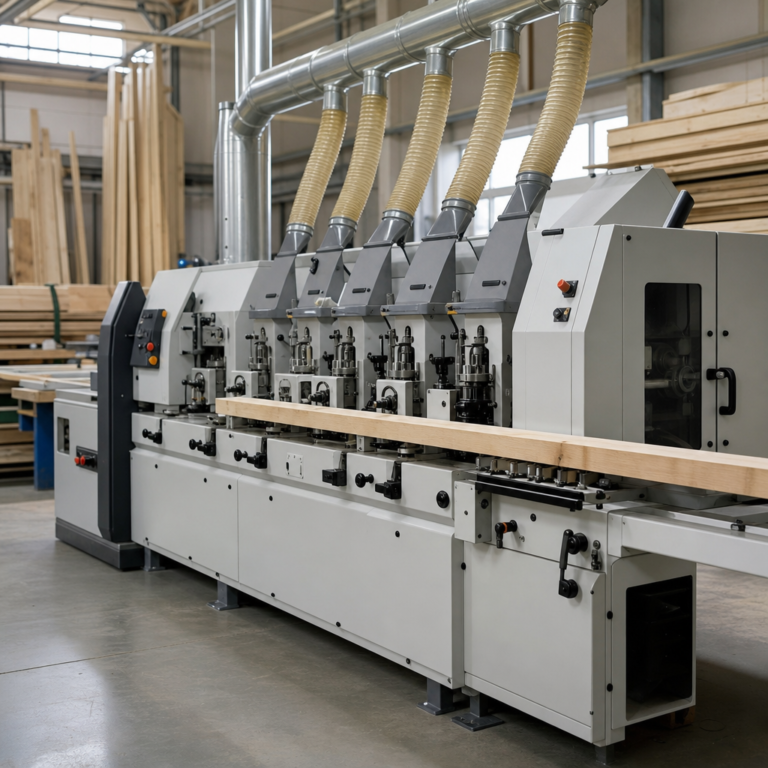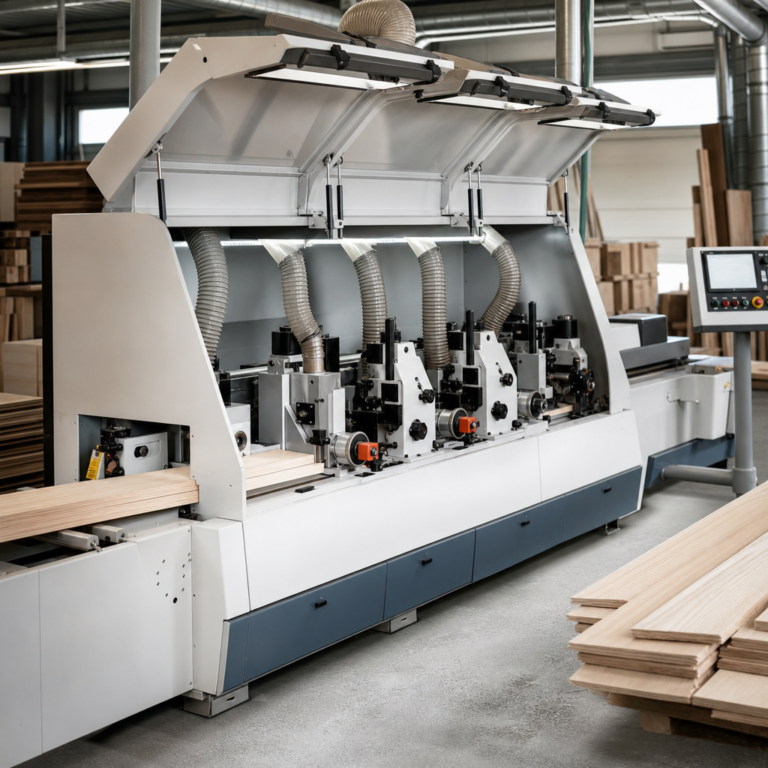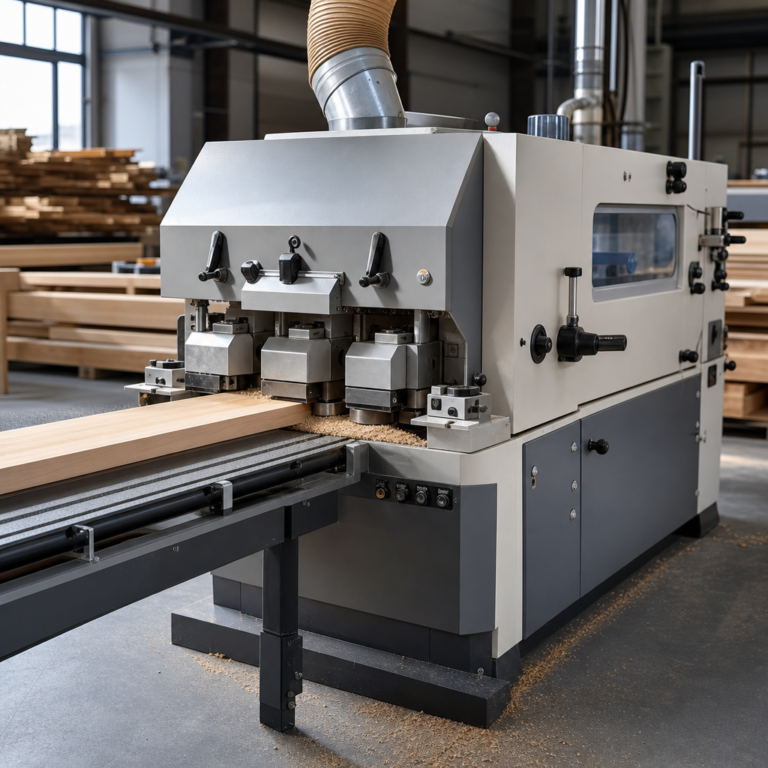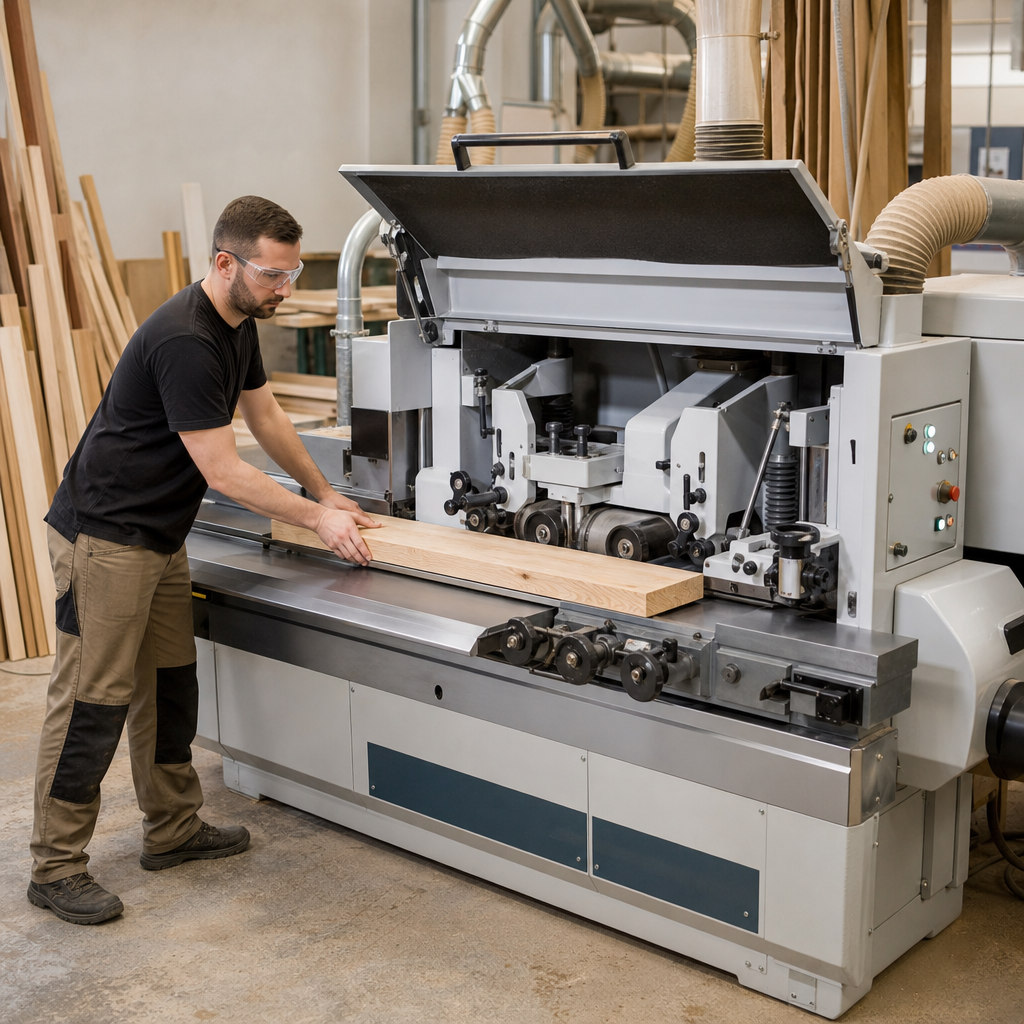
Strugarka profilująca to maszyna przeznaczona do nadawania drewnu określonego kształtu przekroju, najczęściej wzdłuż długości elementu. W praktyce wykorzystuje się ją do produkcji listew, desek elewacyjnych, boazerii, podłóg, elementów stolarki otworowej oraz wielu profili ozdobnych i konstrukcyjnych. Jej główną zaletą jest możliwość powtarzalnej obróbki kilku powierzchni podczas jednego przejścia materiału. To urządzenie typowo produkcyjne, w którym o jakości efektu decydują nie tylko parametry maszyny, ale także przygotowanie wsadu, stan głowic narzędziowych, prawidłowy posuw i skuteczne odpylanie.
Czym jest i do czego służy strugarka profilująca?
Strugarka profilująca, nazywana też często czterostronną strugarką profilującą lub strugarką wielowrzecionową, jest obrabiarką do drewna litego i materiałów drewnopochodnych o odpowiedniej strukturze, przeznaczoną do kształtowania przekroju elementu podczas posuwu liniowego. W przeciwieństwie do zwykłej wyrówniarki czy grubościówki nie służy jedynie do uzyskania płaskiej powierzchni lub zadanej grubości, ale do wykonania konkretnego profilu.
Maszyna obrabia materiał podawany w sposób ciągły przez układ rolek posuwowych. Narzędzia skrawające, najczęściej głowice nożowe osadzone na wrzecionach, wykonują ruch obrotowy. Materiał wykonuje natomiast ruch prostoliniowy przez strefę obróbki. Efektem jest uzyskanie przekroju zgodnego z ustawieniem wrzecion i geometrią noży: prostego, fazowanego, pióro-wpustowego, dekoracyjnego albo konstrukcyjnego.
Strugarka profilująca znajduje zastosowanie tam, gdzie trzeba produkować wiele jednakowych elementów z wysoką powtarzalnością. Typowe wyroby to listwy przypodłogowe, opaski drzwiowe, kantówki strugane, łaty, profile okienne, deski tarasowe, elementy mebli drewnianych, a także półfabrykaty do dalszego lakierowania lub klejenia.
Jak działa?
Zasada działania strugarki profilującej opiera się na skoordynowaniu obrotu narzędzi i mechanicznego posuwu materiału. Obrabiany element jest wprowadzany do maszyny i chwytany przez rolki posuwowe. Następnie przechodzi kolejno przez strefy obróbki ustawione wzdłuż toru przejścia.
W zależności od konfiguracji maszyna może mieć wrzeciono dolne, prawe, lewe, górne oraz dodatkowe wrzeciona wykańczające lub profilujące. Każde z nich obrabia inną powierzchnię elementu. Pierwsze głowice zwykle przygotowują bazy odniesienia i wymiary, a kolejne nadają ostateczny profil. Dzięki temu podczas jednego przejścia można uzyskać zarówno dokładny wymiar, jak i gotowy kształt.
Podstawowy materiał obrabiany to drewno lite: sosna, świerk, dąb, buk, jesion i wiele innych gatunków. Obróbka wymaga jednak stabilnego wsadu o odpowiedniej wilgotności i wstępnej jakości. Sęki, naprężenia wewnętrzne, skręcenie włókien lub zbyt duża krzywizna mogą pogorszyć efekt i zwiększyć obciążenie narzędzi.
Najważniejszy efekt obróbki to uzyskanie jednakowego przekroju na całej długości elementu. Dlatego strugarka profilująca nie jest maszyną do przypadkowego „zbierania drewna”, lecz do precyzyjnego, seryjnego kształtowania przygotowanego materiału.
Budowa i najważniejsze elementy
Podstawą maszyny jest sztywny korpus z żeliwa lub spawanej konstrukcji stalowej, który odpowiada za stabilność układu. To właśnie sztywność w dużym stopniu wpływa na jakość powierzchni, ograniczenie drgań i utrzymanie geometrii ustawień.
Najważniejsze zespoły strugarki profilującej to:
- stół roboczy – prowadzi materiał i stanowi bazę odniesienia dla wymiarów,
- wrzeciona robocze – przenoszą napęd na głowice nożowe i realizują obróbkę poszczególnych powierzchni,
- głowice nożowe – wyposażone w noże proste lub profilowe, nadają ostateczny kształt elementu,
- rolki posuwowe – wprowadzają i stabilnie przemieszczają materiał przez maszynę,
- prowadnice i dociski – utrzymują element we właściwej pozycji względem narzędzi,
- układ regulacji – pozwala ustawić wysokość, szerokość roboczą, docisk i pozycję wrzecion,
- króćce odciągowe – odprowadzają wióry, trociny i pył z każdej strefy skrawania.
W maszynach bardziej zaawansowanych spotyka się cyfrowe wskaźniki nastaw, szybkie systemy wymiany narzędzi, napęd posuwu o regulowanej prędkości oraz rozwiązania ułatwiające ustawianie wielu wrzecion pod konkretny profil.
Najważniejsze parametry robocze i ich znaczenie
W przypadku strugarki profilującej nie wystarczy patrzeć wyłącznie na moc silników. Znaczenie ma także liczba wrzecion, ich układ, średnica dopuszczalnych głowic, zakres regulacji, jakość posuwu, sztywność korpusu i skuteczność odciągu.
Szerokość i wysokość robocza określają maksymalny przekrój wsadu. To parametr kluczowy, jeśli zakład obrabia zarówno wąskie listwy, jak i szersze elementy konstrukcyjne.
Liczba wrzecion decyduje o tym, ile powierzchni można obrabiać podczas jednego przejścia i jak złożony profil da się wykonać bez dodatkowych operacji.
Prędkość posuwu wpływa jednocześnie na wydajność i jakość powierzchni. Zbyt szybki posuw może pogorszyć gładkość, zwiększyć obciążenie noży i powodować wyrwania, a zbyt wolny niepotrzebnie ogranicza produktywność i przy niektórych gatunkach może sprzyjać przypaleniom.
Prędkość obrotowa wrzecion musi być zgodna z zastosowaną głowicą i nożami. Nie można traktować jednej wartości jako uniwersalnej. Dobór zależy od średnicy narzędzia, geometrii ostrzy, materiału i zaleceń producenta.
Narzędzia skrawające i przygotowanie profilu
W strugarce profilującej stosuje się głowice z nożami prostymi oraz nożami profilowymi. Geometria ostrzy bezpośrednio decyduje o kształcie gotowego wyrobu. Przy prostych profilach wystarczają standardowe zestawy, natomiast przy profilach ozdobnych lub stolarskich konieczne są specjalnie przygotowane noże.
Bardzo ważna jest zgodność narzędzia z wrzecionem i dopuszczalnymi obrotami. Trzeba uwzględnić średnicę głowicy, materiał ostrza, kierunek obrotów, sposób mocowania i maksymalną prędkość roboczą. Stosowanie narzędzi poza zakresem przewidzianym przez producenta grozi uszkodzeniem maszyny, pogorszeniem jakości obróbki i poważnym zagrożeniem dla operatora.
W praktyce warsztatowej równie ważne jak samo ostrze jest prawidłowe ustawienie wszystkich wrzecion względem siebie. Nawet dobrze naostrzone noże nie zapewnią powtarzalnego profilu, jeśli baza materiału nie jest stabilna albo poszczególne głowice mają błędne nastawy.
Zastosowanie w warsztacie i produkcji
W małym zakładzie strugarka profilująca bywa używana do krótkich serii specjalistycznych, na przykład do produkcji listew wykończeniowych lub elementów renowacyjnych. W większej stolarni staje się maszyną typowo przelotową, pracującą przy seryjnej produkcji powtarzalnych detali.
Najczęstsze zastosowania obejmują:
- struganie czterostronne kantówek i listew,
- wykonywanie pióra i wpustu,
- fazowanie i zaokrąglanie krawędzi,
- produkcję deski elewacyjnej i boazeryjnej,
- wykonywanie profili podłogowych i wykończeniowych,
- obróbkę półfabrykatów do okien, drzwi i schodów.
Maszyna najlepiej sprawdza się tam, gdzie materiał ma zostać obrobiony szybko, seryjnie i z zachowaniem stałego przekroju na całej długości. Przy jednostkowych, nieregularnych pracach jej potencjał zwykle nie jest w pełni wykorzystany.
Znaczenie posuwu, docisku i jakości wsadu
Jakość wyrobu końcowego zależy nie tylko od noży, ale też od sposobu przejścia materiału przez maszynę. Rolki posuwowe muszą zapewniać stabilny ruch bez poślizgu, a dociski powinny utrzymywać detal przy stole i prowadnicach bez nadmiernego zgniatania włókien.
Wsad powinien mieć możliwie jednolity przekrój wejściowy i odpowiednio przygotowaną powierzchnię bazową. Materiał silnie zwichrowany, skręcony lub o nieregularnej grubości może być trudny do prawidłowego prowadzenia. W takich przypadkach błędy obróbki nie wynikają wyłącznie z maszyny, lecz z połączenia geometrii wsadu, ustawienia prowadzenia i agresywności skrawania.
W praktyce produkcyjnej częstym źródłem problemów są również naprężenia w drewnie. Element po wyjściu z maszyny może zmienić kształt, mimo że w trakcie obróbki wydawał się prosty. Dlatego strugarka profilująca nie usuwa wszystkich wad materiału, a jedynie obrabia go zgodnie z aktualną geometrią podczas przejścia.
Odpylanie i warunki pracy
Struganie profilowe generuje dużą ilość wiórów, trocin i drobnego pyłu. Każde wrzeciono powinno współpracować ze skutecznym odciągiem, a instalacja odpylająca musi zapewniać nie tylko odpowiednią średnicę króćców, ale przede wszystkim właściwy przepływ powietrza i skuteczną filtrację.
Drobny pył drzewny jest zagrożeniem zdrowotnym, a w określonych warunkach także pożarowym i wybuchowym. Słaby odciąg pogarsza jakość powierzchni, przyspiesza nagrzewanie narzędzi oraz utrudnia kontrolę procesu. W maszynie przelotowej odpylanie nie jest dodatkiem, lecz jednym z podstawowych warunków stabilnej pracy.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba wrzecion | Ilość agregatów obrabiających materiał podczas jednego przejścia | Wpływa na możliwość wykonania pełnego profilu bez dodatkowych operacji | Czy układ wrzecion odpowiada planowanym profilom i technologii |
| Szerokość robocza | Maksymalna szerokość obrabianego elementu | Określa zakres typowych detali, jakie można produkować | Zapas względem realnych wymiarów produkcji, nie tylko wartości katalogowej |
| Wysokość robocza | Maksymalna grubość elementu przechodzącego przez maszynę | Decyduje, czy da się obrabiać kantówki, deski i profile o większym przekroju | Stabilność prowadzenia przy skrajnych wymiarach materiału |
| Prędkość posuwu | Tempo przemieszczania materiału przez maszynę | Wpływa na wydajność, jakość powierzchni i obciążenie narzędzi | Zakres regulacji, stabilność posuwu i dopasowanie do drewna oraz narzędzia |
| Średnica i typ głowic | Rodzaj narzędzi skrawających montowanych na wrzecionach | Decydują o jakości skrawania i możliwości wykonania danego profilu | Zgodność z wrzecionem, dopuszczalne obroty i dostępność noży |
| Sztywność konstrukcji | Odporność korpusu i zespołów na drgania oraz odkształcenia | Przekłada się na dokładność wymiarową i jakość powierzchni | Masa maszyny, stan łożysk, luzy wrzecion i jakość wykonania stołu |
| Układ docisków i rolek | System prowadzący i stabilizujący materiał podczas obróbki | Zmniejsza ryzyko drgań, falowania i błędów profilu | Stan rolek, regulacja docisku i możliwość pracy z różnymi przekrojami |
| Odpylanie | Sposób odprowadzania trocin i pyłu ze stref skrawania | Wpływa na bezpieczeństwo, czystość pracy i jakość powierzchni | Liczba króćców, szczelność obudów i realna wydajność instalacji |
| Dostępność części i narzędzi | Możliwość serwisowania maszyny i zakupu osprzętu | Ogranicza przestoje i koszty eksploatacji | Serwis, dokumentacja, typ wrzecion i standard mocowania głowic |
Jak dobrać maszynę do zastosowania?
Dobór strugarki profilującej trzeba zacząć od analizy produkcji, a nie od samej liczby wrzecion czy mocy. Innej maszyny potrzebuje hobbysta wykonujący krótkie serie, innej mały warsztat stolarski, a jeszcze innej zakład produkujący setki metrów bieżących dziennie.
Dla małej stolarni kluczowe będą: kompaktowe wymiary, prostota przezbrajania, dostępność narzędzi i możliwość wykonywania kilku typowych profili bez długich przestojów. W produkcji usługowej ważna jest elastyczność nastaw i łatwość zmiany zleceń. W zakładzie przemysłowym priorytetem jest stabilność pracy, wydajność, precyzja posuwu, szybkość ustawiania oraz serwis.
Przy wyborze warto uwzględnić:
- rodzaj obrabianego materiału i jego wilgotność,
- wymiary elementów wejściowych i gotowych,
- częstotliwość zmiany profilu,
- wymaganą jakość powierzchni,
- planowaną liczbę sztuk lub metrów bieżących,
- dostępną przestrzeń i organizację transportu materiału,
- zasilanie elektryczne i wydajność instalacji odpylającej,
- dostępność części, dokumentacji i serwisu.
Przy zakupie maszyny używanej trzeba szczególnie sprawdzić luzy wrzecion, stan łożysk, geometrię stołu, jakość rolek posuwowych, działanie regulacji, instalację elektryczną oraz kompletność osłon i zabezpieczeń. Sama duża masa starej maszyny nie gwarantuje dobrego stanu technicznego.
Najczęstsze błędy podczas pracy
Jednym z najpowszechniejszych błędów jest podawanie materiału nieprzygotowanego do obróbki profilowej. Strugarka profilująca nie kompensuje automatycznie wad geometrii wsadu, dlatego skręcone lub silnie wykrzywione elementy dają słaby efekt końcowy.
Drugim problemem jest niewłaściwy dobór noży i zbyt agresywne ustawienie skrawania. Próba zdjęcia zbyt dużej ilości materiału podczas jednego przejścia może prowadzić do wyrwań, przeciążenia wrzecion, drgań i szybkiego stępienia ostrzy.
Często spotyka się też błędne ustawienie docisków i prowadnic. Zbyt mały docisk powoduje niestabilne prowadzenie elementu, a zbyt duży może utrudniać posuw i odkształcać miękkie drewno. Błędem jest również ignorowanie kierunku włókien, szczególnie przy profilach ozdobnych i gatunkach o trudnej strukturze.
Do typowych zaniedbań należy słabe odpylanie, praca tępymi nożami oraz brak kontroli pierwszych sztuk po przezbrojeniu. W produkcji profilowej drobny błąd nastawy może zostać powielony na całej partii.
Konserwacja i bezpieczeństwo
Regularna konserwacja strugarki profilującej obejmuje czyszczenie stołu, osłon, stref wrzecion i kanałów odciągowych. Należy kontrolować stan noży, głowic, łożysk, rolek posuwowych, pasków napędowych, prowadnic oraz elementów regulacyjnych. Zakres i częstotliwość przeglądów trzeba zawsze odnosić do instrukcji producenta konkretnej maszyny.
Bardzo ważna jest kalibracja ustawień po wymianie narzędzi i po każdej ingerencji serwisowej. Nawet niewielkie odchylenie położenia wrzeciona może przełożyć się na błąd wymiaru albo zniekształcenie profilu.
Pod względem bezpieczeństwa kluczowe znaczenie mają sprawne osłony, wyłączniki awaryjne, skuteczne dociski i stabilne prowadzenie materiału. Operator powinien stosować ochronę oczu i słuchu oraz pracować przy sprawnym odciągu. Nie wolno regulować maszyny podczas ruchu ani usuwać zakleszczonego materiału bez wcześniejszego odłączenia i zabezpieczenia urządzenia przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Przy maszynach obrotowych nie należy traktować rękawic jako uniwersalnego zabezpieczenia, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez ruchome elementy. Szczególną ostrożność trzeba zachować przy wymianie głowic i noży, ponieważ to operacje związane z dużym ryzykiem urazu oraz błędu montażowego.
FAQ: Czy strugarka profilująca zastępuje wyrówniarkę i grubościówkę?
Nie zawsze. Strugarka profilująca może wykonywać obróbkę wymiarową i kształtową podczas jednego przejścia, ale wymaga odpowiednio przygotowanego wsadu. W wielu zakładach wyrówniarka i grubościówka nadal służą do wcześniejszego przygotowania materiału bazowego.
FAQ: Jakie drewno można obrabiać na strugarce profilującej?
Najczęściej obrabia się drewno lite iglaste i liściaste. Możliwość obróbki konkretnego materiału zależy od jego wilgotności, twardości, stabilności wymiarowej, jakości wsadu oraz doboru narzędzi i parametrów posuwu.
FAQ: Od czego zależy jakość powierzchni po struganiu profilowym?
Od stanu i geometrii noży, prędkości obrotowej wrzecion, prędkości posuwu, stabilności materiału, ustawienia docisków, sztywności maszyny oraz skuteczności odciągu. Sama moc silnika nie gwarantuje dobrego wykończenia.
FAQ: Czy jedna prędkość posuwu jest dobra do wszystkich prac?
Nie. Posuw dobiera się do gatunku drewna, rodzaju profilu, średnicy i geometrii narzędzia, ilości zbieranego materiału oraz oczekiwanej jakości powierzchni. Zbyt szybki lub zbyt wolny posuw może pogorszyć wynik obróbki.
FAQ: Kiedy warto kupić maszynę używaną?
Wtedy, gdy zakład ma ograniczony budżet, ale potrafi rzetelnie ocenić stan techniczny lub ma dostęp do sprawdzonego serwisu. Trzeba dokładnie sprawdzić wrzeciona, łożyska, regulacje, stół, rolki posuwowe, elektrykę i komplet zabezpieczeń.
FAQ: Jak często trzeba ostrzyć noże?
Nie ma jednej uniwersalnej odpowiedzi. Zależy to od gatunku drewna, intensywności produkcji, stanu wsadu, jakości stali lub węglika oraz parametrów pracy. W praktyce noże ostrzy się wtedy, gdy spada jakość powierzchni, rośnie obciążenie maszyny albo pojawiają się ślady przypalenia i wyrwania.
FAQ: Czy strugarka profilująca nadaje się do krótkich serii?
Tak, ale opłacalność zależy od czasu przezbrajania i ustawiania narzędzi. Przy bardzo częstych zmianach profilu znaczenie ma łatwość nastaw, dostępność gotowych głowic i doświadczenie operatora.
FAQ: Dlaczego odpylanie jest tak ważne przy tej maszynie?
Ponieważ struganie profilowe generuje duże ilości trocin i pyłu na wielu wrzecionach jednocześnie. Słabe odpylanie pogarsza jakość obróbki, zwiększa ryzyko awarii, obniża komfort pracy i stanowi zagrożenie zdrowotne oraz pożarowe.
O autorze