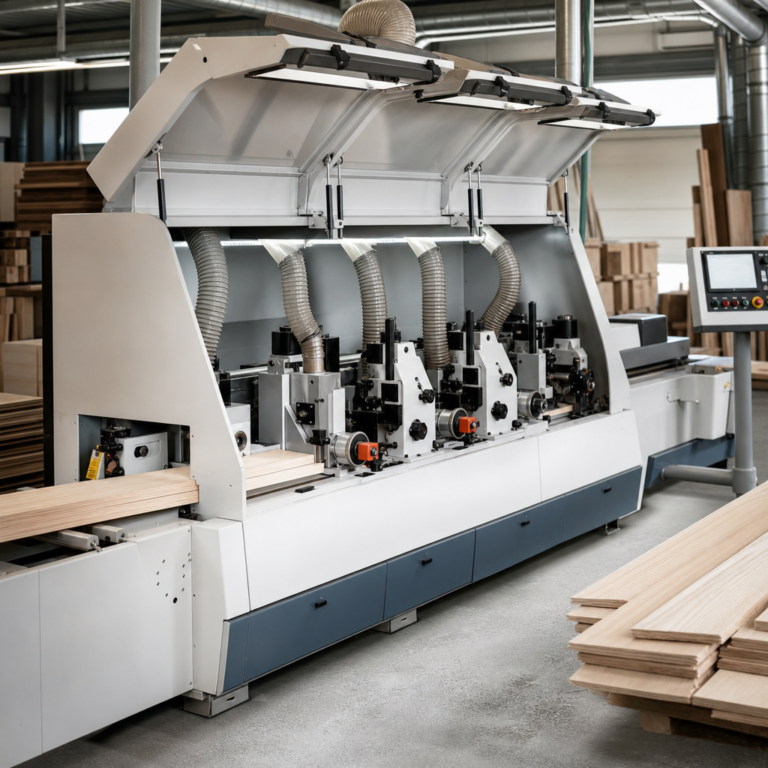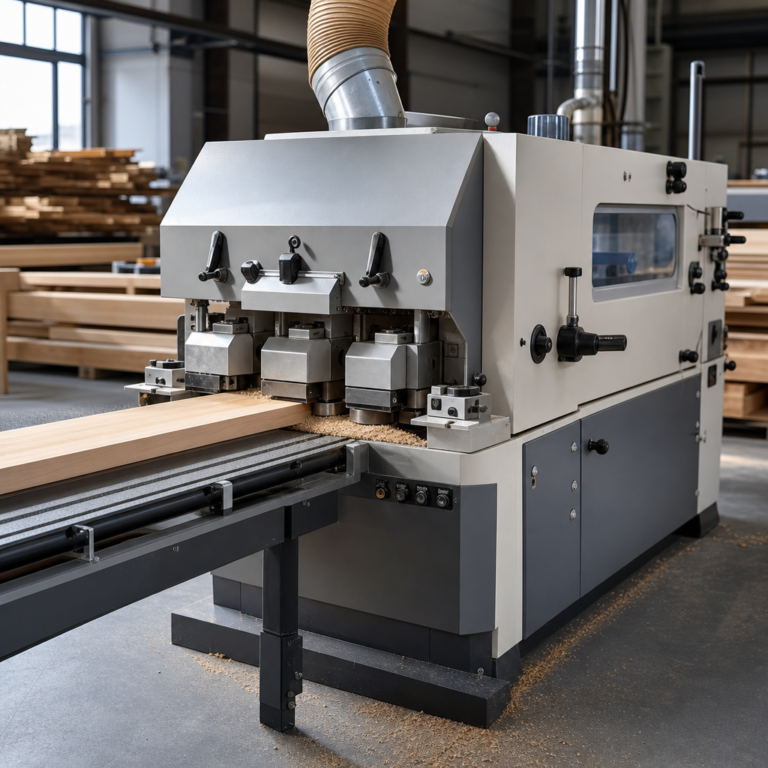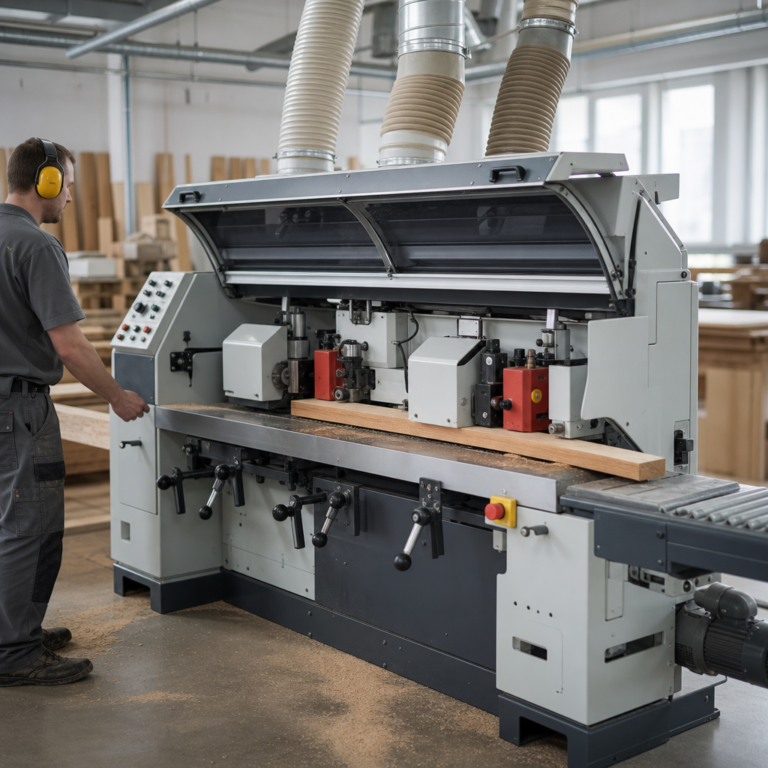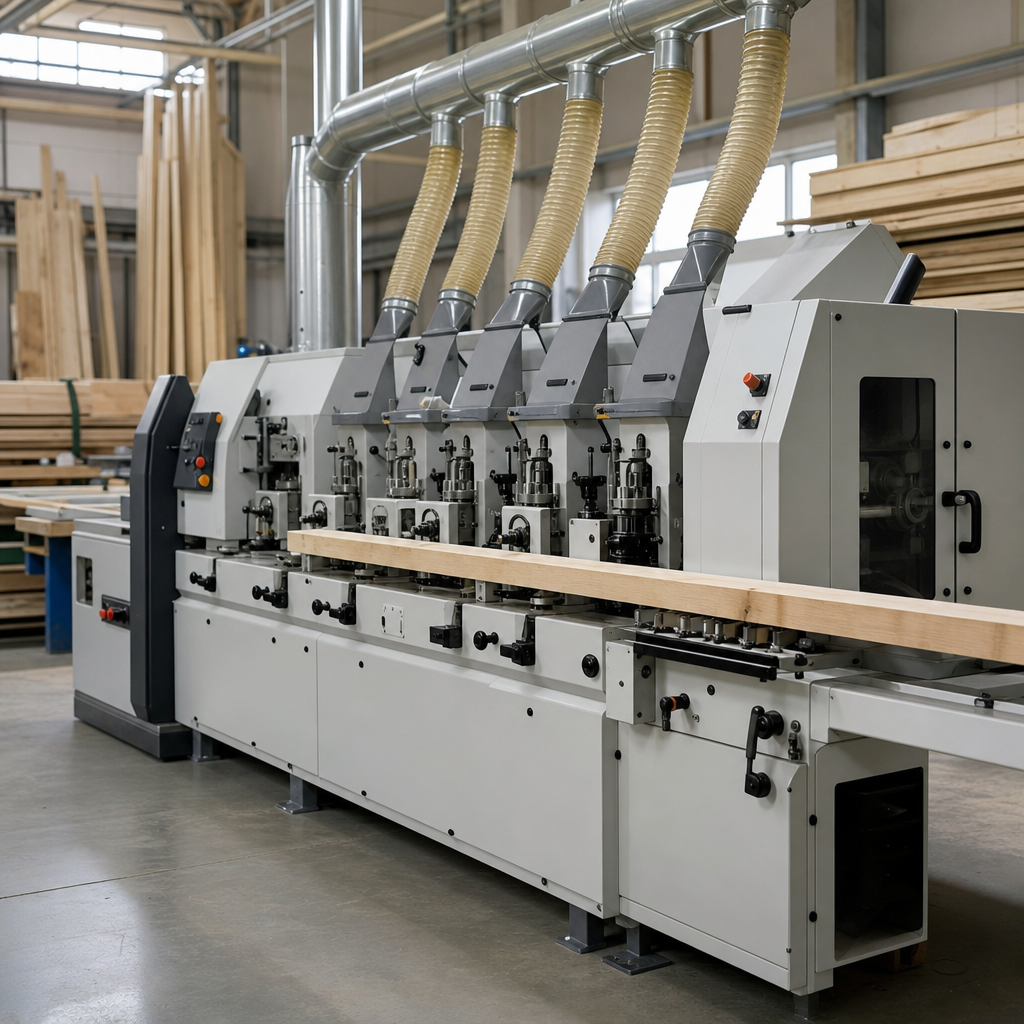
Strugarka wielogłowicowa to wydajna obrabiarka do drewna litego, przeznaczona do jednoczesnej obróbki kilku powierzchni elementu podczas jednego przejścia. W praktyce jest to jedna z podstawowych maszyn w zakładach produkujących listwy, kantówki, fryzy, elementy stolarki otworowej, boazerię czy komponenty meblowe. Jej największą zaletą jest połączenie wysokiej wydajności z powtarzalnością wymiarową oraz możliwością nadawania dokładnego profilu. To nie jest maszyna do wstępnego prostowania krzywych desek, lecz do seryjnej, precyzyjnej obróbki materiału wcześniej odpowiednio przygotowanego.
Czym jest i do czego służy strugarka wielogłowicowa?
Strugarka wielogłowicowa, nazywana także czterostronną lub wielowrzecionową, służy do jednoczesnego strugania, kalibrowania i profilowania drewna na kilku płaszczyznach. Obrabia przede wszystkim drewno lite, a w zależności od konstrukcji i narzędzi również materiały drewnopochodne o odpowiedniej strukturze i stabilności. Najczęściej stosuje się ją tam, gdzie trzeba uzyskać gotowy przekrój elementu w jednym przebiegu.
Maszyna jest przeznaczona do obróbki elementów prostoliniowych. Jej zadaniem może być:
- nadanie jednakowej szerokości i grubości,
- wyprowadzenie powierzchni i krawędzi,
- wykonanie profilu dekoracyjnego lub technicznego,
- przygotowanie półfabrykatów pod dalszy montaż, klejenie lub lakierowanie,
- seryjna produkcja listew, ram, opasek, pióro-wpustów i kantówek.
Najważniejsze jest to, że strugarka wielogłowicowa nie zastępuje w każdej sytuacji wyrówniarki. Jeżeli materiał jest skręcony, wygięty albo ma niestabilną bazę, samo przepuszczenie go przez maszynę nie gwarantuje uzyskania prostego elementu. W praktyce jakość wejściowego półfabrykatu ma bezpośredni wpływ na efekt końcowy.
Jak działa?
Zasada działania opiera się na współpracy obracających się głowic skrawających i mechanicznego posuwu materiału. Narzędziem są głowice nożowe lub frezujące zamocowane na wrzecionach. Wrzeciona wykonują ruch obrotowy, natomiast obrabiany element jest przesuwany liniowo przez strefę skrawania za pomocą rolek posuwowych i stołu roboczego.
W typowym układzie materiał wchodzi do maszyny w osi podawania, zostaje uchwycony przez system posuwu i przechodzi kolejno przez ustawione głowice. Każda głowica obrabia wybraną powierzchnię: dolną, prawą, lewą, górną, a w bardziej rozbudowanych konfiguracjach także kolejne głowice wykańczające lub profilujące. Efektem jest uzyskanie gotowego przekroju poprzecznego, określonej chropowatości powierzchni i powtarzalnego wymiaru.
Podstawowy efekt obróbki to:
- zmniejszenie wymiaru materiału do założonego przekroju,
- wygładzenie powierzchni po cięciu lub wstępnej obróbce,
- uformowanie prostych lub złożonych profili,
- ujednolicenie partii produkcyjnej.
Strugarka wielogłowicowa jest przeznaczona głównie do produkcji seryjnej i powtarzalnej. W przeciwieństwie do pojedynczych maszyn do strugania i frezowania ogranicza liczbę przejść, zmniejsza czas manipulacji materiałem i poprawia zgodność wymiarową między elementami.
Budowa i najważniejsze elementy
Konstrukcja strugarki wielogłowicowej musi być sztywna, ponieważ dokładność obróbki zależy nie tylko od noży, ale też od stabilności całego układu. Korpus maszyny tłumi drgania i utrzymuje geometrię ustawień przy wysokich obciążeniach roboczych.
Najważniejsze zespoły maszyny to:
- korpus i łoże – odpowiadają za sztywność, tłumienie drgań i utrzymanie geometrii,
- stół roboczy – prowadzi materiał i stanowi bazę odniesienia, szczególnie dla dolnych głowic oraz układu posuwu,
- wrzeciona robocze – na nich mocowane są głowice nożowe lub profilowe,
- głowice skrawające – wykonują właściwą obróbkę powierzchni i profilu,
- układ posuwu – rolki i dociski przesuwają materiał ze stałą prędkością,
- prowadnice boczne i dociski – stabilizują element podczas przejścia przez strefę skrawania,
- układ regulacji – umożliwia ustawienie wymiaru, położenia głowic, docisków i prowadzeń,
- osłony i króćce odciągowe – chronią operatora i odprowadzają wióry oraz pył.
W wielu maszynach pierwsza dolna głowica przygotowuje bazę od spodu, następnie głowice boczne kalibrują szerokość, a górna ustala grubość. Kolejne wrzeciona mogą pełnić funkcję wykańczającą albo profilującą. Liczba głowic zależy od przeznaczenia maszyny: im bardziej złożony detal, tym większe znaczenie mają dodatkowe wrzeciona i możliwość ich precyzyjnego ustawienia.
Najważniejsze parametry robocze
Przy ocenie możliwości strugarki wielogłowicowej nie należy patrzeć wyłącznie na moc silników. Równie ważne są układ wrzecion, sztywność maszyny, jakość posuwu i precyzja regulacji. W praktyce liczy się to, czy maszyna utrzymuje wymiar i jakość powierzchni przy założonej wydajności.
Do kluczowych parametrów należą:
- liczba głowic – określa, ile powierzchni lub etapów obróbki można wykonać w jednym przejściu,
- szerokość i wysokość robocza – wyznaczają maksymalny przekrój elementu,
- prędkość posuwu – wpływa na wydajność, jakość powierzchni i obciążenie narzędzi,
- średnica oraz rodzaj głowic – mają znaczenie dla geometrii skrawania i możliwego profilu,
- zakres regulacji wrzecion – ważny przy przezbrojeniach i zmiennych przekrojach,
- jakość docisków i prowadzenia materiału – kluczowa dla stabilności i dokładności.
Zbyt duży posuw przy tępych narzędziach może powodować falowanie powierzchni, wyrywanie włókien albo przeciążenie napędu. Z kolei bardzo wolny posuw nie zawsze poprawia jakość; przy nieodpowiednim narzędziu może zwiększać nagrzewanie i ryzyko przypaleń.
Narzędzia skrawające i jakość powierzchni
W strugarkach wielogłowicowych stosuje się głowice nożowe proste oraz głowice profilowe. Mogą one pracować z nożami klasycznymi, płytkami wymiennymi lub innymi rozwiązaniami zależnie od systemu producenta. Dobór narzędzia musi uwzględniać gatunek drewna, kierunek włókien, oczekiwaną jakość wykończenia oraz rodzaj profilu.
Znaczenie mają:
- geometria noża,
- materiał ostrza,
- średnica głowicy,
- liczba ostrzy,
- kierunek obrotów i prawidłowy montaż,
- dopuszczalne maksymalne obroty narzędzia.
Narzędzie tępe lub źle wyważone pogarsza powierzchnię, zwiększa hałas, obciążenie łożysk i ryzyko drgań. W przypadku profilowania szczególnie ważna jest dokładność wykonania kompletu noży i ich prawidłowe ustawienie względem osi wrzeciona. Nawet drobna różnica może przełożyć się na ślad na powierzchni lub odchylenie wymiarowe między seriami.
Zastosowanie w produkcji stolarskiej
Strugarka wielogłowicowa jest typową maszyną produkcyjną. Najwięcej zyskuje się na niej tam, gdzie występują powtarzalne elementy w większej liczbie sztuk. W małym warsztacie może być używana do krótszych serii, ale jej pełny potencjał ujawnia się w produkcji ciągłej.
Typowe zastosowania obejmują:
- produkcję listew przypodłogowych i wykończeniowych,
- obróbkę kantówek konstrukcyjnych i stolarskich,
- wytwarzanie fryzów okiennych i drzwiowych,
- wykonywanie boazerii, paneli oraz elementów pióro-wpust,
- przygotowanie komponentów meblowych z drewna litego,
- profilowanie poręczy, ram i elementów dekoracyjnych.
Maszyna dobrze sprawdza się wtedy, gdy materiał wejściowy ma już zbliżony przekrój i jest odpowiednio przygotowany pod kątem wilgotności, prostoliniowości oraz jakości rozkroju. Przy dużej zmienności wsadu czas ustawiania może osłabić korzyści wydajnościowe.
Posuw, stabilizacja materiału i powtarzalność
Jednym z najważniejszych elementów praktycznej eksploatacji jest układ posuwu. To on decyduje, czy materiał przejdzie przez maszynę stabilnie, bez podbić, poślizgu i drgań. Nawet dobrze ustawione wrzeciona nie zapewnią wysokiej jakości, jeśli element będzie niestabilny lub nierównomiernie dociskany.
Na powtarzalność wpływają przede wszystkim:
- stan rolek posuwowych,
- siła i równomierność docisku,
- ustawienie prowadnicy bocznej,
- jednorodność przekroju materiału wejściowego,
- czystość stołu i elementów ślizgowych,
- brak luzów w układzie ustawczym.
Przy elementach cienkich lub wąskich szczególnego znaczenia nabiera podparcie materiału oraz prawidłowy rozstaw docisków. Zbyt agresywny docisk może powodować odkształcenie elementu w czasie obróbki, a zbyt mały sprzyja wibracjom i utracie wymiaru.
Odpylanie i warunki pracy
Strugarka wielogłowicowa generuje duże ilości wiórów i drobnego pyłu drzewnego. Skuteczny odciąg nie jest dodatkiem, lecz warunkiem bezpiecznej i stabilnej pracy. Zalegający materiał odpadowy pogarsza jakość obróbki, utrudnia pracę docisków i zwiększa ryzyko przegrzewania narzędzi.
Należy zwrócić uwagę na:
- liczbę i rozmieszczenie króćców odciągowych,
- wydajność instalacji odpylającej,
- szczelność osłon,
- drożność kanałów odciągowych,
- filtrację drobnego pyłu.
Nie wolno oceniać skuteczności odciągu wyłącznie po średnicy króćca. Liczy się rzeczywisty przepływ powietrza, opory instalacji i stan filtrów. Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba głowic | Ile wrzecion roboczych wykonuje obróbkę w jednym przejściu | Wpływa na zakres operacji i możliwość profilowania bez dodatkowych przejść | Czy układ głowic odpowiada realnym detalom, a nie tylko wygląda imponująco |
| Szerokość robocza | Maksymalna szerokość obrabianego elementu | Decyduje, jakie listwy, kantówki i fryzy przejdą przez maszynę | Zakres typowych przekrojów w produkcji, a nie tylko sporadyczne maksimum |
| Wysokość robocza | Maksymalna grubość elementu | Ogranicza przekrój materiału i możliwości przy masywniejszych detalach | Czy wysokość użytkowa pozostaje wystarczająca po założeniu konkretnych głowic |
| Prędkość posuwu | Szybkość przesuwu materiału przez maszynę | Wpływa na wydajność, ślad noża i obciążenie całego układu | Zakres regulacji oraz zachowanie jakości przy różnych gatunkach drewna |
| Układ posuwu i docisków | System rolek, prowadzeń i docisków stabilizujących element | Ma bezpośredni wpływ na powtarzalność wymiaru i bezpieczeństwo przejścia materiału | Stan rolek, łatwość regulacji i dostępność części zużywających się |
| Rodzaj głowic | Typ narzędzi skrawających i sposób mocowania noży | Wpływa na jakość powierzchni, czas przezbrojenia i koszt eksploatacji | Dostępność noży, możliwość profilowania i zgodność z dopuszczalnymi obrotami |
| Sztywność konstrukcji | Odporność korpusu i zespołów na drgania oraz odkształcenia | Przekłada się na dokładność, kulturę pracy i trwałość ustawień | Masa maszyny, stan łożysk, luzy wrzecion i jakość prowadnic |
| Moc napędów | Zdolność układu do utrzymania obrotów pod obciążeniem | Wpływa na stabilność pracy przy dużym zbiorze i twardym drewnie | Nie tylko sama moc, ale też moment, przełożenie i jakość całej konstrukcji |
| Odpylanie | Sposób odbioru wiórów i pyłu z osłon roboczych | Warunkuje czystość pracy, bezpieczeństwo i trwałość narzędzi | Rzeczywisty przepływ powietrza, drożność instalacji i filtrację pyłu |
Jak dobrać maszynę do zastosowania?
Dobór strugarki wielogłowicowej powinien wynikać z technologii produkcji, a nie z samej liczby wrzecion czy deklarowanej mocy. Innej maszyny potrzebuje mały warsztat wykonujący krótkie serie, a innej zakład produkujący tysiące metrów bieżących listew tygodniowo.
Przy wyborze warto przeanalizować:
- rodzaj produkcji – czy będzie to kalibracja, profilowanie, czy pełna obróbka gotowego przekroju,
- typ materiału – drewno miękkie, twarde, klejonka, elementy o zmiennej wilgotności,
- wymiary elementów – minimalne i maksymalne przekroje, długości oraz stabilność detalu,
- liczbę wykonywanych sztuk – produkcja jednostkowa, małoseryjna albo ciągła,
- częstotliwość przezbrojeń – ważna przy zmiennym asortymencie,
- dostępną przestrzeń – wraz z miejscem na podawanie i odbiór materiału,
- zasilanie i odpylanie – bez spełnienia tych warunków nawet dobra maszyna nie pracuje prawidłowo,
- serwis i części – szczególnie istotne w przypadku maszyn używanych i starszych konstrukcji.
Przy zakupie maszyny używanej należy sprawdzić luzy wrzecion, stan łożysk, równoległość prowadzeń, działanie regulacji, instalację elektryczną, komplet osłon oraz dokumentację. Ciężka, stara maszyna może być bardzo dobra, ale nie jest automatycznie lepsza od nowej. O przydatności decyduje rzeczywisty stan techniczny i możliwość utrzymania jej w ruchu.
Najczęstsze błędy podczas pracy
Większość problemów z jakością obróbki wynika nie z samej maszyny, lecz z błędów przygotowania materiału, ustawienia narzędzi albo organizacji produkcji. W strugarce wielogłowicowej nawet niewielkie odchylenia szybko powielają się na całej serii.
- Podawanie materiału nieprzygotowanego bazowo – skręcone lub niestabilne elementy nie dadzą powtarzalnego przekroju.
- Zbyt duży zbiór na jednej głowicy – prowadzi do przeciążenia, pogorszenia powierzchni i szybszego tępnienia noży.
- Praca tępymi narzędziami – powoduje wyrywanie włókien, wzrost hałasu i większe opory skrawania.
- Nieprawidłowy posuw – zbyt szybki obniża jakość, zbyt wolny może zwiększać nagrzewanie i ślady na powierzchni.
- Złe ustawienie prowadnic i docisków – skutkuje biciem wymiaru, falowaniem lub niestabilnym przejściem materiału.
- Niewystarczające odpylanie – pogarsza warunki pracy, jakość powierzchni i żywotność narzędzi.
- Brak kontroli pierwszych sztuk po przezbrojeniu – może spowodować wykonanie całej partii poza tolerancją.
W praktyce kluczowe jest traktowanie ustawienia maszyny jako części procesu technologicznego. Pierwszy detal po zmianie profilu lub wymiaru powinien być dokładnie sprawdzony przed uruchomieniem pełnej serii.
Konserwacja i bezpieczeństwo
Strugarka wielogłowicowa wymaga systematycznej kontroli, ponieważ pracuje z dużą prędkością, dużą ilością materiału odpadowego i wieloma zespołami wirującymi. Zaniedbania eksploatacyjne szybko przekładają się na spadek jakości i wzrost ryzyka awarii.
Podstawowe działania konserwacyjne to:
- regularne czyszczenie stołu, osłon, kanałów odciągowych i stref docisku,
- kontrola stanu głowic, noży i ich mocowania,
- sprawdzanie rolek posuwowych oraz elementów dociskowych,
- kontrola pasów, łożysk i ewentualnych luzów,
- weryfikacja geometrii ustawień po przezbrojeniu i po pracach serwisowych,
- utrzymanie sprawnej instalacji odpylającej.
Terminy smarowania, wymiany części i regulacji należy zawsze odnosić do instrukcji konkretnej maszyny. Różne konstrukcje mają odmienne wymagania serwisowe.
W zakresie bezpieczeństwa należy bezwzględnie przestrzegać kilku zasad:
- pracować wyłącznie z kompletnymi osłonami i sprawnymi wyłącznikami awaryjnymi,
- nie regulować głowic, docisków ani prowadnic podczas ruchu,
- przed wymianą narzędzi, czyszczeniem lub usuwaniem zakleszczonego materiału odłączyć maszynę i zabezpieczyć ją przed przypadkowym uruchomieniem zgodnie z instrukcją producenta,
- stosować ochronę oczu, słuchu i skuteczne odpylanie,
- nie pracować na materiale z ciałami obcymi, na przykład z gwoździami, zszywkami lub kamieniami,
- nie używać uszkodzonych narzędzi i nie przekraczać dopuszczalnych obrotów głowic.
Przy maszynach z elementami obrotowymi rękawice nie są uniwersalnym środkiem ochrony. W niektórych sytuacjach mogą zostać pochwycone przez ruchome części, dlatego należy stosować środki ochrony zgodnie z oceną ryzyka i instrukcją stanowiskową.
FAQ: Czy strugarka wielogłowicowa zastępuje wyrówniarkę?
Nie w pełnym zakresie. Strugarka wielogłowicowa najlepiej pracuje na materiale już przygotowanym i możliwie stabilnym. Wyrówniarka służy przede wszystkim do uzyskania powierzchni bazowej i prostowania krawędzi przed dalszą obróbką.
FAQ: Jakie drewno można obrabiać na strugarce wielogłowicowej?
Najczęściej drewno lite miękkie i twarde oraz klejonkę o odpowiedniej jakości. Kluczowe są stabilność materiału, wilgotność dostosowana do procesu i brak zanieczyszczeń uszkadzających narzędzia.
FAQ: Od czego najbardziej zależy jakość powierzchni po struganiu?
Od stanu noży, geometrii głowicy, prawidłowego posuwu, stabilnego prowadzenia materiału oraz jakości samego drewna. Znaczenie ma też skuteczne odpylanie i brak drgań w układzie wrzecion.
FAQ: Czy większa moc oznacza lepszą maszynę?
Nie zawsze. Moc jest ważna, ale o realnych możliwościach decydują także sztywność konstrukcji, jakość wrzecion, układ posuwu, dokładność regulacji i dobór narzędzi do konkretnej pracy.
FAQ: Kiedy opłaca się kupić maszynę używaną?
Wtedy, gdy jej stan techniczny jest dobrze zweryfikowany, dostępne są części i serwis, a układ zabezpieczeń spełnia wymagania zakładu. Używana maszyna może być opłacalna, ale wymaga dokładnych oględzin i próby pracy.
FAQ: Dlaczego materiał po obróbce bywa poza wymiarem?
Przyczyną mogą być luzy w ustawieniach, niestabilny posuw, źle ustawione dociski, tępe noże, zmienny przekrój materiału wejściowego albo błędna kalibracja po przezbrojeniu. To problem całego procesu, nie tylko jednego podzespołu.
FAQ: Czy strugarka wielogłowicowa nadaje się do krótkich serii?
Tak, ale opłacalność zależy od czasu ustawiania i złożoności profilu. Przy bardzo częstych zmianach asortymentu korzyści wydajnościowe mogą być mniejsze niż w produkcji długoseryjnej.
O autorze