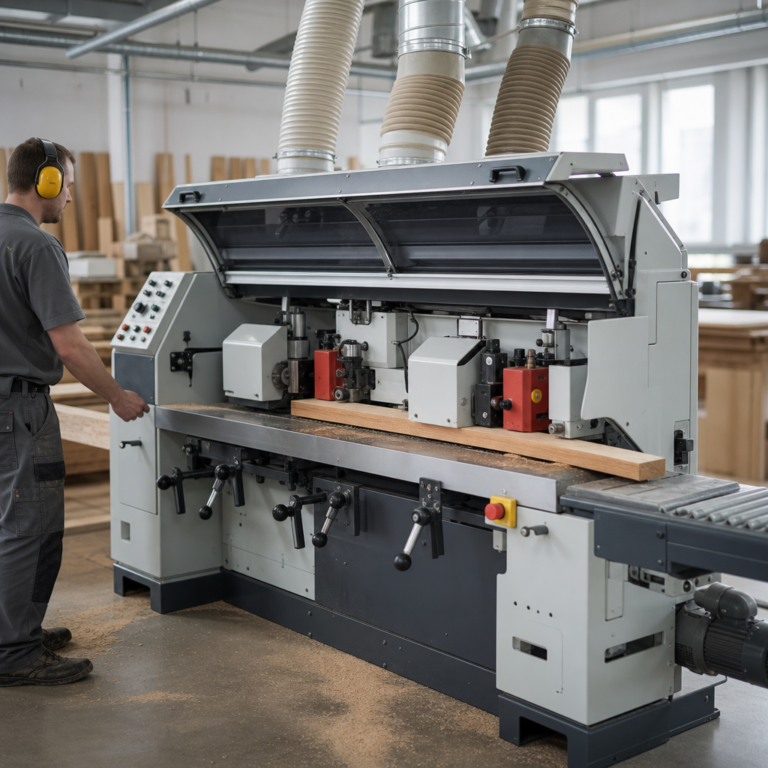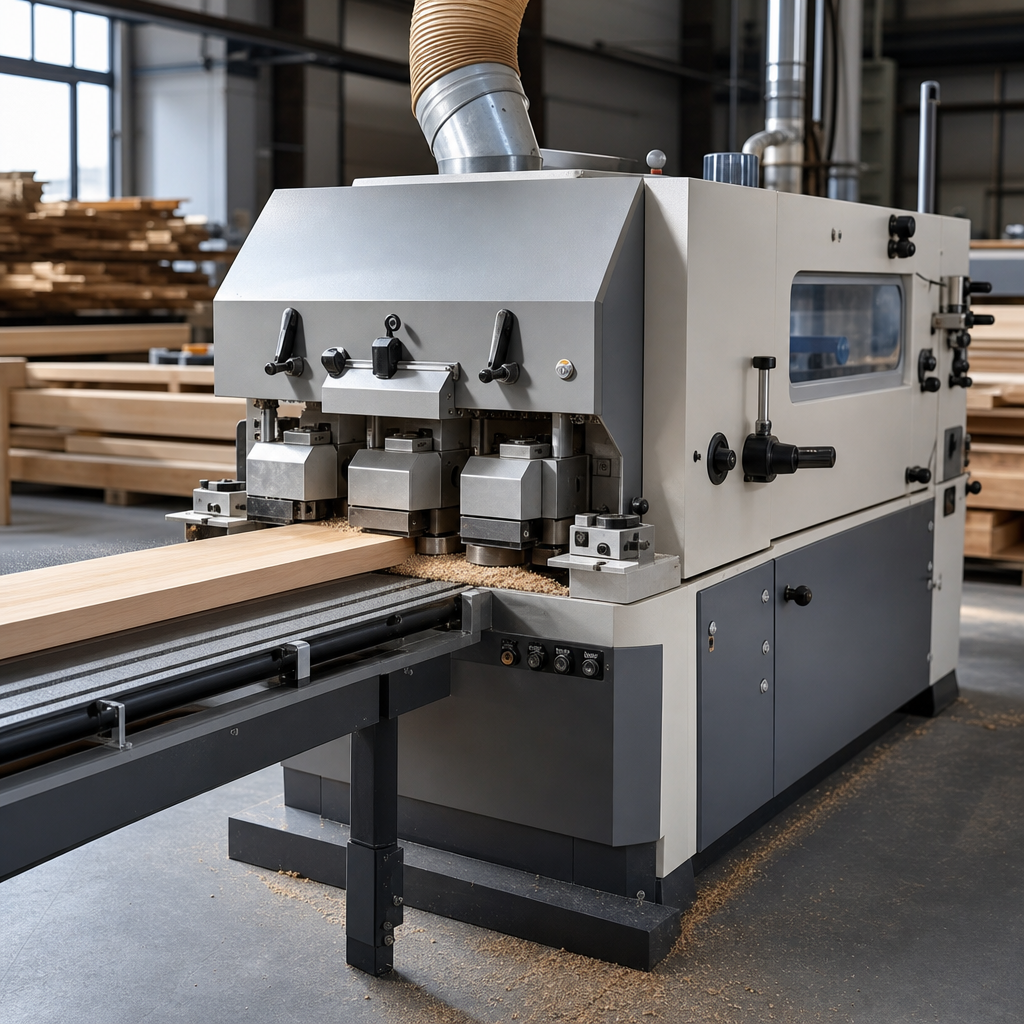
Strugarka trójstronna to wyspecjalizowana maszyna do obróbki drewna litego, przeznaczona do jednoczesnego strugania trzech powierzchni elementu: najczęściej jednej płaszczyzny i dwóch boków. W praktyce warsztatowej oznacza to szybsze uzyskanie powtarzalnego przekroju oraz lepszą prostoliniowość obrabianych listew, kantówek i elementów stolarki. Nie jest to zamiennik zwykłej wyrówniarki ani grubościówki, lecz obrabiarka produkcyjna, której sens ujawnia się szczególnie przy większej liczbie jednakowych detali. Kluczową zaletą maszyny jest połączenie wydajności posuwu z jednoczesną obróbką kilku powierzchni, co ogranicza liczbę przejść i zmniejsza ryzyko błędów wynikających z wielokrotnego bazowania materiału.
Czym jest i do czego służy strugarka trójstronna?
Strugarka trójstronna to maszyna stolarska służąca do wzdłużnej obróbki drewna, w której materiał przechodzi przez strefę roboczą i jest jednocześnie obrabiany przez trzy zespoły narzędziowe. Najczęściej są to: głowica dolna lub górna odpowiedzialna za jedną płaszczyznę oraz dwie głowice boczne obrabiające krawędzie.
Maszyna pracuje przede wszystkim na drewie litym, rzadziej na materiałach drewnopochodnych, o ile producent dopuszcza takie zastosowanie i dobrano odpowiednie narzędzia. Jej zadaniem jest nadanie elementowi określonego wymiaru poprzecznego, wyrównanie powierzchni, wyprowadzenie prostych boków oraz przygotowanie półfabrykatu do dalszych operacji, takich jak profilowanie, klejenie, czopowanie czy lakierowanie.
Strugarka trójstronna znajduje zastosowanie przy produkcji:
- listew konstrukcyjnych i wykończeniowych,
- kantówek, łat i elementów ramowych,
- półfabrykatów do okien i drzwi,
- elementów mebli z drewna litego,
- materiału przygotowywanego do dalszej obróbki na czopiarce, frezarce lub linii produkcyjnej.
Najważniejsze jest to, że maszyna nie służy tylko do „wygładzenia” drewna. Jej podstawową funkcją jest uzyskanie stabilnego, powtarzalnego przekroju i przygotowanie detalu o przewidywalnych wymiarach roboczych.
Jak działa?
Zasada działania strugarki trójstronnej opiera się na współpracy obracających się głowic nożowych i mechanicznego posuwu materiału. Narzędzie wykonuje ruch obrotowy, natomiast obrabiany element jest przemieszczany liniowo przez strefę roboczą za pomocą rolek posuwowych, gąsienic lub innych układów transportu zależnych od konstrukcji maszyny.
Materiał trafia do maszyny wzdłużnie, opierając się o powierzchnie bazowe i elementy prowadzące. W czasie przejścia:
- jedna głowica zbiera naddatek z płaszczyzny bazowej lub górnej,
- dwie głowice boczne obrabiają lewy i prawy bok,
- układ docisków i prowadnic stabilizuje element, aby nie zmieniał położenia pod wpływem sił skrawania.
Podstawowym efektem obróbki jest uzyskanie trzech wzajemnie ustalonych powierzchni: płaskiej oraz dwóch prostych i równoległych lub zadanych względem siebie boków, w zależności od ustawienia maszyny. Dokładność zależy nie tylko od samej obrabiarki, ale również od przygotowania materiału wejściowego, geometrii noży, sztywności prowadzenia i stabilności przekroju drewna.
W praktyce strugarka trójstronna jest często stosowana po wstępnym przygotowaniu surowca, gdy materiał ma już orientacyjny wymiar, ale wymaga doprowadzenia do jednolitego przekroju i lepszej jakości powierzchni.
Budowa i najważniejsze elementy
Konstrukcja strugarki trójstronnej jest podporządkowana stabilnej obróbce w trybie przelotowym. To maszyna, w której równie ważne jak same głowice są elementy odpowiedzialne za bazowanie i posuw materiału.
- Korpus i łoże – odpowiadają za sztywność całej maszyny. Im lepsza sztywność konstrukcji, tym mniejsze drgania i bardziej przewidywalna jakość powierzchni.
- Stół roboczy – stanowi bazę dla przesuwającego się elementu. Jego płaskość, czystość i stan powierzchni wpływają na stabilność prowadzenia.
- Głowice nożowe – najczęściej jedna pozioma i dwie pionowe. Mogą pracować z nożami prostymi lub narzędziami profilowanymi, jeśli konstrukcja maszyny i proces technologiczny to przewidują.
- Układ posuwu – rolki podające, dociskowe i transportowe utrzymują stały przesuw materiału. To jeden z kluczowych zespołów wpływających na wydajność oraz równomierność obróbki.
- Prowadnice i dociski – ustalają pozycję elementu względem narzędzi i zapobiegają jego unoszeniu, skręcaniu lub odchyleniom bocznym.
- Regulacja wysokości i szerokości obróbki – pozwala ustawić przekrój końcowy elementu oraz wielkość zbioru na poszczególnych głowicach.
- Osłony i króćce odciągowe – odpowiadają za bezpieczeństwo oraz skuteczne usuwanie wiórów i pyłu ze strefy skrawania.
W odróżnieniu od prostych strugarek ręcznych lub pojedynczych obrabiarek stacjonarnych, tu jakość obróbki jest mocno zależna od współpracy wszystkich zespołów jednocześnie. Nawet dobrze naostrzone noże nie zapewnią dobrego wyniku, jeśli materiał jest niewłaściwie bazowany lub posuw jest niestabilny.
Najważniejsze parametry robocze i ich znaczenie
W przypadku strugarki trójstronnej nie wystarczy spojrzeć na moc silników. O przydatności maszyny decyduje cały układ technologiczny. Istotne są przede wszystkim:
- szerokość i wysokość robocza – określają maksymalny przekrój elementu, jaki można bezpiecznie obrabiać,
- prędkość posuwu – wpływa na wydajność, jakość powierzchni i obciążenie narzędzi,
- średnica i typ głowic – determinują możliwość stosowania określonych noży i charakter skrawania,
- liczba i układ docisków – ważne przy cienkich, długich lub mniej stabilnych elementach,
- sztywność prowadzenia – kluczowa dla powtarzalności przekroju,
- skuteczność odpylania – ma wpływ zarówno na bezpieczeństwo, jak i jakość obróbki.
Z praktycznego punktu widzenia wysoka prędkość posuwu ma sens tylko wtedy, gdy układ skrawania zachowuje odpowiednią jakość powierzchni. Przy zbyt agresywnym ustawieniu może dojść do wyrwań włókien, falowania powierzchni, przegrzewania noży lub pogorszenia prostoliniowości elementu.
Typowe zastosowania w stolarni i produkcji
Strugarka trójstronna jest najbardziej użyteczna tam, gdzie obrabia się wiele podobnych elementów o powtarzalnym przekroju. Szczególnie dobrze sprawdza się w małej i średniej produkcji seryjnej.
Typowe zastosowania obejmują:
- przygotowanie listew podłogowych i wykończeniowych przed profilowaniem,
- obróbkę kantówek do ram, ościeżnic i skrzydeł drzwiowych,
- kalibrację półfabrykatów do klejenia warstwowego,
- wyrównanie boków i płaszczyzn elementów konstrukcyjnych,
- przygotowanie surowca do dalszej obróbki na wielopiłach, frezarkach i centrach obróbczych.
W warsztacie jednostkowym maszyna taka bywa zbyt wyspecjalizowana, jeśli większość prac dotyczy krótkich serii i zmiennych przekrojów. Natomiast w produkcji powtarzalnej pozwala znacząco ograniczyć liczbę operacji i czas ustawiania między kolejnymi etapami.
Posuw, jakość powierzchni i stan narzędzi
Jakość obróbki na strugarce trójstronnej w dużym stopniu zależy od relacji między prędkością posuwu, prędkością obrotową głowic i stanem narzędzi. Tępe noże, niewłaściwa geometria ostrza albo nierównomierny docisk materiału szybko ujawniają się w postaci śladów na powierzchni.
Zbyt wolny posuw może prowadzić do przegrzewania drewna, przypaleń i niepotrzebnego obciążania noży. Zbyt szybki zmniejsza liczbę cięć przypadających na jednostkę długości, co pogarsza gładkość powierzchni i może sprzyjać wyrwaniom.
W praktyce należy zwracać uwagę na:
- jednakową wysokość ustawienia noży,
- prawidłowe wyważenie głowic,
- zgodność narzędzia z dopuszczalnymi obrotami maszyny,
- dobór geometrii noża do gatunku drewna i kierunku włókien,
- równomierny docisk materiału na wejściu i wyjściu.
Nie ma jednej uniwersalnej prędkości posuwu odpowiedniej do każdego drewna. Inaczej zachowuje się sosna, inaczej dąb, jesion czy materiał z trudnym układem włókien. Ustawienia należy dobierać do konkretnego procesu technologicznego.
Odpylanie i gospodarka wiórem
Strugarka trójstronna generuje znaczne ilości wiórów oraz drobnego pyłu drzewnego. Dlatego sprawny układ odciągowy nie jest dodatkiem, lecz warunkiem prawidłowej pracy. Niedostateczne odpylanie może powodować zaleganie wiórów w strefie skrawania, pogorszenie jakości powierzchni, wzrost temperatury i zwiększone ryzyko awarii.
Przy ocenie instalacji nie należy kierować się wyłącznie średnicą króćca. Znaczenie mają także:
- rzeczywisty przepływ powietrza,
- szczelność przewodów,
- opory instalacji,
- wydajność wentylatora,
- skuteczność filtracji.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe. Regularne czyszczenie osłon, kanałów odciągowych i wnętrza maszyny powinno być traktowane jako część rutynowej obsługi, a nie działanie okazjonalne.
Strugarka trójstronna a wyrówniarka i grubościówka
To porównanie ma znaczenie, ponieważ maszyny te bywają mylone. Wyrówniarka służy przede wszystkim do przygotowania płaskiej powierzchni bazowej i prostowania krawędzi. Grubościówka obrabia materiał względem wcześniej przygotowanej bazy i nadaje mu określoną grubość. Strugarka trójstronna natomiast wykonuje jednocześnie obróbkę trzech stron w trybie przelotowym, zwykle z myślą o wydajnej, powtarzalnej produkcji.
Nie należy zakładać, że strugarka trójstronna zastąpi etap właściwego przygotowania materiału wejściowego. Jeżeli drewno jest mocno skręcone, wygięte albo ma niestabilny przekrój, najpierw trzeba zapewnić odpowiednie bazowanie technologiczne. W przeciwnym razie maszyna może jedynie powtórzyć lub częściowo skorygować istniejące błędy, ale nie rozwiąże wszystkich problemów geometrii materiału.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Szerokość robocza | Maksymalna szerokość obrabianego elementu | Decyduje, jakie listwy i kantówki można prowadzić bez przezbrojeń pomocniczych | Zapas wymiarowy względem realnych przekrojów produkcyjnych |
| Wysokość robocza | Maksymalna wysokość elementu przechodzącego przez maszynę | Wpływa na możliwość obróbki wyższych profili i kantówek | Rzeczywisty prześwit przy założonych dociskach i narzędziach |
| Układ trzech głowic | Konfiguracja narzędzi obrabiających trzy powierzchnie | Umożliwia wykonanie kilku operacji w jednym przejściu | Zakres regulacji oraz łatwość ustawienia względem bazy |
| Prędkość posuwu | Szybkość przesuwania materiału przez strefę obróbki | Wpływa na wydajność, gładkość powierzchni i obciążenie narzędzi | Możliwość regulacji i stabilność posuwu pod obciążeniem |
| Dociski i rolki posuwowe | Elementy stabilizujące i transportujące detal | Zmniejszają ryzyko drgań, przesunięć i nierównej obróbki | Stan okładzin, siła docisku i równoległość ustawienia |
| Stan i typ noży | Geometria, ostrość i materiał ostrzy | Bezpośrednio wpływają na czystość powierzchni i trwałość procesu | Zgodność z głowicą, kierunkiem obrotów i dopuszczalnymi obrotami |
| Sztywność konstrukcji | Odporność maszyny na drgania i odkształcenia | Przekłada się na powtarzalność wymiarów i jakość powierzchni | Masa maszyny, stan łożysk, brak luzów i jakość korpusu |
| Regulacja wymiaru | Możliwość ustawienia szerokości i wysokości obróbki | Pozwala szybko przechodzić między seriami detali | Czytelność skali, dokładność nastaw i łatwość blokowania |
| Odpylanie | Usuwanie wiórów i pyłu ze strefy obróbki | Wpływa na bezpieczeństwo, higienę pracy i stabilność skrawania | Wydajność instalacji, szczelność i regularne czyszczenie kanałów |
Jak dobrać maszynę do zastosowania?
Dobór strugarki trójstronnej powinien wynikać z rodzaju produkcji, a nie z samej chęci posiadania bardziej zaawansowanej maszyny. Dla małego warsztatu wykonującego krótkie serie ważniejsza może być elastyczność i szybkość przezbrojenia niż maksymalna wydajność przelotowa. Dla zakładu produkcyjnego kluczowe będą stabilność wymiarowa, niezawodność posuwu i możliwość długiej pracy ciągłej.
Przy wyborze warto przeanalizować:
- rodzaj materiału – suche drewno liściaste i iglaste zachowuje się inaczej niż materiał wilgotniejszy lub naprężony,
- wymiary elementów – szczególnie zakres typowych przekrojów i długości,
- wielkość serii – pojedyncze detale, małe partie czy produkcja ciągła,
- oczekiwaną dokładność – czy chodzi o półfabrykat, czy element bliski gotowemu,
- dostępną przestrzeń – liczy się nie tylko sama maszyna, lecz także strefa podawania i odbioru,
- zasilanie i odpylanie – bez właściwej infrastruktury nawet dobra maszyna nie pokaże pełnych możliwości,
- serwis i części – szczególnie istotne przy zakupie używanych obrabiarek.
Maszyna używana może być dobrym wyborem, ale wymaga dokładnej kontroli stanu prowadnic, łożysk, głowic, docisków, instalacji elektrycznej i zabezpieczeń. Sama wysoka masa lub „przemysłowy wygląd” nie świadczą jeszcze o jakości ani dokładności.
Najczęstsze błędy podczas pracy
Najwięcej problemów przy pracy na strugarce trójstronnej wynika nie z awarii, lecz z nieprawidłowego przygotowania materiału i błędnych nastaw.
- Zbyt duży zbiór na jednym przejściu – powoduje przeciążenie narzędzi, pogorszenie jakości powierzchni i wzrost ryzyka wyrwań.
- Praca tępymi nożami – skutkuje wzrostem poboru mocy, nagrzewaniem materiału i falowaniem powierzchni.
- Niewłaściwe bazowanie elementu – prowadzi do braku powtarzalności wymiarowej i błędów geometrii.
- Niestabilny posuw – daje ślady po rolkach, różnice wymiarowe i nierówne wykończenie.
- Obróbka materiału z wadami bez korekty ustawień – sęki, zmienny układ włókien i naprężenia wymagają ostrożniejszej technologii.
- Zaniedbane odpylanie – pogarsza warunki pracy i może zaburzać sam proces skrawania.
Błędem jest również traktowanie maszyny jako narzędzia, które „samo wyprostuje wszystko”. Jeśli materiał wejściowy jest niestabilny albo źle przygotowany, efekt końcowy będzie ograniczony przez te wady już na starcie.
Konserwacja i bezpieczeństwo
Konserwacja strugarki trójstronnej musi obejmować zarówno układ skrawania, jak i zespoły transportu materiału. Podstawą jest regularne czyszczenie stołu, osłon, rolek posuwowych oraz króćców i przewodów odciągowych. Zabrudzenia żywicą, pyłem i drobnymi wiórami wpływają na poślizg, docisk i dokładność prowadzenia.
Należy systematycznie kontrolować:
- stan noży i głowic,
- luzy łożysk,
- pracę rolek i docisków,
- ustawienie prowadnic,
- napęd i pasy, jeśli występują,
- elementy osłonowe i wyłączniki awaryjne,
- skuteczność instalacji odpylającej.
Przed regulacją, wymianą noży, usuwaniem zakleszczonego materiału lub czyszczeniem strefy skrawania maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
W zakresie bezpieczeństwa szczególne znaczenie mają:
- sprawne osłony zespołów roboczych,
- prawidłowo działające dociski i prowadzenie materiału,
- ochrona oczu i słuchu,
- wydajne odpylanie,
- niepraca na uszkodzonych lub źle zamocowanych narzędziach.
Przy maszynach z obracającymi się głowicami nie należy wykonywać regulacji podczas ruchu ani dotykać obracających się elementów. Rękawice nie są uniwersalnym zabezpieczeniem przy wszystkich pracach, ponieważ w pobliżu elementów obrotowych mogą zostać pochwycone.
Czy strugarka trójstronna zastępuje wyrówniarkę i grubościówkę?
Nie w każdym procesie. Strugarka trójstronna służy do jednoczesnej obróbki trzech stron w trybie przelotowym, ale nie zawsze zastąpi etap przygotowania powierzchni bazowej, zwłaszcza przy materiale skręconym lub mocno wygiętym.
Jakie drewno można obrabiać na strugarce trójstronnej?
Przede wszystkim drewno lite iglaste i liściaste, pod warunkiem zgodności z możliwościami maszyny i odpowiedniego doboru narzędzi. Znaczenie ma wilgotność, układ włókien, obecność sęków i stabilność wymiarowa elementu.
Od czego zależy jakość powierzchni po struganiu?
Od ostrości i geometrii noży, stabilności posuwu, prędkości przesuwu materiału, sztywności maszyny, docisku oraz właściwego bazowania elementu. Duży wpływ ma też gatunek drewna i kierunek włókien.
Czy większa moc oznacza lepszą maszynę?
Nie zawsze. O możliwościach strugarki decydują również sztywność konstrukcji, stan układu posuwu, jakość głowic, dokładność regulacji i skuteczność odpylania. Sama moc silnika nie gwarantuje dobrej obróbki.
Kiedy taka maszyna ma sens w warsztacie?
Przede wszystkim wtedy, gdy obrabia się większą liczbę podobnych elementów o powtarzalnym przekroju. W produkcji seryjnej pozwala skrócić czas obróbki i ograniczyć liczbę przejść między maszynami.
Jak rozpoznać, że noże wymagają wymiany lub ostrzenia?
Typowe objawy to pogorszenie gładkości powierzchni, wzrost oporu skrawania, przegrzewanie drewna, większy hałas, wyrwania włókien oraz zwiększone obciążenie napędu. Czasem pojawia się również falowanie lub matowienie powierzchni.
Na co uważać przy zakupie używanej strugarki trójstronnej?
Najważniejsze są luzy na wrzecionach i prowadnicach, stan łożysk, równoległość ustawień, jakość pracy posuwu, kompletność osłon, stan instalacji elektrycznej oraz dostępność części i dokumentacji. Warto też sprawdzić, czy maszyna była eksploatowana z odpowiednim odpylaniem.
Dlaczego odpylanie jest tak ważne przy tej maszynie?
Bo strugarka trójstronna wytwarza dużo wiórów i pyłu. Ich zaleganie pogarsza jakość skrawania, utrudnia pracę mechanizmów i zwiększa zagrożenie zdrowotne oraz pożarowe. Skuteczny odciąg to element procesu technologicznego, a nie tylko kwestia porządku.
O autorze