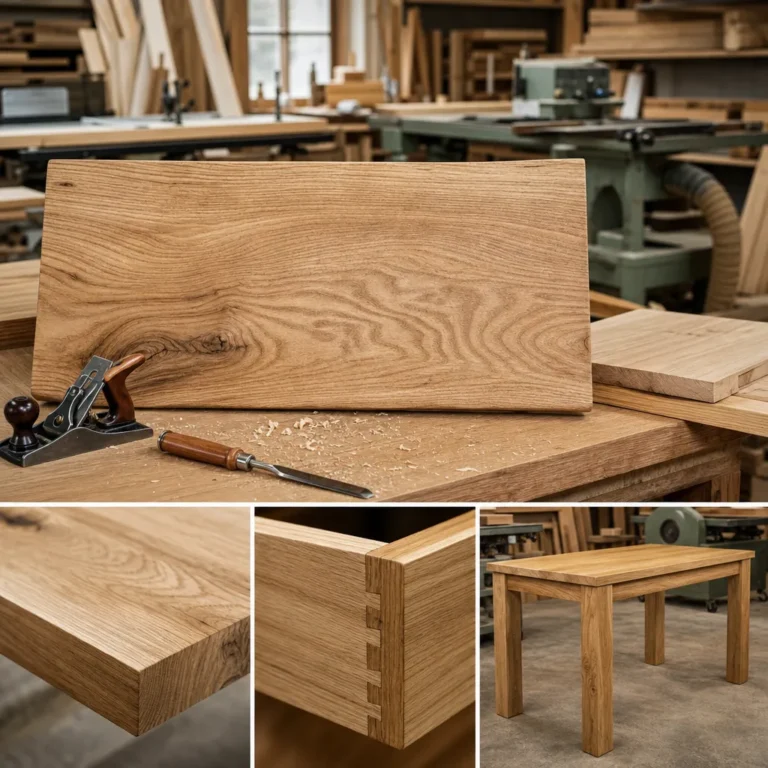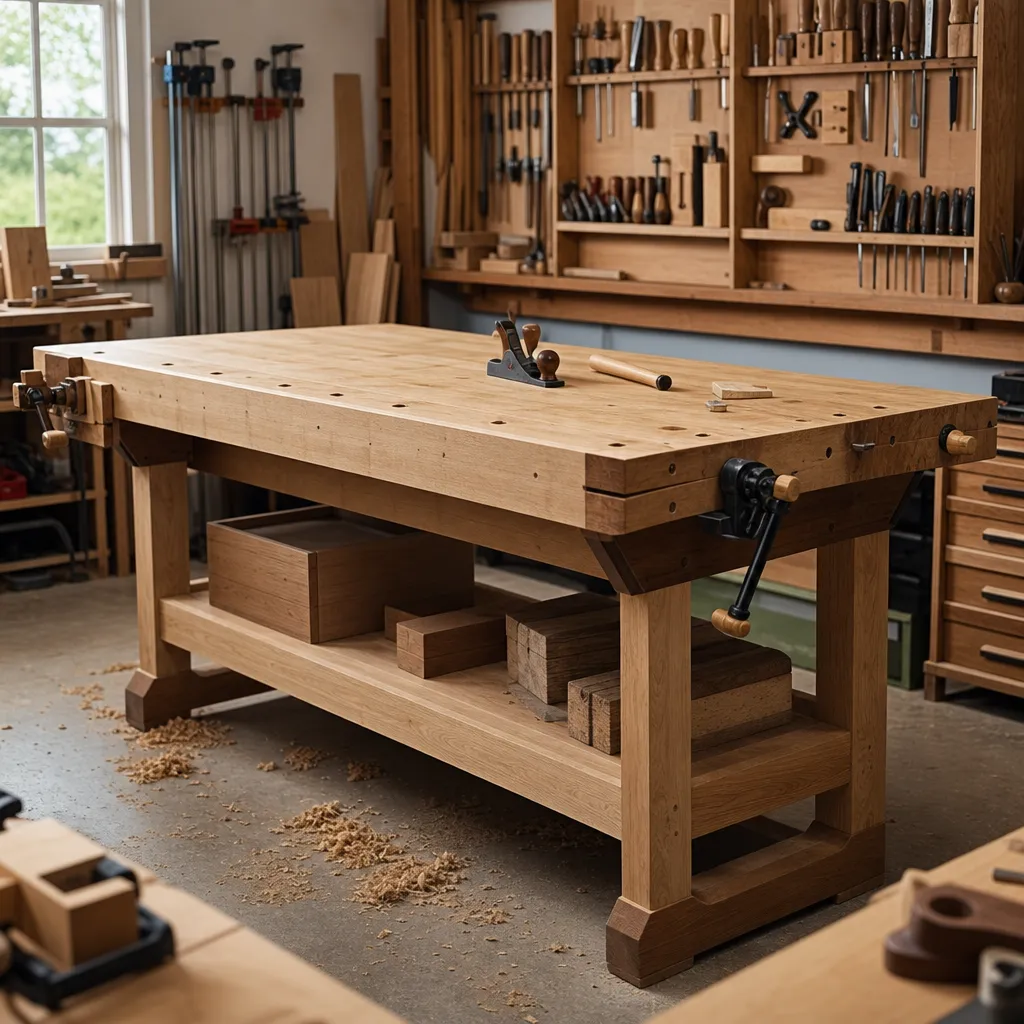
Stół warsztatowy to nie zwykły mebel, ale podstawowe narzędzie pracy w stolarni. Od jakości blatu i sztywności podstawy zależy precyzja trasowania, strugania, klejenia, montażu i obróbki ręcznej. Dobrze wykonany stół powinien być ciężki, stabilny i odporny na odkształcenia, ale jednocześnie dopasowany do rodzaju wykonywanych prac. W praktyce solidność nie wynika z jednego „sprytnego rozwiązania”, lecz z właściwego doboru drewna, poprawnej konstrukcji, odpowiednich połączeń i kontroli wilgotności materiału.
Jak wykonać solidny blat i podstawę stołu warsztatowego?
Najważniejsza odpowiedź jest prosta: solidny stół warsztatowy powstaje z połączenia ciężkiego, stabilnego blatu oraz sztywnej podstawy, która nie pracuje pod obciążeniem i nie kolebie się podczas strugania czy zaciskania elementów. Sam gruby blat nie wystarczy, jeśli nogi są wiotkie, połączenia słabe, a drewno niedosuszone. Z drugiej strony nawet bardzo dobra podstawa nie skompensuje cienkiego, sprężynującego blatu z przypadkowego materiału.
W praktyce najlepiej sprawdza się blat wykonany z klejonki z litego drewna albo z kilku warstw sklejki technicznej, jeśli stół ma mieć charakter bardziej montażowy niż klasycznie stolarski. Podstawa powinna tworzyć układ przestrzenny o dużej sztywności: masywne nogi, rygle podłużne i poprzeczne oraz przemyślane połączenia. Im większe siły boczne i skrętne pojawiają się podczas pracy, tym większe znaczenie ma geometria konstrukcji.
Trzeba też pamiętać, że stół warsztatowy pracuje inaczej niż zwykły stół domowy. Jest obciążany punktowo, ściskany ściskami stolarskimi, poddawany uderzeniom, tarciu i lokalnym zmianom wilgotności. Dlatego projekt powinien zakładać nie tylko nośność, ale także możliwość późniejszego serwisowania: wyrównania blatu, dokręcenia połączeń czy wymiany warstwy wierzchniej.
Budowa stołu warsztatowego krok po kroku
Budowę najlepiej rozpocząć od określenia funkcji stołu. Innego blatu wymaga klasyczny stół do obróbki ręcznej, innego stół montażowy do składania korpusów z płyt, a jeszcze innego stanowisko pomocnicze przy maszynach. To właśnie zastosowanie powinno decydować o materiale, typie podstawy, rozmieszczeniu rygli i ewentualnych otworów pod dociski.
Blat z litego drewna czy ze sklejki?
Lite drewno daje dużą masę, dobrą tłumienność drgań i możliwość wielokrotnego wyrównywania powierzchni. W praktyce do blatów warsztatowych stosuje się często krajowe gatunki liściaste, takie jak buk, jesion czy dąb. Buk jest twardy, stosunkowo jednorodny i dobrze poddaje się obróbce, dlatego od lat jest popularnym materiałem na stoły robocze. Jesion ma wyraźniejsze usłojenie i dobrą sprężystość, a dąb oferuje wysoką trwałość, choć bywa bardziej wymagający w obróbce i klejeniu niż buk.
Właściwości drewna zależą jednak od miejsca wzrostu, sposobu suszenia, przebiegu włókien i jakości konkretnej tarcicy. Deski z dużym udziałem drewna młodocianego, z naprężeniami po zbyt szybkim suszeniu lub z niekorzystnym układem słojów mogą po sklejeniu pracować bardziej niż materiał starannie wyselekcjonowany. Dlatego na blat należy wybierać elementy możliwie stabilne, o zbliżonej wilgotności i bez istotnych wad konstrukcyjnych.
Sklejka jest materiałem drewnopochodnym zbudowanym z warstw forniru ułożonych krzyżowo. Dzięki temu ma dużą stabilność wymiarową i mniejszą skłonność do paczenia niż lite drewno. W stole montażowym lub pomocniczym sklejka bywa bardzo praktyczna, szczególnie gdy blat ma być równy, przewidywalny i mniej wrażliwy na sezonowe zmiany wilgotności. Nie każda sklejka nadaje się jednak do ciężkiej pracy warsztatowej. Znaczenie ma liczba warstw, jakość fornirów, rodzaj spoiwa i przeznaczenie płyty.
Jeśli stół ma służyć głównie do strugania ręcznego, pobijania dłutem i mocowania imaków, lite drewno zwykle daje bardziej „warsztatowy” charakter. Jeśli zaś ma pełnić funkcję uniwersalnego stołu montażowego, wielowarstwowa sklejka z wymienną nakładką wierzchnią może być rozwiązaniem rozsądniejszym.
Jak przygotować materiał na blat?
Kluczowe znaczenie ma wilgotność drewna. Materiał przeznaczony do stołu używanego we wnętrzu powinien być dostosowany do warunków przyszłej pracy, a nie tylko „suchy z nazwy”. Zbyt wilgotne drewno po wykonaniu blatu będzie się kurczyć, powodując szczeliny, uskoki i naprężenia w połączeniach. Zbyt szybko wysuszone może z kolei zawierać utajone naprężenia, które ujawnią się dopiero po rozkroju i struganiu.
Suszenie naturalne i suszenie komorowe dają inne efekty. Suszenie naturalne bywa łagodniejsze, ale nie gwarantuje gotowości materiału do pracy we wnętrzu. Suszenie komorowe pozwala lepiej kontrolować proces, choć przy niewłaściwie dobranych parametrach może prowadzić do pęknięć lub naprężeń. W praktyce liczy się nie sam sposób suszenia, lecz rzeczywista stabilność partii drewna przeznaczonej do obróbki.
Deski przed klejeniem powinny być wyrównane i przestrugane. Wyrówniarka służy do przygotowania jednej płaskiej powierzchni i jednej prostej krawędzi, natomiast grubościówka pozwala uzyskać równoległą powierzchnię i powtarzalną grubość względem bazy przygotowanej wcześniej. To ważne, bo grubościówka sama nie prostuje skręconego materiału. Prawidłowe przygotowanie lameli blatu ma bezpośredni wpływ na szczelność klejenia i końcową płaskość całej płyty.
Klejenie i układ słojów w blacie
Blat z litego drewna najczęściej wykonuje się z węższych elementów klejonych krawędziowo. Ma to kilka zalet: łatwiej opanować pracę drewna, lepiej odrzucić wadliwe fragmenty i uzyskać większą stabilność niż z jednej szerokiej deski. Przy planowaniu układu warto zwracać uwagę na przebieg słojów oraz naprzemienne ustawienie rocznych przyrostów, choć nie należy traktować tego jako absolutnej recepty na brak odkształceń. Równie ważna jest jakość suszenia i jednorodność materiału.
Do takiego klejenia stosuje się zwykle kleje odpowiednie do drewna litego i warunków użytkowania stołu. W zastosowaniach wewnętrznych bardzo często wykorzystuje się kleje PVAc, ale zawsze trzeba kierować się zaleceniami producenta dotyczącymi temperatury pracy, wilgotności materiału, czasu otwartego i docisku. Za mały docisk nie domknie spoiny, a zbyt duży może nadmiernie wycisnąć klej i osłabić połączenie.
Po sklejeniu blat powinien odczekać do ustabilizowania, a dopiero później zostać wyrównany. W zależności od konstrukcji warsztatu można to zrobić za pomocą struga ręcznego, szerokiej szlifierki, frezarki prowadzanej po saniach albo innej metody zapewniającej zachowanie płaszczyzny. Szlifowanie nie zastępuje prostowania geometrycznego, a jedynie poprawia jakość powierzchni.
Podstawa: masa, sztywność i poprawne połączenia
Podstawa stołu roboczego powinna być przede wszystkim sztywna przestrzennie. Oznacza to odporność nie tylko na nacisk pionowy, ale również na kołysanie na boki i skręcanie. Najprostszy schemat to cztery masywne nogi połączone ryglami górnymi i dolnymi. Im dłuższy stół, tym bardziej liczy się usztywnienie w obu kierunkach.
Do wykonania podstawy można użyć litego drewna iglastego lub liściastego, o ile materiał jest suchy, prosty i odpowiednio przekrojony. Drewno iglaste, na przykład sosna, jest lżejsze, bardziej podatne na wgniecenia i zwykle mniej stabilne niż twardsze gatunki liściaste, ale dobrze zaprojektowana konstrukcja z suchego drewna konstrukcyjnego także może być trwała. Drewno liściaste daje większą masę i odporność mechaniczną, lecz zwykle podnosi koszt i pracochłonność wykonania.
Najbardziej klasyczne i bardzo wytrzymałe są połączenia czop i gniazdo. Dobrze przenoszą obciążenia i ograniczają ruchy boczne podstawy. W nowocześniejszej praktyce stosuje się też połączenia na kołki, systemy typu domino oraz połączenia śrubowe. Te ostatnie mają ważną zaletę: umożliwiają demontaż stołu i okresowe dokręcenie konstrukcji. Nie oznacza to jednak, że każde połączenie śrubowe będzie sztywne. Potrzebuje odpowiedniego projektu, dużych powierzchni styku i właściwego rozmieszczenia łączników.
Wykończenie blatu i wyposażenie użytkowe
Blat stołu warsztatowego nie powinien być wykończony przypadkowo. Gruba, śliska i twarda powłoka lakiernicza może utrudniać pracę, ponieważ materiał będzie się ślizgał, a lokalne uszkodzenia będą trudniejsze do naprawy. Z tego powodu wielu stolarzy wybiera lekkie olejowanie lub pozostawia blat wykończony bardzo oszczędnie, tak aby ograniczyć chłonięcie zabrudzeń, ale nie stworzyć grubej warstwy filmu.
Olej wnika w drewno i podkreśla jego wygląd, lecz wymaga okresowej konserwacji. Lakier tworzy powłokę ochronną, ale jej renowacja punktowa bywa bardziej kłopotliwa. W stole roboczym liczy się zwykle łatwość naprawy, więc warto rozważyć rozwiązanie praktyczne, a nie dekoracyjne.
Na etapie budowy dobrze zaplanować otwory pod dociski, przestrzeń pod imadło, dolną półkę na obciążenie oraz możliwość późniejszego montażu akcesoriów. Dodatkowa masa przechowywana na półce często poprawia stabilność stołu bardziej niż kosmetyczne zmiany konstrukcyjne.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Buk | Twarde drewno liściaste, dość jednorodne, ciężkie | Blaty warsztatowe, elementy narażone na ścieranie | Wymaga dobrze kontrolowanej wilgotności, bo pracuje przy zmianach otoczenia |
| Jesion | Twardy, sprężysty, z wyraźnym usłojeniem | Blaty, elementy nośne o dobrych walorach mechanicznych | Dobry do ciężkiej pracy, ale warto starannie dobrać układ włókien |
| Dąb | Trwały i ciężki gatunek liściasty | Blaty premium, solidne podstawy | Nie zawsze jest najwygodniejszy w obróbce, ale daje dużą trwałość |
| Sklejka wielowarstwowa | Stabilna wymiarowo dzięki krzyżowemu układowi warstw | Stoły montażowe, blaty pomocnicze | Jakość zależy od liczby warstw i klasy płyty, nie każda nadaje się do ciężkiej pracy |
| Połączenie czop i gniazdo | Tradycyjne, bardzo wytrzymałe połączenie stolarskie | Podstawy stołów o wysokiej sztywności | Wymaga dokładności wykonania, ale dobrze przenosi obciążenia boczne |
| Połączenie śrubowe | Demontowalne, zależne od projektu łączników i węzłów | Stoły przenośne lub składane do transportu | Warto przewidzieć okresową kontrolę i dokręcanie |
| Klej PVAc | Popularny klej do drewna do zastosowań wewnętrznych | Klejenie lameli blatu i elementów podstawy | Trzeba przestrzegać zaleceń producenta dotyczących docisku i warunków pracy |
| Olejowanie blatu | Wykończenie penetrujące, łatwe do miejscowej odnowy | Blaty robocze użytkowane intensywnie | Nie tworzy pełnej bariery i wymaga okresowej pielęgnacji |
| Dolna półka obciążająca | Zwiększa masę i stabilność całej konstrukcji | Stoły narażone na duże siły podczas obróbki ręcznej | Często bardziej poprawia pracę stołu niż sama zmiana materiału nóg |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór należy zacząć od pytania, do czego stół będzie używany najczęściej. Do ciężkiej obróbki ręcznej warto wybierać masywny blat z litego drewna liściastego i sztywną podstawę z solidnymi połączeniami. Do montażu mebli z płyt i pracy z elektronarzędziami często wystarczy wysokiej klasy sklejka, zwłaszcza jeśli powierzchnia ma być okresowo wymieniana.
Jeśli dysponujesz wyrówniarką i grubościówką, wykonanie blatu z litego drewna staje się bardziej przewidywalne. Bez tych maszyn łatwiej zbudować równy blat ze sklejki, ale nadal trzeba precyzyjnie ciąć i kleić materiał. Do obróbki przydadzą się pilarka stołowa lub zagłębiarka z prowadnicą, ściski o odpowiednim zasięgu, frezarka górnowrzecionowa do wyrównania krawędzi oraz narzędzia pomiarowe. Żadne elektronarzędzie nie skompensuje jednak krzywego materiału i pośpiechu na etapie montażu.
W wyborze podstawy trzeba rozważyć także mobilność. Stół całkowicie nieruchomy może być cięższy i prostszy konstrukcyjnie. Model rozbieralny wymaga dokładniejszego zaprojektowania węzłów i zwykle większej dbałości o usztywnienia. Rozwiązanie „najlepsze” nie istnieje bez kontekstu zastosowania.
Najczęstsze błędy
- Użycie zbyt wilgotnego drewna – po czasie blat się rozsycha, wypacza lub pęka przy połączeniach.
- Budowa z przypadkowych, szerokich desek – bez selekcji układu włókien i bez właściwego przygotowania powierzchni pod klejenie.
- Zbyt lekka podstawa – stół przesuwa się i drga przy struganiu, szlifowaniu lub zaciskaniu elementów.
- Za słabe połączenia narożne – szczególnie wtedy, gdy konstrukcja opiera się tylko na wkrętach bez przemyślenia pracy węzłów.
- Brak kontroli geometrii podczas montażu – skręcony korpus podstawy uniemożliwia prawidłowe osadzenie blatu.
- Przesadne lakierowanie blatu – powierzchnia robi się śliska i trudniejsza do lokalnej naprawy.
- Mylenie płaskości z gładkością – nawet bardzo wyszlifowany blat może być krzywy.
Bezpieczeństwo i praktyczne wskazówki
Budowa stołu warsztatowego wymaga cięcia, strugania, frezowania, klejenia i często pracy z ciężkimi elementami. Podczas obróbki należy używać osłon maszyn, popychaczy i sprawnych prowadnic. Materiał powinien być stabilnie podparty, a narzędzia ostre i nieuszkodzone. Tępe noże czy tarcze nie tylko pogarszają jakość pracy, ale też zwiększają ryzyko odbicia materiału.
Przed wymianą tarczy, frezu lub noża urządzenie trzeba wyłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie należy regulować maszyn podczas pracy ani demontować zabezpieczeń. Ochrona oczu, słuchu i skuteczne odpylanie są szczególnie ważne, bo pył drzewny szkodzi zdrowiu, a drobny pył w określonych warunkach może stanowić zagrożenie pożarowe.
Przy klejeniu dużego blatu warto wcześniej wykonać „suchy montaż”, czyli próbne złożenie bez kleju. To pozwala sprawdzić kolejność ścisków, ustawienie elementów i czas potrzebny na zamknięcie całości. Dobrą praktyką jest też pozostawienie blatu z naddatkiem do końcowego wyrównania po ustabilizowaniu materiału.
Ciekawostki
Klasyczne stoły stolarskie były często budowane z buka nie tylko ze względu na twardość, ale również dlatego, że drewno to dawało korzystny kompromis między masą, dostępnością i podatnością na obróbkę. W wielu warsztatach blat traktowano jako element eksploatacyjny: miał służyć długo, ale jednocześnie dawać się planować i naprawiać bez sentymentu.
Współczesne stoły warsztatowe coraz częściej łączą tradycję z materiałami płytowymi. Spotyka się konstrukcje z bardzo sztywną podstawą drewnianą oraz blatem warstwowym, którego górna płyta jest wymienna. To rozwiązanie szczególnie praktyczne tam, gdzie stół służy zarówno do montażu, jak i pracy z klejami, farbami czy frezarką ręczną.
Interesujące jest także to, że większa masa stołu nie zawsze musi oznaczać grubszy blat. Czasem lepiej dodać sztywności i ciężaru w podstawie oraz na dolnej półce niż nadmiernie zwiększać samą grubość płyty roboczej.
Czy blat stołu warsztatowego musi być z litego drewna?
Nie. Lite drewno jest bardzo dobrym rozwiązaniem do pracy ręcznej, ale w wielu zastosowaniach świetnie sprawdza się także sklejka wielowarstwowa. Wybór zależy od sposobu użytkowania stołu, oczekiwanej masy i możliwości późniejszej renowacji.
Jaki gatunek drewna najczęściej wybiera się na blat?
Często wybiera się buk, jesion albo dąb. Każdy z tych gatunków ma inne cechy dotyczące twardości, masy, usłojenia i stabilności. Nie ma jednego gatunku najlepszego do wszystkich warsztatów.
Czy podstawa z sosny ma sens?
Tak, pod warunkiem że drewno jest suche, proste i konstrukcja została dobrze zaprojektowana. Sosna jest miększa niż gatunki liściaste, ale przy odpowiednich przekrojach i poprawnych połączeniach może stworzyć trwałą podstawę.
Jakie połączenia są najlepsze do podstawy?
Do bardzo sztywnych konstrukcji dobrze sprawdza się czop i gniazdo. W stołach rozbieralnych praktyczne bywają połączenia śrubowe. Wybór zależy od tego, czy ważniejsza jest maksymalna sztywność, łatwość wykonania czy możliwość demontażu.
Czy blat trzeba lakierować?
Niekoniecznie. W stołach warsztatowych częściej wybiera się lekkie olejowanie albo bardzo oszczędne wykończenie, bo ułatwia to miejscowe naprawy. Lakier tworzy powłokę ochronną, ale może utrudniać późniejszą renowację.
Dlaczego blat po czasie robi się nierówny?
Najczęstsze przyczyny to niewłaściwa wilgotność drewna, utajone naprężenia w materiale, błędy podczas klejenia oraz nieprawidłowe mocowanie blatu do podstawy. Drewno pracuje, dlatego konstrukcja musi to uwzględniać.
Czy warto robić otwory pod dociski od razu?
Tak, jeśli wiadomo, jak stół będzie używany. Otwory pod psy stolarskie i dociski zwiększają funkcjonalność, ale ich układ powinien wynikać z konkretnego systemu pracy, a nie być rozmieszczony przypadkowo.
Co ważniejsze: ciężki blat czy sztywna podstawa?
Oba elementy są ważne, ale jeśli trzeba wskazać priorytet, to sztywność całego układu ma kluczowe znaczenie. Nawet ciężki blat nie zapewni komfortu pracy, jeśli podstawa będzie się chwiać lub skręcać.
O autorze