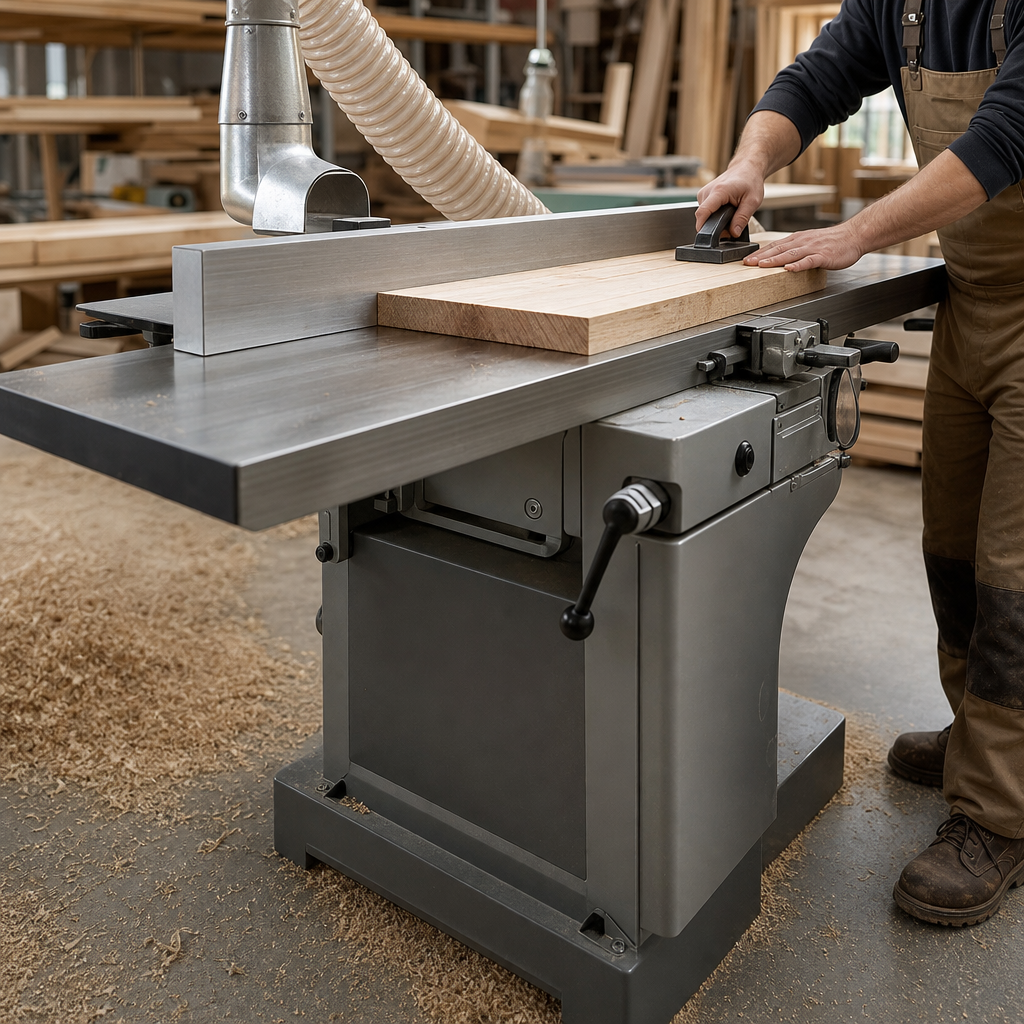
Strugarka wyrówniarka to podstawowa maszyna stolarska służąca do przygotowania jednej płaskiej powierzchni bazowej oraz wyprostowania krawędzi elementu drewnianego. W praktyce właśnie od niej często zaczyna się dokładna obróbka litego drewna, ponieważ krzywa, skręcona lub zwichrowana deska utrudnia każdą kolejną operację. Wyrówniarka nie służy głównie do nadawania identycznej grubości wszystkim elementom, lecz do uzyskania geometrii odniesienia. Dopiero po tym etapie materiał zwykle trafia dalej, na przykład do grubościówki, gdzie ustala się końcową grubość.
Czym jest i do czego służy strugarka wyrówniarka?
Strugarka wyrówniarka to obrabiarka do drewna litego, której zadaniem jest usuwanie niewielkiej warstwy materiału z powierzchni lub krawędzi, aby uzyskać prosty i płaski bazowy element. Maszyna obrabia przede wszystkim deski, kantówki, listwy i inne półfabrykaty z drewna naturalnego oraz niektóre materiały drewnopochodne wtedy, gdy producent maszyny i narzędzia dopuszcza taką pracę.
Najważniejsze zastosowania wyrówniarki to:
- wyrównywanie jednej płaszczyzny deski,
- prostowanie jednej krawędzi pod kątem do powierzchni bazowej,
- usuwanie niewielkich skrzywień powierzchniowych,
- przygotowanie materiału do dalszej obróbki, zwłaszcza grubościowania, klejenia i formatowania,
- poprawa przylegania elementów przy klejeniu na szerokość.
W praktyce warsztatowej dobrze ustawiona wyrówniarka decyduje o tym, czy dalsza obróbka będzie powtarzalna. Jeśli powierzchnia bazowa nie jest płaska, późniejsza obróbka na pile, frezarce czy grubościówce nie da oczekiwanej dokładności.
Jak działa?
Zasada działania wyrówniarki jest prosta, ale bardzo istotna technologicznie. Materiał przesuwa się ręcznie po stołach maszyny nad obracającym się wałem nożowym. Narzędzie, czyli wał wyposażony w noże lub głowicę skrawającą, wykonuje ruch obrotowy. Obrabiany element wykonuje ruch posuwowy, prowadzony przez operatora po stole podawczym i odbiorczym.
Podstawowy efekt obróbki polega na tym, że noże zdejmują warstwę drewna o zadanej grubości, a geometria stołów wymusza uzyskanie płaskiej powierzchni lub prostej krawędzi. Głębokość zbioru ustawia się zwykle przez zmianę położenia stołu podawczego względem wału i stołu odbiorczego.
W praktyce proces wygląda następująco:
- materiał opiera się najpierw na stole podawczym,
- wał nożowy odcina nadmiar drewna,
- po przejściu nad wałem element opiera się już na stole odbiorczym, który stanowi odniesienie dla nowo utworzonej powierzchni,
- operator dociska materiał tak, aby po przejściu pierwszej części elementu główny nacisk przenieść na stół odbiorczy.
To właśnie ta zmiana punktu podparcia i docisku ma kluczowe znaczenie dla prostoliniowości obrabianego elementu. Nieprawidłowa technika prowadzenia powoduje, że maszyna zamiast prostować może jedynie kopiować istniejące odkształcenia.
Budowa i najważniejsze elementy
Klasyczna wyrówniarka składa się z kilku podstawowych zespołów, które bezpośrednio wpływają na jakość pracy.
Stoły robocze
Maszyna ma dwa stoły: stół podawczy i stół odbiorczy. Stół podawczy jest regulowany i odpowiada za ustawienie głębokości zbioru. Stół odbiorczy stanowi odniesienie dla powierzchni już obrobionej i powinien być ustawiony dokładnie względem najwyższego punktu toru noża. Długie, sztywne i współpłaszczyznowe stoły ułatwiają obróbkę długich elementów oraz poprawiają prostoliniowość.
Wał nożowy
To najważniejszy zespół skrawający. Wał może być wyposażony w noże prostoliniowe lub głowicę z płytkami skrawającymi. Jego zadaniem jest odcinanie warstwy drewna przy dużej prędkości obrotowej. Na jakość powierzchni wpływają między innymi stan ostrzy, geometria noży, wyważenie wału i jego łożyskowanie.
Prowadnica przykładniowa
Prowadnica służy do prostowania krawędzi oraz utrzymania kąta między obrabianą krawędzią a powierzchnią bazową. Powinna być sztywna, łatwa do ustawienia i utrzymywać zadany kąt bez luzów. W większości prac krawędziowych prowadnicę ustawia się pod kątem prostym do stołów, ale niektóre operacje wymagają innego kąta.
Osłona wału
Osłona zabezpiecza operatora przed kontaktem z obracającym się narzędziem. Powinna zasłaniać nieużywaną część wału i być prawidłowo ustawiona do szerokości obrabianego elementu. Jej poprawne użycie jest obowiązkowe z punktu widzenia bezpieczeństwa.
Układ napędowy i odpylanie
Silnik, przekazanie napędu oraz króciec odciągowy wpływają na kulturę pracy i skuteczność usuwania wiórów. Wyrówniarka generuje zarówno trociny, jak i drobny pył drzewny, dlatego sprawna instalacja odpylająca jest ważna nie tylko dla porządku, ale też dla zdrowia i ograniczenia ryzyka pożarowego.
Parametry, które naprawdę mają znaczenie
Przy ocenie wyrówniarki nie warto skupiać się wyłącznie na mocy silnika. O możliwościach maszyny decyduje cały układ: długość stołów, szerokość robocza, stan wału, sztywność korpusu, dokładność prowadnicy, jakość łożyskowania i stabilność ustawień.
- Szerokość robocza określa maksymalną szerokość obrabianego elementu przy wyrównywaniu powierzchni.
- Długość stołów wpływa na łatwość prostowania dłuższych desek i dokładność prowadzenia.
- Głębokość zbioru decyduje o ilości materiału zdejmowanej w jednym przejściu.
- Masa i sztywność ograniczają drgania i poprawiają stabilność pracy.
- Rodzaj wału wpływa na jakość powierzchni, hałas i koszty eksploatacji.
Z punktu widzenia praktyki zbyt agresywny zbiór nie zawsze przyspiesza pracę. Często pogarsza jakość powierzchni, zwiększa opór posuwu i mocniej obciąża napęd oraz noże.
Zastosowanie w warsztacie stolarskim
Wyrówniarka znajduje zastosowanie wszędzie tam, gdzie pracuje się z litym drewnem o niestabilnej geometrii po przecieraniu, suszeniu lub składowaniu. Jest używana w małych pracowniach meblarskich, stolarni usługowej, zakładach produkujących schody, drzwi, okna i elementy konstrukcyjne.
Typowe operacje obejmują:
- przygotowanie jednej strony deski przed grubościowaniem,
- prostowanie krawędzi do klejenia,
- wyrównanie kantówek przed dalszym trasowaniem,
- korektę materiału przed cięciem na pile,
- usunięcie lokalnych deformacji po sezonowaniu drewna.
Należy wyraźnie odróżnić wyrówniarkę od grubościówki. Wyrówniarka tworzy bazę, a grubościówka obrabia względem tej bazy. Sama wyrówniarka nie jest maszyną przeznaczoną głównie do seryjnego uzyskiwania identycznej grubości wielu desek.
Jakość powierzchni a posuw i stan noży
Na efekt skrawania wpływa nie tylko sama maszyna, ale także sposób jej prowadzenia. Zbyt szybki posuw może pozostawiać wyraźniejsze ślady po nożach i zwiększać ryzyko wyrwań włókien, zwłaszcza przy trudnym usłojeniu. Zbyt wolny posuw bywa nieefektywny, a przy niektórych gatunkach może powodować miejscowe przegrzewanie lub gorszy odbiór wióra.
Stan noży ma bezpośredni wpływ na:
- gładkość powierzchni,
- siłę potrzebną do prowadzenia materiału,
- hałas i drgania,
- tendencję do wyrywania włókien,
- obciążenie silnika.
Tępe lub źle ustawione noże nie tylko pogarszają jakość obróbki, ale również zwiększają ryzyko błędów operatora. Jeśli materiał wymaga nadmiernej siły docisku, problemem często jest narzędzie, a nie sam element.
Odpylanie i organizacja stanowiska
Wyrówniarka wytwarza duże ilości wiórów oraz pyłu, szczególnie podczas obróbki suchego drewna. Skuteczne odpylanie wymaga nie tylko podłączenia do króćca odciągowego, ale też odpowiedniego przepływu powietrza, szczelności instalacji oraz właściwej filtracji. Sama średnica króćca nie przesądza jeszcze o skuteczności układu.
Dobrze zorganizowane stanowisko powinno zapewniać:
- wolną przestrzeń przed i za maszyną,
- podparcie długich elementów, jeśli jest potrzebne,
- czytelny dostęp do wyłącznika awaryjnego,
- brak śliskich trocin pod nogami operatora,
- oświetlenie ułatwiające ocenę powierzchni i ustawień.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Szerokość robocza | Maksymalna szerokość elementu obrabianego na płaszczyźnie | Decyduje, jakie deski można wyrównywać bez dodatkowych operacji | Dopasować do typowych wymiarów materiału, nie tylko do sporadycznych przypadków |
| Długość stołów | Łączna długość podparcia materiału przed i za wałem | Ułatwia prostowanie długich i lekko wygiętych elementów | Sprawdzić współpłaszczyznowość, sztywność i jakość powierzchni stołów |
| Głębokość zbioru | Ilość materiału zdejmowanego w jednym przejściu | Wpływa na wydajność, opór skrawania i jakość powierzchni | Większy zakres nie oznacza, że zawsze należy pracować dużym zbiorem |
| Rodzaj wału | Typ zespołu skrawającego z nożami prostymi lub inną głowicą | Wpływa na kulturę pracy, hałas, ślad po obróbce i koszty narzędziowe | Ocenić dostępność noży, łatwość ustawiania i serwisowania |
| Prowadnica | Element prowadzący przy obróbce krawędzi | Odpowiada za prostoliniowość i utrzymanie kąta | Sprawdzić sztywność, łatwość regulacji i brak luzów |
| Moc i charakterystyka napędu | Zdolność maszyny do utrzymania pracy pod obciążeniem | Wpływa na płynność skrawania, ale nie jest jedynym wyznacznikiem możliwości | Patrzeć także na masę, przełożenie, stan wału i sztywność korpusu |
| Masa maszyny | Ciężar całego urządzenia | Większa masa zwykle poprawia tłumienie drgań i stabilność | Nie zakładać automatycznie, że każda cięższa maszyna jest dokładniejsza |
| Króciec i układ odpylania | Sposób odprowadzania wiórów i pyłu z obszaru skrawania | Wpływa na czystość pracy, zdrowie operatora i bezpieczeństwo | Liczy się cały system: przepływ powietrza, filtracja i szczelność instalacji |
| Stan stołów i łożysk | Dokładność powierzchni prowadzących i pracy zespołów obrotowych | Bezpośrednio przekłada się na ślad obróbki i stabilność skrawania | Szczególnie ważne przy zakupie maszyny używanej |
Jak dobrać maszynę do zastosowania?
Dobór wyrówniarki powinien wynikać z rzeczywistego sposobu pracy, a nie z samego porównywania katalogów. Inne potrzeby ma hobbysta wykonujący krótkie elementy, inne ma mały warsztat, a jeszcze inne zakład produkcyjny obrabiający długie klejonki lub elementy konstrukcyjne.
Przy wyborze warto uwzględnić:
- rodzaj materiału – miękkie drewno iglaste, twarde gatunki liściaste, materiał wilgotny lub bardzo suchy,
- wymiary elementów – głównie szerokość i długość obrabianych desek,
- skalę produkcji – okazjonalna praca, mała seria, intensywna eksploatacja,
- wymaganą dokładność – prace budowlane, stolarka meblowa, klejonki wysokiej jakości,
- dostępną przestrzeń – sama maszyna to nie wszystko, potrzebne jest miejsce na podanie i odbiór materiału,
- zasilanie i odpylanie – warunki warsztatowe muszą odpowiadać wymaganiom urządzenia,
- serwis i części – dostępność noży, łożysk, pasków i dokumentacji.
Przy maszynie używanej należy dokładnie sprawdzić stoły, prowadnicę, wał, łożyska, stan osłon, instalację elektryczną oraz kompletność zabezpieczeń. Ciężka stara maszyna może być bardzo dobra, ale nie jest z definicji lepsza od nowego urządzenia. Liczy się realny stan techniczny, możliwość kalibracji i bezpiecznej eksploatacji.
Najczęstsze błędy podczas pracy
Wyrówniarka wymaga poprawnej techniki. Wiele problemów z geometrią materiału wynika nie z samej maszyny, lecz z błędnego prowadzenia elementu.
- Zbyt duży nacisk na stół podawczy przez cały czas przejścia – powoduje kopiowanie krzywizny zamiast jej usuwania.
- Za duża głębokość zbioru – zwiększa opór, pogarsza powierzchnię i może prowadzić do wyrwań.
- Obróbka bez właściwej powierzchni odniesienia – szczególnie podczas prostowania krawędzi daje niestabilny efekt.
- Praca tępymi nożami – wymusza nadmierną siłę i pogarsza jakość skrawania.
- Niewłaściwe ustawienie prowadnicy – skutkuje brakiem kąta prostego między powierzchnią a krawędzią.
- Pomijanie kontroli zwichrowania materiału – element może wymagać kilku świadomych przejść, a nie mechanicznego zbierania z całej długości.
- Obróbka zbyt krótkich lub niestabilnych elementów – jeśli instrukcja maszyny tego nie dopuszcza, jest to niebezpieczne i niedokładne.
Częstym błędem organizacyjnym jest też traktowanie wyrówniarki jako zamiennika grubościówki. To prowadzi do niepotrzebnej utraty materiału i słabej powtarzalności wymiarowej.
Konserwacja i bezpieczeństwo
Bezpieczna i dokładna praca na wyrówniarce wymaga zarówno dbałości o stan techniczny, jak i przestrzegania zasad obsługi. Przed każdą regulacją, wymianą noży, czyszczeniem okolic wału lub usuwaniem zakleszczonego materiału maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Podstawowe zasady bezpieczeństwa obejmują:
- używanie osłony wału ustawionej do szerokości obrabianego elementu,
- stosowanie ochrony oczu i słuchu,
- pracę przy sprawnym odpylaniu,
- utrzymywanie dłoni w bezpiecznej odległości od strefy skrawania,
- stosowanie docisków lub pomocniczych popychaczy tam, gdzie jest to zasadne i zgodne z instrukcją,
- nieprzeprowadzanie regulacji podczas ruchu maszyny,
- niewykonywanie pracy na uszkodzonych nożach, poluzowanych elementach lub niesprawnych osłonach.
Rękawice nie są uniwersalnym środkiem ochronnym przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone. Dobór środków ochrony powinien wynikać z rodzaju operacji i zasad BHP.
W zakresie konserwacji należy regularnie:
- czyścić stoły i strefę wału z żywicy, pyłu i osadów,
- kontrolować stan noży lub płytek skrawających,
- sprawdzać ustawienie stołów i prowadnicy,
- oceniać stan łożysk, pasków oraz elementów napędu,
- utrzymywać sprawność instalacji odciągowej,
- zabezpieczać powierzchnie stołów przed korozją w sposób zalecany do maszyn stolarskich.
Terminy smarowania, wymiany części i regulacji należy zawsze odnosić do instrukcji konkretnego modelu, ponieważ rozwiązania konstrukcyjne różnią się między producentami.
FAQ
Czy wyrówniarka może zastąpić grubościówkę?
Nie. Wyrówniarka służy głównie do przygotowania płaskiej powierzchni bazowej i prostej krawędzi. Grubościówka nadaje końcową grubość względem wcześniej przygotowanej bazy.
Dlaczego deska po obróbce nadal bywa krzywa?
Najczęściej przyczyną jest nieprawidłowa technika docisku, zbyt agresywny zbiór albo materiał o dużych naprężeniach wewnętrznych. Problemem może być też złe ustawienie stołów lub tępe noże.
Do czego służy prowadnica na wyrówniarce?
Prowadnica umożliwia prostowanie krawędzi i utrzymanie odpowiedniego kąta między krawędzią a powierzchnią bazową. Jej sztywność i ustawienie mają bezpośredni wpływ na dokładność.
Jakie drewno można obrabiać na wyrówniarce?
Przede wszystkim drewno lite: deski, listwy, kantówki i półfabrykaty stolarskie. Przy innych materiałach trzeba sprawdzić, czy dopuszcza je producent maszyny i narzędzia.
Czy większa moc silnika oznacza lepszą wyrówniarkę?
Nie zawsze. O jakości i możliwościach decydują również długość i jakość stołów, sztywność konstrukcji, stan wału, prowadnica, stabilność ustawień oraz jakość narzędzia skrawającego.
Jak rozpoznać, że noże wymagają obsługi?
Objawami są pogorszenie jakości powierzchni, większy opór przy posuwie, wzrost hałasu, wyrwania włókien oraz ślady nierównej pracy na drewnie. Noże trzeba ostrzyć, wymieniać lub regulować zgodnie z wymaganiami danej konstrukcji.
Czy wyrówniarka nadaje się do końcowego wykończenia powierzchni?
Może dawać bardzo dobrą powierzchnię po skrawaniu, ale nie zawsze jest to powierzchnia gotowa do wykończenia bez dalszej obróbki. Wiele zależy od gatunku drewna, usłojenia, rodzaju wału i stanu noży.
Na co najbardziej uważać przy zakupie używanej wyrówniarki?
Na stan stołów, współpłaszczyznowość, luzy prowadnicy, pracę wału, łożyska, kompletność osłon, instalację elektryczną oraz dostępność części i dokumentacji. Sama masa lub wiek maszyny nie przesądzają o jej wartości użytkowej.
O autorze