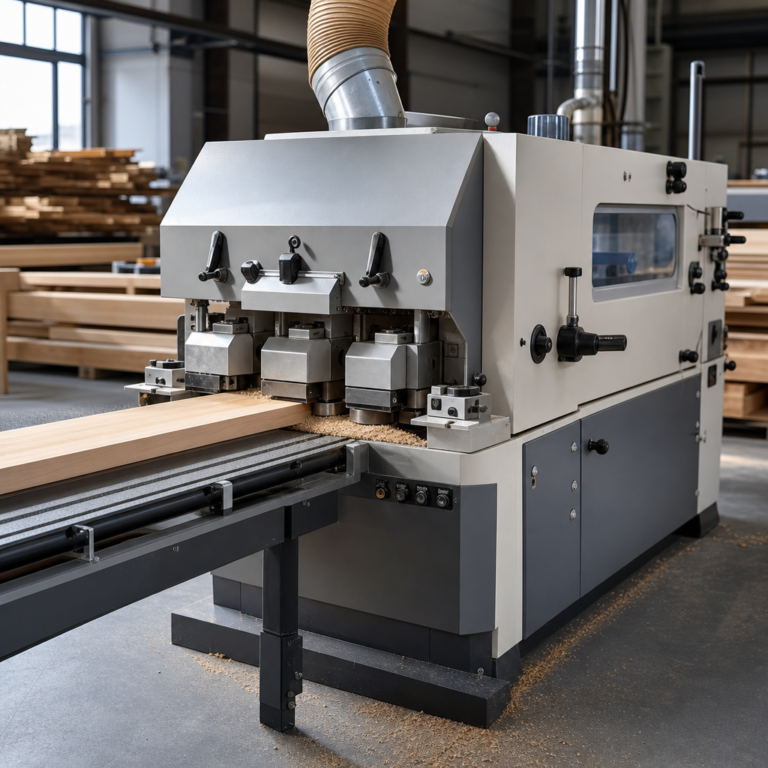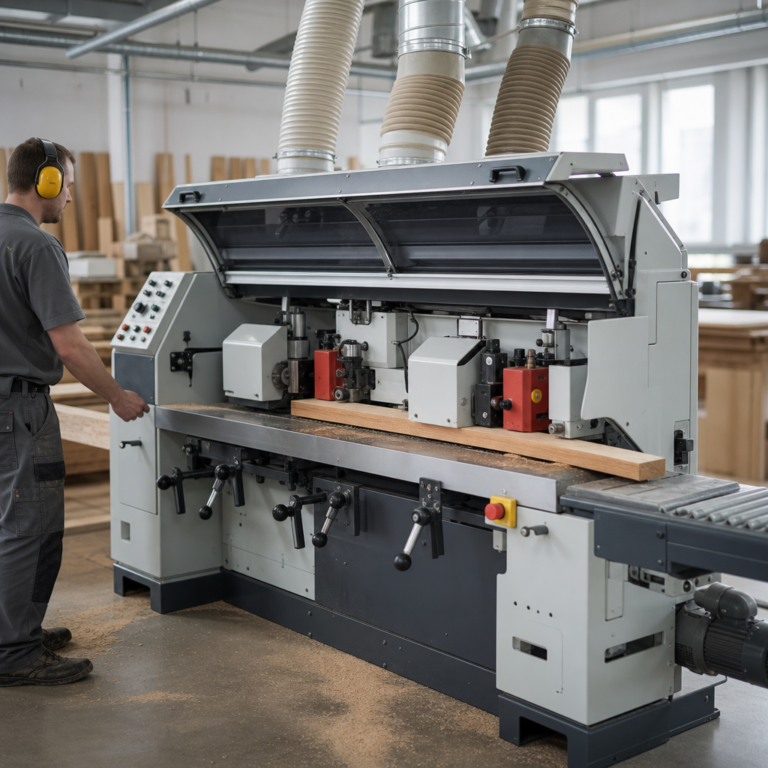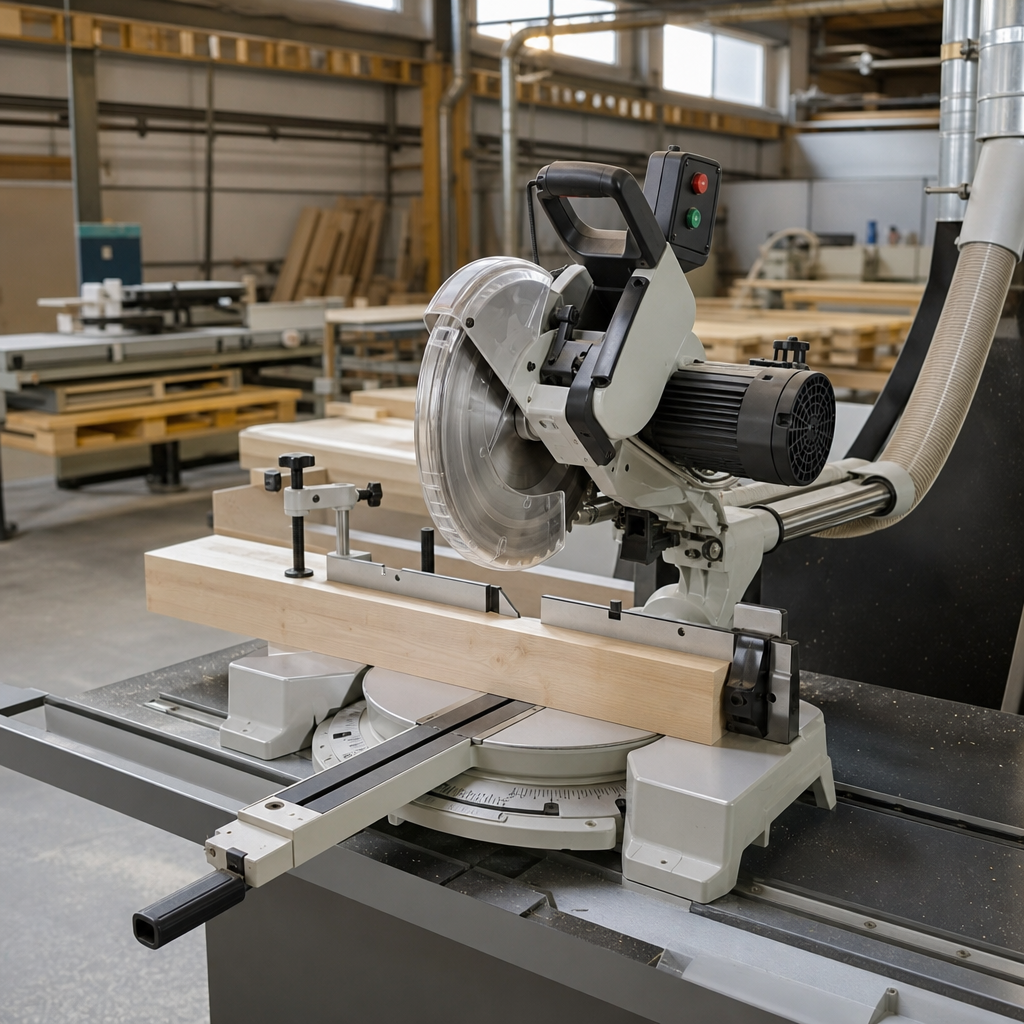
Kapówka automatyczna to maszyna przeznaczona do szybkiego i powtarzalnego cięcia poprzecznego drewna, elementów drewnopochodnych lub półfabrykatów o określonej długości. W praktyce stolarskiej i tartacznej stosuje się ją tam, gdzie ręczne ustawianie długości i pojedyncze opuszczanie piły byłyby zbyt wolne albo zbyt mało powtarzalne. Najważniejszą cechą tego typu urządzenia jest automatyzacja posuwu materiału, pozycjonowania długości, samego cyklu cięcia lub całego procesu podawania i odbioru detali. To nie jest po prostu zwykła ukośnica z napędem, lecz wyspecjalizowana obrabiarka do seryjnego kapowania.
W zależności od konstrukcji kapówki automatyczne pracują jako przecinarki optymalizacyjne, linie do cięcia na długość, pilarki poprzeczne z automatycznym popychaczem albo stanowiska zintegrowane z podajnikiem i odbiorem detali. Ich zastosowanie obejmuje produkcję mebli, stolarkę budowlaną, zakłady opakowań drewnianych, prefabrykację elementów konstrukcyjnych oraz przygotowanie komponentów do dalszej obróbki. Kluczowe w ocenie takiej maszyny są nie tylko moc czy średnica tarczy, ale też dokładność pozycjonowania, wydajność transportu materiału, bezpieczeństwo oraz jakość odpylania.
Czym jest i do czego służy kapówka automatyczna?
Kapówka automatyczna jest pilarką do cięcia poprzecznego, czyli prostopadle lub pod określonym kątem do długości elementu, przy czym w praktyce przemysłowej najczęściej chodzi o seryjne docinanie na zadaną długość. Obrabia głównie drewno lite, kantówki, listwy, fryzy, elementy konstrukcyjne, a w niektórych zastosowaniach także płyty lub profile drewnopochodne, o ile producent przewidział taką pracę i dobrano właściwą tarczę.
Podstawowy efekt obróbki to uzyskanie elementów o określonej długości, z zachowaniem powtarzalności wymiarowej i odpowiedniej jakości czoła. W odróżnieniu od ręcznej ukośnicy operator nie musi za każdym razem ręcznie wymierzać i prowadzić materiału przez cały cykl. Maszyna może samodzielnie ustawić długość, dosunąć materiał, wykonać cięcie i odtransportować detal dalej.
Kapówki automatyczne stosuje się przede wszystkim do:
- przycinania listew, łat, kantówek i fryzów na wymiar,
- seryjnego przygotowania komponentów meblowych,
- produkcji ram, ościeżnic, elementów stolarki otworowej,
- wstępnej optymalizacji długości półfabrykatów,
- rozdzielania dłużyc na krótsze odcinki przed dalszą obróbką.
Jak działa?
Zasada działania jest prosta, choć sama maszyna bywa rozbudowana. Narzędziem roboczym jest obracająca się tarcza pilarska, która wykonuje ruch obrotowy i przecina materiał. Materiał z kolei wykonuje ruch liniowy: bywa podawany ręcznie do strefy cięcia, transportowany rolkami albo przesuwany automatycznym popychaczem do dokładnie zaprogramowanej pozycji.
W typowym układzie kapówka automatyczna pracuje następująco:
- operator lub podajnik układa materiał na stole lub transporterze,
- system bazuje element względem ogranicznika lub układu pomiarowego,
- popychacz, rolki albo serwonapęd ustawiają zadaną długość,
- agregat piły wykonuje ruch roboczy i następuje przecięcie,
- gotowy detal trafia do odbioru, a odpad lub kolejny odcinek przesuwany jest dalej.
W bardziej zaawansowanych rozwiązaniach maszyna może współpracować z systemem odczytu wad drewna, etykietowaniem, skanerem długości albo oprogramowaniem optymalizacyjnym. Wtedy kapówka nie tylko tnie na długość, ale pomaga ograniczyć odpady i rozdzielać materiał według jakości.
Warto podkreślić, że jest to maszyna do cięcia poprzecznego, a nie do rozkroju wzdłużnego. Cięcie poprzeczne skraca element i ustala jego długość. Cięcie wzdłużne natomiast przebiega równolegle do włókien i służy zmianie szerokości materiału. Są to różne operacje technologiczne, wymagające innych układów prowadzenia i innych typów maszyn.
Budowa i najważniejsze elementy
Choć szczegóły zależą od klasy urządzenia, większość kapówek automatycznych ma podobne zespoły konstrukcyjne. To właśnie ich jakość w dużym stopniu decyduje o dokładności, żywotności i bezpieczeństwie.
- Agregat tnący – zespół z silnikiem i tarczą pilarską. Może wykonywać ruch opuszczania, wznoszenia, wychyłu lub posuwu przez materiał, zależnie od konstrukcji.
- Tarcza pilarska – narzędzie skrawające dobrane do przekroju materiału, twardości drewna, oczekiwanej jakości powierzchni i wydajności. Znaczenie ma średnica, geometria zębów, liczba zębów, materiał ostrza i dopuszczalne obroty.
- Stół roboczy i transport materiału – rolki, stoły, prowadnice boczne, przenośniki lub podajniki. Odpowiadają za stabilne prowadzenie długich elementów oraz ograniczenie drgań.
- Popychacz lub układ pozycjonowania – często serwonapędowy. Ustawia długość ciętego detalu z odpowiednią powtarzalnością.
- Ograniczniki i układy bazowania – zapewniają punkt odniesienia dla pomiaru długości i utrzymania osi materiału.
- Dociski – pneumatyczne lub mechaniczne. Stabilizują materiał w chwili cięcia i ograniczają podrywanie elementu przez tarczę.
- Osłony i zabezpieczenia – obudowy narzędzia, kurtyny ochronne, blokady dostępu, wyłączniki awaryjne, czujniki położenia.
- Układ odpylania – króćce odciągowe, kanały i zabudowa strefy cięcia. Bez skutecznego odciągu pogarsza się widoczność, rośnie ryzyko zalegania trocin i obciążenie zdrowotne pyłem.
- Sterowanie – panel operatorski, pamięć programów, lista długości, czasem integracja z produkcją.
Najważniejsze parametry robocze
Przy kapówce automatycznej nie wystarczy patrzeć na moc silnika. O praktycznej przydatności decyduje cały układ mechaniczny i sterujący. Istotny jest maksymalny przekrój materiału, zakres długości, dokładność pozycjonowania, prędkość cyklu oraz sztywność konstrukcji. Jeśli maszyna ma słabszy układ transportu niż wymaga tego produkcja, nawet dobra tarcza i mocny napęd nie zapewnią wydajnej pracy.
Znaczenie ma również charakter materiału. Inaczej zachowują się suche listwy meblowe, inaczej mokre kantówki konstrukcyjne, a jeszcze inaczej drewno z naprężeniami wewnętrznymi. W takich przypadkach duże znaczenie mają dociski, kształt osłony oraz geometria tarczy.
Zastosowanie w produkcji seryjnej
Największą przewagą kapówki automatycznej jest powtarzalność. W krótkich seriach pozwala skrócić czas nastaw, a w długich seriach ogranicza błędy pomiarowe i zmęczenie operatora. Maszyna dobrze sprawdza się tam, gdzie wykonuje się dziesiątki, setki lub tysiące detali o tych samych albo zaprogramowanych długościach.
W zakładach o większej skali produkcji kapówka bywa elementem całego ciągu technologicznego. Może stać za strugarką czterostronną, przed gniazdem frezarskim albo obok stanowiska sortowania. W takim układzie ważne jest nie tylko samo cięcie, ale też logistyka przepływu materiału.
Dokładność cięcia i powtarzalność długości
Dokładność zależy od kilku czynników jednocześnie: jakości pozycjonowania, sztywności układu popychacza, prostoliniowości prowadnic, stabilności podparcia materiału, stanu tarczy oraz poprawności bazowania. Błędy często nie wynikają z jednej przyczyny. Przykładowo detal może mieć inną długość nie dlatego, że „maszyna źle mierzy”, lecz dlatego, że materiał nie doszedł do punktu bazowego, ślizga się na rolkach albo odkształca się pod dociskiem.
W praktyce warsztatowej bardzo ważne jest okresowe sprawdzanie rzeczywistej długości detali z różnych serii i porównywanie ich z nastawą. Pozwala to szybko zauważyć luzy, zabrudzenia czujników albo problemy z posuwem.
Narzędzie tnące i jakość powierzchni
Tarcza do kapówki automatycznej musi być dobrana do materiału i rodzaju pracy. Większa liczba zębów zwykle poprawia jakość cięcia czołowego, ale zwiększa też obciążenie przy grubszym przekroju i może wymagać spokojniejszego posuwu. Tarcza tępa, zabrudzona żywicą lub źle dobrana geometrycznie powoduje strzępienie włókien, przypalenia, wzrost hałasu i większe zużycie napędu.
Nie wolno stosować narzędzi ponad dopuszczalne obroty producenta ani narzędzi o niezgodnym otworze mocującym. Znaczenie ma także kierunek obrotów oraz prawidłowy montaż z czystymi powierzchniami przylgowymi.
Odpylanie i organizacja stanowiska
Przy cięciu poprzecznym powstają zarówno większe trociny, jak i drobny pył drzewny. Skuteczne odpylanie wymaga nie tylko odpowiedniego króćca, ale także wydajnej instalacji, szczelności połączeń i prawidłowego przepływu powietrza przez strefę cięcia. Sam duży króciec nie gwarantuje skutecznego odciągu.
Zalegający pył pogarsza pracę czujników, zwiększa zabrudzenie prowadnic, a drobna frakcja pyłu jest zagrożeniem zdrowotnym. W określonych warunkach mieszanina pyłu i powietrza może także stwarzać zagrożenie pożarowe lub wybuchowe, dlatego układ odpylania powinien być traktowany jako część technologii, a nie dodatek.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Maksymalny przekrój cięcia | Największa wysokość i szerokość materiału, jaki można przeciąć | Decyduje, czy maszyna poradzi sobie z listwą, kantówką lub grubym półfabrykatem | Sprawdzać dla rzeczywistego kąta pracy i z uwzględnieniem docisków |
| Zakres długości pozycjonowania | Minimalna i maksymalna długość detalu ustawiana przez układ automatyczny | Wpływa na elastyczność produkcji i możliwość cięcia krótkich lub długich elementów | Ważna jest też długość stołów podawczych i odbiorczych |
| Dokładność pozycjonowania | Zdolność układu do ustawienia żądanej długości | Bezpośrednio wpływa na powtarzalność serii i ilość poprawek | Ocenić wraz z jakością prowadzenia materiału i kalibracją |
| Typ posuwu materiału | Ręczny, rolkowy, z popychaczem, serwonapędowy | Wpływa na wydajność, ergonomię i możliwość integracji z linią | Sprawdzić zachowanie przy materiale krzywym, ciężkim i długim |
| Układ docisków | Sposób stabilizacji materiału podczas cięcia | Ogranicza podrywanie, przesunięcie i rozrzut wymiarowy | Docisk musi odpowiadać przekrojowi i delikatności obrabianego elementu |
| Średnica i rodzaj tarczy | Wymiary oraz geometria narzędzia tnącego | Wpływa na głębokość cięcia, jakość powierzchni i obciążenie maszyny | Dobierać do materiału, obrotów i zaleceń producenta maszyny |
| Wydajność cyklu | Tempo wykonywania kolejnych cięć i przezbrajania długości | Decyduje o opłacalności w produkcji seryjnej | Porównywać z realnym przepływem materiału, nie tylko z danymi katalogowymi |
| Sterowanie i pamięć programów | Możliwość zapisu długości, serii i sekwencji cięcia | Przyspiesza zmianę zleceń i ogranicza błędy operatora | Liczy się czytelność panelu, kalibracja i dostępność serwisu |
| Odpylanie | Sposób odbioru trocin i pyłu ze strefy cięcia | Wpływa na bezpieczeństwo, zdrowie i czystość układów mechanicznych | Oceniać całą instalację, filtrację i szczelność, nie tylko króciec |
Jak dobrać maszynę do zastosowania?
Dobór kapówki automatycznej powinien zaczynać się od analizy produkcji, a nie od samej listy parametrów. Innej maszyny potrzebuje mały warsztat wykonujący krótkie serie z drewna litego, a innej zakład tnący przez cały dzień kantówki lub elementy meblowe.
Warto odpowiedzieć na kilka kluczowych pytań:
- Jaki materiał będzie cięty? Drewno suche, mokre, twarde, miękkie, elementy surowe czy gotowe półfabrykaty.
- Jakie są przekroje i długości? To warunek podstawowy dla doboru agregatu i transportu.
- Ile sztuk dziennie ma przechodzić przez maszynę? Od tego zależy poziom automatyzacji i opłacalność inwestycji.
- Jakiej dokładności oczekujesz? Im większa powtarzalność wymiarowa wymagana przez dalszą technologię, tym wyższe wymagania wobec pozycjonowania.
- Czy maszyna będzie pracować samodzielnie czy w linii? Integracja wpływa na dobór stołów, podajników, odbioru i sterowania.
- Jakie są warunki lokalowe i energetyczne? Trzeba uwzględnić miejsce na długie podparcie materiału, zasilanie, sprężone powietrze i odpylanie.
Dla hobbysty lub małego zakładu często wystarczy prostsza kapówka z automatycznym ogranicznikiem długości lub pozycjonowanym popychaczem. Dla stolarni usługowej istotny będzie kompromis między elastycznością a wydajnością. W zakładzie produkcyjnym zwykle liczy się pełna automatyzacja, integracja danych i możliwie krótki czas cyklu.
Przy zakupie maszyny używanej trzeba sprawdzić luzy na prowadnicach, stan wrzeciona, działanie docisków, dokładność pozycjonowania, instalację elektryczną, kompletność osłon i dostępność części. Ciężka, starsza maszyna nie jest automatycznie lepsza od nowszej. O przewadze decyduje stan techniczny, bezpieczeństwo i możliwość serwisowania.
Najczęstsze błędy podczas pracy
Najwięcej problemów nie wynika z samej konstrukcji kapówki, lecz z błędów organizacyjnych i eksploatacyjnych.
- Cięcie nieustabilizowanego materiału – brak docisku lub złe podparcie długich elementów pogarsza jakość cięcia i dokładność długości.
- Praca tępą lub zabrudzoną tarczą – rośnie opór skrawania, hałas, przypalenia i ryzyko uszkodzenia czoła.
- Zbyt agresywny posuw – może powodować wyrwania włókien, przeciążenie napędu i drgania.
- Błędne bazowanie materiału – nawet precyzyjny popychacz nie zapewni właściwego wymiaru, jeśli element nie został poprawnie dosunięty do punktu odniesienia.
- Ignorowanie odkształceń drewna – skręcony lub wygięty materiał może zachowywać się nieprzewidywalnie podczas cięcia.
- Brak kontroli pierwszych sztuk – przy zmianie programu lub partii materiału trzeba sprawdzić rzeczywisty wymiar, zamiast zakładać, że nastawa jest zawsze poprawna.
- Niewłaściwe odpylanie – pył i trociny zakłócają pracę układów ruchomych i czujników.
Konserwacja i bezpieczeństwo
Kapówka automatyczna wymaga regularnego czyszczenia i kontroli całego układu, nie tylko samej tarczy. Należy czyścić strefę cięcia, prowadnice, rolki transportowe, osłony, czujniki i króćce odciągowe. Trzeba także kontrolować stan narzędzia, powierzchni mocowania tarczy, pasów, łożysk oraz elementów pneumatycznych lub serwonapędowych, zgodnie z instrukcją producenta.
W obszarze bezpieczeństwa kluczowe są:
- sprawne osłony i blokady,
- działający wyłącznik awaryjny,
- prawidłowe dociskanie materiału,
- stabilne podparcie długich elementów,
- ochrona oczu i słuchu,
- wydajne odpylanie.
Operator nie powinien sięgać do strefy roboczej w trakcie cyklu, usuwać odpadów przy obracającej się tarczy ani wykonywać regulacji podczas ruchu maszyny. Przed wymianą tarczy, usuwaniem zakleszczonego materiału, czyszczeniem lub regulacją należy maszynę odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
W przypadku pilarek poprzecznych istotne jest również ograniczanie ryzyka niekontrolowanego poruszenia odcinanego fragmentu. Pomagają w tym odpowiednie dociski, osłony, poprawny kierunek podparcia oraz właściwa organizacja odbioru krótkich detali i odpadu.
Czy kapówka automatyczna to to samo co ukośnica?
Nie. Ukośnica jest zwykle maszyną obsługiwaną ręcznie, przeznaczoną do pojedynczych lub krótkoseryjnych cięć, często także pod kątem. Kapówka automatyczna służy głównie do seryjnego cięcia poprzecznego na długość i ma zautomatyzowany posuw, pozycjonowanie albo cały cykl pracy.
Jakie materiały można obrabiać na kapówce automatycznej?
Przede wszystkim drewno lite, listwy, fryzy, łaty, kantówki i podobne półfabrykaty. Możliwość cięcia materiałów drewnopochodnych zależy od konstrukcji maszyny i doboru właściwej tarczy. Zawsze należy kierować się instrukcją producenta.
Od czego zależy dokładność długości ciętych elementów?
Od jakości pozycjonowania, bazowania materiału, stanu prowadnic, stabilności docisków, prostoliniowości transportu, jakości tarczy i kalibracji układu pomiarowego. Znaczenie ma również sam materiał, zwłaszcza jeśli jest wygięty lub ma naprężenia.
Czy większa moc silnika zawsze oznacza lepszą kapówkę?
Nie. Moc jest ważna, ale nie decyduje sama o jakości maszyny. Liczą się także sztywność konstrukcji, kultura pracy agregatu, jakość układu transportu, dokładność sterowania, stan narzędzia i skuteczność odpylania.
Jak dobrać tarczę do kapówki automatycznej?
Tarcza powinna być dobrana do rodzaju materiału, przekroju, oczekiwanej jakości czoła, dopuszczalnych obrotów i parametrów maszyny. Ważne są średnica, liczba zębów, geometria uzębienia, materiał ostrza oraz prawidłowy kierunek montażu.
Czy kapówka automatyczna nadaje się do cięcia wzdłużnego?
Nie, jej podstawowym zadaniem jest cięcie poprzeczne, czyli skracanie elementów na długość. Cięcie wzdłużne wymaga innej kinematyki pracy i innego sposobu prowadzenia materiału.
Jakie znaczenie ma odpylanie przy tej maszynie?
Bardzo duże. Odpylanie wpływa na zdrowie operatora, bezpieczeństwo pożarowe, czystość pracy oraz trwałość mechaniki i czujników. Nieskuteczny odciąg pogarsza widoczność i powoduje zaleganie pyłu i trocin w strefie cięcia.
Kiedy warto kupić kapówkę automatyczną zamiast prostszego stanowiska cięcia?
Wtedy, gdy liczy się duża liczba powtarzalnych cięć, ograniczenie błędów ręcznego pomiaru, krótszy czas cyklu i możliwość włączenia maszyny do zorganizowanego przepływu produkcji. Przy sporadycznym cięciu inwestycja w pełną automatykę może być nieuzasadniona.
O autorze