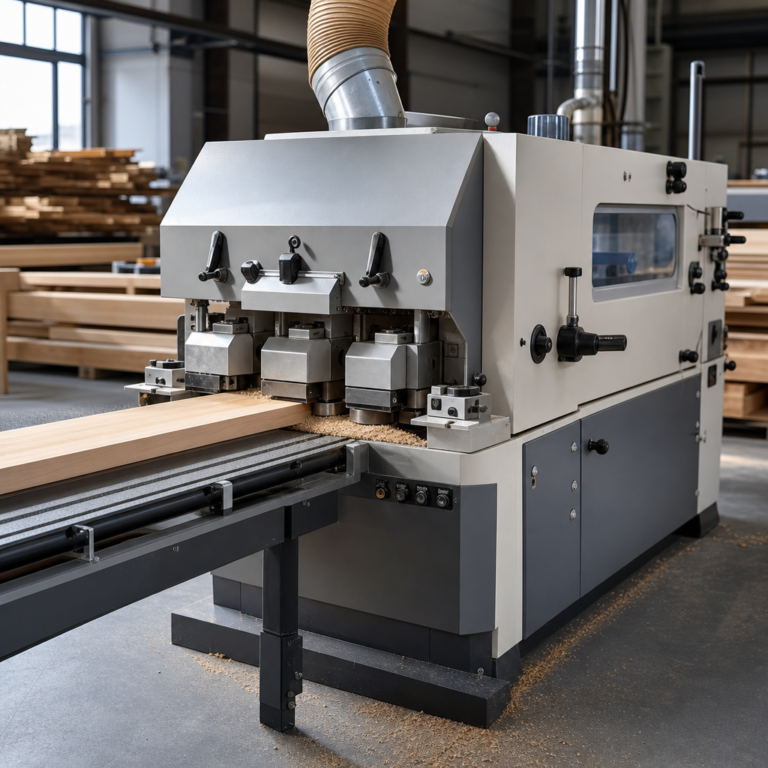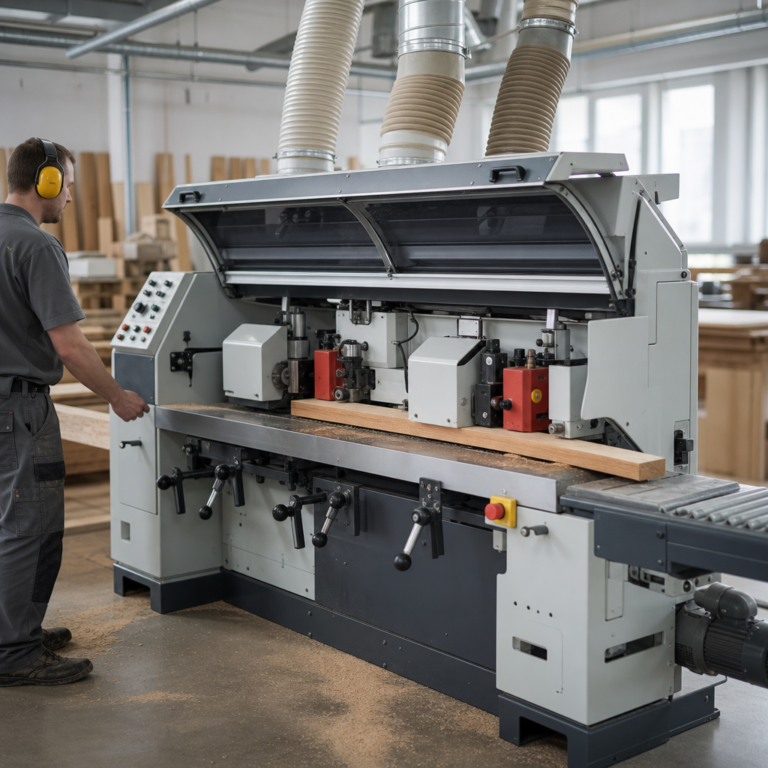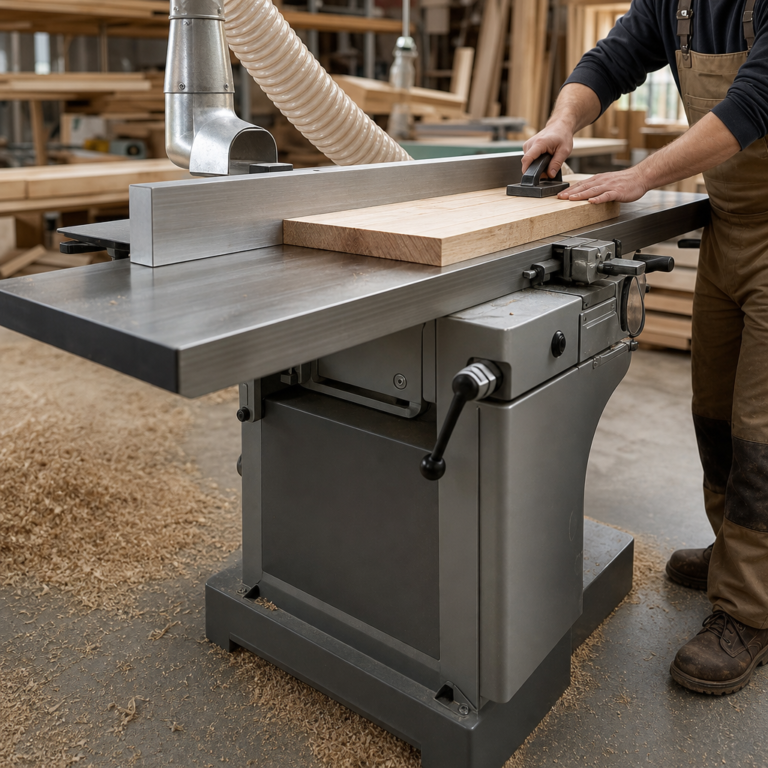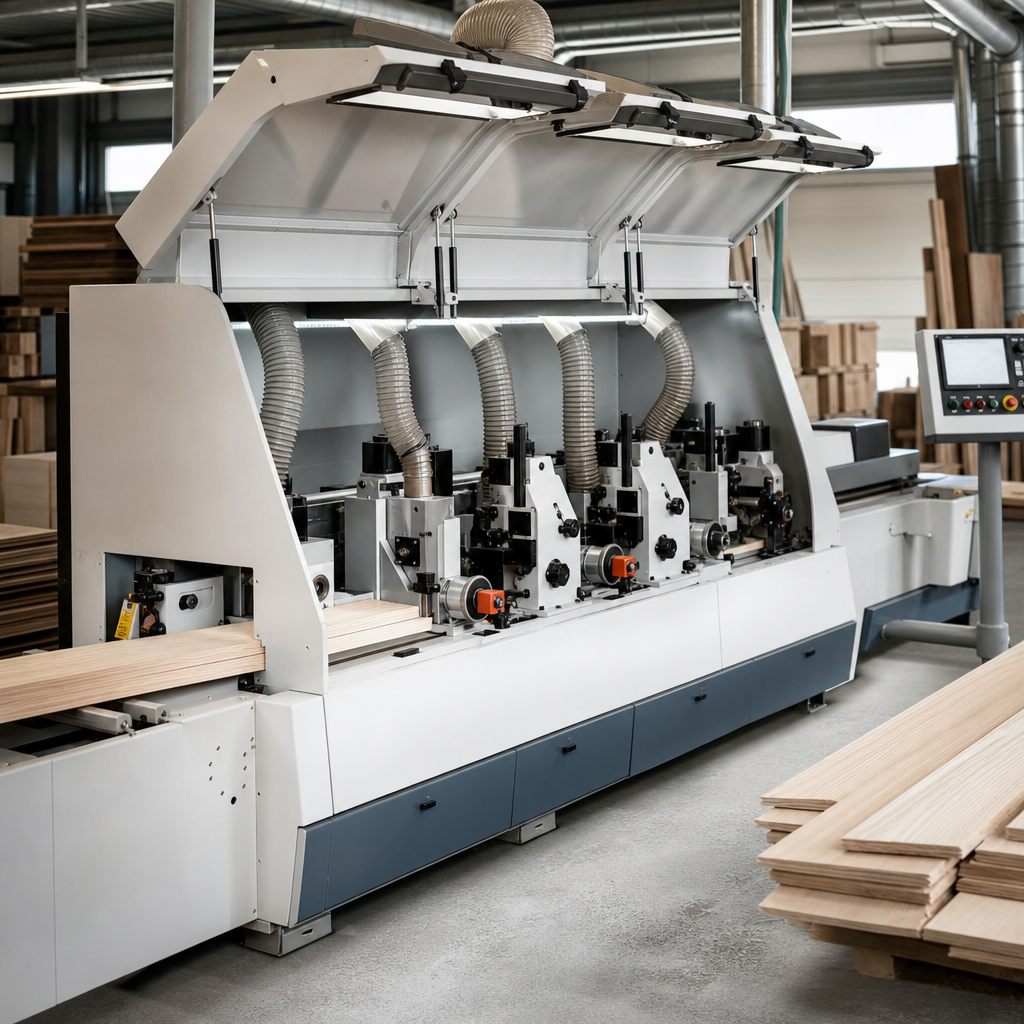
Strugarka czterostronna CNC to maszyna przeznaczona do szybkiej i powtarzalnej obróbki elementów drewnianych z czterech stron podczas jednego przejścia. W praktyce łączy funkcję profilowania, kalibrowania i wykańczania przekroju listwy, kantówki albo elementu konstrukcyjnego, a dzięki sterowaniu numerycznemu znacząco skraca czas ustawiania. Nie jest to jednak „uniwersalne CNC do wszystkiego”, lecz wyspecjalizowana obrabiarka liniowa do obróbki materiału podawanego wzdłużnie. Jej największą zaletą jest powtarzalność wymiarów i profilu przy produkcji seryjnej lub średnioseryjnej.
Czym jest i do czego służy strugarka czterostronna CNC?
Strugarka czterostronna CNC to przemysłowa obrabiarka do drewna litego, a w niektórych zastosowaniach także do materiałów drewnopochodnych o odpowiedniej strukturze i stabilności, przeznaczona do obróbki elementów o przekroju liniowym. Najczęściej obrabia się na niej deski, listwy, łaty, kantówki, fryzy, ramiaki, elementy podłogowe, boazeryjne, elewacyjne oraz profile meblowe i stolarki otworowej.
Podstawowym zadaniem maszyny jest nadanie elementowi wymaganych wymiarów przekroju oraz odpowiedniego profilu powierzchni i krawędzi. W jednym przejściu można uzyskać jednocześnie wyrównanie, struganie na wymiar, profilowanie oraz poprawę jakości powierzchni.
Określenie CNC oznacza, że ustawienia osi roboczych, pozycjonowanie agregatów, parametry posuwu i zapis receptur mogą być sterowane numerycznie. Dzięki temu operator nie ustawia wszystkiego ręcznie przy każdej zmianie detalu. Program nie zastępuje jednak technologii: najpierw trzeba przygotować profil, dobrać narzędzia, ustalić kolejność obróbki i bezpiecznie zamocować głowice.
Jak działa?
Zasada działania strugarki czterostronnej jest prosta, choć sama maszyna jest złożona. Materiał jest podawany liniowo przez strefę roboczą za pomocą rolek lub gąsienic posuwowych. W tym samym czasie obracające się z dużą prędkością głowice narzędziowe skrawają drewno z kolejnych stron elementu.
Ruch narzędzia to głównie ruch obrotowy głowic strugających lub profilujących. Ruch materiału to kontrolowany, ciągły posuw wzdłuż osi maszyny. Efektem obróbki jest uzyskanie elementu o określonym przekroju, wymiarach i profilu, gotowego do dalszego montażu, lakierowania albo pakowania.
Typowy przebieg procesu wygląda następująco:
- element trafia na stół podawczy,
- układ posuwu przejmuje materiał i stabilizuje jego prowadzenie,
- pierwsze agregaty bazują materiał i nadają mu wymiary odniesienia,
- kolejne głowice obrabiają boki, górę i dół,
- w razie potrzeby dodatkowe wrzeciona wykonują profil dekoracyjny lub techniczny,
- gotowy element opuszcza maszynę z gotowym przekrojem.
W wersji CNC operator przygotowuje parametry pracy w systemie sterowania: pozycje osi, recepturę dla danego profilu, korekty wymiarowe, prędkość posuwu, a czasem również integrację z systemem projektowym lub bazą zleceń. To ważne rozróżnienie: projekt profilu i technologia przygotowuje człowiek, a CNC realizuje je z wysoką powtarzalnością.
Budowa i najważniejsze elementy
Najważniejszą częścią maszyny jest sztywny korpus, który odpowiada za stabilność całego układu. Przy obróbce drewna z dużą wydajnością każda podatność konstrukcji może pogarszać dokładność wymiarową i jakość powierzchni.
Kluczowe zespoły strugarki czterostronnej CNC to:
- stół roboczy – prowadzi materiał i stanowi bazę odniesienia,
- układ posuwu – rolki lub gąsienice odpowiedzialne za równomierne przesuwanie elementu,
- wrzeciona pionowe i poziome – niosą głowice z nożami lub profilami skrawającymi,
- głowice strugające/profilujące – wykonują właściwe skrawanie,
- prowadnice dociskowe – stabilizują element w czasie przejścia,
- układ CNC – steruje osiami nastawnymi, zapisuje programy i receptury,
- osłony i strefy bezpieczeństwa – ograniczają dostęp do części wirujących,
- króćce odciągowe – odprowadzają wióry, trociny i pył do instalacji odpylającej.
W zależności od konfiguracji maszyna może mieć więcej niż cztery wrzeciona. Nazwa „czterostronna” odnosi się do obróbki czterech stron materiału, a nie zawsze do dokładnej liczby agregatów. W praktyce spotyka się układy z dodatkowymi wrzecionami wykańczającymi lub profilującymi, które poprawiają jakość powierzchni albo pozwalają wykonać złożony profil przy jednym przejściu.
Parametry robocze, które naprawdę mają znaczenie
Przy ocenie strugarki czterostronnej CNC nie należy skupiać się wyłącznie na mocy silników. O możliwościach maszyny decyduje przede wszystkim cała konfiguracja: liczba wrzecion, ich układ, sztywność konstrukcji, zakres nastaw, jakość posuwu i skuteczność odpylania.
W praktyce istotne są szczególnie:
- maksymalny i minimalny przekrój obrabianego materiału,
- liczba i rozmieszczenie wrzecion,
- zakres regulacji osi sterowanych CNC,
- prędkość posuwu oraz możliwość jej płynnej regulacji,
- średnica i typ głowic narzędziowych,
- stabilność prowadzenia materiału,
- wydajność odciągu wiórów i pyłu.
Duża prędkość posuwu zwiększa wydajność, ale tylko wtedy, gdy materiał jest stabilny, narzędzia ostre, a układ skrawania poprawnie dobrany. W przeciwnym razie pojawią się wyrwania włókien, fale na powierzchni albo przeciążenie wrzecion.
Narzędzia skrawające i jakość powierzchni
W strugarkach czterostronnych stosuje się głowice nożowe proste oraz profilowe. Dobór narzędzia wpływa na jakość powierzchni, obciążenie napędu i bezpieczeństwo procesu. Znaczenie ma geometria noża, materiał ostrza, liczba ostrzy, średnica głowicy oraz dopuszczalna prędkość obrotowa.
Do obróbki drewna litego ważne jest dopasowanie narzędzia do gatunku drewna, kierunku włókien i rodzaju operacji. Inne wymagania ma struganie kalibrujące, a inne profilowanie listwy z ozdobnym detalem. Narzędzie tępe albo źle wyważone może pogorszyć jakość powierzchni, zwiększyć hałas, powodować drgania i przyspieszać zużycie łożysk.
W praktyce warsztatowej liczy się nie tylko ostrość noży, ale też ich poprawne ustawienie i zachowanie zgodności z instrukcją producenta głowicy. Nie wolno stosować narzędzi ponad dopuszczalne obroty ani montować zestawów o niepewnym pochodzeniu.
Zastosowanie w stolarni i produkcji seryjnej
Strugarka czterostronna CNC jest szczególnie przydatna tam, gdzie występuje powtarzalna produkcja elementów liniowych. Dotyczy to zarówno zakładów stolarki budowlanej, jak i producentów podłóg, listew wykończeniowych, frontów ramowych, domów drewnianych czy komponentów meblowych.
Typowe zastosowania obejmują:
- kalibrowanie kantówek i łat,
- produkcję listew przypodłogowych i opasek,
- wytwarzanie boazerii, desek elewacyjnych i podłogowych,
- obróbkę elementów ram okiennych i drzwiowych,
- profilowanie ramiaków, szczeblin i elementów ozdobnych,
- przygotowanie półfabrykatów do dalszego klejenia lub lakierowania.
W porównaniu z obróbką na maszynach konwencjonalnych strugarka CNC ogranicza liczbę przezbrojeń i pozwala łatwiej wracać do wcześniej wykonywanych profili. To szczególnie ważne przy krótszych seriach, gdzie czas ustawiania ma duży udział w całkowitym koszcie produkcji.
Rola CNC: program, osie i powtarzalność
W tej klasie obrabiarek CNC nie oznacza zwykle swobodnego frezowania przestrzennego jak w centrum obróbczym, lecz zautomatyzowane ustawianie parametrów maszyny liniowej. Sterowanie obejmuje osie regulacji wrzecion, docisków, prowadnic i parametrów posuwu. Operator wybiera recepturę, a maszyna ustawia wcześniej zdefiniowane pozycje.
Praktyczny przebieg wdrożenia nowego detalu wygląda zwykle tak:
- opracowanie profilu i przekroju elementu,
- dobór głowic oraz noży,
- przygotowanie technologii i kolejności obróbki,
- wprowadzenie nastaw do sterowania,
- wykonanie próbnego przejścia,
- korekta wymiarów i jakości powierzchni,
- zapis programu do późniejszego wykorzystania.
W bardziej zaawansowanych rozwiązaniach możliwa jest współpraca z systemami CAD/CAM lub import danych z przygotowanych bibliotek profili. Nadal jednak kluczowe pozostaje poprawne przygotowanie technologiczne. Sama maszyna nie „domyśli się”, jak obrobić drewno o zmiennej wilgotności, usłojeniu czy naprężeniach wewnętrznych.
Posuw, bazowanie i stabilność materiału
Jakość pracy strugarki czterostronnej zależy w ogromnym stopniu od tego, jak materiał jest prowadzony przez maszynę. Nawet bardzo dobre wrzeciona nie zapewnią dokładności, jeśli element jest skręcony, niestabilny wymiarowo albo źle bazowany na wejściu.
Układ posuwu musi zapewniać:
- stałą prędkość przesuwu bez szarpania,
- wystarczający docisk w strefie skrawania,
- powtarzalne prowadzenie względem baz,
- bezpieczne przejęcie krótkich i dłuższych elementów.
Zbyt mały docisk może powodować drgania i błąd przekroju. Zbyt duży zwiększa opory posuwu, może odkształcać smukłe elementy i przyspieszać zużycie mechanizmów. W praktyce dobór ustawień zależy od przekroju detalu, gatunku drewna, stanu powierzchni wejściowej i rodzaju narzędzia.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba wrzecion | Ile agregatów wykonuje obróbkę | Wpływa na zakres operacji w jednym przejściu | Ważny jest nie tylko ich licznik, ale też układ i przeznaczenie |
| Zakres przekrojów materiału | Minimalne i maksymalne wymiary obrabianych elementów | Decyduje, czy maszyna obsłuży typowe zlecenia zakładu | Sprawdź także ograniczenia dla elementów krótkich i wąskich |
| Prędkość posuwu | Tempo przejścia materiału przez maszynę | Wpływa na wydajność, jakość powierzchni i obciążenie narzędzi | Istotna jest płynna regulacja, a nie tylko wysoka wartość maksymalna |
| Sterowanie CNC | Automatyczne ustawianie wybranych osi i zapis receptur | Skraca przezbrojenia i poprawia powtarzalność | Sprawdź zakres osi, wygodę interfejsu i możliwość zapisu programów |
| Sztywność korpusu | Odporność konstrukcji na drgania i odkształcenia | Ma duży wpływ na dokładność przekroju i jakość powierzchni | Warto ocenić masę, wykonanie łoża i stan prowadzeń |
| Układ posuwu i dociski | Mechanizmy przesuwające i stabilizujące materiał | Odpowiadają za bazowanie, bezpieczeństwo i powtarzalność | Ważny jest stan rolek, gąsienic, docisków i ich regulacji |
| Rodzaj głowic i noży | Narzędzia odpowiedzialne za skrawanie | Determinuje profil, jakość wykończenia i koszt eksploatacji | Dobieraj geometrię i obroty zgodnie z zaleceniami producenta |
| Odpylanie | System odprowadzania wiórów, trocin i pyłu | Wpływa na bezpieczeństwo, czystość i trwałość maszyny | Liczy się cała instalacja, przepływ powietrza i filtracja, nie tylko średnica króćca |
| Dostęp serwisowy | Możliwość obsługi, regulacji i napraw | Skraca przestoje i ułatwia codzienną eksploatację | Sprawdź dokumentację, części zamienne i wsparcie techniczne |
Jak dobrać maszynę do zastosowania?
Dobór strugarki czterostronnej CNC powinien wynikać z profilu produkcji, a nie z samej wielkości maszyny. Innych rozwiązań potrzebuje mały zakład wykonujący krótkie serie różnych profili, a innych producent pracujący w długich seriach na jednym przekroju.
Przy wyborze warto przeanalizować:
- rodzaj produkcji – jednostkowa, krótka seria, produkcja ciągła,
- materiał – gatunki drewna, wilgotność, stabilność wymiarowa,
- typ detali – listwy, kantówki, profile dekoracyjne, elementy konstrukcyjne,
- wymaganą dokładność i jakość powierzchni,
- częstotliwość zmian profilu – tu CNC daje największą przewagę,
- dostępną przestrzeń i logistykę podawania/odbioru,
- zasilanie i instalację odpylającą,
- dostępność serwisu, części i dokumentacji.
W małym warsztacie duże znaczenie ma prostota przezbrojenia i intuicyjne sterowanie. W większym zakładzie równie ważna staje się integracja z organizacją produkcji, możliwość zapisu receptur i ograniczanie czasu przestoju.
Przy zakupie maszyny używanej trzeba dokładnie sprawdzić luzy wrzecion, stan łożysk, równoległość i zużycie stołu, kondycję docisków, układ elektryczny, kompletność osłon oraz działanie sterowania CNC. Sama masywna konstrukcja nie oznacza jeszcze, że maszyna będzie dokładna i opłacalna w eksploatacji.
Najczęstsze błędy podczas pracy
Jednym z najczęstszych błędów jest próba przyspieszania produkcji samym zwiększeniem posuwu bez kontroli jakości skrawania. To zwykle kończy się pogorszeniem powierzchni, wyrwaniami włókien albo nadmiernym obciążeniem narzędzi.
Do typowych problemów należą także:
- obrabianie materiału o zbyt dużej zmienności wilgotności,
- nieprawidłowe bazowanie elementu na wejściu,
- stosowanie tępych lub źle dobranych noży,
- pomijanie próbnych przejść po zmianie profilu,
- zbyt słaby odciąg powodujący zaleganie wiórów w strefie obróbki,
- brak kontroli zużycia rolek posuwowych i docisków,
- korygowanie ustawień „na oko” bez odniesienia do wymiaru bazowego.
Błędem organizacyjnym jest też traktowanie sterowania CNC jako gwarancji poprawnego detalu. Jeżeli technologia jest źle przygotowana, program jedynie powtórzy ten sam błąd w całej serii.
Konserwacja i bezpieczeństwo
Regularna konserwacja ma bezpośredni wpływ na dokładność, bezpieczeństwo i żywotność strugarki czterostronnej CNC. Maszyna pracuje w środowisku dużej ilości wiórów, pyłu i drgań, dlatego zaniedbania szybko skutkują pogorszeniem pracy.
Podstawowe czynności eksploatacyjne obejmują:
- bieżące czyszczenie stref roboczych i osłon,
- kontrolę stanu głowic, noży i ich mocowania,
- sprawdzanie rolek posuwowych, docisków i prowadnic,
- kontrolę łożysk, pasów oraz elementów napędowych zgodnie z instrukcją,
- utrzymanie stołu i powierzchni prowadzących w odpowiednim stanie,
- kontrolę skuteczności instalacji odpylającej i szczelności przyłączy,
- weryfikację działania wyłączników awaryjnych i zabezpieczeń.
Przed wymianą noży, regulacją, usuwaniem zakleszczonego materiału lub czyszczeniem strefy wewnętrznej maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
W zakresie bezpieczeństwa kluczowe są: kompletne osłony, sprawny wyłącznik awaryjny, właściwe odpylanie, ochrona oczu i słuchu oraz praca wyłącznie na materiale mieszczącym się w dopuszczalnym zakresie wymiarowym. Nie wolno blokować osłon ani wykonywać regulacji podczas ruchu wrzecion. Przy maszynach obrotowych rękawice nie są uniwersalnym środkiem ochrony, ponieważ w niektórych sytuacjach mogą zostać pochwycone.
FAQ: Czy strugarka czterostronna CNC zastępuje wyrówniarkę i grubościówkę?
W produkcji seryjnej często przejmuje funkcję kalibrowania i wymiarowania przekroju, ale nie w każdej sytuacji całkowicie zastępuje przygotowanie materiału. Surowiec mocno skręcony, wygięty albo niestabilny może wymagać wcześniejszej selekcji lub wstępnej obróbki.
FAQ: Czy CNC oznacza, że maszyna sama wykona dowolny profil?
Nie. Profil trzeba technologicznie przygotować, dobrać odpowiednie głowice i noże, ustalić kolejność obróbki oraz zaprogramować nastawy. CNC zwiększa powtarzalność i skraca przezbrojenia, ale nie zastępuje przygotowania procesu.
FAQ: Jakie drewno można obrabiać na takiej maszynie?
Najczęściej drewno lite iglaste i liściaste, a zależnie od technologii także wybrane materiały drewnopochodne. Kluczowe są stabilność materiału, jakość przygotowania półfabrykatu i zgodność z zaleceniami producenta narzędzi oraz maszyny.
FAQ: Co najbardziej wpływa na jakość powierzchni po struganiu?
Przede wszystkim stan i geometria noży, prędkość posuwu, stabilność prowadzenia materiału, sztywność maszyny oraz właściwy dobór parametrów do gatunku drewna. Sama wysoka prędkość obrotowa wrzeciona nie gwarantuje dobrego efektu.
FAQ: Kiedy warto wybrać wersję CNC zamiast klasycznej strugarki czterostronnej?
Przede wszystkim wtedy, gdy często zmieniają się profile, występują krótkie lub średnie serie oraz ważne jest szybkie odtwarzanie wcześniej zapisanych nastaw. W produkcji powtarzalnej przewaga CNC widoczna jest głównie w czasie przezbrojeń i ograniczaniu błędów ustawczych.
FAQ: Czy większa moc silników oznacza lepszą maszynę?
Nie. O realnych możliwościach decydują także układ wrzecion, moment obrotowy, sztywność korpusu, jakość posuwu, stan narzędzi i skuteczność odpylania. Moc jest ważna, ale nie powinna być jedynym kryterium oceny.
FAQ: Dlaczego odpylanie ma tak duże znaczenie?
Bo zalegające wióry pogarszają jakość obróbki, zwiększają ryzyko awarii i utrudniają chłodzenie strefy skrawania. Drobny pył drzewny stanowi też zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe.
O autorze