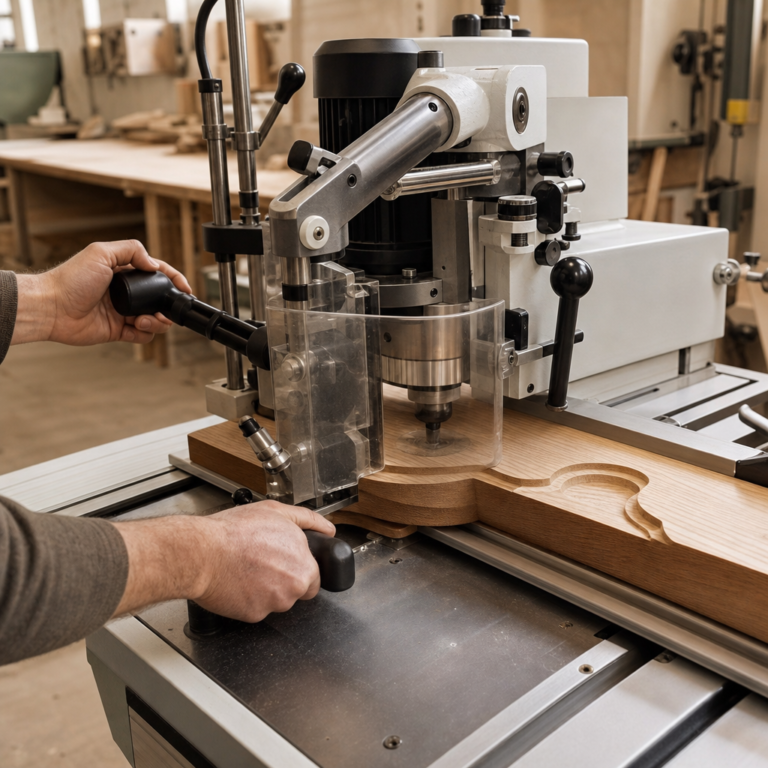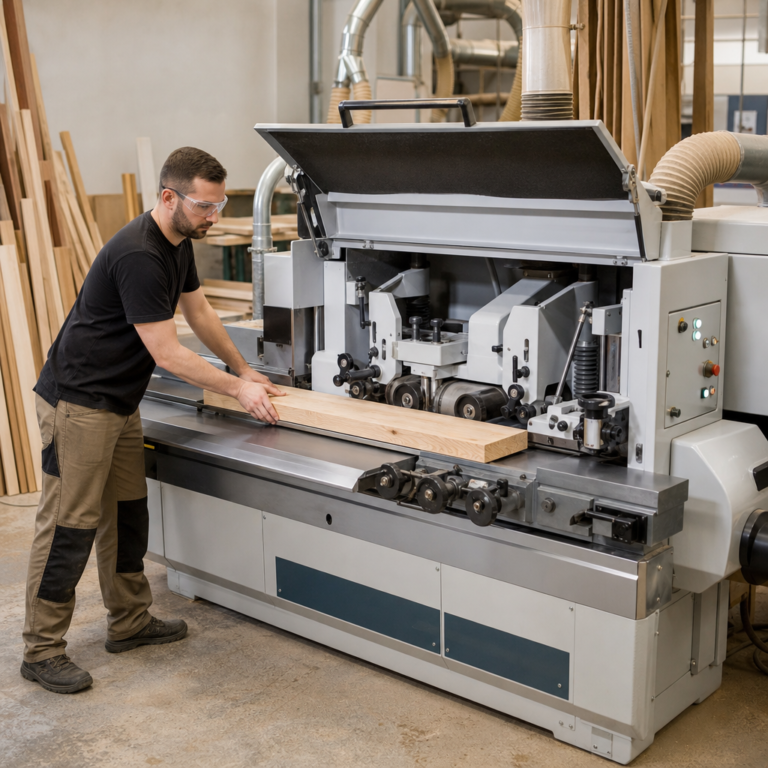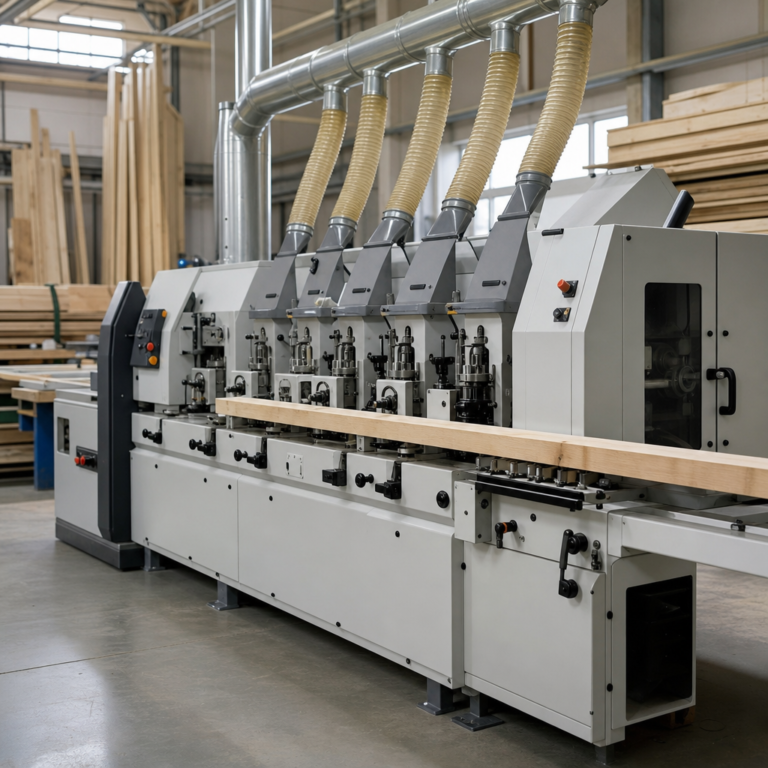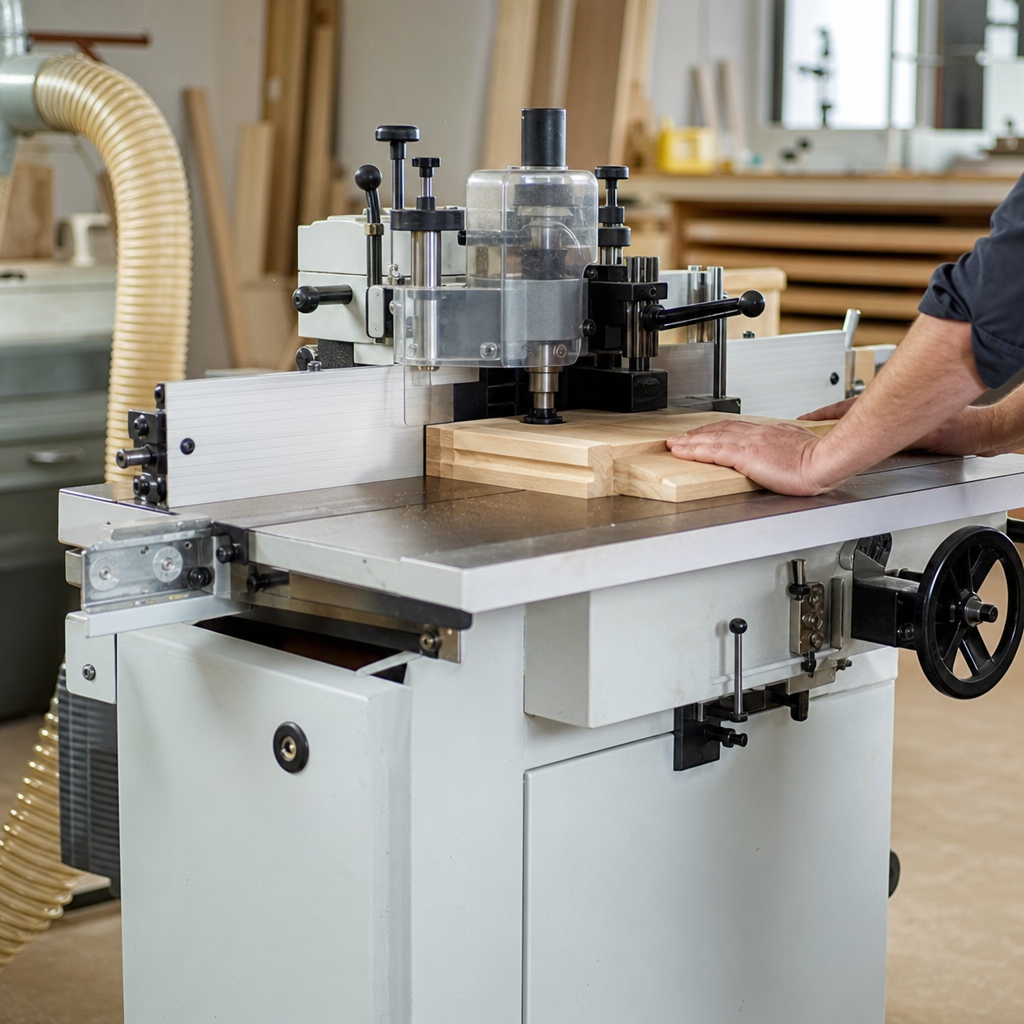
Frezarka profilowa do drewna to obrabiarka przeznaczona do kształtowania krawędzi, wykonywania dekoracyjnych profili, rowków, wręgów oraz połączeń w elementach drewnianych i drewnopochodnych. W praktyce pod nazwą „frezarka profilowa” najczęściej rozumie się frezarkę górnowrzecionową prowadzoną po materiale albo wyspecjalizowaną frezarkę krawędziową do obróbki obrzeży i kształtów. O jakości pracy decyduje tu nie tylko sama maszyna, ale również dobór frezu, sztywność prowadzenia, stabilne mocowanie obrabianego elementu i prawidłowy posuw. To urządzenie bardzo uniwersalne, ale wymaga świadomej obsługi, ponieważ przy niewłaściwej technice łatwo o wyrwania włókien, przypalenia lub odrzut materiału.
Czym jest i do czego służy frezarka profilowa do drewna?
Frezarka profilowa do drewna służy do nadawania drewnu określonego kształtu poprzez skrawanie materiału obracającym się frezem. Obrabia przede wszystkim lite drewno, sklejkę, MDF, płytę stolarską oraz niektóre materiały drewnopochodne, o ile pozwala na to geometria narzędzia i zalecenia producenta. Podstawowy efekt obróbki to uzyskanie profilu krawędziowego, rowka, wręgu, fazy, zaokrąglenia albo bardziej złożonego kształtu dekoracyjnego.
W odróżnieniu od pilarki, która głównie rozdziela materiał, frezarka profilowa kształtuje powierzchnię i krawędź. Jest stosowana przy produkcji frontów meblowych, ram, listew, opasek, schodów, parapetów, elementów drzwiowych, a także przy wykonywaniu połączeń stolarskich. W warsztacie hobbystycznym często służy do wykańczania detali, natomiast w stolarni usługowej i produkcyjnej bywa narzędziem do powtarzalnej obróbki według wzornika lub prowadnicy.
Jak działa?
Zasada działania jest prosta: narzędzie wykonuje ruch obrotowy, a materiał lub sama maszyna wykonuje ruch posuwowy. W przypadku ręcznej frezarki górnowrzecionowej operator przesuwa maszynę po materiale albo po prowadnicy. W przypadku frezarki profilowej stacjonarnej lub pracy w stole frezarskim materiał przesuwany jest względem obracającego się frezu.
Frez skrawa drewno kolejnymi ostrzami, zdejmując warstwę materiału do zadanej głębokości. O wyniku decydują przede wszystkim: średnica frezu, liczba ostrzy, geometria skrawania, prędkość obrotowa wrzeciona, głębokość obróbki oraz prędkość posuwu. Zbyt szybki posuw może pogorszyć jakość powierzchni i przeciążyć narzędzie, natomiast zbyt wolny zwiększa ryzyko przypaleń i przegrzewania krawędzi.
Przy profilowaniu bardzo ważny jest kierunek prowadzenia. Materiał powinien być prowadzony w taki sposób, aby skrawanie odbywało się pod kontrolą, a frez nie „wciągał” elementu. W praktyce niewłaściwy kierunek posuwu może prowadzić do utraty stabilności, wyrwań lub odrzutu. Szczególnie ryzykowna jest obróbka wąskich, krótkich lub niestabilnych elementów bez użycia docisków, szablonów albo dodatkowych przyrządów.
Budowa i najważniejsze elementy
Najważniejszym zespołem frezarki profilowej jest wrzeciono, czyli element napędzający frez. To ono przenosi moment obrotowy z silnika na narzędzie. W zależności od konstrukcji frez mocowany jest w tulei zaciskowej lub innym układzie przewidzianym przez producenta. Jakość mocowania ma bezpośredni wpływ na bicie narzędzia, kulturę pracy i bezpieczeństwo.
Drugim kluczowym elementem jest frez. To narzędzie tnące o określonej geometrii, średnicy i przeznaczeniu. Inny frez stosuje się do zaokrągleń, inny do fazowania, jeszcze inny do wręgów, profili ozdobnych czy połączeń. Nie wolno przekraczać maksymalnych dopuszczalnych obrotów narzędzia ani używać frezu uszkodzonego, stępionego lub zabrudzonego żywicą.
Istotne są również prowadnice i elementy ustawcze. Mogą to być prowadnice równoległe, rolki kopiujące, łożyska oporowe przy frezach, pierścienie kopiujące, przykładnice lub szablony. To one decydują o powtarzalności profilu i ograniczają ryzyko zejścia frezu z toru. W pracy seryjnej duże znaczenie mają także stoły, dociski oraz osprzęt do mocowania materiału.
Nie można pominąć układu regulacji głębokości obróbki. To on pozwala ustawić, jak głęboko frez wejdzie w materiał. Przy profilowaniu krawędzi często obróbkę prowadzi się etapami, zwłaszcza przy twardym drewnie lub dużym przekroju frezu. Jednorazowe zdejmowanie zbyt dużej ilości materiału pogarsza jakość, zwiększa obciążenie maszyny i podnosi ryzyko odrzutu.
Ważnym wyposażeniem jest też odpylanie. Frezowanie generuje nie tylko wióry, ale również drobny pył drzewny, który jest szkodliwy dla zdrowia, utrudnia widoczność i może pogarszać jakość prowadzenia. Skuteczność odciągu zależy od całej instalacji: króćca, przepływu powietrza, szczelności połączeń i filtracji, a nie wyłącznie od średnicy przyłącza.
Parametry robocze, które naprawdę mają znaczenie
Przy wyborze i ustawianiu frezarki profilowej nie należy skupiać się wyłącznie na mocy silnika. O praktycznych możliwościach urządzenia decydują także sztywność konstrukcji, jakość łożyskowania, dokładność prowadnic i stabilność wrzeciona. Większa moc pomaga utrzymać obroty pod obciążeniem, ale sama nie gwarantuje dobrej jakości profilek ani bezpiecznej pracy.
Kluczowe znaczenie ma prędkość obrotowa, lecz nie istnieje jedna uniwersalna wartość właściwa dla każdej operacji. Dobór obrotów zależy od średnicy frezu, materiału, geometrii ostrza, rodzaju operacji oraz zaleceń producenta narzędzia i maszyny. Duży frez profilowy wymaga innego podejścia niż mały frez do fazowania. Zbyt wysokie obroty mogą przegrzewać materiał i narzędzie, a zbyt niskie pogarszać jakość cięcia.
Równie ważna jest głębokość obróbki. Przy dekoracyjnych lub głębokich profilach często lepiej wykonać dwa lub trzy przejścia niż jedno agresywne. Takie podejście poprawia kontrolę, ogranicza wyrwania włókien i zmniejsza obciążenie wrzeciona.
Zastosowania w praktyce stolarskiej
Frezarka profilowa znajduje zastosowanie w bardzo szerokim zakresie prac. Najczęściej służy do profilowania krawędzi blatów, półek, ramek i frontów. Umożliwia wykonywanie zaokrągleń, ćwierćwałków, faz, wręgów pod płyciny oraz ozdobnych kształtów spotykanych w meblarstwie klasycznym i nowoczesnym.
Drugim obszarem zastosowań są połączenia stolarskie. Przy użyciu odpowiednich frezów i prowadzenia można wykonywać wpusty, rowki, wręgi, złącza na pióro i wpust, a także obróbkę pod zawiasy lub okucia, jeśli pozwala na to precyzja prowadzenia i rodzaj osprzętu.
Frezarka profilowa dobrze sprawdza się także przy pracy z szablonami. Dzięki tulei kopiującej lub frezom z łożyskiem można powtarzalnie obrabiać wiele identycznych elementów. To rozwiązanie często stosowane przy produkcji frontów łukowych, elementów krzywoliniowych, uchwytów frezowanych i nietypowych krawędzi.
Znaczenie frezu, geometrii i kierunku skrawania
Dobór frezu ma bezpośredni wpływ na jakość powierzchni i bezpieczeństwo pracy. Znaczenie ma średnica narzędzia, liczba ostrzy, materiał ostrza, geometria skrawania oraz kierunek obrotów. Frez przeznaczony do obróbki litego drewna nie zawsze będzie optymalny dla MDF, a narzędzie do zgrubnego zdejmowania naddatku nie da takiej samej jakości jak frez wykańczający.
Przy profilowaniu drewna szczególne znaczenie ma kierunek włókien. Obróbka „pod włos” może powodować wyrwania, zwłaszcza na końcach elementu. Często stosuje się wtedy obróbkę etapową, frezowanie wstępne krótkiego odcinka końcowego lub użycie elementu podkładowego, który ogranicza wykruszanie na wyjściu frezu.
Stępiony frez nie tylko pogarsza jakość, ale również podnosi temperaturę skrawania, zwiększa opory i może dawać mylące objawy przypominające niewłaściwe ustawienie maszyny. Dlatego ocena stanu narzędzia jest podstawą diagnostyki problemów z obróbką.
Posuw, mocowanie i ryzyko odrzutu
W frezarkach profilowych bardzo duże znaczenie ma kontrolowany posuw. Zbyt szybki posuw obciąża narzędzie i silnik, może powodować drgania oraz falowanie krawędzi. Zbyt wolny prowadzi do przypaleń, szczególnie przy twardym drewnie, dużej średnicy frezu albo zabrudzonym ostrzu. Prawidłowy posuw powinien być stabilny, płynny i dostosowany do oporu skrawania.
Materiał musi być właściwie zamocowany lub stabilnie prowadzony. Przy małych detalach nie wolno liczyć wyłącznie na chwyt dłoni. Należy stosować dociski, prowadnice, saneczki, szablony lub stół frezarski z osprzętem. To nie tylko poprawia dokładność, ale także ogranicza ryzyko odrzutu.
Odrzut to nagłe i niekontrolowane wyrwanie albo wyrzucenie elementu przez narzędzie. Jego ryzyko rośnie przy zbyt dużym zbiorze materiału, niewłaściwym kierunku posuwu, tępym frezie, niestabilnym prowadzeniu oraz przy obróbce krótkich elementów bez przyrządów pomocniczych. W praktyce bezpieczeństwo daje połączenie ostrego narzędzia, poprawnego ustawienia, małych przyrostów skrawania i dobrego podparcia materiału.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Moc silnika | Zdolność maszyny do utrzymania pracy pod obciążeniem | Wpływa na stabilność obrotów przy większych frezach i twardszym drewnie | Nie oceniać maszyny tylko po mocy; ważna jest też sztywność i jakość wrzeciona |
| Prędkość obrotowa wrzeciona | Liczba obrotów frezu w jednostce czasu | Wpływa na jakość skrawania, nagrzewanie i bezpieczeństwo | Dobierać do średnicy frezu, materiału i zaleceń producenta narzędzia |
| Średnica frezu | Wielkość narzędzia tnącego | Decyduje o możliwym profilu i wymaganych obrotach | Sprawdzać dopuszczalne obroty i czy maszyna jest przeznaczona do danego frezu |
| Tuleja zaciskowa / mocowanie frezu | Układ utrzymujący frez we wrzecionie | Wpływa na bicie narzędzia, dokładność i bezpieczeństwo | Kontrolować czystość, zużycie i zgodność średnicy trzpienia frezu |
| Głębokość frezowania | Ilość materiału zdejmowana w jednym przejściu | Wpływa na obciążenie maszyny, jakość i ryzyko wyrwań | Przy większym profilu pracować etapami |
| Prowadzenie i prowadnice | Sposób utrzymania toru obróbki | Odpowiada za powtarzalność i ogranicza zejście z linii | Sprawdzać luzy, ustawienie i zgodność z rodzajem operacji |
| Posuw | Prędkość przesuwania materiału lub maszyny | Wpływa na jakość powierzchni, wydajność i temperaturę skrawania | Unikać zbyt wolnego i zbyt agresywnego prowadzenia |
| Sztywność konstrukcji | Odporność maszyny na drgania i ugięcia | Bezpośrednio wpływa na gładkość profilu i dokładność | Drgania często wynikają z całości układu, nie tylko z silnika |
| Odpylanie | Usuwanie wiórów i pyłu z miejsca pracy | Poprawia widoczność, zdrowie operatora i czystość obróbki | Ocenić całą instalację, przepływ powietrza i filtrację, nie tylko króciec |
Jak dobrać maszynę do zastosowania?
Dobór frezarki profilowej powinien wynikać z rodzaju produkcji. Hobbysta zwykle potrzebuje maszyny lekkiej, poręcznej i łatwej w regulacji, przeznaczonej do pojedynczych operacji, pracy z szablonami i okazjonalnego profilowania krawędzi. Mały warsztat częściej korzysta z urządzenia bardziej sztywnego, z precyzyjniejszym ustawianiem głębokości, dobrym odpylaniem i możliwością współpracy ze stołem frezarskim.
W stolarni usługowej istotna staje się powtarzalność, trwałość osprzętu i możliwość bezpiecznej pracy seryjnej. Trzeba wtedy ocenić nie tylko samą maszynę, ale też dostępność prowadnic, docisków, szablonów oraz części eksploatacyjnych. W produkcji bardziej zorganizowanej liczy się ergonomia przezbrojeń, odporność na intensywną eksploatację i zgodność z wymaganiami odpylania.
Przy zakupie trzeba uwzględnić:
- rodzaj obrabianego materiału: lite drewno, MDF, sklejka, elementy lakierowane,
- wymiary detali i ich stabilność podczas prowadzenia,
- liczbę wykonywanych sztuk oraz wymaganą powtarzalność,
- rodzaj frezów, z jakimi maszyna ma pracować,
- dostępną przestrzeń warsztatową, zasilanie i skuteczność odciągu,
- serwis, części zamienne i dokumentację techniczną.
Maszyna używana może być dobrym wyborem, ale tylko po sprawdzeniu luzów, stanu wrzeciona, jakości mocowania frezu, zużycia prowadnic, łożysk, przewodów elektrycznych i kompletności zabezpieczeń. Cięższa, starsza konstrukcja nie zawsze będzie lepsza od nowszego modelu, jeśli ma zużyte podzespoły lub braki w osłonach.
Najczęstsze błędy podczas pracy
Najczęstszym błędem jest stosowanie niewłaściwego frezu do danego zadania. Dotyczy to zarówno geometrii, jak i stanu ostrza. Drugi częsty problem to zbyt duży zbiór materiału w jednym przejściu. Objawia się to pogorszeniem jakości, drganiami, mocniejszym nagrzewaniem i spadkiem kontroli nad prowadzeniem.
W praktyce często spotyka się także błędny kierunek posuwu oraz niedostateczne mocowanie materiału. Przy profilowaniu małych detali bez przyrządu pomocniczego operator traci bezpieczny dystans od narzędzia i naraża się na nagłe szarpnięcie elementu. Innym błędem jest praca stępionym frezem albo z zabrudzeniami żywicą, co powoduje przypalenia i mylne wrażenie, że problem leży w obrotach.
Do typowych zaniedbań należy również ignorowanie odpylania. Nagromadzony pył pogarsza widoczność linii obróbki, osiada na mechanizmach regulacyjnych i stanowi zagrożenie zdrowotne. Problemem bywa też regulacja maszyny przy pracującym wrzecionie, co jest niedopuszczalne.
Konserwacja i bezpieczeństwo
Podstawą konserwacji jest regularne czyszczenie maszyny, prowadnic, mechanizmów regulacyjnych i strefy mocowania frezu. Należy usuwać pył oraz osady żywiczne, które zwiększają opory ruchu i obniżają dokładność. Trzeba też kontrolować stan frezów, tulei zaciskowych, przewodów, osłon oraz elementów odpylania.
W zależności od konstrukcji maszyny należy okresowo sprawdzać stan łożysk, pasków napędowych, luzów wrzeciona i dokładność ustawień. Konkretne czynności serwisowe oraz terminy przeglądów powinny wynikać z instrukcji producenta. Nie należy samodzielnie przyjmować uniwersalnych interwałów smarowania czy wymiany części.
Bezpieczeństwo pracy wymaga stosowania osłon, właściwego mocowania materiału, ochrony oczu i słuchu oraz skutecznego odpylania. Przed wymianą frezu, czyszczeniem, usuwaniem zakleszczonego materiału lub regulacją maszynę trzeba odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno dotykać obracającego się narzędzia, zatrzymywać go ręką ani pracować uszkodzoną maszyną. Rękawice nie są uniwersalnym zabezpieczeniem przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez narzędzie.
Jakie drewno można obrabiać frezarką profilową?
Najczęściej obrabia się lite drewno, sklejkę, MDF i inne materiały drewnopochodne. Kluczowe jest dopasowanie frezu, obrotów i sposobu prowadzenia do konkretnego materiału oraz przestrzeganie zaleceń producenta narzędzia.
Czy frezarka profilowa nadaje się do wykonywania połączeń stolarskich?
Tak, ale tylko w zakresie przewidzianym dla danego frezu i osprzętu. Można wykonywać rowki, wręgi, wpusty oraz niektóre profile łączące. Dokładność zależy od sztywności prowadzenia, ustawienia głębokości i stabilnego mocowania elementu.
Dlaczego drewno przypala się podczas frezowania?
Najczęstsze przyczyny to stępiony lub zabrudzony frez, zbyt wolny posuw, niewłaściwe obroty, zbyt duża głębokość obróbki albo zbyt długi kontakt narzędzia z materiałem w jednym miejscu. Znaczenie ma też gatunek drewna i jego wilgotność.
Czy jeden zestaw obrotów wystarczy do wszystkich frezów?
Nie. Obroty dobiera się do średnicy frezu, geometrii ostrzy, materiału i rodzaju operacji. Szczególnie ważne jest przestrzeganie maksymalnych dopuszczalnych obrotów podanych dla narzędzia.
Jak ograniczyć wyrwania włókien na końcach elementu?
Pomaga frezowanie etapami, odpowiedni kierunek skrawania, użycie ostrego frezu oraz podparcie końca elementu materiałem pomocniczym. W wielu przypadkach warto najpierw wykonać lekkie przejście wstępne na newralgicznym odcinku.
Czy małe elementy można prowadzić ręcznie bez dodatkowych przyrządów?
To nie jest zalecane. Małe, krótkie lub wąskie elementy powinny być obrabiane przy użyciu szablonów, docisków, sanek albo innych przyrządów pomocniczych. Zwiększa to dokładność i znacząco poprawia bezpieczeństwo.
Jak rozpoznać, że problem leży w maszynie, a nie w frezie?
Jeśli mimo użycia ostrego, czystego i prawidłowo dobranego frezu pojawiają się powtarzalne drgania, bicie, nierówny profil lub trudności z utrzymaniem ustawień, trzeba sprawdzić wrzeciono, mocowanie frezu, luzy prowadnic, stan łożysk i sztywność całego układu.
Czy odpylanie przy frezarce profilowej jest konieczne?
Tak. Frezowanie wytwarza pył i drobne wióry, które pogarszają widoczność, zabrudzają mechanizmy i stanowią zagrożenie zdrowotne. Skuteczny odciąg poprawia komfort pracy, czystość obróbki i bezpieczeństwo operatora.
O autorze