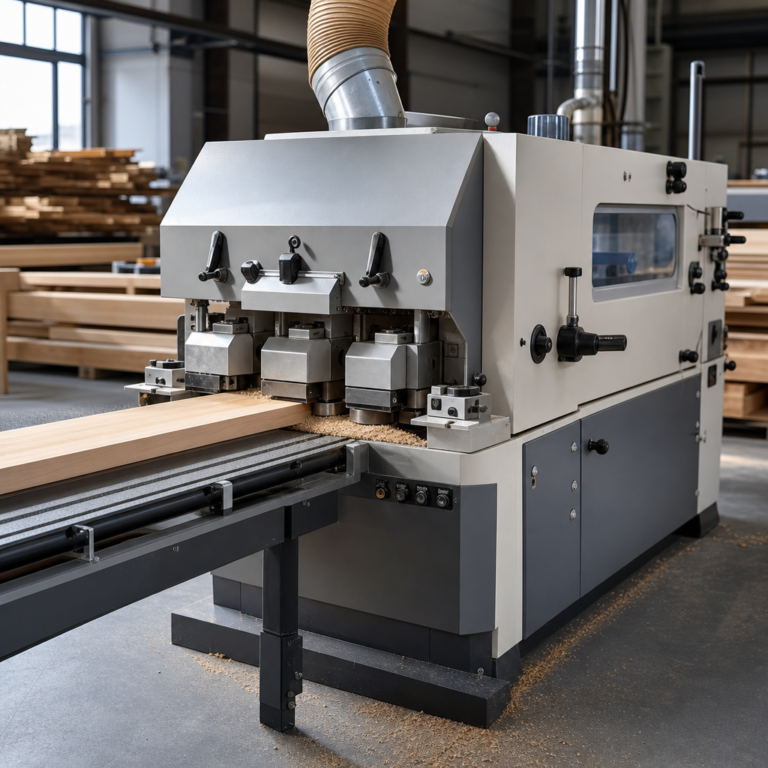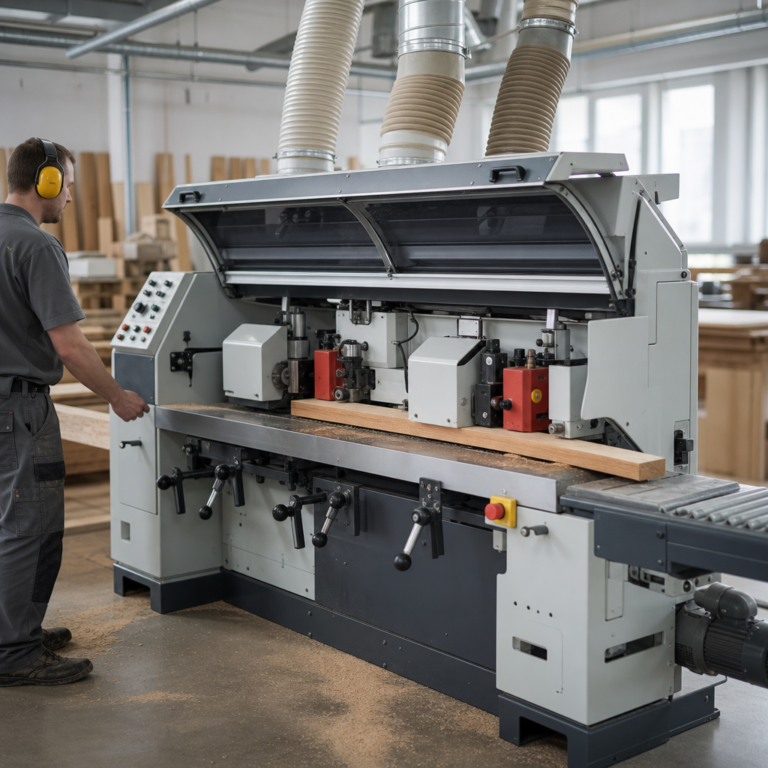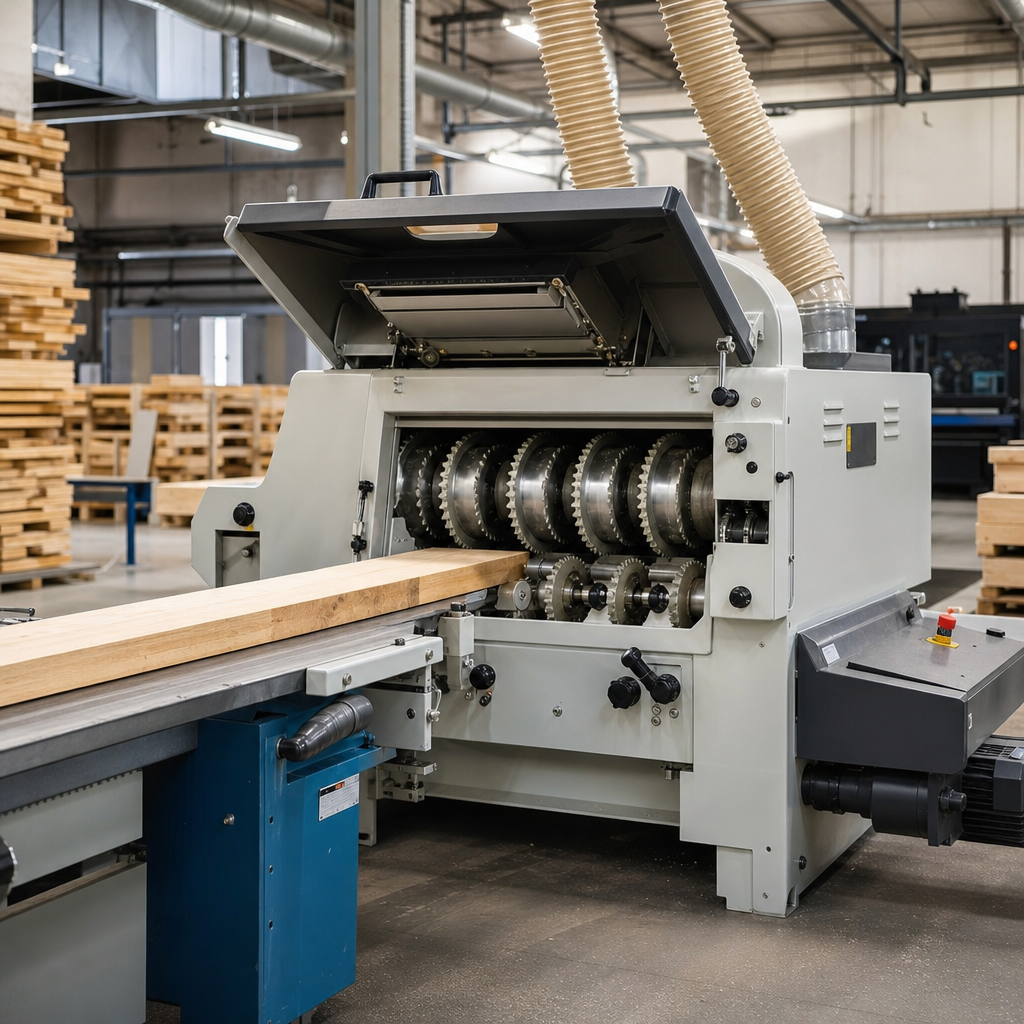
Wielopiła jednowałowa to specjalistyczna pilarka przeznaczona głównie do wzdłużnego rozcinania drewna na kilka elementów podczas jednego przejścia materiału. W praktyce jest to maszyna produkcyjna, stosowana tam, gdzie liczy się wydajność, powtarzalność szerokości listew, kantówek lub lameli oraz stabilny posuw. Choć zasada cięcia wydaje się prosta, o jakości pracy decydują szczegóły: układ wału, dobór tarcz, prowadzenie materiału, posuw oraz skuteczne odpylanie. To nie jest klasyczna pilarka stołowa do uniwersalnych prac warsztatowych, lecz urządzenie zoptymalizowane pod konkretną operację technologiczną.
Czym jest i do czego służy wielopiła jednowałowa?
Wielopiła jednowałowa to pilarka wyposażona w jeden wał roboczy, na którym montuje się kilka tarcz tnących oddzielonych przekładkami dystansowymi lub tulejami. Dzięki temu podczas jednego przejścia materiału można uzyskać kilka równoległych cięć naraz. Maszyna służy przede wszystkim do cięcia wzdłużnego drewna, czyli równolegle do włókien.
Obrabianym materiałem jest najczęściej drewno lite: deski, fryzy, kantówki, półfabrykaty tartaczne lub stolarskie. W zależności od konstrukcji i stanu materiału mogą to być także elementy wcześniej obrzynane, przesortowane lub wstępnie przygotowane na innych maszynach. Wielopiły jednowałowe stosuje się w tartakach, zakładach stolarki otworowej, produkcji mebli z litego drewna, wytwarzaniu palet, listew, parkietu czy komponentów klejonych.
Podstawowym efektem obróbki jest rozkrój surowca na kilka pasów o zadanej szerokości. Odróżnia to wielopiłę od uniwersalnej pilarki stołowej: tu celem nie jest pojedyncze, okazjonalne cięcie, lecz seryjna i powtarzalna obróbka dużej liczby elementów.
Jak działa?
Zasada działania wielopiły jednowałowej opiera się na współpracy obracających się tarcz piłowych oraz mechanicznego posuwu materiału. Narzędzie wykonuje ruch obrotowy, natomiast obrabiany element jest przesuwany liniowo wzdłuż strefy cięcia przez układ rolek lub gąsienic posuwowych. W wyniku tego powstaje kilka równoległych rzazów jednocześnie.
W praktyce operator ustawia szerokości cięcia przez odpowiednie rozmieszczenie tarcz i dystansów na wale. Następnie materiał jest podawany do strefy roboczej, prowadzony i dociskany tak, aby nie zmieniał toru względem osi maszyny. Każda tarcza wycina własny rzaz, a gotowe pasy opuszczają maszynę po stronie odbioru.
Kluczowe jest to, że wielopiła jednowałowa jest przeznaczona głównie do cięcia wzdłużnego. Oznacza to pracę zgodnie z przebiegiem włókien drewna. Taki proces różni się od cięcia poprzecznego, stosowanego przy skracaniu elementów na długość. Geometria tarczy, charakter obciążenia i sposób prowadzenia materiału są więc podporządkowane właśnie rozcinaniu wzdłużnemu.
W maszynach tego typu bardzo istotny jest stabilny posuw. Zbyt wolny może zwiększać ryzyko przypalenia drewna i przegrzewania narzędzi, a zbyt szybki pogarsza jakość powierzchni oraz przeciąża układ napędowy. Ostateczny rezultat zależy również od wilgotności drewna, obecności naprężeń wewnętrznych i jakości przygotowania wejściowej krawędzi bazowej.
Budowa i najważniejsze elementy
Rdzeniem maszyny jest wał piłowy, na którym osadza się zestaw tarcz. To właśnie od jego sztywności, bicia promieniowego i poprawnego wyważenia zależą kultura pracy, trwałość łożysk i jakość cięcia. Na wale montuje się kilka narzędzi jednocześnie, dlatego każdy błąd montażu może przełożyć się na wszystkie wykonywane rzazy.
Kolejnym ważnym podzespołem jest układ posuwu. W zależności od konstrukcji tworzą go rolki wciągające, rolki dociskowe, wałki podające, czasem dodatkowe elementy stabilizujące. Ich zadaniem jest równomierne podanie materiału przez tarcze bez szarpania i bez zmiany kierunku ruchu.
Maszyna posiada także stół roboczy lub tor podawczy, po którym przesuwa się materiał. Jego stan ma duży wpływ na płynność pracy. Zanieczyszczony, skorodowany albo uszkodzony stół utrudnia posuw, zwiększa opory i może pogarszać dokładność szerokości.
W strefie cięcia występują osłony, elementy dociskowe oraz często zabezpieczenia przeciwodrzutowe, na przykład zapadki lub palce przeciwodrzutowe. Ich rola jest krytyczna, ponieważ podczas rozcinania drewna może dojść do zamknięcia rzazu przez naprężenia materiału, zakleszczenia tarczy i gwałtownego wyrzutu elementu.
Ważnym układem jest również odpylanie. Wielopiła generuje duże ilości trocin i drobnego pyłu, a ponieważ pracuje wieloma tarczami równocześnie, odprowadzanie urobku ze strefy cięcia musi być skuteczne. Niewystarczający przepływ powietrza nie tylko pogarsza warunki pracy, lecz także zwiększa nagrzewanie tarcz i ryzyko zalegania odpadów.
Najważniejsze parametry robocze
Przy ocenie wielopiły jednowałowej nie należy sprowadzać wszystkiego do mocy silnika. O możliwościach urządzenia współdecydują także: średnica i liczba tarcz, maksymalna wysokość materiału, szerokość robocza, stabilność posuwu, konstrukcja wału oraz sztywność korpusu.
Moc ma znaczenie zwłaszcza przy rozcinaniu twardego drewna, większej liczbie rzazów i intensywnej pracy zmianowej. Sama wysoka wartość nie gwarantuje jednak dobrej wydajności, jeśli maszyna ma słaby układ docisku, luzy w prowadzeniu lub źle dobrane narzędzia.
Prędkość obrotowa wału wpływa na warunki skrawania, ale musi być zgodna z dopuszczalnym zakresem dla zastosowanych tarcz. Nie wolno traktować jednej wartości obrotów jako uniwersalnej dla każdego narzędzia. Znaczenie mają średnica tarczy, geometria zębów, materiał ostrza i zalecenia producenta.
Zastosowania w praktyce stolarskiej i tartacznej
Wielopiła jednowałowa znajduje zastosowanie tam, gdzie z jednego elementu wejściowego trzeba uzyskać kilka pasów materiału o kontrolowanej szerokości. Typowe przykłady to produkcja listew, ramiaków, lameli, elementów na klejonkę, półfabrykatów meblowych czy wsadu do dalszej obróbki.
W tartakach i zakładach przetarcia wtórnego maszyna ta pomaga zwiększyć uzysk z drewna oraz przyspiesza seryjny rozkrój. W stolarni produkcyjnej może stanowić etap po wstępnym przygotowaniu materiału, na przykład po obrzynaniu lub sortowaniu. Nie zastępuje jednak każdej pilarki: jej specjalizacją jest szybkie i powtarzalne cięcie wzdłużne, a nie uniwersalna obróbka formatek.
Tarcze, geometria zębów i układ narzędzi
Dobór tarcz ma bezpośredni wpływ na jakość powierzchni, szerokość rzazu, obciążenie silnika i ilość odpadu. W wielopiłach stosuje się tarcze przeznaczone do cięcia wzdłużnego, często o geometrii sprzyjającej wydajnemu odprowadzaniu wióra. Liczba zębów nie powinna być dobierana przypadkowo: zbyt duża może zwiększać opór skrawania, a zbyt mała pogarszać jakość powierzchni.
Ważna jest również szerokość rzazu, bo wpływa na uzysk materiału. W produkcji seryjnej nawet niewielka różnica w stratności może mieć duże znaczenie ekonomiczne. Jednocześnie zbyt agresywne dążenie do minimalizacji rzazu nie może odbywać się kosztem stabilności pracy narzędzia.
Każda tarcza musi być zamontowana zgodnie z kierunkiem obrotów i dopuszczalną prędkością maksymalną. Dystanse pomiędzy tarczami powinny być czyste, nieuszkodzone i jednakowo oparte. Błędy montażowe skutkują biciem, wzrostem temperatury, pogorszeniem jakości oraz przyspieszonym zużyciem wału i łożysk.
Posuw, docisk i dokładność rozkroju
Dokładność wielopiły nie wynika wyłącznie z samej geometrii ustawienia tarcz. Bardzo duże znaczenie mają także prostoliniowość podawanego materiału, jakość krawędzi odniesienia, siła docisku oraz równomierność posuwu.
Jeżeli deska jest skręcona, ma zmienną szerokość albo wewnętrzne naprężenia, po przecięciu może zmieniać tor przejścia lub zamykać rzaz. To zjawisko zwiększa ryzyko odrzutu i pogarsza powtarzalność. Dlatego materiał wejściowy powinien być odpowiednio przygotowany i dobrany do możliwości technologicznych danej maszyny.
Za mały docisk może powodować podrywanie elementu i drgania, natomiast nadmierny zwiększa opory ruchu i obciążenie napędu. W praktyce dobrze ustawiony układ posuwowy powinien stabilizować materiał bez jego miażdżenia i bez ślizgania.
Odpylanie i warunki pracy
Wielopiła jednowałowa generuje znaczne ilości trocin o różnej frakcji, od grubszego wióra po drobny pył drzewny. Ten ostatni jest szczególnie niebezpieczny dla zdrowia, a w odpowiednich warunkach może stwarzać zagrożenie pożarowe i wybuchowe. Dlatego skuteczna instalacja odciągowa jest elementem technologii, a nie tylko dodatkiem porządkowym.
O skuteczności odpylania nie świadczy sama średnica króćca. Liczy się cały układ: wydajność wentylatora, spadki ciśnienia, szczelność przewodów, stan filtracji i prawidłowe podłączenie do wszystkich punktów odbioru pyłu. Zalegające trociny w osłonach i kanałach pogarszają pracę maszyny oraz utrudniają chłodzenie narzędzi.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba tarcz na wale | Ile równoległych cięć można wykonać jednocześnie | Wpływa na wydajność i liczbę uzyskiwanych pasów materiału | Zakres konfiguracji, dostępne dystanse, obciążenie napędu |
| Średnica tarcz | Wymiar narzędzia tnącego | Wpływa na maksymalną wysokość cięcia i warunki skrawania | Zgodność z maszyną, dopuszczalne obroty, dostępność narzędzi |
| Maksymalna wysokość materiału | Największa grubość obrabianego elementu | Decyduje, czy maszyna poradzi sobie z danym sortymentem | Rzeczywiste warunki pracy przy wielu tarczach i twardszym drewnie |
| Moc napędu | Zdolność układu do przenoszenia obciążenia skrawaniem | Wpływa na stabilność pracy przy większym przekroju i liczbie rzazów | Nie oceniać maszyny wyłącznie po mocy; ważna jest też sztywność i posuw |
| Prędkość posuwu | Tempo przemieszczania materiału przez strefę cięcia | Wpływa na wydajność, jakość powierzchni i obciążenie tarcz | Możliwość regulacji i dopasowania do gatunku drewna oraz narzędzia |
| Układ posuwowy i dociskowy | Zespół rolek lub innych elementów prowadzących materiał | Odpowiada za prostoliniowe przejście i ograniczenie drgań | Stan rolek, równomierność nacisku, brak poślizgu |
| Sztywność wału i korpusu | Odporność konstrukcji na ugięcia i drgania | Przekłada się na dokładność, kulturę pracy i trwałość łożysk | Luzy, bicie, ślady napraw, jakość łożyskowania |
| Szerokość robocza / przekrój wejściowy | Zakres wymiarów materiału, jaki można bezpiecznie podać | Określa przydatność maszyny do danego asortymentu | Czy odpowiada rzeczywistym wymiarom obrabianych elementów |
| Odpylanie | Sposób odprowadzania trocin i pyłu | Wpływa na bezpieczeństwo, czystość i temperaturę pracy narzędzi | Liczba króćców, szczelność instalacji, wydajność odciągu i filtracja |
Jak dobrać maszynę do zastosowania?
Dobór wielopiły jednowałowej powinien zaczynać się od odpowiedzi na pytanie, jaki materiał i w jakiej skali będzie rozcinany. Innych rozwiązań potrzebuje mały zakład produkujący listwy, a innych linia tartaczna pracująca na pełną zmianę. Trzeba uwzględnić gatunki drewna, ich wilgotność, typowe przekroje oraz oczekiwany uzysk.
Dla małej stolarni kluczowe mogą być prostota przezbrojenia, rozsądne wymagania energetyczne i możliwość łatwej obsługi. Dla większej produkcji ważniejsze będą stabilność pracy ciągłej, trwałość wału, serwis, dostępność części oraz możliwość utrzymania parametrów przez długi czas.
Warto sprawdzić, jak wygląda konfiguracja tarcz i dystansów, czy zmiana szerokości cięcia jest czasochłonna, oraz jak rozwiązano dostęp serwisowy. Istotne są także: kompatybilność z istniejącą instalacją odpylającą, dostępna przestrzeń robocza po stronie podawczej i odbiorczej oraz poziom zabezpieczeń.
Przy zakupie maszyny używanej należy zwrócić szczególną uwagę na luzy wału, stan łożysk, zużycie rolek posuwowych, prostoliniowość stołu, kompletność osłon i stan instalacji elektrycznej. Ciężka i stara konstrukcja nie jest automatycznie lepsza od nowszej. Liczy się rzeczywisty stan techniczny, dokumentacja oraz możliwość bezpiecznej eksploatacji.
Najczęstsze błędy podczas pracy
Jednym z najczęstszych błędów jest podawanie materiału, który nie nadaje się do stabilnego rozcinania: skręconego, silnie naprężonego, zanieczyszczonego ciałami obcymi albo o nieregularnej geometrii. Taki element może zmieniać tor przejścia, zamykać rzaz i zwiększać ryzyko odrzutu.
Drugim typowym problemem jest niewłaściwy dobór tarcz. Tępe narzędzia, nieprawidłowa geometria zębów lub błędne zestawienie dystansów prowadzą do przegrzewania, przypaleń, nadmiernych drgań i obniżenia uzysku.
Błędem jest także praca przy źle ustawionym posuwie. Zbyt agresywny posuw obciąża napęd i pogarsza jakość cięcia, a zbyt mały może nasilać grzanie tarcz i zostawiać ślady na drewnie. W praktyce ustawienie powinno wynikać z gatunku drewna, przekroju elementu i stanu narzędzi.
Niebezpieczne jest lekceważenie zjawiska odrzutu. Odrzut może wystąpić, gdy materiał zostanie zakleszczony przez tarczę, uniesiony, źle podany lub gdy drewno zamknie się na narzędziu wskutek naprężeń. Ryzyko rośnie przy tępym narzędziu, niestabilnym prowadzeniu, zabrudzonym stole i niesprawnych zabezpieczeniach przeciwodrzutowych.
Konserwacja i bezpieczeństwo
Podstawą konserwacji jest regularne czyszczenie strefy cięcia, stołu, osłon, rolek posuwowych i kanałów odciągowych. Nagromadzona żywica, pył i trociny zwiększają opory ruchu, pogarszają docisk i utrudniają chłodzenie narzędzi. Trzeba także kontrolować stan tarcz, jakość ich mocowania oraz czystość powierzchni styku na wale i dystansach.
Ważnym elementem obsługi jest okresowa kontrola łożysk, pasów napędowych, elementów dociskowych, prowadzeń i instalacji elektrycznej. Konkretne terminy przeglądów, smarowania i wymiany części powinny wynikać z instrukcji producenta oraz intensywności użytkowania maszyny.
Bezpieczeństwo pracy wymaga sprawnych osłon, działających wyłączników awaryjnych, skutecznych zabezpieczeń przeciwodrzutowych i prawidłowo działającego odciągu. Operator powinien stosować ochronę oczu i słuchu oraz pracować wyłącznie materiałem, który nadaje się do bezpiecznego podania. Ręce nie mogą znajdować się w strefie zagrożenia, a wszelkie regulacje i usuwanie zakleszczonego materiału wolno wykonywać dopiero po odłączeniu maszyny i zabezpieczeniu jej przed przypadkowym uruchomieniem zgodnie z instrukcją.
Nie należy pracować uszkodzoną maszyną, blokować wyłączników ani usuwać zabezpieczeń bez wyraźnego uzasadnienia technologicznego i zgodności z dokumentacją producenta. W przypadku wielopiły konsekwencje takich działań mogą być szczególnie poważne, ponieważ energia skrawania i siły działające na materiał są wysokie.
Czy wielopiła jednowałowa nadaje się do cięcia poprzecznego?
Nie jest to jej podstawowe przeznaczenie. Wielopiła jednowałowa służy głównie do cięcia wzdłużnego drewna, czyli równolegle do włókien. Do skracania elementów na długość stosuje się inne typy pilarek.
Jakie drewno można obrabiać na wielopile jednowałowej?
Najczęściej drewno lite: deski, fryzy, kantówki i półfabrykaty stolarskie. O przydatności danego materiału decydują jego przekrój, prostoliniowość, wilgotność, obecność naprężeń oraz zgodność z zakresem pracy konkretnej maszyny.
Od czego zależy jakość powierzchni po cięciu?
Przede wszystkim od stanu i geometrii tarcz, stabilności posuwu, sztywności wału, docisku materiału oraz od właściwego dopasowania parametrów do gatunku drewna. Duże znaczenie ma też to, czy materiał nie zamyka rzazu w trakcie cięcia.
Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. Moc jest ważna, ale nie jest jedynym kryterium. Równie istotne są sztywność konstrukcji, jakość wału, układ posuwowy, stan łożyskowania, stabilność prowadzenia materiału i dobór narzędzi.
Jakie jest największe zagrożenie podczas pracy?
Jednym z najpoważniejszych zagrożeń jest odrzut materiału. Może on wynikać z zakleszczenia drewna, jego naprężeń wewnętrznych, złego podania, tępych tarcz albo niesprawnych zabezpieczeń przeciwodrzutowych.
Czy wielopiła jednowałowa wymaga wydajnego odciągu trocin?
Tak. Maszyna wytwarza duże ilości trocin i pyłu, a ich skuteczne odprowadzanie jest ważne dla bezpieczeństwa, jakości pracy i trwałości narzędzi. Sam króciec odciągowy nie wystarczy, jeśli cała instalacja ma zbyt małą wydajność lub słabą filtrację.
Na co zwrócić uwagę przy zakupie używanej wielopiły?
Na stan wału, łożysk, rolek posuwowych, stołu, osłon, zabezpieczeń przeciwodrzutowych i instalacji elektrycznej. Warto sprawdzić także dostępność części, dokumentacji oraz możliwość bezpiecznego uruchomienia po przeglądzie.
Czy jedna konfiguracja tarcz wystarczy do wszystkich prac?
Nie. Układ tarcz powinien być dostosowany do wymaganych szerokości, przekroju materiału, rodzaju drewna i oczekiwanej jakości. Uniwersalna konfiguracja zwykle oznacza kompromis w wydajności albo jakości.
O autorze