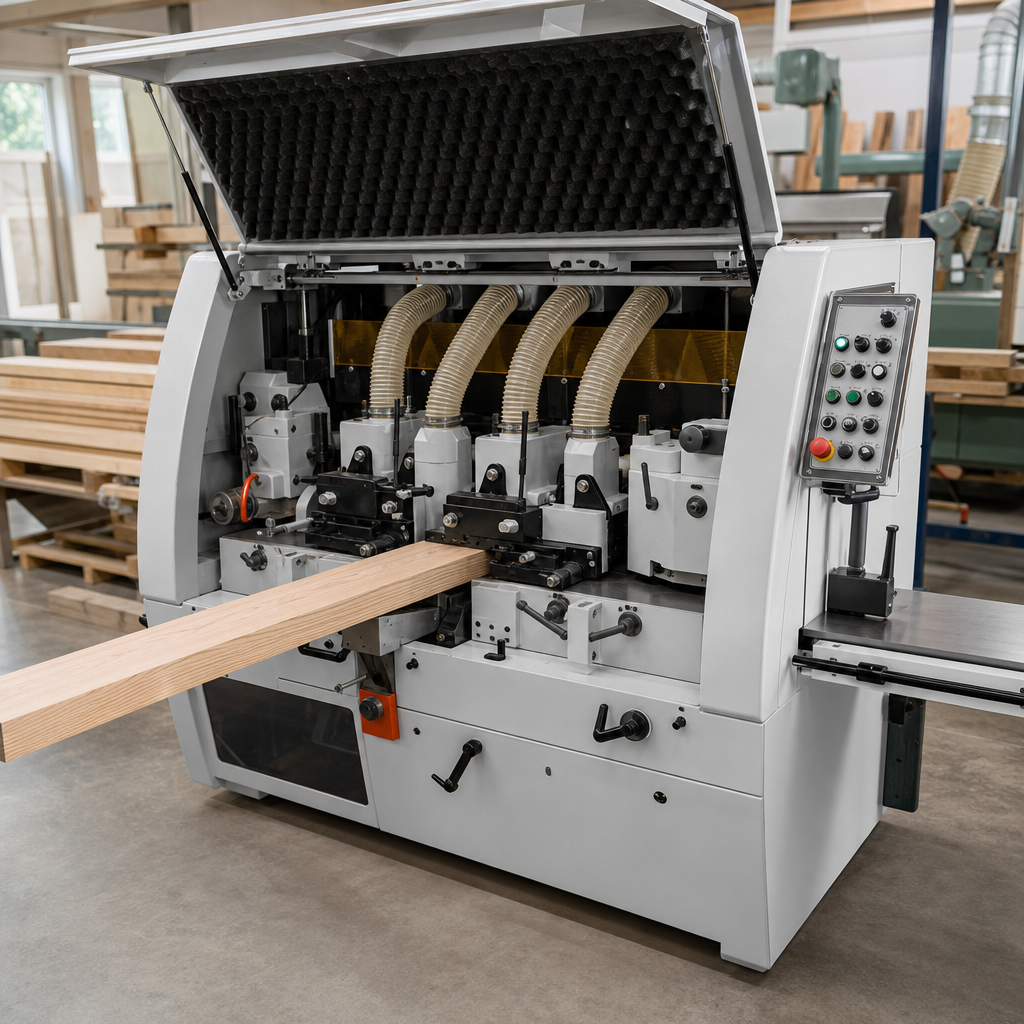
Strugarka czterostronna to maszyna przeznaczona do jednoczesnej obróbki kilku powierzchni elementu drewnianego podczas jednego przejścia przez obrabiarkę. W praktyce łączy funkcję wymiarowania, strugania i profilowania, dlatego jest kluczowym urządzeniem w zakładach produkujących listwy, kantówki, elementy stolarki otworowej, boazerię czy komponenty meblowe. Jej największą zaletą jest powtarzalność oraz wydajność, ale tylko wtedy, gdy materiał wejściowy, narzędzia i ustawienia są właściwie dobrane. To maszyna typowo produkcyjna, wymagająca dobrej organizacji pracy, skutecznego odpylania i świadomej obsługi.
Czym jest i do czego służy strugarka czterostronna?
Strugarka czterostronna to przemysłowa obrabiarka do drewna litego i niektórych materiałów drewnopochodnych o odpowiedniej strukturze, która obrabia element z czterech stron: od dołu, od góry oraz z obu boków. W zależności od konfiguracji może również wykonywać profilowanie, czyli nadawanie przekroju dekoracyjnego lub funkcjonalnego.
Maszyna służy przede wszystkim do:
- kalibrowania przekroju elementów drewnianych,
- uzyskiwania równych i gładkich powierzchni,
- nadawania ostatecznego wymiaru szerokości i grubości,
- profilowania listew, desek i kantówek,
- seryjnej produkcji powtarzalnych detali.
W odróżnieniu od klasycznej wyrówniarki i grubościówki, które zwykle wykonują obróbkę etapami, strugarka czterostronna realizuje kilka operacji w jednym cyklu. Dzięki temu skraca czas produkcji i ogranicza błędy wynikające z wielokrotnego bazowania materiału.
Jak działa?
Zasada działania strugarki czterostronnej opiera się na współpracy obracających się głowic narzędziowych oraz mechanicznego posuwu materiału. Obrabiany element, najczęściej wcześniej wstępnie przygotowany, jest podawany do strefy roboczej i przemieszczany przez maszynę przez rolki posuwowe oraz stół roboczy.
Narzędzie wykonuje ruch obrotowy. Są to zwykle głowice nożowe lub wrzeciona z zamocowanymi nożami prostymi albo profilowymi. Materiał wykonuje natomiast ruch liniowy wzdłuż osi posuwu. Efektem obróbki jest zebranie nadmiaru materiału i uzyskanie wymaganego przekroju, prostoliniowości oraz jakości powierzchni.
Typowa kolejność pracy agregatów wygląda następująco:
- głowica dolna przygotowuje bazę dolną,
- głowice boczne obrabiają szerokość i ustawiają boki względem bazy,
- głowica górna nadaje końcową grubość,
- dodatkowe wrzeciona mogą wykonywać profil lub wykańczać powierzchnię.
To ważne: strugarka czterostronna nie zastępuje całkowicie procesu przygotowania materiału. Krzywy, skręcony lub nadmiernie niestabilny element może dać zły efekt nawet na bardzo dobrej maszynie, ponieważ obrabiarka bazuje na kontrolowanym prowadzeniu i docisku, a nie na „magicznej” korekcji wad drewna.
Budowa i najważniejsze elementy
Choć konfiguracje różnią się zależnie od producenta i przeznaczenia maszyny, większość strugarek czterostronnych ma podobną architekturę funkcjonalną.
- Korpus i łoże – sztywna konstrukcja tłumiąca drgania i utrzymująca geometrię ustawień.
- Stół roboczy – prowadzi materiał i stanowi bazę odniesienia dla obróbki dolnej powierzchni.
- Wrzeciona pionowe i poziome – przenoszą napęd na głowice nożowe.
- Głowice nożowe – wyposażone w noże proste lub profilowe, odpowiadają za skrawanie.
- Rolki posuwowe – wciągają i transportują materiał przez strefę obróbki.
- Dociski górne i boczne – stabilizują element podczas przejścia przez maszynę.
- Prowadnice boczne – utrzymują stałe położenie materiału względem wrzecion bocznych.
- Układ regulacji – pozwala ustawić szerokość, grubość, pozycję wrzecion i głębokość skrawania.
- Króćce odciągowe – odprowadzają wióry i pył ze strefy obróbki.
- Układ sterowania – od prostych nastaw ręcznych po systemy cyfrowe z pamięcią receptur.
W nowocześniejszych maszynach spotyka się dodatkowo osiowe pozycjonowanie elektroniczne, szybkie przezbrajanie, automatyczne smarowanie wybranych podzespołów oraz monitorowanie przeciążenia agregatów.
Najważniejsze parametry robocze
Przy ocenie strugarki czterostronnej nie wystarczy patrzeć wyłącznie na moc silników. O możliwościach maszyny decyduje cały układ: sztywność, jakość wrzecion, stabilność posuwu, dokładność docisków oraz zakres regulacji.
W praktyce największe znaczenie mają:
- szerokość i wysokość robocza – określają maksymalny przekrój obrabianego materiału,
- liczba wrzecion – wpływa na zakres operacji w jednym przejściu,
- prędkość posuwu – decyduje o wydajności i jakości powierzchni,
- średnica oraz typ głowic – wpływają na kulturę pracy i możliwość profilowania,
- prędkość obrotowa wrzecion – musi być dopasowana do średnicy narzędzia, geometrii noży i rodzaju drewna,
- układ bazowania i docisków – ma bezpośredni wpływ na powtarzalność wymiaru.
Wyższy posuw zwiększa wydajność, ale przy tej samej liczbie noży może pogorszyć jakość powierzchni. Z kolei bardzo mały zbiór materiału przy tępych nożach nie gwarantuje dobrego efektu, bo drewno może być bardziej zgniatane niż czysto skrawane.
Zastosowanie w produkcji stolarskiej
Strugarki czterostronne pracują głównie tam, gdzie liczy się seryjność i powtarzalność. Typowe zastosowania obejmują:
- produkcję listew wykończeniowych,
- wytwarzanie fryzów okiennych i drzwiowych,
- obróbkę kantówek konstrukcyjnych,
- wykonywanie boazerii, desek elewacyjnych i podłogowych,
- produkcję elementów mebli z drewna litego,
- profilowanie poręczy, opasek, cokołów i ramek.
Maszyna nadaje się szczególnie do produkcji długich elementów o stałym przekroju. Nie jest natomiast przeznaczona do uniwersalnej obróbki każdego detalu warsztatowego ani do zadań, w których przekrój zmienia się na długości elementu.
Narzędzia skrawające i ich znaczenie
Jakość pracy strugarki czterostronnej w dużym stopniu zależy od narzędzi. Najczęściej stosuje się głowice nożowe z nożami prostymi lub profilowymi. Mogą to być noże ze stali szybkotnącej albo z płytkami z węglików spiekanych, zależnie od rodzaju materiału, trwałości oczekiwanej w produkcji i warunków obróbki.
Trzeba zwracać uwagę na:
- geometrię noża,
- dokładność wyważenia głowicy,
- kierunek obrotów,
- maksymalne dopuszczalne obroty narzędzia,
- jednakowe ustawienie noży,
- stan ostrzy i jakość mocowania.
Źle dobrana lub niewyważona głowica pogarsza powierzchnię, zwiększa hałas, obciąża łożyska i może prowadzić do drgań całej maszyny. W produkcji profili ważna jest także zgodność kompletu narzędzi na wszystkich wrzecionach z planowanym przekrojem końcowym.
Posuw, jakość powierzchni i wydajność
Posuw w strugarce czterostronnej to jeden z najważniejszych parametrów technologicznych. Zbyt szybki może powodować fale na powierzchni, wyrwania włókien i spadek dokładności. Zbyt wolny obniża wydajność, zwiększa koszt jednostkowy i przy niekorzystnych warunkach może sprzyjać przegrzewaniu narzędzi oraz przypaleniom.
Dobór posuwu zależy od:
- gatunku drewna,
- wilgotności materiału,
- układu włókien,
- rodzaju głowic i liczby noży,
- wymaganej jakości powierzchni,
- wielkości zbioru na poszczególnych wrzecionach.
W praktyce bardzo dobra jakość powierzchni jest efektem zrównoważenia kilku czynników, a nie ustawienia jednego parametru. Nawet przy poprawnej prędkości posuwu słaby docisk albo niestabilny materiał mogą zniszczyć rezultat.
Odpylanie i przygotowanie materiału
Strugarka czterostronna generuje duże ilości wiórów oraz drobnego pyłu drzewnego. Dlatego wymaga sprawnej instalacji odpylającej, dobranej do liczby króćców, przekrojów przewodów, rzeczywistego przepływu powietrza i charakteru odpadu.
Należy pamiętać, że drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe. Skuteczne odpylanie poprawia nie tylko bezpieczeństwo, ale też jakość obróbki, bo zalegające wióry zakłócają pracę narzędzi i docisków.
Przed podaniem elementów do maszyny warto kontrolować:
- obecność ciał obcych, na przykład gwoździ czy zszywek,
- wilgotność drewna,
- wstępną prostoliniowość,
- jednorodność przekroju wsadu,
- czystość powierzchni bazujących.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba wrzecion | Ilość agregatów obrabiających materiał w jednym przejściu | Decyduje o zakresie obróbki, profilowaniu i wydajności | Czy konfiguracja odpowiada planowanym profilom i liczbie operacji |
| Szerokość robocza | Maksymalna szerokość obrabianego elementu | Określa, jakie listwy, deski lub kantówki można obrabiać | Zakres realnych elementów produkcyjnych, nie tylko sporadycznych zleceń |
| Wysokość robocza | Maksymalna grubość materiału przechodzącego przez maszynę | Wpływa na możliwość obróbki wyższych przekrojów | Stabilność docisku przy cienkich i grubych elementach |
| Prędkość posuwu | Tempo przesuwu materiału przez strefę obróbki | Wpływa na wydajność, obciążenie narzędzi i jakość powierzchni | Zakres regulacji i stabilność posuwu pod obciążeniem |
| Moc i napęd wrzecion | Zdolność agregatów do utrzymania obrotów podczas skrawania | Wpływa na płynność obróbki przy większym zbiorze i twardszym drewnie | Nie tylko moc, ale też sztywność maszyny, przełożenie i charakter produkcji |
| Rodzaj głowic nożowych | Typ narzędzi prostych lub profilowych montowanych na wrzecionach | Decyduje o jakości strugania, hałasie i możliwości wykonania profilu | Wyważenie, stan ostrzy, zgodność z obrotami i łatwość przezbrajania |
| Układ docisków i prowadzenia | Zespół rolek, listew i prowadnic stabilizujących materiał | Bezpośrednio wpływa na powtarzalność i bezpieczeństwo procesu | Zużycie elementów, łatwość regulacji i skuteczność przy różnych przekrojach |
| Dokładność ustawień | Precyzja pozycjonowania wrzecion, stołu i prowadnic | Wpływa na zgodność wymiarów i szybkość przezbrojenia | Luzy, czytelność nastaw i możliwość powtarzania receptur |
| Odpylanie | Sposób odprowadzania wiórów i pyłu z maszyny | Wpływa na czystość obróbki, trwałość podzespołów i bezpieczeństwo pracy | Nie tylko średnica króćców, ale też przepływ, szczelność i filtracja instalacji |
Jak dobrać maszynę do zastosowania?
Dobór strugarki czterostronnej powinien wynikać z realnego procesu produkcyjnego. Dla małego warsztatu wykonującego krótkie serie ważniejsza może być łatwość przezbrajania i uniwersalność konfiguracji niż maksymalna wydajność. Z kolei zakład produkujący tysiące metrów bieżących jednego profilu będzie oczekiwał dużej stabilności posuwu, szybkiego utrzymania nastaw i trwałych narzędzi.
Przy wyborze warto przeanalizować:
- rodzaj produkowanych elementów,
- wymiary i przekroje materiału,
- czy potrzebne jest tylko struganie, czy również profilowanie,
- liczbę zmian i planowane obciążenie maszyny,
- dostępną przestrzeń w hali,
- zasilanie elektryczne i możliwości odpylania,
- dostępność serwisu, części i narzędzi,
- kompetencje operatorów oraz technologa.
Przy zakupie maszyny używanej szczególnie ważne są: stan wrzecion, łożysk, rolek posuwowych, prowadnic, stołu, instalacji elektrycznej i osłon. Trzeba też sprawdzić, czy dostępna jest dokumentacja oraz czy maszyna pozwala na bezpieczne użytkowanie zgodnie z obecnymi wymaganiami zakładowymi.
Najczęstsze błędy podczas pracy
W praktyce problemy ze strugarką czterostronną często nie wynikają z samej maszyny, lecz z błędów organizacyjnych i technologicznych.
- Podawanie materiału o niestabilnym przekroju – powoduje błędy wymiarowe i nieregularne zbieranie.
- Zbyt duży zbiór na jednym wrzecionie – przeciąża agregat i pogarsza jakość powierzchni.
- Praca tępymi nożami – zwiększa ryzyko wyrwań, przypaleń i drgań.
- Nieprawidłowe ustawienie docisków – skutkuje przesuwaniem materiału lub falą na powierzchni.
- Zły dobór posuwu do gatunku drewna i profilu – obniża jakość i stabilność procesu.
- Pomijanie kontroli wilgotności drewna – prowadzi do zmian wymiarowych po obróbce.
- Niewystarczające odpylanie – zakłóca skrawanie i zwiększa zagrożenie pyłowe.
- Brak powtarzalnej procedury przezbrojenia – generuje odchyłki między seriami.
Częstym błędem jest również oczekiwanie, że maszyna skoryguje wady materiału wejściowego. Strugarka czterostronna obrabia dokładnie i szybko, ale wymaga przewidywalnego wsadu.
Konserwacja i bezpieczeństwo
Bezpieczna i stabilna eksploatacja wymaga regularnej kontroli stanu technicznego maszyny. Podstawą jest codzienne czyszczenie stref roboczych, stołu, docisków i osłon z pyłu oraz nagromadzonych wiórów. Trzeba również kontrolować stan narzędzi, mocowanie głowic, pracę rolek posuwowych, pasków, łożysk i elementów prowadzących.
Konserwacja powinna obejmować:
- czyszczenie maszyny po zakończeniu pracy,
- kontrolę zużycia noży i głowic,
- sprawdzanie luzów oraz nietypowych drgań,
- kontrolę skuteczności instalacji odciągowej,
- weryfikację działania wyłączników awaryjnych i blokad,
- utrzymanie stołu oraz powierzchni prowadzących w dobrym stanie technicznym,
- przeglądy zgodnie z instrukcją producenta.
Przed wymianą noży, regulacją, czyszczeniem strefy niebezpiecznej lub usuwaniem zakleszczonego materiału maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Podczas pracy operator powinien stosować ochronę oczu i słuchu oraz korzystać z prawidłowo działającego odpylania. Nie wolno pracować maszyną z uszkodzonymi osłonami, blokować wyłączników bezpieczeństwa ani regulować elementów roboczych podczas ruchu. Rękawice nie są uniwersalnym środkiem ochronnym przy maszynach obrotowych, ponieważ mogą zostać pochwycone przez ruchome części.
FAQ: Czy strugarka czterostronna zastępuje wyrówniarkę i grubościówkę?
Nie zawsze. W produkcji seryjnej może przejąć wiele zadań związanych z nadawaniem przekroju, ale nie oznacza to, że każdy materiał można bez przygotowania podać bezpośrednio do maszyny. Wstępne przygotowanie wsadu nadal bywa konieczne.
FAQ: Jakie drewno można obrabiać na strugarce czterostronnej?
Najczęściej obrabia się drewno lite iglaste i liściaste, a także odpowiednio przygotowane półfabrykaty drewnopochodne, jeśli technologia i narzędzia to dopuszczają. Zawsze trzeba uwzględnić strukturę materiału, wilgotność i zalecenia producenta narzędzi.
FAQ: Od czego zależy jakość powierzchni po struganiu?
Od ostrości i geometrii noży, wyważenia głowic, prędkości obrotowej, prędkości posuwu, poprawności docisku, stabilności materiału oraz kierunku włókien. To efekt całego układu obróbkowego, a nie jednego ustawienia.
FAQ: Czy większa moc silników oznacza lepszą maszynę?
Nie. Moc jest ważna, ale o realnych możliwościach decydują też sztywność konstrukcji, jakość wrzecion, kultura pracy posuwu, precyzja regulacji i stan narzędzi. Sama wysoka moc nie gwarantuje jakości ani trwałości.
FAQ: Kiedy potrzebne są głowice profilowe?
Wtedy, gdy maszyna ma nie tylko strugać na wymiar, ale także nadawać przekrój dekoracyjny lub funkcjonalny, na przykład pióro-wpust, fazę, promień lub bardziej złożony profil listwy.
FAQ: Czy można obrabiać materiał krzywy lub skręcony?
Można podjąć próbę tylko w granicach dopuszczalnych przez technologię i konstrukcję maszyny, ale nie należy oczekiwać idealnego wyniku. Niestabilny wsad zwiększa ryzyko błędu wymiarowego, drgań i problemów z prowadzeniem.
FAQ: Jak często trzeba wymieniać lub ostrzyć noże?
Nie ma jednego uniwersalnego interwału. Zależy to od gatunku drewna, czystości materiału, obciążenia produkcyjnego, rodzaju ostrza i wymaganej jakości powierzchni. Decyzję podejmuje się na podstawie stanu krawędzi, jakości obróbki i zaleceń producenta.
FAQ: Dlaczego odpylanie jest tak ważne w tej maszynie?
Bo strugarka czterostronna wytwarza duże ilości wiórów i pyłu. Nieskuteczny odciąg pogarsza jakość obróbki, przyspiesza zużycie podzespołów i zwiększa zagrożenie zdrowotne oraz pożarowe.
O autorze