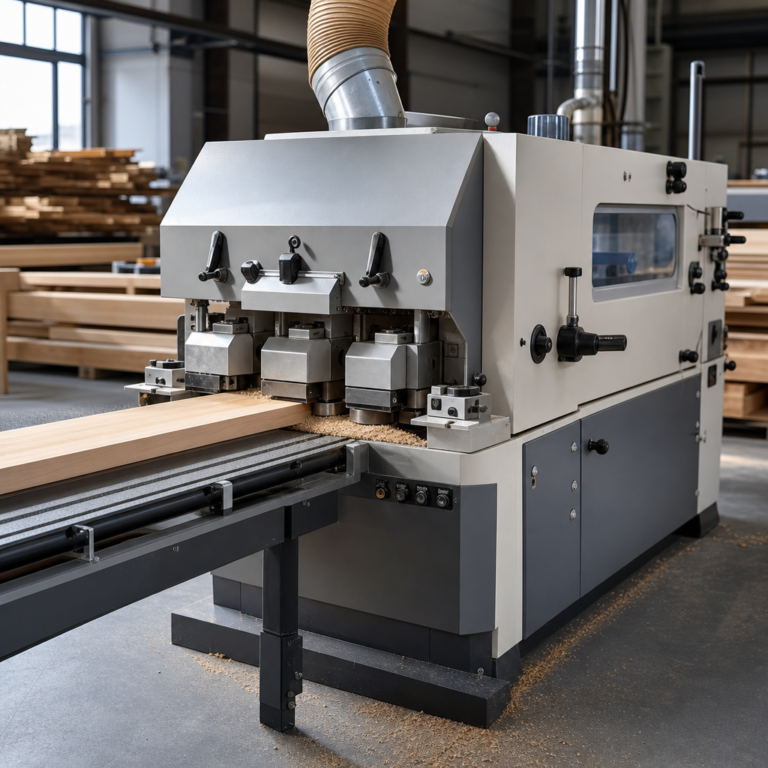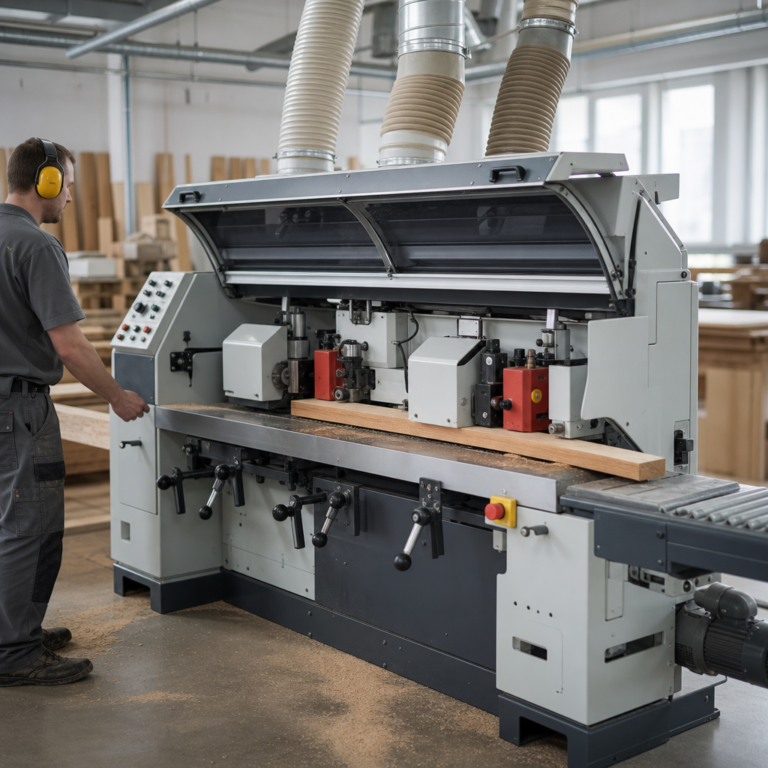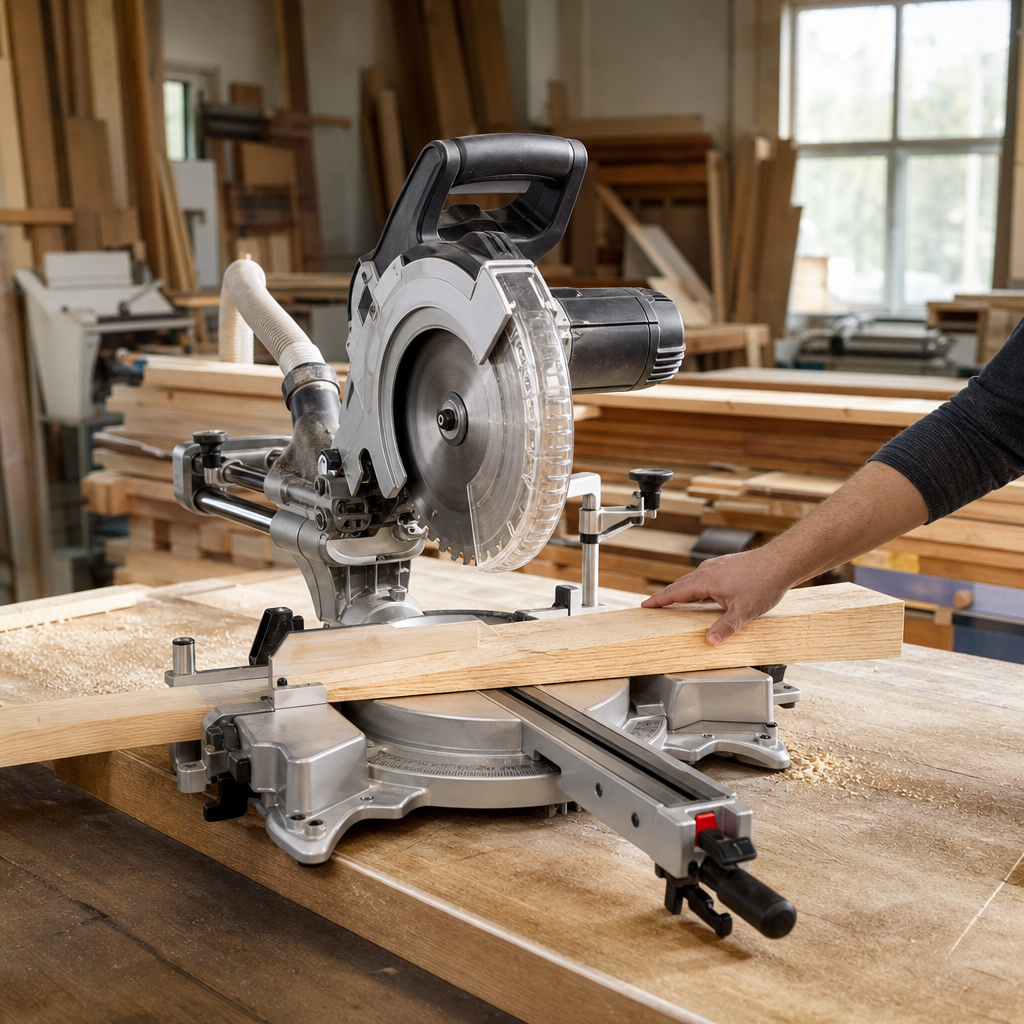
Kapówka optymalizująca to specjalistyczna pilarka poprzeczna przeznaczona do wydajnego przecinania elementów drewnianych na długość, zwykle z równoczesną selekcją wad i optymalizacją uzysku materiału. W praktyce łączy funkcję klasycznej kapówki z układem pomiaru, pozycjonowania i sterowania, który pomaga skrócić czas pracy operatora oraz ograniczyć straty surowca. Tego typu maszyny spotyka się zarówno w tartakach i zakładach stolarki budowlanej, jak i w produkcji komponentów meblowych czy elementów konstrukcyjnych. Najważniejsze jest to, że nie jest to zwykła ukośnica warsztatowa, lecz maszyna do seryjnego, powtarzalnego i zoptymalizowanego cięcia poprzecznego drewna litego lub materiałów drewnopochodnych o określonej geometrii.
Czym jest i do czego służy kapówka optymalizująca?
Kapówka optymalizująca to automatyczna albo półautomatyczna pilarka poprzeczna, której zadaniem jest cięcie elementów na zadaną długość według wcześniej określonych reguł produkcyjnych. Obrabia przede wszystkim drewno lite: deski, listwy, kantówki, fryzy, lamele oraz inne elementy o przekroju liniowym. W zależności od branży może też pracować z materiałami drewnopochodnymi, jeśli producent dopuszcza takie zastosowanie i przewidziano odpowiednią tarczę oraz odpylanie.
Jej główną rolą jest wykonywanie cięć poprzecznych, czyli prostopadłych lub pod określonym kątem do długości elementu, przy czym w najczęstszej konfiguracji maszyna tnie pod kątem prostym. Podstawowy efekt obróbki to uzyskanie odcinków o wymaganej długości, z odrzuceniem fragmentów wadliwych albo z takim podziałem materiału, aby maksymalnie wykorzystać wsad. Stąd określenie optymalizująca oznacza nie samo cięcie, lecz cięcie powiązane z logiką wyboru najlepszego podziału materiału.
Maszyna znajduje zastosowanie tam, gdzie liczy się duża liczba powtarzalnych sztuk, kontrola długości, ograniczenie odpadu i porządek w przepływie produkcji. W odróżnieniu od ręcznej kapówki nie służy głównie do doraźnego docinania pojedynczych elementów, lecz do pracy seryjnej i organizacji procesu.
Jak działa?
Zasada działania jest stosunkowo prosta, choć sama maszyna bywa rozbudowana. Narzędziem skrawającym jest tarcza pilarska wykonująca ruch obrotowy. Materiał wykonuje ruch posuwowy wzdłuż linii transportu, ręcznie, mechanicznie albo za pomocą układu rolek i popychacza. W określonym miejscu następuje zatrzymanie elementu lub synchronizowane cięcie „w locie”, po czym tarcza przecina materiał poprzecznie.
W prostszych rozwiązaniach operator oznacza wady i podaje długości odcinków, a układ sterowania ustawia pozycję cięcia. W bardziej zaawansowanych maszynach stosuje się systemy pomiarowe, skanowanie długości, czujniki położenia oraz oprogramowanie analizujące listę wymaganych elementów. Program bierze pod uwagę zamówienie produkcyjne, minimalne długości odpadu, priorytety sortowania i ewentualne strefy wad materiału.
Pod względem technologicznym jest to więc pilarka do cięcia poprzecznego z funkcją optymalizacji rozkroju liniowego. W odróżnieniu od pilarki stołowej nie wykonuje głównie cięć wzdłużnych, a w odróżnieniu od pilarki formatowej nie służy do formatowania płyt. Jej środowiskiem pracy są elementy długie, powtarzalne i podawane w osi maszyny.
Budowa i najważniejsze elementy
Konstrukcja kapówki optymalizującej zależy od poziomu automatyzacji, ale kilka zespołów występuje niemal zawsze. Najważniejszy jest agregat tnący z tarczą pilarską, osłoną oraz napędem. To on odpowiada za jakość rzazu, stabilność cięcia i zdolność do pracy z określonym przekrojem drewna.
Drugą kluczową częścią jest układ podawania materiału. Może to być stół rolkowy, transporter, podajnik z popychaczem, dociski górne albo boczne prowadzenie. Od precyzji tego układu zależy powtarzalność długości oraz bezpieczeństwo, ponieważ długi element musi być stabilnie prowadzony przed i po przecięciu.
Trzeci istotny zespół to system pomiaru i pozycjonowania. Obejmuje liniały pomiarowe, enkodery, czujniki, zderzaki pozycjonujące i sterownik. Dzięki nim maszyna „wie”, gdzie znajduje się czoło materiału i gdzie należy wykonać kolejne cięcie.
W maszynach optymalizujących duże znaczenie ma również panel operatorski i oprogramowanie. To tutaj wprowadza się listy długości, klasy jakości, reguły odrzutu oraz priorytety produkcji. Operator może przypisać różne klasy jakości materiału, zaznaczać wady lub uruchamiać gotowe programy rozkroju.
Nie można też pominąć układu odpylania. Cięcie poprzeczne drewna generuje zarówno trociny, jak i drobny pył drzewny. Skuteczny odciąg przy osłonie tarczy i w strefie wyrzutu odpadu wpływa nie tylko na czystość, ale też na widoczność, trwałość mechanizmów i bezpieczeństwo pożarowe.
Najważniejsze parametry robocze
Przy ocenie kapówki optymalizującej nie wystarczy spojrzeć na samą moc silnika. Znaczenie mają także dopuszczalny przekrój materiału, zakres długości ciętych elementów, dokładność pozycjonowania, wydajność podawania i sztywność całej linii. W praktyce to właśnie połączenie tych cech decyduje, czy maszyna sprawdzi się przy krótkich listwach meblowych, czy raczej przy cięższych kantówkach konstrukcyjnych.
Istotna jest również średnica i geometria tarczy. Większa tarcza pozwala ciąć wyższy materiał, ale wymaga odpowiedniego napędu i stabilnego agregatu. Liczba zębów, kąt natarcia oraz materiał ostrza wpływają na jakość powierzchni cięcia, szybkość pracy i podatność na wyrywanie włókien.
Wysoka wydajność nie oznacza automatycznie najlepszej pracy. Zbyt szybki posuw względem rodzaju drewna i stanu tarczy może pogorszyć jakość krawędzi, zwiększyć obciążenie napędu i powodować nagrzewanie materiału. Dobór parametrów zawsze trzeba odnosić do konkretnego wsadu.
Zastosowanie w produkcji stolarskiej i tartacznej
W stolarni kapówka optymalizująca służy często do przygotowania półfabrykatów o określonych długościach przed dalszą obróbką, na przykład struganiem, klejeniem, profilowaniem lub frezowaniem. W produkcji meblowej może dzielić listwy, rygle, elementy ram i komponenty frontów. W zakładach stolarki otworowej przygotowuje się na niej materiał na ramiaki i elementy konstrukcyjne.
W tartaku lub zakładzie przerobu drewna maszyna może pełnić funkcję linii sortująco-docinającej. Operator eliminuje strefy z sękami, pęknięciami, sinizną lub uszkodzeniami krawędzi, a system dobiera długości użyteczne zgodnie z aktualnym zamówieniem. To szczególnie ważne przy drewnie o zmiennej jakości, gdzie ręczne planowanie cięcia zabiera dużo czasu i zwiększa udział odpadu.
Maszyna nie zastępuje wszystkich pilarek w warsztacie. Nie służy do rozkroju wzdłużnego, nie zastąpi formatówki przy płytach i nie jest narzędziem do swobodnego cięcia kształtów. Jej przewaga polega na szybkości i logice cięcia seryjnego w jednym, jasno określonym zadaniu.
Znaczenie optymalizacji uzysku
Największą wartość kapówki optymalizującej widać tam, gdzie surowiec jest kosztowny albo nieregularny jakościowo. Program może tak rozłożyć miejsca cięcia, aby z jednej deski uzyskać maksymalną liczbę przydatnych odcinków zgodnych z listą produkcyjną. Oznacza to mniej odpadu, mniej ręcznego mierzenia i mniejszą liczbę pomyłek.
W praktyce optymalizacja działa najlepiej wtedy, gdy dane wejściowe są poprawne. Jeśli operator źle oznaczy wadę albo poda błędną listę długości, maszyna wykona błędne, choć bardzo powtarzalne cięcia. Dlatego automatyzacja nie zwalnia z kontroli technologicznej materiału i planowania produkcji.
Warto też pamiętać, że maksymalny uzysk materiałowy nie zawsze jest jedynym celem. Czasem ważniejszy jest rytm produkcji, minimalna liczba przezbrojeń, priorytet dla określonego zamówienia albo podział na klasy jakości. Dobra kapówka optymalizująca pozwala uwzględnić te kompromisy.
Dokładność cięcia i czynniki wpływające na powtarzalność
Na dokładność długości wpływa nie tylko sterownik, ale też stan mechaniczny maszyny. Luzy na prowadzeniach, zużyte rolki, niestabilne dociski, zabrudzone czujniki albo poślizg materiału mogą powodować odchyłki. W drewnie litym dochodzi jeszcze zmienność samego materiału: krzywizna, skręcenie, naprężenia wewnętrzne i różna wilgotność.
Równie ważna jest jakość podparcia długich elementów. Jeżeli listwa zwisa przed strefą cięcia lub po niej, może lekko zmieniać położenie i dawać różne długości końcowe. Dlatego stoły rolkowe, podpory boczne i właściwe ustawienie wysokości są częścią dokładności, a nie jedynie wygodnym dodatkiem.
Jakość rzazu zależy też od ostrości tarczy. Tępa tarcza zwiększa siłę skrawania, sprzyja strzępieniu włókien i może pogarszać prostopadłość cięcia. W efekcie nawet dobrze ustawiona maszyna nie osiągnie stabilnego wyniku.
Odpylanie i organizacja stanowiska
Kapówka optymalizująca pracuje zwykle intensywnie, dlatego wytwarza duże ilości trocin i drobnego pyłu. Króćce odciągowe, odpowiedni przepływ powietrza, szczelność osłon oraz regularne czyszczenie kanałów mają znaczenie dla zdrowia operatora i trwałości podzespołów. Drobny pył drzewny jest zagrożeniem zdrowotnym, a w określonych warunkach także pożarowym i wybuchowym.
Stanowisko powinno zapewniać prostą linię podawania i odbioru materiału. Brak miejsca na długie elementy zmniejsza wydajność i zwiększa ryzyko błędów pozycjonowania. W praktyce samo ustawienie maszyny w hali bywa równie ważne jak jej parametry katalogowe.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Zakres przekrojów materiału | Maksymalna wysokość i szerokość elementu możliwego do przecięcia | Decyduje, czy maszyna poradzi sobie z listwą, fryzem czy cięższą kantówką | Sprawdzić realny przekrój roboczy przy danej tarczy i osłonie |
| System podawania | Sposób transportu materiału do strefy cięcia | Wpływa na wydajność, bezpieczeństwo i powtarzalność długości | Ocenić stabilność rolek, docisków i współpracę z długimi elementami |
| Dokładność pozycjonowania | Zdolność układu do ustawienia miejsca cięcia zgodnie z zadaniem | Ma bezpośredni wpływ na zgodność długości elementów z dokumentacją | Ważne są także luzy mechaniczne i stan czujników, nie tylko deklaracja producenta |
| Tarcza pilarska | Narzędzie tnące o określonej średnicy, geometrii i liczbie zębów | Wpływa na jakość rzazu, wydajność i obciążenie napędu | Dobrać tarczę do drewna, kierunku cięcia, obrotów i przekroju materiału |
| Oprogramowanie optymalizacyjne | Algorytmy i interfejs planujące podział materiału | Pozwala zmniejszyć odpad i lepiej dopasować produkcję do zamówień | Sprawdzić łatwość obsługi, import danych i możliwość definicji klas jakości |
| Wydajność linii | Liczba elementów lub cykli możliwych do wykonania w czasie | Określa, czy maszyna nadąży za resztą produkcji | Nie patrzeć wyłącznie na prędkość, ale też na czasy załadunku i odbioru |
| Konstrukcja stołów i podpór | Elementy podpierające i prowadzące materiał | Zmniejszają ryzyko błędów długości i poprawiają ergonomię | Ważna jest długość, współosiowość i możliwość regulacji |
| Odpylanie | Układ odprowadzania trocin i pyłu ze strefy cięcia | Wpływa na czystość, zdrowie, bezpieczeństwo i trwałość maszyny | Liczy się cała instalacja, nie tylko średnica króćca |
| Serwis i części | Dostępność wsparcia technicznego i podzespołów eksploatacyjnych | Ma znaczenie dla ciągłości produkcji i kosztów przestojów | Przed zakupem sprawdzić dokumentację, elektronikę i czas reakcji serwisu |
Jak dobrać maszynę do zastosowania?
Dobór kapówki optymalizującej trzeba zacząć od analizy produkcji. Najpierw należy określić materiał: gatunek drewna, wilgotność, przekroje, długości wsadu oraz typowe wady. Innej maszyny wymaga produkcja cienkich listew sosnowych, a innej przecinanie grubych elementów dębowych czy konstrukcyjnych.
Drugi krok to skala pracy. Dla małego warsztatu znaczenie może mieć prostsza półautomatyczna maszyna z dobrą prowadnicą i czytelnym sterowaniem. Dla zakładu produkcyjnego ważniejsze będą automatyczne podawanie, integracja z listami cięć, sortowanie i wysoka wydajność całej linii.
Trzeci obszar to poziom optymalizacji. Jeśli materiał ma mało wad i liczy się głównie szybkie docinanie na długość, rozbudowane skanowanie może nie być konieczne. Jeżeli jednak surowiec jest zróżnicowany jakościowo i drogi, zaawansowane funkcje optymalizacyjne potrafią realnie poprawić uzysk.
Trzeba też uwzględnić miejsce w hali, zasilanie, odpylanie oraz logistykę podawania i odbioru. Sama maszyna może zajmować umiarkowaną powierzchnię, ale linia z długimi stołami rolkowymi wymaga znacznie więcej przestrzeni. Warto sprawdzić również dostępność serwisu, części i dokumentacji, zwłaszcza przy urządzeniach używanych.
Maszyna używana może być rozsądnym wyborem, jeśli ma sprawny układ sterowania, dokładny mechanizm pozycjonowania i kompletne zabezpieczenia. Należy skontrolować luzy, stan łożysk, tarczy, docisków, stołów, czujników, instalacji elektrycznej oraz jakość pracy układu pomiarowego. Zużycie mechaniczne i problemy z elektroniką są w takich maszynach ważniejsze niż sam rok produkcji.
Najczęstsze błędy podczas pracy
Najczęstszy błąd to traktowanie kapówki optymalizującej jak zwykłej przecinarki, bez właściwego przygotowania danych. Błędnie wpisane długości, zła kolejność zleceń albo nieprawidłowe oznaczenie wad prowadzą do seryjnej produkcji braków.
Drugi problem to niestabilne podawanie materiału. Skrzywione deski, brak odpowiedniego podparcia i zbyt mały docisk mogą powodować niedokładność długości, ukosowanie krawędzi albo zakleszczenie w strefie cięcia. Przy długich elementach operatorzy często nie doceniają wpływu geometrii stołów na wynik.
Częstym błędem jest także praca tępą lub źle dobraną tarczą. Objawia się to poszarpanym rzazem, przeciążeniem napędu, hałasem i wzrostem temperatury. Nie należy stosować narzędzia poza dopuszczalnymi obrotami i zakresem przewidzianym przez producenta.
W praktyce spotyka się również zaniedbanie odpylania. Nagromadzenie trocin wokół agregatu tnącego, czujników i rolek pogarsza pracę maszyny i zwiększa ryzyko awarii. Błędem jest też regulacja lub usuwanie zakleszczonego materiału bez wcześniejszego odłączenia i zabezpieczenia maszyny przed przypadkowym uruchomieniem.
Konserwacja i bezpieczeństwo
Podstawą konserwacji jest regularne czyszczenie strefy cięcia, rolek, prowadzeń, osłon i czujników. Trzeba kontrolować stan tarczy, mocowanie narzędzia, pracę łożysk, pasków napędowych oraz zużycie elementów transportu materiału. W maszynach optymalizujących bardzo ważna jest też okresowa kontrola kalibracji długości i poprawności działania układu pomiarowego.
Nie należy opierać oceny stanu maszyny wyłącznie na tym, czy „tnie”. W produkcji seryjnej równie istotne są powtarzalność, szczelność osłon, sprawność wyłączników awaryjnych i stabilność docisków. Harmonogram smarowania, wymiany części i przeglądów trzeba zawsze odnosić do instrukcji producenta konkretnej maszyny.
Pod względem bezpieczeństwa obowiązują te same zasady co przy innych pilarkach: sprawne osłony, działające wyłączniki awaryjne, skuteczne odpylanie, ochrona oczu i słuchu oraz zachowanie bezpiecznej odległości od strefy pracy tarczy. Materiał musi być właściwie prowadzony i podparty, a regulacje można wykonywać dopiero po bezpiecznym zatrzymaniu maszyny i odłączeniu zasilania zgodnie z instrukcją.
Nie wolno blokować zabezpieczeń, pracować maszyną uszkodzoną ani sięgać w strefę cięcia podczas ruchu. Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone. Przy pracy seryjnej szczególnie ważna jest też dobra organizacja odbioru odciętych elementów, aby nie wracały do strefy roboczej i nie powodowały kolizji.
FAQ: Czy kapówka optymalizująca zastępuje zwykłą ukośnicę?
Nie. Obie maszyny wykonują cięcie poprzeczne, ale kapówka optymalizująca jest przeznaczona do seryjnej produkcji, automatyzacji podawania i optymalizacji długości. Ukośnica warsztatowa lepiej sprawdza się przy jednostkowym docinaniu oraz częstych zmianach kąta.
FAQ: Jakie materiały obrabia taka maszyna?
Najczęściej drewno lite: deski, listwy, fryzy i kantówki. W niektórych konfiguracjach także wybrane materiały drewnopochodne, o ile dopuszcza to producent maszyny i zastosowano właściwą tarczę oraz odpowiedni układ odpylania.
FAQ: Czy większa moc silnika zawsze oznacza lepszą kapówkę?
Nie. O możliwościach decydują także sztywność konstrukcji, stabilność podawania, jakość agregatu tnącego, średnica i stan tarczy, układ sterowania oraz dostosowanie maszyny do konkretnego przekroju materiału.
FAQ: Czy maszyna sama rozpoznaje wady drewna?
Nie zawsze. W wielu rozwiązaniach wady oznacza operator, a system jedynie optymalizuje miejsca cięcia. Bardziej zaawansowane linie mogą mieć systemy skanowania, ale i tak wymagają poprawnej konfiguracji oraz kontroli technologicznej.
FAQ: Od czego zależy dokładność długości ciętych elementów?
Od kalibracji pomiaru, stanu rolek i prowadzeń, pozycjonowania, docisku materiału, jakości podparcia długich elementów oraz od geometrii samego drewna. Znaczenie ma też stan tarczy i czystość strefy roboczej.
FAQ: Czy warto kupić używaną kapówkę optymalizującą?
Tak, ale tylko po dokładnej ocenie stanu technicznego. Trzeba sprawdzić mechanikę, elektronikę, czujniki, zabezpieczenia, dokumentację i dostępność części. W takich maszynach awarie sterowania i układów pozycjonowania potrafią być kosztowniejsze niż typowe zużycie mechaniczne.
FAQ: Jak często trzeba wymieniać tarczę?
Nie ma jednego uniwersalnego interwału. Zależy to od gatunku drewna, intensywności pracy, zanieczyszczenia materiału, jakości ostrza i parametrów cięcia. Tarcza powinna być kontrolowana regularnie i wymieniana lub ostrzona zgodnie z jej stanem oraz zaleceniami producenta.
FAQ: Czy kapówka optymalizująca poprawia uzysk materiału w każdej sytuacji?
Najczęściej tak, ale skala poprawy zależy od jakości danych wejściowych, rodzaju wsadu i organizacji produkcji. Przy jednorodnym materiale korzyść może wynikać głównie z wydajności i powtarzalności, a przy drewnie z dużą liczbą wad także z realnego ograniczenia odpadu.
O autorze