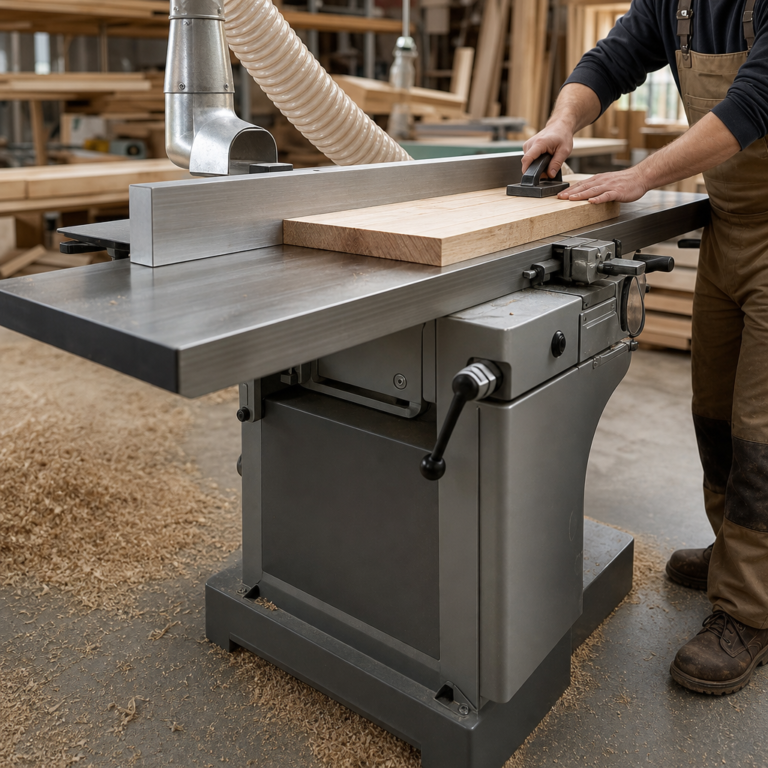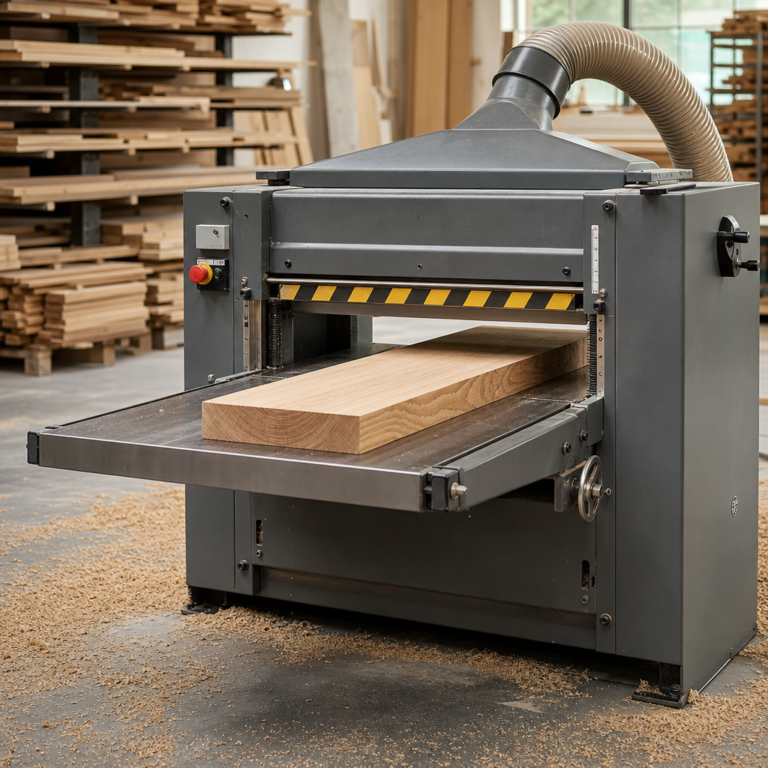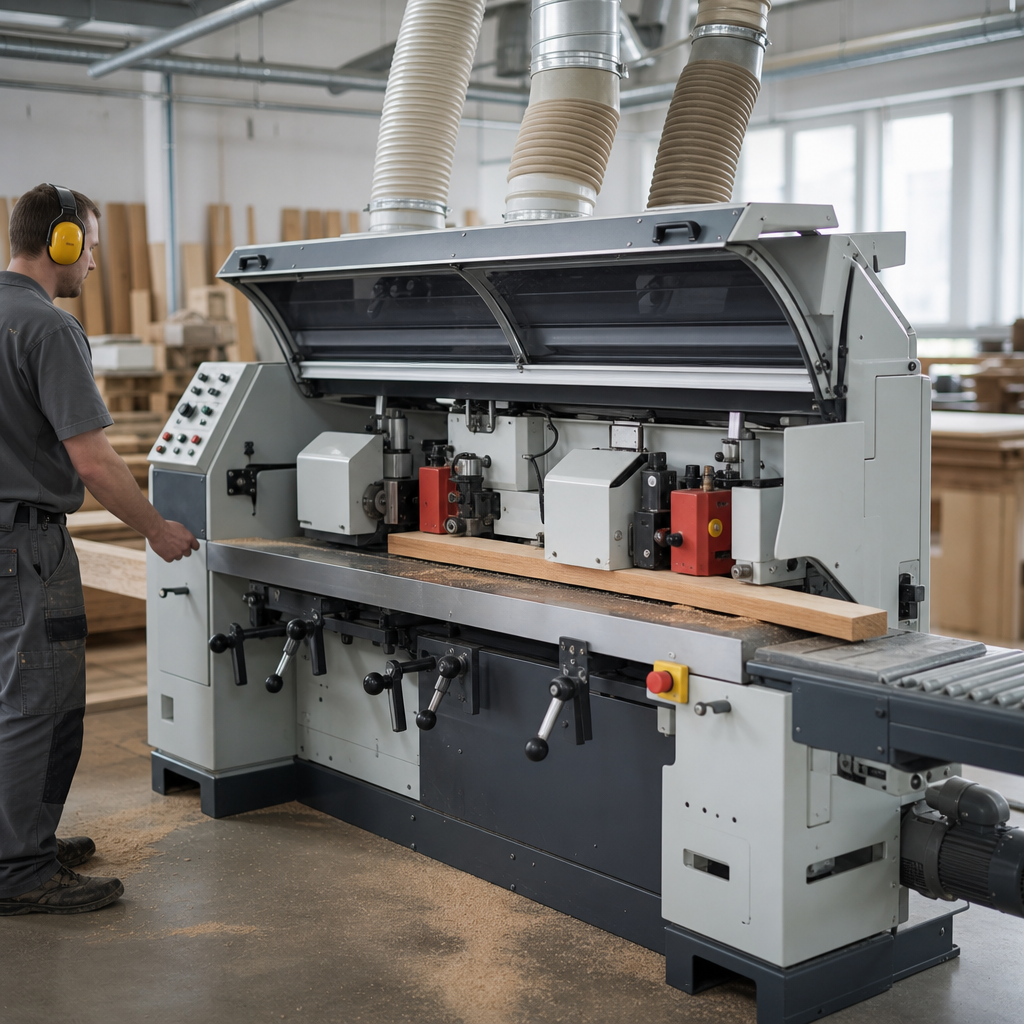
Strugarka dwustronna to przemysłowa maszyna do jednoczesnego lub skoordynowanego strugania dwóch przeciwległych powierzchni elementu drewnianego. Jej głównym zadaniem jest szybkie uzyskanie wymaganej grubości, równoległości albo jednakowego wymiaru przekroju przy wysokiej powtarzalności. W praktyce stosuje się ją tam, gdzie liczy się wydajność seryjna, stabilność wymiarowa i ograniczenie liczby przejść materiału przez kolejne obrabiarki. Nie jest to jednak maszyna uniwersalna do każdej operacji stolarskiej, lecz wyspecjalizowane urządzenie do precyzyjnej obróbki elementów o określonym zakresie wymiarów i jakości przygotowania wsadu.
Czym jest i do czego służy strugarka dwustronna?
Strugarka dwustronna to obrabiarka do drewna litego oraz niektórych materiałów drewnopochodnych o odpowiedniej jednorodności, przeznaczona do obróbki dwóch przeciwległych płaszczyzn w jednym przejściu. W zależności od konstrukcji może pracować w układzie poziomym, pionowym albo mieszanym, ale w stolarstwie najczęściej odnosi się do maszyn obrabiających jednocześnie górę i dół elementu.
Podstawowy efekt obróbki to:
- uzyskanie dwóch powierzchni równoległych,
- nadanie wymaganej grubości lub wysokości elementu,
- wyrównanie powierzchni po wcześniejszym przetarciu,
- zwiększenie wydajności względem obróbki jednostronnej.
Maszyna ta znajduje zastosowanie przede wszystkim przy produkcji seryjnej: listew, fryzów, elementów ram, półfabrykatów meblowych, komponentów stolarki budowlanej czy części palet i opakowań drewnianych. W odróżnieniu od klasycznej wyrówniarki nie służy głównie do wykonania pierwszej powierzchni bazowej. W odróżnieniu od typowej grubościówki nie obrabia tylko jednej strony względem stołu, lecz dwie przeciwległe powierzchnie w jednym cyklu roboczym.
Jak działa?
Zasada działania strugarki dwustronnej opiera się na współpracy obracających się narzędzi skrawających oraz mechanicznego posuwu materiału. Narzędziem są najczęściej dwa wały nożowe lub głowice nożowe ustawione naprzeciw siebie. Każdy wał wykonuje ruch obrotowy, a obrabiany element jest przemieszczany liniowo przez układ rolek posuwowych albo łańcuchowy mechanizm transportowy.
Materiał trafia między zespoły robocze i przechodzi przez strefę skrawania. Jeden wał zbiera naddatek z jednej strony elementu, drugi z przeciwległej. Jeżeli maszyna jest poprawnie ustawiona, po wyjściu z obrabiarki uzyskuje się dwa boki o zadanej odległości od siebie i możliwie dobrej jakości powierzchni.
Kluczowe jest to, że materiał nie jest prowadzony ręcznie w strefie skrawania tak jak na wyrówniarce. Posuw odbywa się mechanicznie, co poprawia powtarzalność i wydajność, ale wymaga dobrze przygotowanego wsadu. Element zbyt skręcony, silnie wygięty albo o niestabilnej strukturze nie zawsze da się poprawnie obrobić bez wcześniejszego formatowania lub przygotowania powierzchni bazowej na innej maszynie.
W praktyce proces wygląda następująco:
- operator ustawia docelowy wymiar między narzędziami,
- dobiera głębokość zbioru i parametry posuwu,
- materiał jest podawany do strefy rolek wciągających,
- wały zbierają naddatek z obu stron,
- element wychodzi z maszyny z gotowym wymiarem lub półwykończoną powierzchnią.
Budowa i najważniejsze elementy
Konstrukcja strugarki dwustronnej musi zapewniać sztywność, stabilne prowadzenie materiału oraz dokładne ustawienie zespołów skrawających. Od tych cech zależy nie tylko jakość powierzchni, ale też powtarzalność wymiaru na długich seriach.
- Korpus i rama – ciężka, sztywna podstawa tłumiąca drgania i utrzymująca geometrię maszyny.
- Wały nożowe lub głowice strugające – wykonują skrawanie; mogą współpracować z nożami prostymi lub systemami noży wymiennych.
- Układ posuwu – zestaw rolek podających i odbierających, czasem z regulacją prędkości, odpowiadający za równomierne przejście materiału.
- Stół lub tor prowadzenia materiału – podtrzymuje element i ustala tor przejścia przez strefę obróbki.
- Mechanizm regulacji wysokości lub rozstawu – pozwala ustawić końcowy wymiar obrabianego elementu.
- Dociski – stabilizują materiał, ograniczają podrywanie włókien i poprawiają bezpieczeństwo procesu.
- Króćce odciągowe – odprowadzają wióry i pył z komory roboczej.
- Osłony i układy bezpieczeństwa – zabezpieczają strefę narzędzi oraz ograniczają dostęp do ruchomych elementów.
W nowocześniejszych maszynach spotyka się także cyfrowe wskaźniki wymiaru, automatyczne pozycjonowanie zespołów, falowniki do regulacji posuwu i czujniki kontroli przeciążenia. Nie zmienia to jednak podstawowej funkcji urządzenia: szybkiego i powtarzalnego nadawania wymiaru przez obróbkę dwóch przeciwległych powierzchni.
Najważniejsze parametry robocze
Przy ocenie strugarki dwustronnej nie wystarczy patrzeć na moc silników. O realnych możliwościach maszyny decyduje cały układ: sztywność korpusu, średnica i jakość wyważenia wałów, stabilność napędu, skuteczność posuwu, dokładność regulacji oraz stan narzędzi.
Szczególne znaczenie mają:
- szerokość robocza – określa maksymalną szerokość obrabianego elementu,
- wysokość lub grubość obrabianego materiału – wyznacza zakres zastosowań,
- prędkość posuwu – wpływa na wydajność i jakość powierzchni,
- średnica i typ głowic – wpływają na kulturę pracy, nośność narzędzia i jakość cięcia,
- liczba noży – oddziałuje na charakter skrawania i ślad po narzędziu,
- wydajność odpylania – warunkuje drożność strefy skrawania oraz bezpieczeństwo eksploatacji.
Wyższa prędkość posuwu zwiększa wydajność, ale przy nieodpowiednim narzędziu może pogorszyć jakość powierzchni. Z kolei zbyt mały posuw przy tępym nożu i żywicznym drewnie może prowadzić do nagrzewania, przypaleń i szybszego zalepiania układu odciągowego.
Zastosowanie w warsztacie i produkcji
Strugarka dwustronna sprawdza się przede wszystkim tam, gdzie obrabia się duże partie podobnych elementów. Jej przewaga ujawnia się wtedy, gdy materiał ma być szybko sprowadzony do jednego wymiaru bez wielokrotnego przekładania między kilkoma maszynami.
Typowe zastosowania obejmują:
- kalibrowanie fryzów i listew,
- przygotowanie elementów do klejenia i dalszego profilowania,
- obróbkę półfabrykatów z drewna litego dla przemysłu meblarskiego,
- produkcję komponentów stolarki otworowej,
- wyrównywanie materiału po suszeniu i przetarciu.
W małym warsztacie taka maszyna występuje rzadziej niż wyrówniarka czy grubościówka, ponieważ wymaga większego uzasadnienia produkcyjnego. W zakładach seryjnych pozwala jednak ograniczyć czas obróbki i poprawić powtarzalność wymiarową.
Jakość powierzchni i wpływ posuwu
Jakość po struganiu dwustronnym zależy od kilku współpracujących czynników: gatunku drewna, kierunku włókien, wilgotności, ostrości noży, geometrii głowic, prędkości obrotowej i prędkości posuwu. Sama moc silnika nie gwarantuje dobrego efektu.
Przy zbyt agresywnym zbiorze mogą wystąpić:
- wyrwania włókien,
- fale na powierzchni,
- nierównomierna grubość na początku i końcu elementu,
- przeciążenie napędu i rolek posuwowych.
W praktyce warto rozróżniać struganie zgrubne i wykańczające. Zgrubne służy redukcji naddatku i może pracować z większym zbiorem. Wykańczające powinno opierać się na mniejszym zbiorze, ostrych narzędziach i odpowiednio dobranym posuwie. To szczególnie ważne przy drewnie twardym, niejednorodnym lub podatnym na wyrywanie włókien.
Przygotowanie materiału przed obróbką
Jednym z częstych błędów jest oczekiwanie, że strugarka dwustronna skoryguje wszystkie wady geometryczne surowej deski. Maszyna ta bardzo dobrze nadaje wymiar, ale nie zastępuje każdej operacji przygotowawczej. Jeżeli wsad jest silnie skręcony, z łódkowatością lub z miejscowymi naprężeniami, efekt końcowy może być niezadowalający albo nietrwały.
Przed obróbką należy zwrócić uwagę na:
- stabilność wilgotności materiału,
- wstępne odcięcie pękniętych lub niestabilnych odcinków,
- usunięcie ciał obcych, takich jak zszywki, gwoździe czy drobiny mineralne,
- dobór kierunku podawania względem układu włókien,
- czy element mieści się w granicach minimalnej długości bezpiecznego posuwu określonej przez producenta.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Szerokość robocza | Maksymalna szerokość elementu, który można obrabiać | Decyduje, czy maszyna obsłuży typowe formaty produkcyjne w zakładzie | Nie wybierać na styk; uwzględnić zapas dla przyszłych zleceń |
| Zakres grubości / wysokości | Minimalny i maksymalny wymiar obrabianego materiału | Wpływa na uniwersalność przy cienkich listwach i grubszych fryzach | Sprawdzić także minimalną długość elementu dopuszczoną do posuwu |
| Prędkość posuwu | Tempo przesuwania materiału przez strefę skrawania | Wpływa jednocześnie na wydajność, ślad po nożach i obciążenie układu | Przydatna jest regulacja, a nie tylko jedna stała wartość |
| Typ wału / głowicy | Rodzaj zespołu skrawającego i sposób mocowania noży | Wpływa na kulturę pracy, czas przezbrojenia i jakość powierzchni | Ocenić dostępność noży, łatwość ustawiania i koszt eksploatacji |
| Moc napędu | Zdolność układu do utrzymania pracy pod obciążeniem | Ma znaczenie przy dużym zbiorze i twardym materiale | Analizować razem ze sztywnością maszyny i jakością posuwu |
| Dokładność regulacji | Precyzja ustawienia końcowego wymiaru między narzędziami | Bezpośrednio wpływa na powtarzalność produkcji seryjnej | Sprawdzić luzy mechanizmów, odczyt skali i łatwość kalibracji |
| Układ rolek posuwowych | System wciągania, docisku i wyprowadzania materiału | Decyduje o stabilności prowadzenia i ogranicza ślizganie elementu | Ocenić stan rolek, docisk i równomierność transportu |
| Sztywność konstrukcji | Odporność maszyny na drgania i ugięcia | Wpływa na jakość powierzchni, hałas i trwałość ustawień | Istotna szczególnie przy ciężkiej pracy i długich seriach |
| Odpylanie | Zdolność usuwania wiórów i pyłu ze strefy roboczej | Wpływa na bezpieczeństwo, jakość obróbki i czystość wnętrza maszyny | Liczy się cały układ: króćce, przepływ, szczelność i filtracja |
Jak dobrać maszynę do zastosowania?
Dobór strugarki dwustronnej powinien wynikać z technologii produkcji, a nie z samej chęci przyspieszenia pracy. Najpierw trzeba ustalić, czy w zakładzie rzeczywiście występuje powtarzalna obróbka dwóch przeciwległych powierzchni w dużej liczbie sztuk.
Dla małego warsztatu ważniejsze mogą być elastyczność, prostota ustawień i rozsądne wymagania dotyczące miejsca oraz odpylania. Jeżeli produkcja jest jednostkowa, klasyczny układ wyrówniarka plus grubościówka bywa bardziej praktyczny technologicznie.
Dla stolarni usługowej znaczenie ma szybkie przezbrojenie, możliwość pracy z różnymi przekrojami i stabilna jakość na krótkich i średnich seriach. Tutaj dobrze sprawdza się maszyna z czytelną regulacją, skutecznym posuwem i dostępem do części eksploatacyjnych.
Dla zakładu produkcyjnego liczy się przede wszystkim wydajność ciągła, powtarzalność wymiaru, trwałość zespołów roboczych, integracja z linią podawczą i niezawodny serwis.
Przy zakupie warto przeanalizować:
- rodzaj materiału i jego typowe przekroje,
- liczbę elementów obrabianych dziennie,
- czy materiał jest już wstępnie przygotowany,
- dostępną przestrzeń wokół maszyny,
- możliwości zasilania i wydajność instalacji odpylającej,
- dostępność noży, części, serwisu i dokumentacji technicznej.
Przy maszynie używanej należy dodatkowo sprawdzić stan łożysk, luzy regulacji, równoległość układu roboczego, kondycję rolek posuwowych, zużycie elementów napędu, instalację elektryczną oraz kompletność osłon i zabezpieczeń.
Najczęstsze błędy podczas pracy
Najwięcej problemów nie wynika z samej konstrukcji maszyny, lecz z niewłaściwego przygotowania materiału i błędnych ustawień procesu.
- Zbyt duży zbiór na jedno przejście – powoduje spadek jakości powierzchni, wzrost obciążenia i ryzyko przeciążenia napędu.
- Praca tępymi nożami – prowadzi do wyrwań, grzania materiału, większego poboru mocy i pogorszenia geometrii.
- Niewłaściwy posuw – zbyt szybki pogarsza jakość, zbyt wolny może zwiększać nagrzewanie i ślady na powierzchni.
- Podawanie materiału z wadami geometrycznymi – efekt końcowy może być wymiarowo poprawny tylko pozornie, a element po dalszym rozkroju okaże się niestabilny.
- Słabe odpylanie – zalegające wióry obniżają jakość obróbki i zwiększają zagrożenie pyłowe.
- Brak kontroli wymiaru w serii – nawet dobrze ustawiona maszyna wymaga okresowego sprawdzania efektu, szczególnie po wymianie noży.
Częstym błędem organizacyjnym jest też stosowanie strugarki dwustronnej jako rozwiązania do wszystkich problemów z drewnem. Jeśli materiał wymaga najpierw ustalenia płaszczyzny bazowej, tę operację należy wykonać zgodnie z technologią na właściwej maszynie.
Konserwacja i bezpieczeństwo
Strugarka dwustronna pracuje pod znacznym obciążeniem i generuje duże ilości wiórów oraz pyłu. Dlatego konserwacja nie ogranicza się do usuwania zabrudzeń, lecz obejmuje stałą kontrolę stanu technicznego układów roboczych i bezpieczeństwa.
Podstawowe czynności eksploatacyjne obejmują:
- regularne czyszczenie komory roboczej i strefy rolek,
- kontrolę stanu noży lub płytek skrawających,
- sprawdzanie luzów łożysk i napędu,
- kontrolę docisku i zużycia rolek posuwowych,
- utrzymanie w czystości powierzchni stołu i prowadzeń,
- przegląd instalacji odciągowej, szczelności przewodów i drożności króćców.
Dokładne terminy smarowania, wymiany części i zakres przeglądów należy zawsze odnosić do instrukcji producenta konkretnej maszyny.
W zakresie bezpieczeństwa obowiązują zasady bezwzględne:
- nie wolno pracować z uszkodzonymi osłonami,
- nie wolno regulować maszyny w ruchu, jeśli producent nie przewidział takiej procedury,
- przed wymianą noży, czyszczeniem zakleszczonego materiału i pracami regulacyjnymi maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem,
- należy stosować ochronę oczu i słuchu,
- trzeba zapewnić skuteczne odpylanie, ponieważ drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe.
Operator powinien także unikać pracy na elementach zbyt krótkich, zbyt cienkich lub niestabilnych, jeśli wykraczają poza zakres bezpiecznego stosowania przewidziany przez producenta.
Czy strugarka dwustronna zastępuje wyrówniarkę?
Nie w pełnym zakresie. Strugarka dwustronna służy głównie do jednoczesnej obróbki dwóch przeciwległych powierzchni i nadawania wymiaru. Wyrówniarka natomiast przygotowuje powierzchnię bazową i prostuje krawędź lub płaszczyznę. Jeżeli materiał jest skręcony lub mocno wygięty, wyrówniarka nadal może być potrzebna na wcześniejszym etapie.
Czy można na niej obrabiać surową, nierówną deskę po tartaku?
To zależy od stanu materiału i konstrukcji maszyny, ale co do zasady nie każda surowa deska nadaje się bezpośrednio do takiej obróbki. Element silnie zdeformowany może wymagać wstępnego przygotowania, aby wynik był geometrycznie poprawny i stabilny.
Od czego zależy jakość powierzchni po struganiu?
Przede wszystkim od ostrości i geometrii noży, prędkości posuwu, gatunku drewna, kierunku włókien, wilgotności materiału oraz sztywności układu roboczego. Jakość pogarszają także drgania, zużyte łożyska i niewydolne odpylanie.
Dlaczego element ma różną grubość na początku i końcu?
Przyczyną mogą być niewłaściwie ustawione dociski i rolki posuwowe, luzy mechaniczne, zbyt krótki materiał, nieprawidłowa kalibracja zespołów roboczych albo odkształcenie samego wsadu. Nie zawsze jest to wina tylko noży.
Czy większa moc silnika oznacza lepszą maszynę?
Nie. Moc jest istotna, ale o jakości i możliwościach strugarki decydują również sztywność konstrukcji, stan wałów, jakość posuwu, dokładność regulacji, kultura pracy i dostępność odpowiednich narzędzi skrawających.
Jak często trzeba wymieniać lub ostrzyć noże?
Nie ma jednej uniwersalnej częstotliwości. Zależy ona od gatunku drewna, czystości materiału, rodzaju narzędzia, wielkości zbioru i intensywności pracy. O konieczności obsługi świadczy pogorszenie jakości powierzchni, wzrost hałasu, większy pobór mocy i ślady przypaleń lub wyrwań.
Czy strugarka dwustronna nadaje się do małego warsztatu?
Może się nadawać, ale tylko wtedy, gdy profil produkcji uzasadnia seryjne struganie dwóch przeciwległych powierzchni. W warsztacie wykonującym krótkie serie i zróżnicowane elementy częściej bardziej praktyczny okazuje się klasyczny układ osobnych maszyn przygotowawczych.
Jakie znaczenie ma odpylanie przy tej maszynie?
Bardzo duże. Strugarka dwustronna wytwarza znaczne ilości wiórów i pyłu. Skuteczne odpylanie poprawia jakość obróbki, chroni wnętrze maszyny przed zaleganiem odpadów, ogranicza ryzyko przegrzewania i zmniejsza narażenie operatora na szkodliwy pył drzewny.
O autorze