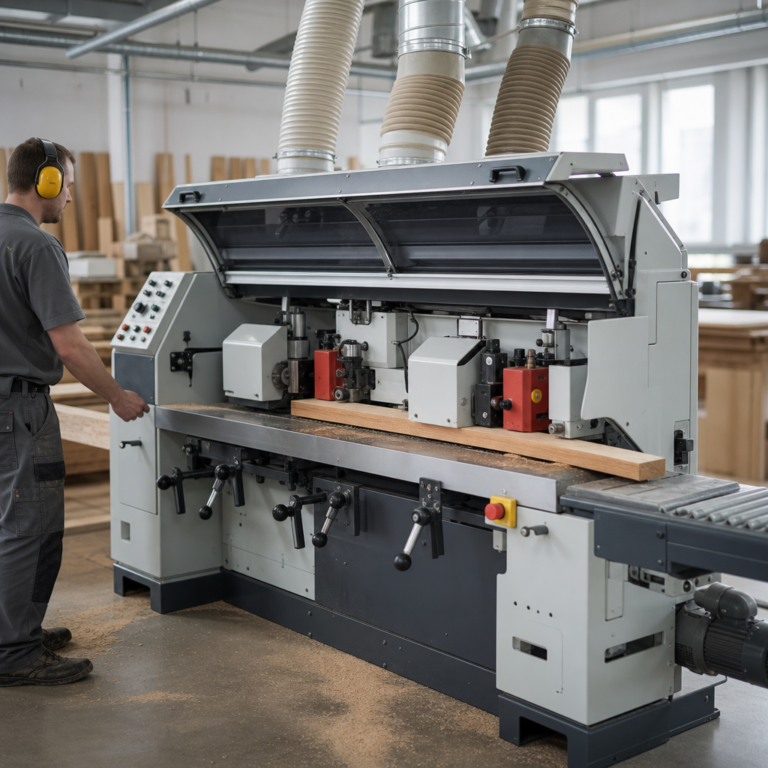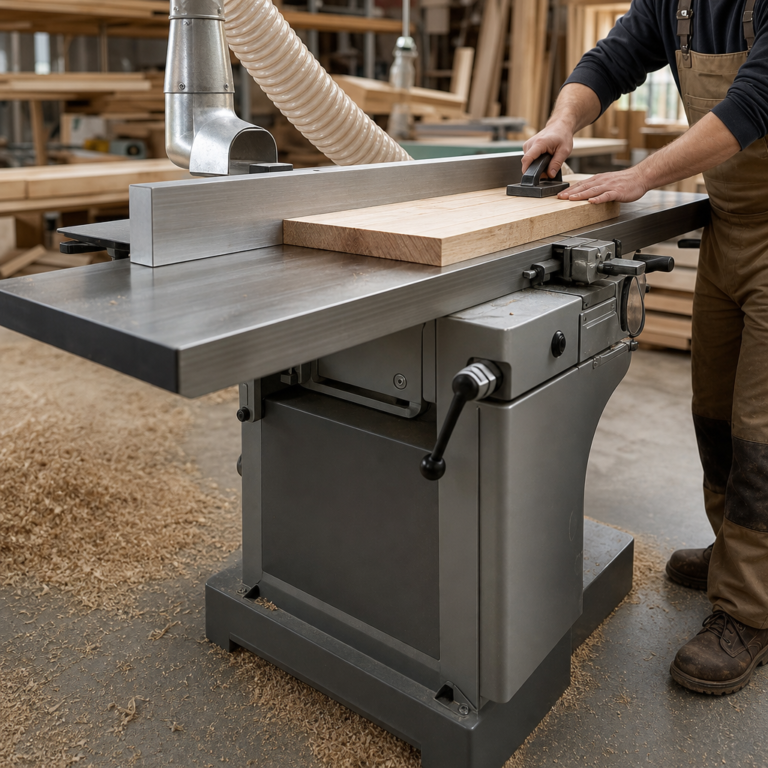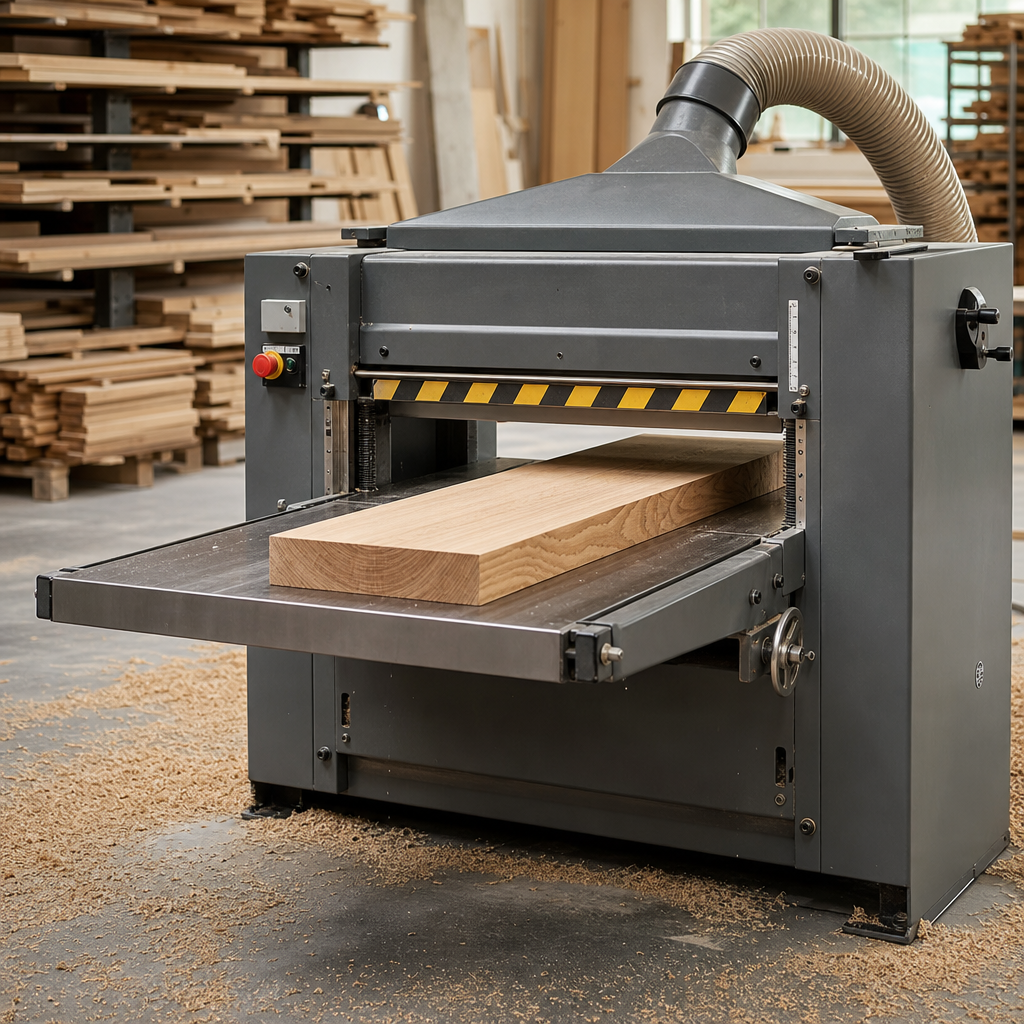
Strugarka grubościowa, potocznie nazywana grubościówką, służy do nadawania elementom drewnianym powtarzalnej grubości oraz do uzyskania dwóch powierzchni równoległych. To jedna z podstawowych maszyn w warsztacie stolarskim, ale jej działanie bywa błędnie rozumiane. Najważniejsze jest to, że grubościówka obrabia materiał względem wcześniej przygotowanej powierzchni bazowej, a więc nie zastępuje w pełni wyrówniarki. Prawidłowo używana znacząco poprawia dokładność wymiarową, tempo pracy i jakość przygotowania drewna do dalszych operacji, takich jak klejenie, formatowanie czy frezowanie.
Czym jest i do czego służy strugarka grubościowa?
Strugarka grubościowa to obrabiarka do drewna przeznaczona do strugania elementów na zadaną grubość. Materiałem obrabianym jest przede wszystkim drewno lite, ale również niektóre materiały drewnopochodne, jeśli producent maszyny i narzędzia dopuszcza taką pracę. Jej zadaniem nie jest wykonywanie profili czy rowków, lecz kalibrowanie grubości i poprawa jakości powierzchni po jednej stronie elementu.
W praktyce grubościówka jest używana do:
- ujednolicania grubości desek i listew,
- przygotowania materiału do klejenia i montażu,
- usuwania naddatku po suszeniu, cięciu lub klejeniu,
- uzyskiwania dwóch powierzchni równoległych,
- seryjnej obróbki elementów o powtarzalnym wymiarze.
Kluczowe ograniczenie jest bardzo ważne: sama grubościówka nie zawsze wyprostuje deskę skręconą, łukowatą albo zwichrowaną. Jeśli dolna powierzchnia, na której materiał opiera się na stole, nie jest wcześniej przygotowana jako stabilna baza, maszyna może jedynie skopiować istniejące odkształcenie. Dlatego w klasycznej technologii stolarskiej najpierw wykonuje się bazę na wyrówniarce, a dopiero później przechodzi do grubościowania.
Jak działa?
Zasada działania strugarki grubościowej jest stosunkowo prosta. Nad stołem roboczym znajduje się wał nożowy wyposażony w noże prostoliniowe lub głowicę z płytkami skrawającymi. Wał wykonuje ruch obrotowy i skrawa wierzchnią warstwę drewna. Materiał natomiast przesuwa się liniowo przez maszynę dzięki działaniu rolek posuwowych, które pobierają i transportują element pod wałem.
Ruchy w procesie obróbki wyglądają następująco:
- narzędzie wykonuje ruch obrotowy,
- materiał wykonuje ruch prostoliniowy wzdłuż stołu,
- efektem jest zebranie nadmiaru materiału z górnej powierzchni do ustalonego wymiaru.
Grubość końcową ustala się przez regulację położenia stołu lub zespołu roboczego, zależnie od konstrukcji maszyny. Im mniejszy prześwit między stołem a układem skrawającym, tym cieńszy będzie obrabiany element po przejściu. O jakości powierzchni decydują między innymi: stan noży, geometria głowicy, prędkość posuwu, głębokość zbioru, gatunek drewna i stabilność samej maszyny.
Warto podkreślić różnicę technologiczną między wyrówniarką a grubościówką. Wyrówniarka przygotowuje płaską powierzchnię bazową i prostuje krawędź, natomiast grubościówka nadaje względem tej bazy końcową grubość. Te maszyny uzupełniają się, ale nie pełnią tej samej funkcji.
Budowa i najważniejsze elementy
Choć szczegóły konstrukcyjne różnią się w zależności od klasy maszyny, typowa strugarka grubościowa składa się z kilku podstawowych zespołów.
Wał nożowy lub głowica skrawająca
To najważniejszy element roboczy. W zależności od rozwiązania może być wyposażony w noże tradycyjne lub w spiralną głowicę z wymiennymi płytkami. Jego zadaniem jest skrawanie materiału z górnej powierzchni obrabianego elementu. Rodzaj głowicy wpływa na kulturę pracy, hałas, jakość powierzchni i koszty eksploatacji.
Stół roboczy
Po stole przesuwa się materiał. Jego płaskość, sztywność i ustawienie mają duży wpływ na dokładność obróbki. W wielu maszynach stół można podnosić i opuszczać w celu ustawienia grubości końcowej. Dobrze utrzymany stół powinien zapewniać płynny przesuw bez nadmiernego tarcia.
Rolki posuwowe
Rolki pobierają materiał i prowadzą go przez strefę skrawania. Odpowiadają za równomierny posuw oraz stabilność elementu podczas obróbki. Zużyte, zabrudzone albo źle ustawione rolki mogą powodować poślizg, nierówny przesuw lub ślady docisku na powierzchni drewna.
Mechanizm regulacji grubości
Najczęściej jest to pokrętło, korba albo układ z odczytem mechanicznym lub cyfrowym. Umożliwia precyzyjne ustawienie odległości między stołem a wałem nożowym. Dokładność tego układu ma bezpośredni wpływ na powtarzalność wymiaru, szczególnie przy obróbce seryjnej.
Układ odciągu wiórów i osłony
Grubościówka generuje duże ilości wiórów i pyłu. Skuteczny odciąg nie tylko poprawia porządek, ale też stabilizuje proces skrawania i zwiększa bezpieczeństwo. Osłony oraz wyłączniki awaryjne ograniczają ryzyko kontaktu z elementami ruchomymi i powinny być zawsze sprawne.
Parametry, które realnie wpływają na pracę
Przy ocenie grubościówki nie wystarczy patrzeć wyłącznie na moc silnika. W praktyce ważniejsze bywają: szerokość robocza, maksymalna wysokość elementu, konstrukcja wału, liczba noży, rodzaj posuwu, sztywność korpusu i jakość mechanizmu regulacji.
Szerokość robocza określa, jak szeroki element można obrobić w jednym przejściu. Wysokość robocza wyznacza maksymalną grubość materiału. Prędkość posuwu wpływa na wydajność i jakość powierzchni: szybszy posuw zwiększa tempo pracy, ale może pogorszyć wykończenie. Stan i typ narzędzia wpływają z kolei na gładkość powierzchni, hałas i obciążenie napędu.
Zastosowanie w warsztacie i produkcji
W małym warsztacie grubościówka służy najczęściej do przygotowania drewna litego na blaty, ramy, fronty, nogi stołów, listwy i elementy konstrukcyjne. W stolarni usługowej lub meblowej jest wykorzystywana do kalibracji partii materiału przed dalszą obróbką. W zakładach produkcyjnych może pracować jako część bardziej rozbudowanego ciągu technologicznego.
Maszyna ta sprawdza się szczególnie tam, gdzie istotna jest powtarzalność grubości. To ważne przy klejeniu płaszczyzn, montażu korpusów, wykonywaniu płycin, schodów, drzwi czy elementów wykończeniowych. Jeśli wszystkie detale mają ten sam wymiar, łatwiej zachować geometrię i ograniczyć ilość ręcznych korekt.
Jakość powierzchni i zjawiska typowe dla grubościówki
Nawet dobrze ustawiona maszyna może zostawiać charakterystyczne ślady. Do typowych należą fale po nożach, wyrwania włókien na drewnie trudnym, ślady rolek oraz zjawisko nieco głębszego zbioru na początku i końcu elementu, często określane jako snipe. Przyczyną mogą być luzy, niewłaściwe ustawienie stołu, nieprawidłowy docisk, zbyt duży zbiór albo nieodpowiednie podparcie długiego materiału.
Dla jakości istotne są także właściwości samego drewna. Materiał wilgotny, silnie usłojony, z sękami lub włóknami o zmiennym przebiegu wymaga ostrego narzędzia i ostrożniejszego doboru głębokości skrawania. Nie każde pogorszenie powierzchni wynika z winy maszyny; często decyduje połączenie materiału, narzędzia i ustawienia procesu.
Odciąg, pył i organizacja stanowiska
Strugarka grubościowa wytwarza znaczną ilość wiórów, a drobny pył drzewny jest zagrożeniem zdrowotnym, pożarowym i w pewnych warunkach wybuchowym. Dlatego maszyna powinna współpracować z odpowiednio dobraną instalacją odpylającą. Sama średnica króćca nie przesądza o skuteczności odciągu; znaczenie mają również wydajność wentylatora, drożność przewodów, szczelność układu i jakość filtracji.
W praktyce dobrze zorganizowane stanowisko powinno zapewniać:
- miejsce na podanie i odbiór długiego materiału,
- stabilne podparcie elementów,
- czytelny dostęp do regulacji i wyłącznika,
- regularne usuwanie nagromadzonych wiórów,
- dobrą widoczność obrabianego elementu i skali nastawczej.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Szerokość robocza | Maksymalna szerokość elementu obrabianego w jednym przejściu | Decyduje, czy obrobisz szerokie deski bez dodatkowego rozcinania | Dobierz do typowych formatów materiału, a nie tylko do sporadycznych zleceń |
| Maksymalna wysokość przelotu | Największa grubość materiału, jaka zmieści się pod wałem | Wpływa na możliwość obróbki grubych kantówek i klejonek | Sprawdź także realny zakres pracy przy cięższych elementach |
| Wał nożowy / głowica | Zespół skrawający z nożami lub płytkami | Wpływa na jakość wykończenia, hałas i koszty eksploatacji | Oceń dostępność noży, łatwość ustawiania i zgodność z zaleceniami producenta |
| Prędkość posuwu | Tempo przesuwania materiału przez maszynę | Wpływa na wydajność, jakość powierzchni i obciążenie narzędzia | Przydatna jest możliwość wyboru kilku prędkości lub ich regulacji |
| Głębokość zbioru | Ilość materiału usuwana w jednym przejściu | Zbyt duży zbiór pogarsza powierzchnię i przeciąża maszynę | Dobieraj do szerokości, gatunku drewna i stanu noży |
| Sztywność konstrukcji | Odporność maszyny na drgania i odkształcenia | Ma wpływ na dokładność, kulturę pracy i powtarzalność | Masa sama w sobie nie wystarczy; ważna jest jakość całego układu |
| Mechanizm regulacji grubości | Układ ustawiania wysokości stołu lub głowicy | Odpowiada za dokładność wymiaru i powtarzalność nastaw | Sprawdź luzy, czytelność skali i łatwość kalibracji |
| Rolki posuwowe | Elementy odpowiedzialne za podawanie materiału | Wpływają na stabilność przesuwu i ryzyko śladów na drewnie | Kontroluj czystość, zużycie i prawidłowy docisk |
| Odciąg wiórów | System usuwania wiórów i pyłu ze strefy skrawania | Poprawia bezpieczeństwo, czystość i stabilność procesu | Liczy się cały układ: przepływ powietrza, filtracja i drożność przewodów |
Jak dobrać maszynę do zastosowania?
Dobór strugarki grubościowej powinien wynikać z rodzaju pracy, a nie wyłącznie z chęci zakupu większej maszyny. Hobbysta najczęściej potrzebuje urządzenia kompaktowego, które zmieści się w ograniczonej przestrzeni i pozwoli obrabiać pojedyncze deski czy listwy. Mały warsztat stolarski zwraca już większą uwagę na trwałość mechanizmu regulacji, łatwość ustawień i współpracę z odciągiem. Stolarnia usługowa lub produkcyjna będzie oceniać głównie wydajność, powtarzalność, stabilność pracy wielozmianowej i dostępność serwisu.
Przy wyborze warto przeanalizować:
- jakie gatunki drewna będą obrabiane,
- jakie są typowe szerokości i długości elementów,
- czy materiał będzie wcześniej bazowany na wyrówniarce,
- ile sztuk dziennie przechodzi przez maszynę,
- jak ważna jest jakość powierzchni bez dodatkowego szlifowania,
- jakie zasilanie jest dostępne w warsztacie,
- czy instalacja odpylająca ma odpowiednią wydajność,
- czy części zużywalne i serwis są łatwo dostępne.
Przy zakupie maszyny używanej trzeba sprawdzić stan stołu, luzy mechanizmu podnoszenia, stan łożysk, rolek posuwowych, wału nożowego, instalacji elektrycznej oraz kompletność osłon i zabezpieczeń. Ciężka, stara maszyna może być wartościowa, ale tylko wtedy, gdy jej geometria i układy robocze są w dobrym stanie oraz da się ją bezpiecznie eksploatować i serwisować.
Najczęstsze błędy podczas pracy
Najczęstszy błąd to traktowanie grubościówki jako maszyny do prostowania wszystkiego. Jeśli deska jest skręcona lub wyraźnie wygięta, brak wcześniej przygotowanej bazy prowadzi do powielenia wady. W efekcie po zdjęciu docisku materiał może wrócić do poprzedniego kształtu, mimo że chwilowo wydawał się prosty.
Do częstych błędów należą także:
- zbyt duża głębokość zbioru w jednym przejściu,
- praca tępymi lub uszkodzonymi nożami,
- podawanie elementów zanieczyszczonych piaskiem, metalem lub klejem,
- brak podparcia długich detali przed i za maszyną,
- ignorowanie śladów po rolkach, drgań i nierównego posuwu,
- próba obróbki zbyt krótkich lub zbyt cienkich elementów wbrew instrukcji producenta,
- praca bez skutecznego odciągu wiórów.
Błędem organizacyjnym jest też niewłaściwe planowanie kolejności obróbki. Najpierw należy ustalić bazę, potem wykonać grubościowanie, a dopiero później przechodzić do operacji wymagających dokładnego wymiaru, takich jak klejenie, frezowanie czy formatowanie.
Konserwacja i bezpieczeństwo
Regularna konserwacja grubościówki ma bezpośredni wpływ na dokładność, trwałość i bezpieczeństwo. Podstawą jest czyszczenie stołu, rolek posuwowych, strefy skrawania oraz kanałów odciągowych. Nagromadzone żywice, pył i wióry zwiększają opory ruchu, pogarszają posuw i mogą powodować przegrzewanie układów roboczych.
Należy regularnie kontrolować:
- stan noży lub płytek skrawających,
- równoległość i płaskość stołu,
- luzy mechanizmu regulacji,
- stan rolek posuwowych,
- napędy, pasy i łożyska,
- sprawność wyłączników i osłon,
- drożność instalacji odpylającej.
Wszelkie regulacje, wymianę noży, usuwanie zakleszczonego materiału i czyszczenie strefy niebezpiecznej należy wykonywać po odłączeniu maszyny od zasilania i zabezpieczeniu przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno regulować elementów roboczych podczas ruchu ani próbować zatrzymywać wału ręką.
Podczas pracy operator powinien stosować ochronę oczu i słuchu oraz zadbać o skuteczne odpylanie. Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych, ponieważ w pewnych sytuacjach mogą zostać pochwycone. Materiał należy podawać stabilnie, bez gwałtownego popychania i bez wkładania rąk w strefę zagrożenia.
FAQ: Czy strugarka grubościowa wyprostuje krzywą deskę?
Nie zawsze. Grubościówka obrabia materiał względem dolnej powierzchni bazowej. Jeśli ta baza jest krzywa, maszyna może jedynie nadać równoległość, a nie faktycznie usunąć skręcenie lub wygięcie. Do przygotowania bazy służy przede wszystkim wyrówniarka.
FAQ: Czym różni się grubościówka od wyrówniarki?
Wyrówniarka służy do uzyskania płaskiej powierzchni bazowej i prostowania krawędzi. Grubościówka nadaje elementowi końcową grubość oraz drugą powierzchnię równoległą do bazy. To dwa różne etapy obróbki, a nie maszyny o identycznym zastosowaniu.
FAQ: Od czego zależy jakość powierzchni po struganiu?
Od stanu i geometrii noży, rodzaju głowicy, prędkości posuwu, głębokości zbioru, stabilności maszyny, jakości odciągu oraz samego drewna. Tępe narzędzie i zbyt agresywny zbiór zwykle szybko pogarszają efekt obróbki.
FAQ: Czy większa moc silnika oznacza lepszą grubościówkę?
Nie. Moc jest ważna, ale nie jedyna. O możliwościach maszyny decydują także sztywność konstrukcji, jakość wału, mechanizm posuwu, dokładność regulacji, stan narzędzi oraz dopasowanie parametrów do rodzaju pracy.
FAQ: Dlaczego na początku lub końcu deski pojawia się głębszy ślad?
To typowe zjawisko związane z geometrią prowadzenia materiału i dociskiem rolek. Może wynikać z niewłaściwego ustawienia stołu, luzów, słabego podparcia długiego elementu albo nieprawidłowego docisku. Warto sprawdzić kalibrację i sposób podawania materiału.
FAQ: Czy grubościówką można obrabiać drewno klejone?
Tak, o ile materiał jest stabilny, dobrze związany i zgodny z zaleceniami producenta maszyny oraz narzędzia. Trzeba jednak uważać na resztki kleju, które przyspieszają tępienie noży i mogą pogorszyć jakość powierzchni.
FAQ: Jak często trzeba wymieniać lub obracać noże?
Nie ma jednego uniwersalnego terminu. Zależy to od gatunku drewna, ilości obróbki, czystości materiału, typu głowicy oraz oczekiwanej jakości. Należy kierować się stanem krawędzi skrawającej, jakością powierzchni i zaleceniami producenta.
FAQ: Czy odciąg jest konieczny?
Tak, w praktyce jest bardzo ważny. Usprawnia usuwanie wiórów, poprawia jakość pracy i ogranicza narażenie na pył drzewny. Drobny pył jest szkodliwy dla zdrowia, a jego nagromadzenie stwarza również ryzyko pożarowe.
O autorze