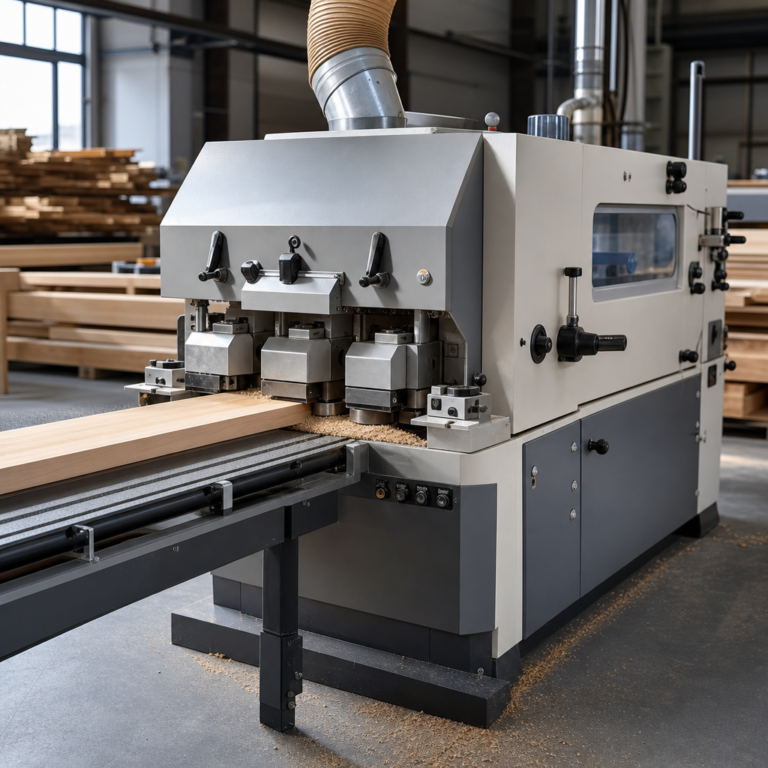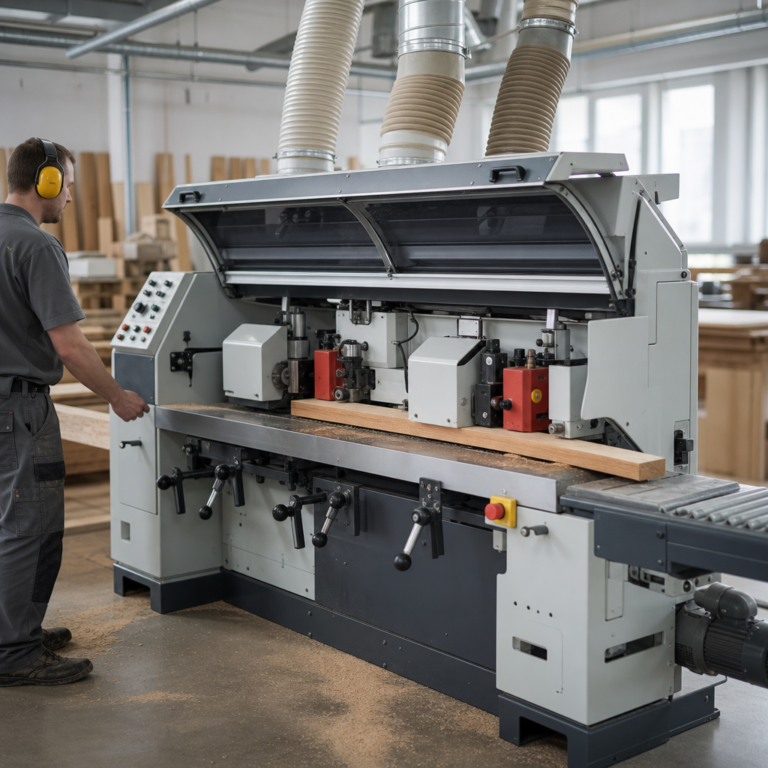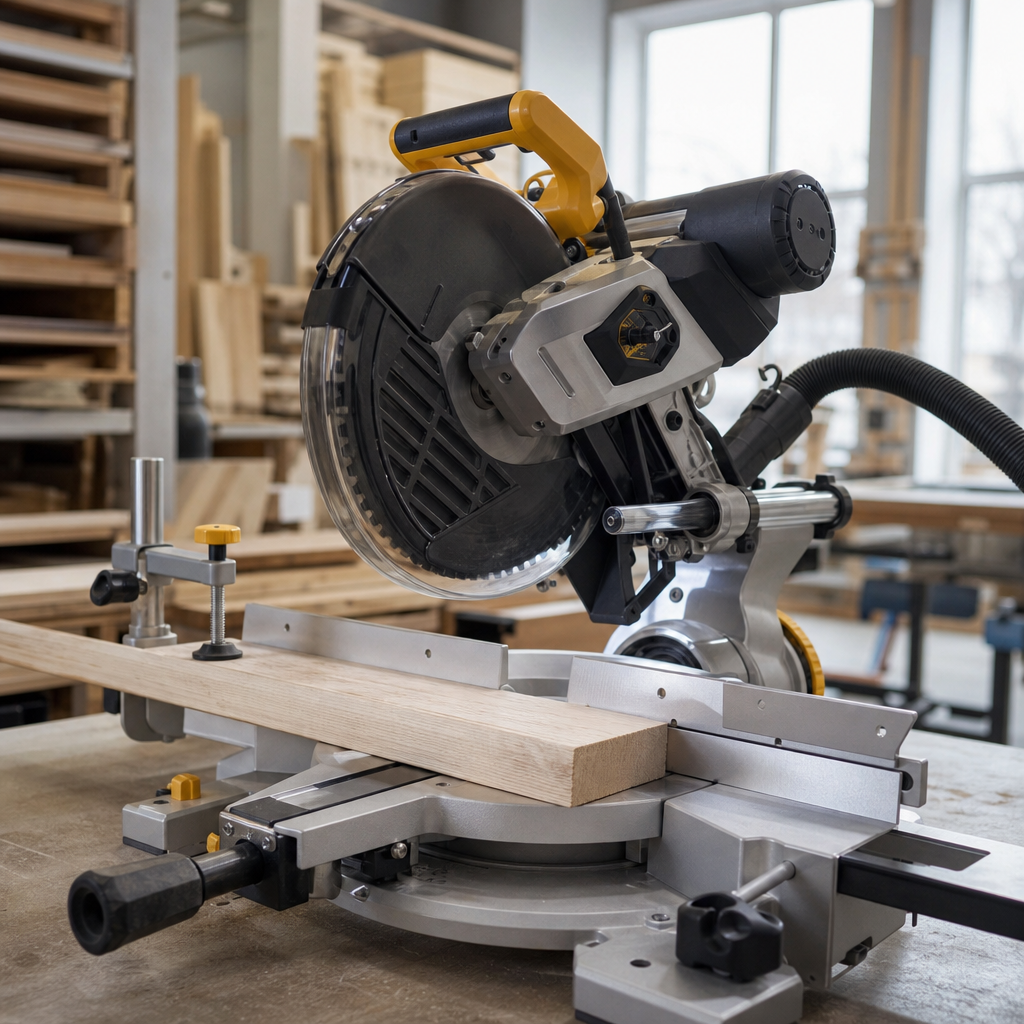
Kapówka pneumatyczna to specjalistyczna pilarka przeznaczona do szybkiego i powtarzalnego cięcia elementów drewnianych na długość, najczęściej pod kątem prostym lub w ustalonym zakresie kątów, zależnie od konstrukcji maszyny. W praktyce jest to odmiana pilarki poprzecznej, w której ruch roboczy zespołu tnącego realizowany jest z wykorzystaniem siłownika pneumatycznego zamiast wyłącznie ręcznego docisku operatora. Takie rozwiązanie spotyka się w stolarni produkcyjnej, przy obróbce listew, kantówek, półfabrykatów meblowych, elementów ram, opakowań drewnianych i tarcicy przygotowanej do dalszych operacji. Najważniejszą zaletą kapówki pneumatycznej jest powtarzalność cyklu, ograniczenie zmęczenia operatora oraz możliwość łatwej integracji z przykładniami, stołami rolkowymi, ogranicznikami długości i układami automatycznego podawania.
Czym jest i do czego służy kapówka pneumatyczna?
Kapówka pneumatyczna to maszyna stolarska z grupy pilarek poprzecznych, służąca do cięcia drewna i materiałów drewnopochodnych na wymiar długości. Jej podstawowym zadaniem jest wykonanie cięcia poprzecznego, czyli prostopadłego lub ukośnego względem długości obrabianego elementu. Nie jest to maszyna do rozkroju wzdłużnego, jak pilarka stołowa czy formatowa, lecz urządzenie do skracania, przycinania i formatowania długości.
Obrabianym materiałem może być lite drewno, listwy, łaty, kantówki, fryzy, elementy sosnowe i liściaste, a w niektórych zastosowaniach także sklejka, MDF lub płyty meblowe przygotowane do cięcia poprzecznego. Zakres praktycznego użycia zależy od średnicy tarczy, mocy agregatu, geometrii narzędzia i sposobu podparcia materiału. W zakładach produkcyjnych kapówki pneumatyczne pracują często jako stanowiska wstępnego rozkroju albo końcowego docinania detali na gotową długość.
W odróżnieniu od ręcznych ukośnic warsztatowych, kapówka pneumatyczna jest zwykle budowana z myślą o pracy seryjnej. Oznacza to większą sztywność, mocniejszy stół, możliwość stosowania docisków pneumatycznych oraz lepszą współpracę z osprzętem pomiarowym. W wielu stolarni jej zadaniem nie jest uniwersalność, lecz wydajna i powtarzalna produkcja dużej liczby identycznych odcinków.
Jak działa?
Zasada działania kapówki pneumatycznej jest stosunkowo prosta. Narzędziem tnącym jest tarcza pilarska zamocowana na wrzecionie napędzanym silnikiem. Tarcza wykonuje ruch obrotowy z dużą prędkością, natomiast materiał pozostaje nieruchomy względem stołu lub jest dosuwany do ogranicznika długości i unieruchamiany przed wykonaniem cięcia.
Ruch roboczy polega na opuszczeniu albo dosunięciu agregatu tnącego do materiału. W klasycznych rozwiązaniach realizuje to siłownik pneumatyczny zasilany sprężonym powietrzem. Operator inicjuje cykl przyciskiem, pedałem lub układem dwuręcznego sterowania, a siłownik wykonuje ustalony ruch z tarczą przez przekrój elementu. Po zakończeniu cięcia zespół tnący wraca do pozycji wyjściowej.
Podstawowym efektem obróbki jest uzyskanie elementu o określonej długości, czole prostym lub ustawionym pod żądanym kątem, oraz odpowiedniej jakości powierzchni cięcia. Dokładność zależy nie tylko od samej maszyny, ale także od luzów mechanicznych, ustawienia ogranicznika, sztywności stołu, ostrości tarczy, prawidłowego podparcia obrabianego detalu i stabilnego docisku.
Kapówka pneumatyczna jest przeznaczona głównie do prac takich jak:
- przycinanie listew i kantówek na długość,
- docinanie elementów ram, ościeżnic i opakowań,
- seryjny rozkrój komponentów meblowych i stolarskich,
- cięcie półfabrykatów przed dalszym frezowaniem, wierceniem lub klejeniem,
- wykonywanie powtarzalnych formatów przy współpracy z przykładniami.
Budowa i najważniejsze elementy
Konstrukcja kapówki pneumatycznej może się różnić w zależności od producenta i przeznaczenia, ale najważniejsze zespoły pozostają podobne.
Zespół tnący obejmuje silnik, wrzeciono i tarczę pilarską. To on odpowiada za jakość i stabilność cięcia. W praktyce liczy się nie tylko moc silnika, ale również sztywność mocowania wrzeciona, jakość łożysk i brak drgań.
Układ pneumatyczny składa się zwykle z siłownika, zaworów sterujących, układu przygotowania powietrza oraz przewodów. To właśnie on realizuje ruch roboczy, a często także docisk materiału. Jakość pneumatyki wpływa na płynność pracy, powtarzalność cyklu oraz niezawodność przy intensywnej eksploatacji.
Stół roboczy stanowi bazę podparcia obrabianego elementu. W maszynach produkcyjnych jest zazwyczaj masywny, z możliwością dołączenia stołów rolkowych lub ślizgowych. Równość stołu i jego współosiowość z przykładniami mają bezpośredni wpływ na dokładność długości oraz prostopadłość cięcia.
Prowadnica i ograniczniki długości służą do ustalenia położenia materiału. Przy seryjnej produkcji to właśnie ogranicznik, a nie sam ruch tarczy, decyduje o powtarzalności długości. Jeżeli przykładnia ma luz albo źle utrzymuje wymiar, nawet dobra pilarka nie zapewni dokładnych detali.
Dociski mogą być ręczne lub pneumatyczne. Ich rola polega na unieruchomieniu materiału przed wejściem tarczy w drewno. Ogranicza to wyrwanie włókien, przesunięcie materiału i ryzyko odrzutu.
Osłony i odpylanie chronią operatora oraz poprawiają warunki pracy. Tarcza powinna być osłonięta zgodnie z konstrukcją maszyny, a strefa cięcia podłączona do skutecznej instalacji odciągowej. W drewnie powstają zarówno trociny, jak i drobny pył, który stanowi zagrożenie zdrowotne i pożarowe.
Tarcza pilarska i jakość cięcia
Dobór tarczy ma kluczowe znaczenie. Liczy się nie tylko średnica zgodna z wymaganiami maszyny, ale również liczba zębów, geometria ostrza, szerokość rzazu, materiał ostrzy oraz dopuszczalne maksymalne obroty. Tarcza do szybkiego przecinania mokrego drewna konstrukcyjnego będzie zachowywać się inaczej niż tarcza do czystego cięcia suchych listew meblowych.
Większa liczba zębów zwykle poprawia jakość krawędzi, lecz zwiększa obciążenie przy cięciu grubego lub żywicznego materiału. Tępa tarcza powoduje przypalenia, wzrost oporu, gorszą prostopadłość oraz większe ryzyko szarpania włókien. W praktyce stan narzędzia często decyduje o efekcie bardziej niż sam nominalny parametr silnika.
Układ pneumatyczny i wymagania dotyczące powietrza
Kapówka pneumatyczna wymaga stabilnego zasilania sprężonym powietrzem o parametrach zgodnych z instrukcją producenta. Zbyt niskie ciśnienie może powodować niepełny skok siłownika, ospałą pracę lub słabszy docisk materiału. Z kolei niestabilna jakość powietrza, obecność wody i zanieczyszczeń przyspiesza zużycie zaworów oraz uszczelnień.
W praktyce ważny jest nie tylko kompresor, ale cały układ przygotowania powietrza: filtracja, odwadnianie i regulacja ciśnienia. W stolarni produkcyjnej problemy z pneumatyką często objawiają się nie awarią całkowitą, lecz spadkiem powtarzalności działania, co bywa mylone z błędem operatora albo tępą tarczą.
Dokładność, powtarzalność i ustawienie przykładni
Przy cięciu seryjnym kluczowe znaczenie ma ustawienie przykładni oraz ograniczników długości. Nawet minimalny luz na ograniczniku może powodować narastanie błędów przy większej liczbie sztuk. Równie ważne jest podparcie długich elementów. Jeżeli listwa wisi poza stołem bez rolek lub podpór, jej ciężar może zmieniać położenie końca ciętego odcinka.
Na dokładność wpływają także:
- prostopadłość tarczy do płaszczyzny stołu,
- sztywność ramienia lub prowadzenia agregatu,
- stan łożysk wrzeciona,
- brak drgań podczas wejścia tarczy w materiał,
- powtarzalny docisk detalu.
W zastosowaniach stolarskich trzeba odróżnić dokładność maszyny od stabilności procesu. Jeśli materiał ma zmienny przekrój, wykrzywienie lub nierówne czoło bazowe, gotowy wymiar także może odbiegać od założenia mimo poprawnych ustawień urządzenia.
Zastosowanie w małym warsztacie i produkcji seryjnej
W małym warsztacie kapówka pneumatyczna sprawdza się tam, gdzie regularnie wykonuje się dużą liczbę powtarzalnych cięć. Dotyczy to na przykład produkcji sztachet, ramek, listew, skrzynek, elementów pomocniczych i krótkich komponentów meblowych. Jej przewaga nad prostą ukośnicą rośnie wraz z liczbą cięć i wymaganiem powtarzalności.
W produkcji seryjnej kapówki często pracują jako część całego stanowiska: z lewą i prawą przykładnią, rolkami podawczymi, stopą pomiarową, pneumatycznymi dociskami oraz układem odprowadzania odpadów. W takim układzie maszyna nie tylko tnie, ale staje się elementem organizacji przepływu materiału.
Eksploatacja, wydajność i wpływ posuwu operatora
Choć ruch tarczy realizuje pneumatyka, wydajność stanowiska zależy również od sposobu podawania i odbioru materiału. Operator, który nie odkłada elementu bazowo do ogranicznika albo dopuszcza do przekoszenia listwy, obniża dokładność i zwiększa liczbę braków. W praktyce zbyt szybki rytm pracy częściej psuje wyniki niż umiarkowanie wolniejsza, ale powtarzalna obsługa.
Znaczenie ma również dobór tempa cięcia do rodzaju surowca. Twarde drewno, przekroje z sękami, materiał wilgotny albo tworzący długie wióry wymagają innego obciążenia narzędzia niż suche listwy sosnowe. Nie istnieje jedna uniwersalna prędkość cyklu właściwa dla wszystkich operacji.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Średnica tarczy | Wielkość narzędzia tnącego dopuszczona przez maszynę | Wpływa na możliwą wysokość i zakres cięcia | Stosować wyłącznie tarcze zgodne z instrukcją i prędkością wrzeciona |
| Rodzaj tarczy | Geometria zębów, liczba zębów, materiał ostrzy | Decyduje o jakości krawędzi, obciążeniu i szybkości cięcia | Dobrać do drewna litego, materiału suchego, mokrego lub drewnopochodnego |
| Skok i praca siłownika | Zakres ruchu zespołu tnącego realizowany pneumatycznie | Wpływa na płynność cyklu i możliwość przecięcia danego przekroju | Sprawdzić szczelność układu, płynność ruchu i brak szarpnięć |
| Dociski materiału | Elementy stabilizujące detal podczas cięcia | Ograniczają przesuw, wyrwania i poprawiają bezpieczeństwo | Ważna jest ich regulacja do przekroju i położenia ciętego elementu |
| Przykładnia i ograniczniki | Układ ustalający długość ciętego detalu | To główne źródło powtarzalności przy produkcji seryjnej | Sprawdzić luzy, czytelność nastaw oraz łatwość kalibracji |
| Stół i podparcie materiału | Powierzchnia bazowa oraz wyposażenie pomocnicze stanowiska | Wpływa na prostoliniowe prowadzenie i brak błędów długości | Dla długich detali potrzebne są rolki, podpory lub stoły boczne |
| Moc i sztywność agregatu | Zdolność układu do stabilnej pracy pod obciążeniem | Wpływa na spadek obrotów, drgania i jakość czoła po cięciu | Nie oceniać maszyny tylko po mocy; ważna jest cała konstrukcja |
| Odpylanie | Usuwanie trocin i pyłu ze strefy cięcia | Poprawia widoczność, bezpieczeństwo i trwałość maszyny | Liczy się wydajność instalacji, szczelność i filtracja, nie sam króciec |
| Sterowanie cyklem | Sposób uruchamiania ruchu roboczego | Wpływa na ergonomię, bezpieczeństwo i tempo pracy | Preferowane są rozwiązania zgodne z wymaganiami BHP i charakterem produkcji |
Jak dobrać maszynę do zastosowania?
Dobór kapówki pneumatycznej należy zacząć od odpowiedzi na kilka praktycznych pytań: jakie materiały będą cięte, jakie mają przekroje, ile sztuk dziennie ma powstawać oraz czy potrzebna jest tylko operacja prostego skracania, czy również powtarzalne cięcie pod kątem. Dla małego warsztatu ważne będą kompaktowe wymiary, łatwa obsługa i możliwość rozbudowy o stoły rolkowe. Dla produkcji seryjnej istotniejsze będą trwałość, automatyzacja oraz szybkość ustawiania długości.
Przy zakupie trzeba ocenić:
- maksymalny realny przekrój obrabianego materiału,
- możliwość współpracy z przykładniami i ogranicznikami,
- jakość układu pneumatycznego i wymagania wobec sprężonego powietrza,
- sztywność agregatu tnącego i prowadzenia,
- dostępność części eksploatacyjnych oraz serwisu,
- warunki odpylania i ergonomię stanowiska,
- zgodność zabezpieczeń z aktualnymi wymaganiami bezpieczeństwa.
Jeżeli rozważana jest maszyna używana, należy szczególnie sprawdzić luzy na wrzecionie, stan łożysk, szczelność pneumatyki, działanie zaworów, prostoliniowość cięcia, kompletność osłon, sprawność wyłączników oraz stan instalacji elektrycznej. Sama masywna budowa nie oznacza jeszcze dobrej dokładności ani bezpieczeństwa.
Najczęstsze błędy podczas pracy
Najczęstszym błędem jest traktowanie kapówki pneumatycznej jak zwykłej ręcznej ukośnicy i pomijanie właściwego bazowania materiału. Jeśli detal nie jest dociśnięty do przykładni i ogranicznika, długość będzie przypadkowa niezależnie od jakości maszyny.
Drugim częstym problemem jest używanie nieodpowiedniej albo stępionej tarczy. Objawia się to przypaleniami, szarpaniem włókien, hałasem, drganiami i zwiększonym obciążeniem zespołu tnącego. Błędem jest także dobieranie tarczy wyłącznie według średnicy, bez uwzględnienia rodzaju drewna i oczekiwanej jakości krawędzi.
Do typowych uchybień należą również:
- brak podparcia długiego materiału po jednej lub obu stronach cięcia,
- cięcie elementów skrzywionych bez stabilizacji,
- zbyt pośpieszne odkładanie materiału do ogranicznika,
- ignorowanie wycieków lub spadków ciśnienia w układzie pneumatycznym,
- praca przy nieskutecznym odciągu trocin i pyłu,
- regulacja ograniczników bez kontroli rzeczywistego wymiaru próbki.
Warto też pamiętać, że odrzut materiału może wystąpić również przy pilarkach poprzecznych. Sprzyja mu niestabilny detal, błędny docisk, wejście tarczy w luźno leżący odcinek odpadowy albo próba cięcia zbyt krótkiego elementu bez odpowiedniego oprzyrządowania.
Konserwacja i bezpieczeństwo
Bezpieczna eksploatacja kapówki pneumatycznej wymaga systematycznej kontroli zarówno części mechanicznych, jak i pneumatycznych. Podstawą jest regularne czyszczenie strefy cięcia, stołu, osłon i króćców odciągowych. Nagromadzone trociny pogarszają widoczność, utrudniają bazowanie materiału i zwiększają ryzyko awarii.
Należy okresowo sprawdzać stan tarczy, mocowanie narzędzia, bicie wrzeciona, działanie docisków, szczelność przewodów pneumatycznych oraz pracę zaworów. Trzeba także kontrolować prowadzenie ruchomego agregatu i wszystkie punkty, na których może pojawić się luz. Zakres smarowania, wymian i przeglądów powinien wynikać z instrukcji konkretnej maszyny.
W obszarze bezpieczeństwa kluczowe są:
- sprawne osłony tarczy i strefy cięcia,
- czytelne i działające elementy sterowania,
- wyłącznik awaryjny, jeśli przewiduje go konstrukcja,
- stabilne mocowanie i podparcie materiału,
- ochrona oczu i słuchu,
- skuteczne odpylanie pyłu drzewnego.
Przed wymianą tarczy, usunięciem zakleszczonego materiału, regulacją ogranicznika lub pracami serwisowymi maszynę należy odłączyć od zasilania elektrycznego i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Jeżeli maszyna współpracuje z pneumatyką, trzeba również bezpiecznie zredukować energię zgromadzoną w układzie. Niedopuszczalne jest blokowanie zabezpieczeń, praca z uszkodzoną osłoną lub sięganie rękami w strefę ruchu tarczy.
Czy kapówka pneumatyczna to to samo co ukośnica?
Nie. Obie maszyny wykonują cięcia poprzeczne, ale kapówka pneumatyczna jest zwykle przeznaczona do pracy bardziej seryjnej i wykorzystuje siłownik pneumatyczny do realizacji ruchu roboczego lub docisku. Ukośnica warsztatowa częściej jest obsługiwana ręcznie i bywa bardziej uniwersalna w pracach montażowych.
Do jakich materiałów nadaje się kapówka pneumatyczna?
Przede wszystkim do drewna litego, listew, kantówek, fryzów oraz wielu półfabrykatów stolarskich. W zależności od tarczy i konstrukcji maszyny może również ciąć niektóre materiały drewnopochodne, ale zawsze trzeba uwzględnić zalecenia producenta dotyczące narzędzia i sposobu odpylania.
Co daje pneumatyka w porównaniu z ruchem ręcznym?
Przede wszystkim powtarzalność cyklu, mniejsze zmęczenie operatora oraz łatwiejszą integrację z dociskami i automatyką stanowiska. Pneumatyka poprawia ergonomię, ale tylko wtedy, gdy układ jest szczelny, prawidłowo wyregulowany i zasilany odpowiednio przygotowanym powietrzem.
Od czego zależy dokładność cięcia na długość?
Nie tylko od samej maszyny. Duże znaczenie mają przykładnia, ogranicznik długości, podparcie materiału, stan tarczy, brak luzów mechanicznych oraz sposób odkładania detalu przez operatora. W pracy seryjnej najwięcej błędów powstaje właśnie na etapie bazowania materiału.
Czy większa moc silnika zawsze oznacza lepszą kapówkę?
Nie. O możliwościach maszyny decydują także sztywność konstrukcji, jakość wrzeciona, prowadzenie agregatu, stan narzędzia, prawidłowy docisk i dopasowanie tarczy do materiału. Sama moc nie gwarantuje ani jakości powierzchni, ani trwałości całego urządzenia.
Jak rozpoznać, że tarcza wymaga ostrzenia lub wymiany?
Typowe objawy to przypalanie drewna, wzrost hałasu, większy opór cięcia, postrzępione krawędzie, wyraźne nagrzewanie materiału i pogorszenie prostopadłości. Nie wolno czekać do momentu, aż maszyna zacznie wyraźnie „męczyć się” podczas każdego cięcia.
Czy kapówka pneumatyczna wymaga wydajnego odciągu?
Tak. Podczas cięcia powstają trociny i drobny pył drzewny. Skuteczny odciąg poprawia widoczność linii pracy, ogranicza osadzanie zanieczyszczeń na mechanizmach i zmniejsza narażenie zdrowotne operatora. O skuteczności systemu decyduje cały układ odpylania, a nie wyłącznie średnica króćca.
Na co zwrócić uwagę przy zakupie używanej kapówki pneumatycznej?
Trzeba sprawdzić stan wrzeciona i łożysk, dokładność cięcia próbnego, luzy na prowadzeniu agregatu, działanie docisków, szczelność układu pneumatycznego, kompletność osłon, instalację elektryczną oraz dostępność części. Równie ważna jest dokumentacja techniczna i możliwość bezpiecznego serwisowania maszyny.
O autorze