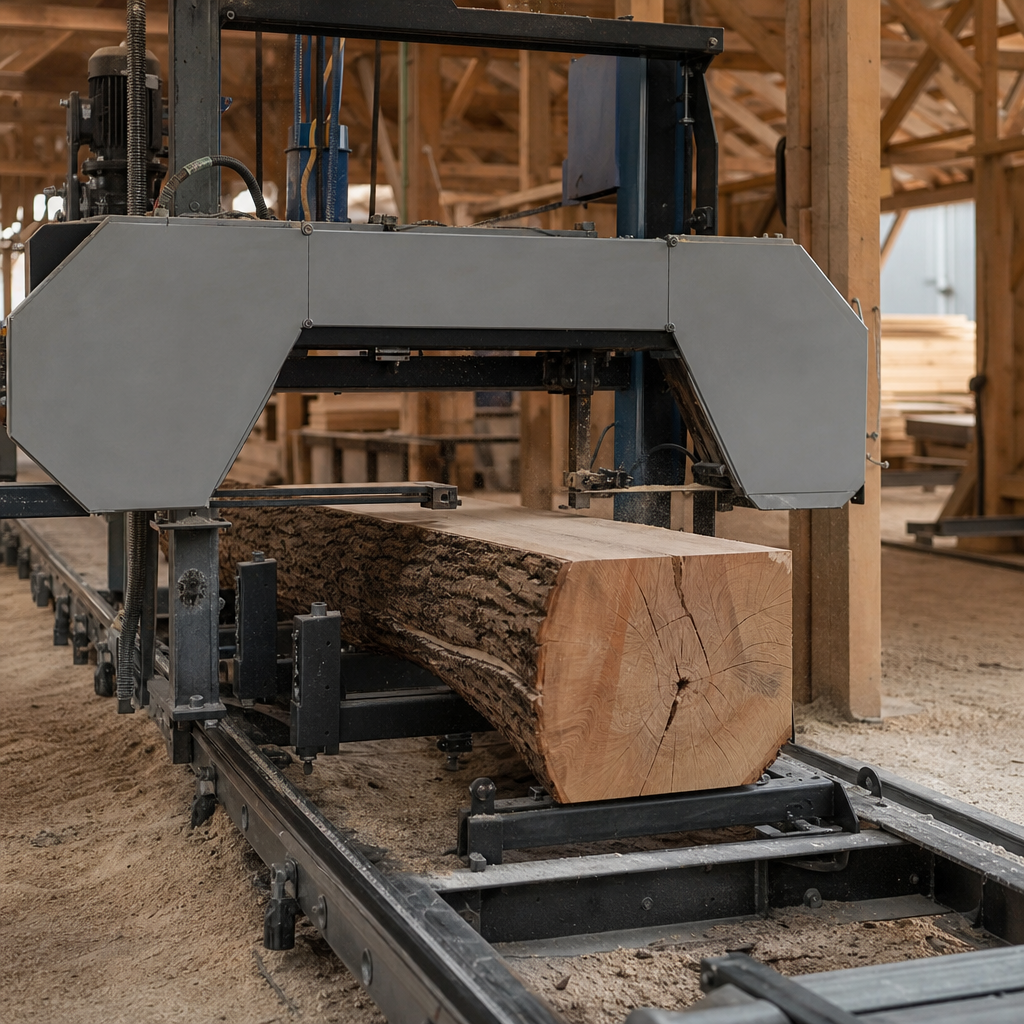
Trak taśmowy to maszyna przeznaczona do wzdłużnego przecierania drewna, przede wszystkim kłód, dłużyc i grubych pryzm, na tarcicę o zadanych wymiarach. W praktyce jest to jedna z podstawowych obrabiarek w pierwszym etapie przerobu drewna, gdzie liczy się wydajność materiałowa, powtarzalność grubości oraz możliwie mała szerokość rzazu. W przeciwieństwie do klasycznej piły taśmowej stolarskiej, trak taśmowy pracuje na większych formatach surowca i jest przystosowany do cięcia ciężkich, nieobrobionych elementów z drewna okrągłego. Dobór, ustawienie i stan techniczny tej maszyny mają bezpośredni wpływ na jakość tarcicy, ilość odpadów oraz bezpieczeństwo pracy.
Czym jest i do czego służy trak taśmowy?
Trak taśmowy to obrabiarka do drewna wyposażona w zamkniętą taśmę tnącą, która porusza się po kołach i wykonuje cięcie w jednym, stałym kierunku. Maszyna służy głównie do przetarcia drewna okrągłego na deski, bale, kantówki, fryzy lub półfabrykaty do dalszej obróbki.
Podstawowym materiałem obrabianym przez trak taśmowy jest:
- drewno okrągłe, czyli kłody i dłużyce,
- grube elementy litego drewna,
- czasem także wcześniej przygotowane pryzmy wymagające dalszego rozkroju.
Podstawowy efekt obróbki to rozdzielenie materiału na warstwy o określonej grubości. W praktyce oznacza to uzyskanie tarcicy z możliwie małą stratą materiału. To właśnie niewielka szerokość rzazu jest jedną z najważniejszych przewag traka taśmowego nad rozwiązaniami o większym rzazie.
Urządzenie stosuje się w:
- tartakach stacjonarnych,
- małych zakładach przerobu drewna,
- mobilnych usługach przecierania drewna u klienta,
- gospodarstwach leśnych i warsztatach wykonujących własny materiał konstrukcyjny.
Jak działa?
Zasada działania traka taśmowego jest prosta, ale wymaga precyzyjnego ustawienia wielu elementów. Narzędziem skrawającym jest taśma tnąca z uzębieniem, napięta pomiędzy dwoma kołami. Taśma porusza się ruchem ciągłym, a jej zęby odcinają kolejne włókna drewna podczas przejścia przez materiał.
W zależności od konstrukcji maszyny ruch roboczy może wykonywać:
- głowica tnąca przesuwająca się względem nieruchomej kłody,
- albo materiał podawany względem zespołu tnącego.
W większości traków do przecierania kłód drewno jest unieruchomione na łożu, a głowica z taśmą przemieszcza się wzdłuż materiału. Po wykonaniu cięcia głowica wraca, a wysokość położenia taśmy jest zmieniana zgodnie z wymaganą grubością kolejnej deski lub warstwy.
Proces obróbki obejmuje zwykle:
- załadunek i ustabilizowanie kłody,
- wypoziomowanie lub bazowanie materiału,
- ustawienie wysokości cięcia,
- przesuw głowicy i wykonanie rzazu,
- powtórzenie operacji do uzyskania zaplanowanych przekrojów.
Kluczowe znaczenie ma tu relacja między prędkością przesuwu, stanem ostrza, gatunkiem drewna, jego wilgotnością i naprężeniami wewnętrznymi. Zbyt agresywny posuw może powodować falowanie powierzchni, odchyłkę wymiarową lub przegrzewanie taśmy. Zbyt mały obniża wydajność i również może pogarszać jakość cięcia, zwłaszcza w drewnie żywicznym, które łatwo zanieczyszcza ostrze.
Budowa i najważniejsze elementy
Choć konstrukcje poszczególnych traków różnią się gabarytem i stopniem automatyzacji, ich podstawowe zespoły są podobne.
- Taśma tnąca – wąska, zamknięta piła taśmowa z uzębieniem dobranym do rodzaju drewna i grubości cięcia. Odpowiada bezpośrednio za jakość rzazu.
- Koła napędowe i prowadzące – utrzymują taśmę w ruchu i na właściwym torze. Ich stan, współosiowość i okładziny mają wpływ na stabilność pracy.
- Układ napinania taśmy – zapewnia odpowiednie napięcie. Zbyt małe sprzyja schodzeniu taśmy i falowaniu rzazu, zbyt duże może skracać żywotność ostrza oraz obciążać łożyskowanie.
- Prowadnice taśmy – stabilizują pracę ostrza w strefie cięcia. Ograniczają odchylenia boczne i wpływają na prostoliniowość rzazu.
- Łoże lub torowisko – podstawa, na której spoczywa obrabiany materiał albo po której przemieszcza się głowica. Sztywność i prostoliniowość tego układu są krytyczne dla dokładności.
- Zaciski i podpory kłody – unieruchamiają materiał podczas cięcia. Drewno okrągłe o nieregularnym kształcie wymaga pewnego, powtarzalnego bazowania.
- Układ regulacji wysokości – pozwala ustawić grubość kolejnych elementów. Może być ręczny, półautomatyczny lub sterowany elektronicznie.
- Napęd główny – przenosi moc na koło napędowe. Sama moc silnika nie przesądza o możliwościach maszyny; równie ważne są sztywność konstrukcji, jakość taśmy i stabilność prowadzenia.
- Instalacja odprowadzania trocin – odpowiada za usuwanie urobku ze strefy cięcia i ograniczanie zapylenia.
Taśma tnąca, jej szerokość i uzębienie
W traku taśmowym taśma jest narzędziem eksploatacyjnym o największym wpływie na efekt pracy. Jej szerokość dobiera się do konstrukcji maszyny i charakteru operacji. Szersze taśmy zwykle lepiej stabilizują prostoliniowy rzaz przy długich cięciach, ale wymagają układu przystosowanego do ich prowadzenia i napinania. Węższe są mniej sztywne, lecz mogą być stosowane tam, gdzie konstrukcja przewiduje mniejsze obciążenia lub określony zakres średnic kół.
Nie ma jednej właściwej szerokości taśmy dla każdej pracy. Dobór zależy od:
- średnicy i rodzaju kłód,
- oczekiwanej dokładności,
- konstrukcji kół i prowadnic,
- mocy napędu,
- zaleceń producenta maszyny oraz producenta taśmy.
Ważna jest także podziałka zębów i ich geometria. Drewno mokre, suche, twarde, miękkie, sękate lub zanieczyszczone mineralnie stawia różne wymagania. Nieprawidłowo dobrane uzębienie może pogarszać wyrzut trocin, zwiększać obciążenie napędu i prowadzić do niestabilnego cięcia.
Parametry robocze i ich znaczenie w praktyce
Użytkownicy często skupiają się wyłącznie na mocy silnika, tymczasem o realnych możliwościach traka decyduje zestaw parametrów. Najważniejsze są:
- maksymalna średnica lub szerokość cięcia – określa, jakie kłody lub pryzmy da się obrabiać,
- długość łoża – wpływa na maksymalną długość przetwarzanego materiału,
- zakres regulacji wysokości głowicy – decyduje o elastyczności rozkroju,
- stabilność prowadzenia głowicy – ma bezpośredni wpływ na równoległość i prostoliniowość cięć,
- prędkość taśmy i posuwu – wpływa na wydajność, jakość powierzchni i obciążenie ostrza.
Maszyna o dużej mocy, ale z luźnym łożem, słabym napinaniem taśmy i niedokładnymi prowadnicami nie zapewni dobrej jakości przecierania. Z drugiej strony poprawnie skonfigurowany trak o umiarkowanej mocy może pracować bardzo efektywnie, jeśli materiał jest właściwie przygotowany, a taśma ostra i dobrze rozwarta.
Zastosowanie w tartaku i małym warsztacie
Trak taśmowy znajduje zastosowanie wszędzie tam, gdzie celem jest ekonomiczne przetarcie drewna. W tartaku pracuje jako podstawowa maszyna do wstępnego rozkroju surowca. W mniejszych zakładach bywa wykorzystywany do produkcji tarcicy na potrzeby stolarni, ciesielki, produkcji opakowań drewnianych lub elementów konstrukcyjnych.
W praktyce trak taśmowy sprawdza się przy produkcji:
- desek obrzynanych i nieobrzynanych,
- kantówek i belek,
- bali i półbali,
- elementów na więźbę dachową,
- materiału do dalszego suszenia i obróbki stolarskiej.
Nie jest to jednak maszyna wykończeniowa. Powierzchnia po cięciu może być dobra, ale zwykle materiał wymaga dalszego sezonowania, suszenia i obróbki na kolejnych obrabiarkach, takich jak wielopiły, wyrówniarki czy grubościówki.
Dokładność cięcia i typowe źródła odchyłek
Na dokładność pracy traka wpływa nie tylko sama maszyna, ale cały układ technologiczny. Błędy mogą wynikać z materiału, ustawienia oraz stanu narzędzia.
Najczęstsze przyczyny odchyłek to:
- niewłaściwe napięcie taśmy,
- tępa, źle rozwarta lub uszkodzona taśma,
- zużyte prowadnice lub łożyska,
- luzy w układzie przesuwu głowicy,
- niedostateczne unieruchomienie kłody,
- zbyt duży posuw względem gatunku drewna,
- naprężenia wewnętrzne w materiale powodujące zamykanie szczeliny rzazu,
- zanieczyszczenia drewna, na przykład piasek, błoto lub metalowe wtrącenia.
W praktyce bardzo ważne jest odkorowanie lub przynajmniej oczyszczenie strefy pierwszego cięcia. Cząstki mineralne obecne na korze i przyziemnej części kłody znacząco przyspieszają stępienie taśmy.
Odciąg trocin i organizacja pracy
Choć trak taśmowy generuje mniej pyłu drobnego niż niektóre operacje wykańczające, odciąg trocin nadal ma duże znaczenie. Usuwanie urobku ze strefy cięcia poprawia widoczność, ogranicza zaleganie trocin przy kołach i prowadnicach oraz zmniejsza ryzyko wtórnego rozcierania materiału przez taśmę.
Skuteczność instalacji odpylającej zależy nie tylko od średnicy króćca, ale także od:
- rzeczywistego przepływu powietrza,
- szczelności przewodów,
- konstrukcji osłon i komór odciągowych,
- regularności czyszczenia układu.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe. Dlatego organizacja pracy przy traku powinna obejmować nie tylko odbiór tarcicy i zrzut odpadów, lecz także kontrolę czystości całego stanowiska.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Szerokość taśmy | Wymiar narzędzia wpływający na jego sztywność i współpracę z kołami | Wpływa na stabilność prostego cięcia i zakres zastosowań | Dobierać zgodnie z konstrukcją maszyny i zaleceniami producenta |
| Napięcie taśmy | Siła, z jaką taśma jest rozciągnięta między kołami | Decyduje o prostoliniowości rzazu i stabilności pracy | Zbyt małe lub zbyt duże napięcie pogarsza cięcie i skraca trwałość ostrza |
| Prowadnice taśmy | Elementy stabilizujące taśmę w strefie roboczej | Ograniczają uciekanie ostrza i falowanie powierzchni | Sprawdzać zużycie, ustawienie i czystość |
| Maksymalna średnica cięcia | Największy wymiar kłody możliwy do obróbki | Określa, czy maszyna obsłuży planowany surowiec | Porównać z typową średnicą kupowanego drewna, nie tylko z maksymalnym przypadkiem |
| Długość łoża | Zakres podparcia materiału na długości | Wpływa na długość obrabianych kłód i wygodę bazowania | Uwzględnić miejsce na załadunek, odbiór i manewrowanie drewnem |
| Prędkość posuwu | Tempo przejścia głowicy lub materiału przez strefę cięcia | Wpływa na wydajność, jakość powierzchni i obciążenie taśmy | Dopasować do gatunku, wilgotności drewna i stanu ostrza |
| Sztywność łoża i głowicy | Odporność konstrukcji na ugięcia i drgania | Ma bezpośredni wpływ na dokładność i powtarzalność | Sprawdzać luzy, jakość prowadnic i zachowanie maszyny pod obciążeniem |
| Stan uzębienia taśmy | Ostrość, rozwarcie i geometria zębów | Wpływa na łatwość cięcia, prostoliniowość rzazu i powierzchnię drewna | Regularnie ostrzyć, kontrolować uszkodzenia i dobierać do rodzaju materiału |
| Odciąg trocin | Układ usuwający odpady i pył ze strefy roboczej | Poprawia czystość pracy, widoczność i bezpieczeństwo | Liczy się cały układ: przepływ, filtracja, szczelność i regularne czyszczenie |
Jak dobrać maszynę do zastosowania?
Dobór traka taśmowego powinien wynikać z realnej technologii pracy, a nie tylko z chęci kupienia większej maszyny. Dla użytkownika najważniejsze są rodzaj surowca, wydajność, dostępna przestrzeń oraz sposób organizacji załadunku i odbioru materiału.
Hobbysta lub małe gospodarstwo zwykle potrzebują maszyny do okazjonalnego przecierania własnego drewna. Tu istotne będą:
- prosta obsługa,
- nieduże wymagania przestrzenne,
- łatwy serwis i dostępność taśm,
- możliwość pracy z umiarkowanymi średnicami kłód.
Mały warsztat lub tartak usługowy powinien zwracać uwagę na:
- powtarzalność ustawień grubości,
- trwałość prowadnic i łoża,
- sprawny system mocowania kłód,
- ergonomię pracy i szybkość przezbrojeń.
Zakład produkcyjny będzie wymagał przede wszystkim:
- stabilnej wydajności zmianowej,
- automatyzacji ustawień,
- możliwości integracji z transportem wewnętrznym,
- dobrej dostępności części i serwisu.
Przy zakupie warto ocenić także:
- jakość wykonania łoża i głowicy,
- dostęp do regulacji i ich czytelność,
- warunki ostrzenia i obsługi taśm,
- wymagania dotyczące zasilania i odpylania,
- bezpieczeństwo: osłony, wyłączniki awaryjne, blokady i instrukcję obsługi.
W przypadku maszyn używanych trzeba sprawdzić luzy, stan kół, prowadnic, instalacji elektrycznej, mechanizmów przesuwu oraz kompletność zabezpieczeń. Stara ciężka maszyna nie zawsze będzie lepsza od nowej, jeśli jej geometria jest zużyta, a części trudno dostępne.
Najczęstsze błędy podczas pracy
W praktyce większość problemów z jakością cięcia nie wynika z jednej awarii, lecz z łańcucha drobnych zaniedbań. Najczęstsze błędy operatorów to:
- praca tępą lub źle przygotowaną taśmą,
- zbyt szybki posuw przy twardym lub sękatym drewnie,
- niewłaściwe napięcie taśmy,
- pomijanie kontroli prowadnic i rolek,
- niedokładne zamocowanie kłody,
- cięcie zabrudzonego drewna bez oczyszczenia powierzchni,
- lekceważenie wpływu naprężeń wewnętrznych w kłodzie,
- regulowanie maszyny bez jej odłączenia i zabezpieczenia przed przypadkowym uruchomieniem.
Częstym błędem organizacyjnym jest też brak planu rozkroju. Nawet dobrze pracujący trak nie zapewni dobrej wydajności materiałowej, jeśli cięcia są wykonywane przypadkowo, bez uwzględnienia zwężenia kłody, mimośrodu rdzenia, wad drewna i oczekiwanych przekrojów.
Konserwacja i bezpieczeństwo
Trak taśmowy wymaga systematycznej konserwacji, ponieważ pracuje w warunkach dużego zapylenia, zmiennych obciążeń i kontaktu z materiałem o niejednorodnej strukturze. Podstawą jest regularne czyszczenie maszyny, stref prowadzenia taśmy, kół, osłon oraz łoża.
Do typowych czynności eksploatacyjnych należą:
- kontrola stanu taśmy tnącej, jej ostrości i ewentualnych pęknięć,
- sprawdzanie prowadnic, rolek, łożysk i mechanizmów przesuwu,
- kontrola napięcia taśmy zgodnie z instrukcją producenta,
- czyszczenie układu odprowadzania trocin,
- kontrola elementów mocowania kłód,
- sprawdzanie osłon i działania wyłączników awaryjnych.
Nie należy podawać uniwersalnych terminów smarowania czy wymiany części bez odniesienia do instrukcji konkretnej maszyny. Różne konstrukcje mają odmienne wymagania serwisowe.
W zakresie bezpieczeństwa kluczowe są:
- sprawne osłony stref niebezpiecznych,
- pewne zamocowanie drewna,
- zachowanie dystansu od pracującej taśmy,
- ochrona oczu i słuchu,
- wydajne odpylanie,
- zakaz pracy uszkodzoną maszyną,
- zakaz regulacji przy ruchu narzędzia.
Przed wymianą taśmy, usuwaniem zakleszczonego materiału lub wykonywaniem regulacji maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Przy maszynach obrotowych i tnących rękawice nie są uniwersalnym środkiem ochrony, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez ruchome elementy.
Jaką przewagę daje trak taśmowy nad innymi rozwiązaniami do przecierania drewna?
Najczęściej wskazywaną przewagą jest wąski rzaz, czyli mniejsza strata materiału na cięcie. W praktyce oznacza to większy uzysk tarcicy z tej samej kłody. Dodatkowo maszyna pozwala na dość elastyczne ustawianie grubości kolejnych elementów i dobrze sprawdza się przy zróżnicowanym surowcu.
Czy szerokość taśmy zawsze powinna być jak największa?
Nie. Szersza taśma może poprawiać stabilność prostoliniowego cięcia, ale musi być zgodna z konstrukcją maszyny, średnicą kół i zakresem napinania. Zbyt szeroka taśma zastosowana poza zaleceniami producenta może pogorszyć pracę i przyspieszyć zużycie podzespołów.
Od czego zależy jakość powierzchni po cięciu?
Przede wszystkim od ostrości i geometrii taśmy, prawidłowego rozwiedzenia zębów, napięcia ostrza, ustawienia prowadnic, sztywności układu oraz właściwego posuwu. Duże znaczenie ma też sam materiał: jego wilgotność, gęstość, sęki i naprężenia wewnętrzne.
Czy trak taśmowy nadaje się do cięcia krzywoliniowego?
Nie jest to jego podstawowe przeznaczenie. Sama technologia taśmowa umożliwia cięcie po łuku w klasycznych piłach taśmowych stolarskich, ale trak taśmowy służy głównie do prostoliniowego przecierania dużych elementów drewna. Konstrukcja łoża, mocowań i prowadzenia głowicy jest podporządkowana właśnie takiej pracy.
Dlaczego taśma „ucieka” w materiale?
Najczęściej przyczyną jest tępe lub nierówno naostrzone uzębienie, nieprawidłowe napięcie taśmy, zużyte prowadnice albo zbyt szybki posuw. Problem może też wynikać z reakcji samego drewna, zwłaszcza gdy w materiale występują silne naprężenia lub zanieczyszczenia uszkadzające zęby.
Czy większa moc silnika oznacza lepszy trak?
Nie zawsze. Moc jest ważna, ale nie stanowi jedynego miernika możliwości maszyny. Na efekt pracy wpływają również sztywność konstrukcji, jakość prowadzenia głowicy, stan kół i prowadnic, dobór taśmy, sposób mocowania materiału oraz organizacja pracy.
Na co zwrócić uwagę przy zakupie używanego traka taśmowego?
Przede wszystkim na luzy w układzie przesuwu, stan łożysk, prostoliniowość i sztywność łoża, stan kół, kompletność osłon, sprawność instalacji elektrycznej oraz dostępność części. Warto również sprawdzić, czy maszyna ma dokumentację i czy możliwe jest jej bezpieczne serwisowanie.
Jak często należy ostrzyć taśmy?
Nie ma jednego uniwersalnego interwału. Zależy to od gatunku drewna, czystości kłód, intensywności pracy, jakości samej taśmy i tolerowanej jakości powierzchni. W praktyce taśmę ostrzy się wtedy, gdy pojawiają się oznaki stępienia: większy opór skrawania, pogorszenie powierzchni, odchyłki wymiarowe lub przegrzewanie podczas cięcia.
O autorze