Pilarka tarczowa przemysłowa to jedna z podstawowych maszyn w stolarni, zakładzie produkcji mebli i tartaku wtórnej obróbki drewna. Służy do szybkiego, powtarzalnego i dokładnego rozcinania drewna litego, materiałów drewnopochodnych oraz wielu półfabrykatów płytowych. W praktyce pojęcie to obejmuje kilka odmian urządzeń, ale najczęściej chodzi o ciężką pilarkę stołową lub pilarkę formatową o podwyższonej wydajności, sztywności i trwałości. Kluczowe znaczenie mają tu nie tylko moc silnika, lecz także jakość stołu, prowadzenia materiału, stan tarczy, odpylanie oraz rozwiązania ograniczające ryzyko odrzutu.
Czym jest i do czego służy pilarka tarczowa przemysłowa?
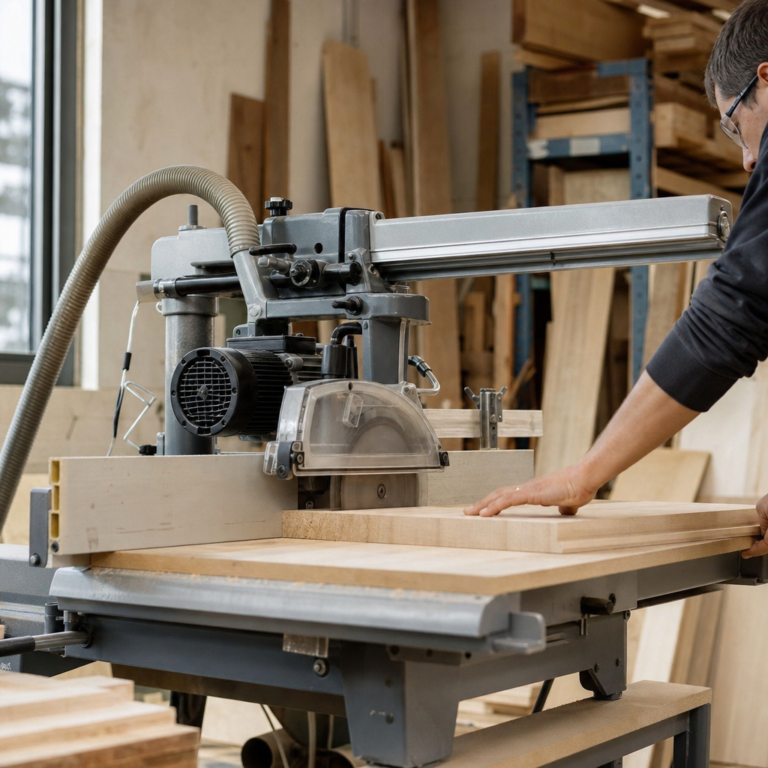
Pilarka tarczowa przemysłowa to obrabiarka do drewna, w której narzędziem skrawającym jest obracająca się tarcza pilarska. Maszyna jest przeznaczona do prostoliniowego cięcia materiału: wzdłuż włókien, w poprzek włókien, pod kątem oraz – zależnie od konstrukcji – do formatowania płyt na wymiar.
W zakładach stolarskich pilarki tarczowe przemysłowe wykorzystuje się do obróbki takich materiałów jak:
- drewno lite, suche i konstrukcyjne,
- sklejka,
- płyta wiórowa,
- MDF,
- HDF,
- płyty laminowane,
- niektóre kompozyty drewnopochodne dopuszczone przez producenta narzędzia i maszyny.
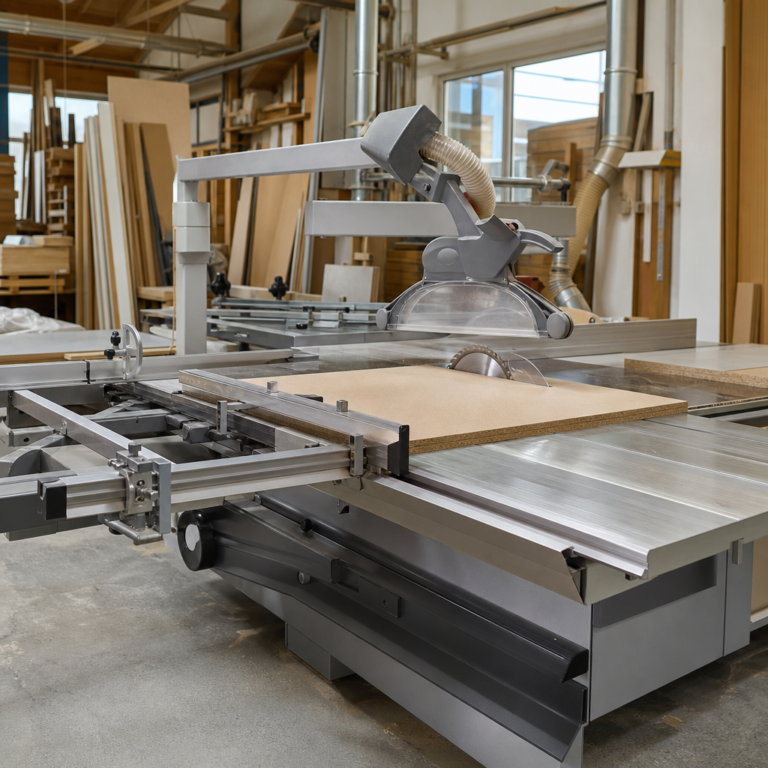
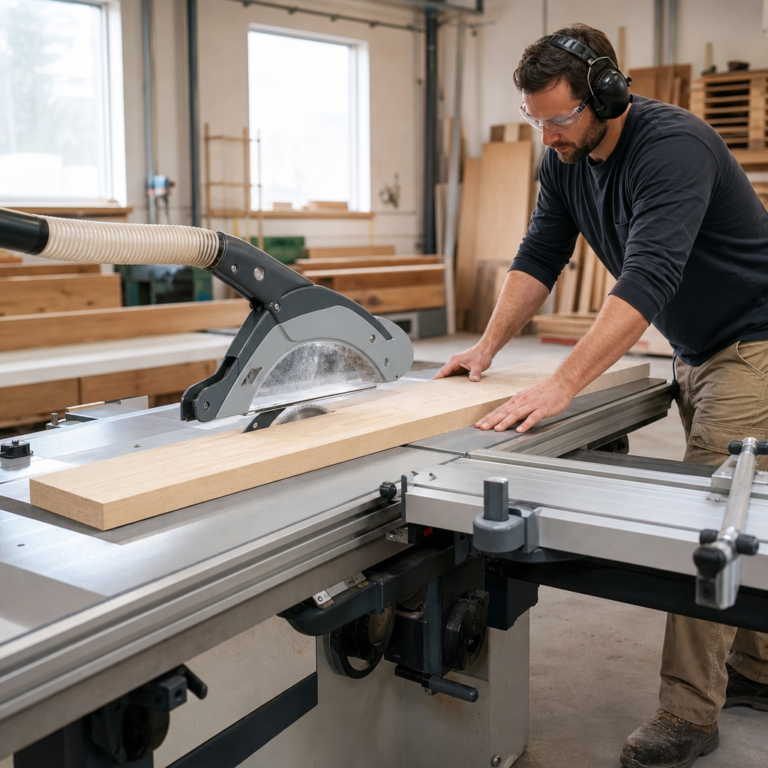
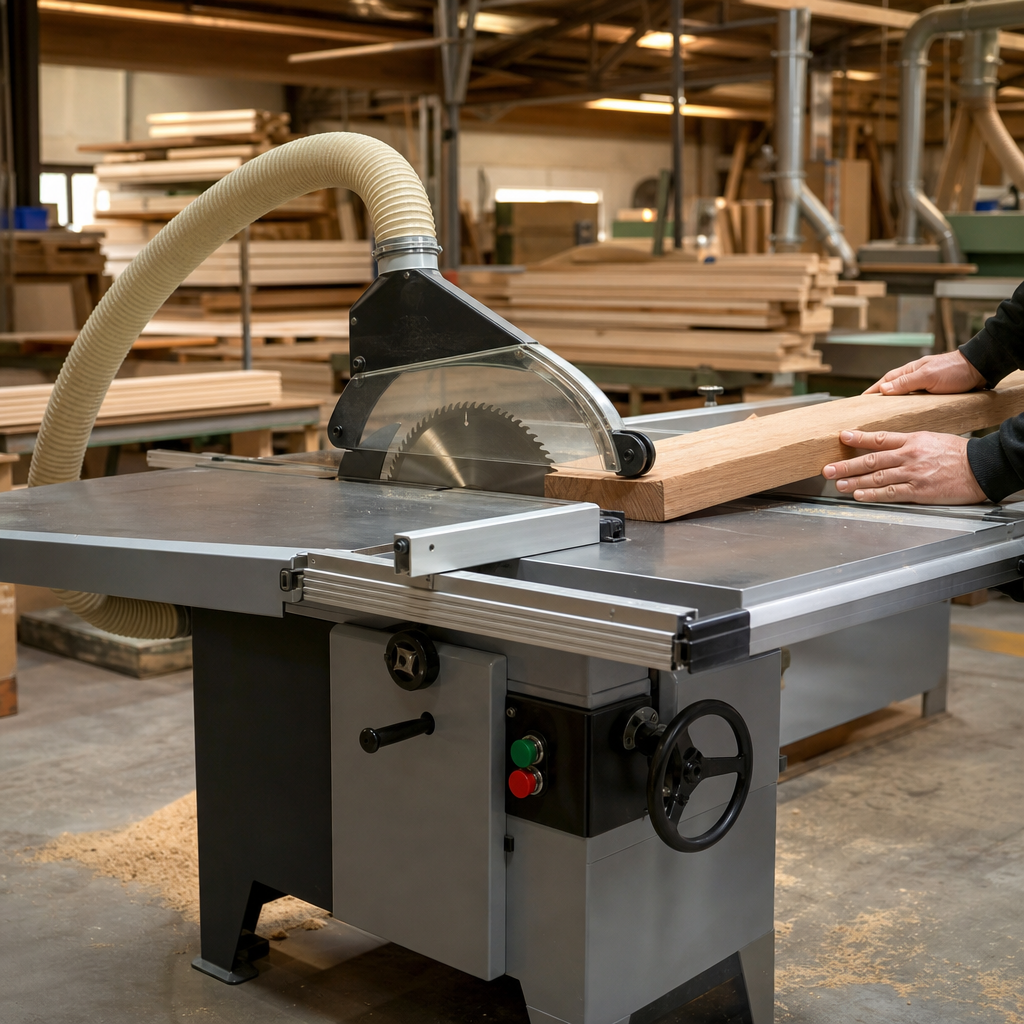
Jeżeli maszyna ma klasyczny stół i prowadnicę równoległą, pełni przede wszystkim funkcję pilarki stołowej. Jeżeli jest wyposażona w stół przesuwny, rozbudowane prowadnice i często podcinak, pracuje jak pilarka formatowa, szczególnie przy obróbce płyt meblowych. W zastosowaniach przemysłowych obie grupy urządzeń spotyka się bardzo często, ale nie należy ich traktować jako identycznych pod względem organizacji pracy.
Jak działa?
Zasada działania pilarki tarczowej przemysłowej jest prosta, ale jej poprawna realizacja wymaga dużej precyzji mechanicznej. Narzędzie wykonuje ruch obrotowy z dużą prędkością, a materiał wykonuje ruch posuwowy względem tarczy. Posuw może być realizowany ręcznie przez operatora, za pomocą stołu przesuwnego, docisków lub układów mechanicznego podawania.
Podstawowym efektem obróbki jest rozdzielenie materiału wzdłuż wyznaczonej linii cięcia. W zależności od sposobu prowadzenia elementu otrzymuje się:
- cięcie wzdłużne – prowadzone zazwyczaj równolegle do włókien drewna lub do dłuższej krawędzi materiału, najczęściej przy użyciu prowadnicy równoległej,
- cięcie poprzeczne – wykonywane w poprzek włókien albo na długość, zwykle z użyciem prowadnicy poprzecznej, wózka lub stołu przesuwnego,
- cięcie kątowe i ukosowe,
- formatowanie elementów płytowych na gotowy wymiar.
W przypadku pilarki formatowej duże znaczenie ma stół przesuwny, który stabilnie prowadzi płytę lub formatkę przez linię cięcia. W przypadku pilarki stołowej operator najczęściej prowadzi materiał po stole przy użyciu prowadnic, popychaczy i docisków. Niezależnie od typu maszyny jakość cięcia zależy od zgodności tarczy z materiałem, poprawnego ustawienia wysokości i kąta tarczy oraz od płynnego, stabilnego posuwu.
Budowa i najważniejsze elementy
Przemysłowa pilarka tarczowa ma cięższą i sztywniejszą konstrukcję niż maszyny amatorskie. To ważne, ponieważ ogranicza drgania, poprawia dokładność i stabilizuje geometrię cięcia.
- Tarcza pilarska – podstawowe narzędzie skrawające. Jej średnica, geometria zębów, liczba zębów i materiał ostrza dobiera się do rodzaju operacji i materiału.
- Agregat główny – zespół napędzający tarczę. Odpowiada za przeniesienie mocy i utrzymanie stabilnych obrotów pod obciążeniem.
- Stół roboczy – płaska powierzchnia podparcia materiału. Jego jakość, sztywność i współpłaszczyznowość mają bezpośredni wpływ na dokładność.
- Prowadnica równoległa – służy do cięcia wzdłużnego i utrzymywania powtarzalnej szerokości elementów.
- Prowadnica poprzeczna – używana przy cięciach poprzecznych i kątowych na krótszych elementach.
- Stół przesuwny – charakterystyczny dla pilarek formatowych. Ułatwia prowadzenie dużych płyt i podnosi dokładność formatowania.
- Podcinak – druga, mniejsza tarcza stosowana głównie przy cięciu płyt laminowanych. Nacina spodnią warstwę materiału, ograniczając wyrywanie okleiny lub laminatu. Nie jest potrzebny przy każdym rodzaju cięcia.
- Ograniczniki i przymiary – pozwalają ustawiać długość, kąt i powtarzalność serii cięć.
- Regulacja wysokości i kąta tarczy – umożliwia dostosowanie maszyny do grubości materiału i wykonywania cięć pod kątem.
- Osłona tarczy – chroni operatora przed kontaktem z narzędziem i pomaga kierować strumień odciągu.
- Klin rozszczepiający – element bezpieczeństwa ustawiony za tarczą, który ogranicza zamykanie się rzazu i zmniejsza ryzyko odrzutu materiału.
- Króćce odciągowe – odprowadzają trociny i pył z dolnej części korpusu oraz często również z osłony górnej.
Najważniejsze parametry robocze
Przy ocenie pilarki przemysłowej nie wystarczy sprawdzić samej mocy silnika. Równie ważne są sztywność konstrukcji, jakość prowadnic, bicie wrzeciona, kultura pracy i dopasowanie tarczy do zadania.
W praktyce zwraca się uwagę na:
- maksymalną średnicę tarczy dopuszczoną przez producenta,
- wysokość cięcia przy 90° i przy pochyleniu tarczy,
- zakres regulacji kąta,
- wymiary i jakość stołu,
- długość oraz dokładność stołu przesuwnego, jeśli występuje,
- stabilność prowadnicy równoległej,
- możliwość pracy z podcinakiem,
- skuteczność odpylania,
- dostępność osprzętu i części.
Znaczenie praktyczne parametrów jest większe niż same liczby w katalogu. Na przykład duża wysokość cięcia ma sens tylko wtedy, gdy agregat zachowuje stabilność pod obciążeniem, a prowadzenie materiału nie powoduje odchyłek.
Zastosowanie w stolarni i produkcji mebli
Zakres zastosowań zależy od odmiany maszyny. Pilarka stołowa sprawdza się głównie przy rozcinaniu drewna litego, przygotowaniu listew, kantówek, elementów konstrukcyjnych i mniejszych formatów płyt. Pilarka formatowa jest szczególnie przydatna przy obróbce dużych płyt meblowych, MDF, sklejki i laminatów.
Typowe operacje to:
- rozkrojenie płyty na formatki,
- przycinanie drewna na szerokość i długość,
- cięcia pod kątem prostym i pod zadanym kątem,
- formatowanie elementów do dalszej obróbki na frezarce, okleiniarce lub CNC,
- przygotowanie półfabrykatów do klejenia i montażu.
W produkcji seryjnej duże znaczenie ma powtarzalność ustawień ograniczników, płynność stołu przesuwnego i szybkie przezbrajanie. W usługowej stolarni liczy się także uniwersalność i możliwość bezpiecznej pracy z różnorodnym materiałem.
Znaczenie tarczy i geometrii zębów
Jedna z najczęstszych przyczyn słabej jakości cięcia to niewłaściwie dobrana tarcza. Pilarka przemysłowa może być bardzo dokładna, ale jeśli tarcza ma złą geometrię, jest tępa lub pracuje poza zalecanymi obrotami, rezultat będzie niezadowalający.
Przy doborze tarczy uwzględnia się:
- średnicę zgodną z dokumentacją maszyny,
- średnicę otworu mocującego,
- kierunek obrotów,
- maksymalne dopuszczalne obroty,
- liczbę zębów – mniej zębów zwykle sprzyja wydajniejszemu cięciu wzdłużnemu, więcej zębów poprawia jakość cięcia płyt i cięć poprzecznych,
- geometrię zębów dopasowaną do drewna litego, płyt laminowanych lub sklejki,
- materiał ostrza, najczęściej płytki z węglików spiekanych.
Zbyt szybki posuw przy nieodpowiedniej tarczy zwiększa obciążenie silnika, pogarsza powierzchnię cięcia i może podnosić ryzyko odrzutu. Z kolei zbyt wolny posuw sprzyja przegrzewaniu materiału i przypaleniom na krawędzi.
Posuw, dokładność i ryzyko odrzutu
Odrzut to gwałtowne wyrzucenie materiału w kierunku operatora lub z dużą energią na bok. W pilarkach tarczowych jest to jedno z najpoważniejszych zagrożeń. Może wystąpić wtedy, gdy materiał zostanie zakleszczony między tarczą a prowadnicą, obróci się podczas cięcia, zamknie rzaz albo trafi na tylną część obracającej się tarczy.
Ryzyko odrzutu zwiększają zwłaszcza:
- brak lub nieprawidłowe ustawienie klina rozszczepiającego,
- krzywy, naprężony lub niestabilny materiał,
- zużyta albo źle dobrana tarcza,
- nieprawidłowo ustawiona prowadnica,
- prowadzenie materiału bez docisku i bez popychacza,
- zbyt agresywny lub nierówny posuw.
Dokładność cięcia zależy natomiast od całego układu: prostości tarczy, ustawienia prowadnic, współosiowości agregatu, stanu łożysk, płaskości stołu i właściwego podparcia materiału. Błąd wymiarowy nie zawsze wynika z samej maszyny; często przyczyną jest źle przygotowany materiał albo brak kalibracji osprzętu.
Odpylanie i warunki pracy
Przemysłowa pilarka tarczowa wytwarza duże ilości trocin i drobnego pyłu. Dotyczy to szczególnie cięcia płyt MDF, HDF i laminowanych. Dlatego skuteczna instalacja odpylająca nie jest dodatkiem, lecz elementem niezbędnym.
Dobrze zaprojektowany układ powinien odbierać materiał z dolnej części korpusu oraz – jeśli maszyna jest tak wyposażona – z górnej osłony tarczy. Sama średnica króćca nie przesądza jeszcze o skuteczności. Znaczenie ma również przepływ powietrza, szczelność połączeń, geometria kanałów i jakość filtracji.
Drobny pył drzewny stanowi zagrożenie:
- zdrowotne dla układu oddechowego,
- pożarowe,
- w określonych warunkach także wybuchowe.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Średnica tarczy | Maksymalny rozmiar narzędzia dopuszczony przez maszynę | Wpływa na wysokość cięcia i dobór osłon oraz klina | Stosować tylko średnice zgodne z instrukcją producenta |
| Wysokość cięcia | Maksymalna grubość materiału możliwa do przecięcia | Decyduje, czy maszyna obsłuży dany przekrój drewna lub pakiet materiału | Sprawdzać wartości dla 90° i dla cięcia pod kątem |
| Prowadnica równoległa | Układ prowadzenia do cięć wzdłużnych | Odpowiada za powtarzalną szerokość elementów i stabilność posuwu | Ważne są sztywność, prostoliniowość i pewne blokowanie |
| Stół przesuwny | Ruchomy stół prowadzący materiał przez linię cięcia | Ułatwia formatowanie dużych płyt i poprawia dokładność | Liczą się płynność ruchu, brak luzów i długość użyteczna |
| Podcinak | Dodatkowa mała tarcza nacinająca spód płyty | Ogranicza wyrwania przy cięciu płyt laminowanych | Nie jest potrzebny do każdego materiału; wymaga dokładnego ustawienia |
| Regulacja wysokości i kąta tarczy | Możliwość ustawienia wysunięcia i pochylenia narzędzia | Pozwala dobrać geometrię cięcia do grubości materiału i ukosu | Ważna jest powtarzalność, czytelne skale i brak luzów |
| Klin rozszczepiający | Element ustawiony za tarczą w rzazie | Zmniejsza ryzyko zakleszczenia i odrzutu materiału | Musi być zgodny z tarczą i prawidłowo ustawiony względem niej |
| Skuteczność odpylania | Zdolność maszyny do odbioru pyłu i trocin | Wpływa na zdrowie, czystość cięcia i bezpieczeństwo pożarowe | Ocenić cały układ: króćce, przepływ, szczelność i filtrację |
| Masa i sztywność konstrukcji | Stabilność korpusu i układów prowadzenia | Wpływa na drgania, kulturę pracy i dokładność cięcia | Nie liczy się sama masa, ale jakość wykonania całego korpusu |
Jak dobrać maszynę do zastosowania?
Dobór pilarki tarczowej przemysłowej należy zacząć od analizy produkcji, a nie od porównywania samych parametrów katalogowych. Innej maszyny potrzebuje mały warsztat wykonujący meble na zamówienie, a innej zakład produkcyjny rozkrawający codziennie dziesiątki płyt.
Warto odpowiedzieć na kilka praktycznych pytań:
- czy dominującym materiałem jest drewno lite, czy płyta meblowa,
- jakie są typowe wymiary obrabianych elementów,
- czy potrzebne jest seryjne formatowanie dużych płyt,
- jaka dokładność i powtarzalność są wymagana,
- ile miejsca można przeznaczyć na maszynę i strefę podawania,
- jakie jest dostępne zasilanie i instalacja odpylająca,
- czy ważniejsza jest uniwersalność, czy wysoka wydajność jednej operacji,
- jak wygląda dostęp do serwisu, części i dokumentacji.
Pilarka stołowa będzie rozsądnym wyborem tam, gdzie dominuje drewno lite, mniejsze elementy i częste przezbrojenia. Pilarka formatowa lepiej sprawdzi się przy produkcji mebli z płyt, gdzie istotne są dokładny rozkrój, praca z dużym formatem i możliwość użycia podcinaka. W zakupie maszyny używanej trzeba dokładnie ocenić luzy, stan stołów, łożysk, agregatu, prowadnic, instalacji elektrycznej i kompletność zabezpieczeń.
Najczęstsze błędy podczas pracy
Błędy obsługowe obniżają jakość cięcia i zwiększają ryzyko wypadku. W pilarkach przemysłowych najczęściej spotyka się:
- dobór tarczy nieodpowiedniej do materiału lub rodzaju cięcia,
- pracę tępą albo zabrudzoną tarczą,
- złe ustawienie prowadnicy względem tarczy,
- próbę cięcia poprzecznego długiego elementu wyłącznie o prowadnicę równoległą bez właściwego podparcia i prowadzenia,
- zbyt małe lub zbyt duże wysunięcie tarczy ponad materiał,
- nierówny posuw powodujący przypalenia lub wyrywanie włókien,
- obrabianie materiału skręconego, zwichrowanego lub z naprężeniami bez oceny ryzyka zakleszczenia,
- pracę bez odpowiednich popychaczy i docisków przy wąskich elementach,
- ignorowanie drgań, nietypowego hałasu albo pogorszenia jakości cięcia.
Szczególnie niebezpieczne jest prowadzenie materiału rękami zbyt blisko tarczy oraz wykonywanie improwizowanych operacji bez stabilnego podparcia. To częsta przyczyna utraty kontroli nad elementem.
Konserwacja i bezpieczeństwo
Bezpieczna eksploatacja pilarki tarczowej przemysłowej wymaga codziennej kontroli stanu maszyny oraz okresowej konserwacji zgodnej z instrukcją producenta. Przed wymianą tarczy, regulacją, usuwaniem zakleszczonego materiału lub czyszczeniem wnętrza maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem.
Podstawowe czynności eksploatacyjne obejmują:
- czyszczenie stołu, osłon i stref odpylania,
- kontrolę stanu tarczy, kołnierzy mocujących i elementów napędu,
- sprawdzanie klina rozszczepiającego i osłony,
- kontrolę prowadnic, ograniczników i mechanizmów regulacyjnych,
- obserwację stanu pasów, łożysk i luzów agregatu,
- utrzymanie sprawności instalacji odciągowej.
Podczas pracy należy stosować:
- osłony przewidziane przez producenta,
- sprawny wyłącznik awaryjny,
- klin rozszczepiający, jeśli przewiduje go konstrukcja i technologia cięcia,
- popychacze i dociski,
- ochronę oczu i słuchu,
- skuteczne odpylanie.
Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych, ponieważ w pewnych sytuacjach mogą zostać pochwycone. Dlatego środki ochrony indywidualnej należy dobierać zgodnie z oceną ryzyka i wymaganiami stanowiska.
FAQ: Czy pilarka tarczowa przemysłowa nadaje się głównie do drewna litego?
Nie tylko. W zależności od konstrukcji i zastosowanej tarczy może obrabiać drewno lite, sklejkę, MDF, płytę wiórową i płyty laminowane. Przy rozkroju płyt szczególnie przydatna jest pilarka formatowa, a przy laminatach często także podcinak.
FAQ: Czym różni się cięcie wzdłużne od poprzecznego?
Cięcie wzdłużne prowadzi się zwykle równolegle do włókien drewna lub dłuższej krawędzi materiału, najczęściej z użyciem prowadnicy równoległej. Cięcie poprzeczne wykonuje się w poprzek włókien albo na długość, zazwyczaj z prowadnicą poprzeczną, wózkiem lub stołem przesuwnym. Różnice wpływają na dobór tarczy i sposób prowadzenia materiału.
FAQ: Czy podcinak jest potrzebny przy każdym cięciu?
Nie. Podcinak stosuje się głównie podczas cięcia płyt laminowanych i innych materiałów podatnych na wyrwania od spodu. Przy wielu operacjach w drewnie litym albo zwykłej sklejce nie jest konieczny, o ile jakość krawędzi jest wystarczająca bez jego użycia.
FAQ: Po co jest klin rozszczepiający?
Klin rozszczepiający utrzymuje szczelinę za tarczą i ogranicza zamykanie się rzazu. Dzięki temu zmniejsza ryzyko zakleszczenia materiału i odrzutu. Jego ustawienie musi być zgodne z tarczą i wymaganiami producenta maszyny.
FAQ: Czy większa moc silnika zawsze oznacza lepszą pilarkę?
Nie. Moc jest ważna, ale o możliwościach maszyny decydują także sztywność konstrukcji, jakość prowadnic, moment obrotowy, stan narzędzia, stabilność obrotów i dopasowanie do materiału. Słabo wykonana maszyna o dużej mocy może pracować gorzej niż dobrze zbudowana pilarka o niższej mocy.
FAQ: Jak rozpoznać, że tarcza wymaga ostrzenia lub wymiany?
Typowe objawy to większy opór cięcia, przypalenia na krawędzi, pogorszenie jakości powierzchni, wyrywanie włókien, wzrost hałasu i drgań oraz konieczność użycia większej siły posuwu. Tarcza powinna być też regularnie czyszczona z żywicy i osadów.
FAQ: Czy używana pilarka przemysłowa to dobry wybór?
Może być dobrym wyborem, jeśli jej stan techniczny został rzetelnie oceniony. Trzeba sprawdzić luzy, stan łożysk, prostoliniowość i płaskość stołów, dokładność prowadnic, instalację elektryczną, kompletność osłon i dostępność części. Sama masywność starej maszyny nie gwarantuje jakości ani bezpieczeństwa.
O autorze