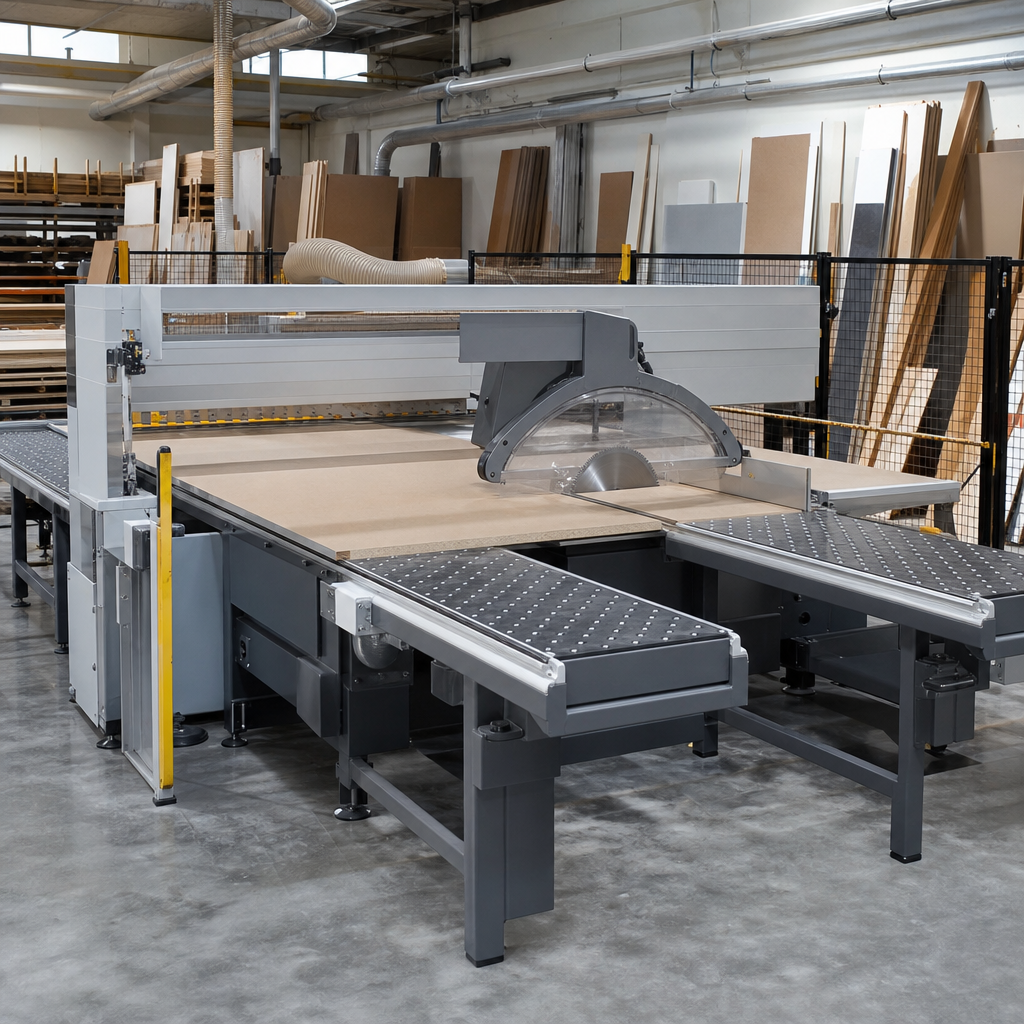
Pilarka do pakietów płyt to wyspecjalizowana maszyna przeznaczona do rozkroju stosów materiałów drewnopochodnych, a nie pojedynczych arkuszy. W praktyce stosuje się ją tam, gdzie liczy się duża powtarzalność, wydajność i ograniczenie czasu potrzebnego na cięcie całych partii formatek. Tego typu urządzenie pracuje głównie z płytami wiórowymi, MDF, HDF, sklejką, a w odpowiedniej konfiguracji także z niektórymi tworzywami płytowymi. Najważniejsze jest to, że pilarka do pakietów nie zastępuje każdej innej pilarki w stolarni, lecz realizuje konkretną technologię: szybki rozkrój wielu płyt jednocześnie.
Czym jest i do czego służy pilarka do pakietów płyt?
Pilarka do pakietów płyt to przemysłowa obrabiarka tnąca, zaprojektowana do przecinania całych pakietów płyt ułożonych jedna na drugiej. Jej zadaniem jest wykonywanie prostoliniowych cięć z zachowaniem możliwie wysokiej wydajności oraz akceptowalnej jakości krawędzi na wszystkich warstwach stosu.
Maszyna obrabia przede wszystkim materiały płytowe stosowane w meblarstwie i produkcji wyposażenia wnętrz, takie jak:
- płyta wiórowa surowa i laminowana,
- MDF i HDF,
- sklejka,
- płyty stolarskie,
- wybrane płyty kompozytowe i tworzywowe, jeśli dopuszcza to producent narzędzia i maszyny.
Podstawowym efektem obróbki jest podział dużego formatu na mniejsze formatki. W odróżnieniu od pilarki formatowej, która zwykle rozcina pojedynczą płytę lub pojedynczy element, pilarka do pakietów jest nastawiona na wydajność seryjną. Dlatego spotyka się ją przede wszystkim w zakładach meblowych, centrach rozkroju i liniach produkcyjnych o dużym wolumenie.
Jak działa?
Zasada pracy pilarki do pakietów płyt opiera się na ruchu obrotowym narzędzia tnącego oraz kontrolowanym ruchu materiału albo zespołu tnącego, zależnie od konstrukcji maszyny. Narzędziem jest tarcza pilarska, która obraca się z dużą prędkością i przecina pakiet płyt na zadany wymiar.
W praktyce proces wygląda następująco:
- pakiet płyt zostaje ułożony na stole lub polu załadunkowym,
- materiał jest bazowany względem ograniczników i prowadzeń,
- dociski stabilizują stos, aby warstwy nie przesuwały się względem siebie,
- agregat tnący wykonuje cięcie lub materiał jest podawany w strefę cięcia,
- po wykonaniu cięcia elementy są przesuwane do dalszych operacji.
W wielu pilarkach do pakietów istotną rolę odgrywa belka dociskowa, która utrzymuje cały pakiet w podczas cięcia. Dzięki temu ogranicza się drgania, unoszenie górnych płyt oraz pogorszenie jakości krawędzi. W zależności od konstrukcji można spotkać również podcinak, czyli dodatkową tarczę nacinającą warstwę dekoracyjną od spodu. Nie jest on jednak potrzebny do każdego rodzaju cięcia i nie każda pilarka do pakietów go posiada.
Podstawowy ruch narzędzia to ruch obrotowy tarczy. Ruch materiału ma charakter posuwowy i może być realizowany przez chwytaki, stół podawczy, popychacz albo system automatycznego pozycjonowania. Kluczowe jest zachowanie stabilności pakietu, bo nawet niewielki poślizg między płytami może spowodować różnice wymiarowe albo wyszczerbienia.
Budowa i najważniejsze elementy
Pilarka do pakietów płyt jest maszyną znacznie bardziej złożoną niż klasyczna pilarka stołowa czy prosta pilarka panelowa. O dokładności i wydajności decyduje nie tylko moc silnika, ale także sztywność konstrukcji, jakość prowadnic, precyzja pozycjonowania oraz skuteczność docisku materiału.
- Korpus i rama maszyny – odpowiadają za sztywność całego układu i tłumienie drgań. Przy cięciu pakietowym ma to bezpośredni wpływ na prostoliniowość cięcia.
- Agregat tnący – zespół z tarczą główną, napędem i układem prowadzenia. To on wykonuje właściwe cięcie.
- Tarcza pilarska – dobierana do rodzaju płyt, oczekiwanej jakości krawędzi i wysokości pakietu. Znaczenie ma geometria zęba, liczba zębów, średnica i materiał ostrza.
- Podcinak – stosowany głównie przy płytach laminowanych, gdy trzeba ograniczyć wyrywanie warstwy dekoracyjnej.
- Belka dociskowa – unieruchamia pakiet podczas rozkroju i zmniejsza ryzyko przesunięć między arkuszami.
- System podawania i pozycjonowania – może obejmować chwytaki, popychacze, rolki lub stoły z poduszką powietrzną. Odpowiada za ustawienie materiału na zadany wymiar.
- Stół roboczy – powierzchnia podparcia dla płyt. Powinien ograniczać tarcie i zapewniać stabilną bazę dla całego stosu.
- Ograniczniki i układ sterowania – odpowiadają za dokładność wymiarową i realizację programu rozkroju.
- Instalacja odpylająca – usuwa trociny, pył i wióry ze strefy skrawania, co wpływa zarówno na bezpieczeństwo, jak i jakość pracy.
Materiały, które można ciąć
Typowa pilarka do pakietów pracuje z materiałami płytowymi o względnie jednorodnej strukturze i stabilnych właściwościach geometrycznych. Najczęściej są to płyty meblowe, MDF, HDF oraz sklejka. Istotne jest, że zachowanie materiału podczas cięcia zależy nie tylko od samej płyty, ale też od rodzaju okleiny, laminatu, wilgotności i jakości prasowania pakietu.
Przy płytach laminowanych najważniejszym problemem są wyszczerbienia krawędzi. W takich zastosowaniach duże znaczenie ma odpowiednia tarcza oraz, jeśli maszyna jest wyposażona, prawidłowo ustawiony podcinak. Przy sklejce z kolei trzeba brać pod uwagę zmienny układ warstw i podatność na wyrwania na wyjściu z cięcia.
Parametry ważniejsze niż sama moc silnika
Moc napędu jest istotna, ale nie wolno traktować jej jako jedynego miernika przydatności maszyny. W pilarkach do pakietów równie ważne są:
- wysokość cięcia, czyli maksymalna grubość pakietu,
- długość i szerokość obsługiwanych płyt,
- dokładność pozycjonowania,
- stabilność i siła docisku,
- sztywność prowadzenia agregatu,
- jakość systemu podawania,
- możliwości sterowania i optymalizacji rozkroju,
- wydajność odpylania.
W praktyce słaba sztywność maszyny albo zużyte prowadnice mogą obniżyć jakość cięcia bardziej niż teoretycznie mniejsza moc napędu. Podobnie źle dobrana tarcza może powodować przypalenia, nadmierny hałas lub wyszczerbienia mimo poprawnych parametrów samej obrabiarki.
Jakość cięcia i wpływ narzędzia
Ostateczny efekt rozkroju zależy od współpracy maszyny, narzędzia i materiału. Tarcza musi mieć właściwą geometrię zębów, odpowiednią liczbę zębów oraz dopuszczalne obroty zgodne z danym agregatem. Do szybkiego rozkroju pakietów można stosować inne konfiguracje narzędzia niż do cięcia pojedynczych formatów z wysokimi wymaganiami estetycznymi.
Znaczenie mają między innymi:
- średnica tarczy – wpływa na możliwą wysokość cięcia i charakter skrawania,
- liczba zębów – wpływa na jakość krawędzi i obciążenie podczas cięcia,
- geometria zęba – dobierana do płyt surowych, laminowanych lub sklejki,
- stan ostrza – stępiona tarcza zwiększa opór, temperaturę i ryzyko wyszczerbień,
- kierunek obrotów i maksymalne dopuszczalne obroty – muszą być zgodne z oznaczeniami producenta.
W produkcji seryjnej bardzo ważna jest powtarzalność. Dlatego regularna kontrola bicia tarczy, czystości kołnierzy mocujących i stanu wrzeciona ma duży wpływ na wynik końcowy.
Wydajność, automatyzacja i organizacja rozkroju
Pilarka do pakietów pokazuje pełnię możliwości dopiero wtedy, gdy jest elementem dobrze zorganizowanego procesu. Sama maszyna tnąca to tylko część układu. O wydajności decydują również sposób dostarczania płyt, odbiór formatek, etykietowanie, a często także współpraca z oprogramowaniem do optymalizacji rozkroju.
W bardziej zaawansowanych zakładach stosuje się:
- automatyczny załadunek płyt,
- chwytaki pozycjonujące sterowane numerycznie,
- programy optymalizujące układ cięć i minimalizujące odpad,
- systemy identyfikacji elementów,
- zintegrowany transport wewnętrzny.
To ważne rozróżnienie: wysoka prędkość samego cięcia nie oznacza jeszcze wysokiej wydajności całego gniazda produkcyjnego. Jeżeli operator długo bazuje materiał lub ręcznie sortuje formatki, potencjał maszyny pozostaje niewykorzystany.
Eksploatacja w małym i dużym zakładzie
Pilarka do pakietów płyt jest rozwiązaniem typowo produkcyjnym. W małym warsztacie, gdzie realizuje się krótkie serie albo jednostkowe zabudowy, taka maszyna bywa przewymiarowana organizacyjnie i kosztowo. Inaczej wygląda to w dużej stolarni meblowej lub zakładzie usługowego rozkroju płyt, gdzie codziennie przecina się wiele pełnych arkuszy tego samego materiału.
Przy ocenie opłacalności trzeba uwzględnić nie tylko zakup urządzenia, ale też:
- miejsce potrzebne na załadunek i odbiór płyt,
- wymagania dotyczące zasilania,
- skuteczny system odpylania,
- koszt narzędzi i ich regeneracji,
- dostępność serwisu,
- przeszkolenie operatorów,
- dopasowanie maszyny do realnej liczby zleceń.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Maksymalna wysokość cięcia | Największa dopuszczalna grubość całego pakietu | Decyduje, ile płyt można ciąć jednocześnie | Nie przekraczać wartości z dokumentacji; uwzględnić rodzaj materiału i jakość krawędzi |
| Długość i szerokość rozkroju | Maksymalne wymiary obsługiwanych płyt | Wpływa na możliwość cięcia standardowych formatów i dużych arkuszy | Sprawdzić zgodność z najczęściej używanymi formatami w zakładzie |
| Moc agregatu tnącego | Zdolność napędu do utrzymania pracy pod obciążeniem | Wpływa na płynność cięcia, ale nie przesądza sama o jakości | Ocenić razem ze sztywnością maszyny, przełożeniem i doborem tarczy |
| System docisku | Sposób stabilizacji pakietu podczas cięcia | Ogranicza przesunięcia płyt i poprawia powtarzalność wymiarową | Ważna jest równomierność nacisku i stan powierzchni dociskowych |
| Dokładność pozycjonowania | Precyzja ustawiania materiału i wymiaru cięcia | Wpływa bezpośrednio na zgodność formatek z rysunkiem | Sprawdzić kalibrację, stan prowadnic, chwytaków i układu pomiarowego |
| Podcinak | Dodatkowa tarcza nacinająca dolną warstwę płyty | Pomaga ograniczyć wyszczerbienia przy płytach laminowanych | Nie jest potrzebny do każdego materiału; wymaga prawidłowego ustawienia |
| Rodzaj tarczy | Geometria, liczba zębów, średnica i materiał ostrza | Wpływa na jakość krawędzi, wydajność i obciążenie maszyny | Dobierać do materiału i zaleceń producenta narzędzia |
| Odpylanie | Usuwanie pyłu i trocin ze strefy cięcia | Poprawia bezpieczeństwo, trwałość maszyny i widoczność pracy | Liczy się nie tylko średnica króćca, ale realny przepływ i filtracja |
| Sterowanie i optymalizacja rozkroju | Możliwość programowania cięć i planowania układu formatek | Zmniejsza straty materiałowe i skraca czas pracy operatora | Ważna jest prostota obsługi, kompatybilność z produkcją i serwis oprogramowania |
Jak dobrać maszynę do zastosowania?
Dobór pilarki do pakietów płyt powinien wynikać z realnego procesu produkcyjnego, a nie z ogólnego założenia, że większa i bardziej zautomatyzowana maszyna zawsze będzie lepsza. Najpierw trzeba określić, jakie materiały są cięte, ile arkuszy dziennie przechodzi przez rozkrój i jaka dokładność jest wymagana na dalszych etapach produkcji.
Warto przeanalizować:
- rodzaj produkcji: jednostkowa, małoseryjna czy masowa,
- udział płyt laminowanych i surowych,
- typowe formaty wejściowe i wyjściowe,
- oczekiwaną wysokość pakietu,
- miejsce na załadunek i odbiór,
- dostępną instalację elektryczną i odpylającą,
- poziom automatyzacji potrzebny operatorom,
- dostępność części zamiennych i serwisu.
Dla zakładu usługowego ważna będzie elastyczność i szybkość przezbrojenia między różnymi zleceniami. Dla fabryki mebli skrzyniowych większe znaczenie może mieć integracja z systemem optymalizacji rozkroju i automatyczny transport płyt. Jeśli rozważa się maszynę używaną, trzeba szczególnie sprawdzić stan prowadnic, wrzeciona, układu docisku, instalacji elektrycznej oraz kompletność zabezpieczeń.
Najczęstsze błędy podczas pracy
W przypadku pilarki do pakietów wiele problemów wynika nie z samej maszyny, lecz z błędów organizacyjnych i niewłaściwego przygotowania procesu. Najczęstsze z nich to:
- cięcie pakietu o zbyt dużej wysokości względem możliwości maszyny i narzędzia,
- stosowanie stępionej lub źle dobranej tarczy,
- niewłaściwe ustawienie podcinaka przy płytach laminowanych,
- zbyt słaby docisk pakietu, powodujący przesuwanie się warstw,
- brak kalibracji ograniczników i układów pozycjonujących,
- ignorowanie wpływu zabrudzeń na prowadnice i powierzchnie bazowe,
- praca przy niewydolnym odpylaniu,
- próby nadrabiania jakości zbyt wolnym lub zbyt agresywnym posuwem bez analizy przyczyny problemu.
W pilarkach tnących materiały drewnopochodne trzeba pamiętać również o ryzyku odrzutu. Choć konstrukcja przemysłowa zwykle lepiej kontroluje materiał niż prosta pilarka stołowa, to nadal zakleszczenie, przesunięcie pakietu lub uszkodzone narzędzie mogą stworzyć niebezpieczną sytuację. Stabilne bazowanie, sprawny docisk i prawidłowy przebieg posuwu są tu kluczowe.
Konserwacja i bezpieczeństwo
Konserwacja pilarki do pakietów powinna obejmować zarówno część mechaniczną, jak i układy sterowania oraz odpylania. Regularne czyszczenie strefy cięcia, stołu, prowadnic i osłon zmniejsza ryzyko błędów pozycjonowania oraz przyspieszonego zużycia elementów ruchomych.
W codziennej praktyce należy kontrolować:
- stan tarczy i ewentualnego podcinaka,
- czystość kołnierzy mocujących,
- prowadnice i układy przesuwu,
- powierzchnie dociskowe belki dociskowej,
- działanie wyłączników awaryjnych,
- osłony i blokady bezpieczeństwa,
- instalację odpylającą oraz szczelność przewodów,
- stan przewodów elektrycznych i elementów sterowania.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe. Dlatego skuteczne odpylanie nie jest dodatkiem, tylko podstawowym elementem bezpiecznej eksploatacji. Sam duży króciec odciągowy nie gwarantuje skuteczności, jeśli instalacja ma zbyt mały przepływ powietrza lub nieskuteczną filtrację.
Przed wymianą tarczy, usuwaniem zakleszczonego materiału, regulacją agregatu lub czyszczeniem trudno dostępnych elementów maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno blokować zabezpieczeń, pracować z uszkodzonymi osłonami ani wykonywać regulacji w ruchu. Operator powinien stosować ochronę oczu i słuchu, a sposób użycia rękawic musi być zgodny z zasadami bezpieczeństwa dla maszyn obrotowych.
FAQ
Czy pilarka do pakietów płyt nadaje się do cięcia pojedynczych płyt?
Tak, technicznie jest to możliwe, ale ekonomicznie i organizacyjnie taka maszyna jest projektowana głównie do pracy seryjnej. Jej przewaga pojawia się wtedy, gdy tnie się wiele płyt jednocześnie lub realizuje duże partie rozkroju.
Jakie materiały najczęściej obrabia taka pilarka?
Najczęściej są to płyty wiórowe, MDF, HDF oraz sklejka. W zależności od konstrukcji maszyny i narzędzi można ciąć także inne materiały płytowe, o ile dopuszcza to producent.
Czy podcinak jest zawsze konieczny?
Nie. Podcinak jest szczególnie przydatny przy płytach laminowanych, gdy trzeba ograniczyć wyszczerbienia warstwy dekoracyjnej. Przy niektórych materiałach surowych może nie być potrzebny.
Co najbardziej wpływa na jakość krawędzi po cięciu?
Największe znaczenie mają: stan i dobór tarczy, stabilność docisku pakietu, poprawne bazowanie materiału, sztywność maszyny oraz skuteczność odpylania. Sama moc silnika nie decyduje o jakości krawędzi.
Czy większa moc oznacza lepszą pilarkę do pakietów?
Nie zawsze. O możliwościach maszyny decyduje również konstrukcja korpusu, jakość prowadnic, precyzja pozycjonowania, układ docisku i dobór narzędzia. Maszyna o dużej mocy, ale słabej geometrii lub zużytych elementach, nie zapewni dobrego wyniku.
Jak rozpoznać, że tarcza wymaga wymiany lub ostrzenia?
Typowe objawy to wzrost oporu cięcia, pogorszenie jakości krawędzi, przypalenia, większy hałas, zwiększone pylenie oraz niestabilna praca agregatu. W produkcji seryjnej warto kontrolować stan narzędzia zanim pojawi się wyraźna wada na formatkach.
Na co uważać przy zakupie używanej maszyny?
Trzeba sprawdzić stan prowadnic, wrzeciona, układu docisku, stołu, osłon, instalacji elektrycznej i sterowania. Ważna jest też dostępność części, dokumentacja techniczna oraz możliwość wykonania kalibracji i serwisu po zakupie.
Czy pilarka do pakietów wymaga wydajnego odciągu trocin?
Zdecydowanie tak. Podczas rozkroju płyt powstaje dużo drobnego pyłu i wiórów. Skuteczne odpylanie poprawia bezpieczeństwo, ogranicza zabrudzenie mechanizmów i pomaga utrzymać powtarzalną jakość cięcia.
O autorze