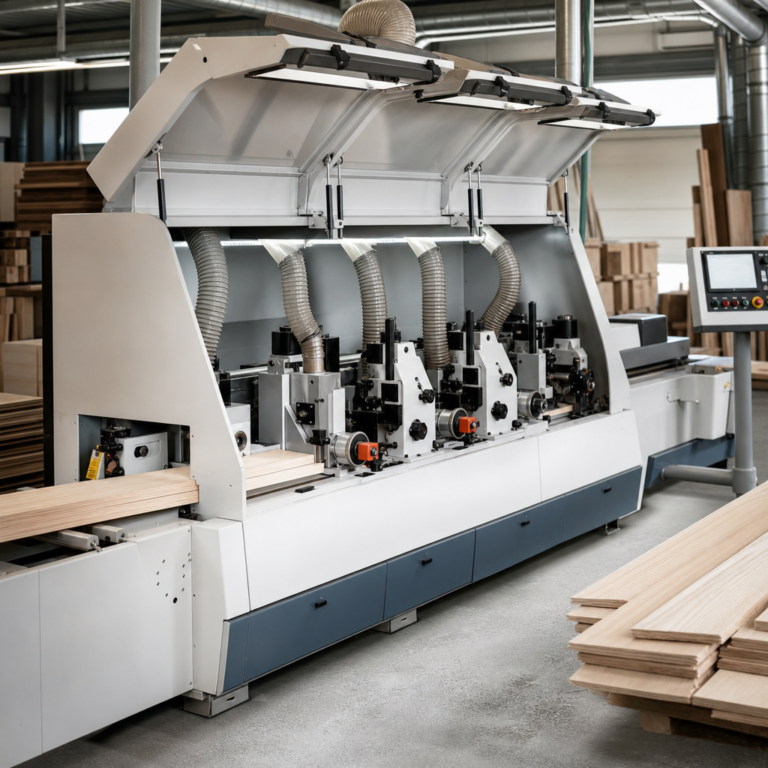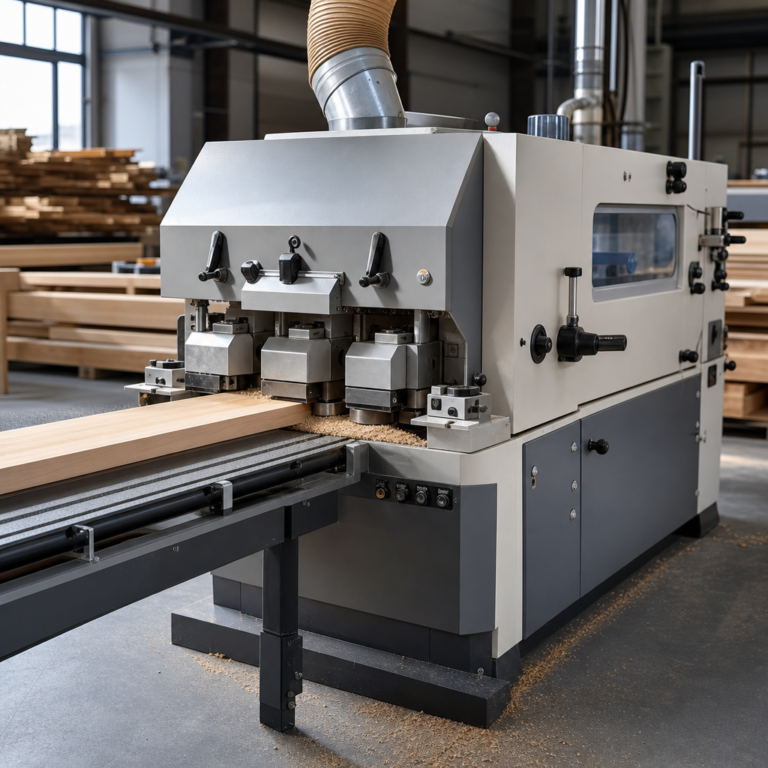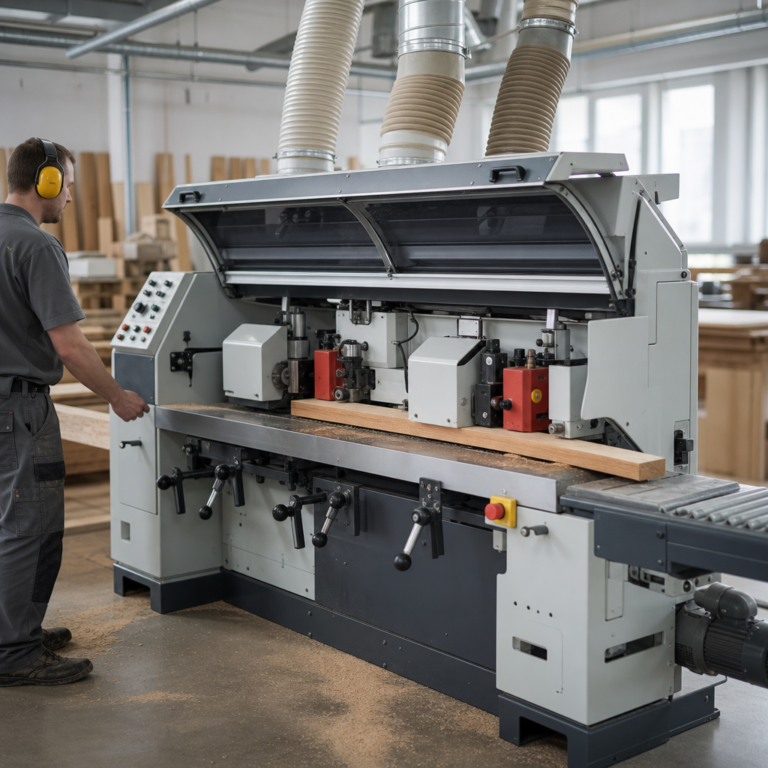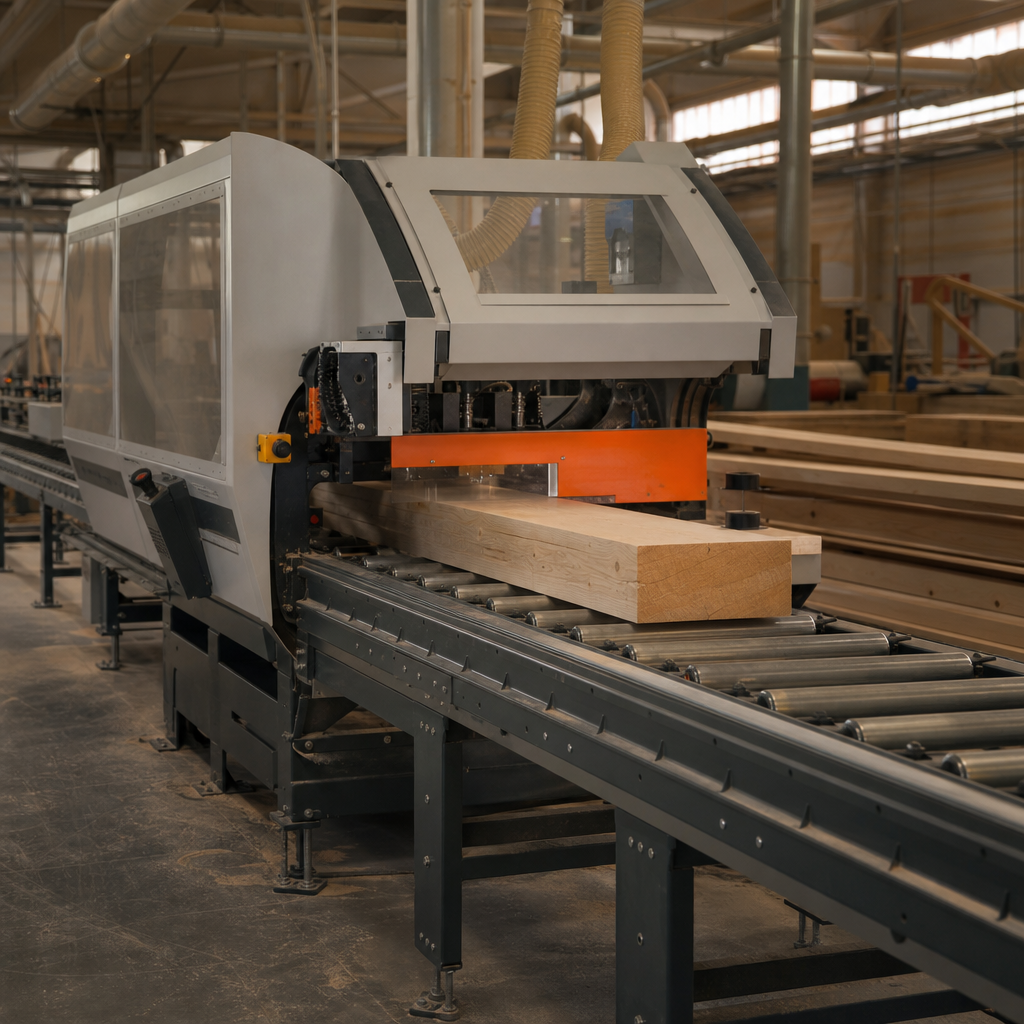
Pilarka automatyczna do drewna to maszyna przeznaczona do seryjnego, powtarzalnego i zautomatyzowanego przecinania elementów drewnianych lub drewnopochodnych na zadany wymiar. W praktyce najczęściej spotyka się ją w zakładach produkujących elementy meblowe, stolarkę budowlaną, opakowania, półfabrykaty z litego drewna oraz w liniach przygotowania wsadu. Kluczową cechą takiej maszyny nie jest samo cięcie, lecz automatyzacja posuwu, pozycjonowania i cyklu roboczego, co poprawia wydajność, ogranicza błędy operatora i ułatwia utrzymanie stałej długości detali. Trzeba jednak pamiętać, że „pilarka automatyczna” nie oznacza jednej uniwersalnej konstrukcji, lecz grupę urządzeń o różnym stopniu złożoności.
Czym jest i do czego służy pilarka automatyczna do drewna?
Pilarka automatyczna do drewna to obrabiarka tnąca wyposażona w mechanizmy sterujące podawaniem materiału i realizacją cięcia bez konieczności ręcznego wykonywania każdego ruchu przez operatora. Maszyna może pracować jako samodzielne stanowisko albo element większej linii technologicznej.
Obrabianym materiałem jest najczęściej:
- drewno lite, suche lub mokre,
- kantówki, listwy, łaty, fryzy,
- elementy klejone,
- sklejka, MDF i inne materiały drewnopochodne — jeśli dana konstrukcja jest do tego przeznaczona.
Podstawowym efektem obróbki jest precyzyjne rozcięcie materiału na określoną długość, czasem również pod kątem, zależnie od budowy maszyny. W odróżnieniu od klasycznej pilarki stołowej operator nie prowadzi ręcznie materiału bezpośrednio przy tarczy, lecz nadzoruje ustawienie programu, pakietu wymiarów, ograniczników lub układu podawania.
W praktyce pilarki automatyczne stosuje się głównie do:
- cięcia seryjnego elementów na długość,
- powtarzalnego formatowania półfabrykatów,
- optymalizacji rozkroju długościowego,
- odcinania wad drewna w zautomatyzowanym cyklu,
- zasilania kolejnych maszyn w linii produkcyjnej.
Jak działa?
Zasada działania zależy od odmiany maszyny, ale rdzeń procesu jest wspólny. Narzędziem tnącym jest zazwyczaj obracająca się tarcza pilarska. To ona wykonuje główny ruch roboczy, czyli ruch obrotowy, który odpowiada za skrawanie włókien drewna.
Materiał wykonuje z kolei ruch posuwowy. Może być on realizowany przez:
- rolki podające,
- chwytak popychający,
- serwonapędowy zderzak pozycjonujący,
- podajnik łańcuchowy lub taśmowy,
- układ docisków i podajników pneumatycznych.
W prostszych automatach operator wkłada element, a maszyna sama pozycjonuje go do długości i wykonuje cięcie. W bardziej zaawansowanych systemach pilarka sama pobiera materiał z magazynku, mierzy długość, optymalizuje układ cięć, odrzuca odpady i sortuje gotowe odcinki.
Najczęściej spotykany przebieg cyklu wygląda następująco:
- podanie materiału do strefy pomiaru lub bazowania,
- ustalenie długości przez zderzak albo układ pomiarowy,
- unieruchomienie detalu przez dociski,
- wejście tarczy w materiał lub dosunięcie materiału do tarczy,
- wykonanie cięcia,
- odsunięcie narzędzia i zwolnienie materiału,
- przesunięcie elementu do kolejnego cięcia albo odbioru.
Pod względem technologicznym jest to najczęściej obróbka poprzeczna względem długości elementu, czyli cięcie na wymiar. W niektórych liniach mogą występować także układy do cięcia pakietowego, cięcia kątowego lub rozkroju optymalizacyjnego.
Budowa i najważniejsze elementy
Choć konstrukcje różnią się między producentami, typowa pilarka automatyczna do drewna składa się z kilku podstawowych zespołów.
Agregat tnący
To zespół z silnikiem, wrzecionem i tarczą pilarską. Odpowiada za właściwy proces skrawania. W zależności od konstrukcji tarcza może poruszać się od dołu do góry, wahliwie, promieniowo albo pozostawać nieruchoma przy ruchu materiału. Bardzo ważne są tu: średnica tarczy, geometria zębów, materiał ostrza, kierunek obrotów i dopuszczalne maksymalne obroty.
Układ podawania materiału
Jest to jeden z najważniejszych elementów odróżniających automat od pilarki ręcznej. Układ podawania może korzystać z rolek, transporterów, łańcuchów, popychaczy lub chwytaków. Jego zadaniem jest nie tylko przesunięcie materiału, ale także utrzymanie powtarzalności wymiaru i stabilności w czasie cięcia.
System pozycjonowania i pomiaru
W prostszych maszynach długość ustalana jest przez zderzak nastawiany mechanicznie lub elektronicznie. W bardziej rozbudowanych rozwiązaniach pracują serwonapędy, enkodery i układy pomiarowe współpracujące ze sterownikiem. To właśnie ten zespół w dużym stopniu decyduje o dokładności długości gotowych elementów.
Dociski i prowadzenie materiału
Drewno podczas cięcia nie może przemieszczać się ani podskakiwać. Dlatego pilarka automatyczna ma dociski pionowe, czasem także boczne, oraz powierzchnie prowadzące utrzymujące element w zadanej pozycji. Słabe podparcie materiału pogarsza jakość cięcia i zwiększa ryzyko zakleszczenia.
Osłony, sterowanie i odpylanie
Nowoczesna maszyna musi mieć osłony strefy tnącej, wyłączniki awaryjne i układ sterowania umożliwiający bezpieczne uruchamianie cyklu. Równie ważne są króćce odciągowe połączone z instalacją odpylającą. W drewnie powstają nie tylko trociny, ale też drobny pył, który stanowi zagrożenie zdrowotne, pożarowe, a w określonych warunkach także wybuchowe.
Najważniejsze parametry robocze
Przy ocenie pilarki automatycznej nie należy patrzeć wyłącznie na moc silnika. O możliwościach decyduje cały układ: sztywność konstrukcji, stabilność prowadzenia, jakość napędów, rodzaj tarczy, sposób docisku i kultura pracy posuwu.
W praktyce istotne są przede wszystkim:
- maksymalny przekrój ciętego materiału,
- zakres długości elementów,
- dokładność pozycjonowania,
- rodzaj i prędkość posuwu,
- średnica tarczy i charakterystyka agregatu,
- wydajność cyklu przy pracy seryjnej,
- wymagania dotyczące odpylania.
Duża moc pomaga przy cięższej obróbce, ale słabo zaprojektowany docisk lub luzy w pozycjonowaniu mogą zniweczyć przewagę silnika. Dlatego parametry trzeba oceniać jako całość.
Zastosowanie w warsztacie i produkcji
Pilarki automatyczne spotyka się zarówno w małych zakładach, jak i w przemyśle. Zakres zastosowań zależy od stopnia automatyzacji.
- Mały warsztat wykorzystuje automat do seryjnego cięcia listew, ramek, sztachet, kantówek i elementów powtarzalnych.
- Stolarnia usługowa stosuje go do przygotowania wsadów na dalszą obróbkę, np. struganie, klejenie lub frezowanie.
- Produkcja mebli i komponentów korzysta z automatycznego cięcia elementów drewnianych i drewnopochodnych na długość.
- Zakłady przemysłowe wdrażają wersje z optymalizacją, znakowaniem, sortowaniem i integracją z systemami produkcyjnymi.
Trzeba jednak odróżnić pilarkę automatyczną do cięcia na długość od pilarki formatowej do rozkroju płyt. To są maszyny o innym przeznaczeniu.
Dokładność i jakość cięcia
Na jakość gotowego detalu wpływa nie tylko ustawiona długość, ale też prostopadłość cięcia, czystość krawędzi i brak wyrwań. Kluczowe znaczenie mają:
- stan i dobór tarczy,
- sztywność zespołu tnącego,
- stabilność podparcia materiału,
- jednostajny posuw,
- prawidłowy docisk,
- kalibracja układu pomiarowego.
Zbyt szybki posuw może pogarszać powierzchnię cięcia, zwiększać obciążenie tarczy i powodować wyszczerbienia. Zbyt wolny posuw sprzyja nagrzewaniu i przypalaniu materiału, zwłaszcza przy tępej tarczy lub niewłaściwej geometrii zębów.
Automatyzacja a organizacja pracy
Największa korzyść z pilarki automatycznej pojawia się wtedy, gdy maszyna pracuje w powtarzalnym procesie. Samo kupno automatu nie poprawi produkcji, jeśli materiał jest źle przygotowany, oznaczenia detali niespójne, a odbiór elementów chaotyczny.
W dobrze zorganizowanym stanowisku znaczenie mają:
- stół lub magazyn podawczy o odpowiedniej długości,
- odbiór gotowych elementów bez blokowania cyklu,
- czytelne listy cięć,
- kontrola jakości pierwszych sztuk,
- sprawny odciąg trocin i pyłu,
- jednoznaczne procedury przezbrajania.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Maksymalny przekrój materiału | Największa wysokość i szerokość obrabianego elementu | Decyduje, czy maszyna poradzi sobie z kantówką, deską lub pakietem | Sprawdzać dla realnych elementów, a nie tylko dla pojedynczych skrajnych wartości |
| Zakres długości cięcia | Minimalna i maksymalna długość gotowych detali | Wpływa na możliwość realizacji krótkich i długich serii bez dodatkowych operacji | Uwzględnić miejsce na podanie i odbiór elementów |
| Średnica tarczy | Rozmiar narzędzia tnącego | Wpływa na możliwą wysokość cięcia i charakter pracy agregatu | Dobierać zgodnie z konstrukcją maszyny i dopuszczalnymi obrotami |
| Rodzaj posuwu | Sposób przemieszczania materiału: rolki, chwytak, łańcuch, serwonapęd | Wpływa na powtarzalność, wydajność i delikatność obchodzenia się z materiałem | Ocenić stabilność prowadzenia i łatwość ustawiania długości |
| Dokładność pozycjonowania | Powtarzalność ustawienia długości przed cięciem | Bezpośrednio wpływa na zgodność partii detali z wymiarem | Ważna jest kalibracja, stan napędów i sposób bazowania materiału |
| Docisk materiału | Układ unieruchamiający detal podczas cięcia | Ogranicza drgania, przesunięcia i pogorszenie prostopadłości | Sprawdzić, czy nie uszkadza delikatnych powierzchni i czy działa równomiernie |
| Wydajność cyklu | Liczba cięć lub elementów w jednostce czasu | Określa opłacalność przy produkcji seryjnej | Liczyć razem z czasem załadunku, odbioru i przezbrojenia |
| Odpylanie | Sposób odbioru trocin i pyłu z komory cięcia | Wpływa na bezpieczeństwo, czystość i trwałość mechanizmów | Liczy się przepływ powietrza, szczelność osłon i filtracja, nie tylko średnica króćca |
| Interfejs sterowania | Panel obsługi i sposób wprowadzania programów cięcia | Decyduje o szybkości przezbrojeń i ryzyku błędów operatora | Ważna jest czytelność, diagnostyka błędów i możliwość zapisu receptur |
Jak dobrać maszynę do zastosowania?
Dobór pilarki automatycznej powinien zaczynać się od analizy procesu, a nie od samej marki czy mocy. Najważniejsze pytanie brzmi: co, w jakiej ilości i z jaką powtarzalnością będzie cięte.
Dla hobbysty lub bardzo małego warsztatu automat bywa przerostem możliwości i kosztów, jeśli produkcja nie jest seryjna. W takim środowisku istotniejsze może być precyzyjne stanowisko konwencjonalne. Z kolei w stolarni usługowej, gdzie codziennie tnie się dziesiątki lub setki powtarzalnych elementów, automatyzacja szybko pokazuje przewagę.
Przy wyborze warto przeanalizować:
- rodzaj materiału: drewno lite, mokre, suche, klejone, płyty,
- typowe przekroje i długości elementów,
- wielkość serii i zmienność produkcji,
- wymaganą dokładność długości i prostopadłości,
- dostępną przestrzeń na podanie i odbiór,
- zasilanie elektryczne i instalację pneumatyczną, jeśli jest wymagana,
- wydajność odpylania,
- dostępność serwisu, części i dokumentacji.
W zakładach produkcyjnych duże znaczenie ma też możliwość integracji z etykietowaniem, skanerami wad, systemami optymalizacji i transportem wewnętrznym. Natomiast przy zakupie maszyny używanej trzeba szczególnie sprawdzić luzy prowadnic, stan agregatu tnącego, prostoliniowość podawania, kondycję napędów, instalację elektryczną i kompletność zabezpieczeń.
Najczęstsze błędy podczas pracy
Nawet dobra pilarka automatyczna nie zapewni poprawnego wyniku, jeśli popełnia się podstawowe błędy technologiczne i organizacyjne.
- Praca tępa lub źle dobraną tarczą — prowadzi do wyszczerbień, przypaleń, wzrostu obciążenia silnika i pogorszenia dokładności.
- Zbyt szybki posuw — obniża jakość cięcia, zwiększa drgania i ryzyko przeciążenia układu tnącego.
- Zbyt słaby docisk materiału — element może się przesuwać, podnosić lub skręcać podczas cięcia.
- Brak kalibracji długości — przy seryjnej produkcji nawet niewielki błąd bazowy powoduje dużą liczbę wadliwych sztuk.
- Niewłaściwe podparcie długich elementów — materiał wygina się i zaburza pozycjonowanie.
- Ignorowanie jakości surowca — krzywe, skręcone lub niestabilne elementy utrudniają uzyskanie powtarzalnego wyniku.
- Praca przy niesprawnym odciągu — pył i trociny pogarszają warunki pracy, odkładają się w mechanizmach i mogą zafałszowywać pomiar lub bazowanie.
Błędem organizacyjnym jest też brak kontroli pierwszych sztuk po zmianie programu, tarczy lub nastawy długości. W praktyce to najprostszy sposób, by uniknąć serii błędnie dociętych elementów.
Konserwacja i bezpieczeństwo
Pilarka automatyczna pracuje powtarzalnie, ale wymaga regularnego nadzoru technicznego. Konserwacja nie polega wyłącznie na czyszczeniu komory cięcia. Równie ważna jest kontrola wszystkich zespołów odpowiedzialnych za pozycjonowanie i posuw.
W codziennej praktyce należy zwracać uwagę na:
- czystość strefy roboczej i osłon,
- stan tarczy oraz poprawność mocowania,
- zużycie prowadnic, rolek i elementów dociskowych,
- działanie napędów posuwu i czujników,
- szczelność oraz wydajność instalacji odpylającej,
- stan przewodów, osprzętu elektrycznego i wyłączników awaryjnych.
Zakres smarowania, kontroli pasów, łożysk czy interwałów wymiany części zawsze powinien wynikać z instrukcji producenta konkretnej maszyny. Nie należy podawać uniwersalnych terminów dla wszystkich konstrukcji, bo różnią się budową i warunkami pracy.
W obszarze bezpieczeństwa podstawowe znaczenie mają osłony strefy cięcia, sprawne zatrzymanie awaryjne, prawidłowe mocowanie materiału i niedopuszczanie do sięgania ręką w strefę niebezpieczną. Przed wymianą tarczy, usuwaniem zakleszczonego elementu, regulacją lub czyszczeniem maszyna musi zostać odłączona i zabezpieczona przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Operator powinien stosować ochronę oczu, ochronę słuchu i pracować przy skutecznym odpylaniu. Rękawice nie są uniwersalnym środkiem ochrony przy maszynach z narzędziami obrotowymi, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez ruchome części.
Czy pilarka automatyczna nadaje się do każdego rodzaju drewna?
Nie zawsze. Zakres zastosowania zależy od konstrukcji maszyny, mocy układu tnącego, rodzaju tarczy, maksymalnego przekroju oraz sposobu podawania. Inaczej tnie się suche listwy, inaczej mokre kantówki, a jeszcze inaczej elementy z MDF czy sklejki.
Czy większa moc silnika oznacza lepszą pilarkę automatyczną?
Nie. Moc jest ważna, ale o jakości pracy decydują także sztywność konstrukcji, stabilność posuwu, dokładność pozycjonowania, jakość docisków i właściwy dobór tarczy. Słaby układ prowadzenia może ograniczyć potencjał nawet mocnego agregatu.
Jakie tarcze stosuje się w pilarkach automatycznych do drewna?
Dobór zależy od materiału i rodzaju cięcia. Znaczenie mają średnica, liczba zębów, geometria ostrza, szerokość rzazu, materiał płytki skrawającej oraz dopuszczalne obroty. Nie wolno stosować tarczy poza zakresem przewidzianym przez producenta maszyny i narzędzia.
Od czego zależy dokładność długości cięcia?
Przede wszystkim od systemu pozycjonowania, kalibracji, powtarzalności pracy posuwu, stabilnego bazowania materiału oraz jego jakości. Błędy mogą wynikać zarówno z luzów mechanicznych, jak i z wygiętych czy źle podpartych elementów.
Czy pilarka automatyczna zastępuje pilarkę formatową?
Nie. Pilarka automatyczna do drewna najczęściej służy do cięcia elementów na długość w cyklu seryjnym. Pilarka formatowa jest przeznaczona głównie do rozkroju płyt i innych formatowych operacji z użyciem stołu przesuwnego. To odmienne zastosowania.
Jak ważne jest odpylanie przy tej maszynie?
Bardzo ważne. Skuteczne odpylanie poprawia bezpieczeństwo, ogranicza zapylenie, ułatwia pracę czujników i mechanizmów oraz zmniejsza ryzyko gromadzenia się pyłu w komorze roboczej. O skuteczności decyduje cały układ, a nie tylko średnica króćca.
Czy warto kupić używaną pilarkę automatyczną?
Tak, ale tylko po dokładnej ocenie stanu technicznego. Trzeba sprawdzić agregat tnący, napędy, prowadnice, dokładność pozycjonowania, instalację elektryczną, osłony, dokumentację i dostępność części. Sama masa lub wiek maszyny nie przesądzają o jej przydatności.
Jak ograniczyć liczbę błędów przy produkcji seryjnej?
Najlepiej łączyć poprawne przygotowanie list cięć, regularną kalibrację, kontrolę pierwszych sztuk, właściwy dobór tarczy oraz stabilne podparcie materiału. W produkcji seryjnej najwięcej problemów wynika nie z samego cięcia, lecz z organizacji stanowiska i powtarzalności ustawień.
O autorze