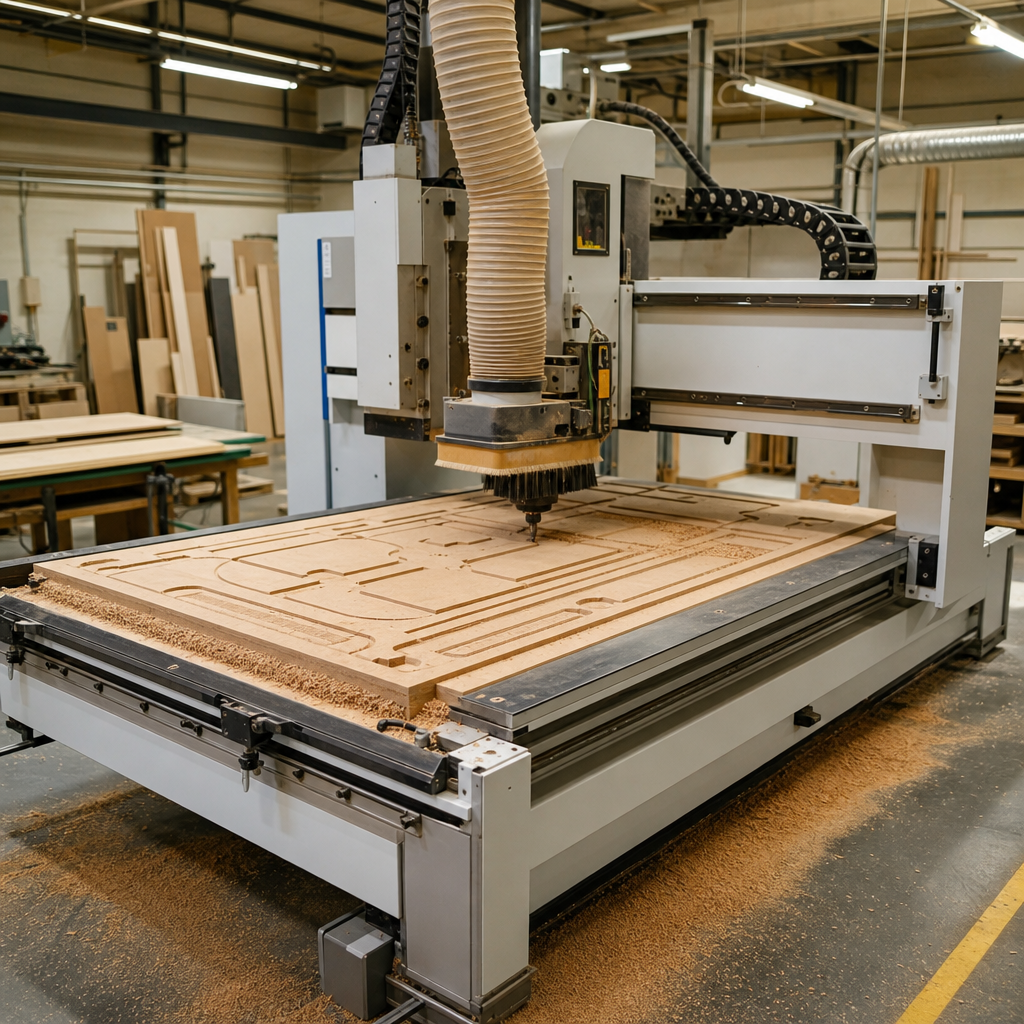
Centrum obróbcze CNC do drewna to jedna z najważniejszych maszyn we współczesnej produkcji mebli, schodów, drzwi, frontów i elementów zabudowy. Jego największą zaletą jest połączenie dokładności, powtarzalności i automatyzacji wielu operacji, które w klasycznym warsztacie wykonywano osobno na kilku obrabiarkach. Nie oznacza to jednak, że CNC „samo robi wszystko” — wymaga poprawnego projektu, właściwego przygotowania technologii i świadomej obsługi. W praktyce o jakości gotowego elementu decyduje nie tylko sama maszyna, ale też program, narzędzie, mocowanie materiału, odpylanie i stan techniczny całego układu.
Czym jest i do czego służy centrum obróbcze CNC do drewna?
Centrum obróbcze CNC do drewna to sterowana numerycznie obrabiarka przeznaczona do automatycznej obróbki drewna litego, płyt drewnopochodnych oraz materiałów pokrewnych, takich jak MDF, sklejka, płyta wiórowa, HDF czy niektóre tworzywa stosowane w meblarstwie. Skrót CNC oznacza Computer Numerical Control, czyli komputerowe sterowanie ruchem maszyny według wcześniej przygotowanego programu.
Maszyna służy przede wszystkim do frezowania, wiercenia, rowkowania, wycinania kształtów, wykonywania gniazd, kieszeni, otworów pod okucia oraz obróbki elementów krzywoliniowych. W zależności od konstrukcji może także realizować bardziej złożone operacje, na przykład obróbkę 5-osiową elementów przestrzennych, schodów, formatek drzwiowych czy komponentów z drewna klejonego.
W odróżnieniu od klasycznej frezarki ręcznej lub dolnowrzecionowej, centrum CNC nie prowadzi operator ręką. To narzędzie porusza się po zaprogramowanej ścieżce w osiach roboczych, a materiał jest unieruchomiony na stole lub podawany w kontrolowany sposób. Podstawowy efekt obróbki to uzyskanie elementu o określonym kształcie, wymiarze i układzie otworów z wysoką powtarzalnością.
Jak działa?
Zasada pracy centrum obróbczego CNC opiera się na realizacji programu, który opisuje ruchy maszyny i kolejność operacji. Typowy proces wygląda następująco: projekt → przygotowanie technologii → generowanie ścieżek narzędzia → mocowanie materiału → obróbka.
Najpierw powstaje model elementu w środowisku CAD. Następnie w systemie CAM technolog przypisuje narzędzia, parametry skrawania, strategie wejścia w materiał, głębokości obróbki i kolejność operacji. Na tej podstawie generowany jest kod sterujący, który interpretuje układ CNC maszyny.
Podczas pracy wrzeciono obraca narzędzie skrawające — najczęściej frez, wiertło lub głowicę specjalną. Ruch narzędzia odbywa się w osiach liniowych, najczęściej X, Y i Z, a w bardziej rozbudowanych maszynach także w osiach obrotowych. Materiał pozostaje zazwyczaj nieruchomy na stole roboczym, mocowany mechanicznie lub podciśnieniowo. W niektórych centrach przelotowych element jest przemieszczany przez układ posuwowy, a agregaty wykonują operacje w trakcie przejścia.
Efekt obróbki zależy od relacji między prędkością obrotową wrzeciona, posuwem, geometrią narzędzia, kierunkiem skrawania i stabilnością mocowania. Nawet bardzo nowoczesna maszyna nie skompensuje źle dobranego frezu, błędnej ścieżki lub źle podpartego detalu.
Budowa i najważniejsze elementy
Podstawą centrum CNC jest korpus i rama, które odpowiadają za sztywność całej konstrukcji. Im stabilniejszy układ, tym mniejsze ryzyko drgań, uciekania wymiaru i pogorszenia jakości powierzchni. W obróbce drewna wysoka dynamika ruchów jest ważna, ale nie może być osiągana kosztem sztywności.
Kluczowym elementem jest stół roboczy. W zależności od typu maszyny może to być stół rastrowy, konsolowy, belkowy lub stół przelotowy. Bardzo często stosuje się podciśnieniowe mocowanie materiału, które przyspiesza przezbrojenia i ułatwia obróbkę płyt. Trzeba jednak pamiętać, że skuteczność podciśnienia zależy od powierzchni styku, uszczelnienia, podziału stref oraz szczelności całej instalacji.
Sercem układu jest wrzeciono, czyli napęd obracający narzędzie. To ono wykonuje ruch skrawający. Parametry wrzeciona mają znaczenie, ale sama moc nie wystarcza do oceny maszyny. Liczą się również kultura pracy, chłodzenie, bicie wrzeciona, system mocowania narzędzi i zdolność do stabilnej pracy przy różnych obciążeniach.
W nowoczesnych centrach bardzo ważny jest magazyn narzędzi i automatyczna wymiana narzędzi. Pozwala to wykonać wiele operacji bez ręcznego przezbrajania — na przykład frezowanie konturu, wiercenie, rowkowanie i obróbkę kieszeni w jednym cyklu. Oprócz tego maszyna może być wyposażona w głowice wiertarskie, agregaty kątowe, piły rowkujące, sondy pomiarowe i systemy bazowania.
Za precyzję ruchu odpowiadają prowadnice, napędy osi, śruby toczne lub listwy zębate, serwonapędy oraz układ sterowania. W praktyce dokładność zależy nie tylko od deklaracji producenta, ale też od luzów, zużycia elementów ruchomych, prawidłowej kalibracji i jakości montażu maszyny w zakładzie.
Osie robocze i możliwości obróbcze
Najczęściej spotykane są centra 3-osiowe, gdzie narzędzie porusza się w osiach X, Y i Z. Taki układ wystarcza do większości prac płytowych: rozkroju, frezowania konturów, wykonywania otworów pionowych i prostych kieszeni. Gdy produkcja obejmuje elementy bardziej złożone przestrzennie, znaczenia nabierają centra 4- i 5-osiowe.
Dodatkowe osie obrotowe pozwalają zmieniać kąt ustawienia narzędzia względem detalu. Jest to istotne przy produkcji schodów, krzeseł, form przestrzennych, elementów giętych i detali stolarki otworowej. Warto jednak pamiętać, że większa liczba osi nie zawsze oznacza lepszy wybór. Dla prostych formatek meblowych bardziej opłacalne może być dobrze skonfigurowane centrum 3-osiowe z odpowiednią głowicą wiertarską.
Narzędzia, wrzeciono i jakość skrawania
W centrach CNC do drewna stosuje się frezy palcowe, trzpieniowe, profilowe, głowice do planowania, wiertła przelotowe i nieprzelotowe, piły rowkujące oraz narzędzia specjalne. Dobór narzędzia powinien uwzględniać materiał, rodzaj operacji, kierunek włókien, wymaganą jakość krawędzi i dopuszczalne obroty.
Znaczenie ma geometria ostrza, liczba ostrzy, średnica, materiał skrawający oraz sposób odprowadzania wióra. Innego narzędzia wymaga cięcie płyty laminowanej, a innego frezowanie drewna litego o zmiennym przebiegu włókien. Nie ma jednej uniwersalnej prędkości obrotowej ani jednego posuwu właściwego dla każdej operacji.
Zbyt mały posuw przy wysokich obrotach może powodować przypalenia, nadmierne pylenie i szybsze tępienie narzędzia. Zbyt agresywny posuw może z kolei pogorszyć jakość powierzchni, przeciążyć wrzeciono lub wywołać drgania. W praktyce parametry należy ustawiać zgodnie z zaleceniami producenta narzędzia, możliwościami maszyny i rzeczywistym zachowaniem materiału.
Mocowanie materiału i stół podciśnieniowy
W produkcji meblowej i płytowej bardzo istotne jest stabilne mocowanie detalu. Najczęściej stosuje się system podciśnieniowy, który zasysa element do stołu przez strefy robocze lub konsole. Rozwiązanie to znacząco przyspiesza załadunek, ale wymaga odpowiedniego przygotowania pola odkładczego i właściwego uszczelnienia.
Małe, wąskie lub nieregularne elementy mogą wymagać dodatkowych podpór, mostków technologicznych albo mocowania mechanicznego. Zbyt słabe trzymanie materiału prowadzi do przesunięcia detalu, błędów wymiarowych, wyrwania krawędzi, a w skrajnym przypadku do wyrzucenia elementu spod narzędzia. W CNC bezpieczeństwo zaczyna się od poprawnego zamocowania materiału.
Dokładność, powtarzalność i źródła błędów
Jedną z największych zalet centrum CNC jest powtarzalność. Jeśli program, narzędzia i bazowanie są poprawne, kolejne sztuki mogą być wykonywane bardzo podobnie. Trzeba jednak odróżnić dokładność geometryczną maszyny od końcowej dokładności gotowego wyrobu.
Na błąd wpływają między innymi: luzy w napędach, zużycie prowadnic, bicie narzędzia, niewłaściwa długość wysunięcia frezu, odkształcenia materiału, niestabilne podciśnienie, błędy w bazowaniu, zły postprocesor i niepoprawne ścieżki narzędzia. W drewnie i materiałach drewnopochodnych należy też uwzględniać wilgotność i naprężenia wewnętrzne, które mogą zmieniać zachowanie detalu po obróbce.
Odpylanie i warunki pracy
Centrum CNC wytwarza duże ilości wiórów i drobnego pyłu, dlatego instalacja odpylająca jest elementem technologicznym, a nie dodatkiem. Skuteczność odciągu zależy od całego układu: średnicy i konstrukcji króćców, wydajności wentylatora, oporów instalacji, szczelności przewodów, rodzaju osłon oraz filtracji.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe. Słabe odpylanie pogarsza również jakość obróbki, ponieważ zalegający wiór nagrzewa narzędzie, niszczy krawędź skrawającą i może pogarszać wykończenie krawędzi. W praktyce dobra maszyna CNC powinna być oceniana także pod kątem współpracy z odciągiem, a nie wyłącznie parametrów ruchowych.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba osi | Zakres ruchu narzędzia i możliwości ustawienia względem detalu | Wpływa na to, czy maszyna obrabia tylko płaskie formatki, czy także elementy przestrzenne | Dobierać do realnej produkcji, a nie wyłącznie „na zapas” |
| Wrzeciono | Zespół napędzający narzędzie skrawające | Decyduje o kulturze pracy, stabilności obróbki i zakresie stosowanych narzędzi | Liczy się nie tylko moc, ale też jakość łożyskowania, chłodzenie i system oprawek |
| Magazyn narzędzi | Miejsce przechowywania narzędzi do automatycznej wymiany | Skraca przestoje i umożliwia wiele operacji w jednym cyklu | Ważna jest pojemność, czas wymiany i zgodność z typem produkcji |
| Stół roboczy | Powierzchnia bazowania i mocowania materiału | Wpływa na szybkość przezbrojeń i stabilność detalu | Sprawdzić typ stołu, podział stref i łatwość pracy z małymi elementami |
| Mocowanie podciśnieniowe | System utrzymujący materiał siłą podciśnienia | Przyspiesza pracę, ale wymaga szczelności i odpowiedniej powierzchni podparcia | Ocenić wydajność pompy, strefy próżniowe i zachowanie przy małych detalach |
| Pole robocze | Maksymalny obszar obróbki w osiach maszyny | Określa wielkość elementów i sposób optymalizacji rozkroju lub nestingu | Dopasować do formatu materiału i planowanego zapasu technologicznego |
| Układ sterowania i oprogramowanie | System realizujący kod i komunikację z CAD/CAM | Wpływa na wygodę programowania, diagnostykę i integrację z produkcją | Ważna jest dostępność postprocesorów, serwisu i aktualizacji |
| Sztywność konstrukcji | Odporność maszyny na drgania i odkształcenia podczas pracy | Przekłada się na jakość powierzchni, trwałość narzędzi i stabilność wymiarową | Nie oceniać wyłącznie po masie; znaczenie ma też projekt ramy i prowadnic |
| Odpylanie | Układ odprowadzania pyłu i wiórów z pola obróbki | Wpływa na bezpieczeństwo, zdrowie operatora i jakość skrawania | Patrzeć na cały system, nie tylko na średnicę króćca odciągowego |
Jak dobrać maszynę do zastosowania?
Dobór centrum CNC powinien wynikać z rodzaju produkcji, a nie z samej listy funkcji. Innej maszyny potrzebuje hobbysta wykonujący pojedyncze elementy, innej mały warsztat meblowy, a jeszcze innej zakład pracujący zmianowo w produkcji seryjnej.
W pierwszej kolejności warto odpowiedzieć na kilka pytań: jaki materiał będzie obrabiany, jakie są maksymalne wymiary detali, czy produkcja dotyczy głównie płyt czy drewna litego, ile operacji ma być wykonywanych w jednym zamocowaniu oraz jak duża jest liczba sztuk. Dla zakładu meblowego kluczowe może być szybkie wiercenie i nesting płyt, a dla producenta schodów — obróbka wieloosiowa i agregaty specjalne.
Trzeba uwzględnić także dostępne miejsce, zasilanie, nośność posadzki, możliwości instalacji odpylającej, przygotowanie sprężonego powietrza oraz dostęp do serwisu. W praktyce bardzo ważna jest jakość wsparcia technicznego i dostępność części zamiennych. Nawet dobra maszyna staje się problemem, jeśli awaria oznacza długi przestój bez reakcji serwisu.
Przy zakupie maszyny używanej należy sprawdzić luzy, stan wrzeciona, prowadnic, stołu, instalacji elektrycznej, zabezpieczeń i dokumentacji. Warto też ocenić zgodność sterowania z aktualnym oprogramowaniem oraz możliwość legalnego i praktycznego serwisowania. Stara, ciężka maszyna nie jest automatycznie lepsza od nowej, tak samo jak nowa nie zawsze będzie trafniejszym wyborem od dobrze utrzymanej używanej obrabiarki.
Najczęstsze błędy podczas pracy
Najwięcej problemów w eksploatacji CNC nie wynika z samej idei sterowania numerycznego, lecz z błędów przygotowawczych. Bardzo częstym błędem jest założenie, że wystarczy wczytać plik i uruchomić maszynę. W rzeczywistości każdy program wymaga kontroli baz, narzędzi, długości korekcji, kierunku obrotów i punktów bezpiecznych.
Drugim typowym błędem jest niewłaściwe mocowanie materiału. Jeśli detal nie jest stabilnie utrzymany, nawet poprawny program nie zapewni jakości. Problem pojawia się szczególnie przy małych elementach, cienkich formatkach i obróbce przelotowej, gdzie siły skrawania mogą przemieścić detal lub spowodować jego podniesienie.
Często spotyka się również zły dobór narzędzi i parametrów skrawania. Tępe frezy, za duże wysunięcie z oprawki, nieprawidłowy posuw czy nieodpowiednia strategia wejścia w materiał prowadzą do wyszczerbień, przypaleń i skrócenia trwałości narzędzia. Błędem jest też ignorowanie znaczenia odpylania — zalegające wióry bardzo szybko pogarszają warunki pracy.
Niebezpieczne jest również pomijanie próbnego przejazdu, zwłaszcza po zmianie programu lub narzędzi. Kolizja wrzeciona, oprawki lub agregatu z materiałem, stołem czy przyrządami mocującymi może spowodować kosztowne uszkodzenia. W technologii CNC ostrożność na etapie przygotowania oszczędza więcej czasu niż pośpiech przy uruchamianiu.
Konserwacja i bezpieczeństwo
Centrum obróbcze CNC wymaga regularnego czyszczenia i kontroli stanu technicznego. Należy usuwać pył i wióry z pola roboczego, prowadnic osłoniętych zgodnie z konstrukcją maszyny, czujników, magazynu narzędzi i stref bazowania. Trzeba też kontrolować stan oprawek, narzędzi, uszczelnień stołu podciśnieniowego, przewodów odciągowych oraz elementów ruchomych.
Zakres i terminy przeglądów powinny wynikać z instrukcji producenta. Dotyczy to zwłaszcza smarowania, kontroli łożysk, pasów, układów pneumatycznych i pomp próżniowych. Samodzielne skracanie lub wydłużanie interwałów bez odniesienia do dokumentacji nie jest dobrą praktyką.
Od strony bezpieczeństwa kluczowe są sprawne osłony, wyłączniki awaryjne, poprawne procedury wymiany narzędzi oraz zabezpieczenie maszyny przed przypadkowym uruchomieniem podczas regulacji. Przed wymianą frezu, usuwaniem zakleszczonego materiału lub ingerencją w strefę roboczą maszynę należy odłączyć i zabezpieczyć zgodnie z instrukcją producenta.
Operator powinien stosować ochronę oczu, ochronę słuchu i zadbać o skuteczne odpylanie. Nie wolno blokować zabezpieczeń, pracować uszkodzoną maszyną ani wchodzić w strefę pracy podczas ruchu osi i obracania narzędzia. Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone.
Czy centrum CNC do drewna nadaje się tylko do produkcji seryjnej?
Nie. CNC sprawdza się zarówno w produkcji seryjnej, jak i jednostkowej, jeśli często powtarzają się podobne operacje lub potrzebna jest dokładność trudna do uzyskania ręcznie. W małych zakładach szczególnie cenna jest możliwość szybkiego powtarzania dokumentowanych programów.
Jakie materiały można obrabiać na takim centrum?
Najczęściej obrabia się drewno lite, MDF, HDF, sklejkę, płytę wiórową, płyty laminowane i elementy drewnopochodne. W zależności od konstrukcji maszyny i narzędzi możliwa jest także obróbka wybranych tworzyw stosowanych w meblarstwie.
Czy maszyna CNC sama zaprojektuje element?
Nie. Maszyna wykonuje program przygotowany wcześniej w środowisku CAD/CAM lub innym systemie technologicznym. Bez projektu, poprawnych ścieżek narzędzia i właściwego kodu sterującego obrabiarka nie wykona poprawnie detalu.
Co jest ważniejsze: moc wrzeciona czy sztywność maszyny?
Oba czynniki są istotne, ale sama moc nie wystarcza do oceny możliwości centrum. W praktyce o jakości pracy równie mocno decydują sztywność konstrukcji, stan prowadnic, narzędzie, oprawka, mocowanie materiału i dobrze dobrane parametry skrawania.
Po co potrzebny jest magazyn narzędzi?
Magazyn narzędzi umożliwia automatyczną zmianę frezów i wierteł w trakcie jednego programu. Dzięki temu maszyna może wykonać kilka różnych operacji bez ręcznego przezbrajania, co skraca czas cyklu i zmniejsza ryzyko błędów operatora.
Czy podciśnieniowe mocowanie zawsze wystarcza?
Nie zawsze. Dla dużych płyt i odpowiednio podpartych elementów jest bardzo skuteczne, ale małe, wąskie lub nieregularne detale mogą wymagać dodatkowych rozwiązań technologicznych. Skuteczność zależy od powierzchni styku, szczelności i konfiguracji stołu.
Dlaczego jakość odpylania ma tak duże znaczenie?
Bo wpływa jednocześnie na zdrowie, bezpieczeństwo i jakość obróbki. Drobny pył drzewny jest szkodliwy, a zalegające wióry pogarszają warunki skrawania, zwiększają nagrzewanie narzędzi i mogą utrudniać stabilne prowadzenie procesu.
Na co zwrócić uwagę przy zakupie używanego centrum CNC?
Przede wszystkim na stan wrzeciona, prowadnic, napędów osi, stołu, instalacji elektrycznej, zabezpieczeń i dokumentacji. Trzeba też sprawdzić dostępność serwisu, części zamiennych oraz kompatybilność sterowania z aktualnym zapleczem programowym zakładu.
O autorze