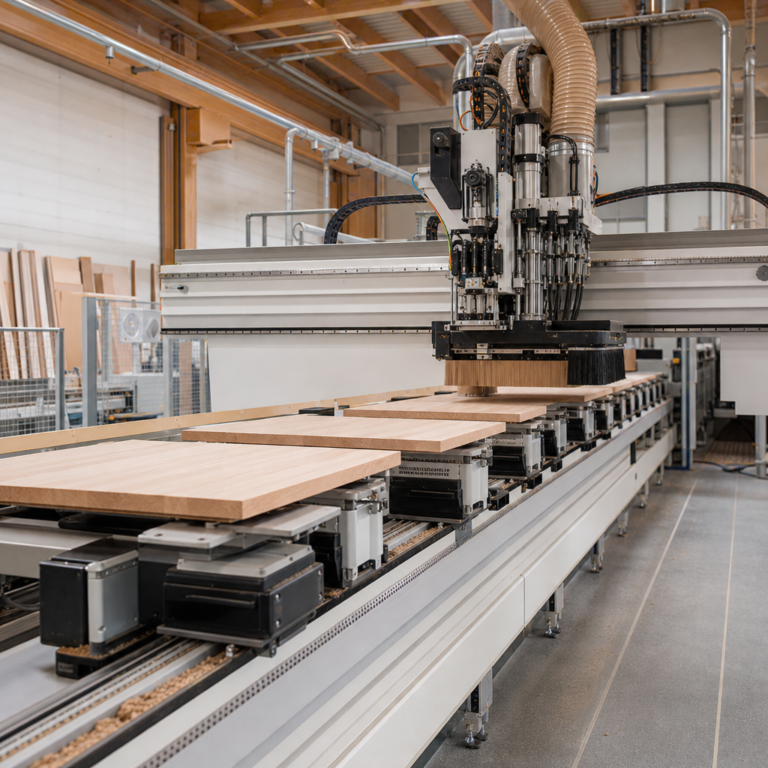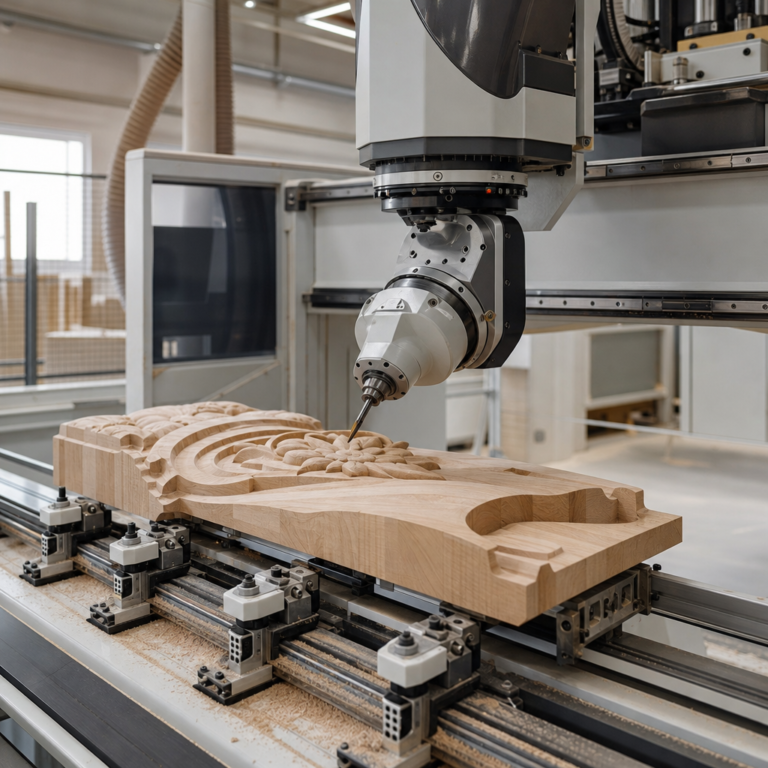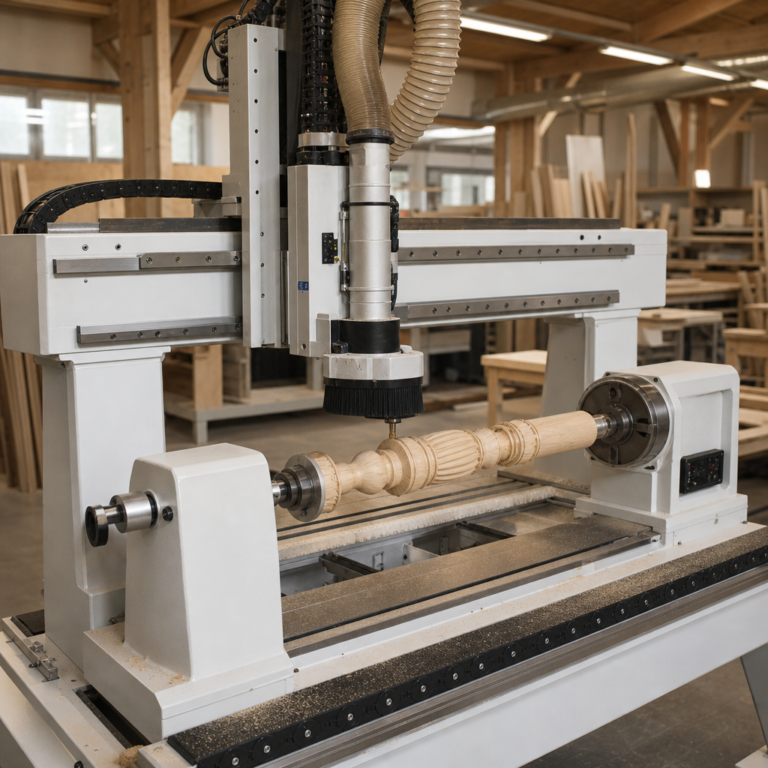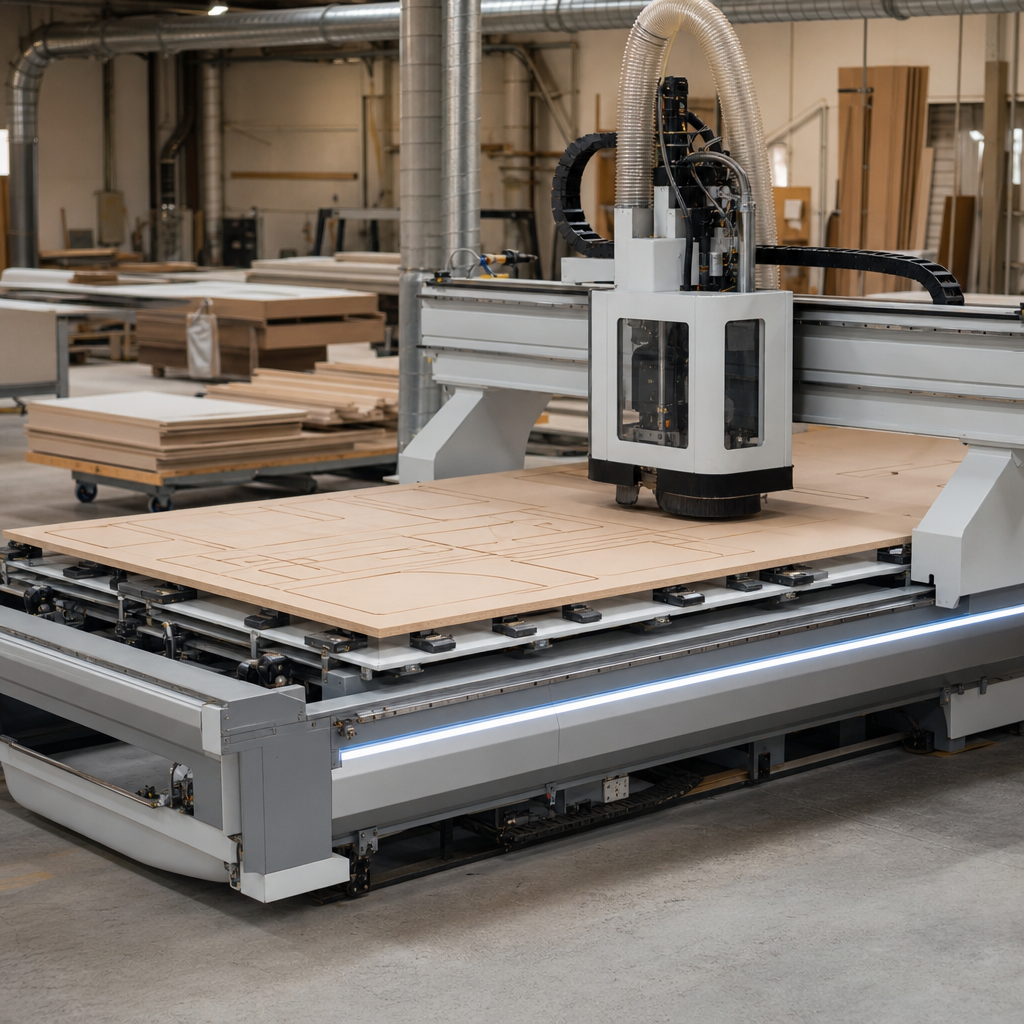
Centrum CNC nesting to jedna z kluczowych maszyn w nowoczesnej produkcji mebli z płyty, frontów, elementów zabudów oraz komponentów do wyposażenia wnętrz. Łączy ono rozkrój płyt drewnopochodnych z frezowaniem, wierceniem i wykonywaniem gniazd w jednym zautomatyzowanym procesie. W praktyce oznacza to skrócenie liczby operacji, ograniczenie ręcznego transportu elementów i lepsze wykorzystanie materiału. To jednak nie jest urządzenie „działające samo” — o jakości pracy decydują zarówno konstrukcja maszyny, jak i przygotowanie projektu, technologii, ścieżek narzędzia oraz poprawne mocowanie płyty.
Czym jest i do czego służy centrum CNC nesting?
Centrum CNC nesting to obrabiarka sterowana numerycznie przeznaczona głównie do obróbki płyt drewnopochodnych w technologii gniazdowania, czyli nestingu. Najczęściej pracuje z takimi materiałami jak płyta wiórowa laminowana, MDF, HDF, sklejka, płyta stolarska, kompakt oraz niektóre tworzywa używane w meblarstwie i zabudowie wnętrz.
Jej podstawowym zadaniem jest wycinanie kształtów elementów z całej płyty lub półformatu przy możliwie małym odpadzie. Oprócz samego rozkroju maszyna może wykonywać również:
- frezowanie konturów zewnętrznych i wewnętrznych,
- nawiercanie otworów przelotowych i nieprzelotowych,
- rowkowanie pod plecy meblowe,
- gniazda pod okucia i złącza,
- fazowanie lub frezowanie technologiczne,
- znakowanie elementów, jeśli przewiduje to wyposażenie linii.
W odróżnieniu od klasycznego rozkroju na pile formatowej, w centrum nesting materiał zwykle leży nieruchomo na stole roboczym, a ruch wykonuje zespół obróbczy poruszający się w osiach. Dzięki temu można obrabiać elementy o złożonych kształtach oraz integrować kilka operacji bez przekładania płyty między maszynami.
Jak działa?
Zasada działania centrum CNC nesting opiera się na sterowanej komputerowo obróbce materiału według wcześniej przygotowanego programu. Obróbką objęta jest najczęściej płyta ułożona na stole podciśnieniowym. Płyta jest przytrzymywana siłą podciśnienia, a wrzeciono z odpowiednim narzędziem wykonuje zaprogramowany ruch po osiach maszyny.
Materiał najczęściej pozostaje nieruchomy względem stołu. Narzędzie obraca się wokół własnej osi i jednocześnie przemieszcza się liniowo po ścieżce zadanej przez sterowanie. Podstawowym efektem obróbki jest rozdzielenie formatek, wykonanie ich geometrii, otworów i rowków z jednej płyty bez ręcznego trasowania.
Proces przebiega zwykle w pięciu etapach:
- Projekt — przygotowanie elementów w systemie CAD, z uwzględnieniem wymiarów, otworów i geometrii.
- Przygotowanie technologii — dobór narzędzi, kolejności operacji, sposobu mocowania i mostków lub strategii cięcia.
- Generowanie ścieżek narzędzia w CAM — program wyznacza trajektorie ruchu, głębokości, wejścia narzędzia i parametry obróbki.
- Mocowanie materiału — operator układa płytę na stole, uruchamia podciśnienie i kontroluje stabilność detalu.
- Obróbka — maszyna wykonuje kod sterujący, realizując frezowanie, wiercenie i rozkrój.
W praktyce bardzo ważne jest to, że centrum CNC nie „wie”, jak wykonać detal bez poprawnie przygotowanego programu. Błąd w bazowaniu, złe przypisanie narzędzia, niewłaściwa kolejność operacji lub zbyt słabe mocowanie mogą zepsuć nawet dobrze zaprojektowany element.
Budowa i najważniejsze elementy
Typowe centrum CNC nesting składa się z kilku podstawowych układów mechanicznych, napędowych i sterujących. To ich jakość decyduje o sztywności, powtarzalności i wydajności pracy.
- Korpus i brama — stanowią bazę maszyny. Sztywna konstrukcja ogranicza drgania i poprawia dokładność obróbki.
- Osie X, Y, Z — odpowiadają za ruch zespołu obróbczego. W wielu maszynach spotyka się również dodatkowe osie lub agregaty specjalne.
- Wrzeciono — napędza frez. To ono odpowiada za obroty narzędzia i możliwość wykonywania cięć, frezowania oraz niektórych operacji wykańczających.
- Magazyn narzędzi — automatycznie wymienia frezy i wiertła. Skraca to czasy pomocnicze i pozwala łączyć wiele operacji w jednym cyklu.
- Głowica wiertarska — w zależności od konfiguracji umożliwia szybkie wiercenie pionowe i poziome typowe dla produkcji meblowej.
- Stół roboczy — najczęściej podciśnieniowy, z konsolami, polami podziału lub matrycą przepływu. Odpowiada za stabilne utrzymanie płyty.
- Pompa próżniowa — generuje podciśnienie potrzebne do mocowania materiału.
- Sterowanie CNC — interpretuje kod sterujący i nadzoruje ruch osi, obroty wrzeciona, zmianę narzędzi oraz cykl obróbki.
- Układ odpylania — odprowadza wióry i pył z obszaru roboczego, co wpływa zarówno na bezpieczeństwo, jak i na jakość cięcia.
W technologii nesting szczególnie ważny jest stół podciśnieniowy. Jeśli podciśnienie jest za małe, małe formatki po odcięciu od płyty mogą się przesunąć, wejść pod narzędzie albo zostać wyrwane. Dlatego skuteczność mocowania zależy nie tylko od mocy pompy, ale także od szczelności stołu, stanu uszczelek, wielkości obrabianych elementów i organizacji pól próżniowych.
Najważniejsze parametry techniczne i ich znaczenie
Przy ocenie centrum CNC nesting nie warto patrzeć wyłącznie na moc wrzeciona. W praktyce znaczenie mają także sztywność konstrukcji, dynamika osi, jakość prowadnic, sposób zmiany narzędzi i stabilność stołu.
Kluczowe są między innymi:
- pole robocze — musi odpowiadać formatom płyt używanych w zakładzie,
- konfiguracja osi — wpływa na zakres możliwych operacji,
- rodzaj wrzeciona — decyduje o możliwościach frezowania i obciążalności,
- pojemność magazynu narzędzi — ważna przy zróżnicowanej produkcji,
- wydajność pompy próżniowej — istotna przy cienkich, dużych i małych detalach,
- prędkości przejazdów i posuwów roboczych — wpływają na wydajność, ale tylko przy zachowaniu jakości.
Duża prędkość osi nie oznacza jeszcze krótkiego cyklu. Jeśli maszyna ma słabą dynamikę, długie czasy zmiany narzędzi lub źle zoptymalizowany program CAM, rzeczywista wydajność może być przeciętna. Podobnie duża moc wrzeciona nie zastąpi źle dobranego frezu, zużytego uchwytu lub niewłaściwego posuwu.
Zastosowanie w produkcji mebli i zabudów
Centra nestingowe są szczególnie przydatne w produkcji, w której z jednej płyty wycina się wiele różnych elementów. Dotyczy to przede wszystkim:
- korpusów meblowych,
- frontów i elementów dekoracyjnych,
- mebli na wymiar,
- zabudów kuchennych i łazienkowych,
- wyposażenia sklepów i biur,
- paneli ściennych i przegród,
- elementów ze sklejki o nieregularnych kształtach.
Technologia nesting daje szczególne korzyści tam, gdzie partia produkcyjna jest mała lub jednostkowa, ale zmienność detali duża. W takim środowisku ogranicza się czas ustawiania maszyn konwencjonalnych, redukuje liczbę pomyłek i łatwiej wdraża produkcję „na zlecenie”.
W produkcji wielkoseryjnej również znajduje zastosowanie, lecz wtedy o opłacalności decyduje cała organizacja gniazda: automatyczny załadunek, rozładunek, etykietowanie, sortowanie i integracja z systemem produkcyjnym.
Narzędzia, ścieżki narzędzia i jakość krawędzi
Jakość obróbki na centrum nesting zależy w dużym stopniu od narzędzia i ścieżki. Najczęściej stosuje się frezy trzpieniowe z węglika spiekanego lub z wymiennymi ostrzami. Dobór geometrii zależy od materiału, kierunku wyrzutu wióra, oczekiwanej jakości krawędzi i strategii obróbki.
W praktyce zwraca się uwagę na:
- średnicę frezu — wpływa na promienie wewnętrzne, sztywność i obciążenie,
- geometrię ostrza — np. kompresyjną przy płytach laminowanych dla ograniczenia wyrwań,
- liczbę ostrzy — ma wpływ na wydajność, jakość powierzchni i odprowadzanie wióra,
- kierunek skrawania i strategię wejścia — istotne dla jakości obrzeży,
- zużycie narzędzia — tępy frez pogarsza krawędź, zwiększa temperaturę i obciąża wrzeciono.
Nie istnieje jeden uniwersalny zestaw obrotów i posuwu dla wszystkich płyt. Parametry zależą od średnicy frezu, materiału, rodzaju ostrza, długości wysięgu, sposobu mocowania oraz zaleceń producenta narzędzia i maszyny. Zbyt mały posuw może powodować przypalenia i pylenie, a zbyt duży — wyszczerbienia krawędzi, drgania i przeciążenia.
Mocowanie podciśnieniowe i organizacja stołu
W centrum nesting mocowanie materiału jest równie ważne jak wrzeciono. Podciśnienie musi utrzymywać płytę podczas całego procesu, także wtedy, gdy kolejne detale są już niemal całkowicie wycięte. Problem rośnie przy małych elementach, cienkich płytach i przy nieszczelnościach stołu.
Dla stabilnej pracy znaczenie mają:
- podział stołu na strefy lub pola próżniowe,
- stan uszczelek i powierzchni spoilboardu,
- przepuszczalność płyty pomocniczej,
- wielkość i kształt obrabianych detali,
- kolejność wycinania elementów,
- stosowanie mostków technologicznych, cebulkowania lub warstwy naddatku tam, gdzie to uzasadnione.
Źle przygotowany stół może dać objawy podobne do „niedokładnej maszyny”: przesunięte kontury, wyszczerbione krawędzie, pękające małe elementy albo niestabilne wiercenie. W rzeczywistości przyczyną bywa utrata przyssania po rozcięciu płyty.
Wydajność, automatyzacja i realna opłacalność
Centrum nesting może znacząco zwiększyć wydajność zakładu, ale tylko wtedy, gdy jest częścią dobrze zorganizowanego procesu. Sama maszyna nie rozwiąże problemów z dokumentacją, chaotycznym nazewnictwem detali czy słabym przepływem materiału.
Na realną opłacalność wpływają:
- czas przygotowania programu,
- liczba zmian narzędzi w cyklu,
- udział ręcznego sortowania elementów po cięciu,
- czas załadunku i rozładunku,
- powtarzalność zleceń,
- stopień integracji z oprogramowaniem produkcyjnym,
- ilość odpadów materiałowych.
W małym warsztacie nesting często poprawia elastyczność bardziej niż czystą wydajność godzinową. W większym zakładzie jego siłą jest integracja rozkroju, wiercenia i obróbki specjalnej w jednym przebiegu.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Pole robocze | Maksymalny obszar obróbki płyty | Decyduje, czy maszyna obsłuży pełne formaty i duże elementy | Sprawdź realne wymiary używanych płyt oraz miejsce na załadunek i odbiór |
| Liczba osi | Zakres ruchu zespołu obróbczego | Wpływa na rodzaj możliwych operacji i stopień złożoności detali | Nie przepłacaj za konfigurację, której nie wykorzystasz technologicznie |
| Wrzeciono | Zespół napędzający frez | Wpływa na zakres obróbki, stabilność skrawania i dobór narzędzi | Liczy się nie tylko moc, ale też kultura pracy, chłodzenie i jakość oprawek |
| Magazyn narzędzi | Liczba narzędzi dostępnych bez ręcznego przezbrajania | Skraca czas cyklu przy wielu operacjach | Ważne są pojemność, czas zmiany i bezpieczeństwo odkładania narzędzi |
| Stół podciśnieniowy | Powierzchnia mocowania płyty za pomocą próżni | Warunkuje stabilność materiału i bezpieczeństwo obróbki małych detali | Zwróć uwagę na podział stref, szczelność i łatwość regeneracji spoilboardu |
| Pompa próżniowa | Źródło podciśnienia dla stołu | Wpływa na utrzymanie płyt i detali podczas rozcinania | Liczy się wydajność, szczelność instalacji i dopasowanie do wielkości elementów |
| Głowica wiertarska | Zespół do szybkiego wiercenia pionowego i poziomego | Przyspiesza produkcję korpusów i elementów meblowych | Sprawdź układ wrzecion, zakres zastosowań i zgodność z technologią meblową |
| Sterowanie i CAM | System przygotowania oraz wykonania programu | Decyduje o łatwości wdrożenia, ograniczeniu błędów i elastyczności produkcji | Ważna jest kompatybilność z używanym oprogramowaniem i wsparcie po wdrożeniu |
| Odpylanie | Układ odbioru pyłu i wiórów z obszaru obróbki | Wpływa na zdrowie, bezpieczeństwo pożarowe i jakość cięcia | Nie oceniaj systemu tylko po średnicy króćca; liczy się przepływ i filtracja |
Jak dobrać maszynę do zastosowania?
Dobór centrum CNC nesting powinien wynikać z rodzaju produkcji, a nie z samej listy opcji. Innych cech potrzebuje mały warsztat wykonujący indywidualne zabudowy, a innych zakład pracujący seryjnie w oparciu o pełne formaty płyt.
Dla trafnego wyboru warto odpowiedzieć na kilka pytań:
- czy dominują korpusy z płyty, czy elementy o skomplikowanych kształtach,
- jakie materiały będą obrabiane najczęściej,
- czy potrzebne jest wiercenie poziome i pionowe w jednym cyklu,
- jaka jest wielkość serii i zmienność zleceń,
- czy zakład ma miejsce na automatyczny załadunek i rozładunek,
- jakie oprogramowanie CAD/CAM już działa w firmie,
- czy dostępny jest odpowiedni odciąg i zasilanie,
- jak wygląda lokalny serwis i dostępność części.
Mały warsztat zwykle skorzysta najbardziej na maszynie łatwej do zaprogramowania i szybkiej w przezbrajaniu. Stolarnia usługowa będzie oczekiwać większej elastyczności i dobrego wsparcia CAM. Zakład produkcyjny częściej analizuje integrację z magazynem płyt, etykietowaniem i transportem wewnętrznym.
Przy zakupie używanej maszyny należy szczególnie sprawdzić stan wrzeciona, prowadnic, łożysk, stołu podciśnieniowego, pompy próżniowej, instalacji elektrycznej, osłon i zgodność oprogramowania z obecnym środowiskiem produkcyjnym. Sama masywna konstrukcja nie gwarantuje, że maszyna będzie precyzyjna i opłacalna w eksploatacji.
Najczęstsze błędy podczas pracy
Najczęstsze problemy z centrum CNC nesting wynikają nie z jednej awarii, ale z połączenia kilku zaniedbań technologicznych.
- Źle przygotowany program CAM — błędna kolejność operacji, niewłaściwe wejścia narzędzia, brak uwzględnienia mostków lub pozostawiania naddatku.
- Niewłaściwe mocowanie płyty — nieszczelny stół, zniszczony spoilboard, złe rozmieszczenie stref podciśnienia.
- Zły dobór narzędzia — frez nieodpowiedni do laminatu, sklejki albo cienkiego MDF.
- Praca stępionym narzędziem — skutkuje wyrywaniem krawędzi, przegrzewaniem i większym pyleniem.
- Nieprawidłowy posuw i obroty — pogarszają jakość cięcia i skracają żywotność narzędzi.
- Błędy bazowania — przesunięcie układu odniesienia powoduje niezgodność wymiarową całego zlecenia.
- Słabe odpylanie — nagromadzenie wiórów może pogarszać powierzchnię i utrudniać stabilne cięcie.
Częstym błędem organizacyjnym jest też traktowanie centrum nesting jako zastępstwa dla całej wiedzy technologicznej. Maszyna zwiększa powtarzalność, ale nie eliminuje potrzeby kontroli pierwszej sztuki, zarządzania narzędziami i bieżącej korekty procesu.
Konserwacja i bezpieczeństwo
Konserwacja centrum CNC nesting obejmuje zarówno mechanikę maszyny, jak i układ mocowania, narzędzia oraz odpylanie. Regularne czyszczenie i kontrola stanu elementów roboczych mają bezpośredni wpływ na dokładność oraz bezpieczeństwo.
W codziennej praktyce należy kontrolować:
- czystość stołu i spoilboardu,
- stan uszczelek oraz skuteczność podciśnienia,
- czystość oprawek i gniazd narzędziowych,
- zużycie frezów i wierteł,
- prowadnice, śruby, pasy i elementy ruchome zgodnie z instrukcją producenta,
- instalację odpylającą, filtry i drożność przewodów,
- działanie osłon i wyłączników awaryjnych.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe. Dlatego skuteczny odciąg nie jest dodatkiem, tylko częścią bezpiecznej eksploatacji maszyny.
Podstawowe zasady bezpieczeństwa są bezwzględne: materiał musi być poprawnie zamocowany, operator powinien używać ochrony oczu i słuchu, a wszelkie regulacje, wymiana narzędzi, usuwanie zakleszczonych odpadów czy prace serwisowe muszą być wykonywane po odłączeniu maszyny i zabezpieczeniu jej przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno pracować z uszkodzonymi osłonami, blokować wyłączników ani dotykać obracającego się narzędzia.
Czy centrum CNC nesting służy tylko do rozkroju płyt?
Nie. Oprócz rozkroju wykonuje także frezowanie konturów, rowków, gniazd oraz wiercenie, jeśli maszyna jest odpowiednio wyposażona.
Jakie materiały najczęściej obrabia centrum nesting?
Najczęściej są to płyty wiórowe laminowane, MDF, HDF, sklejka i inne materiały płytowe stosowane w meblarstwie oraz zabudowie wnętrz.
Czy większa moc wrzeciona zawsze oznacza lepszą maszynę?
Nie. O możliwościach maszyny decydują także sztywność konstrukcji, jakość prowadnic, stabilność stołu, narzędzia, oprawki, oprogramowanie i poprawne ustawienie parametrów obróbki.
Dlaczego podciśnienie jest tak ważne w technologii nesting?
Bo to ono utrzymuje płytę i wycinane detale na stole. Jeśli mocowanie jest niestabilne, element może się przesunąć, a wtedy pojawiają się błędy wymiarowe, uszkodzenia krawędzi i zagrożenie dla narzędzia.
Czy jedna strategia ścieżki narzędzia sprawdzi się dla wszystkich materiałów?
Nie. Ścieżka, wejście frezu, kierunek skrawania, głębokość przejścia i kolejność operacji powinny być dobrane do materiału, narzędzia, oczekiwanej jakości oraz sposobu mocowania.
Na czym polega przewaga centrum nesting nad obróbką konwencjonalną?
Przede wszystkim na integracji kilku operacji w jednym cyklu, wysokiej powtarzalności oraz łatwiejszej obróbce elementów o nieregularnych kształtach. Nie oznacza to jednak, że zawsze zastępuje wszystkie maszyny konwencjonalne w zakładzie.
Jakie są najczęstsze przyczyny słabej jakości krawędzi?
Najczęściej są to stępione narzędzie, zły dobór frezu do materiału, niewłaściwe obroty i posuw, drgania, słabe podciśnienie oraz nieoptymalna strategia CAM.
Czy centrum CNC nesting wymaga rozbudowanego przygotowania produkcji?
Tak. Żeby wykorzystać możliwości maszyny, potrzebne są poprawne dane projektowe, dobrze przygotowana technologia, sensowna biblioteka narzędzi, sprawny CAM i kontrola organizacji pracy wokół maszyny.
O autorze