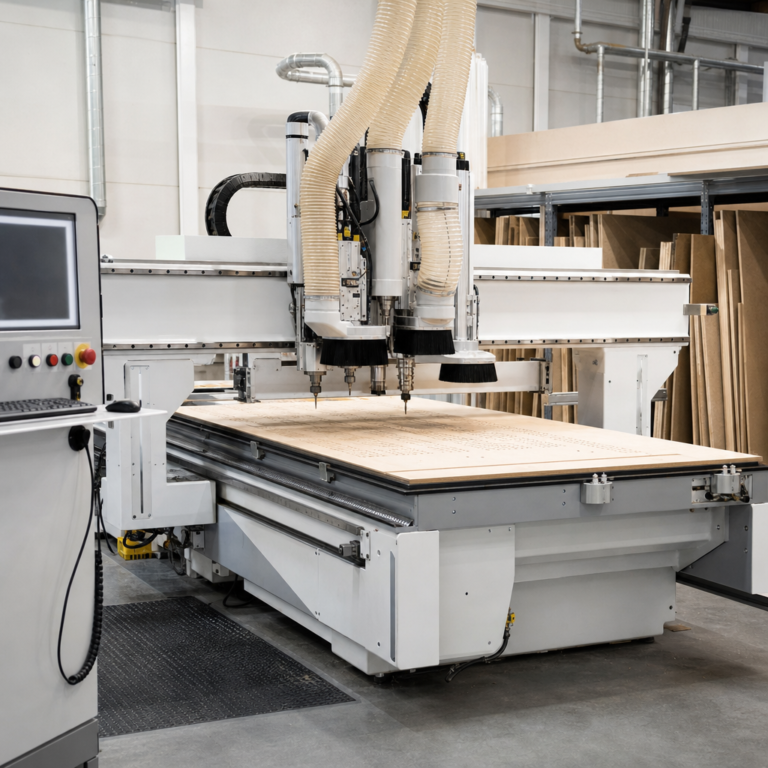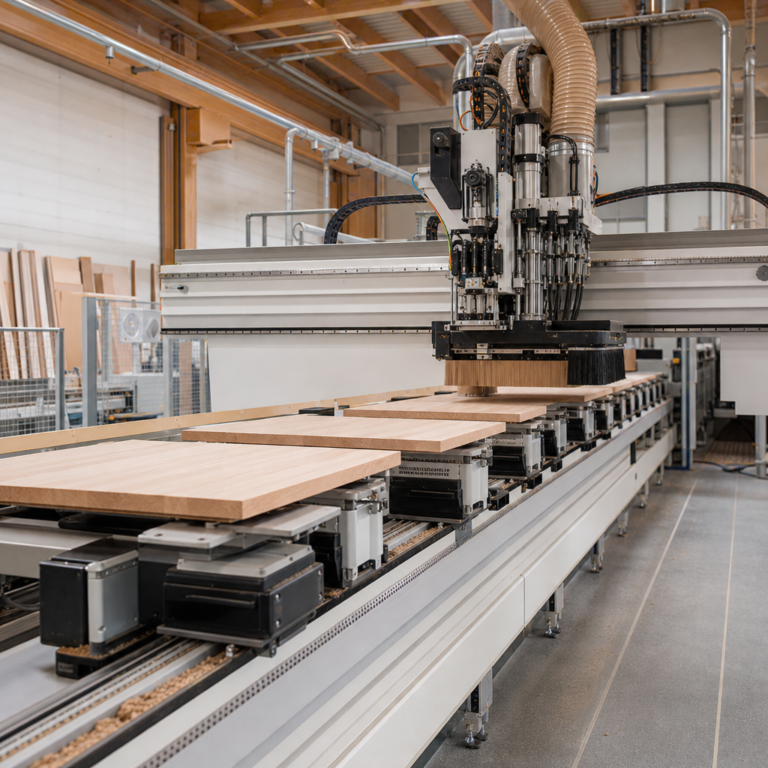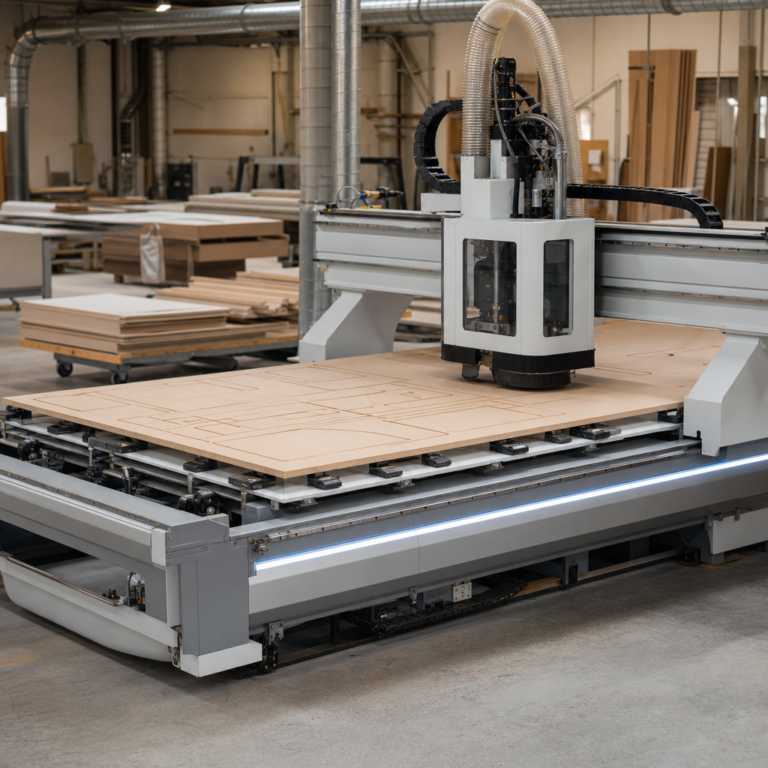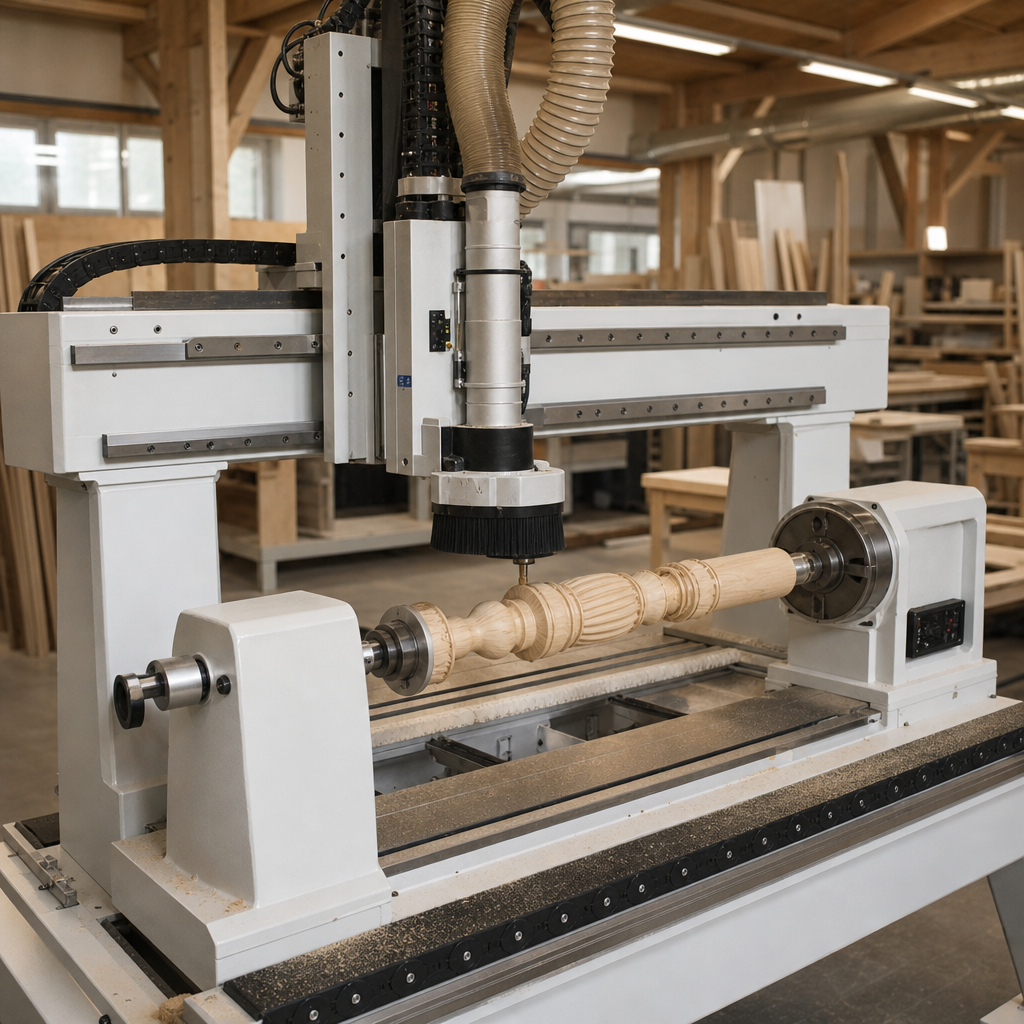
Frezarka CNC 4-osiowa do drewna to obrabiarka przeznaczona do zautomatyzowanej, powtarzalnej i precyzyjnej obróbki elementów drewnianych oraz drewnopochodnych. W praktyce łączy możliwości klasycznego frezowania w osiach liniowych z dodatkową osią obrotową, dzięki czemu może wykonywać elementy przestrzenne, toczone, rzeźbione i obrabiane z kilku stron bez ręcznego przestawiania materiału. To ważne zwłaszcza w produkcji schodów, nóg meblowych, tralek, form, detali dekoracyjnych i komponentów o złożonej geometrii. Najważniejsze jest jednak to, że sama maszyna nie „robi wszystkiego sama” — wymaga poprawnego projektu, przygotowania technologii, wygenerowania ścieżek narzędzia i właściwego zamocowania materiału.
Czym jest i do czego służy frezarka CNC 4-osiowa do drewna?
Frezarka CNC 4-osiowa do drewna to numerycznie sterowana obrabiarka, w której ruchy robocze realizowane są zwykle w trzech osiach liniowych oraz jednej osi obrotowej. W drewnie i materiałach drewnopochodnych najczęściej spotyka się układ XYZ oraz oś A, czyli obrót detalu wokół własnej osi. W zależności od konstrukcji czwarta oś może pracować indeksowo albo w ruchu ciągłym.
Maszyna obrabia przede wszystkim:
- drewno lite,
- MDF,
- sklejkę,
- płyty stolarskie,
- niektóre tworzywa stosowane w stolarni, szablonach i modelach.
Podstawowym efektem obróbki jest nadanie materiałowi określonego kształtu przez skrawanie frezem. Narzędzie wykonuje ruch obrotowy, a układ maszyny realizuje ruch posuwowy względem materiału. W praktyce materiał może pozostawać nieruchomy na stole podciśnieniowym albo być zamocowany w osi obrotowej, która obraca detal podczas frezowania.
Frezarka CNC 4-osiowa służy do prac, które na klasycznych frezarkach stolarskich byłyby czasochłonne albo wymagałyby wielu przyrządów. Dotyczy to zwłaszcza frezowania brył 3D, rowkowania pod różnym kątem, wykonywania spiral, płaskorzeźb, elementów walcowych oraz detali wymagających obróbki kilku powierzchni w jednym zamocowaniu.
Jak działa?
Zasada działania opiera się na sterowaniu numerycznym. Najpierw powstaje model lub rysunek w środowisku CAD. Następnie w programie CAM operator definiuje technologię: wybiera frezy, ustala strategie obróbki, głębokości przejść, naddatki, kolejność operacji i parametry posuwu oraz obrotów. Na tej podstawie generowany jest kod sterujący, który maszyna wykonuje krok po kroku.
Typowy przebieg pracy wygląda następująco:
- projekt elementu,
- przygotowanie technologii obróbki,
- generowanie ścieżek narzędzia,
- zamocowanie materiału,
- ustawienie punktu zerowego,
- obróbka z kontrolą przebiegu pracy.
We frezarce 4-osiowej frez zamocowany we wrzecionie obraca się z dużą prędkością, a osie liniowe przesuwają narzędzie względem materiału lub materiał względem narzędzia. Czwarta oś umożliwia obrót obrabianego elementu, co pozwala na frezowanie jego kolejnych stron bez demontażu. Przy obróbce kolumn, tralek czy nóg stołowych to zasadnicza przewaga nad klasycznym CNC 3-osiowym.
W praktyce spotyka się dwa główne sposoby pracy osi obrotowej. W trybie indeksowym detal zatrzymuje się w określonych pozycjach kątowych i jest obrabiany etapami. W trybie ciągłym obrót odbywa się podczas skrawania, co umożliwia wykonywanie form spiralnych, powierzchni walcowych i płynnych przejść przestrzennych. To, który tryb jest dostępny, zależy od sterowania, mechaniki maszyny i przygotowanej technologii.
Budowa i najważniejsze elementy
Najważniejszym zespołem jest korpus maszyny, czyli rama i brama. To od ich sztywności w dużej mierze zależy dokładność obróbki, podatność na drgania i jakość powierzchni. Nawet mocne wrzeciono nie zapewni dobrego efektu, jeśli konstrukcja będzie zbyt wiotka albo wystąpią luzy na prowadnicach.
Wrzeciono napędza frez i odpowiada za pracę skrawającą. Dla obróbki drewna istotne są nie tylko moc i zakres obrotów, ale też kultura pracy, stan łożysk, sposób chłodzenia oraz zgodność oprawek i narzędzi z dopuszczalnymi obrotami. Nie istnieją uniwersalne obroty właściwe dla każdej operacji — dobór zależy od średnicy frezu, geometrii, materiału ostrza, rodzaju drewna i oczekiwanej jakości powierzchni.
Osie liniowe realizowane są zwykle na prowadnicach i śrubach tocznych albo układach zębatkowych. Odpowiadają za pozycjonowanie narzędzia w osiach X, Y i Z. Dokładność zależy tu od jakości prowadnic, precyzji napędu, stanu łożysk, poprawnej kalibracji i ograniczenia luzów.
Czwarta oś to najczęściej zespół uchwytu i konika albo obrotnicy z odpowiednim napędem. Jej zadaniem jest stabilne obracanie materiału. W drewnie ma to duże znaczenie, ponieważ surowiec często nie jest idealnie jednorodny, a siły skrawania mogą wywoływać drgania i bicie, jeśli detal został źle zamocowany lub jest zbyt smukły.
Stół roboczy może mieć podział strefowy i system podciśnieniowego mocowania. Vacuum jest bardzo wygodne przy obróbce płyt, ale w przypadku elementów małych lub o niewielkiej powierzchni podparcia często konieczne są dodatkowe przyrządy, dociski albo mocowanie mechaniczne. Przy pracy na osi obrotowej kluczowe jest współosiowe osadzenie materiału.
Magazyn narzędzi, jeśli występuje, skraca czasy przezbrojeń i pozwala wykonywać kilka operacji w jednym cyklu. Ma to duże znaczenie przy produkcji seryjnej, gdzie jeden detal wymaga wiercenia, frezowania zgrubnego, wykańczającego i profilowania różnymi frezami.
Nie można pominąć odpylania. Przy CNC powstają zarówno większe wióry, jak i drobny pył drzewny. Skuteczna instalacja z dobrze dobranym przepływem powietrza, króćcami odciągowymi i filtracją poprawia jakość pracy, ogranicza zabrudzanie prowadnic oraz wrzeciona, a przede wszystkim zmniejsza zagrożenie zdrowotne, pożarowe i w określonych warunkach wybuchowe.
Kluczowe parametry techniczne i ich praktyczne znaczenie
Przy ocenie frezarki 4-osiowej nie należy patrzeć wyłącznie na moc wrzeciona. Wydajność i jakość obróbki zależą także od sztywności bramy, sposobu napędu osi, stabilności stołu, jakości sterowania, dostępnych opcji mocowania oraz dopasowania narzędzi do materiału.
Istotne są przede wszystkim:
- pole robocze w osiach liniowych,
- użyteczna długość i średnica pracy czwartej osi,
- zakres obrotów wrzeciona,
- rodzaj i dynamika napędów,
- możliwość pracy ciągłej osi A lub tylko indeksowania,
- rodzaj mocowania materiału,
- obecność automatycznej zmiany narzędzi,
- integracja z oprogramowaniem CAD/CAM.
Na przykład duże pole robocze jest korzystne przy płytach i długich detalach, ale większa maszyna wymaga więcej miejsca, sztywniejszej konstrukcji i bardziej przemyślanego odpylania. Z kolei wysoka prędkość posuwu jest przydatna produkcyjnie, lecz sama w sobie nie gwarantuje jakości, jeśli ścieżka, narzędzie i mocowanie nie są poprawnie dobrane.
Zastosowanie w stolarni i produkcji mebli
Frezarka CNC 4-osiowa znajduje zastosowanie tam, gdzie element ma geometrię wykraczającą poza płaskie formatki. W praktyce są to:
- tralki, słupy i poręcze schodowe,
- nogi stołów, krzeseł i mebli stylowych,
- fronty rzeźbione i elementy dekoracyjne,
- kolumny, listwy spiralne i profile przestrzenne,
- formy, modele i prototypy,
- detale reklamowe i ekspozycyjne,
- elementy instrumentów, zabawek i wyposażenia wnętrz.
W porównaniu z konwencjonalną frezarką górnowrzecionową lub dolnowrzecionową CNC daje większą powtarzalność i możliwość wykonywania skomplikowanych ścieżek bez ręcznego prowadzenia narzędzia. Nie oznacza to jednak, że zastępuje każdą inną maszynę w warsztacie. Do prostych profili, pojedynczych przejść i szybkich prac ręcznych maszyny konwencjonalne nadal bywają praktyczniejsze.
Narzędzia, ścieżki i jakość powierzchni
Jakość obróbki zależy w dużej mierze od frezu i strategii CAM. Znaczenie ma geometria ostrza, średnica, długość robocza, liczba ostrzy, materiał skrawający oraz kierunek odprowadzania wióra. W drewnie dobór narzędzia wpływa nie tylko na gładkość powierzchni, ale też na ryzyko wyrwań włókien, nagrzewanie materiału i stabilność procesu.
Posuw musi być dobrany do:
- średnicy frezu,
- obrotów wrzeciona,
- głębokości skrawania,
- gatunku drewna,
- sztywności mocowania,
- rodzaju operacji: zgrubnej lub wykańczającej.
Zbyt mały posuw może prowadzić do przegrzewania, przypaleń i szybszego stępienia narzędzia. Zbyt duży zwiększa obciążenie frezu, może pogorszyć jakość powierzchni i wywołać drgania. W obróbce 4-osiowej ważne jest także to, czy program uwzględnia płynność ruchu osi obrotowej i czy przejścia między kolejnymi torami nie pozostawią widocznych śladów na powierzchni.
Mocowanie materiału i dokładność obróbki
Przy drewnie dokładność nie zależy wyłącznie od maszyny. Znaczenie mają również wilgotność materiału, naprężenia wewnętrzne, stabilność wymiarowa i sposób wstępnego przygotowania detalu. Nawet dobrze skalibrowane CNC nie skompensuje całkowicie skręconego, pękającego lub źle zamocowanego materiału.
W pracy na stole vacuum problemem bywa zbyt mała powierzchnia ssania lub nieszczelność materiału. W pracy na osi obrotowej typowym błędem jest nieosiowe zamocowanie półfabrykatu, niewystarczające podparcie długiego elementu albo pozostawienie zbyt małego zapasu technologicznego poza strefą uchwytu. To przekłada się na bicie, drgania i rozbieżności wymiarowe.
Przy ocenie dokładności należy brać pod uwagę:
- sztywność konstrukcji,
- luzy na napędach i prowadnicach,
- stan wrzeciona i łożysk,
- kalibrację osi,
- stan narzędzia,
- stabilność materiału,
- jakość przyrządów mocujących.
Eksploatacja, wydajność i organizacja pracy
Frezarka 4-osiowa jest najbardziej opłacalna tam, gdzie powtarzalność i złożoność detalu uzasadniają czas przygotowania programu. Przy jednostkowych pracach prosty detal można wykonać szybciej metodą konwencjonalną. Przy krótkich i średnich seriach przewaga CNC rośnie, ponieważ raz opracowana technologia pozwala wielokrotnie odtwarzać ten sam element.
Na wydajność wpływa nie tylko sam czas skrawania, ale też przezbrojenia, ustawianie punktów bazowych, wymiana frezów, przygotowanie półfabrykatów i kontrola jakości. Dlatego w dobrze zorganizowanym warsztacie ważne są szablony mocujące, opisane programy, biblioteki narzędzi i procedury sprawdzania pierwszej sztuki.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba osi i typ 4. osi | Układ ruchu maszyny oraz sposób pracy osi obrotowej | Decyduje, czy wykonasz obróbkę walcową, spiralną i wielostronną bez przekładania detalu | Czy oś pracuje ciągle, czy tylko indeksowo; jaka jest jej nośność i dokładność |
| Pole robocze | Maksymalny użyteczny zakres pracy osi liniowych | Określa wielkość obrabianych płyt i długość możliwych detali | Rzeczywisty prześwit, miejsce na przyrządy i ograniczenia przy pracy osi obrotowej |
| Wrzeciono | Zespół napędzający frez | Wpływa na zdolność skrawania, kulturę pracy i dobór narzędzi | Zakres obrotów, stan łożysk, typ oprawek, chłodzenie i zgodność narzędzi |
| Napęd osi | Sposób przeniesienia ruchu na osie | Wpływa na dynamikę, powtarzalność i podatność na luzy | Jakość prowadnic, śrub lub listew, stan serwonapędów, kalibracja |
| Mocowanie materiału | Sposób stabilizacji detalu na stole lub osi obrotowej | Bezpośrednio wpływa na bezpieczeństwo, dokładność i jakość powierzchni | Vacuum, dociski, uchwyty, konik, szczelność materiału i podparcie długich elementów |
| Magazyn narzędzi | System automatycznej zmiany frezów | Skraca przezbrojenia i zwiększa opłacalność produkcji seryjnej | Liczba pozycji, czas zmiany, kompatybilność oprawek i procedury pomiaru narzędzi |
| Oprogramowanie CAD/CAM | Środowisko przygotowania projektu i ścieżek | Decyduje o możliwościach technologicznych i wygodzie programowania | Obsługa 4. osi, postprocesor, biblioteki narzędzi, symulacja kolizji |
| Odpylanie | Usuwanie wiórów i pyłu ze strefy pracy | Wpływa na zdrowie, bezpieczeństwo pożarowe i czystość mechaniki maszyny | Nie tylko średnica króćca, ale też rzeczywisty przepływ, szczelność i filtracja |
| Sztywność konstrukcji | Odporność ramy i bramy na ugięcia oraz drgania | Ma duży wpływ na dokładność, trwałość narzędzi i jakość wykończenia | Masa, przekroje elementów, jakość montażu i zachowanie przy dynamicznej pracy |
Jak dobrać maszynę do zastosowania?
Dobór frezarki CNC 4-osiowej powinien wynikać z rodzaju produkcji, a nie z samej chęci posiadania bardziej zaawansowanej maszyny. Innych rozwiązań potrzebuje hobbysta wykonujący pojedyncze rzeźbione detale, innych mały warsztat schodów, a jeszcze innych zakład produkujący serie elementów meblowych.
Przy wyborze warto odpowiedzieć na kilka pytań:
- Jakie materiały będą obrabiane najczęściej?
- Czy dominują elementy płaskie, czy obrotowe?
- Jakie są maksymalne wymiary detali?
- Czy produkcja jest jednostkowa, małoseryjna czy seryjna?
- Jakiej dokładności i powtarzalności oczekujesz?
- Czy w warsztacie jest miejsce na stół, strefę załadunku i odciąg?
- Jakie jest dostępne zasilanie i zaplecze odpylające?
- Czy zapewniony będzie serwis, części i wsparcie programistyczne?
W małym warsztacie ważne są prostota obsługi, przewidywalność pracy i łatwość przygotowania programów. W produkcji seryjnej większe znaczenie zyskują automatyczna zmiana narzędzi, szybkie przezbrojenia, integracja z projektowaniem oraz stabilna praca wielogodzinna. Przy zakupie maszyny używanej trzeba dodatkowo sprawdzić luzy, stan wrzeciona, prowadnic, osi obrotowej, instalacji elektrycznej, zabezpieczeń i kompletność dokumentacji.
Najczęstsze błędy podczas pracy
Najczęstszy błąd to traktowanie frezarki CNC jako urządzenia, które skompensuje błędy przygotowania. Jeśli model, ścieżki lub punkt zerowy są ustawione nieprawidłowo, maszyna bardzo dokładnie wykona zły program.
Do typowych problemów należą:
- nieprawidłowe zamocowanie materiału,
- dobór frezu nieadekwatny do operacji,
- zbyt agresywny lub zbyt mały posuw,
- próba obróbki zbyt dużą głębokością na jedno przejście,
- brak symulacji ścieżki i kontroli kolizji,
- nieustawienie lub błędne ustawienie punktu bazowego,
- obrabianie niestabilnego, wilgotnego lub naprężonego drewna,
- zaniedbane odpylanie i zaleganie wiórów w strefie skrawania.
Przy 4. osi częstym błędem jest też niewłaściwe wyosiowanie półfabrykatu. Nawet niewielkie bicie może przy wykańczającej obróbce spowodować nierówną powierzchnię i konieczność intensywnego szlifowania. Problemem bywa również nieuwzględnienie stref mocowania w programie, co grozi kolizją frezu z uchwytem lub konikiem.
Konserwacja i bezpieczeństwo
Konserwacja frezarki CNC do drewna obejmuje regularne czyszczenie, kontrolę narzędzi, prowadnic, osłon, przewodów, elementów napędowych oraz instalacji odciągowej. Pył drzewny osadza się na mechanice i może pogarszać pracę czujników, chłodzenie wrzeciona oraz płynność ruchu osi. Zakres i częstotliwość czynności należy zawsze odnosić do instrukcji producenta konkretnej maszyny.
W praktyce warto systematycznie kontrolować:
- stan frezów i oprawek,
- czystość prowadnic i obszaru roboczego,
- skuteczność odciągu trocin i pyłu,
- mocowanie materiału i narzędzi,
- działanie wyłączników awaryjnych i osłon,
- luzy oraz nietypowe dźwięki wrzeciona i napędów.
Z punktu widzenia bezpieczeństwa najważniejsze jest pewne mocowanie materiału, poprawny program i zachowanie dystansu od strefy pracy podczas ruchu osi oraz obrotu wrzeciona. Przed wymianą frezu, regulacją, usuwaniem zakleszczonego materiału lub czyszczeniem maszyna powinna być odłączona i zabezpieczona przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Należy stosować ochronę oczu, ochronę słuchu i skuteczne odpylanie. Rękawice nie są uniwersalnym zabezpieczeniem przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone. Niedopuszczalna jest praca uszkodzoną maszyną, blokowanie zabezpieczeń, regulacja podczas ruchu oraz dotykanie obracającego się narzędzia.
Czy frezarka CNC 4-osiowa zawsze jest lepsza od 3-osiowej?
Nie. Jest bardziej uniwersalna przy detalach przestrzennych i obrotowych, ale do wielu płaskich elementów wystarczy dobrze dobrane CNC 3-osiowe. Czwarta oś ma sens wtedy, gdy rzeczywiście skraca technologię i ogranicza liczbę przezbrojeń.
Jakie drewno można obrabiać na frezarce CNC 4-osiowej?
Najczęściej obrabia się drewno lite, MDF, sklejkę i inne materiały drewnopochodne. Kluczowe jest, aby materiał był stabilny, odpowiednio wysuszony i dopasowany do sposobu mocowania oraz rodzaju frezu.
Czy taka maszyna nadaje się do produkcji nóg meblowych i tralek?
Tak, to jedno z typowych zastosowań. Oś obrotowa pozwala obrabiać element z wielu stron, wykonywać profile walcowe, skręty i formy dekoracyjne w jednym zamocowaniu lub z minimalną liczbą przełożeń.
Od czego zależy jakość powierzchni po frezowaniu?
Od geometrii frezu, jego ostrości, średnicy, liczby ostrzy, poprawnie dobranych obrotów i posuwu, strategii CAM, sztywności maszyny oraz stabilności materiału. Duże znaczenie ma też to, czy obróbka obejmuje osobne przejścia zgrubne i wykańczające.
Czy frezarka CNC wykonuje detal bez przygotowania programu?
Nie. Konieczne są projekt CAD, przygotowanie technologii CAM, wygenerowanie ścieżek narzędzia i kodu sterującego oraz prawidłowe zamocowanie materiału. Bez tego maszyna nie wie, jaki ruch ma wykonać.
Na co zwrócić uwagę przy zakupie używanej frezarki CNC 4-osiowej?
Przede wszystkim na stan wrzeciona, prowadnic, napędów, osi obrotowej, instalacji elektrycznej, osłon i wyłączników awaryjnych. Ważne są też dokumentacja, dostępność części, kompatybilność ze współczesnym oprogramowaniem i możliwość serwisowania.
Czy podciśnieniowe mocowanie zawsze wystarcza?
Nie. Przy małych detalach, wąskich elementach albo materiałach nieszczelnych samo vacuum może być niewystarczające. W takich przypadkach potrzebne są dodatkowe przyrządy, mostki technologiczne, dociski lub mocowanie mechaniczne.
Jakie znaczenie ma odpylanie przy CNC do drewna?
Bardzo duże. Dobre odpylanie poprawia widoczność procesu, ogranicza zaleganie wiórów, chroni mechanikę maszyny i zmniejsza narażenie operatora na pył drzewny. Jest to ważne zarówno dla jakości obróbki, jak i dla bezpieczeństwa pracy.
O autorze