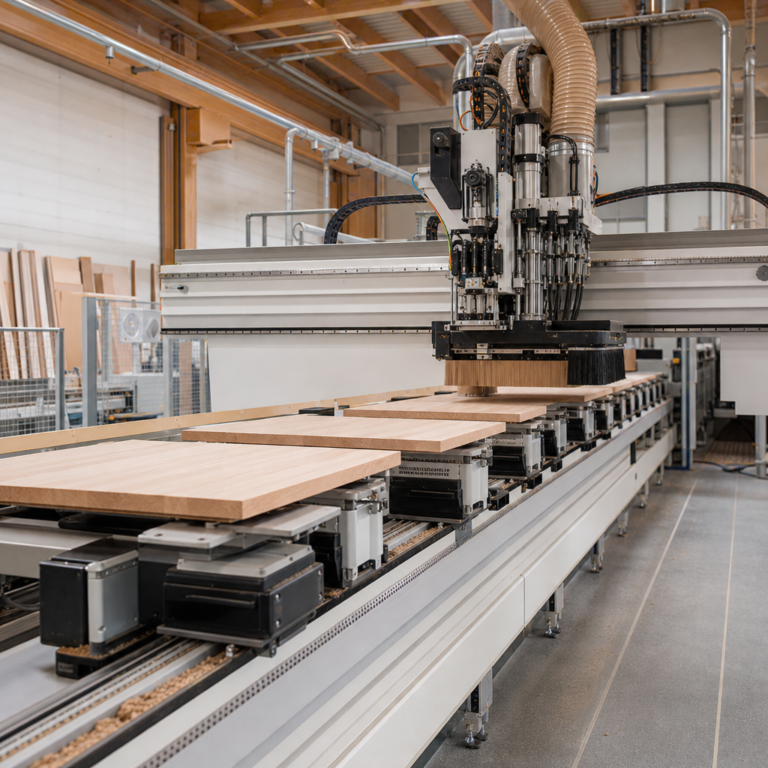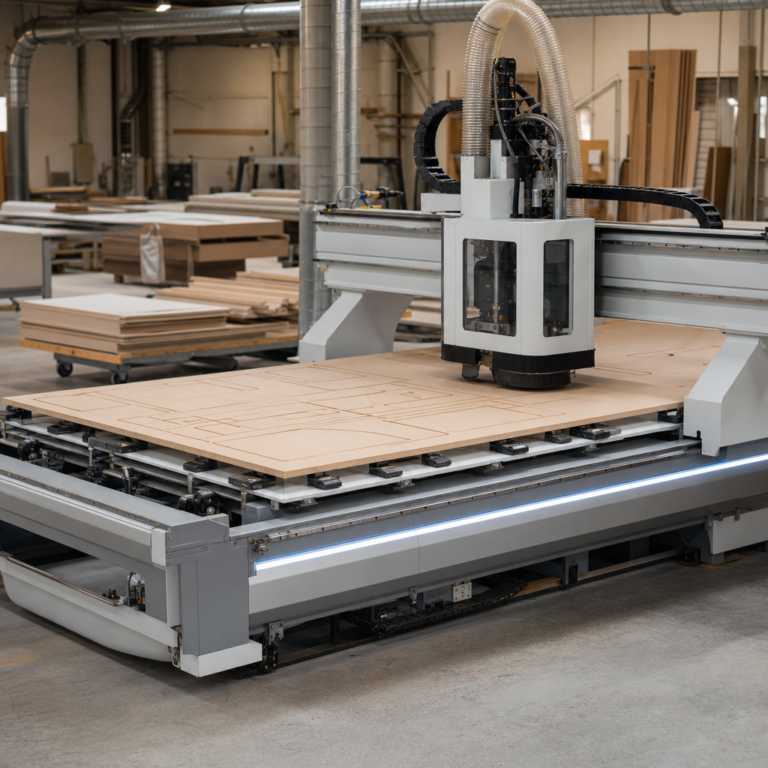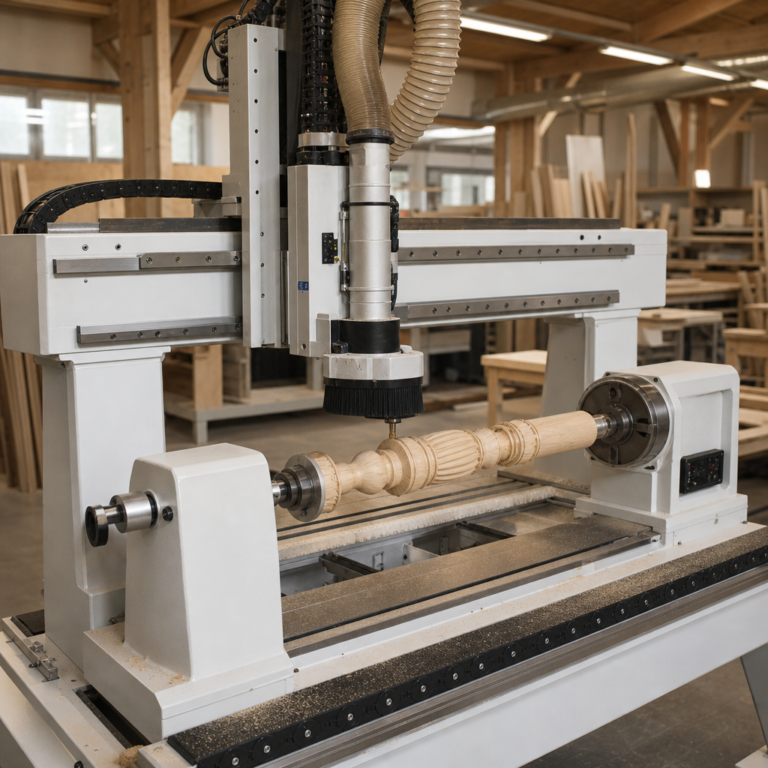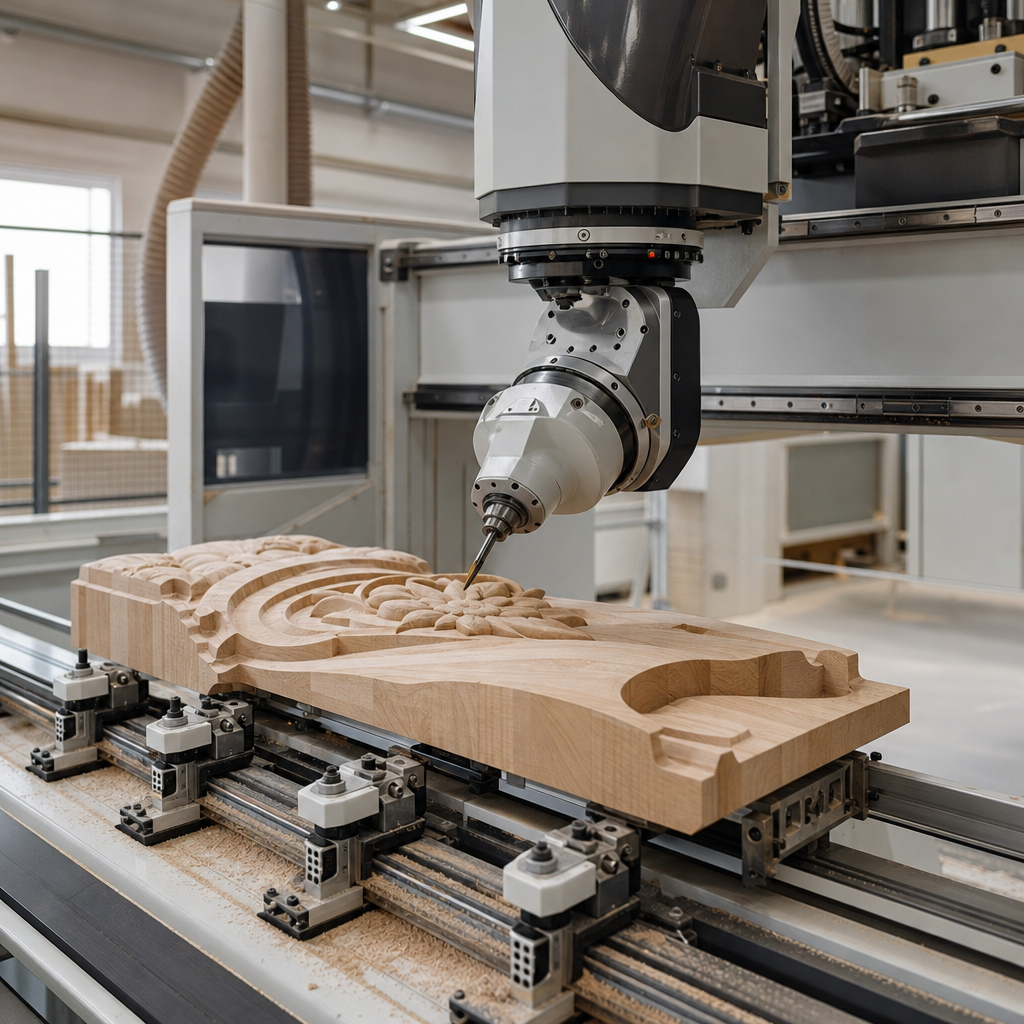
Frezarka CNC 5-osiowa do drewna to zaawansowane centrum obróbcze przeznaczone do wykonywania złożonych operacji frezowania, wiercenia, rowkowania, profilowania i obróbki przestrzennej elementów drewnianych oraz drewnopochodnych. Najważniejsza cecha tej maszyny polega na tym, że narzędzie może poruszać się nie tylko w osiach liniowych, ale również zmieniać kąt ustawienia względem obrabianego detalu. Dzięki temu możliwa jest obróbka skomplikowanych form bez wielokrotnego przekładania materiału. W praktyce oznacza to większą dokładność, wyższą powtarzalność i krótszy czas realizacji elementów meblowych, schodów, form, modeli oraz detali o geometrii 3D.
Czym jest i do czego służy frezarka CNC 5-osiowa do drewna?
Frezarka CNC 5-osiowa do drewna jest sterowaną numerycznie obrabiarką, w której ruch narzędzia odbywa się w kilku osiach jednocześnie. W typowej konfiguracji trzy osie liniowe X, Y, Z odpowiadają za przesuw wzdłuż długości, szerokości i wysokości, a dwie osie obrotowe umożliwiają pochylanie oraz obracanie wrzeciona albo stołu roboczego. Taka konstrukcja pozwala obrabiać powierzchnie pod różnymi kątami bez konieczności ręcznego przestawiania detalu.
Maszyna obrabia przede wszystkim drewno lite, MDF, sklejkę, płyty drewnopochodne, a w wielu przypadkach również materiały kompozytowe stosowane w meblarstwie i wyposażeniu wnętrz. Narzędziem roboczym jest najczęściej frez zamocowany we wrzecionie. To właśnie narzędzie wykonuje ruch obrotowy, natomiast układ maszyny realizuje zaprogramowany posuw i zmianę orientacji. Materiał zwykle pozostaje unieruchomiony na stole, najczęściej za pomocą systemu podciśnieniowego, choć w niektórych zastosowaniach stosuje się także konsole, przyssawki lub mocowania mechaniczne.
Podstawowy efekt obróbki to uzyskanie kształtu zgodnego z modelem cyfrowym. W praktyce frezarka 5-osiowa jest przeznaczona do produkcji elementów o geometrii trudnej lub nieopłacalnej do wykonania na maszynach konwencjonalnych i prostszych centrach CNC. Dotyczy to między innymi stopni giętych, poręczy, elementów krzeseł, form przestrzennych, rzeźbionych frontów, modeli oraz komponentów wymagających obróbki pod kątem.
Jak działa?
Zasada działania frezarki CNC 5-osiowej opiera się na cyfrowym przygotowaniu procesu. Obróbka nie zaczyna się przy maszynie, lecz na etapie projektu. Najpierw powstaje model elementu w systemie CAD. Następnie w środowisku CAM technolog przygotowuje strategię obróbki, dobiera narzędzia, definiuje bazy, naddatki, kierunki skrawania i generuje ścieżki narzędzia. Na końcu system tworzy kod sterujący, który maszyna interpretuje podczas pracy.
Proces można ująć w pięciu etapach:
- projekt elementu,
- przygotowanie technologii obróbki,
- generowanie ścieżek narzędzia i programu,
- mocowanie materiału oraz bazowanie,
- automatyczna obróbka zgodnie z programem.
Podczas pracy frez obraca się z odpowiednio dobraną prędkością, a układ posuwu prowadzi go po zaprogramowanej trajektorii. W obrabiarce 5-osiowej bardzo ważne jest to, że osie obrotowe zmieniają ustawienie narzędzia względem detalu. Pozwala to frezować powierzchnie skośne, podcięcia i formy przestrzenne z jednego zamocowania. W porównaniu z prostszą obrabiarką 3-osiową zmniejsza to liczbę przezbrojeń i ogranicza błędy wynikające z ponownego ustawiania elementu.
Jakość obróbki zależy od wielu czynników: geometrii frezu, średnicy narzędzia, prędkości obrotowej wrzeciona, posuwu, głębokości skrawania, sztywności układu, jakości mocowania materiału oraz poprawności samego programu. CNC nie wykonuje dowolnego detalu „automatycznie” bez przygotowania. Dokładność i bezpieczeństwo zaczynają się od prawidłowo opracowanej technologii.
Budowa i najważniejsze elementy
Rdzeniem maszyny jest sztywna konstrukcja nośna, najczęściej portalowa lub konsolowa. Sztywność ma kluczowe znaczenie, ponieważ ogranicza drgania i wpływa bezpośrednio na dokładność wymiarową oraz jakość powierzchni.
Najważniejsze zespoły frezarki CNC 5-osiowej do drewna to:
- wrzeciono – napędza frez i odpowiada za obroty narzędzia,
- osie liniowe X, Y, Z – realizują podstawowy ruch roboczy,
- osie obrotowe – ustawiają narzędzie lub detal pod kątem,
- stół roboczy – baza do mocowania materiału, często z podziałem na strefy podciśnienia,
- system podciśnieniowy – utrzymuje element bez klasycznych zacisków w polu obróbki,
- magazyn narzędzi – umożliwia automatyczną wymianę frezów podczas programu,
- sterowanie CNC – interpretuje kod i koordynuje ruch osi,
- układ pomiaru narzędzi i bazowania – poprawia powtarzalność i ogranicza błędy ustawienia,
- instalacja odpylająca – usuwa wióry i pył z obszaru skrawania.
W praktyce duże znaczenie ma również rodzaj prowadnic, napędów osi, przekładni, serwonapędów oraz jakość kalibracji kinematyki. To elementy mniej widoczne niż wrzeciono, ale bardzo istotne dla dokładności przy obróbce 5-osiowej.
Kluczowe parametry robocze i ich praktyczne znaczenie
Przy ocenie maszyny nie wystarczy porównać samej mocy wrzeciona. O możliwościach obróbczych decyduje cały układ: konstrukcja, dynamika osi, stabilność stołu, kultura pracy wrzeciona i jakość oprogramowania.
W praktyce należy analizować przede wszystkim:
- zakres ruchu osi i gabaryty pola roboczego,
- typ kinematyki 5-osiowej,
- możliwość obróbki z jednej strony lub z wielu stron,
- pojemność magazynu narzędzi,
- wydajność i szczelność systemu podciśnieniowego,
- dokładność pozycjonowania i powtarzalność,
- możliwości sterowania i kompatybilność z CAD/CAM,
- dostępność serwisu i części.
Przykładowo duże pole robocze jest korzystne przy elementach schodowych lub frontach, ale nie zastąpi sztywności i stabilności przy precyzyjnej obróbce małych detali. Z kolei rozbudowany magazyn narzędzi skraca czas cyklu, jeśli detal wymaga wielu operacji, ale w prostszej produkcji może mieć mniejsze znaczenie niż sprawne mocowanie materiału.
Zastosowania w stolarni i produkcji mebli
Frezarki 5-osiowe znajdują zastosowanie wszędzie tam, gdzie geometria elementu wykracza poza typowe wiercenie i wycinanie w jednej płaszczyźnie. W zakładach stolarskich służą do produkcji:
- krzywoliniowych elementów schodów i balustrad,
- drewnianych form przestrzennych i modeli,
- rzeźbionych lub profilowanych frontów,
- elementów krzeseł, foteli i mebli designerskich,
- detali wymagających obróbki pod kątem,
- prototypów i krótkich serii,
- oprzyrządowania produkcyjnego, szablonów i form.
W porównaniu z klasyczną frezarką dolnowrzecionową albo obróbką ręczną CNC 5-osiowe daje większą powtarzalność i pozwala wykonywać skomplikowane kształty szybciej. Nie oznacza to jednak, że zawsze jest lepszym wyborem od prostszych rozwiązań. Przy prostych detalach płaskich wystarczające bywa centrum 3-osiowe, które jest łatwiejsze w programowaniu i tańsze w utrzymaniu.
Narzędzia, posuw i jakość powierzchni
Dobór frezu ma bezpośredni wpływ na wydajność, obciążenie wrzeciona, temperaturę obróbki i końcową jakość powierzchni. W drewnie stosuje się różne geometrie ostrzy, średnice i długości robocze, zależnie od rodzaju materiału oraz operacji. Inny frez sprawdzi się do zgrubnego usuwania naddatku, inny do wykańczania powierzchni 3D, a jeszcze inny do rowków, wierceń czy fazowania.
Nie należy przyjmować jednej uniwersalnej prędkości obrotowej ani jednego posuwu dla wszystkich prac. Parametry zależą od:
- średnicy frezu,
- liczby ostrzy,
- materiału ostrza,
- kierunku i strategii skrawania,
- rodzaju drewna lub płyty,
- głębokości i szerokości skrawania,
- sztywności mocowania detalu.
Zbyt mały posuw może powodować przypalenia i nadmierne nagrzewanie narzędzia, zwłaszcza w MDF i twardych gatunkach drewna. Zbyt duży może pogorszyć jakość powierzchni, zwiększyć wyrwania włókien i przeciążyć wrzeciono. W obróbce 5-osiowej ważna jest także odpowiednia orientacja narzędzia względem włókien drewna i kształtu powierzchni, ponieważ wpływa ona na kierunek skrawania oraz ryzyko uszkodzenia krawędzi.
Mocowanie materiału i dokładność obróbki
Jednym z kluczowych zagadnień w praktyce jest stabilne mocowanie materiału. Sama precyzja układu osi nie wystarczy, jeśli detal przemieszcza się pod wpływem sił skrawania. Najczęściej stosuje się mocowanie podciśnieniowe, które dobrze sprawdza się przy elementach o odpowiedniej powierzchni przylegania. Przy małych detalach, nieregularnych kształtach lub intensywnej obróbce bocznej często potrzebne są dodatkowe rozwiązania: przyssawki, konsole, ograniczniki, stoły specjalistyczne albo mocowanie mechaniczne.
Na dokładność wpływają również:
- kalibracja osi i sond pomiarowych,
- luzy w układzie napędowym,
- stan łożysk wrzeciona,
- zużycie narzędzia,
- płaskość i czystość stołu,
- stabilność wilgotnościowa drewna.
W drewnie trzeba uwzględnić, że materiał „pracuje”. Nawet dobrze zaprogramowana maszyna nie skompensuje całkowicie odkształceń wynikających z naprężeń wewnętrznych, wilgotności lub złego sezonowania. Dlatego błędu nie należy automatycznie przypisywać samej obrabiarce.
Odpylanie i warunki pracy maszyny
Przy frezowaniu drewna powstają zarówno większe wióry, jak i drobny pył drzewny. W przypadku CNC 5-osiowego skuteczne odpylanie jest ważne nie tylko dla porządku, ale również dla jakości obróbki, trwałości podzespołów i bezpieczeństwa pracy. Pył może osiadać na prowadnicach, zakłócać odczyty czujników, pogarszać chłodzenie i zwiększać ryzyko pożarowe.
Skuteczność instalacji odpylającej zależy od całego układu: wydajności odciągu, średnicy i długości przewodów, konstrukcji osłony narzędzia, szczelności połączeń oraz jakości filtracji. Nie można oceniać odciągu wyłącznie po średnicy króćca. Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach także wybuchowe, dlatego system odpylania musi być traktowany jako integralna część stanowiska.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba osi i kinematyka | Układ osi liniowych i obrotowych maszyny | Decyduje o możliwościach obróbki pod kątem i z wielu stron | Czy osie obrotowe pracują na głowicy, stole czy w układzie mieszanym |
| Pole robocze | Maksymalny zakres obróbki w osiach | Określa gabaryt elementów możliwych do wykonania | Nie tylko nominalny zakres, ale też realna przestrzeń przy obróbce 5-osiowej |
| Wrzeciono | Zespół napędzający frez | Wpływa na kulturę pracy, stabilność i zakres stosowanych narzędzi | Moc to nie wszystko; liczy się też jakość łożysk, zakres obrotów i kompatybilność oprawek |
| Magazyn narzędzi | Liczba i sposób przechowywania frezów | Skraca czas cyklu przy wielooperacyjnej produkcji | Pojemność, dostępność narzędzi, czas wymiany i bezpieczeństwo pracy automatu |
| Mocowanie podciśnieniowe | System utrzymujący materiał na stole | Ma wpływ na bezpieczeństwo i dokładność bez kolizji z zaciskami | Wydajność pompy, podział stref, szczelność i przydatność dla małych detali |
| Dokładność i powtarzalność | Zdolność maszyny do uzyskiwania tych samych wymiarów | Istotna przy seriach, pasowaniu elementów i obróbce złożonej | Jak producent definiuje pomiar i w jakich warunkach podaje dane |
| Sterowanie CNC i CAM | System zarządzający ruchem oraz przygotowaniem programu | Wpływa na łatwość programowania, symulację i redukcję błędów | Kompatybilność postprocesorów, wsparcie techniczne i szkolenia |
| Odpylanie | Usuwanie pyłu i wiórów z obszaru roboczego | Poprawia jakość obróbki i chroni operatora oraz podzespoły | Cały układ instalacji, a nie tylko średnica króćca odciągowego |
| Serwis i części | Dostępność wsparcia technicznego i podzespołów | Ogranicza przestoje i ułatwia utrzymanie produkcji | Czas reakcji, magazyn części, możliwość zdalnej diagnostyki |
Jak dobrać maszynę do zastosowania?
Dobór frezarki CNC 5-osiowej powinien wynikać z realnych potrzeb produkcyjnych, a nie z samej liczby funkcji. Dla małego warsztatu wykonującego jednostkowe, skomplikowane elementy kluczowa będzie elastyczność i łatwość programowania. Dla zakładu produkcyjnego ważniejsze mogą być automatyzacja, pojemny magazyn narzędzi, integracja z oprogramowaniem i krótki czas cyklu.
Przed zakupem warto określić:
- jakie materiały będą obrabiane najczęściej,
- jakie są maksymalne wymiary detali,
- czy elementy wymagają obróbki pod wieloma kątami,
- ile narzędzi potrzeba w jednym programie,
- jaka jest oczekiwana dokładność i powtarzalność,
- czy zakład ma odpowiednie zasilanie, miejsce i odpylanie,
- jak wygląda zaplecze CAM oraz kompetencje operatorów,
- czy ważniejsza jest produkcja jednostkowa, seria czy prototypowanie.
Warto też porównać nową i używaną maszynę. Używana może obniżyć koszt wejścia, ale wymaga szczególnie dokładnej oceny stanu wrzeciona, luzów osi, układu pomiarowego, stołu, instalacji elektrycznej, zabezpieczeń i dostępności części. Sama masa i wiek maszyny nie są gwarancją jakości. Liczy się stan techniczny, dokumentacja, możliwość serwisowania i zgodność z wymaganiami bezpieczeństwa.
Najczęstsze błędy podczas pracy
Najwięcej problemów przy frezarce 5-osiowej wynika nie z awarii, lecz z błędów przygotowania procesu. Typowe pomyłki to:
- nieprawidłowe bazowanie materiału,
- zbyt słabe mocowanie detalu,
- błędny dobór frezu do materiału i operacji,
- niewłaściwy posuw lub obroty,
- brak kontroli długości narzędzia po wymianie,
- nieuwzględnienie kolizji głowicy, uchwytu lub stołu,
- obróbka zużytym albo uszkodzonym frezem,
- niedostateczne odpylanie.
Częstym błędem jest także zakładanie, że obróbka 5-osiowa automatycznie poprawi każdy proces. Jeśli model CAD zawiera błędy, ścieżki są źle wygenerowane albo operator nie przewidział zachowania materiału, rozbudowana kinematyka maszyny nie rozwiąże problemu. Wysoki poziom automatyzacji zwiększa możliwości, ale jednocześnie wymaga większej dyscypliny technologicznej.
Konserwacja i bezpieczeństwo
Regularna konserwacja ma bezpośredni wpływ na dokładność, żywotność i bezpieczeństwo pracy. Podstawą jest bieżące czyszczenie stołu, osłon, stref podciśnienia i obszaru roboczego z pyłu oraz wiórów. Należy także kontrolować stan narzędzi, prowadnic, łożysk, oprawek, elementów mocujących i instalacji odpylającej.
Zakres i terminy przeglądów powinny wynikać z instrukcji producenta oraz intensywności eksploatacji. Nie należy samodzielnie przyjmować uniwersalnych interwałów smarowania czy wymiany części dla każdej maszyny. Szczególnie ważna jest kontrola:
- stanu wrzeciona i oprawek narzędziowych,
- powtarzalności bazowania,
- szczelności układu podciśnienia,
- osłon i wyłączników awaryjnych,
- przewodów, czujników i elementów instalacji elektrycznej.
Pod względem bezpieczeństwa obowiązują te same zasady co przy innych obrabiarkach obrotowych, ale z większym naciskiem na procedury programowania i przezbrajania. Przed wymianą frezu, regulacją, czyszczeniem strefy roboczej lub usuwaniem zakleszczonego materiału maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno blokować zabezpieczeń, pracować na uszkodzonej maszynie ani korygować położenia detalu podczas ruchu osi. Niezbędne są ochrona oczu, ochrona słuchu i sprawne odpylanie.
FAQ: Czy frezarka CNC 5-osiowa zawsze jest lepsza od 3-osiowej?
Nie. Jest bardziej wszechstronna przy złożonych kształtach i obróbce pod kątem, ale przy prostych detalach płaskich centrum 3-osiowe może być tańsze, prostsze w programowaniu i wystarczające technologicznie.
FAQ: Jakie materiały można obrabiać na frezarce 5-osiowej do drewna?
Najczęściej drewno lite, MDF, sklejkę, płyty drewnopochodne i wybrane kompozyty stosowane w meblarstwie. Zawsze trzeba jednak dopasować narzędzie i parametry do konkretnego materiału.
FAQ: Czy jedna prędkość obrotowa wrzeciona nadaje się do wszystkich frezów?
Nie. Obroty dobiera się zależnie od średnicy frezu, geometrii ostrzy, materiału, rodzaju operacji i zaleceń producenta narzędzia. Uniwersalne ustawienie dla wszystkich prac jest błędem.
FAQ: Po co w tej maszynie magazyn narzędzi?
Magazyn umożliwia automatyczną wymianę frezów w trakcie programu. To skraca czas produkcji, zmniejsza liczbę przestojów i pozwala wykonać kilka operacji w jednym zamocowaniu.
FAQ: Czy podciśnienie wystarcza do mocowania każdego detalu?
Nie zawsze. Przy małych elementach, nieregularnych kształtach lub dużych siłach bocznych potrzebne mogą być dodatkowe przyssawki, ograniczniki albo mocowanie mechaniczne.
FAQ: Od czego najbardziej zależy dokładność obróbki?
Od sztywności maszyny, kalibracji osi, jakości mocowania materiału, stanu narzędzia, poprawności programu i stabilności samego drewna. To wynik całego procesu, a nie tylko parametrów katalogowych obrabiarki.
FAQ: Czy frezarka CNC 5-osiowa nadaje się do małego warsztatu?
Może się nadawać, jeśli profil produkcji obejmuje skomplikowane detale o wysokiej wartości dodanej i warsztat ma odpowiednie zaplecze programistyczne, przestrzeń, zasilanie oraz odpylanie. W przeciwnym razie może być to inwestycja zbyt rozbudowana względem potrzeb.
FAQ: Jakie znaczenie ma odpylanie przy tej maszynie?
Bardzo duże. Odpylanie wpływa na zdrowie operatora, czystość prowadnic, niezawodność czujników, jakość powierzchni i bezpieczeństwo pożarowe. W przypadku drewna drobny pył jest realnym zagrożeniem eksploatacyjnym.
O autorze