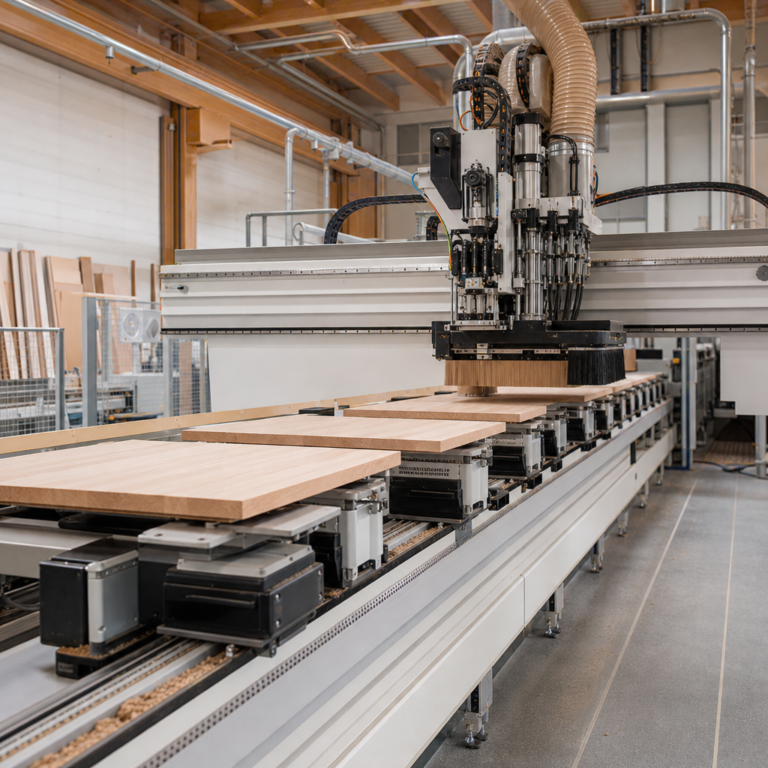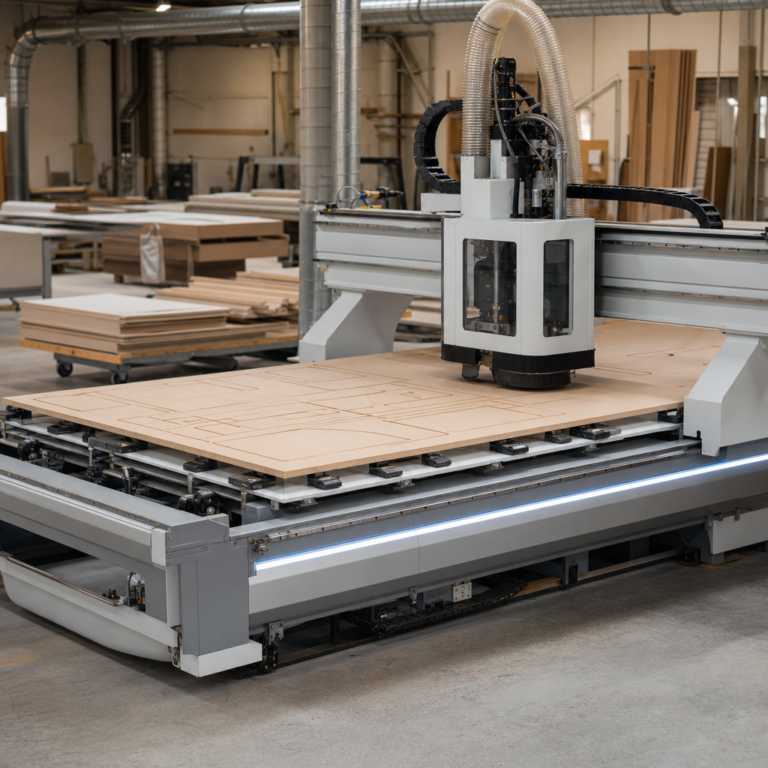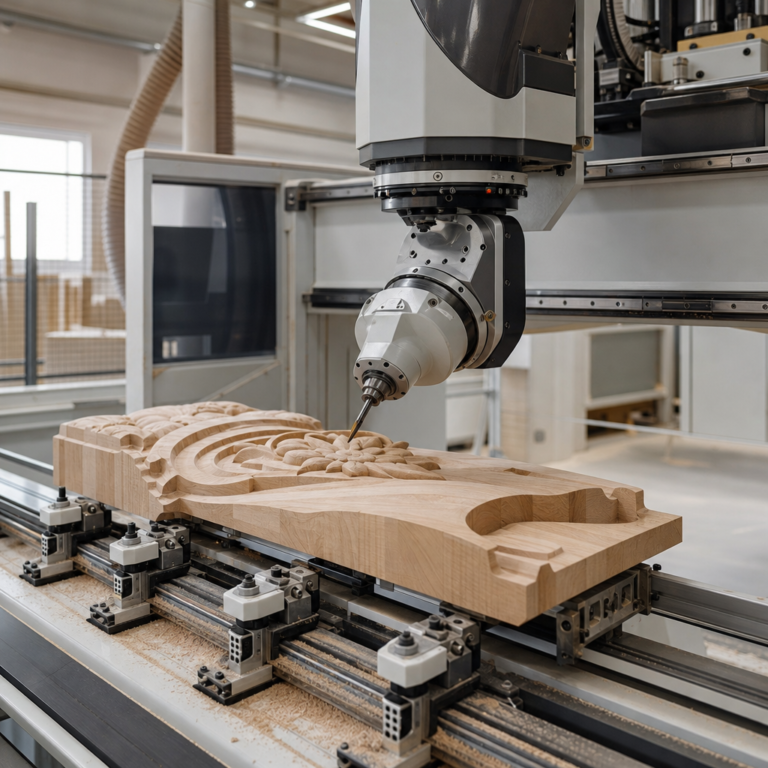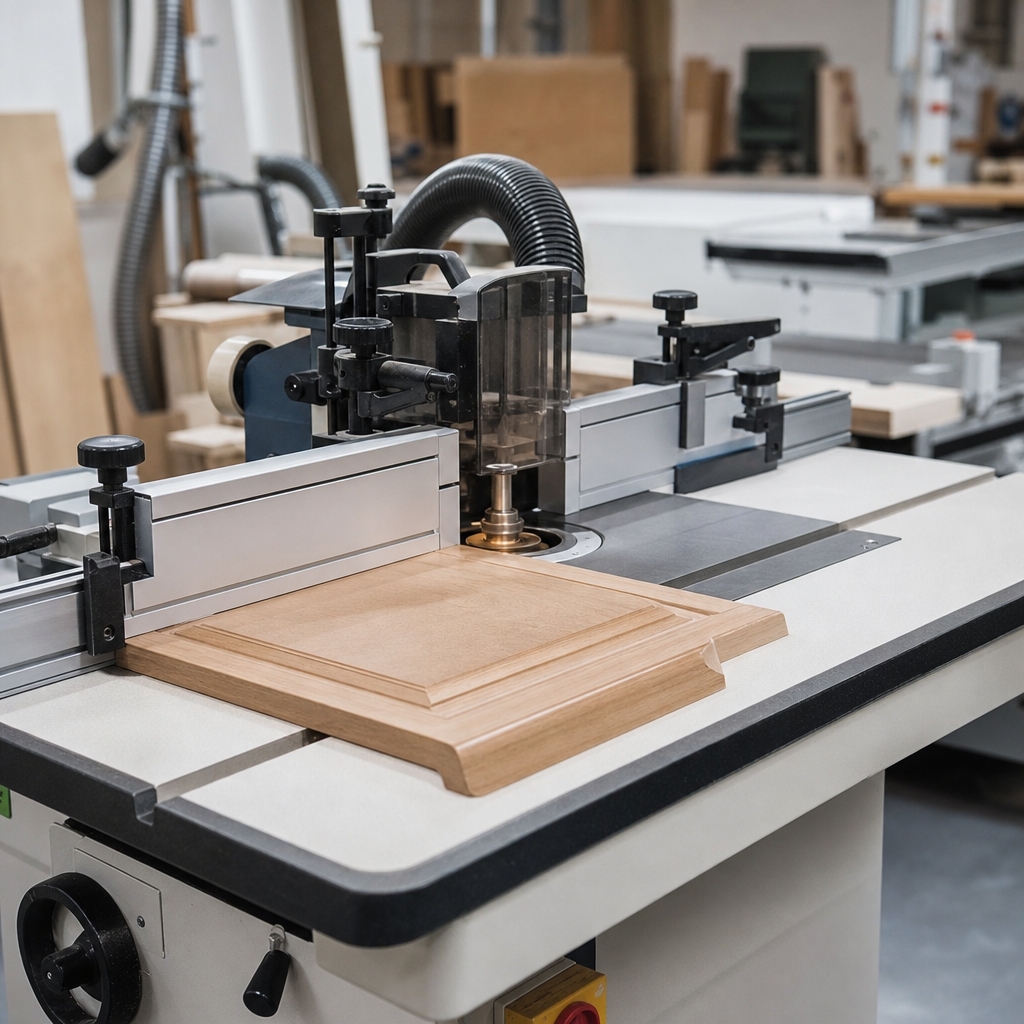
Frezarka do frontów meblowych to w praktyce nie jedna, ściśle zdefiniowana maszyna, lecz grupa rozwiązań służących do profilowania, rowkowania, wykonywania płycin i dekoracyjnej obróbki elementów frontowych z drewna, MDF, sklejki lub materiałów drewnopochodnych. W małym warsztacie rolę tę najczęściej pełni frezarka górnowrzecionowa prowadzona po szablonie albo stole, a w stolarni produkcyjnej częściej stosuje się frezarki dolnowrzecionowe, kopiarki oraz obrabiarki CNC. Najważniejsze jest to, że jakość frontu zależy nie tylko od samej maszyny, ale także od geometrii frezu, sztywności prowadzenia, sposobu mocowania materiału i poprawnie dobranych parametrów obróbki. Przy frontach meblowych liczy się jednocześnie powtarzalność wymiaru, jakość krawędzi oraz bezpieczeństwo pracy, bo operacje frezarskie wiążą się z istotnym ryzykiem odrzutu i wyrwania materiału.
Czym jest i do czego służy frezarka do frontów meblowych?
Frezarka do frontów meblowych to obrabiarka przeznaczona do kształtowania powierzchni i krawędzi elementów, z których wykonuje się fronty szafek, drzwiczki ramowo-płycinowe, fronty frezowane z MDF oraz elementy dekoracyjne mebli. W zależności od technologii może to być ręczna frezarka górnowrzecionowa, frezarka dolnowrzecionowa z prowadnicą i dociskami albo centrum CNC wykonujące obróbkę według programu.
Maszyna obrabia przede wszystkim:
- drewno lite,
- MDF surowy lub lakierowany po wcześniejszym przygotowaniu technologii,
- sklejkę,
- płyty drewnopochodne przeznaczone do obróbki frezarskiej.
Podstawowy efekt obróbki to nadanie frontowi określonego kształtu. Może to oznaczać:
- wykonanie profilu na obrzeżu,
- wyfrezowanie uchwytu,
- zrobienie płyciny, ramki lub kasetonu,
- rowkowanie pod połączenia lub wypełnienia,
- kopiowanie kształtu po szablonie,
- dekoracyjne frezowanie powierzchni.
To ważne rozróżnienie: jeśli mowa o pojedynczych frontach, prototypach albo małych seriach, często wystarcza frezarka górnowrzecionowa z odpowiednim oprzyrządowaniem. Jeśli jednak zakład produkuje seryjnie fronty ramowe lub profilowane elementy z drewna, większe znaczenie mają frezarki stacjonarne i rozwiązania z mechanicznym posuwem. Przy złożonych wzorach, frontach lakierowanych MDF i dużej powtarzalności najczęściej wchodzi w grę CNC.
Jak działa?
Zasada pracy jest taka sama niezależnie od klasy maszyny: obracający się frez skrawa materiał i nadaje mu zaprojektowany kształt. Narzędzie wykonuje ruch obrotowy, natomiast materiał wykonuje ruch posuwowy ręczny, mechaniczny albo sterowany numerycznie.
W praktyce wygląda to następująco:
- w frezarce górnowrzecionowej frez obraca się we wrzecionie, a operator przesuwa maszynę po materiale lub materiał po stole frezarskim,
- w frezarce dolnowrzecionowej frez wystaje ponad stół, a obrabiany front przesuwa się względem narzędzia po prowadnicy, często z użyciem docisków lub posuwu mechanicznego,
- w CNC wrzeciono porusza się po osiach według programu, a element jest zamocowany na stole roboczym, nierzadko podciśnieniowo.
Przy frontach meblowych szczególne znaczenie ma kierunek prowadzenia względem obrotu frezu. Nieprawidłowy posuw może powodować:
- wyrwanie włókien,
- falowanie krawędzi,
- przypalenie materiału,
- gwałtowne wciągnięcie lub odrzut elementu.
Odrzut to nagłe wyrwanie materiału z rąk operatora lub z obszaru prowadzenia wskutek zakleszczenia, zbyt agresywnego zbioru, złego podparcia albo kontaktu elementu z narzędziem w niekontrolowany sposób. Ryzyko rośnie przy tępych frezach, zbyt dużej głębokości skrawania, nieprawidłowym mocowaniu i pracy bez odpowiednich prowadnic czy docisków.
Budowa i najważniejsze elementy
Konstrukcja zależy od typu urządzenia, ale kluczowe zespoły są podobne.
- Wrzeciono – przenosi napęd i obraca frez. Jego jakość wpływa na bicie narzędzia, kulturę pracy i dokładność profilu.
- Frez – narzędzie skrawające o określonej geometrii. Dobiera się je do materiału, kształtu profilu, głębokości obróbki i dopuszczalnych obrotów.
- Stół roboczy lub podstawa – odpowiada za podparcie materiału albo stabilne prowadzenie maszyny.
- Prowadnice – umożliwiają kontrolowany posuw. Mogą to być prowadnice równoległe, przykładnice, pierścienie kopiujące, łożyska prowadzące lub układy osi CNC.
- Układ regulacji głębokości – decyduje o tym, jak głęboko frez wnika w materiał. Przy frontach ma to bezpośredni wpływ na wygląd wzoru i pasowanie elementów.
- Dociski i mocowanie materiału – ograniczają drgania i ryzyko wyrwania. Przy małych elementach są ważniejsze niż sama moc silnika.
- Osłony i odciąg – zwiększają bezpieczeństwo i poprawiają widoczność strefy pracy przez skuteczniejsze usuwanie wiórów i pyłu.
W praktyce warsztatowej fronty meblowe rzadko frezuje się „z ręki” bez oprzyrządowania. Dla powtarzalności stosuje się:
- szablony MDF,
- stoły frezarskie z przykładnicami,
- pierścienie kopiujące,
- frezowanie na łożysku,
- dociski mimośrodowe i pneumatyczne,
- podciśnieniowe mocowanie na CNC.
Parametry, które naprawdę wpływają na jakość frontów
Przy wyborze i ustawianiu maszyny nie należy patrzeć wyłącznie na moc. O jakości obróbki decydują także sztywność konstrukcji, stan łożysk, dokładność prowadnic i dopasowanie narzędzia.
Najważniejsze w praktyce są:
- średnica frezu – wpływa na geometrię profilu, wymagane obroty i obciążenie wrzeciona,
- prędkość obrotowa – musi być zgodna z zaleceniami producenta narzędzia; nie istnieją uniwersalne obroty do każdego frezu,
- głębokość obróbki – zbyt duża w jednym przejściu pogarsza powierzchnię i zwiększa ryzyko odrzutu,
- posuw – za wolny może powodować przypalenia, za szybki pogorszenie jakości i przeciążenie narzędzia,
- bicie narzędzia i wrzeciona – bezpośrednio wpływa na ślady na powierzchni i trwałość ostrzy,
- stabilność mocowania frontu – przy cienkich lub dużych elementach ma ogromne znaczenie dla powtarzalności wzoru.
Zastosowanie w produkcji frontów meblowych
Zakres zastosowań jest szeroki, ale nie każda maszyna sprawdza się tak samo dobrze w każdej technologii.
Najczęstsze operacje to:
- profilowanie krawędzi frontów z litego drewna,
- wykonywanie ramek i płycin do frontów klasycznych,
- frezowanie dekoracyjnych wzorów w MDF,
- wycinanie uchwytów zintegrowanych,
- kopiowanie łuków i elementów krzywoliniowych,
- rowkowanie pod płycinę, szkło lub wypełnienie.
Frezarka górnowrzecionowa dobrze sprawdza się przy jednostkowych realizacjach, elementach nietypowych i pracach montażowych. Frezarka dolnowrzecionowa jest wydajna tam, gdzie wykonuje się wiele powtarzalnych profili na krawędziach i ramach. CNC daje największą swobodę wzoru i wysoką powtarzalność w seryjnej produkcji, ale wymaga przygotowania projektu, ścieżek narzędzia i poprawnego mocowania materiału.
Dobór frezów i znaczenie geometrii narzędzia
Przy frontach meblowych sam profil frezu decyduje o wyglądzie detalu, ale równie ważny jest materiał ostrza, liczba ostrzy i dopuszczalne maksymalne obroty. Nie wolno stosować narzędzi poza zakresem podanym przez producenta.
W praktyce zwraca się uwagę na:
- geometrię skrawania – inna dla MDF, inna dla drewna litego,
- średnicę narzędzia – większa średnica zwykle wymaga odpowiednio dobranych obrotów,
- ostrza HM lub diamentowe – dobór zależy od intensywności produkcji i rodzaju materiału,
- frezy z łożyskiem – przydatne do kopiowania po szablonie,
- zestawy do frontów ramowo-płycinowych – wymagają bardzo dokładnego ustawienia wysokości i głębokości.
Front z MDF wymaga zwykle bardzo stabilnej obróbki i ostrego narzędzia, ponieważ materiał łatwo pokazuje przypalenia, wyrwania na krawędziach i niedoskonałości, które później uwidaczniają się po lakierowaniu.
Posuw, mocowanie i powtarzalność obróbki
Przy produkcji frontów meblowych duża część błędów nie wynika z samej maszyny, lecz z niestabilnego prowadzenia materiału. Nawet dobry frez nie zapewni czystej krawędzi, jeśli element drga albo wygina się podczas skrawania.
Dobre praktyki obejmują:
- używanie szablonów o stabilnej geometrii,
- mocowanie elementu na całej długości lub w strategicznych punktach,
- dzielenie obróbki na kilka przejść zamiast jednego agresywnego zbioru,
- dobór kierunku frezowania do włókien i geometrii detalu,
- sprawdzanie pierwszej sztuki przed uruchomieniem serii.
W produkcji seryjnej ważne są także ograniczniki bazowe i stałe referencje pozycjonowania. Bez nich nawet dobrze wykonany wzór może „pływać” wymiarowo między kolejnymi frontami.
Odpylanie przy frezowaniu MDF i drewna
Frezowanie frontów, szczególnie MDF, generuje duże ilości drobnego pyłu. To nie tylko problem porządkowy. Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe.
Skuteczny system odpylania powinien uwzględniać:
- króćce odciągowe przy osłonie i korpusie maszyny,
- odpowiedni przepływ powietrza, a nie tylko dużą średnicę króćca,
- szczelność połączeń instalacji,
- regularne czyszczenie przewodów i filtrów,
- ograniczenie zalegania pyłu wokół wrzeciona, prowadnic i zacisków.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Typ frezarki | Górnowrzecionowa, dolnowrzecionowa lub CNC | Określa sposób prowadzenia, wydajność i zakres wzorów | Dopasować do wielkości serii i rodzaju frontów |
| Wrzeciono | Zespół obracający narzędzie | Wpływa na bicie, kulturę pracy i dokładność profilu | Sprawdzić luzy, łożyska i stabilność obrotów |
| Średnica i geometria frezu | Kształt oraz wymiary narzędzia skrawającego | Decydują o wyglądzie frontu i obciążeniu maszyny | Stosować zgodnie z materiałem i dopuszczalnymi obrotami |
| Prędkość obrotowa | Liczba obrotów narzędzia w jednostce czasu | Wpływa na jakość powierzchni, temperaturę i trwałość ostrza | Dobierać do średnicy frezu, materiału i zaleceń producenta |
| Głębokość frezowania | Ilość materiału usuwana w przejściu | Wpływa na obciążenie, ryzyko wyrwania i precyzję kształtu | Przy dużym zbiorze lepiej pracować etapami |
| Posuw | Prędkość przesuwu materiału lub narzędzia | Warunkuje wydajność i jakość obróbki | Zbyt wolny może przypalać, zbyt szybki pogarsza powierzchnię |
| Mocowanie frontu | Sposób ustalenia i docisku elementu | Decyduje o bezpieczeństwie i powtarzalności | Sprawdzić podparcie cienkich i dużych elementów |
| Prowadnice i szablony | Elementy kontrolujące tor obróbki | Wpływają na zgodność wymiarów i odwzorowanie wzoru | Ważna jest sztywność i dokładne bazowanie |
| Odpylanie | Usuwanie wiórów i pyłu ze strefy pracy | Poprawia bezpieczeństwo, widoczność i trwałość maszyny | Liczy się przepływ powietrza, filtracja i szczelność instalacji |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do frontów meblowych powinien wynikać z technologii produkcji, a nie z samej kategorii urządzenia. Innej maszyny potrzebuje hobbysta wykonujący kilka frontów rocznie, a innej zakład produkujący seryjnie fronty lakierowane lub klasyczne fronty ramowe.
Dla poszczególnych zastosowań można przyjąć następujące podejście:
- Hobbysta lub mały warsztat – zwykle wystarczy dobra frezarka górnowrzecionowa, stół frezarski, zestaw szablonów i skuteczny odciąg.
- Mała stolarnia usługowa – warto rozważyć frezarkę dolnowrzecionową z solidną prowadnicą, dociskami i ewentualnie posuwem mechanicznym do profili powtarzalnych.
- Produkcja seryjna – opłacalne staje się CNC albo wyspecjalizowane stanowiska frezarskie z oprzyrządowaniem gwarantującym jednakowe bazowanie.
- Fronty MDF z dekorami i uchwytami frezowanymi – najczęściej najlepiej wypada CNC, bo pozwala dokładnie odwzorować wzór i powtarzać go bez ręcznego ustawiania każdej sztuki.
Przy zakupie zwróć uwagę na:
- rodzaj materiału i grubości frontów,
- wielkość serii,
- oczekiwaną jakość powierzchni pod lakier,
- dostępną przestrzeń i zasilanie,
- możliwości odpylania,
- dostępność części i serwisu,
- łatwość ustawiania narzędzi i przezbrajania.
Przy maszynach używanych koniecznie kontroluje się stan wrzeciona, łożysk, prowadnic, stołów, instalacji elektrycznej i kompletność osłon oraz zabezpieczeń. Sama masywna konstrukcja nie gwarantuje jeszcze dokładności ani bezpieczeństwa.
Najczęstsze błędy podczas pracy
Najwięcej problemów przy frezowaniu frontów wynika z pośpiechu i zbyt uproszczonych ustawień.
- Zbyt duży zbiór w jednym przejściu – skutkuje wyrwaniami, drganiami i przeciążeniem narzędzia.
- Niewłaściwy dobór obrotów – może powodować przypalenia albo pogorszenie jakości krawędzi.
- Tępy lub uszkodzony frez – pozostawia ślady, nagrzewa materiał i zwiększa ryzyko odrzutu.
- Słabe mocowanie elementu – prowadzi do przesunięcia wzoru i niebezpiecznych sytuacji.
- Brak próbki technologicznej – szczególnie kosztowny przy frontach lakierowanych MDF.
- Nieprawidłowy kierunek posuwu – może skończyć się gwałtownym wciągnięciem materiału.
- Ignorowanie pyłu i zalegających wiórów – pogarsza widoczność, chłodzenie i stabilność prowadzenia.
Błędem jest również ocenianie jakości wyłącznie po pierwszym przejściu. Front meblowy trzeba oceniać pod kątem całego procesu: dokładności wymiaru, zgodności wzoru, jakości naroży, śladów po narzędziu i gotowości powierzchni do dalszego wykończenia.
Konserwacja i bezpieczeństwo
Frezarka do frontów meblowych wymaga regularnej kontroli, bo pył drzewny i drobne wióry łatwo dostają się do strefy prowadnic, łożysk i mechanizmów regulacyjnych.
Podstawowe czynności konserwacyjne obejmują:
- czyszczenie stołów, osłon i króćców odciągowych,
- kontrolę stanu frezów oraz mocowania narzędzia,
- sprawdzanie luzów wrzeciona i jakości pracy łożysk,
- kontrolę prowadnic, docisków i ograniczników,
- przegląd pasów, elementów ruchomych i instalacji odpylającej zgodnie z instrukcją producenta,
- usuwanie nagromadzonego pyłu z obudowy i komór roboczych.
W zakresie bezpieczeństwa obowiązują podstawowe zasady:
- pracować z założonymi osłonami przewidzianymi dla danej operacji,
- stosować ochronę oczu i słuchu,
- używać docisków, popychaczy, szablonów i pewnego mocowania materiału,
- nie regulować maszyny podczas ruchu,
- przed wymianą frezu, usuwaniem zakleszczonego materiału lub regulacją odłączyć maszynę i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta,
- nie pracować uszkodzoną maszyną ani uszkodzonym narzędziem.
Przy maszynach obrotowych rękawice nie są uniwersalnym zabezpieczeniem, ponieważ w pewnych sytuacjach mogą zostać pochwycone przez narzędzie. Zawsze trzeba kierować się instrukcją producenta i oceną ryzyka dla konkretnej operacji.
FAQ: Czy frezarka górnowrzecionowa wystarczy do produkcji frontów meblowych?
Tak, do małych serii, prototypów i prac jednostkowych często wystarczy, pod warunkiem użycia odpowiednich szablonów, dobrych frezów, stołu lub stabilnego prowadzenia. Do dużej produkcji seryjnej zwykle lepszą powtarzalność daje frezarka stacjonarna albo CNC.
FAQ: Jaki materiał najczęściej frezuje się na fronty?
Najczęściej drewno lite i MDF. Drewno stosuje się przy frontach klasycznych, ramowo-płycinowych i naturalnych wybarwieniach. MDF dominuje przy frontach lakierowanych i dekoracyjnie frezowanych.
FAQ: Czy większa moc silnika zawsze oznacza lepszą frezarkę?
Nie. O możliwościach urządzenia decydują także sztywność konstrukcji, jakość wrzeciona, prowadzenie, stan narzędzia, sposób mocowania materiału i poprawnie dobrany posuw. Sama moc nie gwarantuje czystego profilu.
FAQ: Dlaczego front po frezowaniu ma przypalenia?
Najczęściej z powodu zbyt małego posuwu, tępego frezu, źle dobranych obrotów, zalegających wiórów albo zbyt dużego tarcia na jednym przejściu. Problem częściej widać na MDF i twardych gatunkach drewna.
FAQ: Czy jeden frez nadaje się do wszystkich frontów?
Nie. Dobór frezu zależy od materiału, rodzaju profilu, głębokości obróbki, średnicy narzędzia, dopuszczalnych obrotów i oczekiwanej jakości powierzchni. Inne narzędzia stosuje się do kopiowania, inne do płycin, a inne do profili krawędziowych.
FAQ: Kiedy warto wybrać CNC do frontów meblowych?
Wtedy, gdy liczy się duża powtarzalność, złożony wzór, częste zmiany modelu, produkcja seryjna albo obróbka frontów z frezowanymi uchwytami i dekorami. Trzeba jednak pamiętać, że CNC wymaga przygotowania projektu, CAM i poprawnego programu obróbki.
FAQ: Jak ograniczyć ryzyko odrzutu podczas frezowania?
Należy stosować ostre narzędzia, właściwe prowadnice, dociski i pewne mocowanie materiału, unikać zbyt dużego zbioru, kontrolować kierunek posuwu oraz pracować zgodnie z przeznaczeniem maszyny i instrukcją producenta.
FAQ: Czy przy frontach meblowych odpylanie jest naprawdę tak ważne?
Tak. Odpylanie wpływa na bezpieczeństwo, zdrowie operatora, trwałość maszyny oraz jakość samej obróbki. Przy MDF szczególnie ważne jest ograniczenie drobnego pyłu, który szybko osadza się na prowadnicach i w strefie roboczej.
O autorze