Kontrola jakości w stolarni nie zaczyna się przy odbiorze gotowego elementu, ale już na etapie przyjęcia materiału, planowania obróbki i ustawienia maszyn. W praktyce to właśnie pomiary, świadomie przyjęte tolerancje i jasne kryteria odbioru decydują o tym, czy element trafi bezproblemowo do montażu, lakierni albo na budowę. Dobrze prowadzona kontrola jakości ogranicza poprawki, zmniejsza ilość odpadu i ułatwia utrzymanie powtarzalności produkcji. W stolarstwie nie chodzi jednak o „idealność absolutną”, lecz o zgodność z projektem, technologią i przeznaczeniem wyrobu.
Na czym polega kontrola jakości w stolarni?
Kontrola jakości w stolarni to system sprawdzania, czy materiał, półfabrykat i gotowy element spełniają wymagania wymiarowe, konstrukcyjne, estetyczne i użytkowe. Obejmuje ona zarówno pomiary liczbowe, jak i ocenę cech trudniejszych do zapisania jedną wartością, takich jak jakość powierzchni, zgodność usłojenia czy poprawność montażu okuć.
W praktyce kontrola jakości najczęściej dotyczy kilku obszarów:
- wymiarów liniowych – długości, szerokości, grubości, średnic i głębokości,
- geometrii – prostoliniowości, równoległości, płaskości, prostopadłości i kątów,
- wilgotności materiału – szczególnie przy drewnie litym, klejonkach i elementach przeznaczonych do wnętrz lub na zewnątrz,
- jakości obróbki – śladów po nożach, wyrwania włókien, przypaleń, wyszczerbień i falowania,
- jakości połączeń – spasowania czopów, kołków, lameli, wręgów czy połączeń śrubowych,
- zgodności z dokumentacją – rysunkiem, listą elementów, numeracją i technologią wykonania.
Najważniejsze jest to, aby kryteria odbioru były ustalone wcześniej. Element może być poprawny dla konstrukcji pomocniczej, a jednocześnie nie do przyjęcia jako front meblowy w wysokim połysku. Ta sama odchyłka wymiarowa bywa akceptowalna w elemencie niewidocznym i niedopuszczalna w widocznej szczelinie między frontami.
Jak zorganizować pomiary, tolerancje i odbiór elementów?
Skuteczna kontrola jakości opiera się na logicznym przepływie materiału przez stolarnię. Inaczej ocenia się tarcicę po dostawie, inaczej element po rozkroju, a jeszcze inaczej gotowy detal po szlifowaniu lub lakierowaniu. Największy sens ma kontrola etapowa, bo wykrycie błędu po sklejeniu lub wykończeniu powierzchni jest zwykle droższe niż korekta po pierwszej operacji.
Kontrola materiału przed obróbką
W drewnie litym trzeba sprawdzić nie tylko przekrój i długość, ale też wilgotność, układ włókien, skłonność do paczenia, jakość suszenia i wady drewna. Drewno iglaste i liściaste zachowuje się inaczej, podobnie jak materiał krajowy i egzotyczny. Twardość, gęstość, skurcz oraz stabilność wymiarowa zależą od gatunku, ale także od miejsca wzrostu, sposobu cięcia i suszenia.
Materiał przeznaczony do wnętrz powinien mieć wilgotność odpowiednią do warunków użytkowania i technologii wykonania. Nie można bezrefleksyjnie przyjmować jednej wartości dla wszystkich zastosowań. Inne wymagania mogą dotyczyć frontów meblowych, inne schodów, a jeszcze inne elementów zewnętrznych. Zbyt wilgotne drewno zwiększa ryzyko pękania, paczenia, problemów z klejeniem i późniejszej pracy gotowego wyrobu.
W przypadku materiałów drewnopochodnych kontroluje się głównie grubość, prostoliniowość, uszkodzenia krawędzi, stan powierzchni i zgodność dekoru. MDF, płyta wiórowa, sklejka czy HDF mają różną budowę i zachowują się inaczej przy obróbce. Na przykład MDF dobrze się frezuje, ale jest ciężki i pyli, a płyta wiórowa wymaga ostrożnej kontroli krawędzi oraz jakości okleinowania.
Pomiary w toku produkcji
Najwięcej błędów kosztowych powstaje wtedy, gdy element przechodzi przez kilka stanowisk bez sprawdzania pośredniego. Po rozkroju sprawdza się zwykle długość, szerokość, przekątne i jakość krawędzi. Po struganiu dochodzi kontrola grubości oraz płaskości. Po frezowaniu i wierceniu ważne stają się rozstawy, średnice, głębokości i wzajemne położenie otworów.
Przy drewnie litym trzeba pamiętać, że obróbka może uwolnić naprężenia materiału. Deska, która przed rozcięciem wyglądała poprawnie, po przecięciu lub przeszlifowaniu może się skręcić albo wygiąć. Dlatego pomiar jednorazowy nie zawsze wystarcza. W stolarni liczy się obserwacja materiału po kolejnych operacjach i po czasie potrzebnym na wyrównanie naprężeń.
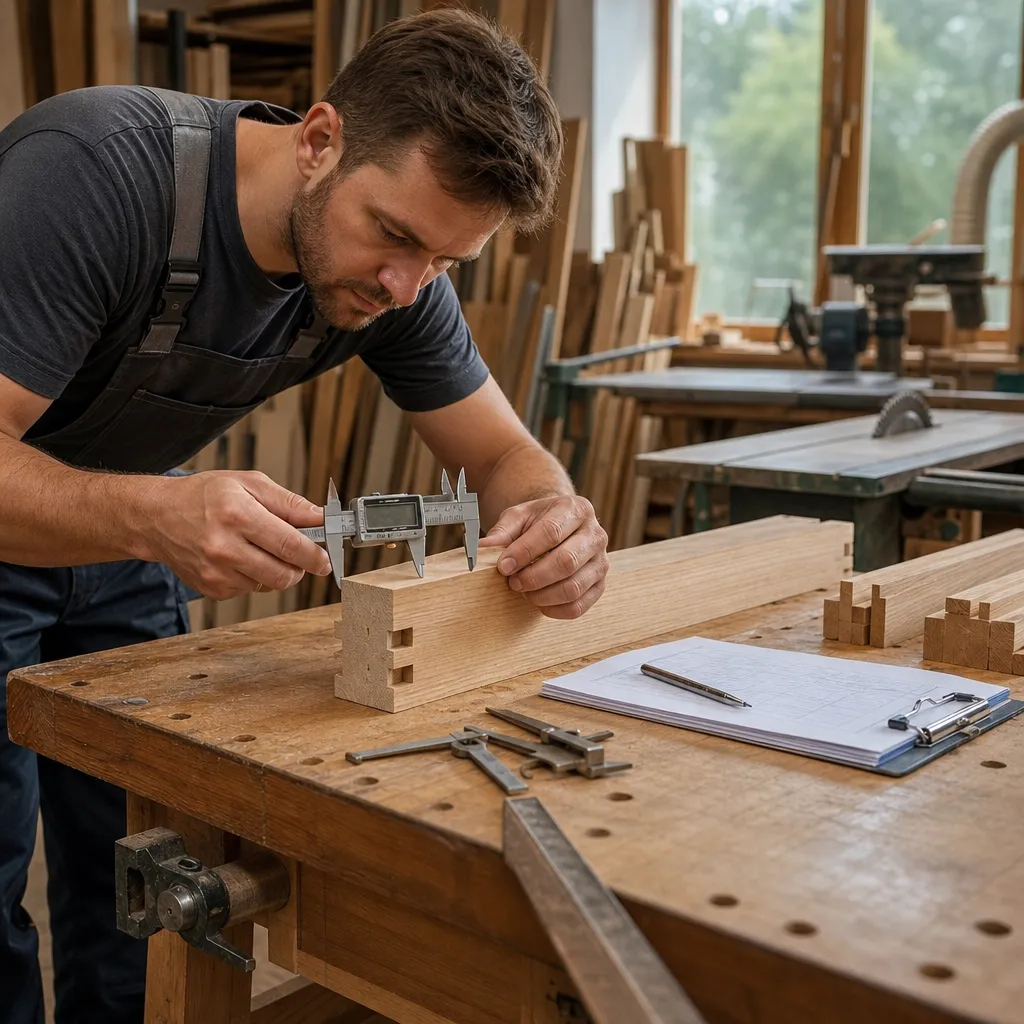
Do podstawowych narzędzi pomiarowych należą: miara stalowa, przymiar, kątownik, suwmiarka, czujnik zegarowy, liniał kontrolny, poziomnica, wilgotnościomierz i wzorce robocze. W produkcji seryjnej szczególnie przydatne są sprawdziany, czyli przygotowane wzorce pozwalające szybko potwierdzić poprawność konkretnego wymiaru lub układu otworów bez każdorazowego pełnego mierzenia.
Tolerancje wymiarowe i geometryczne
Tolerancja to dopuszczalne odchylenie od wymiaru nominalnego albo od założonej geometrii. W stolarstwie tolerancja nie może być przypadkowa. Powinna wynikać z funkcji elementu, sposobu montażu, rodzaju materiału i możliwości technologicznych danej stolarni.
Przykładowo, inne podejście stosuje się do:
- elementów konstrukcyjnych, gdzie liczy się nośność i poprawne połączenie,
- korpusów meblowych, gdzie ważna jest powtarzalność i zgodność z okuciami,
- frontów i listew ozdobnych, gdzie duże znaczenie ma estetyka szczelin i krawędzi,
- blatów, schodów i drzwi, gdzie odchyłki wpływają na montaż i późniejsze użytkowanie.
Zbyt szerokie tolerancje powodują problemy montażowe, a zbyt wąskie mogą niepotrzebnie podnosić koszt produkcji. W dobrze zarządzanej stolarni ustala się tolerancje osobno dla rozkroju, obróbki wykańczającej, wiercenia, klejenia i lakierowania. Trzeba też przewidywać wpływ wilgotności oraz zmian temperatury, zwłaszcza przy drewnie litym.
Odbiór elementów przed montażem i wykończeniem
Odbiór nie powinien ograniczać się do szybkiego spojrzenia na detal. Dobrą praktyką jest podział na odbiór techniczny i odbiór wizualny. W odbiorze technicznym sprawdza się zgodność wymiarów, geometrię, położenie połączeń i przygotowanie pod dalsze operacje. W odbiorze wizualnym ocenia się uszkodzenia, rysy, jakość szlifowania, ujednolicenie koloru i charakter powierzchni.
Element przeznaczony do lakierowania powinien być oceniany inaczej niż detal surowy do dalszej obróbki. Lakier bardzo łatwo ujawnia fale po szlifowaniu, ślady po frezie, wyrwane włókna i miejscowe wgniotki. Dlatego kontrola przed wykończeniem powierzchni jest jednym z najtańszych momentów na usunięcie wad.
Przy odbiorze zestawów montażowych liczy się również kompletność: numeracja części, zgodność lewej i prawej strony, orientacja usłojenia, dopasowanie okuć, jakość okleinowania i czytelne oznaczenie elementów. Nawet dobrze wykonany detal może w praktyce zatrzymać montaż, jeśli został źle oznaczony albo nie pasuje do pozostałych części zestawu.
Dokumentacja i powtarzalność procesu
Kontrola jakości jest skuteczna wtedy, gdy wyniki da się porównać i odtworzyć. W małej stolarni wystarcza często prosta karta kontroli z listą wymiarów krytycznych, numerem zlecenia, datą i podpisem osoby sprawdzającej. W większej produkcji stosuje się rozbudowane procedury, ale zasada pozostaje ta sama: wiadomo, co mierzymy, kiedy, czym i jak oceniamy wynik.
Dokumentacja pomaga również rozstrzygać spory między projektowaniem, produkcją i montażem. Jeśli tolerancje nie zostały zapisane, każdy może mieć inną definicję „dobrego wykonania”. Warto więc rozdzielać wymagania projektowe od praktyki warsztatowej i danych producentów materiałów, okuć czy chemii stolarskiej.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Wilgotnościomierz | Służy do oceny wilgotności drewna i niektórych materiałów drewnopochodnych | Przyjęcie materiału, kontrola przed klejeniem i montażem | Pomiar interpretuj z uwzględnieniem gatunku, temperatury i zaleceń urządzenia |
| Suwmiarka | Pozwala mierzyć grubość, średnicę, szerokość wpustów i głębokości | Kontrola po frezowaniu, wierceniu i okleinowaniu | Nie zastępuje kontroli płaskości ani prostoliniowości |
| Kątownik kontrolny | Sprawdza prostopadłość krawędzi i połączeń | Korpusy, ramy, stopnie, drzwi, fronty | Warto kontrolować nie tylko narożnik, ale i przekątne całego elementu |
| Liniał lub łata kontrolna | Umożliwia ocenę płaskości i prostoliniowości | Blaty, klejonki, elementy długie i szerokie | Światło pod liniałem szybko ujawnia zwichrowanie i lokalne wybrzuszenia |
| Sprawdzian roboczy | Wzorzec do szybkiej oceny jednego krytycznego wymiaru lub układu | Produkcja powtarzalna i seryjna | Przyspiesza kontrolę, ale sam też wymaga okresowej weryfikacji |
| Kontrola przekątnych | Pozwala ocenić, czy prostokątny element nie jest „ściągnięty” | Korpusy, ramy, skrzynie, fronty i płyty wielkoformatowe | Równe przekątne zwykle potwierdzają zachowanie kąta prostego |
| Kontrola powierzchni | Obejmuje rysy, wyrwania włókien, przypalenia i ślady po narzędziach | Przed lakierowaniem, olejowaniem i odbiorem końcowym | Najlepiej oglądać powierzchnię pod bocznym światłem |
| Tolerancja montażowa | Dopuszczalna odchyłka wynikająca z funkcji i sposobu składania | Połączenia, otwory pod okucia, zabudowy na wymiar | Powinna być ustalona przed produkcją, nie po wystąpieniu problemu |
| Odbiór międzyoperacyjny | Kontrola po każdym kluczowym etapie obróbki | Rozkrój, struganie, klejenie, frezowanie, szlifowanie | Pozwala wychwycić błąd, zanim zwiększy koszt kolejnych operacji |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór systemu kontroli jakości zależy od tego, co faktycznie produkuje stolarnia. Innych pomiarów wymaga zakład wykonujący schody z drewna liściastego, a innych stolarnia korpusowa pracująca głównie na płycie laminowanej i MDF.
Przy drewnie litym priorytetem są wilgotność, stabilność wymiarowa i obserwacja pracy materiału po obróbce. Gatunki twarde, takie jak dąb czy jesion, zachowują się inaczej niż sosna lub świerk. Znaczenie mają też usłojenie, cięcie promieniowe lub styczne oraz jakość suszenia naturalnego albo komorowego. Suszenie komorowe pozwala szybciej osiągnąć założoną wilgotność, ale źle poprowadzone może zwiększyć ryzyko naprężeń, pękania i paczenia.
Przy materiałach płytowych kluczowe są powtarzalność formatów, jakość cięcia, stan krawędzi i zgodność wierceń z systemem okuć. Sklejka, dzięki krzyżowemu układowi warstw forniru, bywa stabilniejsza od litego drewna, ale jej właściwości zależą od liczby warstw, jakości forniru i rodzaju kleju. Nie każda sklejka jest odporna na długotrwałe działanie wody.
Narzędzia pomiarowe dobiera się do rodzaju kontroli:
- do szybkich pomiarów warsztatowych sprawdza się miara, kątownik i suwmiarka,
- do geometrii większych elementów potrzebny jest liniał, łata albo stół referencyjny,
- do seryjnej produkcji warto stosować sprawdziany i szablony,
- do kontroli wilgotności niezbędny jest właściwie używany wilgotnościomierz.
Najważniejsze rozwiązanie organizacyjne to jednak mierzenie tego, co krytyczne. Nie każdy wymiar wymaga tej samej uwagi. W praktyce największe znaczenie mają te cechy, które wpływają na montaż, wygląd szczelin, pracę okuć, stateczność konstrukcji i jakość wykończenia.
Najczęstsze błędy
- Brak ustalonych tolerancji – pracownicy oceniają element „na oko”, a spory wychodzą dopiero przy montażu.
- Kontrola tylko na końcu procesu – zbyt późno wykryty błąd oznacza stratę materiału, czasu i robocizny.
- Pomijanie wilgotności drewna – szczególnie groźne przy klejeniu, produkcji frontów, schodów i drzwi.
- Mieszanie kryteriów estetycznych i konstrukcyjnych – element niewidoczny nie zawsze wymaga takiej samej jakości powierzchni jak front ekspozycyjny.
- Używanie zużytych lub niesprawdzonych narzędzi pomiarowych – błędny wzorzec daje pozornie poprawne wyniki.
- Brak odniesienia do dokumentacji – poprawny wymiar nie wystarczy, jeśli detal ma zły układ otworów albo odwrócone usłojenie.
- Niedocenianie wpływu obróbki na drewno lite – po rozcięciu materiał może zmienić kształt przez uwolnienie naprężeń.
- Zbyt agresywne szlifowanie korekcyjne – pozwala „uratować” wymiar tylko pozornie, a w rzeczywistości wprowadza falowanie lub osłabia detal.
Bezpieczeństwo i praktyczne wskazówki
Kontrola jakości w stolarni jest związana z ruchem materiału między maszynami, stołami roboczymi i strefą montażu, dlatego musi iść w parze z bezpieczeństwem pracy. Pomiary wykonuje się na zatrzymanej maszynie, a przy zmianie tarczy, frezu czy noża urządzenie powinno być wyłączone i zabezpieczone przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Podczas sprawdzania elementów po cięciu lub frezowaniu trzeba zachować ostrożność przy ostrych krawędziach i zadrach. Nie należy zdejmować osłon, blokować zabezpieczeń ani mierzyć detalu w pobliżu obracających się narzędzi. Przy obrabiarkach stosuje się ochronę oczu, ochronę słuchu i skuteczne odpylanie. Drobny pył drzewny jest szkodliwy dla dróg oddechowych i w określonych warunkach może stwarzać zagrożenie pożarowe albo wybuchowe.
Z praktycznego punktu widzenia warto:
- wyznaczyć stałe miejsce do pomiarów i odbioru elementów,
- utrzymywać porządek na stole kontrolnym,
- oznaczać detale po kontroli, aby nie wracały do sprawdzenia kilka razy,
- oddzielać elementy zgodne, warunkowo zgodne i odrzucone,
- prowadzić prosty rejestr najczęstszych niezgodności i ich przyczyn.
Ciekawostki
W nowoczesnych stolarniach coraz częściej okazuje się, że największym źródłem błędów nie jest sama maszyna, ale różnica między projektem cyfrowym a praktyką warsztatową. Nawet obrabiarka CNC nie zapewnia jakości sama z siebie. Potrzebuje poprawnie przygotowanego modelu CAD, ścieżek CAM, właściwego mocowania materiału i sensownie przyjętych baz pomiarowych.
W tradycyjnym stolarstwie wiele ocen wykonywano „na rękę i oko”, ale doświadczeni rzemieślnicy stosowali bardzo rygorystyczne wzorce robocze. Dzisiejsze sprawdziany, szablony i listy kontrolne są w gruncie rzeczy rozwinięciem tych samych zasad: mniej zgadywania, więcej powtarzalności.
Interesujące jest też to, że drewno jako materiał naturalny nigdy nie jest całkowicie jednorodne. Dwa elementy z tego samego gatunku, a nawet z jednej tarcicy, mogą różnie reagować na obróbkę. Dlatego w stolarstwie kontrola jakości jest jednocześnie pomiarem i interpretacją zachowania materiału.
FAQ
Czy każdy element w stolarni trzeba mierzyć z taką samą dokładnością?
Nie. Największą uwagę poświęca się wymiarom krytycznym dla montażu, pracy okuć, szczelin widocznych dla użytkownika oraz połączeń konstrukcyjnych. Pozostałe cechy można kontrolować metodą uproszczoną albo wyrywkowo.
Dlaczego wilgotność drewna ma tak duże znaczenie przy odbiorze?
Bo wpływa na stabilność wymiarową, klejenie, szlifowanie i późniejszą pracę gotowego elementu. Drewno zbyt wilgotne albo nierówno wysuszone może po obróbce pękać, paczyć się lub zmieniać wymiary już po montażu.
Czym różni się odbiór elementu surowego od odbioru po szlifowaniu?
Przy surowym detalu najczęściej ocenia się głównie wymiar, geometrię i przygotowanie do dalszej obróbki. Po szlifowaniu dochodzi ocena jakości powierzchni: rys, falowania, śladów po narzędziach i wyrwanych włókien, które po lakierowaniu będą znacznie bardziej widoczne.
Czy materiały płytowe też wymagają kontroli wilgotności?
Tak, choć zwykle inaczej niż drewno lite. W praktyce częściej sprawdza się ich stan przechowywania, odkształcenia, spuchnięcia krawędzi i zgodność z przeznaczeniem, zwłaszcza gdy płyta ma pracować w pomieszczeniach o podwyższonej wilgotności.
Jak ocenić, czy tolerancja jest dobrze dobrana?
Dobra tolerancja pozwala zmontować i użytkować wyrób bez problemu, a jednocześnie jest realna do utrzymania w danej technologii. Jeśli tolerancja powoduje częste poprawki mimo prawidłowo ustawionych maszyn, może być zbyt ciasna. Jeśli prowadzi do problemów montażowych, jest zbyt szeroka.
Czy kontrola wzrokowa wystarcza przy elementach meblowych?
Nie. Kontrola wzrokowa jest ważna, ale nie zastępuje pomiaru. Element może wyglądać dobrze, a mimo to mieć błędne rozstawy otworów, złą grubość albo przekoszenie utrudniające montaż korpusu czy frontu.
Jakie narzędzie pomiarowe jest najbardziej uniwersalne w stolarni?
Nie ma jednego narzędzia do wszystkiego. Suwmiarka jest bardzo uniwersalna dla małych wymiarów, kątownik dla geometrii, a liniał dla płaskości. Przy drewnie litym równie ważny jak przymiar jest wilgotnościomierz.
Dlaczego odbiór międzyoperacyjny jest tak ważny?
Bo pozwala zatrzymać błąd na wczesnym etapie. Korekta po rozkroju albo struganiu jest zwykle prosta, natomiast ten sam błąd wykryty po klejeniu, frezowaniu i lakierowaniu oznacza znacznie większe straty materiałowe i czasowe.
O autorze