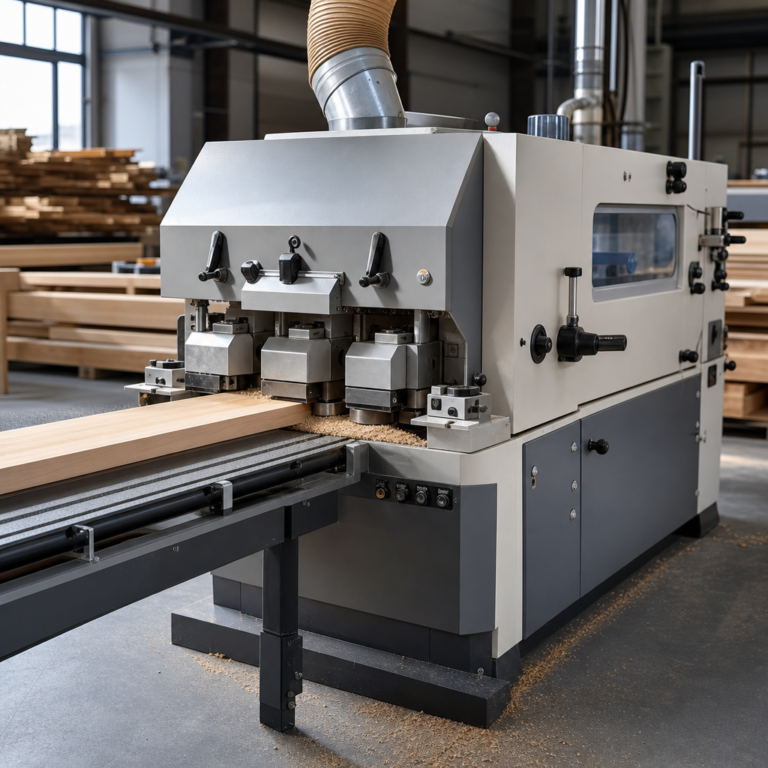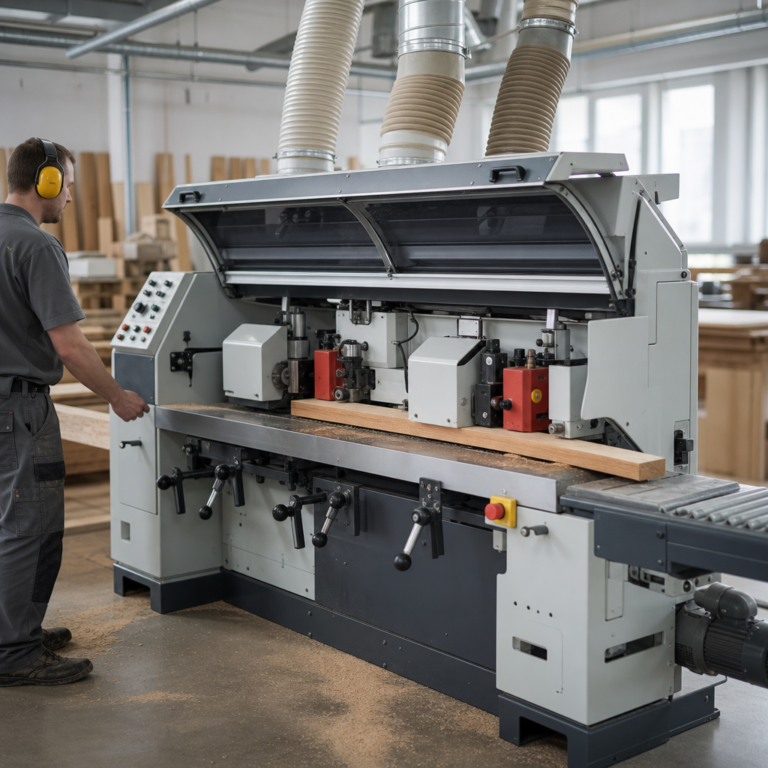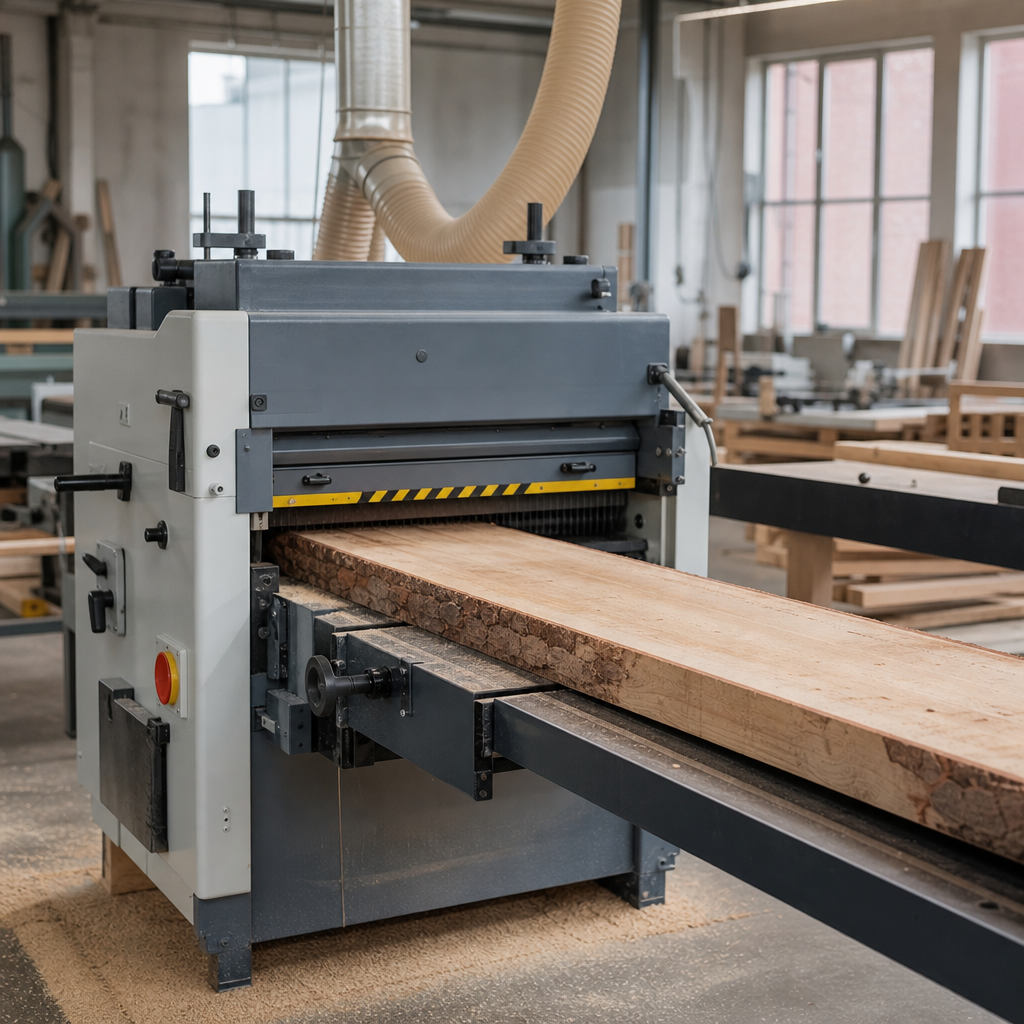
Obrzynarka do desek to maszyna tartaczna i stolarska przeznaczona przede wszystkim do prostowania oraz przycinania krawędzi tarcicy. Jej podstawowym zadaniem jest usunięcie oflisów, wyrównanie szerokości elementu i przygotowanie desek do dalszej obróbki lub sortowania. W praktyce obrzynarka pracuje najczęściej po wstępnym przetarciu kłody, gdy powstają deski o nieregularnych bokach. To urządzenie ma duży wpływ nie tylko na wydajność, ale też na uzysk materiału, prostoliniowość cięcia i bezpieczeństwo dalszych operacji.
Czym jest i do czego służy obrzynarka do desek?
Obrzynarka do desek to specjalistyczna pilarka do cięcia wzdłużnego drewna, używana do obrzynania boków tarcicy. W odróżnieniu od klasycznej pilarki stołowej nie służy głównie do uniwersalnych prac warsztatowych, lecz do powtarzalnej obróbki desek, fryz, łat i innych elementów tartacznych. Maszyna usuwa nieregularne fragmenty krawędzi, korę, oblina i nadmiar materiału, nadając elementowi zadaną szerokość.
Obrabianym materiałem jest najczęściej drewno lite: mokre lub suche, iglaste albo liściaste, po wzdłużnym przetarciu. Narzędziem tnącym są tarcze piłowe wykonujące ruch obrotowy. Materiał natomiast wykonuje ruch posuwowy, ręczny albo mechaniczny, wzdłuż linii cięcia. Podstawowym efektem obróbki jest uzyskanie prostych, równoległych albo zadanych krawędzi bocznych.
Obrzynarka znajduje zastosowanie w tartakach, zakładach przerobu drewna, większych warsztatach stolarskich oraz wszędzie tam, gdzie trzeba szybko i powtarzalnie przygotować tarcicę do dalszego rozkroju, suszenia, łączenia lub strugania.
Jak działa?
Zasada pracy obrzynarki jest prosta, ale wymaga dokładnego prowadzenia materiału. Deska jest wprowadzana do strefy cięcia i prowadzona względem prowadnic lub układu pozycjonującego. Tarcza albo zestaw tarcz obraca się z dużą prędkością i odcina nadmiar drewna po jednej lub po obu stronach elementu.
W najprostszym wariancie obrzynarka jednotarczowa wykonuje jedno cięcie wzdłużne, a operator ustala położenie prowadnicy tak, aby otrzymać prostą referencyjną krawędź lub odpowiednią szerokość. W maszynach dwutarczowych obie krawędzie mogą być obrabiane jednocześnie. Jedna tarcza bywa zamocowana na stałe, a druga przestawiana zależnie od wymaganej szerokości deski.
Ruch narzędzia to ruch obrotowy tarczy. Ruch materiału to ruch liniowy wzdłuż stołu, łańcucha posuwowego, rolek albo przenośnika. Jakość cięcia zależy od kilku czynników jednocześnie: geometrii tarczy, jej ostrości, stabilności prowadzenia, docisku materiału, prostoliniowości posuwu i sztywności całej konstrukcji.
W praktyce obrzynarka nie tylko „odcina boki”. Dobrze ustawiona maszyna pomaga ograniczyć straty surowca, poprawić powtarzalność wymiarową i ułatwić dalsze operacje technologiczne, takie jak sortowanie, struganie czy klejenie.
Budowa i najważniejsze elementy
Konstrukcja obrzynarki zależy od klasy maszyny, ale jej najważniejsze zespoły pozostają podobne. To nadal obrabiarka tarczowa do cięcia wzdłużnego, jednak zwykle bardziej ukierunkowana na wydajność i prostoliniowość pracy niż typowa pilarka stolarska.
- Korpus i łoże – odpowiadają za sztywność, tłumienie drgań i stabilność agregatu tnącego.
- Stół roboczy lub tor posuwu – podtrzymuje materiał i prowadzi go przez strefę cięcia. Może być gładki, rolkowy albo z mechanicznym posuwem.
- Tarcza lub tarcze piłowe – wykonują właściwe cięcie. Dobór średnicy, grubości rzazu, liczby zębów i geometrii wpływa na jakość i wydajność.
- Wał piły lub wrzeciono – przenosi napęd na narzędzie i musi zachowywać współosiowość oraz niski poziom bicia.
- Prowadnice – ustalają położenie deski względem tarczy. W obrzynarce ich ustawienie ma kluczowe znaczenie dla prostoliniowości i szerokości elementu.
- Układ posuwu – ręczny, rolkowy, łańcuchowy albo z dociskami. Im bardziej zmechanizowany posuw, tym większa wydajność i zwykle lepsza powtarzalność.
- Dociski – stabilizują deskę podczas przejścia przez piłę, ograniczając podrywanie materiału i ryzyko odrzutu.
- Osłony i zabezpieczenia – chronią operatora przed kontaktem z narzędziem i wyrzutem odpadów.
- Króćce odciągowe – odprowadzają trociny i pył ze strefy cięcia.
W części obrzynarek spotyka się także lasery pozycjonujące, liniały, wskaźniki szerokości, automatyczne nastawy jednej tarczy albo systemy skanowania krawędzi. To jednak wyposażenie zależne od klasy maszyny i skali produkcji.
Rodzaje obrzynarek i ich praktyczne zastosowanie
Najprostszy podział obejmuje obrzynarki jednotarczowe i dwutarczowe. Jednotarczowe są używane wtedy, gdy operator najpierw bazuje na jednej krawędzi, a następnie wykonuje kolejne cięcie lub dalszą obróbkę. Takie rozwiązanie sprawdza się przy mniejszej skali produkcji oraz przy bardziej zróżnicowanym materiale.
Obrzynarki dwutarczowe umożliwiają jednoczesne przycięcie obu boków. W praktyce dają większą wydajność i lepszą powtarzalność szerokości. Są szczególnie przydatne tam, gdzie obrabia się wiele desek o podobnym formacie.
Osobną grupę stanowią maszyny z ręcznym posuwem oraz z posuwem mechanicznym. Ręczny posuw obniża koszt zakupu, ale stawia duże wymagania operatorowi. Posuw mechaniczny zwykle poprawia wydajność, stabilność obróbki i bezpieczeństwo, zwłaszcza przy dłuższych oraz cięższych deskach.
Najważniejsze parametry robocze
Przy ocenie obrzynarki nie należy patrzeć wyłącznie na moc silnika. O przydatności maszyny decyduje cały układ: sztywność konstrukcji, sposób prowadzenia materiału, jakość wrzeciona, zakres regulacji i sprawność odciągu.
Istotne są przede wszystkim:
- Maksymalna szerokość obrabianej deski – określa, jaki materiał da się wprowadzić do maszyny bez dodatkowego rozkroju.
- Maksymalna wysokość cięcia – mówi, jaką grubość tarcicy można bezpiecznie obrabiać.
- Średnica tarczy – wpływa na możliwą wysokość cięcia, ale musi być zgodna z konstrukcją maszyny.
- Zakres regulacji rozstawu tarcz – w obrzynarkach dwutarczowych decyduje o elastyczności ustawień szerokości.
- Prędkość posuwu – wpływa na wydajność, jakość powierzchni po cięciu i obciążenie narzędzia.
- Sposób podawania materiału – ważny szczególnie przy pracy z drewnem mokrym, krzywym lub o zmiennej grubości.
W praktyce zbyt szybki posuw może pogorszyć prostoliniowość, zwiększyć obciążenie tarczy i pozostawić gorszą powierzchnię. Zbyt wolny z kolei może sprzyjać przegrzewaniu, przypaleniu drewna suchego i obniżeniu wydajności.
Tarcze, geometria zębów i jakość cięcia
W obrzynarce kluczowym narzędziem jest tarcza piłowa przeznaczona do cięcia wzdłużnego drewna. Nie każda tarcza będzie równie dobra do każdego materiału. Dobór zależy od gatunku drewna, wilgotności, grubości elementu, wymaganej jakości krawędzi i wydajności pracy.
Znaczenie mają:
- średnica tarczy,
- średnica otworu,
- grubość korpusu i szerokość rzazu,
- liczba zębów,
- kąt natarcia i geometria zęba,
- materiał ostrza, na przykład płytki węglikowe.
Tarcze do szybkiego obrzynania drewna mokrego często mają inną geometrię niż narzędzia do suchego drewna konstrukcyjnego czy elementów przeznaczonych do dalszego klejenia. Zbyt drobne uzębienie może ograniczać wydajność i utrudniać odprowadzanie wióra, a źle dobrana geometria zwiększa siły skrawania oraz ryzyko pogorszenia linii cięcia.
Narzędzie musi pracować zgodnie z dopuszczalnymi obrotami producenta i właściwym kierunkiem obrotu. Tępa lub uszkodzona tarcza nie tylko obniża jakość obróbki, ale też zwiększa ryzyko odrzutu.
Wydajność, uzysk materiału i organizacja pracy
W obrzynaniu desek liczy się nie tylko szybkość, ale też uzysk surowca. Zbyt konserwatywne ustawienie szerokości powoduje niepotrzebne straty. Z kolei zbyt agresywne prowadzenie linii cięcia może pozostawić fragmenty obliny lub spowodować niestabilność wymiarową.
Dlatego dobra organizacja pracy obejmuje:
- wstępną ocenę przebiegu włókien i krzywizn deski,
- prawidłowe bazowanie materiału na prowadnicy,
- dobór szerokości z uwzględnieniem jakości krawędzi,
- stałą kontrolę stanu tarcz i docisków,
- sprawne odbieranie obrobionych elementów.
W większych zakładach obrzynarka jest częścią ciągu technologicznego. Jej realna wydajność zależy wtedy także od logistyki podawania, segregacji materiału oraz od tego, czy kolejne stanowiska nadążają z odbiorem.
Odpylanie i wpływ na warunki pracy
Obrzynarka generuje duże ilości trocin, odpadów bocznych i drobnego pyłu drzewnego. Szczególnie przy suchym materiale drobna frakcja pyłowa może stanowić zagrożenie zdrowotne, pożarowe, a w określonych warunkach także wybuchowe.
Skuteczny odciąg powinien odbierać zanieczyszczenia ze strefy cięcia i spod stołu lub osłony. Sama średnica króćca nie przesądza jeszcze o skuteczności instalacji. Znaczenie mają również przepływ powietrza, szczelność układu, konstrukcja osłon oraz stan filtracji. Słabe odpylanie pogarsza widoczność linii cięcia, zwiększa zabrudzenie mechanizmów i utrudnia chłodzenie narzędzia.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba tarcz | Czy maszyna tnie jedną czy obie krawędzie jednocześnie | Wpływa na wydajność i powtarzalność szerokości | Czy jedna tarcza jest stała, a druga regulowana; jak wygląda przezbrojenie |
| Zakres szerokości obróbki | Minimalna i maksymalna szerokość deski możliwa do ustawienia | Decyduje o dopasowaniu maszyny do przerabianego sortymentu | Czy zakres pokrywa typowe wymiary materiału w zakładzie |
| Wysokość cięcia | Maksymalna grubość deski możliwa do obrzynania | Określa, czy maszyna poradzi sobie z grubszą tarcicą | Nie tylko katalogowo, ale też przy realnym obciążeniu i rodzaju drewna |
| Sposób posuwu | Ręczny lub mechaniczny transport materiału przez strefę cięcia | Wpływa na bezpieczeństwo, wydajność i prostoliniowość cięcia | Stabilność podawania, dociski, możliwość pracy z długimi deskami |
| Prowadnice i bazowanie | Układ ustalający położenie deski względem tarczy | Bezpośrednio wpływa na prostoliniowość i powtarzalność wymiaru | Luzy, łatwość regulacji, trwałość powierzchni ślizgowych |
| Średnica i typ tarczy | Cechy narzędzia tnącego dopasowane do materiału i obróbki | Wpływa na wysokość cięcia, obciążenie maszyny i jakość krawędzi | Dopuszczalne obroty, geometria zębów, zgodność z zaleceniami producenta |
| Sztywność konstrukcji | Odporność maszyny na drgania i odkształcenia w czasie pracy | Ma wpływ na linię cięcia, trwałość łożysk i komfort pracy | Masa maszyny, jakość wykonania łoża, stan połączeń i łożysk |
| Odciąg trocin | System usuwania pyłu i odpadów ze strefy obróbki | Wpływa na zdrowie, bezpieczeństwo i czystość pracy | Szczelność osłon, przepływ powietrza, stan filtrów i przewodów |
| Dostępność serwisu i części | Możliwość utrzymania maszyny w ruchu | Ogranicza przestoje i koszty awarii | Czy dostępne są części do wrzecion, rolek, prowadnic i osłon |
Jak dobrać maszynę do zastosowania?
Dobór obrzynarki powinien wynikać z technologii zakładu, a nie z samej chęci kupienia większej maszyny. Innych rozwiązań potrzebuje mały warsztat przygotowujący pojedyncze partie desek, a innych tartak pracujący w trybie ciągłym.
Dla małego warsztatu ważne będą: prostota obsługi, niewielkie wymagania przestrzenne, łatwa regulacja i możliwość pracy z różnorodnym materiałem. Często lepiej sprawdza się solidna maszyna o umiarkowanej wydajności, ale dobrej dostępności części.
Dla stolarni usługowej istotne są: powtarzalność szerokości, dobra jakość cięcia, stabilne prowadnice oraz sprawny odciąg. Jeśli obrabiane są głównie krótsze serie, elastyczność ustawień może być ważniejsza niż maksymalna przepustowość.
Dla zakładu produkcyjnego lub tartaku kluczowe będą: mechaniczny posuw, szybkie nastawy, trwałość zespołu tnącego, możliwość pracy wielozmianowej i integracja z transportem materiału.
Przy zakupie trzeba uwzględnić:
- rodzaj i wilgotność drewna,
- typowe długości, szerokości i grubości desek,
- wymaganą wydajność dzienną,
- oczekiwaną dokładność i prostoliniowość,
- dostępną przestrzeń roboczą i miejsce na podawanie materiału,
- zasilanie i możliwości instalacji odpylającej,
- dostępność serwisu i części zamiennych.
Jeśli rozważana jest maszyna używana, trzeba sprawdzić luzy wrzeciona, stan łożysk, prostoliniowość stołów i prowadnic, działanie docisków, kompletność osłon oraz stan instalacji elektrycznej. Ciężka stara maszyna nie jest automatycznie lepsza od nowej. Liczy się rzeczywisty stan techniczny i możliwość bezpiecznej eksploatacji.
Najczęstsze błędy podczas pracy
Jednym z najczęstszych błędów jest prowadzenie deski bez stabilnego bazowania. Jeśli materiał nie przylega prawidłowo do prowadnicy albo jest skręcony, efekt cięcia może być nierówny mimo sprawnej maszyny.
Drugi typowy problem to używanie tępych, zabrudzonych lub źle dobranych tarcz. Powoduje to większe siły skrawania, pogorszenie jakości krawędzi, wzrost obciążenia silnika i większe ryzyko odrzutu materiału.
Często spotyka się także:
- zbyt szybki posuw względem rodzaju drewna i stanu narzędzia,
- pracę bez odpowiedniego docisku materiału,
- nieregularne czyszczenie strefy prowadzenia,
- ignorowanie drgań i hałasu świadczących o problemach z wrzecionem lub łożyskami,
- próbę obróbki elementów z ciałami obcymi, na przykład z wbitym metalem,
- nieprawidłowe odbieranie długich desek za maszyną.
Przy obrzynarkach tarczowych trzeba rozumieć zjawisko odrzutu. Występuje ono wtedy, gdy materiał zostaje gwałtownie pochwycony przez narzędzie i wyrzucony w kierunku operatora lub bocznie. Ryzyko rośnie przy niestabilnym prowadzeniu, zakleszczeniu się materiału, tępym narzędziu, zbyt dużym naprężeniu w drewnie oraz błędnym ustawieniu prowadnic i docisków.
Konserwacja i bezpieczeństwo
Regularna konserwacja obrzynarki ma bezpośredni wpływ na jakość cięcia, trwałość podzespołów i bezpieczeństwo pracy. Podstawą jest codzienne usuwanie trocin z okolic wrzeciona, stołu, rolek, osłon i prowadnic. Nagromadzony pył utrudnia chłodzenie, zaburza pracę mechanizmów i przyspiesza zużycie elementów ruchomych.
Należy systematycznie kontrolować:
- stan tarcz i ich mocowania,
- luzy na łożyskach i wrzecionie,
- działanie rolek posuwowych i docisków,
- prostoliniowość oraz zużycie prowadnic,
- stan pasów napędowych, jeśli występują,
- skuteczność instalacji odciągowej,
- sprawność wyłączników i zabezpieczeń.
Czynności serwisowe, smarowanie i wymiany części należy wykonywać zgodnie z instrukcją producenta konkretnej maszyny. Przed wymianą tarczy, usuwaniem zakleszczonego materiału, regulacją prowadnic czy czyszczeniem strefy cięcia maszynę trzeba odłączyć i zabezpieczyć przed przypadkowym uruchomieniem.
Podczas pracy obowiązują podstawowe zasady bezpieczeństwa: korzystanie z osłon, ochrona oczu i słuchu, stabilne podawanie materiału, utrzymanie porządku wokół stanowiska oraz zapewnienie skutecznego odpylania. Nie wolno pracować uszkodzoną maszyną, blokować wyłączników ani wykonywać regulacji przy obracającej się tarczy.
FAQ: Czy obrzynarka i pilarka stołowa to to samo?
Nie. Obie maszyny wykorzystują tarczę piłową i wykonują cięcie wzdłużne, ale obrzynarka jest przeznaczona głównie do obrzynania tarcicy i pracy powtarzalnej. Pilarka stołowa ma zwykle bardziej uniwersalne zastosowanie warsztatowe.
FAQ: Jakie drewno można obrabiać na obrzynarce?
Najczęściej drewno lite po wstępnym przetarciu: deski mokre lub suche, iglaste i liściaste. Ograniczeniem nie jest sam gatunek, lecz wymiary materiału, stan techniczny maszyny i właściwy dobór tarczy.
FAQ: Czy większa moc silnika zawsze oznacza lepszą obrzynarkę?
Nie. Moc jest ważna, ale równie istotne są sztywność konstrukcji, jakość wrzeciona, skuteczność posuwu, stabilność prowadnic i prawidłowo dobrane narzędzie. Słabo prowadzona maszyna o dużej mocy nie zapewni dobrej jakości cięcia.
FAQ: Kiedy lepsza będzie obrzynarka dwutarczowa?
Wtedy, gdy trzeba jednocześnie obrabiać obie krawędzie i uzyskiwać powtarzalną szerokość przy większej liczbie elementów. To rozwiązanie częściej wybierane do wydajniejszej produkcji niż do sporadycznej pracy jednostkowej.
FAQ: Dlaczego deska po cięciu nie ma idealnie prostych krawędzi?
Przyczyną może być skręcony materiał, złe bazowanie na prowadnicy, luzy w mechanizmach, tępa tarcza, za szybki posuw albo naprężenia wewnętrzne w drewnie. Problem nie zawsze wynika z samej maszyny.
FAQ: Czy da się pracować bez odciągu trocin?
Technicznie bywa to możliwe tylko krótkotrwale, ale nie jest to właściwa praktyka. Obrzynarka wytwarza dużo trocin i pyłu, które pogarszają widoczność, brudzą mechanizmy i tworzą zagrożenie zdrowotne oraz pożarowe.
FAQ: Na co zwrócić uwagę przy zakupie używanej obrzynarki?
Trzeba sprawdzić stan wrzeciona, łożysk, prowadnic, rolek posuwowych, osłon, instalacji elektrycznej i układu odciągu. Ważna jest także dostępność części, dokumentacji i możliwość bezpiecznego uruchomienia zgodnie z aktualnymi wymaganiami eksploatacyjnymi.
FAQ: Czy obrzynarka nadaje się do cięcia poprzecznego?
Nie jest to jej podstawowe przeznaczenie. Obrzynarka została zaprojektowana do cięcia wzdłużnego, czyli równolegle do włókien i długości deski. Cięcie poprzeczne to inna operacja technologiczna i zwykle wymaga innego typu maszyny.
O autorze