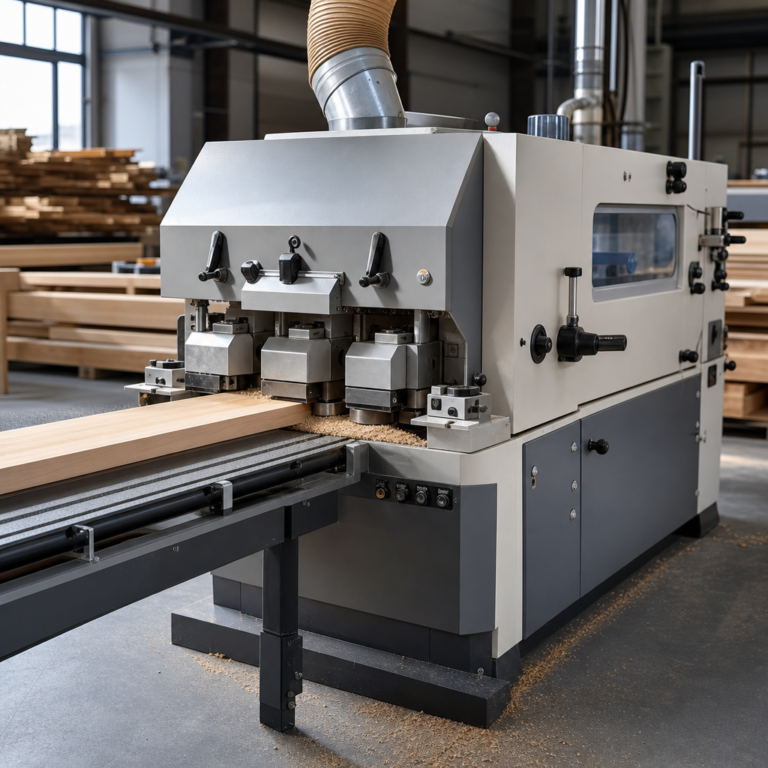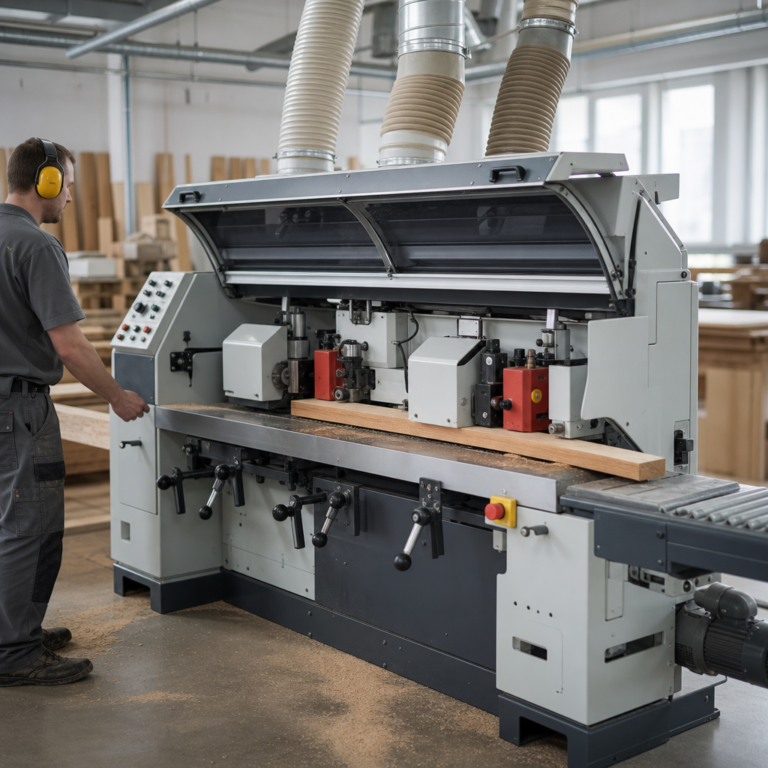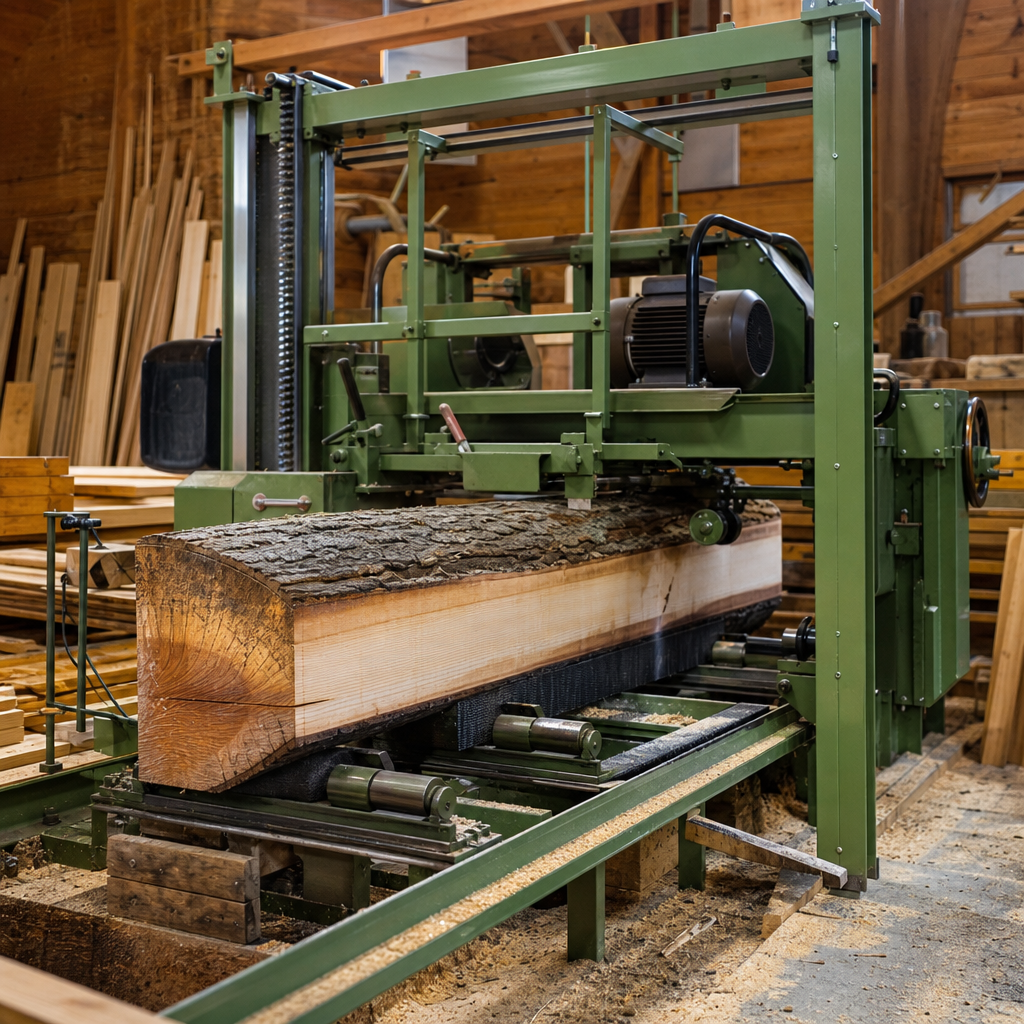
Trak ramowy to klasyczna maszyna tartaczna przeznaczona do wzdłużnego przecierania drewna okrągłego na tarcicę. Choć kojarzy się głównie z większymi zakładami drzewnymi, nadal pozostaje ważnym rozwiązaniem tam, gdzie liczy się powtarzalność wymiarowa, duża wydajność seryjna i możliwość jednoczesnego wykonania wielu rzazów. W praktyce nie jest to typowa maszyna stolarska do warsztatu meblowego, lecz obrabiarka pierwszego etapu przerobu drewna, stojąca pomiędzy pozyskaniem kłody a dalszą obróbką elementów. Zrozumienie zasady działania traka ramowego ma znaczenie także dla stolarzy, ponieważ jakość tarcicy wejściowej wpływa później na suszenie, struganie, klejenie i stabilność gotowych wyrobów.
Czym jest i do czego służy trak ramowy?
Trak ramowy to maszyna do przecierania drewna, w której zespół wielu prostych brzeszczotów piłowych zamocowany jest w ramie poruszającej się ruchem posuwisto-zwrotnym. Materiałem obrabianym jest przede wszystkim drewno okrągłe, czyli kłody i dłużyce, rzadziej wstępnie obrobione pryzmy.
Podstawowym zadaniem tej maszyny jest rozpiłowanie pnia wzdłuż włókien na deski, bale, listwy lub fryzy o określonej grubości. W przeciwieństwie do pilarki tarczowej, która najczęściej wykonuje pojedyncze cięcie, trak ramowy może wykonywać wiele równoległych rzazów jednocześnie. Dzięki temu dobrze sprawdza się w produkcji seryjnej, gdy z jednej kłody trzeba uzyskać powtarzalny zestaw elementów.
Efektem obróbki jest uzyskanie półfabrykatów tartacznych o ustalonym układzie cięć. Maszyna ta jest przeznaczona głównie do pracy w tartakach i zakładach przetarcia drewna, a nie do precyzyjnych operacji wykończeniowych typowych dla stolarni meblowej.
Jak działa?
Zasada działania traka ramowego opiera się na skojarzeniu dwóch ruchów: narzędzie wykonuje ruch posuwisto-zwrotny, a materiał przesuwa się liniowo przez strefę cięcia. Brzeszczoty zamocowane w ramie poruszają się pionowo lub zbliżonym ruchem pionowym względem kłody. Jednocześnie mechanizm posuwowy transportuje drewno przez maszynę w kierunku wzdłużnym.
Cięcie następuje podczas roboczej fazy ruchu pił. W zależności od konstrukcji i geometrii brzeszczotu, skrawanie odbywa się głównie przy jednym kierunku ruchu, natomiast skok powrotny służy odciążeniu układu i przygotowaniu do kolejnego wejścia w materiał. Trociny są odprowadzane z rzazu dzięki uzębieniu, odpowiedniemu rozwarciu zębów oraz instalacji odpylającej.
Materiał musi być stabilnie prowadzony. Kłoda jest ustawiana i mocowana tak, aby jej oś oraz plan cięcia odpowiadały zamierzonemu uzyskowi. O jakości pracy decydują nie tylko same piły, ale również prostoliniowość podawania, stan układu prowadzenia i właściwe napięcie brzeszczotów w ramie.
Podstawowy efekt obróbki to wzdłużne rozdzielenie drewna na kilka elementów podczas jednego przejścia. To właśnie odróżnia trak ramowy od wielu innych obrabiarek, które tną pojedynczo albo obrabiają materiał już po wcześniejszym rozkroju.
Budowa i najważniejsze elementy
Choć rozwiązania konstrukcyjne różnią się zależnie od typu i wieku maszyny, typowy trak ramowy składa się z kilku kluczowych zespołów.
- Korpus i łoże maszyny – zapewniają sztywność całej konstrukcji i tłumienie drgań. Ma to bezpośredni wpływ na prostoliniowość cięcia.
- Rama piłowa – element nośny, w którym mocuje się zestaw brzeszczotów. Wykonuje ruch posuwisto-zwrotny.
- Brzeszczoty trakowe – długie, wąskie piły proste ustawione równolegle w odpowiednich odstępach. Ich liczba i rozstaw odpowiadają planowanemu podziałowi kłody.
- Mechanizm napędowy – przekształca ruch obrotowy silnika w ruch posuwisto-zwrotny ramy. W starszych rozwiązaniach spotyka się układy korbowodowe i koła zamachowe.
- Układ posuwu materiału – rolki, wózki, łańcuchy lub inne elementy transportujące drewno przez strefę skrawania.
- Prowadzenie i ustalanie materiału – odpowiada za właściwe ustawienie kłody względem pił i ograniczenie jej przemieszczeń bocznych.
- Układ odprowadzania trocin i odpylania – usuwa wiór i pył ze strefy cięcia, poprawiając jakość pracy i bezpieczeństwo.
- Osłony i układy bezpieczeństwa – chronią operatora przed dostępem do ruchomych części i umożliwiają awaryjne zatrzymanie pracy.
W praktyce istotne znaczenie ma także stan fundamentowania maszyny. Trak ramowy generuje obciążenia dynamiczne większe niż wiele obrabiarek stolarskich, dlatego niewłaściwe posadowienie może pogarszać jakość cięcia i przyspieszać zużycie podzespołów.
Najważniejsze parametry robocze
Przy ocenie traka ramowego nie wystarczy patrzeć wyłącznie na moc silnika. O przydatności maszyny decyduje zestaw parametrów technologicznych i konstrukcyjnych.
Najważniejsze są:
- wymiary dopuszczalnego materiału – określają maksymalną średnicę lub przekrój drewna, które można przecierać,
- liczba brzeszczotów w ramie – wpływa na liczbę jednoczesnych rzazów,
- skok i częstotliwość pracy ramy – mają znaczenie dla wydajności i charakteru skrawania,
- prędkość posuwu materiału – wpływa na uzysk, jakość powierzchni i obciążenie pił,
- szerokość rzazu – decyduje o stratach materiałowych,
- sztywność konstrukcji – ma wpływ na falowanie powierzchni i odchyłki wymiarowe.
W praktyce zbyt agresywny posuw może prowadzić do odchylenia pił, przegrzewania i pogorszenia prostoliniowości cięcia. Z kolei zbyt mały posuw obniża wydajność i nie zawsze poprawia jakość, zwłaszcza gdy brzeszczoty są źle przygotowane.
Jakość cięcia i uzysk tarcicy
Jedną z głównych zalet traka ramowego jest możliwość racjonalnego wykorzystania surowca przy produkcji powtarzalnych przekrojów. Uzysk zależy jednak nie tylko od samej maszyny, ale również od doboru planu przetarcia do kształtu kłody, zbieżystości pnia, wad drewna oraz stanu brzeszczotów.
Na jakość powierzchni po cięciu wpływają przede wszystkim:
- ostrość i poprawna geometria zębów,
- równe napięcie wszystkich pił w ramie,
- dokładność prowadzenia materiału,
- jednorodność posuwu,
- ograniczenie drgań maszyny i drewna.
Powierzchnia po traku ramowym zwykle nie jest powierzchnią wykończeniową. To półprodukt przeznaczony do dalszego suszenia, sortowania, strugania lub rozkroju wtórnego. Dla stolarza ważne jest, że nierówności po przetarciu, naprężenia wewnętrzne drewna i sposób cięcia wpływają potem na paczenie elementów.
Zastosowanie w tartaku i w łańcuchu obróbki drewna
Trak ramowy znajduje zastosowanie tam, gdzie przerabia się większe ilości drewna iglastego lub liściastego na standardowe formaty. Szczególnie dobrze sprawdza się przy produkcji:
- desek konstrukcyjnych,
- bali i krawędziaków,
- elementów podłogowych w stanie surowym,
- fryzów do dalszej obróbki,
- materiału dla stolarni i zakładów paletowych.
Nie jest to maszyna do cięć krzywoliniowych, wycinania detali ani precyzyjnego rozkroju płyt. Jej miejsce w technologii jest wcześniejsze: przygotowuje materiał wyjściowy, który następnie trafia do suszarni, wielopił, pilarek poprzecznych, strugarek, wyrówniarek czy grubościówek.
Brzeszczoty trakowe i ich znaczenie
W traku ramowym narzędziem tnącym są brzeszczoty, a nie tarcze czy taśmy. Ich stan ma krytyczne znaczenie dla wyniku obróbki. Liczy się nie tylko ostrość, ale także prostoliniowość, równomierne rozwarcie zębów, zgodność geometrii z gatunkiem drewna i poprawne zamocowanie w ramie.
Źle przygotowany brzeszczot może powodować:
- ściąganie cięcia na bok,
- falowanie powierzchni,
- nadmierne nagrzewanie,
- większy pobór mocy,
- zwiększone ryzyko pęknięcia piły.
Nie należy stosować narzędzi poza zaleceniami producenta maszyny i narzędzia. Dotyczy to zarówno grubości pił, jak i rodzaju uzębienia czy dopuszczalnych obciążeń roboczych.
Odciąg trocin i warunki pracy
Przecieranie drewna generuje znaczące ilości trocin, pyłu i drobnych frakcji włóknistych. Skuteczna instalacja odpylająca jest potrzebna nie tylko dla porządku, ale również dla jakości cięcia i bezpieczeństwa. Nagromadzenie trocin w strefie skrawania może pogarszać odprowadzanie urobku, zwiększać temperaturę narzędzia i powodować zakłócenia posuwu.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe. Dlatego oceniając maszynę, warto patrzeć na cały system: króćce odciągowe, szczelność osłon, wydajność instalacji, filtrację i organizację czyszczenia stanowiska.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Maksymalny przekrój materiału | Największe wymiary kłody lub pryzmy możliwe do obróbki | Decyduje, czy maszyna obsłuży planowany surowiec | Rzeczywiste potrzeby zakładu, a nie tylko maksima katalogowe |
| Liczba brzeszczotów | Ile pił pracuje jednocześnie w ramie | Wpływa na liczbę rzazów i wydajność seryjną | Możliwość ustawienia rozstawów pod plan przetarcia |
| Skok ramy | Długość ruchu posuwisto-zwrotnego pił | Wpływa na charakter skrawania i obciążenie układu | Stan mechanizmu napędowego i kultura pracy |
| Prędkość posuwu materiału | Tempo przechodzenia drewna przez strefę cięcia | Wpływa na wydajność, jakość rzazu i trwałość brzeszczotów | Płynność regulacji i stabilność posuwu pod obciążeniem |
| Szerokość rzazu | Szerokość materiału zamienianego w trociny | Wpływa na uzysk tarcicy i straty surowca | Stan i przygotowanie pił oraz zgodność z technologią |
| Sztywność konstrukcji | Odporność maszyny na drgania i odkształcenia | Bezpośrednio wpływa na prostoliniowość cięcia | Stan łoża, fundamentu, połączeń i prowadzeń |
| Układ prowadzenia materiału | Zespół rolek, prowadnic i docisków | Stabilizuje kłodę i ogranicza odchyłki wymiarowe | Luzy, zużycie rolek, łatwość ustawienia |
| Stan brzeszczotów | Ostrość, prostoliniowość i poprawność uzębienia | Decyduje o jakości cięcia i obciążeniu maszyny | System przygotowania i kontroli narzędzi |
| Odpylanie | Sposób usuwania trocin i pyłu | Wpływa na bezpieczeństwo, czystość i stabilność procesu | Nie tylko średnica króćca, ale cały przepływ i filtracja |
Jak dobrać maszynę do zastosowania?
Dobór traka ramowego należy zacząć od technologii produkcji, a nie od samej wielkości maszyny. To urządzenie ma sens tam, gdzie obrabia się duże wolumeny drewna i regularnie wykonuje powtarzalne przetarcie.
Warto przeanalizować:
- rodzaj surowca – drewno iglaste i liściaste różni się twardością, budową włókien i zachowaniem podczas przecierania,
- średnice i długości kłód – to one określają wymaganą klasę maszyny,
- planowany produkt końcowy – deski, bale, fryzy czy półfabrykaty do dalszej obróbki,
- wielkość produkcji – mały zakład usługowy ma inne potrzeby niż tartak pracujący wielozmianowo,
- dostępną przestrzeń i fundament – trak ramowy wymaga odpowiednich warunków montażowych,
- zasilanie i odpylanie – to elementy niezbędne do stabilnej eksploatacji,
- serwis i części – szczególnie ważne przy maszynach starszych i używanych.
Dla małych stolarni trak ramowy zwykle nie jest uzasadnionym zakupem. Takie zakłady najczęściej kupują już przetartą tarcicę. Natomiast dla tartaku lub zakładu przygotowującego własny materiał może być podstawową obrabiarką linii produkcyjnej.
Przy zakupie maszyny używanej trzeba sprawdzić stan prowadnic, łożysk, mechanizmu napędowego, układu posuwu, instalacji elektrycznej, osłon i wyłączników awaryjnych. Istotna jest też dostępność dokumentacji oraz możliwość profesjonalnej regeneracji brzeszczotów.
Najczęstsze błędy podczas pracy
W praktyce problemy z trakiem ramowym rzadko wynikają z jednego czynnika. Najczęściej nakładają się na siebie błędy narzędziowe, ustawieniowe i materiałowe.
- Praca stępionymi lub źle rozwartymi brzeszczotami – prowadzi do falowania rzazu, przegrzewania i spadku wydajności.
- Zbyt duży posuw względem stanu narzędzi i gatunku drewna – zwiększa obciążenie układu i odchyłki cięcia.
- Niewłaściwe ustawienie kłody – pogarsza uzysk i może powodować niestabilne prowadzenie materiału.
- Bagatelizowanie drgań – drgania są sygnałem problemu z wyważeniem, fundamentem, napędem lub piłami.
- Słabe odpylanie – powoduje gromadzenie trocin i pogorszenie warunków skrawania.
- Regulacja lub czyszczenie bez odłączenia maszyny – to poważne naruszenie zasad bezpieczeństwa.
Błędem organizacyjnym jest również brak powiązania jakości przetarcia z dalszą obróbką. Jeśli już na etapie tartacznym dopuszcza się duże odchyłki, późniejsze prostowanie i kalibrowanie materiału oznacza większe odpady i wyższe koszty.
Konserwacja i bezpieczeństwo
Trak ramowy wymaga regularnej obsługi technicznej, ponieważ pracuje pod znacznym obciążeniem dynamicznym i w środowisku z dużą ilością trocin oraz pyłu. Zakres i częstotliwość czynności należy zawsze odnosić do instrukcji konkretnej maszyny.
Do podstawowych działań konserwacyjnych należą:
- czyszczenie strefy roboczej i układu odprowadzania trocin,
- kontrola stanu brzeszczotów i ich mocowania,
- sprawdzanie prowadnic oraz elementów posuwu,
- kontrola łożysk, pasów i mechanizmów napędowych,
- weryfikacja luzów oraz stanu połączeń śrubowych,
- nadzór nad instalacją elektryczną i urządzeniami bezpieczeństwa.
W obszarze BHP kluczowe znaczenie mają osłony ruchomych części, sprawny wyłącznik awaryjny, procedury blokady źródła energii podczas serwisu i właściwa organizacja strefy podawania oraz odbioru materiału. Operator powinien używać ochrony oczu i słuchu, a stanowisko musi współpracować z instalacją odpylającą.
Przed wymianą brzeszczotów, usuwaniem zakleszczonego materiału, regulacją prowadzeń lub czyszczeniem strefy roboczej maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno pracować na maszynie z uszkodzonymi osłonami, niesprawnym napędem lub widocznymi pęknięciami narzędzi.
FAQ: Czy trak ramowy nadaje się do małego warsztatu stolarskiego?
Zwykle nie. To maszyna przeznaczona przede wszystkim do pierwszego etapu przerobu drewna, czyli przecierania kłód na tarcicę. Mały warsztat stolarski najczęściej korzysta już z drewna przetartego i suszonego.
FAQ: Jakie drewno obrabia trak ramowy?
Przede wszystkim drewno okrągłe iglaste i liściaste. W zależności od konstrukcji i technologii zakładu może również obrabiać pryzmy lub materiał wstępnie przygotowany do dalszego podziału.
FAQ: Jaki ruch wykonuje narzędzie, a jaki materiał?
Brzeszczoty zamocowane w ramie wykonują ruch posuwisto-zwrotny. Materiał przesuwany jest liniowo przez strefę cięcia za pomocą układu posuwowego.
FAQ: Czy trak ramowy daje gotową powierzchnię stolarską?
Nie. Powierzchnia po przetarciu jest powierzchnią tartaczną, zwykle przeznaczoną do dalszej obróbki, suszenia, strugania lub formatowania. Jakość może być dobra, ale nie zastępuje obróbki wykańczającej.
FAQ: Co najbardziej wpływa na prostoliniowość cięcia?
Stan i napięcie brzeszczotów, sztywność konstrukcji, brak luzów w prowadzeniu materiału, poprawny posuw oraz ograniczenie drgań. Sam parametr mocy silnika nie rozwiązuje problemów z dokładnością.
FAQ: Czy większa liczba brzeszczotów zawsze oznacza lepszą maszynę?
Nie. Większa liczba pił zwiększa możliwości jednoczesnego cięcia, ale tylko wtedy, gdy odpowiada rzeczywistemu planowi produkcji. Zbyt rozbudowana konfiguracja może komplikować ustawienie i serwis bez realnej korzyści.
FAQ: Na co uważać przy zakupie używanego traka ramowego?
Na luzy, stan łożysk, zużycie mechanizmu napędowego, prowadzenie materiału, pęknięcia konstrukcji, instalację elektryczną, kompletność osłon i dostępność części. Trzeba też sprawdzić, czy maszyna ma dokumentację i czy można ją bezpiecznie eksploatować po przeglądzie.
FAQ: Dlaczego odpylanie jest tak ważne przy tej maszynie?
Bo trak ramowy wytwarza dużo trocin i pyłu. Ich skuteczne usuwanie poprawia warunki skrawania, zmniejsza ryzyko przegrzewania narzędzi, podnosi bezpieczeństwo pracy i ogranicza narażenie operatora na szkodliwy pył drzewny.
O autorze