Przypalenia podczas frezowania drewna to jeden z najczęstszych problemów w warsztacie stolarskim. Objawiają się ciemnymi smugami, miejscowym zwęgleniem włókien albo błyszczącą, przegrzaną powierzchnią krawędzi. Zwykle nie są skutkiem jednej przyczyny, lecz kombinacji kilku czynników: zbyt wolnego posuwu, tępego frezu, niewłaściwych obrotów, złego kierunku pracy lub niedopasowania narzędzia do gatunku drewna. Dobra wiadomość jest taka, że większości przypaleń można skutecznie uniknąć dzięki poprawnej technice, właściwemu przygotowaniu materiału i kontroli parametrów obróbki.
Jak uniknąć przypaleń podczas frezowania drewna?
Najkrótsza odpowiedź brzmi: używaj ostrego frezu, dobierz właściwe obroty do średnicy narzędzia i materiału, prowadź maszynę płynnie bez zatrzymań oraz nie zdejmuj zbyt dużej ilości materiału w jednym przejściu. Przypalenie to w praktyce efekt nadmiernego tarcia i zbyt wysokiej temperatury w strefie skrawania. Jeśli frez bardziej trze, niż tnie, drewno zaczyna ciemnieć.
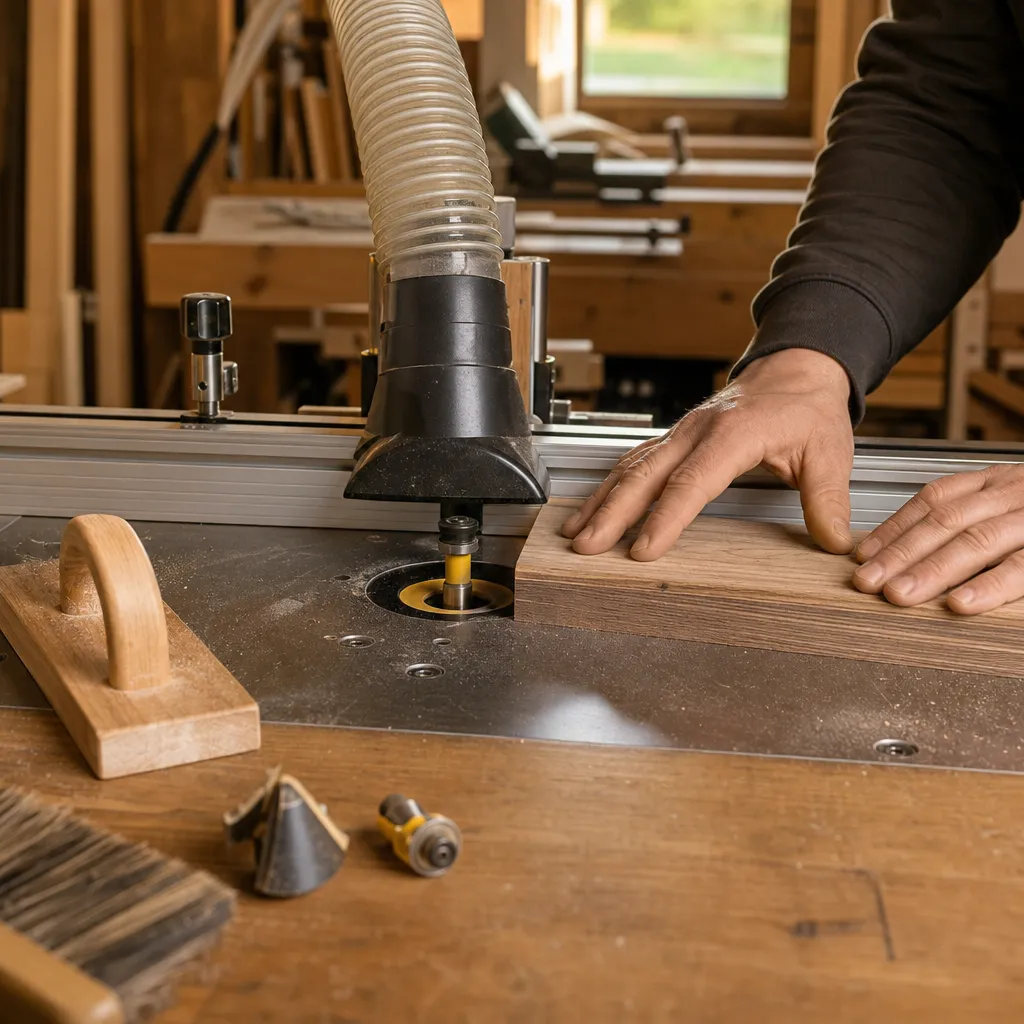
W przypadku frezarki górnowrzecionowej szczególnie ważne są: stabilne mocowanie obrabianego elementu, pewny chwyt narzędzia i równy posuw. Przy frezarce dolnowrzecionowej dochodzi jeszcze znaczenie prawidłowego podania materiału względem kierunku obrotu oraz poprawnego ustawienia prowadnic. W obróbce CNC podobny problem wynika zwykle z błędnego doboru ścieżki, zbyt małego posuwu na ostrze albo niewystarczającego odprowadzania wióra.
Nie bez znaczenia jest też samo drewno. Twarde gatunki liściaste, takie jak buk, dąb czy jesion, są bardziej podatne na lokalne przegrzewanie przy nieprawidłowym frezowaniu niż wiele gatunków iglastych. Również nieregularne usłojenie, sęki, drewno przesuszone albo materiał o podwyższonej zawartości żywicy mogą zwiększać ryzyko przypaleń.
Od czego zależy powstawanie przypaleń przy frezowaniu?
Przypalenia nie wynikają wyłącznie z „za wysokich obrotów”. W praktyce decyduje cały układ: materiał, frez, maszyna, sposób prowadzenia i stan techniczny narzędzia. Frezowanie to proces skrawania, w którym ostrze powinno odcinać włókna drewna, a nie ślizgać się po nich z nadmiernym naciskiem.
Gatunek drewna, usłojenie i wilgotność
Różne gatunki drewna reagują inaczej na frezowanie. Drewno liściaste krajowe, zwłaszcza buk i dąb, bywa wymagające, ponieważ ma większą gęstość i stawia większy opór skrawaniu. Klon, grab czy egzotyczne gatunki o zwartej strukturze również mogą łatwo się przegrzewać. Z kolei drewno iglaste, takie jak sosna czy świerk, częściej daje mniej przypaleń, ale obecność żywicy może powodować przyklejanie się osadów do frezu, a to pośrednio także zwiększa temperaturę.
Znaczenie ma również kierunek włókien. Frez prowadzony w miejscach o zmiennym usłojeniu chwilowo pracuje ciężej, przez co rośnie ryzyko smug. Wilgotność materiału także wpływa na obróbkę. Drewno zbyt mokre może gorzej odprowadzać wiór i „mazać” krawędź, a zbyt suche i twarde łatwiej się lokalnie przegrzewa. Nie ma jednej uniwersalnej wilgotności dla każdego zastosowania, ale materiał powinien być dostosowany do warunków późniejszego użytkowania i stabilny wymiarowo.
Stan frezu i geometria ostrza
Tępy frez jest jedną z głównych przyczyn przypaleń. Nawet niewielkie stępienie powoduje wzrost tarcia, a to natychmiast przekłada się na temperaturę. Równie ważna jest czystość narzędzia. Frez oblepiony żywicą, pyłem i resztkami spieczonego drewna tnie gorzej, choć pozornie może wyglądać na ostry.
Znaczenie ma też rodzaj frezu. Frezy proste, spiralne, profilowe czy łożyskowane zachowują się inaczej. Frez spiralny często lepiej odprowadza wiór niż prosty, dlatego w wielu zastosowaniach ogranicza ryzyko przegrzania. Duża średnica narzędzia wymaga zwykle innych obrotów niż mała. Nie należy przyjmować jednej wartości dla wszystkich frezów, bo decydują tu zalecenia producenta, konstrukcja narzędzia i rodzaj maszyny.
Obroty wrzeciona i tempo posuwu
To właśnie relacja między obrotami a posuwem najczęściej rozstrzyga, czy powierzchnia będzie czysta, czy przypalona. Zbyt wysokie obroty przy bardzo wolnym przesuwie powodują długie tarcie ostrza o ten sam fragment drewna. Zbyt niski posuw oznacza zwykle przegrzewanie. Z kolei nadmiernie szybki posuw może skończyć się wyrwaniami włókien, przeciążeniem frezarki albo pogorszeniem jakości profilu.
W praktyce trzeba szukać równowagi. Dobrze ustawiony proces daje ciągły, pewny ruch i równomierny wiór. Jeśli słyszysz, że frez „piszczy”, a zamiast wióra pojawia się drobny spalony pył, to sygnał, że obróbka idzie w złą stronę.
Głębokość skrawania i liczba przejść
Próba wykonania całego profilu albo głębokiego wręgu jednym przejściem często kończy się przypaleniami. Frez jest wtedy mocniej obciążony, wzrasta tarcie i trudniej odprowadzić wiór. Znacznie bezpieczniej jest rozłożyć obróbkę na kilka płytszych przejść. Dotyczy to zarówno litego drewna, jak i materiałów drewnopochodnych, choć te drugie zachowują się inaczej.
MDF frezuje się zwykle bardzo równo, ale przy nieprawidłowych parametrach może ciemnieć na krawędziach. Sklejka z kolei ma naprzemienny układ warstw forniru, więc może wymagać bardziej kontrolowanego podejścia, szczególnie przy wyjściu frezu z materiału.
Kierunek pracy i stabilność prowadzenia
Przy frezarce ręcznej standardem jest prowadzenie pod prąd, czyli tak, aby obrót frezu dociskał podstawę narzędzia do materiału i nie „wyrywał” maszyny z rąk. Frezowanie zgodne z kierunkiem obrotu, zwane często frezowaniem współbieżnym, bywa stosowane w określonych przypadkach, ale wymaga dużej kontroli i doświadczenia. Jeśli narzędzie nagle przyspiesza po krawędzi, łatwo o zatrzymanie, szarpnięcie i miejscowe przypalenie.
Nawet dobrze dobrany frez nie pomoże, jeśli element drga, przesuwa się albo nie ma odpowiedniego podparcia. Drgania zwiększają tarcie i pogarszają jakość powierzchni, a to sprzyja przegrzewaniu.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Ostry frez | Czyściutkie cięcie, mniejsze tarcie, niższa temperatura | Każde frezowanie litego drewna i płyt | Jeśli na krawędzi pojawiają się ciemne smugi, sprawdź ostrość przed zmianą parametrów |
| Czysty frez | Brak osadów z żywicy i pyłu poprawia skrawanie | Sosna, modrzew, drewno żywiczne | Osad działa jak izolator cieplny i zwiększa przegrzewanie ostrza |
| Prawidłowe obroty | Dobierane do średnicy frezu, materiału i zaleceń producenta | Frezarki ręczne, stołowe, CNC | Nie zakładaj, że maksymalne obroty zawsze dają najlepszy efekt |
| Równy posuw | Stała prędkość przesuwu ogranicza miejscowe przegrzanie | Profile, rowki, fazowania | Najwięcej przypaleń powstaje przy chwilowym zatrzymaniu frezarki |
| Kilka płytszych przejść | Mniejsze obciążenie narzędzia i lepsze odprowadzanie wióra | Głębokie wręgi, profile ozdobne, twarde drewno | Szczególnie ważne przy dębie, buku i dużych frezach profilowych |
| Stabilne mocowanie | Ogranicza drgania i nierówną pracę ostrza | Małe elementy, frezowanie krawędzi | Drgania często zostawiają ślad podobny do przypalenia lub go wzmacniają |
| Dobór frezu do materiału | Inna geometria sprawdza się w drewnie litym, inna w MDF czy sklejce | Produkcja mebli, schodów, drzwi, detali | Jeden frez uniwersalny zwykle oznacza kompromis jakości i trwałości |
| Odciąg wiórów i pyłu | Usuwa materiał ze strefy skrawania i poprawia chłodzenie | Praca ręczna i maszynowa | Nagromadzony pył zwiększa tarcie i pogarsza widoczność linii pracy |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór powinien zaczynać się od materiału. Inaczej frezuje się sosnę, inaczej dąb, a jeszcze inaczej MDF czy sklejkę. Drewno iglaste jest zwykle łatwiejsze w skrawaniu, ale może zawierać żywicę. Drewno liściaste bywa bardziej stabilne i estetyczne na gotowej krawędzi, ale częściej wymaga spokojniejszej, bardziej kontrolowanej obróbki. Egzotyki o dużej gęstości potrafią dawać świetną powierzchnię, lecz stawiają wysokie wymagania frezom i maszynie.
Do prostych rowków i wręgów często wystarcza dobrej jakości frez prosty. Do czystszego frezowania krawędzi i lepszego wyrzutu wióra warto rozważyć frez spiralny. Przy elementach profilowanych znaczenie ma nie tylko kształt ostrza, ale też średnica narzędzia i możliwość wykonania obróbki etapami.
- Do twardego drewna liściastego wybieraj frezy wysokiej jakości, zadbaj o ostrość i nie przeciążaj narzędzia jednym głębokim przejściem.
- Do drewna żywicznego regularnie czyść ostrza, bo osad szybko podnosi temperaturę pracy.
- Do MDF stosuj frezy zapewniające czyste cięcie i skuteczne odpylanie, ponieważ drobny pył utrudnia obróbkę i może pogarszać stan krawędzi.
- Do sklejki zwracaj uwagę na jakość warstw i kierunek wyjścia frezu, aby ograniczyć wyrwania i lokalne przegrzanie.
Jeśli problem powtarza się mimo ostrych frezów, warto sprawdzić samą maszynę: bicie wrzeciona, stan tulei zaciskowej, sztywność podstawy, prowadnice i skuteczność odciągu. Czasem źródłem przypaleń jest nie materiał, lecz zużyte lub rozregulowane elektronarzędzie.
Najczęstsze błędy
W praktyce warsztatowej wiele przypaleń wynika z nawyków, które pozornie wydają się nieszkodliwe. Oto najczęstsze z nich:
- Zatrzymywanie frezarki w jednym miejscu – nawet na ułamek sekundy, szczególnie na końcu krawędzi.
- Praca tępym albo zabrudzonym frezem – to klasyczny powód przegrzewania drewna.
- Zbyt duża głębokość jednego przejścia – zwłaszcza w twardym drewnie i przy dużym profilu.
- Niedopasowanie obrotów do średnicy frezu – zbyt szybka praca dużym frezem może być równie problematyczna jak zbyt wolna małym.
- Zbyt wolny posuw – operator obawia się wyrwania włókien i nieświadomie zaczyna „wypalać” krawędź.
- Frezowanie niestabilnego elementu – drgania powodują nierówne skrawanie i wzrost temperatury.
- Ignorowanie kierunku włókien – w miejscach zmiennego usłojenia trzeba często korygować sposób prowadzenia.
- Słabe odpylanie – pył i wiór zalegające przy frezie pogarszają chłodzenie i jakość skrawania.
Warto pamiętać, że przypalenie to nie tylko problem estetyczny. Zwęglona powierzchnia może utrudniać klejenie, pogarszać przyczepność wykończenia i wymagać dodatkowego szlifowania, co zabiera czas oraz zmienia wymiar detalu.
Bezpieczeństwo i praktyczne wskazówki
Frezowanie należy do operacji wymagających dużej koncentracji. Obracające się z wysoką prędkością narzędzie nie wybacza błędów, dlatego unikanie przypaleń powinno iść w parze z bezpieczną techniką pracy.
- Zawsze mocuj materiał stabilnie – ściski, prowadnice, stół frezarski lub dedykowane dociski ograniczają drgania i poprawiają bezpieczeństwo.
- Przed zmianą frezu odłącz urządzenie od zasilania i postępuj zgodnie z instrukcją producenta.
- Nie pracuj uszkodzonym frezem – wyszczerbione ostrze nie tylko przypala, ale może też być niebezpieczne.
- Używaj ochrony oczu i słuchu oraz zadbaj o skuteczne odpylanie.
- Nie reguluj maszyny podczas pracy i nie dotykaj obracającego się narzędzia.
- Przy małych elementach unikaj prowadzenia „z ręki” bez odpowiednich przyrządów – lepiej użyć stołu, szablonu albo uchwytu.
Z praktyki stolarskiej wynika też kilka prostych zasad. Po pierwsze, wykonuj próbę na odpadzie z tego samego materiału. Po drugie, obserwuj nie tylko efekt wizualny, ale też dźwięk pracy frezu. Po trzecie, czyść narzędzia regularnie, nie dopiero wtedy, gdy problem staje się widoczny. I po czwarte, jeśli masz wątpliwości, zmniejsz obciążenie jednego przejścia zamiast „ratować” sytuację siłą.
Ciekawostki
Przypalenia na drewnie nie zawsze wyglądają tak samo. Na jasnych gatunkach, takich jak buk czy klon, są bardzo widoczne już przy lekkim przegrzaniu. Na dębie mogą mieć postać ciemniejszych, brązowych smug, które czasem mylnie bierze się za naturalne zróżnicowanie drewna. W drewnie egzotycznym o dużej zawartości ekstraktów chemicznych kolor przegrzania bywa inny niż klasyczna czerń.
Interesujące jest też to, że bardzo gładka powierzchnia po frezowaniu nie zawsze oznacza poprawną obróbkę. Czasem błyszcząca krawędź jest oznaką częściowego „zaprasowania” lub przegrzania włókien, a nie wyjątkowo ostrego cięcia. Taka powierzchnia może później nierówno przyjmować bejcę albo słabiej wiązać klej.
W nowoczesnych stolarniach produkcyjnych problem przypaleń ogranicza się nie tylko przez dobór frezów, ale również przez lepsze odpylanie, stabilniejsze wrzeciona i precyzyjne sterowanie posuwem. Jednak nawet najbardziej zaawansowana maszyna CNC nie zastąpi prawidłowego ustawienia parametrów i znajomości materiału.
Dlaczego drewno przypala się bardziej przy końcu przejścia?
Bo operator często odruchowo zwalnia przed końcem krawędzi albo chwilowo zatrzymuje maszynę. To wystarcza, by frez przegrzał jedno miejsce.
Czy wyższe obroty zawsze powodują przypalenia?
Nie. Problemem jest relacja między obrotami, średnicą frezu, geometrią ostrza, materiałem i posuwem. Czasem zbyt niskie obroty przy nieodpowiednim posuwie też pogarszają cięcie.
Czy przypalony fragment można po prostu zeszlifować?
Często tak, ale zależy to od głębokości uszkodzenia i wymagań wymiarowych. Głębsze przypalenia mogą wnikać w strukturę włókien bardziej, niż wygląda to na pierwszy rzut oka.
Jak rozpoznać, że frez jest tępy, a nie tylko brudny?
Brudny frez ma zwykle widoczne osady żywicy i pyłu. Tępy może wyglądać poprawnie, ale daje większy opór, zostawia gorszą powierzchnię, nagrzewa się i częściej przypala drewno. Nierzadko występują oba problemy jednocześnie.
Czy MDF też może się przypalać podczas frezowania?
Tak. Mimo jednorodnej struktury MDF potrafi ciemnieć na krawędziach, zwłaszcza przy tępym frezie, słabym odpylaniu i zbyt wolnym posuwie.
Czy jeden frez nadaje się do wszystkich gatunków drewna?
Nie w pełnym zakresie. Jeden frez może wykonać wiele prac, ale jakość, trwałość i ryzyko przypaleń zależą od dopasowania narzędzia do konkretnego materiału i rodzaju obróbki.
Czy frezowanie współbieżne pomaga uniknąć przypaleń?
W niektórych sytuacjach może poprawić jakość powierzchni, ale wymaga doświadczenia i odpowiednich warunków. Nie jest to uniwersalny sposób dla początkujących, bo zwiększa ryzyko utraty kontroli nad narzędziem.
Co robić, gdy drewno przypala się mimo ostrzejszego frezu?
Sprawdź obroty, posuw, głębokość przejścia, czystość narzędzia, skuteczność odciągu, stan mocowania materiału oraz ewentualne bicie wrzeciona lub tulei. Przyczyna często leży w ustawieniu procesu, a nie w samym frezie.
O autorze