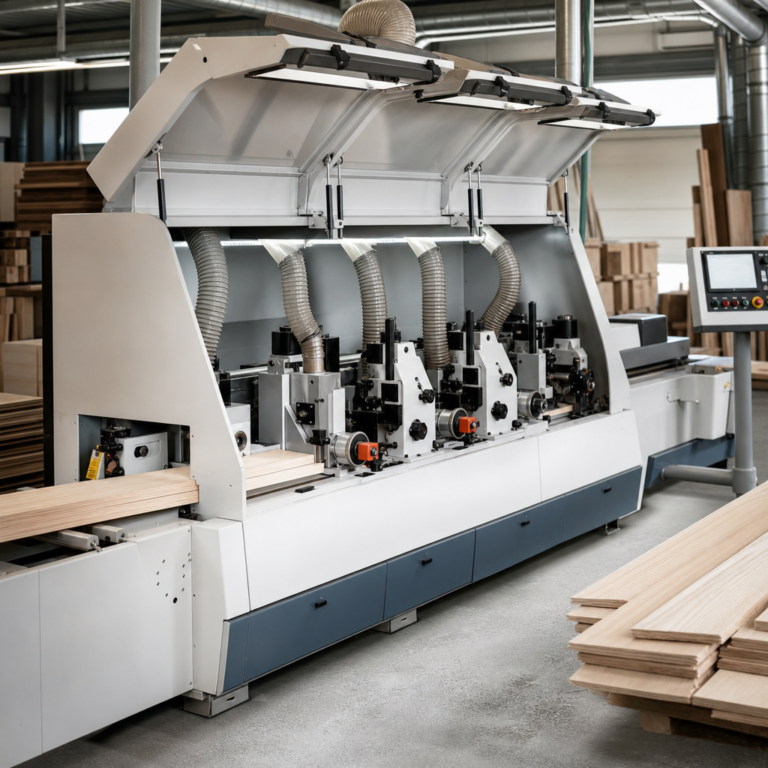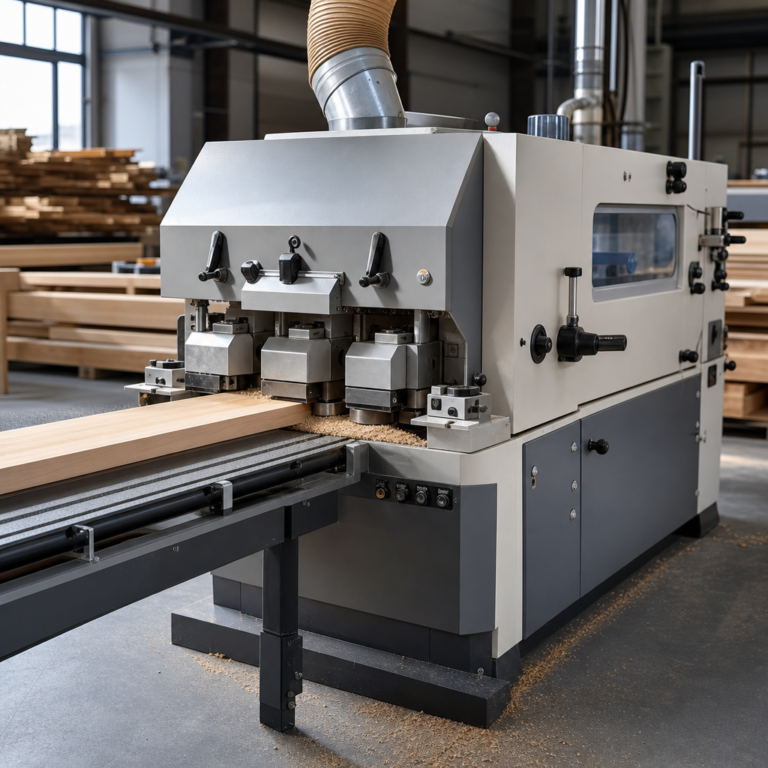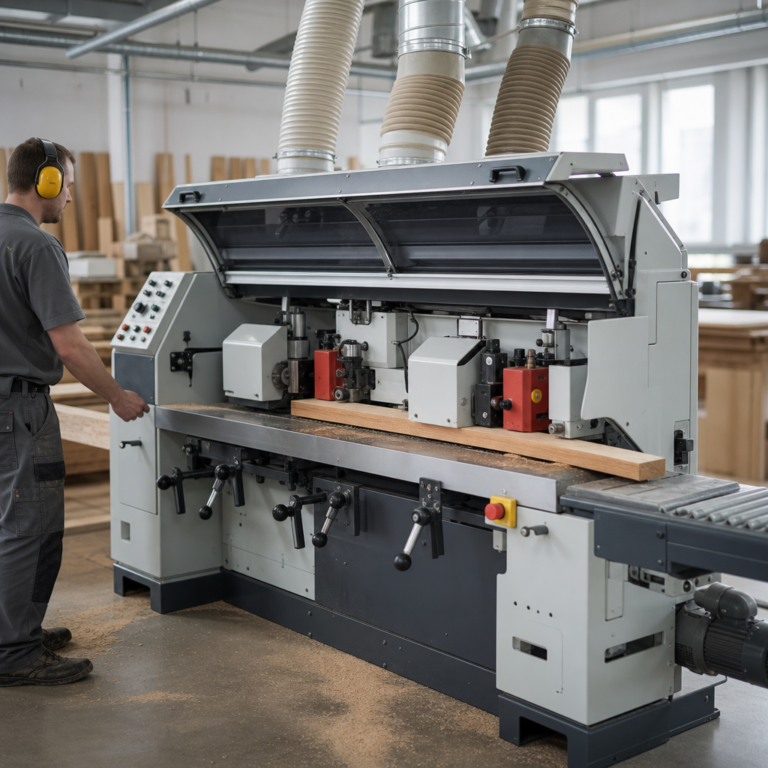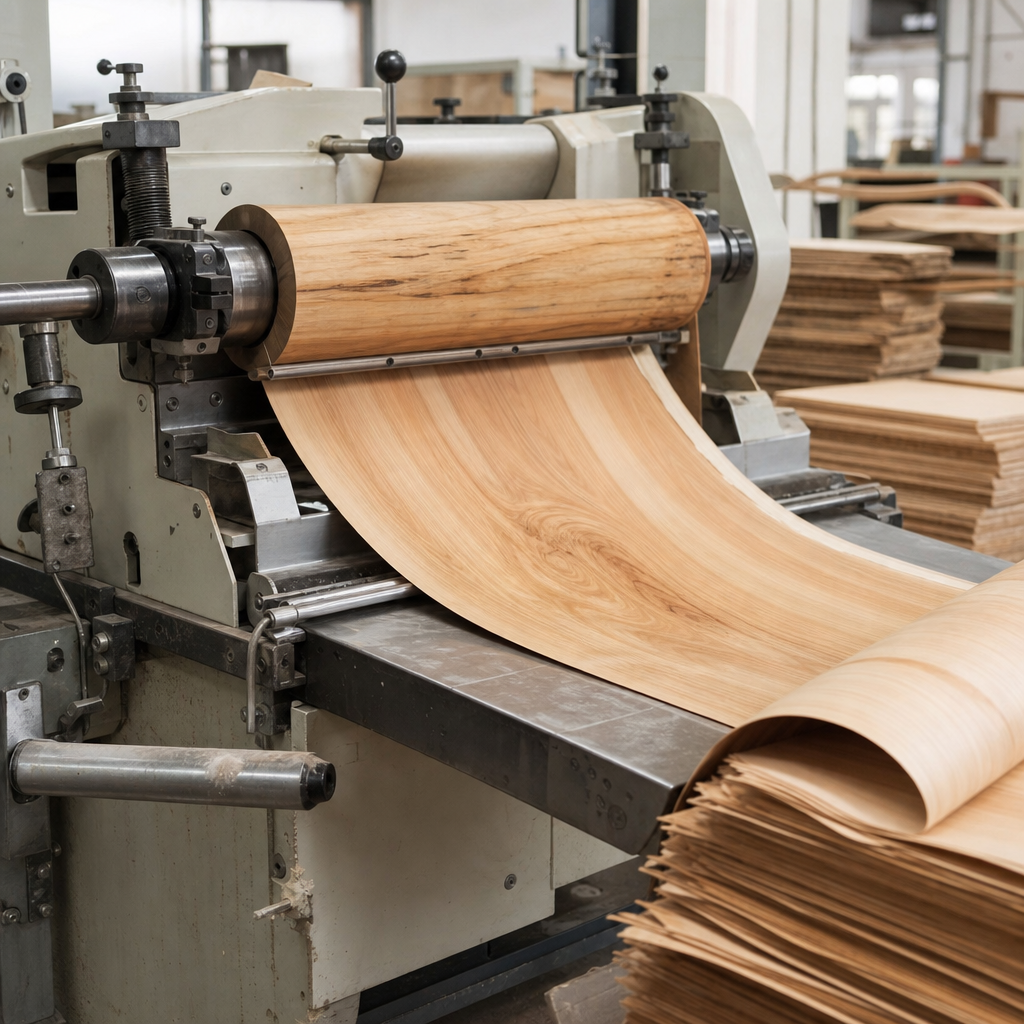
Pilarka do forniru to wyspecjalizowana maszyna przeznaczona do cięcia bardzo cienkich arkuszy drewna, czyli forniru naturalnego, modyfikowanego albo technicznego. W praktyce warsztatowej spotyka się zarówno rozwiązania ręczne i półautomatyczne, jak i przemysłowe nożyce lub pilarki pracujące w liniach przygotowania oklein i arkuszy do prasowania. Najważniejsze jest to, że celem nie jest typowe rozcinanie desek czy płyt, lecz uzyskanie czystej, prostej i powtarzalnej krawędzi bez wyrwań, pęknięć i zagnieceń delikatnego materiału. W zależności od konstrukcji urządzenie może pracować tarczą, nożem tnącym albo zespołem dociskowo-tnącym, ale zawsze kluczowe są stabilizacja arkusza, precyzyjne prowadzenie i ograniczenie uszkodzeń włókien.
Czym jest i do czego służy pilarka do forniru?
Pod nazwą pilarka do forniru najczęściej rozumie się maszynę do przycinania arkuszy forniru na wymiar, prostowania ich krawędzi oraz przygotowania pasów do łączenia, składania w tafle i dalszego oklejania płyt lub elementów stolarskich. W praktyce technologicznej urządzenie to bywa zaliczane do maszyn pomocniczych w produkcji mebli, drzwi, sklejek dekoracyjnych i elementów fornirowanych.
Materiałem obrabianym jest przede wszystkim fornir o małej grubości, a więc materiał podatny na pękanie, rozwarstwianie i falowanie. Z tego powodu maszyna musi zapewniać równomierny docisk i możliwie małe naprężenia podczas cięcia. Podstawowym efektem obróbki jest równa, czysta krawędź, która nadaje się do dalszego spasowania, klejenia taśmą łączącą lub układania we wzór, na przykład w lustrze, książce lub jodełce.
Pilarka do forniru znajduje zastosowanie przy takich pracach jak:
- formatowanie pojedynczych arkuszy forniru,
- prostowanie krawędzi przed łączeniem,
- przycinanie pasów do określonej szerokości,
- przygotowanie forniru do szycia, klejenia lub taśmowania,
- obróbka forniru przed prasowaniem na płytach meblowych i elementach litego drewna.
Jak działa?
Zasada działania zależy od konstrukcji, ale w większości maszyn materiał jest układany płasko na stole roboczym, pozycjonowany względem prowadnicy lub ogranicznika, a następnie dociskany belką, listwą albo systemem rolek. Narzędzie tnące wykonuje ruch roboczy względem materiału. W zależności od rozwiązania może to być:
- obracająca się tarcza tnąca,
- nóż poruszający się liniowo lub wahliwie,
- zespół tnący przemieszczający się po prowadnicy nad arkuszem.
Jeżeli maszyna ma charakter pilarki tarczowej, narzędzie wykonuje ruch obrotowy, a materiał pozostaje nieruchomy albo jest przesuwany kontrolowanie pod narzędzie. Przy rozwiązaniach nożycowych lub gilotynowych ruch wykonuje ostrze, natomiast fornir jest unieruchomiony na stole. To ważna różnica praktyczna: cienki fornir często lepiej znosi cięcie z silnym dociskiem i krótką drogą narzędzia niż agresywne prowadzenie przez klasyczną pilarkę do drewna.
Podstawowy efekt obróbki to odcięcie pasa materiału lub wyrównanie krawędzi bez wyszarpania włókien. Dobra maszyna do forniru ogranicza:
- rozszczepianie końcówek włókien,
- powstawanie mikropęknięć,
- przesuwanie się cienkich arkuszy w trakcie cięcia,
- powstawanie fali lub zagięć na końcu cięcia.
Budowa i najważniejsze elementy
Konstrukcja pilarki do forniru jest prostsza niż w dużych pilarkach formatowych, ale wymaga wysokiej precyzji kontaktu z materiałem. Najważniejsze elementy to:
- Stół roboczy – płaska powierzchnia podparcia arkusza. Powinien być równy, czysty i pozbawiony zadziorów, które mogłyby uszkodzić cienki fornir.
- Zespół tnący – może mieć postać tarczy, noża lub listwy tnącej. O jakości cięcia decydują geometria ostrza, jego ostrość oraz stabilność prowadzenia.
- Belka dociskowa – unieruchamia materiał przed cięciem. To jeden z najważniejszych podzespołów, bo fornir łatwo przemieszcza się i marszczy.
- Prowadnice i ograniczniki – pozwalają ustawić szerokość cięcia i zachować powtarzalność kolejnych elementów.
- Mechanizm przesuwu lub posuwu – w zależności od konstrukcji przemieszcza materiał albo głowicę tnącą.
- Osłony i wyłączniki bezpieczeństwa – zabezpieczają operatora przed dostępem do strefy zagrożenia.
- Króciec odciągowy – odprowadza pył i drobne ścinki, które przy cienkich okleinach mogą szybko zakłócić dokładne pozycjonowanie.
W maszynach bardziej zaawansowanych spotyka się również cyfrowe odczyty wymiaru, pneumatyczny docisk, liniowe systemy pozycjonowania oraz stoły z powłokami zmniejszającymi tarcie.
Jakie parametry mają największe znaczenie?
Przy wyborze pilarki do forniru nie warto patrzeć wyłącznie na moc silnika. W obróbce cienkich arkuszy często ważniejsze są precyzja prowadzenia, jakość docisku i stan narzędzia niż sama wydajność napędu.
Najistotniejsze są:
- długość cięcia – określa maksymalny wymiar arkusza obrabianego w jednym przejściu,
- rodzaj układu tnącego – tarczowy lub nożowy, zależnie od technologii produkcji,
- jakość i równomierność docisku – kluczowa dla uniknięcia przesunięcia materiału,
- sztywność stołu i prowadnic – wpływa na prostoliniowość krawędzi,
- dokładność ustawiania ograniczników – ważna przy pracy seryjnej,
- odpylanie – poprawia widoczność linii cięcia i ogranicza zanieczyszczanie powierzchni forniru.
Zastosowanie w warsztacie i produkcji mebli
W małym warsztacie pilarka do forniru jest używana przede wszystkim do przygotowania arkuszy do ręcznego składania i oklejania. W zakładzie meblowym pełni bardziej powtarzalną funkcję: dostarcza formatki o określonym wymiarze, które później trafiają do zszywania, taśmowania albo bezpośrednio do prasy.
Maszyna jest szczególnie przydatna przy:
- fornirowaniu frontów meblowych,
- produkcji blatów i płaszczyzn dekoracyjnych,
- przygotowaniu wzorów z dopasowaniem usłojenia,
- obróbce cennych gatunków drewna, gdzie straty materiału mają duże znaczenie kosztowe,
- cięciu fornirów kruchych i podatnych na wykruszanie.
Warto podkreślić, że pilarka do forniru nie zastępuje typowej pilarki stołowej czy formatowej do rozkroju płyt. To urządzenie do innej skali materiału i innej dokładności wykończenia krawędzi.
Narzędzia tnące i jakość krawędzi
Jakość obróbki zależy od dobrania narzędzia do rodzaju forniru. Inaczej zachowuje się fornir miękki, inaczej twardy, a jeszcze inaczej modyfikowany lub podklejony włókniną. W układach tarczowych znaczenie mają:
- średnica tarczy,
- liczba zębów,
- geometria zęba,
- grubość rzazu,
- materiał ostrza,
- dopuszczalne obroty narzędzia.
Przy cienkich materiałach zbyt agresywna geometria może powodować wyrywanie włókien. Z kolei tępe narzędzie zwiększa nacisk na materiał, nagrzewanie i ryzyko pęknięcia forniru. W maszynach nożowych kluczowa jest ostrość listwy tnącej oraz równoległość ostrza względem listwy dociskowej.
Dokładność, powtarzalność i wpływ materiału
Nawet bardzo dobra maszyna nie zagwarantuje idealnego wyniku, jeśli sam fornir jest niestabilny. Arkusze mogą mieć zmienną wilgotność, lokalne pęknięcia, falowanie albo osłabione włókna. Dlatego dokładność cięcia zależy nie tylko od geometrii maszyny, lecz także od przygotowania materiału.
Na końcowy efekt wpływają:
- wyrównanie i odprężenie arkusza przed cięciem,
- czystość stołu roboczego,
- siła i równomierność docisku,
- ostrość narzędzia,
- brak luzów w prowadnicach,
- stabilne podparcie całej długości forniru.
W praktyce produkcyjnej najwięcej problemów bierze się nie z „braku mocy”, ale z przesunięcia cienkiego materiału o ułamek milimetra lub z jego miejscowego uniesienia przed ostrzem.
Eksploatacja i organizacja pracy
Praca z fornirem wymaga większej czystości stanowiska niż przy zwykłym rozkroju drewna litego. Nawet drobny odpad pod arkuszem może spowodować nierówną linię cięcia albo odcisk widoczny później po prasowaniu. Dlatego pilarka do forniru powinna pracować w strefie uporządkowanej, z dobrym odpylaniem i miejscem do odkładania przyciętych formatów.
Dobrą praktyką jest:
- segregowanie fornirów według gatunku i kierunku usłojenia,
- oznaczanie kolejności arkuszy przed cięciem,
- kontrola wilgotności i płaskości materiału,
- regularne próbne cięcie przed serią właściwą,
- używanie ograniczników tylko po ich sprawdzeniu na odpadzie technologicznym.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Długość cięcia | Maksymalny wymiar arkusza ciętego w jednym przejściu | Decyduje, czy da się obrabiać pełne arkusze bez dodatkowego przestawiania | Porównać z rzeczywistym formatem forniru używanym w zakładzie |
| Rodzaj układu tnącego | Tarcza, nóż lub system gilotynowy | Wpływa na charakter cięcia, jakość krawędzi i sposób pracy operatora | Dobrać do rodzaju forniru i technologii dalszego łączenia |
| Docisk materiału | Sposób unieruchomienia arkusza podczas cięcia | Ogranicza przesuwanie, marszczenie i zadzieranie włókien | Ważna jest równomierność nacisku na całej długości |
| Prowadnice i ograniczniki | Elementy ustawiające wymiar cięcia | Odpowiadają za powtarzalność przy pracy seryjnej | Sprawdzić luzy, czytelność skali i łatwość kalibracji |
| Sztywność stołu | Odporność powierzchni roboczej na odkształcenia | Wpływa na prostoliniowość krawędzi i stabilność delikatnego materiału | Stół powinien być równy, gładki i łatwy do utrzymania w czystości |
| Stan narzędzia | Ostrość i geometria ostrza | Bezpośrednio wpływa na czystość cięcia i ryzyko pęknięć | Nie używać narzędzi stępionych ani poza zakresem producenta |
| Odpylanie | Usuwanie pyłu i drobnych ścinek ze strefy pracy | Poprawia widoczność, czystość powierzchni i bezpieczeństwo zdrowotne | Liczy się cały układ: króciec, przepływ powietrza i filtracja |
| Dostępność regulacji | Możliwość ustawiania docisku, ograniczników i zespołu tnącego | Ułatwia dopasowanie maszyny do różnych gatunków i formatów forniru | Ważna jest powtarzalność nastaw, nie tylko sam zakres regulacji |
Jak dobrać maszynę do zastosowania?
Dobór pilarki do forniru powinien wynikać z technologii pracy, a nie z samego założenia, że „trzeba ciąć cienkie drewno”. Inne potrzeby ma hobbysta wykonujący pojedyncze elementy dekoracyjne, inne ma mały zakład stolarski, a jeszcze inne produkcja seryjna frontów fornirowanych.
Przy wyborze warto ocenić:
- rodzaj forniru – naturalny, modyfikowany, kruchy, elastyczny, podklejany,
- wymiary arkuszy – długość i szerokość muszą odpowiadać polu pracy maszyny,
- skalę produkcji – pojedyncze cięcia, krótkie serie lub praca ciągła,
- wymaganą dokładność – szczególnie przy łączeniu wzorów i symetrii usłojenia,
- dostępną przestrzeń – potrzebne jest miejsce nie tylko na samą maszynę, ale też na podawanie i odkładanie dużych arkuszy,
- odpylanie i czystość procesu – istotne z punktu widzenia jakości i BHP,
- serwis oraz części – szczególnie przy maszynach używanych.
W przypadku maszyn używanych trzeba sprawdzić luzy prowadnic, stan docisków, prostoliniowość stołu, zużycie łożysk, instalację elektryczną oraz kompletność osłon. Sama masywna konstrukcja nie jest jeszcze dowodem, że urządzenie będzie dokładne i bezpieczne.
Najczęstsze błędy podczas pracy
Najwięcej problemów z cięciem forniru wynika z niedoceniania delikatności materiału. Błędem jest traktowanie go jak cienkiej sklejki czy płyty pilśniowej.
- Cięcie stępionym narzędziem – prowadzi do wyrywania włókien i zadziorów.
- Zbyt słaby docisk arkusza – powoduje przesunięcie i falowanie krawędzi.
- Brudny stół roboczy – drobiny pod fornirem zakłócają prostoliniowość cięcia.
- Brak próbnego cięcia – szczególnie ryzykowny przy cennych gatunkach drewna.
- Nieprawidłowe ustawienie ogranicznika – skutkuje błędami wymiarowymi w całej serii.
- Zbyt agresywny posuw lub ruch głowicy – może pękać materiał, zwłaszcza przy fornirach kruchych.
- Praca bez skutecznego odpylania – pogarsza widoczność, osadza pył na powierzchni i zwiększa zagrożenie zdrowotne.
Jeżeli przy cięciu pojawiają się systematyczne wyrwania, nie należy od razu zakładać, że winna jest sama maszyna. Często problemem jest kombinacja kilku czynników: tępego narzędzia, nierównego docisku, zanieczyszczonego stołu i niestabilnego materiału.
Konserwacja i bezpieczeństwo
Pilarka do forniru wymaga regularnego czyszczenia i kontroli dokładności. Drobny pył drzewny oraz resztki klejów mogą osadzać się na stole, prowadnicach i elementach dociskowych, pogarszając precyzję pracy. Należy systematycznie usuwać zanieczyszczenia, kontrolować stan ostrzy, sprawdzać luzy mechanizmów ruchomych i drożność instalacji odciągowej.
Zakres konserwacji obejmuje zwykle:
- czyszczenie stołu i prowadnic,
- kontrolę stanu narzędzia tnącego,
- sprawdzanie działania docisków i ograniczników,
- kontrolę łożysk, pasków i elementów ruchomych, jeśli występują,
- przegląd osłon i wyłączników bezpieczeństwa,
- kontrolę skuteczności odpylania.
Przed wymianą narzędzia, regulacją, usuwaniem zakleszczonego materiału lub czyszczeniem strefy cięcia maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno regulować mechanizmów podczas ruchu narzędzia ani usuwać osłon bez uzasadnienia technologicznego i zgodności z dokumentacją maszyny.
Podczas pracy operator powinien stosować ochronę oczu i słuchu oraz zadbać o sprawny odciąg pyłu. Rękawice nie są uniwersalnym środkiem ochronnym przy maszynach z elementami obrotowymi, ponieważ w pewnych sytuacjach mogą zostać pochwycone przez mechanizm.
FAQ: Czy pilarka do forniru nadaje się do cięcia drewna litego?
Nie jest to jej podstawowe przeznaczenie. Maszyna została zaprojektowana do cienkich arkuszy forniru, dlatego do drewna litego stosuje się inne obrabiarki o odpowiedniej geometrii narzędzia, mocy i prowadzeniu materiału.
FAQ: Co jest ważniejsze przy cięciu forniru: moc czy ostrość narzędzia?
W praktyce częściej decydują ostrość narzędzia, jakość docisku i precyzja prowadzenia. Duża moc sama w sobie nie zapewni czystej krawędzi na delikatnym materiale.
FAQ: Dlaczego fornir pęka mimo prawidłowego ustawienia maszyny?
Przyczyną może być kruchość materiału, zbyt niska lub zbyt wysoka wilgotność, mikrouszkodzenia włókien, tępe ostrze albo nierównomierny docisk. Trzeba ocenić zarówno stan maszyny, jak i jakość samego arkusza.
FAQ: Czy każda pilarka tarczowa nadaje się do forniru?
Nie. Klasyczna pilarka do drewna nie zawsze zapewnia odpowiedni docisk i delikatność cięcia. Obróbka forniru wymaga rozwiązania ograniczającego wyrwania oraz stabilizującego cienki arkusz.
FAQ: Jak uzyskać powtarzalne szerokości pasów forniru?
Potrzebne są dokładne ograniczniki, stabilny stół, czysty materiał i regularna kontrola ustawień na próbce. W pracy seryjnej bardzo ważna jest także niezmienność sposobu ułożenia każdego arkusza.
FAQ: Czy odpylanie ma duże znaczenie przy tak cienkim materiale?
Tak. Drobny pył i ścinki mogą zakłócać pozycjonowanie forniru, pogarszać widoczność linii cięcia i stanowić zagrożenie zdrowotne. Skuteczność odciągu zależy nie tylko od króćca, ale od całego układu przepływu i filtracji.
FAQ: Na co zwrócić uwagę przy zakupie używanej pilarki do forniru?
Przede wszystkim na stan prowadnic, docisków, stołu, łożysk, instalacji elektrycznej, osłon i dostępności części. Warto też wykonać próbne cięcie na materiale zbliżonym do tego, który będzie używany w produkcji.
O autorze