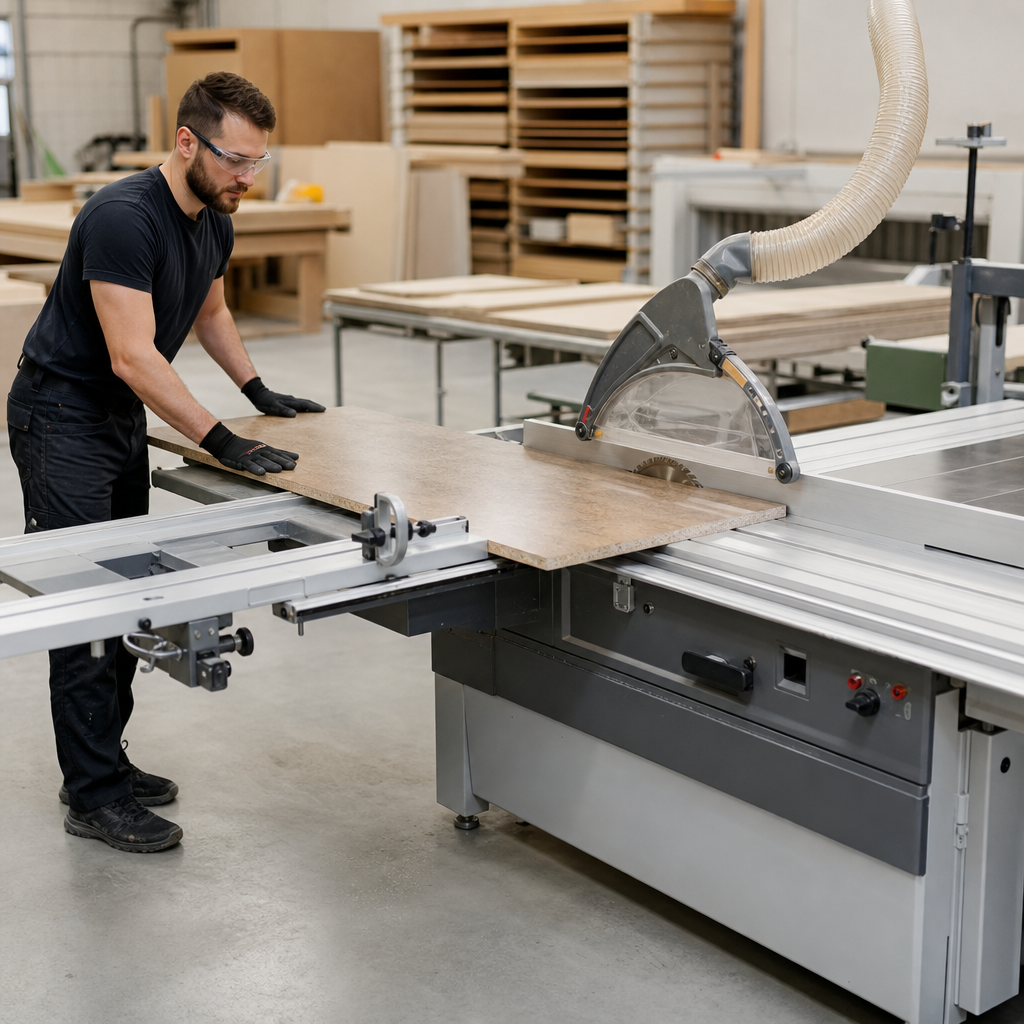
Pilarka do płyt meblowych to w praktyce najczęściej pilarka formatowa, czyli maszyna przeznaczona do dokładnego rozkroju dużych formatów płyt drewnopochodnych. Jej zadaniem jest uzyskanie prostych, powtarzalnych i czystych cięć w materiałach takich jak płyta wiórowa laminowana, MDF, HDF, sklejka czy lite drewno. W odróżnieniu od prostej pilarki stołowej, pilarka formatowa jest przystosowana do bezpiecznego prowadzenia dużych i ciężkich arkuszy. To właśnie dlatego stanowi podstawowe wyposażenie warsztatów meblowych, stolarni usługowych i zakładów produkujących zabudowy.
Czym jest i do czego służy pilarka do płyt meblowych?
Pilarka do płyt meblowych to obrabiarka tnąca wyposażona w agregat główny z tarczą pilarską oraz stół przesuwny, który umożliwia precyzyjne przesuwanie materiału względem narzędzia. W większości zastosowań chodzi o formatowanie płyt na wymagany wymiar, cięcie pasów, przycinanie elementów korpusów, półek, frontów, wieńców, cokołów czy przegród.
Maszyna obrabia przede wszystkim:
- płyty wiórowe surowe i laminowane,
- MDF i HDF,
- sklejkę,
- płyty stolarskie,
- w ograniczonym zakresie także drewno lite.
Podstawowy efekt obróbki to prostoliniowe rozdzielenie materiału z zachowaniem wymiaru, kąta i jakości krawędzi. W produkcji meblowej szczególnie ważne jest ograniczenie wyszczerbień laminatu, dlatego pilarka formatowa bardzo często współpracuje z podcinakiem.
Urządzenie jest przeznaczone do prac takich jak:
- rozkrój całych płyt na formatki,
- cięcie wzdłużne i poprzeczne,
- docinanie elementów pod kątem,
- przycinanie pakietów lub seryjnych detali z użyciem ograniczników,
- przygotowanie elementów do okleinowania i dalszej obróbki.
Jak działa?
Zasada działania pilarki do płyt meblowych jest prosta, ale wymaga dobrej geometrii maszyny i prawidłowego ustawienia. Narzędzie wykonuje ruch obrotowy – główna tarcza pilarska obraca się z dużą prędkością i przecina materiał. Materiał wykonuje ruch posuwowy – operator przesuwa płytę na stole przesuwnym przez strefę cięcia albo prowadzi ją względem agregatu z użyciem prowadnic i ograniczników.
Najważniejszy element odróżniający pilarkę formatową od zwykłej pilarki stołowej to właśnie stół przesuwny. Dzięki niemu ciężka płyta nie musi być przepychana po nieruchomym blacie wyłącznie rękami operatora. To poprawia dokładność, ergonomię i bezpieczeństwo pracy.
W materiałach laminowanych lub fornirowanych często stosuje się podcinak, czyli małą tarczę nacinającą dolną warstwę okleiny lub laminatu przed wejściem tarczy głównej. Jego rolą jest ograniczenie wyrwań na spodniej stronie płyty. Podcinak nie jest jednak konieczny przy każdym cięciu. W surowej płycie, sklejce technicznej czy drewnie litym jego użycie może być zbędne, a czasem wręcz niepraktyczne.
Budowa i najważniejsze elementy
Konstrukcja pilarki do płyt meblowych opiera się na kilku zespołach, które wspólnie decydują o dokładności cięcia.
Stół przesuwny
To jeden z kluczowych elementów maszyny. Stół przesuwny prowadzi materiał w linii cięcia i przejmuje znaczną część jego ciężaru. Musi poruszać się płynnie, bez nadmiernych luzów, drgań i zacięć. Od jakości prowadzenia stołu zależy prostoliniowość rozkroju oraz powtarzalność wymiarów.
Agregat główny
Agregat główny zawiera silnik, wrzeciono i tarczę pilarską. To on realizuje właściwe cięcie. W zależności od maszyny umożliwia regulację wysokości wysunięcia tarczy oraz nachylenia do cięć kątowych. Sama moc silnika jest ważna, ale nie decyduje o wszystkim. Równie istotne są sztywność zespołu, jakość łożyskowania, wyważenie narzędzia i stabilność całej konstrukcji.
Podcinak
Podcinak wykonuje płytkie nacięcie od spodniej strony materiału. Musi być ustawiony współosiowo z tarczą główną i mieć właściwą szerokość rzazu względem tarczy zasadniczej. Błędna regulacja podcinaka może powodować widoczne ślady, nierówną krawędź lub brak poprawy jakości cięcia.
Prowadnica równoległa i przykładnica poprzeczna
Prowadnica równoległa służy do cięcia pasów o określonej szerokości, gdy materiał prowadzony jest równolegle do tarczy. Przykładnica poprzeczna, często montowana na stole przesuwnym, służy do cięć poprzecznych i formatowania na długość. W pracy z płytami szczególnie ważna jest sztywność przykładnicy oraz czytelne i powtarzalne ustawienie ograniczników.
Ograniczniki i podpory
Ograniczniki umożliwiają seryjne docinanie elementów na jednakowy wymiar. Podpory i poszerzenia stołu stabilizują duże arkusze i zmniejszają ryzyko skręcania płyty podczas rozkroju. To ważne zwłaszcza przy cienkich, dużych formatach, które łatwo się uginają.
Najważniejsze parametry robocze
Przy ocenie pilarki do płyt meblowych najważniejsze są parametry wpływające na realną pracę warsztatową, a nie tylko dane katalogowe.
Długość stołu przesuwnego określa, jak duży element można wygodnie i dokładnie prowadzić. Im częściej rozkrój dotyczy pełnych płyt, tym większe znaczenie ma ten parametr.
Średnica tarczy i wysokość cięcia decydują o maksymalnej grubości materiału, którą można przeciąć w jednym przejściu. Nie chodzi jednak tylko o „czy przetnie”, ale także o jakość cięcia przy określonym wysunięciu tarczy.
Zakres pochyłu agregatu ma znaczenie przy cięciu elementów pod kątem. W meblarstwie nie jest to funkcja używana tak często jak w klasycznej stolarce budowlanej, ale przy niektórych detalach bywa bardzo przydatna.
Sztywność prowadnic i jakość stołów wpływają na dokładność bardziej niż sama deklarowana moc. Nawet mocny silnik nie skompensuje krzywej przykładnicy, luzów na wózku czy źle ustawionej geometrii.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Długość stołu przesuwnego | Zakres podparcia i prowadzenia materiału | Wpływa na wygodę rozkroju dużych płyt i długich elementów | Płynność przesuwu, brak luzów, sztywność wózka |
| Agregat główny | Zespół napędzający tarczę główną | Odpowiada za stabilność cięcia i kulturę pracy | Sztywność, łożyskowanie, regulacja wysokości i kąta |
| Podcinak | Mała tarcza nacinająca spód płyty | Ogranicza wyszczerbienia laminatu i forniru | Dokładność ustawienia względem tarczy głównej |
| Średnica tarczy | Wielkość narzędzia tnącego | Wpływa na wysokość cięcia i charakter pracy | Zgodność z maszyną, dopuszczalne obroty, typ materiału |
| Prowadnica równoległa | Element ustalający szerokość cięcia wzdłużnego | Decyduje o powtarzalności przy cięciu pasów | Prostoliniowość, łatwość blokowania, czytelna skala |
| Ograniczniki poprzeczne | Ustalają długość ciętych elementów | Przyspieszają produkcję seryjną i zmniejszają liczbę błędów | Powtarzalność ustawienia, sztywność, łatwa regulacja |
| Odciąg trocin i pyłu | System usuwania wiórów i pyłu ze strefy cięcia | Wpływa na zdrowie, widoczność linii cięcia i czystość maszyny | Szczelność osłon, wydajność instalacji, filtracja drobnego pyłu |
| Geometria stołów i prowadnic | Wzajemne ustawienie elementów roboczych | Bezpośrednio wpływa na dokładność wymiaru i kąta | Kalibracja, zużycie, możliwość regulacji serwisowej |
| Stan i geometria tarczy | Jakość oraz dobór narzędzia tnącego | Wpływa na czystość krawędzi, obciążenie maszyny i ryzyko przypaleń | Liczba zębów, materiał ostrza, ostrość, przeznaczenie do płyty |
Tarcze pilarskie i jakość krawędzi
Dobór tarczy ma ogromne znaczenie przy rozkroju płyt meblowych. Liczba zębów, geometria ostrza, szerokość rzazu, materiał płytek skrawających i dopuszczalne obroty muszą odpowiadać zarówno maszynie, jak i obrabianemu materiałowi. Tarcza do surowego drewna nie będzie optymalna do laminowanej płyty meblowej. Zbyt tępa lub źle dobrana tarcza zwiększa siły skrawania, pogarsza jakość krawędzi i może podnosić ryzyko odrzutu.
Cięcie wzdłużne i poprzeczne płyt
W praktyce meblarskiej rozróżnia się dwa podstawowe kierunki pracy. Cięcie wzdłużne oznacza rozkrój materiału na pasy równolegle do wybranego boku odniesienia. Cięcie poprzeczne służy do skracania lub formatowania elementu na długość. W przypadku płyty drewnopochodnej kierunek włókien nie ma takiego znaczenia jak w drewnie litym, ale nadal zmienia się sposób bazowania, podparcia i użycia prowadnic. Przy dużych formatach cięcie poprzeczne najczęściej realizuje się na stole przesuwnym z ogranicznikiem długości.
Dokładność, powtarzalność i kalibracja
Nawet dobra pilarka nie będzie pracowała dokładnie, jeśli prowadnice są źle ustawione, stół ma luzy, a ograniczniki nie trzymają pozycji. Na końcowy rezultat wpływają:
- równoległość prowadnicy do tarczy,
- prostopadłość przykładnicy,
- ustawienie podcinaka,
- stan łożysk i prowadnic stołu,
- sztywność materiału oraz jego prawidłowe podparcie.
W meblarstwie błąd rzędu nawet kilku dziesiątych milimetra potrafi narastać na kolejnych operacjach. Objawia się to problemami przy składaniu korpusów, szczelinami na połączeniach lub kłopotami z oklejaniem i wierceniem.
Odpylanie i warunki pracy
Rozkrój płyt meblowych generuje nie tylko trociny, ale również drobny pył z płyt drewnopochodnych i laminatów. Skuteczny odciąg powinien zbierać zanieczyszczenia zarówno spod stołu, jak i znad tarczy przez osłonę. Sama średnica króćca nie przesądza o skuteczności systemu. Znaczenie mają także przepływ powietrza, szczelność przewodów, czystość filtrów i konstrukcja osłon. Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe.
Zastosowanie w warsztacie i produkcji
W małym warsztacie pilarka do płyt meblowych służy najczęściej do przygotowania formatek do zabudów, szaf i mebli na wymiar. W stolarni usługowej obsługuje bardziej zróżnicowaną produkcję, często z częstym przezbrajaniem i pracą na różnych materiałach. W zakładzie produkcyjnym bywa częścią większego procesu obejmującego rozkrój, okleinowanie, wiercenie i montaż.
Jeśli skala produkcji jest bardzo duża, pilarka formatowa może być uzupełniana lub zastępowana przez piły panelowe, centra nestingowe CNC albo zautomatyzowane systemy rozkroju. Nie oznacza to jednak, że pełnią one identyczną funkcję. Klasyczna pilarka formatowa nadal pozostaje podstawową i bardzo uniwersalną maszyną do rozkroju jednostkowego, krótkoseryjnego i usługowego.
Jak dobrać maszynę do zastosowania?
Dobór pilarki do płyt meblowych powinien wynikać z rzeczywistej technologii pracy, a nie wyłącznie z wielkości silnika czy popularności marki.
Dla hobbysty lub małego warsztatu istotne będą: ograniczona przestrzeń, możliwość cięcia typowych płyt meblowych, prostota regulacji oraz współpraca z dostępnym odciągiem. Nie zawsze potrzebna jest największa długość stołu, jeśli pełne płyty są wstępnie docinane u dostawcy.
Dla stolarni usługowej ważniejsze będą: trwałość mechaniki, dobra przykładnica, sprawny podcinak, szybkie ustawianie ograniczników i powtarzalność przy częstym przestawianiu parametrów.
Dla zakładu produkcyjnego liczą się: wydajność, ergonomia pracy operatora, niezawodność w trybie wielozmianowym, jakość odpylania, dostępność serwisu i części. W takim środowisku koszt przestoju bywa ważniejszy niż sama cena zakupu.
Przy zakupie maszyny używanej należy sprawdzić:
- luzy na stole przesuwnym,
- stan prowadnic i rolek,
- pracę agregatu głównego i podcinaka,
- zużycie łożysk,
- dokładność skal i ograniczników,
- sprawność instalacji elektrycznej,
- kompletność osłon i urządzeń bezpieczeństwa,
- dostępność dokumentacji i części serwisowych.
Stara ciężka maszyna nie zawsze będzie lepsza od nowej. Duża masa sprzyja tłumieniu drgań, ale zużyte prowadnice, brak części i przestarzałe zabezpieczenia mogą całkowicie zniwelować tę zaletę.
Najczęstsze błędy podczas pracy
Najważniejszym błędem jest traktowanie pilarki formatowej jak zwykłego stołu z tarczą. Ta maszyna wymaga prawidłowego bazowania materiału i świadomej obsługi prowadnic.
- Cięcie bez właściwego podparcia dużej płyty, co powoduje skręcanie materiału i utratę wymiaru.
- Nieprawidłowe ustawienie podcinaka względem tarczy głównej.
- Praca tępą lub źle dobraną tarczą.
- Zbyt szybki albo nierówny posuw, prowadzący do wyszczerbień, przegrzewania i gorszej jakości krawędzi.
- Brak kontroli geometrii prowadnic i ograniczników.
- Ustawienie prowadnicy w sposób zwiększający ryzyko zakleszczenia materiału.
- Cięcie małych elementów bez odpowiednich docisków i bezpiecznych metod podania.
Przy pilarkach tarczowych należy rozumieć zjawisko odrzutu. Dochodzi do niego, gdy materiał zostaje pochwycony przez tylną część tarczy, zakleszcza się lub obraca podczas cięcia. Ryzyko zwiększają: krzywa płyta, błędne prowadzenie, tępe narzędzie, niewłaściwe ustawienie prowadnicy, brak stabilnego podparcia oraz zbyt agresywny posuw. Bezpieczna praca wymaga zachowania właściwej pozycji operatora, używania osłon i prowadzenia materiału zgodnie z instrukcją producenta.
Konserwacja i bezpieczeństwo
Regularna konserwacja pilarki do płyt meblowych wpływa nie tylko na trwałość, ale przede wszystkim na dokładność i bezpieczeństwo pracy. Podstawą jest codzienne czyszczenie stołu, prowadnic, osłon i stref odciągowych z pyłu oraz resztek materiału. Nagromadzone zanieczyszczenia pogarszają przesuw, zakłócają bazowanie i obniżają skuteczność odpylania.
Należy regularnie kontrolować:
- stan tarcz i podcinaka,
- mocowanie narzędzi,
- luzy stołu przesuwnego,
- dokładność prowadnicy równoległej,
- prostopadłość i ustawienie ograniczników,
- stan pasów, łożysk i elementów ruchomych,
- drożność instalacji odciągowej.
W zakresie bezpieczeństwa kluczowe są: sprawne osłony, wyłącznik awaryjny, prawidłowo działający odciąg, czytelne zasady ustawiania materiału i stosowanie ochrony oczu oraz słuchu. Przed wymianą tarczy, regulacją podcinaka, usuwaniem zakleszczonego materiału czy inną ingerencją techniczną maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Nie wolno pracować uszkodzoną maszyną, blokować wyłączników ani wykonywać regulacji przy obracającym się narzędziu. Rękawice nie są uniwersalnym środkiem ochronnym przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone.
FAQ
Czy pilarka do płyt meblowych to zawsze pilarka formatowa?
W praktyce najczęściej tak. Określenie „pilarka do płyt meblowych” zwykle odnosi się do pilarki formatowej, ponieważ to ona jest przystosowana do dokładnego i bezpiecznego rozkroju dużych płyt. Prosta pilarka stołowa może wykonywać niektóre podobne operacje, ale nie zapewnia tej samej ergonomii i kontroli nad dużym arkuszem.
Do czego służy podcinak?
Podcinak nacina dolną warstwę materiału przed wejściem tarczy głównej. Dzięki temu ogranicza wyszczerbienia laminatu lub forniru na spodniej stronie płyty. Nie jest potrzebny do każdego cięcia, ale przy płytach laminowanych często ma kluczowe znaczenie dla jakości krawędzi.
Czy większa moc silnika oznacza lepszą pilarkę?
Nie. Moc jest ważna, ale o możliwościach maszyny decydują również sztywność konstrukcji, jakość agregatu, geometria prowadnic, stan stołu przesuwnego, dobór tarczy i skuteczność odpylania. Słabo ustawiona lub zużyta maszyna o dużej mocy może ciąć gorzej niż dobrze utrzymana pilarka o skromniejszych parametrach.
Jakie materiały można ciąć na pilarce do płyt meblowych?
Najczęściej są to płyty wiórowe, płyty laminowane, MDF, HDF, sklejka i płyty stolarskie. Wiele modeli radzi sobie również z drewnem litym, ale przy takim zastosowaniu trzeba dobrać odpowiednią tarczę i uwzględnić charakter pracy maszyny.
Dlaczego krawędź po cięciu jest wyszczerbiona mimo użycia podcinaka?
Najczęstsze przyczyny to zła regulacja podcinaka, tępa tarcza główna, niewłaściwa geometria zębów, niestabilny posuw albo luzy na stole przesuwnym. Problem może też wynikać z jakości samej płyty lub uszkodzonej okleiny powierzchniowej.
Na co zwrócić uwagę przy zakupie używanej pilarki formatowej?
Przede wszystkim na luzy stołu przesuwnego, stan łożysk, kulturę pracy agregatu, sprawność podcinaka, dokładność prowadnic i kompletność zabezpieczeń. Ważna jest także dokumentacja, dostępność części i możliwość kalibracji maszyny po ustawieniu w warsztacie.
Czy pilarka formatowa nadaje się do produkcji seryjnej?
Tak, szczególnie w małej i średniej serii. Z ogranicznikami i dobrze ustawioną przykładnicą może zapewnić wysoką powtarzalność. Przy bardzo dużych wolumenach produkcji część zakładów przechodzi jednak na bardziej zautomatyzowane systemy rozkroju.
Jak poprawić dokładność cięcia bez wymiany maszyny?
Najpierw warto sprawdzić geometrię prowadnic, ustawienie przykładnicy, luz stołu przesuwnego, stan tarczy i poprawność bazowania materiału. Często duży efekt daje kalibracja, wymiana zużytej tarczy, poprawa podparcia płyt i usprawnienie odpylania, które stabilizuje warunki pracy w strefie cięcia.
O autorze