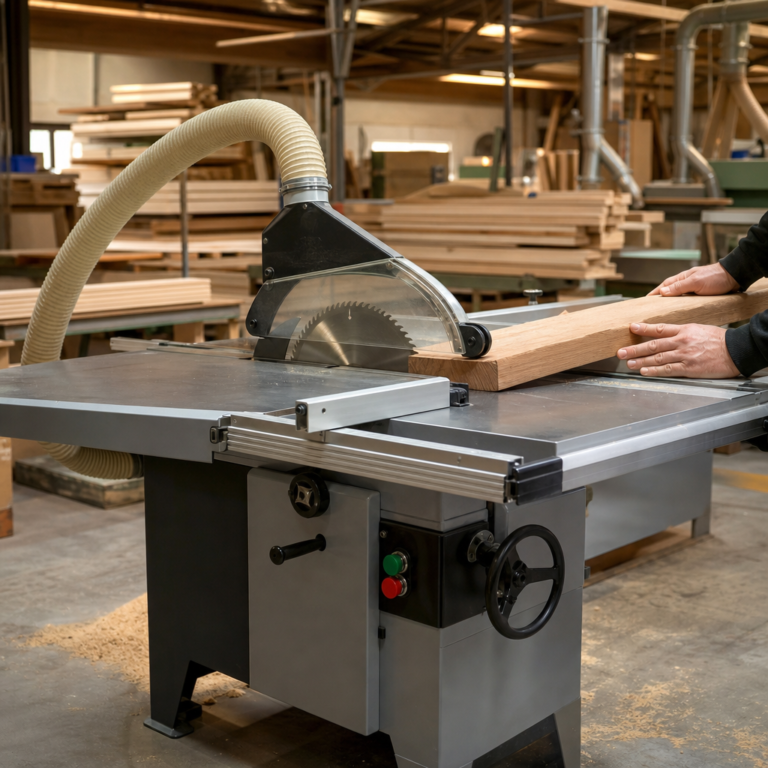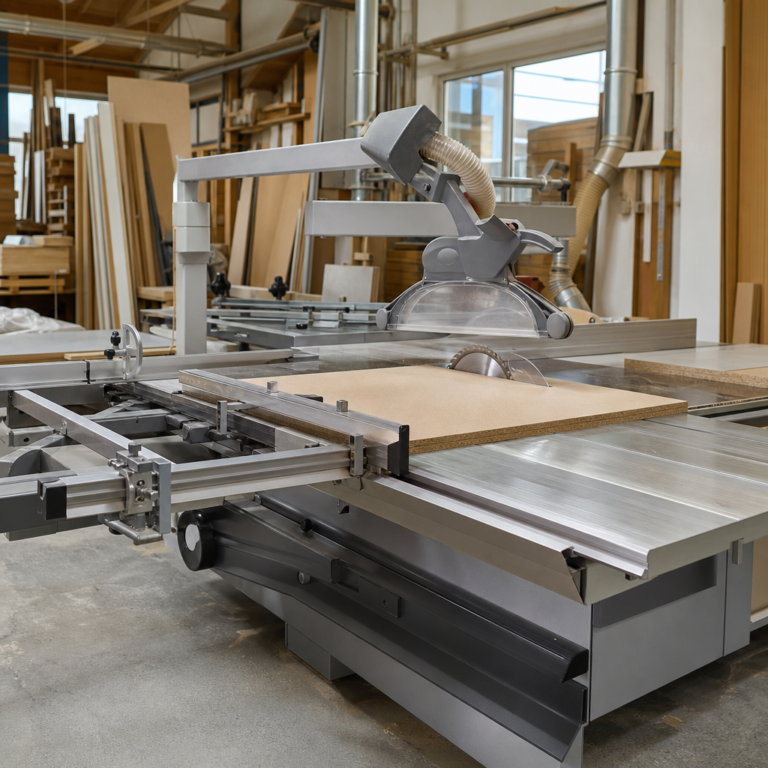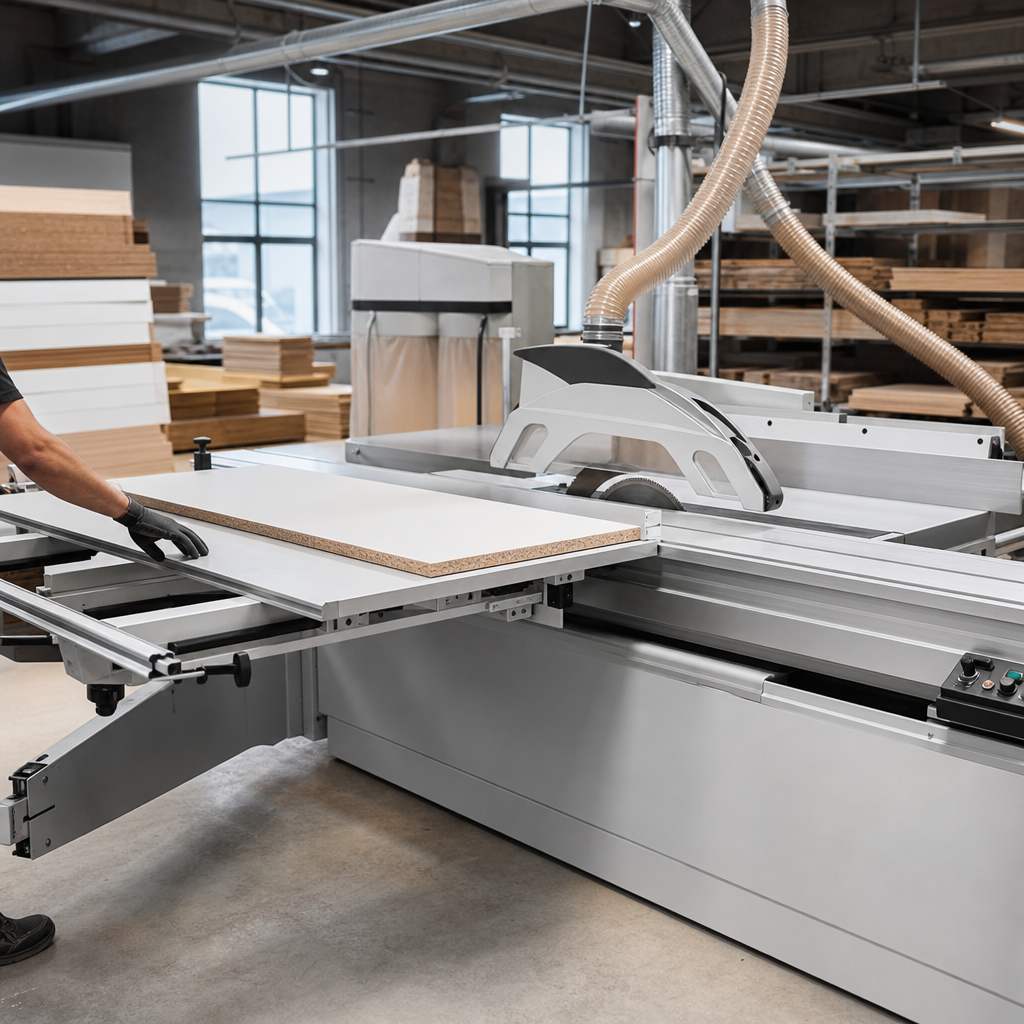
Pilarka panelowa pozioma to specjalistyczna maszyna przeznaczona głównie do rozkroju płyt drewnopochodnych na formatki o zadanych wymiarach. W praktyce jest podstawowym urządzeniem w zakładach produkujących meble z płyty wiórowej laminowanej, MDF, HDF, sklejki oraz innych materiałów płytowych. Jej największą zaletą jest możliwość szybkiego, powtarzalnego i dokładnego cięcia całych pakietów lub dużych arkuszy bez potrzeby ręcznego manewrowania ciężkim materiałem na stole. To odróżnia ją od pilarki formatowej, która również służy do cięcia płyt, ale pracuje w innej logice transportu materiału i narzędzia.
Czym jest i do czego służy pilarka panelowa pozioma?
Pilarka panelowa pozioma to obrabiarka do drewna i materiałów drewnopochodnych, w której płyta leży poziomo na stole lub polu roboczym, a zespół tnący wykonuje zaprogramowany przejazd przez materiał. Maszyna jest przeznaczona przede wszystkim do rozkroju formatowego, czyli dzielenia dużych płyt na mniejsze elementy o określonej długości i szerokości.
Typowym materiałem obrabianym na takiej maszynie są:
- płyta wiórowa surowa i laminowana,
- MDF i HDF,
- sklejka,
- płyty stolarskie,
- niektóre tworzywa płytowe stosowane w meblarstwie.
W odróżnieniu od klasycznej pilarki stołowej czy nawet pilarki formatowej, pilarka panelowa pozioma została zaprojektowana do pracy seryjnej i półseryjnej. Jej zadaniem nie jest uniwersalna obróbka litego drewna, lecz wydajny rozkrój płyt z zachowaniem prostoliniowości, powtarzalności wymiarowej i ograniczenia uszkodzeń oklein lub laminatu.
Podstawowy efekt obróbki to uzyskanie prostych, czystych krawędzi cięcia oraz elementów gotowych do dalszych operacji, takich jak okleinowanie, wiercenie, frezowanie lub obróbka CNC.
Jak działa?
Zasada działania pilarki panelowej poziomej opiera się na współpracy dociskanego pakietu płyt i przemieszczającego się agregatu tnącego. Narzędziem jest tarcza piły głównej, a w wielu konfiguracjach także podcinak, czyli mniejsza tarcza wykonująca nacięcie od strony laminatu lub okleiny przed wejściem tarczy głównej.
W czasie pracy:
- materiał leży poziomo na stole roboczym lub na rolkach podporowych,
- popychacz lub belka dociskowa ustawia i stabilizuje płytę,
- zespół tnący wykonuje ruch liniowy przez materiał,
- materiał może być przemieszczany skokowo do kolejnych cięć przez układ podawania.
Ruch narzędzia jest więc zwykle prostoliniowy w osi cięcia, przy jednoczesnym ruchu obrotowym tarczy. Materiał natomiast jest albo nieruchomy podczas samego przejazdu piły, albo pozycjonowany pomiędzy kolejnymi cyklami cięcia. To istotna różnica względem pilarki formatowej, gdzie operator przesuwa płytę na stole przesuwnym przez nieruchomy agregat.
W praktyce pilarka panelowa pozioma umożliwia wykonanie:
- cięć poprzecznych dużych arkuszy,
- cięć wzdłużnych po wcześniejszym pozycjonowaniu materiału,
- rozkroju pojedynczych płyt,
- rozkroju stosów płyt, jeśli konstrukcja maszyny i technologia na to pozwalają.
Dzięki sterowaniu elektronicznemu operator może wprowadzać wymiary cięcia, kolejność operacji oraz schemat rozkroju. W bardziej zaawansowanych wersjach pilarka współpracuje z optymalizacją rozkroju, etykietowaniem i systemami magazynowania płyt.
Budowa i najważniejsze elementy
Konstrukcja pilarki panelowej poziomej jest podporządkowana stabilności cięcia i automatyzacji podawania. Najważniejsze elementy to nie tylko sama piła, ale również układy docisku, pozycjonowania i sterowania.
Agregat główny i podcinak
Agregat główny zawiera tarczę zasadniczą odpowiedzialną za wykonanie pełnego cięcia. Jej średnica, geometria zębów, liczba zębów oraz materiał ostrza muszą być dobrane do rodzaju płyty i oczekiwanej jakości krawędzi.
Podcinak wykonuje płytkie nacięcie po stronie dekoracyjnej lub laminowanej, dzięki czemu tarcza główna nie wyrywa wierzchniej warstwy. Nie jest on jednak potrzebny do każdego rodzaju cięcia. Przy płytach surowych albo w niektórych operacjach technologicznych można pracować bez jego użycia, jeśli jakość krawędzi i materiał na to pozwalają.
Stół roboczy i powierzchnie podparcia
Stół roboczy utrzymuje płytę w stabilnym położeniu podczas pozycjonowania i cięcia. W pilarkach panelowych poziomych znaczenie ma nie tylko płaskość pola roboczego, ale również układ listew, rolek lub poduszek powietrznych ograniczających tarcie przy przesuwaniu dużych płyt. Im łatwiejsze przesuwanie materiału, tym mniejsze ryzyko przekoszenia i błędów wymiarowych.
Belka dociskowa i system pozycjonowania
Belka dociskowa unieruchamia płytę lub pakiet w czasie przejazdu piły. Jej zadaniem jest ograniczenie drgań, unoszenia się materiału oraz przesunięcia pod wpływem sił skrawania. Układ pozycjonowania, zwykle realizowany przez chwytaki lub popychacz, ustawia materiał zgodnie z zaprogramowanym wymiarem.
To właśnie dokładność popychacza i powtarzalność jego ruchu w dużej mierze decydują o dokładności gotowych formatek. Nawet bardzo dobra tarcza nie skompensuje błędów pozycjonowania.
Sterowanie i oprogramowanie
Nowoczesne pilarki panelowe poziome pracują z układem sterowania, który umożliwia wpisanie wymiarów, wybór programu rozkroju i kontrolę kolejności operacji. W bardziej rozbudowanych rozwiązaniach operator importuje plan cięcia z systemu optymalizacyjnego. Dzięki temu zmniejsza się ilość odpadu, liczba pomyłek i czas ustawiania maszyny.
Parametry robocze, które naprawdę mają znaczenie
Przy ocenie pilarki panelowej poziomej nie wystarczy patrzeć tylko na moc silnika. O przydatności maszyny w stolarni lub zakładzie meblowym decyduje cały układ roboczy.
- Długość cięcia określa maksymalny wymiar płyty lub formatki w osi pracy agregatu.
- Wysokość cięcia informuje, czy maszyna poradzi sobie z pojedynczą płytą, czy także z pakietem.
- Dokładność pozycjonowania wpływa na zgodność gotowych elementów z wymiarem nominalnym.
- Prędkość przejazdu piły i posuwu materiału wpływa na wydajność, ale też na jakość krawędzi.
- Konstrukcja stołu i docisku decyduje o stabilności cienkich, dużych lub śliskich płyt.
W praktyce najważniejszy jest kompromis między wydajnością a jakością cięcia. Zbyt agresywny posuw może zwiększyć wyszczerbienia, nagrzewanie narzędzia i obciążenie agregatu. Zbyt wolna praca ogranicza produkcyjność i może pogarszać ekonomikę zleceń.
Zastosowanie w produkcji mebli i rozkroju płyt
Pilarka panelowa pozioma jest szczególnie przydatna tam, gdzie dominuje produkcja z materiałów płytowych. Najczęściej spotyka się ją w:
- zakładach mebli skrzyniowych,
- stolarniach wykonujących zabudowy na wymiar,
- firmach produkujących fronty i formatki,
- centrach rozkroju płyt,
- większych warsztatach usługowych.
Jej mocną stroną jest rozkrój dużych płyt bez konieczności ręcznego prowadzenia ciężkiego arkusza. To poprawia ergonomię i skraca czas operacji. W zakładach seryjnych istotna jest też możliwość rozkroju pakietowego, o ile materiał, układ docisku i specyfikacja maszyny dopuszczają taką technologię.
W porównaniu z pilarką formatową pilarka panelowa pozioma zwykle lepiej wpisuje się w produkcję powtarzalną, natomiast formatówka bywa bardziej elastyczna przy krótkich seriach, nietypowych elementach i pracy mieszanej. Nie są to jednak maszyny zamienne w każdym zastosowaniu.
Dokładność cięcia i jakość krawędzi
Na dokładność gotowej formatki wpływa kilka czynników jednocześnie. Sama geometria maszyny to tylko jeden z nich. Równie ważne są:
- stan i dobór tarczy,
- prawidłowe ustawienie podcinaka, jeśli jest używany,
- sztywność belki dociskowej,
- powtarzalność działania popychacza,
- stabilność i płaskość płyty,
- czystość powierzchni podporowych,
- kalibracja układu pomiarowego.
Wyszczerbienia laminatu nie zawsze wynikają z „słabej maszyny”. Często przyczyną jest zużyta tarcza, niewłaściwa liczba zębów, nieprawidłowa szerokość i położenie podcięcia, zanieczyszczona powierzchnia stołu albo źle dobrany posuw.
Ważna jest także stabilność klimatyczna materiału. Płyty przechowywane w złych warunkach mogą mieć naprężenia lub odkształcenia, które utrudniają precyzyjny rozkrój.
Odpylanie i organizacja pracy
Podczas rozkroju płyt powstają trociny, wióry oraz drobny pył, szczególnie uciążliwy przy MDF i HDF. Dlatego pilarka panelowa pozioma powinna pracować z odpowiednio dobraną instalacją odpylającą. O skuteczności odpylania decyduje nie tylko średnica króćca, ale cały układ: przepływ powietrza, szczelność, konstrukcja osłon oraz filtracja.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe. Z tego względu sprawny odciąg jest elementem technologicznym, a nie tylko porządkowym.
Dobrze zorganizowane stanowisko obejmuje także:
- miejsce na odkładanie pełnych płyt,
- strefę odbioru formatek,
- oznaczanie detali po rozkroju,
- kontrolę zgodności partii materiału z planem produkcyjnym.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Długość cięcia | Maksymalny wymiar obrabianej płyty w osi rozkroju | Decyduje, czy maszyna obsłuży standardowe i ponadgabarytowe formaty | Porównaj z realnymi formatami płyt używanych w zakładzie |
| Wysokość cięcia | Maksymalna grubość pojedynczej płyty lub pakietu | Wpływa na możliwość rozkroju pakietowego i wydajność | Sprawdź ograniczenia dla konkretnych materiałów i jakości cięcia |
| Agregat główny | Zespół z tarczą główną wykonującą pełne cięcie | Odpowiada za wydajność i stabilność rozkroju | Liczy się nie tylko moc, ale też sztywność i kultura pracy |
| Podcinak | Mała tarcza nacinająca warstwę wierzchnią płyty | Ogranicza wyszczerbienia laminatu lub okleiny | Musi być prawidłowo ustawiony względem tarczy głównej |
| Belka dociskowa | Układ stabilizujący materiał podczas cięcia | Zmniejsza drgania, przesunięcia i ryzyko wad krawędzi | Ważna jest równomierność docisku i stan elementów kontaktowych |
| Popychacz / pozycjoner | Mechanizm ustawiający płytę do kolejnych cięć | Bezpośrednio wpływa na powtarzalność wymiarową | Sprawdź dokładność, luzy i kalibrację układu |
| Prędkość posuwu i przejazdu | Tempo pracy materiału i zespołu tnącego | Wpływa na wydajność, obciążenie narzędzia i jakość krawędzi | Nie zakładaj jednej wartości dla wszystkich płyt i tarcz |
| Sterowanie i optymalizacja | System programowania rozkroju i kolejkowania cięć | Zmniejsza odpady i ryzyko błędów operatora | Sprawdź łatwość obsługi i możliwość integracji z produkcją |
| Odpylanie | System odprowadzania trocin i pyłu z obszaru cięcia | Wpływa na zdrowie, bezpieczeństwo i czystość pracy | Oceń cały układ, nie tylko średnicę króćca |
Jak dobrać maszynę do zastosowania?
Dobór pilarki panelowej poziomej powinien wynikać z rzeczywistej organizacji produkcji, a nie wyłącznie z katalogu producenta. Najważniejsze pytanie brzmi: jakie płyty, w jakich ilościach i z jaką powtarzalnością będą rozkrajane?
Dla małego warsztatu wykonującego meble na wymiar istotne będą:
- rozsądny gabaryt maszyny,
- łatwe programowanie,
- wystarczająca dokładność przy krótkich seriach,
- dostępność serwisu i części.
Dla stolarni usługowej lub zakładu produkcyjnego ważniejsze będą:
- wydajność zmianowa,
- automatyzacja załadunku i odbioru,
- integracja z optymalizacją rozkroju,
- stabilność pracy przy dużej liczbie cykli,
- możliwość rozkroju pakietowego.
Przy zakupie warto ocenić także:
- dostępną przestrzeń wokół maszyny,
- wymagane zasilanie,
- wydajność instalacji odpylającej,
- czas przezbrojenia między materiałami,
- kompetencje operatorów.
Maszyna większa i bardziej zautomatyzowana nie zawsze będzie najlepszym wyborem. Jeśli produkcja jest nieregularna, a asortyment bardzo zróżnicowany, koszt zakupu i utrzymania rozbudowanej pilarki może nie przełożyć się na realny zysk.
Najczęstsze błędy podczas pracy
W praktyce większość problemów z pilarką panelową poziomą wynika nie z jednej awarii, lecz z kumulacji błędów technologicznych i organizacyjnych.
- Używanie stępionej lub źle dobranej tarczy – powoduje wyszczerbienia, przypalenia, gorszą geometrię krawędzi i większe obciążenie napędu.
- Nieprawidłowe ustawienie podcinaka – prowadzi do poszarpania laminatu albo widocznego uskoku między nacięciem a cięciem głównym.
- Zbyt duży lub zbyt mały posuw – pogarsza jakość, zwiększa hałas i obciąża układ tnący.
- Brudne powierzchnie podporowe – nawet drobne wióry pod płytą potrafią zaburzyć dokładność cięcia.
- Nieprawidłowe pozycjonowanie materiału – skutkuje błędami wymiarowymi, które potem wychodzą przy składaniu korpusów.
- Brak kontroli pierwszych sztuk z partii – prowadzi do seryjnego powielania błędu.
Błędem jest także ignorowanie jakości samego materiału. Płyty uszkodzone, zwichrowane lub niejednorodne mogą zachowywać się inaczej podczas docisku i cięcia, nawet przy poprawnie ustawionej maszynie.
Konserwacja i bezpieczeństwo
Regularna konserwacja pilarki panelowej poziomej ma bezpośredni wpływ na dokładność i żywotność maszyny. Podstawą jest systematyczne czyszczenie strefy cięcia, prowadnic, powierzchni roboczych i elementów układu docisku. Zalegający pył oraz nagromadzone resztki materiału pogarszają pracę mechanizmów i mogą zakłócać pozycjonowanie.
Należy kontrolować:
- stan tarczy głównej i podcinaka,
- luzy w układach prowadzenia,
- działanie belki dociskowej,
- pasy, łożyska i elementy napędu zgodnie z instrukcją producenta,
- dokładność układu pozycjonowania,
- instalację odpylającą i drożność króćców.
Przed wymianą tarczy, usuwaniem zakleszczonego materiału, czyszczeniem strefy narzędzia lub regulacją maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
W zakresie bezpieczeństwa kluczowe są:
- sprawne osłony,
- działający wyłącznik awaryjny,
- ochrona oczu i słuchu,
- wydajne odpylanie,
- zakaz pracy uszkodzoną maszyną,
- zakaz regulacji podczas ruchu narzędzia.
Choć pilarka panelowa pozioma ogranicza ręczne prowadzenie materiału w porównaniu z niektórymi innymi pilarkami, nadal pozostaje maszyną wysokiego ryzyka. Szczególną uwagę trzeba zwracać na strefę ruchu agregatu, dociski oraz bezpieczny odbiór ciętych elementów.
Czy pilarka panelowa pozioma nadaje się do litego drewna?
Może przecinać niektóre elementy z drewna litego, ale jej podstawowym przeznaczeniem jest rozkrój materiałów płytowych. Do typowej obróbki stolarskiej drewna litego częściej stosuje się inne maszyny, zależnie od operacji.
Po co w pilarkach panelowych stosuje się podcinak?
Podcinak ogranicza wyrywanie warstwy dekoracyjnej przy cięciu płyt laminowanych, fornirowanych lub okleinowanych. Nie jest niezbędny przy każdym rodzaju materiału, ale przy płytach meblowych często istotnie poprawia jakość krawędzi.
Czym różni się pilarka panelowa pozioma od pilarki formatowej?
W pilarce panelowej poziomej materiał jest pozycjonowany i dociskany, a zespół tnący wykonuje przejazd przez płytę. W pilarce formatowej operator przesuwa materiał na stole przesuwnym przez agregat piły. Panelówka zwykle lepiej sprawdza się w seryjnym rozkroju płyt.
Od czego zależy dokładność rozkroju?
Od stanu tarczy, kalibracji popychacza, jakości docisku, czystości powierzchni roboczych, sztywności konstrukcji, stabilności materiału oraz poprawności programu rozkroju. Błąd rzadko ma tylko jedną przyczynę.
Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. O możliwościach pilarki decydują także sztywność konstrukcji, jakość prowadzenia agregatu, pozycjonowanie materiału, stan narzędzi i dobór parametrów pracy. Sama moc nie gwarantuje dokładności ani jakości krawędzi.
Jakie znaczenie ma odpylanie przy rozkroju płyt?
Bardzo duże. Odpylanie wpływa na zdrowie operatora, bezpieczeństwo pożarowe, czystość mechanizmów i jakość pracy. Szczególnie istotne jest przy obróbce MDF i HDF, gdzie powstaje dużo drobnego pyłu.
Czy pilarka panelowa pozioma opłaca się w małym warsztacie?
To zależy od skali produkcji i udziału materiałów płytowych. Jeśli zakład regularnie rozkraja duże ilości płyt i potrzebuje wysokiej powtarzalności, może to być uzasadniona inwestycja. Przy małej, nieregularnej produkcji często ważniejsza będzie elastyczność niż maksymalna automatyzacja.
Na co zwrócić uwagę przy zakupie używanej maszyny?
Przede wszystkim na stan agregatu tnącego, luzy prowadnic, dokładność pozycjonowania, działanie docisku, stan instalacji elektrycznej, kompletność zabezpieczeń, dokumentację techniczną oraz dostępność części i serwisu.
O autorze