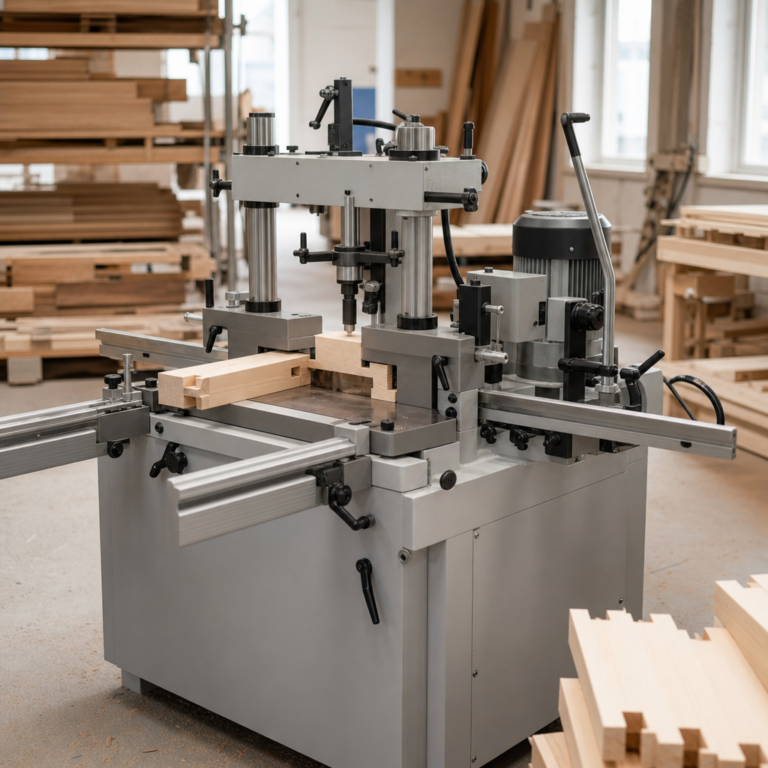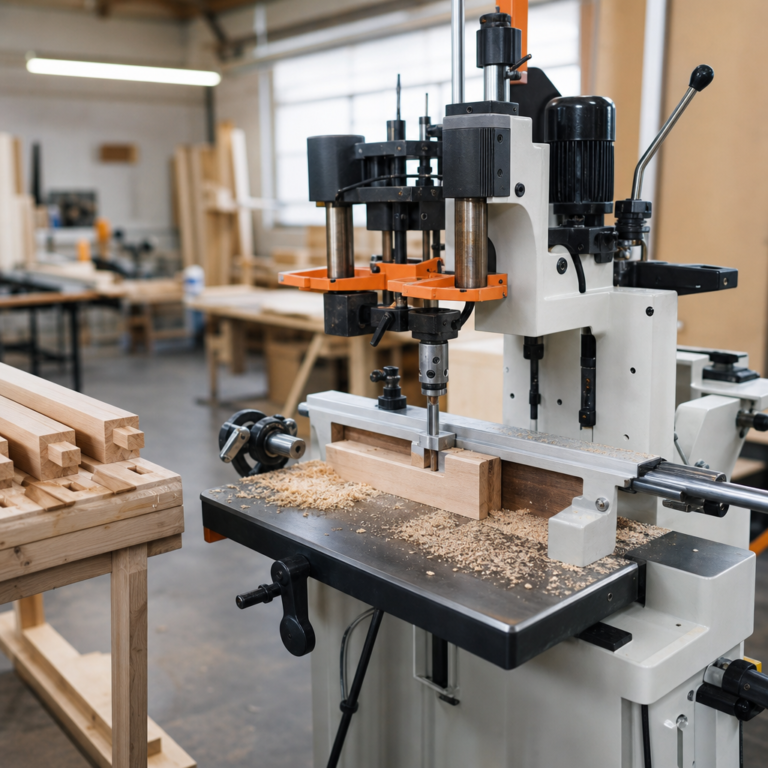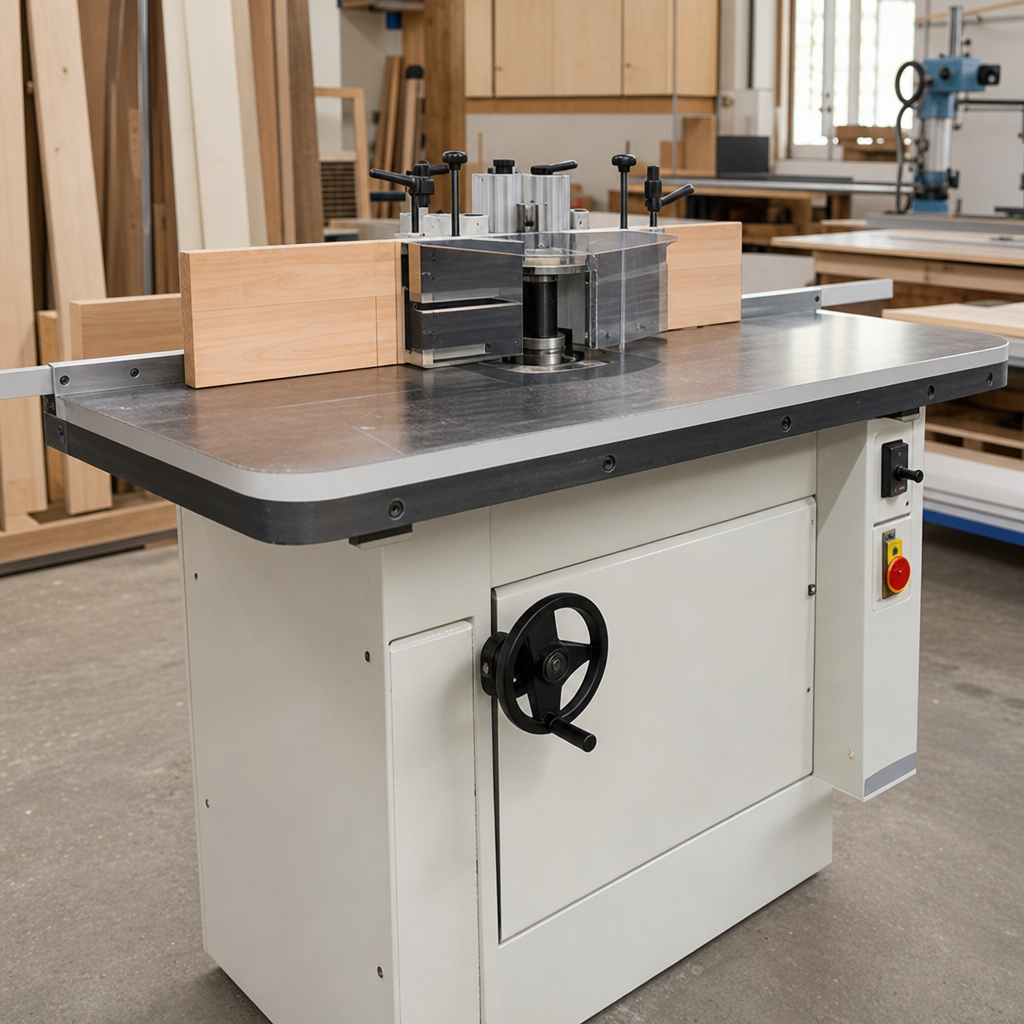
Frezarka dolnowrzecionowa to jedna z podstawowych i zarazem najbardziej wymagających maszyn w stolarni. Służy do profilowania, wykonywania wręgów, rowków, piór, połączeń oraz obróbki krzywoliniowej drewna i materiałów drewnopochodnych przy użyciu narzędzia zamocowanego na pionowym wrzecionie wychodzącym ponad stół. Jej największą zaletą jest uniwersalność, ale właśnie ta uniwersalność wymaga dobrej znajomości narzędzi, zasad posuwu i bezpiecznego prowadzenia materiału. W praktyce frezarka dolnowrzecionowa znajduje zastosowanie zarówno w małym warsztacie stolarskim, jak i w produkcji okien, drzwi, schodów czy mebli z litego drewna.
Czym jest i do czego służy frezarka dolnowrzecionowa?
Frezarka dolnowrzecionowa to stacjonarna obrabiarka do drewna, w której narzędzie skrawające jest osadzone na pionowym wrzecionie umieszczonym pod stołem roboczym. Górna część wrzeciona wystaje ponad blat i na niej montuje się frez lub głowicę frezarską. Materiał obrabiany przesuwa operator albo układ posuwowy względem obracającego się narzędzia.
Maszyna jest przeznaczona głównie do obróbki drewna litego, ale może pracować również z MDF, sklejką, płytami stolarskimi czy niektórymi kompozytami drewnopochodnymi, o ile dopuszcza to producent narzędzia i sama technologia. Podstawowym efektem obróbki jest nadanie elementowi określonego kształtu, wykonanie profilu, rowka, wrębu albo przygotowanie geometrii pod połączenie stolarskie.
W warsztacie frezarka dolnowrzecionowa jest używana między innymi do:
- profilowania krawędzi,
- wykonywania piór i wpustów,
- frezowania czopów i przeciwprofilu,
- obróbki listew, ramek, ramiaków i elementów drzwiowych,
- wykonywania wręgów, rowków i faz,
- kopiowania kształtu z użyciem szablonów i pierścieni prowadzących,
- obróbki krzywoliniowej przy odpowiednim oprzyrządowaniu.
Jak działa?
Zasada działania frezarki dolnowrzecionowej opiera się na ruchu obrotowym narzędzia i ruchu posuwowym materiału. Frez lub głowica frezarska obraca się z dużą prędkością wokół osi pionowej wrzeciona. Obrabiany element jest prowadzony po stole i przykładany do prowadnic, przykładnic, stołów pomocniczych albo urządzeń dociskowych.
Narzędzie wykonuje więc ruch obrotowy, a materiał wykonuje ruch posuwowy. Głębokość obróbki zależy od ustawienia narzędzia względem prowadnic, wysokości wysunięcia wrzeciona, doboru frezu oraz liczby przejść. W wielu operacjach nie dąży się do zebrania całego materiału jednorazowo, ponieważ zwiększa to obciążenie wrzeciona, pogarsza jakość powierzchni i podnosi ryzyko odrzutu.
W praktyce obróbka przebiega w jednym z dwóch podstawowych układów:
- frezowanie z prowadnicą – stosowane przy prostych krawędziach, rowkach i profilach wykonywanych wzdłuż elementu,
- frezowanie po pierścieniu, stole krzywoliniowym lub szablonie – stosowane przy elementach łukowych, nieregularnych i wzorcowanych.
Bardzo ważne jest rozumienie kierunku posuwu. Materiał powinien być prowadzony zgodnie z zasadą pracy przeciwbieżnej, czyli tak, aby skrawanie stawiało kontrolowany opór i nie „wciągało” elementu w narzędzie. Niewłaściwy kierunek prowadzenia może gwałtownie zwiększyć ryzyko utraty kontroli nad materiałem.
Budowa i najważniejsze elementy
Choć konstrukcje różnych producentów różnią się wyposażeniem, większość frezarek dolnowrzecionowych ma podobny układ funkcjonalny.
- Korpus i podstawa – odpowiadają za sztywność całej maszyny, tłumienie drgań i stabilność pracy.
- Stół roboczy – płaska powierzchnia, po której prowadzony jest materiał; jego jakość i równość mają bezpośredni wpływ na dokładność obróbki.
- Wrzeciono – pionowy element napędzający narzędzie; może mieć różną długość użytkową i sposób mocowania frezów.
- Napęd wrzeciona – zwykle silnik z przekazaniem napędu bezpośrednio lub przez pasy; liczy się nie tylko moc, lecz także kultura pracy i zdolność utrzymania obrotów pod obciążeniem.
- Mechanizm regulacji wysokości wrzeciona – pozwala ustawić położenie frezu względem stołu i materiału.
- Prowadnica frezarska – dzielona lub regulowana, umożliwia ustawienie głębokości skrawania i bezpieczne prowadzenie prostych elementów.
- Osłony i dociski – chronią operatora i stabilizują materiał podczas obróbki.
- Krótce odciągowe – służą do odprowadzania wiórów, trocin i pyłu drzewnego.
- Posuw mechaniczny – opcjonalne, ale często bardzo ważne wyposażenie zwiększające bezpieczeństwo i powtarzalność.
W bardziej rozbudowanych konfiguracjach spotyka się także wrzeciona uchylne, wymienne tuleje, stoły przesuwne, czopiarki boczne, pierścienie prowadzące oraz systemy szybkiej wymiany narzędzi. Nie każda frezarka jest jednak równie uniwersalna konstrukcyjnie, dlatego wyposażenie trzeba odnosić do konkretnych zadań technologicznych.
Najważniejsze parametry robocze
Przy ocenie frezarki dolnowrzecionowej nie należy skupiać się wyłącznie na mocy silnika. O możliwościach maszyny decydują także sztywność korpusu, jakość łożyskowania wrzeciona, zakres regulacji, dostępne prędkości obrotowe i kompatybilność z narzędziami.
Kluczowe znaczenie mają:
- średnica i typ wrzeciona – wpływają na dobór frezów i głowic,
- zakres prędkości obrotowej – musi odpowiadać średnicy frezu, materiałowi i zaleceniom producenta narzędzia,
- wysokość użyteczna wrzeciona – ogranicza możliwą wysokość pakietu narzędzi,
- wielkość i płaskość stołu – ważne dla stabilnego prowadzenia dłuższych elementów,
- możliwość montażu posuwu mechanicznego – istotna przy seryjnej i bezpiecznej obróbce.
Nie istnieją uniwersalne obroty właściwe dla każdej operacji. Wraz ze wzrostem średnicy narzędzia zwykle maleje dopuszczalna prędkość obrotowa. Znaczenie ma także geometria ostrzy, rodzaj drewna, kierunek włókien oraz to, czy wykonujemy obróbkę zgrubną, czy wykańczającą.
Narzędzia frezarskie i ich dobór
Frezarka dolnowrzecionowa pracuje z bardzo różnymi narzędziami: frezami profilowymi, głowicami z nożami prostymi, głowicami pod wymienne płytki, frezami do czopowania, narzędziami do rowków i zestawami do produkcji stolarki otworowej. Dobór narzędzia musi uwzględniać nie tylko kształt, ale również średnicę, wysokość, geometrię ostrza, materiał skrawający i maksymalne dopuszczalne obroty.
W praktyce warto zwrócić uwagę na:
- kierunek obrotów i prawidłowy montaż na wrzecionie,
- zgodność średnicy otworu z wrzecionem lub tuleją,
- stan ostrzy i poprawne wyważenie narzędzia,
- czy narzędzie jest przeznaczone do posuwu ręcznego czy mechanicznego,
- czy instrukcja producenta dopuszcza dany sposób użycia.
Tępa lub źle dobrana głowica powoduje przypalenia, wyrwania włókien, wzrost hałasu, drgania i większe obciążenie łożysk. W przypadku obróbki drewna litego szczególnie ważna jest geometria skrawania dostosowana do kierunku i zmienności włókien.
Zastosowania w praktyce stolarskiej
Frezarka dolnowrzecionowa jest szczególnie ceniona tam, gdzie potrzebna jest duża elastyczność i możliwość obróbki elementów o zróżnicowanych przekrojach. W stolarni meblowej wykorzystuje się ją do produkcji ramek, frontów, listew i detali z litego drewna. W zakładach wykonujących okna i drzwi służy do wykonywania bardziej złożonych profili, wręgów, czopów i przeciwprofilu.
Typowe operacje to:
- profilowanie ozdobne krawędzi,
- wykonywanie połączeń pióro-wpust,
- wręgowanie pod szkło, płycinę lub uszczelkę,
- frezowanie pod zamki i osadzenie okuć przy użyciu przyrządów,
- obróbka szablonowa elementów krzywoliniowych,
- fazowanie i zaokrąglanie.
Warto odróżnić frezarkę dolnowrzecionową od frezarki górnowrzecionowej. Ta pierwsza jest wydajniejsza i sztywniejsza przy cięższej obróbce oraz pracy narzędziami o większej średnicy, natomiast nie zastępuje automatycznie każdej ręcznej operacji szablonowej. O wyborze decyduje technologia, skala produkcji i rodzaj elementu.
Posuw, jakość powierzchni i ryzyko odrzutu
Posuw wpływa jednocześnie na wydajność, jakość powierzchni i bezpieczeństwo. Zbyt szybkie podawanie materiału może prowadzić do wyrwań, przeciążenia narzędzia i niestabilnego prowadzenia. Zbyt wolny posuw zwiększa ryzyko przypaleń, nagrzewania ostrzy i powstawania śladów na materiale.
Przy frezarce dolnowrzecionowej istotnym zagrożeniem jest odrzut materiału, czyli gwałtowne wyrwanie elementu z rąk operatora lub jego dynamiczne przemieszczenie. Ryzyko rośnie, gdy:
- materiał jest prowadzony w niewłaściwym kierunku,
- frez jest tępy albo źle dobrany,
- zdejmowana warstwa jest zbyt duża,
- element jest zbyt krótki lub niestabilny,
- brakuje docisków, przykładnic lub posuwu mechanicznego,
- obrabiany materiał ma sęki, pęknięcia lub nieregularny przebieg włókien.
W wielu pracach najlepszym rozwiązaniem jest użycie posuwu mechanicznego, który zapewnia równomierne podawanie, odciąża operatora i ogranicza konieczność zbliżania rąk do narzędzia.
Odpylanie i warunki pracy
Frezowanie generuje nie tylko większe wióry, ale również drobny pył drzewny. Jest on szkodliwy dla układu oddechowego, osadza się na mechanizmach maszyny i w określonych warunkach może tworzyć zagrożenie pożarowe, a nawet wybuchowe. Dlatego frezarka dolnowrzecionowa powinna pracować z podłączoną instalacją odpylającą o wydajności dopasowanej do konstrukcji osłon i króćców.
Skuteczność odpylania nie zależy wyłącznie od średnicy króćca. Liczy się także szczelność osłon, przepływ powietrza, układ przewodów, stan filtrów oraz to, czy odciąg odbiera pył zarówno spod stołu, jak i z przestrzeni nad narzędziem. Dobrze działający odciąg poprawia widoczność strefy skrawania, zmniejsza ilość osadów na stole i wpływa na stabilność procesu.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Średnica wrzeciona | Określa kompatybilność z narzędziami i tulejami | Wpływa na wybór głowic, frezów i sposobu mocowania | Sprawdź zgodność z używanym systemem narzędzi i dokumentacją producenta |
| Zakres obrotów wrzeciona | Dostępne prędkości obrotowe narzędzia | Pozwala dobrać bezpieczne i skuteczne warunki do średnicy frezu i materiału | Nie przekraczaj dopuszczalnych obrotów narzędzia |
| Wysokość użyteczna wrzeciona | Maksymalna wysokość pakietu narzędzi i podkładek | Decyduje, czy wykonasz złożone profile lub zestawy czopujące | Uwzględnij miejsce na tuleje dystansowe i bezpieczne mocowanie |
| Sztywność stołu i korpusu | Odporność konstrukcji na drgania i ugięcia | Wpływa na jakość powierzchni, dokładność i kulturę pracy | Sprawdź płaskość stołu, spasowanie elementów i drgania pod obciążeniem |
| Prowadnica frezarska | Zespół regulujący podparcie i głębokość obróbki | Ma kluczowe znaczenie przy frezowaniu prostych krawędzi | Ważna jest łatwość regulacji, sztywność i możliwość montażu docisków |
| Posuw mechaniczny | Napędzany układ rolek podających materiał | Poprawia powtarzalność, bezpieczeństwo i jakość wykończenia | Sprawdź zakres regulacji, stabilność mocowania i zgodność z planowanymi operacjami |
| Rodzaj narzędzi | Typ frezów i głowic możliwych do stosowania | Określa zakres prac, jakość obróbki i koszty eksploatacji | Dobieraj narzędzia do materiału, operacji i dopuszczalnego sposobu posuwu |
| Odpylanie | System odbioru trocin i pyłu z obszaru roboczego | Wpływa na zdrowie, bezpieczeństwo i czystość procesu | Liczy się nie tylko króciec, ale też przepływ, osłony i filtracja |
| Stan łożysk i wrzeciona | Jakość prowadzenia ruchu obrotowego | Przekłada się na bicie narzędzia, hałas i dokładność obróbki | Przy zakupie używanej maszyny oceń luzy, temperaturę pracy i kulturę biegu |
Jak dobrać maszynę do zastosowania?
Dobór frezarki dolnowrzecionowej powinien wynikać z technologii, a nie z samej wielkości maszyny. Innej konfiguracji potrzebuje hobbysta wykonujący pojedyncze profile, innej mały warsztat produkujący schody, a jeszcze innej zakład pracujący seryjnie nad stolarką otworową.
Przy wyborze warto przeanalizować:
- rodzaj produkcji – jednostkowa, małoseryjna czy seryjna,
- materiał – drewno lite, MDF, sklejka, elementy klejone,
- wymiary obrabianych elementów – długość, przekrój, masa,
- typ operacji – proste profile, czopowanie, łuki, praca z szablonem,
- oczekiwaną powtarzalność – im większa seria, tym ważniejszy posuw mechaniczny i stabilne nastawy,
- dostępną przestrzeń – wraz z miejscem na podawanie i odbiór elementów,
- zasilanie i odpylanie – bez nich nawet dobra maszyna nie pokaże pełnych możliwości,
- serwis i dostępność części – szczególnie ważne przy starszych urządzeniach.
Przy zakupie używanej frezarki należy sprawdzić stan wrzeciona, łożysk, mechanizmu podnoszenia, prowadnic, stołu, instalacji elektrycznej i osłon. Ciężka, stara maszyna może być bardzo trwała, ale nie jest z definicji lepsza od nowszej. O przewadze decyduje rzeczywisty stan techniczny, kompletność zabezpieczeń i możliwość późniejszego serwisowania.
Najczęstsze błędy podczas pracy
Większość problemów z jakością obróbki i bezpieczeństwem nie wynika z samej maszyny, lecz z błędnego przygotowania operacji.
- Zbyt duży zbiór materiału w jednym przejściu – prowadzi do przeciążenia, drgań, wyrwań i odrzutu.
- Niewłaściwy kierunek posuwu – może spowodować gwałtowne „wciąganie” elementu przez frez.
- Praca tępym narzędziem – pogarsza powierzchnię, powoduje przypalenia i zwiększa hałas.
- Brak odpowiednich docisków – utrudnia stabilne prowadzenie, szczególnie wąskich lub długich elementów.
- Źle ustawiona prowadnica – powoduje błędną geometrię, schodki na powierzchni i niestabilny posuw.
- Frezowanie zbyt krótkich detali bez przyrządów – to jedna z częstszych przyczyn utraty kontroli nad materiałem.
- Niedopasowanie obrotów do narzędzia – grozi słabą jakością skrawania lub przekroczeniem bezpiecznych warunków pracy.
Do tego dochodzi pośpiech przy przezbrajaniu. Nawet dobrze dobrany frez nie będzie pracował prawidłowo, jeśli został źle osadzony, niewłaściwie dociśnięty lub zestaw narzędzi złożono bez zachowania zaleceń producenta.
Konserwacja i bezpieczeństwo
Frezarka dolnowrzecionowa wymaga regularnego czyszczenia i kontroli, ponieważ pył oraz żywica szybko pogarszają działanie mechanizmów regulacyjnych. Na bieżąco należy usuwać trociny ze stołu, prowadnic, osłon i strefy wrzeciona. Trzeba także kontrolować stan pasków napędowych, łożysk, blokad regulacyjnych, instalacji odciągowej i przewodów elektrycznych zgodnie z instrukcją producenta.
Ważne zasady bezpieczeństwa obejmują:
- pracę z zamontowanymi osłonami i sprawnym wyłącznikiem awaryjnym,
- stosowanie docisków, popychaczy i posuwu mechanicznego tam, gdzie to uzasadnione technologicznie,
- używanie ochrony oczu i słuchu,
- niedokonywanie regulacji podczas ruchu wrzeciona,
- odłączanie maszyny i zabezpieczenie przed przypadkowym uruchomieniem przed wymianą narzędzia, usuwaniem zakleszczonego materiału i regulacją,
- niedotykanie obracającego się narzędzia i niehamowanie go ręką,
- niepracowanie na uszkodzonej maszynie lub narzędziu z niepewną historią.
Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych. W pobliżu obracającego się wrzeciona mogą zwiększać ryzyko pochwycenia. Bezpieczniejsza jest właściwa organizacja pracy, przyrządy prowadzące, zachowanie dystansu od narzędzia i pełna kontrola nad materiałem.
FAQ: Czy frezarka dolnowrzecionowa nadaje się do MDF?
Tak, ale wymaga właściwego narzędzia, skutecznego odpylania i parametrów dobranych do materiału. MDF generuje dużo drobnego pyłu i mocniej obciąża ostrza niż wiele gatunków drewna litego.
FAQ: Czym różni się frezarka dolnowrzecionowa od górnowrzecionowej?
Frezarka dolnowrzecionowa jest maszyną stacjonarną z wrzecionem wychodzącym ponad stół i lepiej sprawdza się przy cięższej, powtarzalnej obróbce. Frezarka górnowrzecionowa jest zwykle narzędziem ręcznym lub stołowym do lżejszych prac, szablonów i obróbki montażowej.
FAQ: Czy posuw mechaniczny jest konieczny?
Nie zawsze, ale w wielu operacjach jest bardzo wskazany. Zwiększa bezpieczeństwo, poprawia powtarzalność i stabilizuje jakość powierzchni, szczególnie przy dłuższych seriach i profilowaniu prostych elementów.
FAQ: Dlaczego materiał się przypala podczas frezowania?
Najczęstsze przyczyny to tępe ostrza, zbyt wolny posuw, niewłaściwe obroty, zabrudzone narzędzie lub zbyt duży kontakt boczny narzędzia z materiałem. Znaczenie ma też gatunek drewna i kierunek włókien.
FAQ: Czy można wykonać cały profil w jednym przejściu?
Czasem tak, ale nie jest to zasada. Przy większym zbiorze bezpieczniej i czyściej technologicznie jest rozłożyć obróbkę na kilka przejść, zwłaszcza w drewnie litym o zmiennym układzie włókien.
FAQ: Na co zwrócić uwagę przy zakupie używanej frezarki?
Najważniejsze są stan wrzeciona, luzy łożysk, równość stołu, działanie regulacji, kompletność osłon, stan instalacji elektrycznej oraz dostępność części. Warto też sprawdzić, czy maszyna ma dokumentację i czy może współpracować z planowanym oprzyrządowaniem.
FAQ: Czy moc silnika mówi wszystko o możliwościach maszyny?
Nie. O realnej zdolności obróbczej decydują również sztywność konstrukcji, stabilność obrotów, jakość wrzeciona, stan narzędzia, rodzaj materiału i sposób prowadzenia elementu.
O autorze