Przy cięciu płyty laminowanej o jakości krawędzi nie decyduje wyłącznie sama maszyna, ale przede wszystkim właściwie dobrana tarcza, stan jej ostrzy oraz poprawne ustawienie parametrów pracy. Laminat jest cienką, twardą i kruchą warstwą dekoracyjno-ochronną, która łatwo wykrusza się przy nieodpowiedniej geometrii zęba albo zbyt agresywnym posuwie. Dlatego nawet dobra pilarka stołowa, zagłębiarka czy piła formatowa nie zagwarantuje czystego cięcia, jeśli narzędzie będzie źle dobrane do materiału. W praktyce stolarskiej najczystsze krawędzie uzyskuje się przez połączenie odpowiedniej tarczy, stabilnego prowadzenia materiału i poprawnej techniki cięcia.
Jaka tarcza do płyty laminowanej daje czystą krawędź?
Do płyty laminowanej najczęściej wybiera się tarcze z węglikami spiekanymi, czyli z ostrzami z twardego materiału lutowanymi do korpusu tarczy. Takie ostrza dłużej zachowują geometrię i lepiej radzą sobie z abrazyjną, ścierną powierzchnią laminatu niż zwykła stal narzędziowa.
Kluczowe są trzy cechy: liczba zębów, geometria uzębienia i jakość samej tarczy. Przy cięciu płyt meblowych zwykle dąży się do większej liczby zębów niż przy cięciu litego drewna. Więcej zębów oznacza mniejszy urobek przypadający na jeden ząb, a to zazwyczaj przekłada się na spokojniejsze wejście ostrza w materiał i mniejsze ryzyko wyszczerbień na warstwie laminatu.
W praktyce bardzo dobrze sprawdzają się tarcze przeznaczone do cięcia płyt, często określane jako tarcze do panel saw, laminatu lub płyt meblowych. Ich uzębienie bywa projektowane specjalnie pod materiały drewnopochodne, takie jak płyta wiórowa laminowana, MDF laminowany albo płyty dwustronnie pokryte dekoracyjną warstwą melaminową.
Nie istnieje jednak jedna tarcza idealna do wszystkiego. Tarcza dobra do rozkroju płyty na pile formatowej nie zawsze będzie równie skuteczna w zagłębiarce ręcznej, a jeszcze inne wymagania ma ukośnica, która z zasady nie jest podstawowym narzędziem do precyzyjnego rozkroju dużych płyt.
Od czego zależy jakość cięcia płyty laminowanej?
Płyta laminowana to najczęściej płyta wiórowa pokryta warstwą dekoracyjną z żywicą melaminową. Sam rdzeń płyty jest stosunkowo miękki i niejednorodny, ale zewnętrzna powierzchnia jest twardsza i bardziej krucha. Właśnie dlatego przy cięciu mogą pojawiać się dwa typowe problemy: wykruszanie laminatu przy wejściu zęba oraz postrzępienie krawędzi przy wyjściu tarczy z materiału.
Na jakość cięcia wpływają:
- rodzaj płyty i jakość laminatu,
- średnica tarczy i liczba zębów,
- geometria zęba,
- stan naostrzenia,
- sztywność korpusu tarczy,
- stabilność prowadzenia materiału,
- dobór prędkości obrotowej i posuwu do zaleceń producenta maszyny oraz tarczy.
Warto pamiętać, że płyta wiórowa laminowana zachowuje się inaczej niż sklejka czy MDF. MDF ma bardziej jednorodną strukturę i często daje równiejszą krawędź po cięciu, natomiast płyta wiórowa jest bardziej podatna na wyrywanie drobnych cząstek przy słabszym narzędziu. To ważne przy ocenie efektu i wyborze tarczy do konkretnego materiału płytowego.
Liczba zębów a czystość krawędzi
Im więcej zębów ma tarcza, tym zwykle delikatniej obrabia powierzchnię cięcia. Przy płytach laminowanych często wybiera się tarcze o gęstym uzębieniu, bo ograniczają one wyszczerbienia na laminacie. Nie oznacza to jednak, że maksymalna liczba zębów zawsze będzie najlepsza.
Zbyt gęste uzębienie przy niewłaściwym posuwie może powodować nadmierne grzanie materiału, zwłaszcza gdy tarcza jest tępa albo zabrudzona żywicą i pyłem. Dlatego dobór liczby zębów trzeba wiązać z średnicą tarczy, mocą maszyny i typem cięcia. Inna konfiguracja sprawdzi się przy seryjnym rozkroju płyt na pile formatowej, a inna przy montażowym przycinaniu elementów zagłębiarką z szyną prowadzącą.
Geometria uzębienia ma większe znaczenie niż sama ostrość
W kontekście płyt laminowanych często spotyka się tarcze z zębami o geometrii naprzemienno-skośnej albo tarcze z uzębieniem trapezowo-płaskim. Geometria naprzemienno-skośna polega na tym, że kolejne zęby są szlifowane skośnie raz w lewo, raz w prawo. Takie rozwiązanie daje bardzo czyste cięcie w wielu materiałach i dobrze nacina powierzchnię laminatu.
Uzębienie trapezowo-płaskie pracuje inaczej: ząb trapezowy wstępnie nacina twardą warstwę powierzchniową, a ząb płaski docina rdzeń. Tego typu tarcze są bardzo cenione przy płytach laminowanych i innych materiałach płytowych, zwłaszcza tam, gdzie liczy się trwałość ostrza i powtarzalna jakość krawędzi.
Sama ostrość nie wystarczy, jeśli geometria jest niedopasowana do materiału. Ostra tarcza do szybkiego cięcia konstrukcyjnego drewna nie musi poradzić sobie z laminatem bez wyrwań.
Podcinak, czyli sposób na ograniczenie wyszczerbień
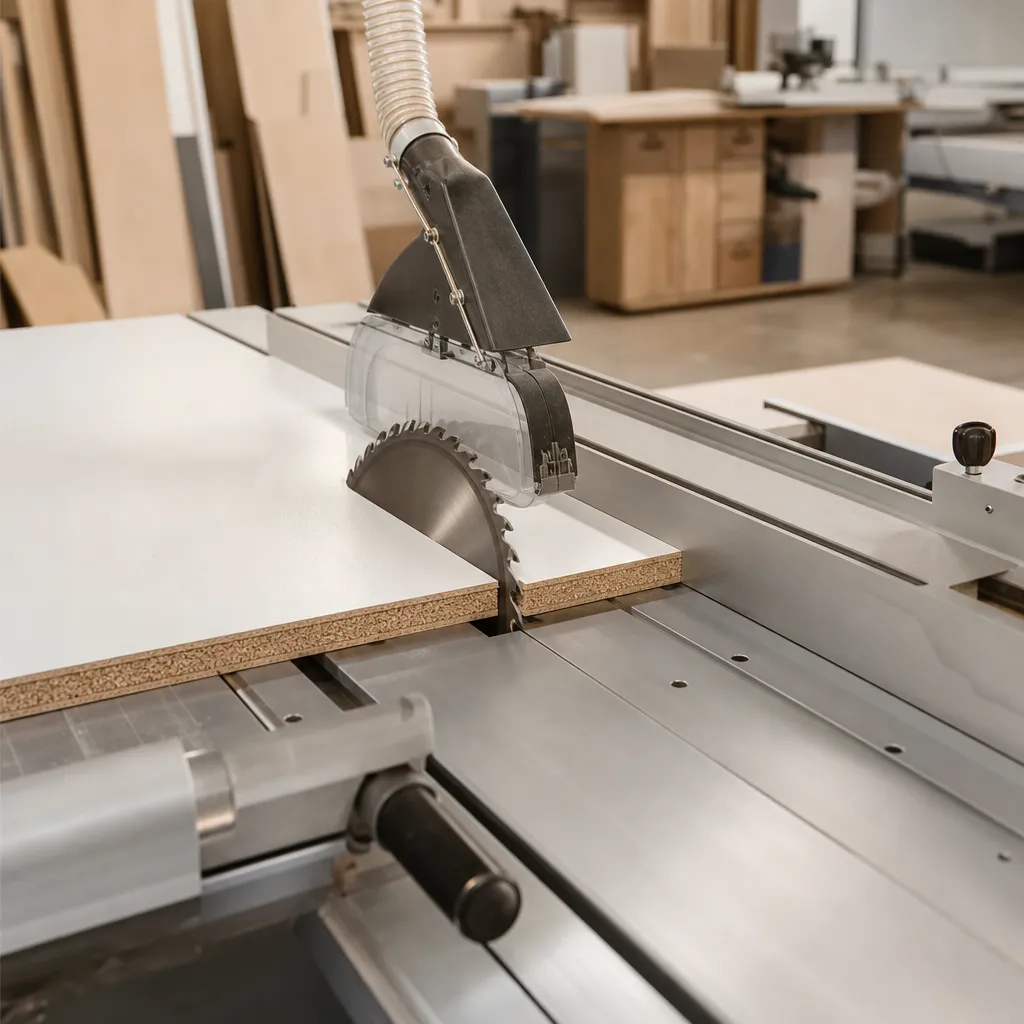
Na pile formatowej najwyższą jakość cięcia płyt laminowanych uzyskuje się zwykle z pomocą podcinaka. To mała tarcza obracająca się przed tarczą główną, która płytko nacina dolną warstwę laminatu. Dzięki temu tarcza główna nie wyrywa materiału po spodniej stronie płyty.
Podcinak jest szczególnie ważny przy płytach dwustronnie laminowanych, gdzie obie powierzchnie mają pozostać estetyczne. W zakładach produkujących meble korpusowe jest to standard, bo pozwala ograniczyć ilość poprawek, strat materiałowych i reklamacji.
Jeśli maszyna nie ma podcinaka, można częściowo ograniczyć problem przez odpowiednią tarczę, właściwe ustawienie wysokości wystawania ostrza oraz cięcie od strony, po której ewentualne drobne wykruszenia będą mniej widoczne. To jednak rozwiązanie zastępcze, nie pełen odpowiednik dobrze ustawionego podcinaka.
Znaczenie maszyny: formatówka, pilarka stołowa, zagłębiarka
Piła formatowa to podstawowa maszyna do dokładnego rozkroju płyt w stolarni meblowej. Zapewnia stabilne podparcie materiału, precyzyjne prowadzenie i często współpracuje z podcinakiem. To właśnie na niej najłatwiej uzyskać seryjnie czystą, powtarzalną krawędź.
Pilarka stołowa również może ciąć płytę laminowaną czysto, ale wymaga bardzo dobrego prowadzenia materiału, sztywnego przykładania i odpowiednio dobranej tarczy. Przy większych formatach płyt bywa mniej wygodna niż formatówka, bo trudniej utrzymać pełną kontrolę nad ciężkim arkuszem.
Zagłębiarka z szyną prowadzącą jest bardzo praktyczna przy pracy montażowej i w małych warsztatach. Dobra tarcza oraz listwa przeciwodpryskowa na szynie pozwalają uzyskać zaskakująco czyste cięcie. To rozwiązanie szczególnie użyteczne tam, gdzie nie ma miejsca na dużą piłę formatową.
Stan tarczy i czystość korpusu narzędzia
Nawet właściwie dobrana tarcza nie będzie dobrze ciąć, jeśli ostrza są stępione, uszkodzone albo oblepione osadem. W materiałach płytowych nagrzewanie i osadzanie się zabrudzeń może postępować szybciej niż przy zwykłym drewnie litym. To zwiększa opory skrawania i pogarsza jakość krawędzi.
W praktyce oznacza to konieczność regularnej kontroli tarczy. Jeśli na krawędzi pojawiają się przypalenia, większe wykruszenia, zwiększony hałas lub odczuwalne drgania, trzeba sprawdzić nie tylko samo ostrze, ale też czystość kołnierzy mocujących, bicie tarczy oraz stan wrzeciona maszyny. Problem jakości cięcia nie zawsze wynika z „złej tarczy”; czasem przyczyną jest montaż lub stan techniczny układu tnącego.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Płyta wiórowa laminowana | Rdzeń z wiórów, zewnętrzna warstwa melaminowa jest twarda i krucha | Korpusy mebli, półki, zabudowy | Najczęściej wymaga tarczy do płyt i starannego prowadzenia |
| Duża liczba zębów | Spokojniejsze cięcie i mniejszy urobek na ząb | Precyzyjny rozkrój płyt | Trzeba dobrać do średnicy tarczy i możliwości maszyny |
| Uzębienie naprzemienno-skośne | Dobrze nacina powierzchnię materiału | Uniwersalne cięcie płyt i części drewnopochodnych | Daje dobrą jakość, ale nie zastępuje podcinaka |
| Uzębienie trapezowo-płaskie | Dostosowane do twardych okładzin i płyt | Płyty laminowane, niektóre kompozyty i materiały abrazyjne | Często wybierane do pracy produkcyjnej |
| Podcinak | Wstępnie nacina spodni laminat przed cięciem głównym | Piły formatowe i rozkrój dwustronnie laminowanych płyt | Wymaga dokładnego ustawienia szerokości i linii cięcia |
| Listwa przeciwodpryskowa | Podpiera włókna i warstwę powierzchniową przy linii cięcia | Zagłębiarka z szyną prowadzącą | Musi być równo przycięta do konkretnej tarczy i szyny |
| Tępa albo zabrudzona tarcza | Zwiększa opór, temperaturę i ryzyko wyszczerbień | Każda maszyna tnąca | Regularne czyszczenie i ostrzenie realnie poprawia efekt |
| Stabilny posuw | Bez szarpania i zatrzymywania tarczy w materiale | Rozkrój pojedynczy i seryjny | Nierówny posuw często psuje krawędź bardziej niż sama tarcza |
| Wysokość wystawania tarczy | Wpływa na kąt wejścia zęba w materiał | Pilarka stołowa i formatowa | Ustawienie należy dobrać praktycznie i zgodnie z instrukcją maszyny |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór tarczy do płyty laminowanej warto zacząć od odpowiedzi na trzy pytania: jaki materiał tniesz, na jakiej maszynie pracujesz i jakiej jakości krawędzi oczekujesz. Inaczej dobiera się narzędzie do wstępnego rozkroju dużych arkuszy, a inaczej do cięcia gotowych elementów frontowych lub widocznych boków korpusu.
Jeśli pracujesz głównie z płytą wiórową laminowaną, szukaj tarczy opisanej przez producenta jako przeznaczona do płyt meblowych lub laminatów. Przy pile formatowej dużą przewagą będzie zestaw: tarcza główna plus podcinak. Przy zagłębiarce warto dobrać tarczę dedykowaną do cięcia wykończeniowego oraz korzystać z dobrej szyny z listwą przeciwodpryskową.
Przy wyborze zwróć uwagę na:
- zakres materiałów obsługiwanych przez tarczę,
- średnicę i otwór mocujący zgodny z maszyną,
- zalecenia producenta dotyczące geometrii uzębienia,
- jakość wykonania korpusu i ostrzy,
- dostępność serwisu ostrzenia.
Nie warto kupować tarczy „do wszystkiego”, jeśli większość pracy dotyczy rozkroju płyt meblowych. W stolarni często lepiej sprawdza się osobna tarcza do litego drewna i osobna do laminatów. To zmniejsza zużycie narzędzia i poprawia jakość obróbki.
Najczęstsze błędy
Najczęstszym błędem jest przekonanie, że wyszczerbienia wynikają wyłącznie ze słabego materiału. Owszem, tańsze płyty mogą mieć mniej odporną warstwę powierzchniową, ale w większości przypadków problem leży w zestawie: tarcza, ustawienie maszyny, posuw i podparcie płyty.
- Stosowanie tarczy do drewna konstrukcyjnego do cięcia płyt laminowanych.
- Praca tępą tarczą, która nie tnie, lecz wyrywa i przegrzewa materiał.
- Zbyt szybki albo nierówny posuw, szczególnie przy ręcznych pilarkach.
- Brak podparcia materiału i drgania płyty podczas cięcia.
- Złe ustawienie podcinaka, które zamiast pomagać, może pogorszyć krawędź.
- Pomijanie czyszczenia tarczy i kołnierzy mocujących.
- Cięcie dużych płyt na niewłaściwej maszynie bez odpowiednich podpór i prowadnic.
Błędem bywa też oczekiwanie tej samej jakości od każdej maszyny. Zagłębiarka może dać bardzo dobrą krawędź, ale nie zawsze zastąpi formatówkę w seryjnym i perfekcyjnie powtarzalnym rozkroju.
Bezpieczeństwo i praktyczne wskazówki
Cięcie płyt laminowanych wymaga nie tylko precyzji, ale i ostrożności. Tarcza pracuje z dużą prędkością, a duże formaty płyt są ciężkie i nieporęczne. Materiał musi być stabilnie podparty, a operator powinien utrzymywać pewną pozycję i prowadzić element bez skręcania go względem linii cięcia.
W praktyce warto pamiętać o kilku zasadach:
- przed wymianą tarczy wyłącz maszynę i zabezpiecz ją przed przypadkowym uruchomieniem,
- kontroluj stan osłon, prowadnic i rozszczepiacza, jeśli maszyna jest w niego wyposażona,
- używaj ochrony oczu i słuchu,
- zapewnij skuteczne odpylanie, bo pył z płyt drewnopochodnych nie powinien być lekceważony,
- nie dociskaj materiału na siłę do tarczy,
- nie reguluj maszyny podczas pracy,
- nie używaj uszkodzonej tarczy z wyłamanym zębem albo widocznym pęknięciem korpusu.
W przypadku pilarek ręcznych szczególnie ważna jest jakość szyny prowadzącej i prawidłowe zamocowanie ciętego elementu. Nawet dobra tarcza nie uratuje krawędzi, jeśli płyta przesuwa się podczas pracy.
Ciekawostki
To, co w języku warsztatowym często nazywa się po prostu „laminatem”, w meblarstwie zazwyczaj oznacza płytę wiórową pokrytą papierem dekoracyjnym nasączonym żywicą melaminową. Nie jest to więc drewno lite ani fornir. Fornir to cienka warstwa naturalnego drewna, a laminat meblowy jest materiałem przemysłowym o innej budowie i innych wymaganiach obróbkowych.
Czysta krawędź po cięciu ma znaczenie nie tylko estetyczne. Im mniej wyszczerbień, tym łatwiej uzyskać precyzyjne okleinowanie obrzeżem i lepsze przyleganie kleju na krawędzi. W produkcji mebli seryjnych dobra jakość cięcia wpływa więc także na dalsze etapy technologiczne, a nie tylko na wygląd detalu.
W nowoczesnych stolarniowych liniach rozkroju bardzo duże znaczenie ma nie tylko sama tarcza, ale też sztywność całego układu maszyny, precyzyjne prowadzenie oraz automatyzacja posuwu. To pokazuje, że „czysta krawędź” jest efektem całego procesu, a nie jednego elementu wyposażenia.
FAQ
Czy tarcza z większą liczbą zębów zawsze tnie płytę laminowaną lepiej?
Nie zawsze. Większa liczba zębów zwykle sprzyja czystszej krawędzi, ale musi być dopasowana do średnicy tarczy, mocy maszyny i rodzaju cięcia. Zbyt gęste uzębienie przy złym posuwie może powodować przegrzewanie i pogorszenie efektu.
Czy do płyty laminowanej nadaje się ta sama tarcza co do litego drewna?
Czasem technicznie da się nią ciąć, ale zwykle nie będzie to rozwiązanie optymalne. Lite drewno i płyta laminowana mają inną strukturę, dlatego tarcze do tych materiałów różnią się geometrią i przeznaczeniem.
Co daje podcinak przy cięciu płyt meblowych?
Podcinak nacina od spodu warstwę laminatu, dzięki czemu tarcza główna nie wyrywa powierzchni przy wyjściu z materiału. To jedno z najskuteczniejszych rozwiązań poprawiających jakość dolnej krawędzi.
Czy zagłębiarką można uzyskać taką samą krawędź jak na formatówce?
W wielu zastosowaniach można uzyskać bardzo dobrą jakość, szczególnie z odpowiednią tarczą i listwą przeciwodpryskową. Jednak przy seryjnej produkcji i wysokiej powtarzalności piła formatowa z podcinakiem zwykle daje większą stabilność procesu.
Dlaczego nowa tarcza też czasem wyrywa laminat?
Bo problem może wynikać nie z ostrości, lecz z nieodpowiedniej geometrii uzębienia, złego ustawienia wysokości tarczy, niestabilnego posuwu albo drgań materiału. Sama „nowość” tarczy nie oznacza jeszcze, że jest właściwa do płyt laminowanych.
Czy warto czyścić tarczę, jeśli jeszcze nie jest tępa?
Tak. Osad z żywic, pyłu i przegrzanego materiału zwiększa opory skrawania i pogarsza jakość cięcia. Regularne czyszczenie często wyraźnie poprawia efekt bez konieczności natychmiastowego ostrzenia.
Jaka maszyna jest najpraktyczniejsza do rozkroju płyt laminowanych w małym warsztacie?
To zależy od skali pracy. W małym warsztacie często bardzo dobrze sprawdza się zagłębiarka z dobrą szyną prowadzącą. Jeśli jednak rozkrój płyt jest podstawą działalności, większą wydajność i powtarzalność zapewni piła formatowa.
O autorze