Suszarnia do drewna nie jest dodatkiem do produkcji stolarskiej, ale jednym z kluczowych etapów przygotowania materiału. To właśnie na etapie suszenia i kontroli wilgotności w dużej mierze decyduje się, czy gotowy element pozostanie stabilny wymiarowo, czy zacznie pękać, paczyć się albo rozklejać po kilku miesiącach użytkowania. W praktyce stolarskiej samo stwierdzenie, że drewno jest „suche”, nie wystarcza, bo wymagania dla mebli do wnętrz są inne niż dla drzwi, schodów czy elementów zewnętrznych. Prawidłowo prowadzona suszarnia pozwala ograniczyć ryzyko wad technologicznych, ale tylko wtedy, gdy wilgotność materiału jest regularnie mierzona i interpretowana w kontekście późniejszego zastosowania.
Dlaczego kontrola wilgotności drewna przed produkcją jest tak ważna?
Najkrótsza odpowiedź brzmi: ponieważ drewno pracuje. Jest to materiał higroskopijny, czyli pochłania i oddaje wilgoć z otoczenia. Gdy wilgotność drewna zmienia się zbyt mocno względem warunków, w jakich będzie użytkowane, pojawiają się zmiany wymiarów, odkształcenia i naprężenia wewnętrzne.
W stolarni przekłada się to bezpośrednio na jakość produkcji. Zbyt wilgotny materiał może po obróbce skurczyć się, wypaczyć lub rozszczelnić połączenia. Zbyt suchy, a następnie przeniesiony do bardziej wilgotnego wnętrza, może pęcznieć i powodować problemy montażowe. Dotyczy to zarówno drewna iglastego, jak sosna czy świerk, jak i liściastego, na przykład dębu, jesionu czy buka.
Znaczenie wilgotności widać szczególnie przy:
- klejeniu – nadmierna wilgotność pogarsza warunki wiązania kleju,
- lakierowaniu i olejowaniu – zbyt mokre drewno może powodować problemy z przyczepnością i równomiernością wykończenia,
- obróbce mechanicznej – materiał o niestabilnej wilgotności inaczej reaguje na struganie, frezowanie i szlifowanie,
- eksploatacji gotowego wyrobu – fronty, blaty, schody czy skrzydła drzwiowe mogą zmieniać wymiary już po montażu.
Nie istnieje jedna uniwersalna wilgotność odpowiednia dla każdego wyrobu. Innej oczekuje się od drewna przeznaczonego do ogrzewanych wnętrz, innej dla konstrukcji w pomieszczeniach chłodniejszych, a jeszcze innej dla zastosowań zewnętrznych. Dlatego kontrola wilgotności nie polega na odczycie jednej liczby, lecz na dopasowaniu materiału do warunków przyszłej pracy.
Jak działa suszarnia do drewna i na czym polega przygotowanie materiału?
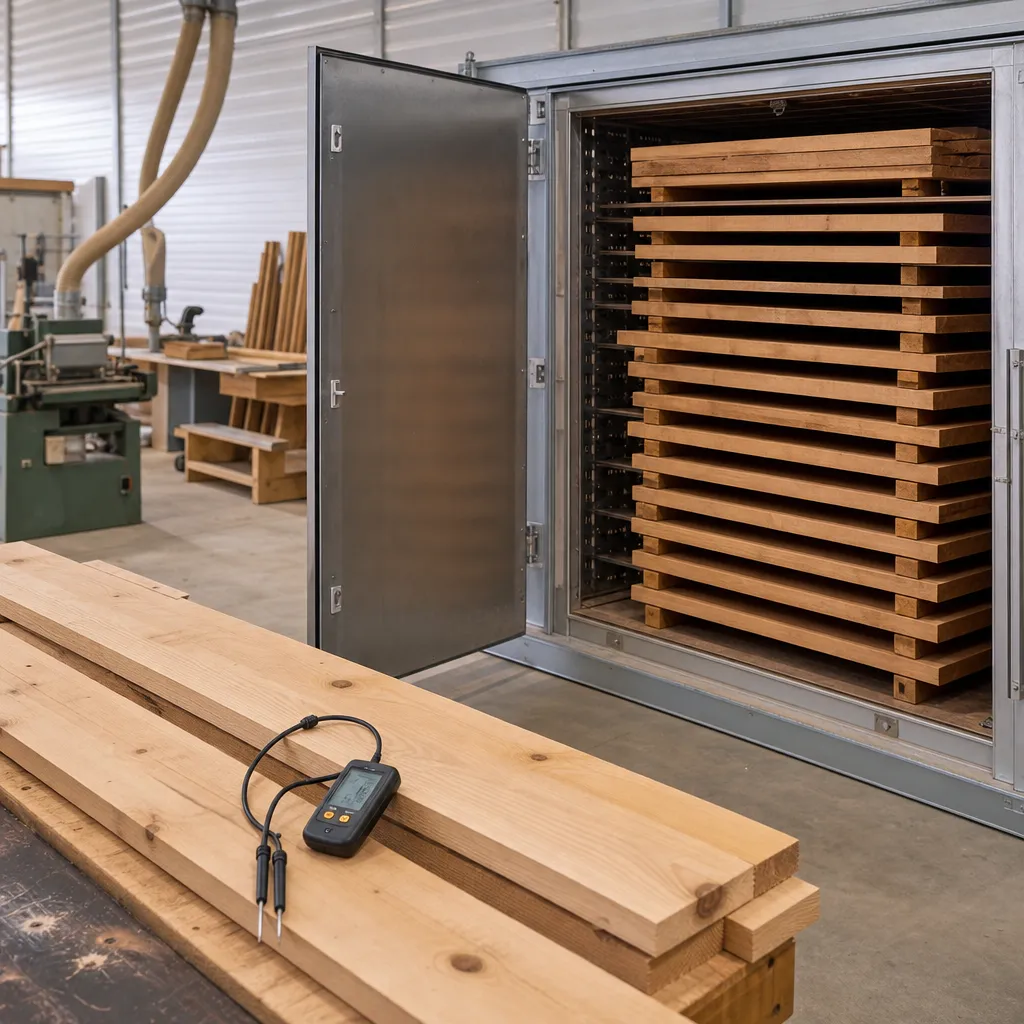
Suszarnia do drewna, najczęściej komorowa, służy do kontrolowanego obniżania wilgotności tarcicy. W odróżnieniu od suszenia naturalnego, które odbywa się na wolnym powietrzu lub pod zadaszeniem, suszenie komorowe pozwala znacznie dokładniej sterować temperaturą, cyrkulacją powietrza i wilgotnością środowiska.
Celem nie jest wyłącznie „wysuszenie drewna”, ale uzyskanie materiału możliwie jednorodnego pod względem wilgotności i ograniczenie wad suszarniczych. To istotne, bo drewno zbyt szybko wysychające przy powierzchni może zachować wyższą wilgotność wewnątrz przekroju. Powstają wtedy naprężenia, które ujawniają się dopiero podczas rozcinania, strugania albo już po wykonaniu elementu.
Suszenie naturalne a suszenie komorowe
Suszenie naturalne polega na sezonowaniu drewna w przewiewnym miejscu. Jest to metoda wolna, zależna od pory roku, gatunku, grubości materiału i sposobu sztaplowania. Jej zaletą jest łagodniejszy przebieg procesu i mniejsze zużycie energii, ale trudno nią uzyskać niską, powtarzalną wilgotność odpowiednią dla precyzyjnej produkcji meblarskiej.
Suszenie komorowe umożliwia zejście do wilgotności wymaganej w stolarni i skraca czas przygotowania materiału. Wymaga jednak dobrze dobranego programu suszenia. Zbyt agresywne parametry mogą prowadzić do pękania czołowego, deformacji, zapadnięć struktury lub utrwalenia naprężeń.
W praktyce często stosuje się oba etapy: najpierw wstępne sezonowanie, potem dosuszanie komorowe do poziomu wymaganego dla konkretnego wyrobu.
Co wpływa na przebieg suszenia drewna?
Nie każdy gatunek zachowuje się tak samo. Drewno liściaste, zwłaszcza twarde i gęste, zwykle wymaga bardziej ostrożnego prowadzenia procesu niż wiele gatunków iglastych. Dąb, buk czy jesion mogą reagować inaczej niż sosna lub świerk, również ze względu na budowę anatomiczną, gęstość, usłojenie i skłonność do pękania.
Na przebieg suszenia wpływają między innymi:
- gatunek drewna – różna gęstość, twardość i przepuszczalność,
- grubość i szerokość tarcicy – im większy przekrój, tym trudniej wyrównać wilgotność,
- kierunek cięcia – tarcica promieniowa i styczna inaczej reaguje skurczem,
- miejsce wzrostu drzewa – warunki siedliskowe wpływają na przyrosty i strukturę,
- jakość wsadu – sęki, skręt włókien, drewno reakcyjne i wcześniejsze uszkodzenia zwiększają ryzyko wad,
- sposób sztaplowania – przekładki, docisk i przepływ powietrza mają duże znaczenie.
Dlatego nie da się uczciwie określić gotowości materiału wyłącznie według czasu spędzonego w suszarni. Dwie partie tego samego gatunku mogą wymagać innego podejścia.
Jak mierzy się wilgotność drewna w stolarni?
Najczęściej stosuje się wilgotnościomierze, czyli mierniki wilgotności drewna. W praktyce spotyka się dwa główne rozwiązania: mierniki oporowe z elektrodami oraz bezinwazyjne mierniki pojemnościowe. Pierwsze pozwalają na punktowy pomiar wewnątrz materiału, drugie są wygodne przy szybkiej kontroli większej liczby elementów, ale ich odczyt zależy od głębokości pomiaru i właściwości gatunku.
Sam pomiar powinien uwzględniać:
- gatunek drewna i ustawienia miernika, jeśli urządzenie tego wymaga,
- temperaturę materiału, bo wpływa na odczyt,
- miejsce pomiaru – powierzchnia może mieć inną wilgotność niż środek przekroju,
- liczbę pomiarów – jeden punkt nie opisuje całej partii drewna.
W zakładach o wyższej dokładności procesu wykonuje się kontrolę partii, a nie tylko pojedynczej deski. Ważne jest też sprawdzenie, czy materiał po wyjęciu z suszarni miał czas na wyrównanie, czyli stabilizację wilgotności i temperatury przed dalszą obróbką.
Jakie są skutki nieprawidłowej wilgotności materiału?
Najbardziej typowe problemy pojawiają się dopiero po rozkroju albo po montażu wyrobu. Deska, która wyglądała poprawnie przed obróbką, po rozcięciu może „otworzyć się” pod wpływem ukrytych naprężeń. Klejonka może zacząć pracować nierównomiernie, a gotowe fronty lub blaty mogą zmieniać geometrię po kilku tygodniach.
Typowe skutki to:
- paczenie – łódkowanie, wichrowanie, skręcanie,
- pękanie – szczególnie na czole i w strefach szybkiego oddawania wilgoci,
- nadmierny skurcz lub pęcznienie – problemy z pasowaniem elementów,
- osłabienie połączeń klejonych,
- wady powierzchni po wykończeniu – podnoszenie włókien, nierówna praca powłoki,
- niestabilność gotowego wyrobu w czasie użytkowania.
Aklimatyzacja drewna przed produkcją
Nawet prawidłowo wysuszone drewno nie powinno trafiać od razu z transportu na maszyny. Materiał musi osiągnąć warunki zbliżone do tych panujących w hali produkcyjnej. Taki etap nazywa się aklimatyzacją.
Jeżeli drewno było przechowywane w chłodnym magazynie, a trafia do ogrzewanej stolarni, różnica temperatur i wilgotności otoczenia może spowodować kondensację wilgoci na powierzchni albo szybkie lokalne przesychanie. To szczególnie istotne przy drewnie przeznaczonym na elementy precyzyjne, takie jak fronty ramowe, blaty klejone, schody czy drzwi.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Suszenie naturalne | Powolne sezonowanie w przewiewie, zależne od pogody | Wstępne przygotowanie tarcicy | Samo sezonowanie zwykle nie daje wilgotności odpowiedniej do dokładnej stolarki wewnętrznej |
| Suszenie komorowe | Kontrolowane warunki temperatury i obiegu powietrza | Produkcja mebli, schodów, drzwi, elementów klejonych | Wymaga programu dopasowanego do gatunku i grubości drewna |
| Wilgotnościomierz oporowy | Pomiar punktowy z użyciem elektrod | Kontrola partii i pojedynczych desek | Warto mierzyć w kilku miejscach, nie tylko przy krawędzi |
| Wilgotnościomierz bezinwazyjny | Szybki pomiar bez nakłuwania powierzchni | Sortowanie materiału przed obróbką | Dobry do kontroli orientacyjnej, ale wymaga poprawnej interpretacji odczytu |
| Drewno iglaste | Zwykle lżejsze, często łatwiejsze w suszeniu i obróbce | Konstrukcje, stolarka ogólna, niektóre meble | Szerokie słoje i udział żywicy mogą wpływać na stabilność i wykończenie |
| Drewno liściaste | Często twardsze, gęstsze i bardziej wymagające podczas suszenia | Schody, blaty, meble, drzwi | Buk i dąb wymagają ostrożnej kontroli, bo łatwo ujawniają skutki naprężeń |
| Aklimatyzacja | Wyrównanie temperatury i wilgotności materiału do warunków hali | Każda precyzyjna produkcja stolarska | Nie warto obrabiać drewna natychmiast po dostawie lub po wyjęciu z suszarni |
| Naprężenia wewnętrzne | Różnice wilgotności i skurczu w przekroju drewna | Ocena jakości materiału przed rozkrojem | Mogą ujawnić się dopiero po przecięciu lub struganiu elementu |
| Kontrola partii | Ocena wielu elementów zamiast pojedynczego pomiaru | Przyjęcie materiału do produkcji | Rozrzut wilgotności w jednej partii bywa ważniejszy niż średnia wartość |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór rozwiązania zależy od tego, co stolarnia produkuje i jaką dokładność musi utrzymać. Inne podejście stosuje się przy tarcicy konstrukcyjnej, a inne przy meblach z litego drewna, klejonkach czy elementach schodowych.
Jeżeli zakład pracuje głównie z drewnem krajowym liściastym, takim jak dąb, jesion czy buk, kontrola wilgotności powinna być szczególnie rygorystyczna. Są to gatunki cenione za twardość, gęstość i trwałość, ale jednocześnie bardziej wymagające pod względem stabilności wymiarowej. Dąb jest trwały i szlachetny wizualnie, lecz źle przygotowany może mocno pracować. Buk dobrze się obrabia, ale jest wrażliwy na zmiany wilgotności. Jesion łączy wysoką sprężystość z dekoracyjnym usłojeniem, jednak także wymaga poprawnego suszenia.
Przy drewnie iglastym, jak sosna czy świerk, proces bywa mniej wymagający, ale nie wolno go lekceważyć. Materiał o niższej gęstości nadal może się paczyć, szczególnie gdy tarcica ma szerokie przyrosty roczne, nieregularne usłojenie lub dużą ilość drewna bielastego.
W praktyce warto kierować się kilkoma zasadami:
- dobieraj wilgotność do końcowego środowiska użytkowania, a nie do wygody produkcji,
- sprawdzaj rozrzut wilgotności w partii, bo to on często powoduje problemy przy klejeniu i montażu,
- używaj miernika odpowiedniego do rodzaju kontroli – szybka selekcja to nie to samo co weryfikacja materiału do precyzyjnych frontów,
- planuj magazynowanie po suszeniu, aby drewno nie nabrało ponownie wilgoci przed obróbką,
- przy elementach klejonych i szerokich płaszczyznach wybieraj materiał o możliwie wyrównanej wilgotności i zbliżonej strukturze.
Najczęstsze błędy
Jednym z najczęstszych błędów jest uznanie, że drewno jest gotowe do produkcji tylko dlatego, że „długo leżało” albo „wyszło z suszarni”. Czas nie zastępuje pomiaru. Drugim problemem jest wiara w jeden pomiar wykonany na powierzchni pierwszej deski z brzegu.
W praktyce stolarskiej często spotyka się też:
- zbyt szybkie suszenie – skutkujące pęknięciami i naprężeniami,
- brak aklimatyzacji po suszeniu,
- mieszanie materiału o różnej wilgotności w jednej klejonce lub konstrukcji,
- obróbkę drewna bez kontroli temperatury hali i magazynu,
- ignorowanie różnic gatunkowych – ten sam program nie jest dobry dla każdej tarcicy,
- złe sztaplowanie – prowadzące do nierównomiernego przepływu powietrza,
- założenie, że brak widocznych wad oznacza brak wad wewnętrznych.
Błędem technologicznym jest też rozpatrywanie wilgotności w oderwaniu od całego procesu. Drewno może mieć odpowiedni odczyt, ale jeśli po struganiu lub rozcięciu zaczyna się odkształcać, to znak, że problemem są naprężenia, nierównomierność wysuszenia albo jakość samej tarcicy.
Bezpieczeństwo i praktyczne wskazówki
Obsługa suszarni i kontrola materiału to nie tylko zagadnienie jakości, ale również bezpieczeństwa pracy. Przy załadunku i rozładunku pakietów drewna istotne są stabilne sztaplowanie, właściwe podparcie oraz kontrola stanu przekładek. Przesunięcie ciężkiej partii tarcicy może być realnym zagrożeniem.
W stolarni warto wprowadzić kilka prostych zasad organizacyjnych:
- oznaczać partie drewna datą suszenia i przeznaczeniem,
- oddzielać materiał surowy, dosuszony i zaaklimatyzowany,
- prowadzić regularne pomiary kontrolne, nie tylko przy przyjęciu dostawy,
- nie kierować na maszyny elementów wzbudzających podejrzenie co do stabilności,
- utrzymywać czystość w strefie składowania i sprawne odpylanie w hali.
Podczas dalszej obróbki obowiązują standardowe zasady bezpieczeństwa stolarskiego: korzystanie z osłon maszyn, popychaczy, ochrony oczu i słuchu oraz wyłączanie urządzeń przed regulacją. Drewno z ukrytymi naprężeniami może zachować się nieprzewidywalnie podczas cięcia na pilarce stołowej lub formatowej, dlatego szczególnie ważny jest prawidłowy rozkrój i stabilne prowadzenie materiału.
Nie wolno też lekceważyć pyłu drzewnego. Przy suszonym, kruchym materiale jego ilość podczas strugania czy szlifowania bywa znaczna. Sprawny odciąg, separator i systematyczne sprzątanie to element bezpieczeństwa, a nie wyłącznie kwestia porządku.
Ciekawostki
Choć wielu użytkowników kojarzy jakość drewna głównie z gatunkiem, w praktyce ogromne znaczenie ma sposób suszenia. Dwie deski dębowe o podobnym kolorze, usłojeniu i gęstości mogą zachowywać się zupełnie inaczej po obróbce, jeśli zostały inaczej wysuszone.
Ciekawym zjawiskiem jest też to, że drewno nie kurczy się jednakowo we wszystkich kierunkach. Skurcz wzdłuż włókien jest niewielki, natomiast poprzecznie do włókien znacznie większy. To właśnie dlatego szerokie lite blaty i fronty wymagają tak uważnego podejścia do wilgotności oraz konstrukcji umożliwiającej naturalną pracę drewna.
Warto również pamiętać, że drewno egzotyczne nie zawsze jest łatwiejsze w użytkowaniu niż krajowe. Niektóre gatunki są bardzo stabilne, ale inne przez dużą gęstość, oleistość lub nietypową strukturę wymagają szczególnie ostrożnego suszenia i późniejszego klejenia.
FAQ: Czy drewno po wyjęciu z suszarni jest od razu gotowe do produkcji?
Nie zawsze. Powinno zostać skontrolowane pod względem wilgotności, temperatury i ewentualnych naprężeń, a często także zaaklimatyzowane w warunkach hali produkcyjnej.
FAQ: Czy suszenie komorowe jest zawsze lepsze od naturalnego?
Nie w każdym sensie. Jest szybsze i bardziej kontrolowane, dlatego zwykle lepiej odpowiada potrzebom nowoczesnej stolarni. Suszenie naturalne bywa jednak dobrym etapem wstępnym przed dosuszaniem komorowym.
FAQ: Dlaczego drewno pęka mimo prawidłowego pomiaru wilgotności?
Bo sam odczyt wilgotności nie mówi wszystkiego. Przyczyną mogą być naprężenia wewnętrzne, nierównomierne wysuszenie, wady budowy drewna albo zbyt gwałtowna zmiana warunków po suszeniu.
FAQ: Czy każdy gatunek drewna suszy się tak samo?
Nie. Gatunki różnią się gęstością, twardością, budową naczyń i włókien oraz skłonnością do skurczu. Dlatego program suszenia powinien być dopasowany do konkretnego materiału.
FAQ: Jak sprawdzać wilgotność partii drewna przed klejeniem?
Najbezpieczniej wykonywać pomiary w wielu punktach i na kilku elementach z partii. Ważny jest nie tylko średni wynik, ale też rozrzut pomiędzy deskami przeznaczonymi do jednego zespołu klejonego.
FAQ: Czy drewno do wnętrz i na zewnątrz powinno mieć taką samą wilgotność?
Nie. Warunki użytkowania są różne, dlatego materiał powinien być przygotowany odpowiednio do środowiska, w którym będzie pracował. Nie ma jednej poprawnej wartości dla wszystkich zastosowań.
FAQ: Czy wilgotnościomierz bezinwazyjny wystarczy w stolarni?
Do szybkiej selekcji i kontroli orientacyjnej często tak, ale przy odpowiedzialnej produkcji warto znać jego ograniczenia i weryfikować wyniki metodą bardziej punktową, zwłaszcza przy cennych gatunkach i elementach klejonych.
FAQ: Co jest ważniejsze: gatunek drewna czy jego wilgotność?
Oba czynniki są ważne, ale nawet bardzo dobry gatunek źle wysuszony może sprawiać poważne problemy technologiczne. W praktyce odpowiednio przygotowana i skontrolowana tarcica jest cenniejsza niż materiał atrakcyjny gatunkowo, lecz niestabilny.
O autorze