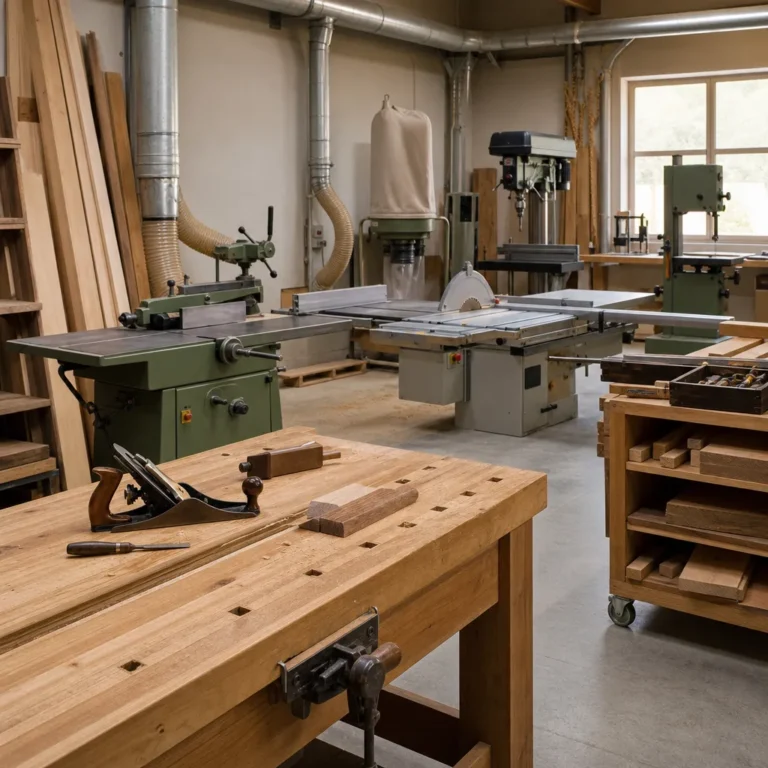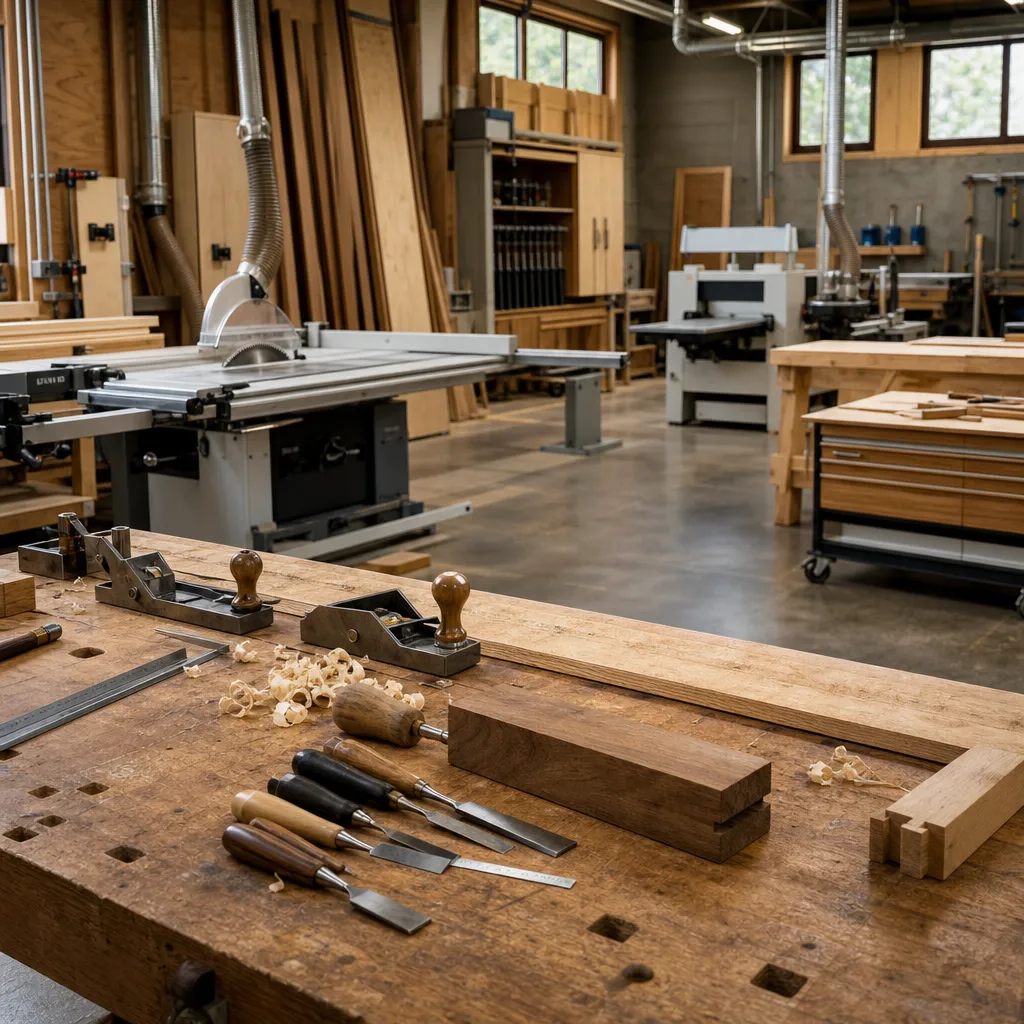
Projekt stolarni nie polega na samym ustawieniu kilku maszyn w wolnych miejscach. O sprawności pracy decyduje przede wszystkim logiczny przepływ materiału: od przyjęcia tarcicy lub płyt, przez cięcie i obróbkę, aż po montaż, wykończenie i magazyn gotowych elementów. Dobrze zaplanowany układ skraca czas transportu, ogranicza ryzyko uszkodzeń i poprawia bezpieczeństwo operatorów. W praktyce oznacza to, że projekt warsztatu powinien wynikać z rodzaju produkcji, a nie z przypadku czy chwilowej dostępności miejsca.
Jak zaplanować układ stanowisk i maszyn w stolarni?
Najważniejsza zasada jest prosta: materiał powinien poruszać się przez stolarnię możliwie jednokierunkowo, bez zbędnych nawrotów, krzyżowania dróg i odkładania półproduktów w przypadkowych miejscach. Taki układ nazywa się często przepływem technologicznym. Dzięki niemu łatwiej kontrolować kolejność operacji, utrzymać porządek oraz przewidzieć, gdzie powstają wąskie gardła.
W typowej stolarni można wyróżnić kilka stref:
- przyjęcie i składowanie materiału,
- wstępne cięcie,
- obróbkę wymiarową i kształtową,
- stanowiska montażowe,
- szlifowanie i przygotowanie powierzchni,
- wykończenie,
- magazynowanie gotowych elementów i wysyłkę,
- odpylanie oraz gospodarkę odpadami.
Nie zawsze wszystkie strefy będą osobnymi pomieszczeniami. W małym warsztacie część funkcji może być łączona, ale kolejność pracy nadal powinna pozostać czytelna. Im mniej cofania materiału między stanowiskami, tym mniejsze ryzyko kolizji, pomyłek i przestojów.
Strefy robocze i logika przepływu materiału
Układ stolarni należy dopasować do tego, czy zakład pracuje głównie na drewnie litym, materiałach drewnopochodnych czy gotowych komponentach meblowych. Inaczej projektuje się warsztat wykonujący schody i drzwi, a inaczej stolarnię produkującą zabudowy z płyty laminowanej. Różnice dotyczą nie tylko rodzaju maszyn, ale także sposobu składowania, wymagań odpylania i organizacji montażu.
Strefa składowania materiału
Tu zaczyna się cały proces. Dla drewna litego ważne są warunki przechowywania, ponieważ wilgotność materiału wpływa na stabilność wymiarową, klejenie i późniejszą pracę gotowego wyrobu. Drewno suszone komorowo i drewno sezonowane naturalnie może zachowywać się inaczej, a gotowość do obróbki nie zależy wyłącznie od czasu suszenia. Znaczenie ma także miejsce wzrostu, kierunek cięcia i jakość tarcicy.
Materiały płytowe, takie jak MDF, sklejka, płyta wiórowa czy laminowana płyta meblowa, wymagają z kolei wygodnego dostępu do transportu i bezpiecznego podparcia całej powierzchni. Płyty nie powinny być odkładane byle jak przy maszynach, bo szybko prowadzi to do uszkodzeń krawędzi i chaosu logistycznego.
Strefa składowania powinna być blisko przyjęcia materiału i w rozsądnej odległości od pierwszej operacji technologicznej. To ogranicza noszenie ciężkich elementów przez całą halę.
Strefa cięcia i rozkroju
To zwykle pierwsza operacja robocza. W zakładach meblowych centralnym punktem bywa pilarka formatowa, natomiast w stolarni pracującej na litym drewnie ważne miejsce może zajmować pilarka stołowa lub piła taśmowa. Każda z tych maszyn ma inne zastosowanie. Pilarka formatowa służy do precyzyjnego rozkroju płyt, piła taśmowa dobrze radzi sobie z krzywiznami i grubszym materiałem, a pilarka stołowa jest uniwersalna, ale wymaga starannego planowania przestrzeni podawania i odbioru elementu.
Projektując tę strefę, trzeba uwzględnić nie tylko gabaryt samej maszyny, lecz także długość podawanych i odbieranych elementów. To częsty błąd. Maszyna ustawiona „na styk” może formalnie się zmieścić, ale w praktyce nie pozwala bezpiecznie obrabiać dłuższych formatek, blatów czy listew.
Strefa obróbki zasadniczej
Po rozkroju materiał trafia zwykle na kolejne operacje: struganie, grubościowanie, frezowanie, wiercenie, rowkowanie lub obróbkę CNC. W przypadku drewna litego logiczny ciąg często obejmuje wyrówniarkę, a potem grubościówkę. To ważne rozróżnienie: wyrówniarka przygotowuje bazową, płaską powierzchnię i prostą krawędź, natomiast grubościówka nadaje wymiar względem wcześniej przygotowanej bazy. Sama grubościówka nie prostuje automatycznie skręconej deski.
Frezarki górnowrzecionowe i dolnowrzecionowe wymagają miejsca na prowadzenie elementu oraz odkładanie detali przed i po obróbce. Jeśli w zakładzie pracuje CNC, trzeba dodatkowo zaplanować przestrzeń na mocowanie płyt, przygotowanie programów CAD/CAM i obsługę półproduktów w oczekiwaniu na dalszy etap.
Strefa montażu i klejenia
Stanowiska montażowe powinny być spokojniejsze niż strefa intensywnej obróbki maszynowej. Potrzebują dobrego oświetlenia, stabilnych blatów roboczych i miejsca na ściski, prasy, osprzęt montażowy oraz kontrolę geometrii elementów. W warsztacie pracującym z drewnem litym istotne są też warunki temperaturowe i wilgotnościowe, bo wpływają one na klejenie i późniejszą pracę połączeń.
Jeśli stosowane są różne kleje, na przykład PVAc, poliuretanowe lub epoksydowe, organizacja stanowiska musi uwzględniać ich odmienne wymagania technologiczne. Zawsze należy opierać się na instrukcji producenta, a nie na uogólnieniach warsztatowych.
Szlifowanie, wykończenie i magazyn gotowych elementów
Szlifowanie generuje bardzo dużo drobnego pyłu, dlatego warto oddzielić tę strefę od montażu i wykończenia powierzchni. W przeciwnym razie pył osiada na elementach przygotowanych do lakierowania lub olejowania, pogarszając jakość powłoki. W większych zakładach strefa wykończenia bywa wydzielona jako osobne pomieszczenie z kontrolowaną wentylacją.
Gotowe elementy nie powinny wracać przez środek stolarni do przypadkowego kąta. Magazyn wyrobów gotowych najlepiej umieścić blisko pakowania i wydania, tak aby nie mieszać zakończonych zleceń z produkcją w toku.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Składowanie drewna litego | Wymaga kontroli wilgotności i stabilnego podparcia | Tarcica, kantówki, klejonka | Nie zakładaj, że każda partia materiału ma identyczną wilgotność i stabilność |
| Składowanie płyt | Duże formaty, ryzyko uszkodzenia krawędzi i oklein | MDF, płyta wiórowa, sklejka, laminaty | Przewidź wygodny dojazd do rozkroju i miejsce na odkładanie formatek |
| Pilarka formatowa | Precyzyjny rozkrój płyt i dużych elementów | Meblarstwo, zabudowy, fronty | Uwzględnij przestrzeń podawania i odbioru, nie tylko obrys maszyny |
| Wyrówniarka | Tworzy bazową płaszczyznę i prostą krawędź | Przygotowanie drewna litego | Najlepiej ustawiać ją przed grubościówką w ciągu technologicznym |
| Grubościówka | Nadaje jednolitą grubość względem przygotowanej bazy | Elementy konstrukcyjne, listwy, blaty | Nie zastępuje wyrówniarki przy materiale skręconym lub łukowatym |
| Stanowisko montażowe | Wymaga przestrzeni, światła i kontroli geometrii | Korpusy, drzwi, schody, ramy | Nie lokuj go w głównym ciągu transportowym |
| Szlifowanie | Generuje dużo drobnego pyłu | Przygotowanie do lakierowania, olejowania i montażu | Oddziel tę strefę od wykończenia powierzchni |
| Odpylanie | Usuwa wióry, trociny i pył drzewny | Cała stolarnia | Instalację dobiera się do rodzaju maszyn i rzeczywistego obciążenia pyłowego |
| Magazyn wyrobów gotowych | Chroni gotowe elementy przed uszkodzeniem i zabrudzeniem | Fronty, korpusy, schody, drzwi | Umieść go blisko pakowania i wydania, nie przy surowcu |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór układu stolarni trzeba zacząć od odpowiedzi na pytanie, co zakład produkuje najczęściej. Jeśli dominują meble z płyt, kluczowe będą ergonomia rozkroju, oklejanie, wiercenie i montaż korpusów. Jeżeli warsztat pracuje na drewnie litym, większego znaczenia nabierają struganie, sortowanie tarcicy, klejenie w formatki oraz sezonowanie półproduktów między operacjami.
Warto rozróżniać materiały, bo ich obróbka organizacyjnie bardzo się różni:
- MDF jest jednorodny i dobrze się frezuje, ale jest ciężki i pyli drobno.
- Płyta wiórowa jest popularna w korpusach meblowych, lecz krawędzie wymagają odpowiedniego traktowania i oklejania.
- Sklejka ma warstwową budowę z krzyżowym układem fornirów, dzięki czemu dobrze trzyma wymiar, ale jej właściwości zależą od klasy i rodzaju kleju.
- Drewno lite wymaga kontroli wilgotności, uwzględnienia usłojenia, skurczu i możliwych naprężeń po obróbce.
Rozwiązania techniczne należy dobierać do skali produkcji. W małej stolarni wielofunkcyjność i możliwość szybkiego przezbrojenia bywają ważniejsze niż maksymalna wydajność pojedynczej operacji. W większym zakładzie lepiej sprawdza się rozdzielenie stanowisk na wyspecjalizowane gniazda robocze.
Przy planowaniu maszyn trzeba też przewidzieć przyszły rozwój. Jeśli dziś warsztat wykonuje proste elementy, ale planuje wejść w produkcję schodów, drzwi albo większych zabudów, układ powinien zostawić rezerwę na dodatkowe stanowiska i transport wewnętrzny.
Najczęstsze błędy
- Projektowanie pod obrys maszyny, a nie pod pracę materiału. Najwięcej problemów pojawia się wtedy, gdy brakuje miejsca na długie lub szerokie elementy.
- Mieszanie stref czystych i brudnych. Szlifowanie obok lakierowania albo składowanie surowca przy gotowych frontach szybko obniża jakość.
- Brak logicznego kierunku przepływu. Materiał krąży po hali, wraca do wcześniejszych stanowisk i tworzy zatory.
- Niedoszacowanie miejsca na odkładanie półproduktów. W praktyce to właśnie odkładcze stoły, regały i wózki decydują o porządku.
- Pomijanie odpylania na etapie projektu. Późniejsze prowizoryczne instalacje są mniej skuteczne i bardziej uciążliwe.
- Za mało stanowisk montażowych. Produkcja może być szybka, ale gdy nie ma gdzie składać wyrobów, cały proces zwalnia.
- Brak miejsca serwisowego. Maszyna ustawiona zbyt ciasno utrudnia czyszczenie, wymianę narzędzi i bezpieczną konserwację.
Bezpieczeństwo i praktyczne wskazówki
Bezpieczeństwo w stolarni zaczyna się od układu przestrzeni. Operator nie powinien być zmuszany do omijania stosów materiału, cofania z długim elementem ani pracy w nienaturalnej pozycji. Dobrze zaprojektowany warsztat zmniejsza liczbę niebezpiecznych sytuacji jeszcze zanim włączy się pierwszą maszynę.
W praktyce warto pamiętać o kilku zasadach:
- zachowuj wolne ciągi komunikacyjne i transportowe,
- nie ustawiaj stanowisk tak, aby operatorzy pracowali „plecami do siebie” w strefie podawania materiału,
- przewiduj łatwy dostęp do wyłączników i elementów sterowania,
- stosuj skuteczne odciągi do pyłu, trocin i wiórów,
- nie demontuj osłon ani nie blokuj zabezpieczeń maszyn,
- przed wymianą tarczy, frezu lub noża wyłącz urządzenie i zabezpiecz je przed przypadkowym uruchomieniem zgodnie z instrukcją producenta,
- używaj ochrony oczu i słuchu, a przy pracy z pyłem także właściwej ochrony dróg oddechowych,
- przy obracających się maszynach zachowuj ostrożność z rękawicami, ponieważ w niektórych sytuacjach mogą zwiększyć ryzyko pochwycenia.
Pył drzewny nie jest tylko problemem porządkowym. Drobne frakcje mogą szkodzić zdrowiu, a w określonych warunkach stwarzają także ryzyko pożarowe lub wybuchowe. Dlatego odpylanie, filtracja i regularne sprzątanie są elementem technologii, a nie dodatkiem.
Ciekawostki
W wielu nowoczesnych stolarni więcej czasu oszczędza nie sama szybkość maszyn, lecz dobra organizacja przepływu. Przenoszenie, szukanie elementów i czekanie na wolne stanowisko potrafi zabierać większą część dnia niż właściwa obróbka.
Warsztaty pracujące na drewnie litym często celowo zostawiają strefę buforową między obróbką wstępną a finalnym wymiarowaniem. Pozwala to materiałowi „odprężyć się” po rozkroju lub struganiu, co zmniejsza ryzyko niespodzianek przy dalszej obróbce.
Coraz częściej projekt stolarni wykonuje się równolegle z planem instalacji elektrycznej, sprężonego powietrza i odpylania. To rozsądne podejście, bo późniejsze dostosowywanie infrastruktury do źle ustawionych maszyn zwykle kosztuje więcej niż przemyślenie układu na początku.
Czy układ stolarni powinien być inny dla drewna litego i płyt meblowych?
Tak. Drewno lite wymaga częściej strugania, kontroli wilgotności, klejenia i pracy z elementami o zmiennej strukturze. Produkcja z płyt częściej koncentruje się na rozkroju, oklejaniu krawędzi, wierceniu systemowym i montażu korpusów.
Od czego zacząć projektowanie warsztatu stolarskiego?
Najlepiej od analizy typowych zleceń, rodzaju materiałów i kolejności operacji. Dopiero potem dobiera się maszyny, strefy składowania i komunikację wewnętrzną.
Czy mała stolarnia potrzebuje wydzielonych stref?
Tak, choć nie zawsze jako osobne pomieszczenia. Nawet w małym warsztacie warto wyraźnie rozdzielić składowanie, obróbkę, montaż, szlifowanie i miejsce dla gotowych elementów.
Gdzie umieścić stanowisko szlifierskie?
Najlepiej z dala od wykończenia powierzchni i montażu końcowego. Szlifowanie generuje drobny pył, który łatwo osiada na świeżo przygotowanych elementach.
Czy jedna maszyna wielofunkcyjna ułatwia projekt stolarni?
Niekoniecznie. Może oszczędzać miejsce, ale często spowalnia pracę przez częste przezbrojenia. W małym warsztacie bywa praktyczna, jednak przy większej liczbie zleceń osobne stanowiska są zwykle wygodniejsze organizacyjnie.
Jak uwzględnić odpylanie już na etapie projektu?
Trzeba przewidzieć przebieg instalacji, miejsca odbioru pyłu z maszyn, separator lub jednostkę filtracyjną oraz wygodny dostęp do czyszczenia. System powinien wynikać z rodzaju maszyn i rzeczywistej ilości odpadów.
Czy CNC rozwiązuje problem organizacji pracy w stolarni?
Nie. CNC usprawnia wybrane operacje, ale wymaga przygotowania projektu, ścieżek narzędzia, mocowania materiału i dobrej logistyki wejścia oraz wyjścia elementów. Bez sensownego układu hali nawet zaawansowana maszyna nie usunie chaosu.
Jak zostawić miejsce na rozwój stolarni?
Warto planować rezerwę przestrzeni przy głównych ciągach technologicznych, instalacjach i magazynach. Dobrze też unikać ustawień, które całkowicie blokują możliwość dostawienia kolejnej maszyny lub dodatkowego stanowiska montażowego.
O autorze