Mocna i niewidoczna spoina klejowa to nie efekt przypadku, lecz suma kilku dobrze kontrolowanych etapów: właściwego doboru kleju, poprawnego przygotowania powierzchni, odpowiedniej wilgotności materiału oraz prawidłowego docisku. W stolarstwie samo „sklejenie” elementów nie przesądza jeszcze o jakości połączenia. O trwałości decyduje to, czy klej współpracuje z danym drewnem lub materiałem drewnopochodnym, a o estetyce – czy spoina nie przebija przez wykończenie, nie tworzy szczeliny i nie zmienia koloru powierzchni. W praktyce oznacza to, że równie ważne jak sam klej są geometria połączenia, dokładność obróbki i warunki pracy w warsztacie.
Jak uzyskać mocną i niewidoczną spoinę klejoną?
Najkrótsza odpowiedź brzmi: trzeba połączyć dobrze dopasowane elementy, odpowiedni klej i kontrolowany docisk. Klej nie powinien zastępować dokładności obróbki. Jeśli między elementami pozostaje zbyt duża szczelina, nawet dobry produkt nie zagwarantuje ani wysokiej wytrzymałości, ani estetycznego efektu.
W drewnie litym znaczenie ma także kierunek włókien, gatunek oraz wilgotność. Drewno liściaste, takie jak dąb, buk czy jesion, różni się gęstością i chłonnością od drewna iglastego, na przykład sosny czy świerku. To wpływa na rozprowadzanie kleju, siłę wnikania w strukturę drewna i zachowanie spoiny po czasie. Jeszcze inaczej zachowują się materiały płytowe: sklejka, MDF, płyta wiórowa czy płyta stolarska. Każdy z nich wymaga nieco innego podejścia.
Niewidoczna spoina nie oznacza zwykle braku kleju, lecz brak śladów błędów: wycieków, przebarwień, niedokładnego spasowania i nierównej pracy materiału po wyschnięciu. W meblarstwie i stolarce wykończeniowej szczególnie ważne jest, by spoina nie odcinała się kolorem po olejowaniu, lakierowaniu lub bejcowaniu.
Od czego zależy jakość połączenia klejonego?
Połączenie klejone jest układem, w którym współpracują: materiał, klej, geometria złącza i warunki otoczenia. Nie wystarczy więc znać nazwę kleju. Trzeba rozumieć, jak zachowuje się drewno i jak pracuje gotowy element.
Rodzaj materiału: drewno lite i materiały drewnopochodne
Drewno lite ma budowę włóknistą i anizotropową, czyli jego właściwości zależą od kierunku włókien. Inaczej zachowuje się przy klejeniu wzdłuż włókien, a inaczej poprzecznie. Gęste gatunki liściaste, takie jak dąb czy grab, mogą wymagać bardzo starannego przygotowania powierzchni, bo słabiej „wybaczają” błędy pasowania. Drewno iglaste, zwykle lżejsze i bardziej miękkie, często lepiej poddaje się obróbce, ale bywa bardziej żywiczne, co może wpływać na przyczepność.
Znaczenie ma też usłojenie, kierunek cięcia i jakość konkretnej tarcicy. Drewno z dużym udziałem drewna późnego, z wyraźnymi przyrostami rocznymi, może inaczej przyjmować klej niż drewno bardziej jednorodne. Na trwałość spoiny wpływają również skurcz i stabilność wymiarowa. Gatunki bardziej podatne na pracę pod wpływem zmian wilgotności mogą mocniej obciążać połączenie.
Materiały drewnopochodne są bardziej przewidywalne wymiarowo, ale mają własne ograniczenia. MDF ma jednorodną strukturę i dobrze obrabiane krawędzie, sklejka dzięki krzyżowemu układowi warstw forniru jest stabilna i mocna, a płyta wiórowa wymaga ostrożniejszego podejścia przy klejeniu krawędzi i połączeń narażonych na wyrwanie. Nie każdy klej i nie każda technika sprawdzą się tak samo dobrze dla każdego z tych materiałów.
Wilgotność drewna i warunki otoczenia
Drewno zbyt wilgotne albo zbyt suche względem warunków użytkowania może po sklejeniu zmieniać wymiary, co prowadzi do naprężeń, pęknięć lub „odczytania” spoiny na powierzchni. Dla elementów do wnętrz inne będą oczekiwania niż dla elementów stosowanych na zewnątrz lub w pomieszczeniach o podwyższonej wilgotności.
Znaczenie ma nie tylko sama liczba procent wilgotności, ale też jej zgodność z przyszłym środowiskiem pracy wyrobu. Drewno po suszeniu komorowym może być dobrze przygotowane do obróbki, ale jeśli nie miało czasu na wyrównanie wilgotności w warsztacie, po sklejeniu może nadal pracować. Z kolei drewno suszone naturalnie bywa mniej naprężone, lecz jego gotowość do klejenia trzeba każdorazowo zweryfikować pomiarem i oceną stanu materiału.
Na spoinę wpływają także temperatura i wilgotność powietrza podczas klejenia. Dane dotyczące minimalnej temperatury pracy, czasu otwartego i docisku należy zawsze sprawdzać w instrukcji producenta konkretnego kleju.
Przygotowanie powierzchni przed klejeniem
Dobra spoina powstaje na czystej, świeżo obrobionej i dobrze dopasowanej powierzchni. Kurz po szlifowaniu, tłuszcz, żywica, stare powłoki wykończeniowe czy przypalenia po narzędziu pogarszają przyczepność. W praktyce stolarskiej lepszy efekt daje zwykle dokładne struganie, frezowanie lub cięcie niż nadmierne wygładzanie powierzchni bardzo drobnym papierem ściernym.
Zbyt gładka powierzchnia nie zawsze jest korzystna, szczególnie przy niektórych gęstych gatunkach drewna. Jednocześnie powierzchnia nie może być poszarpana ani pełna włókien osłabionych obróbką tępym narzędziem. Najważniejsza jest powtarzalność i pasowanie elementów „na sucho”, jeszcze przed nałożeniem kleju.
Przy połączeniach wymagających wysokiej estetyki trzeba też zaplanować sposób usuwania wycieków. Rozmazany klej bywa niewidoczny przed wykończeniem, a po bejcowaniu lub olejowaniu tworzy jaśniejsze plamy.
Docisk i geometria połączenia
Docisk ma za zadanie zbliżyć elementy i zapewnić równomierną warstwę kleju, ale nie może być traktowany jako sposób „ratowania” źle dopasowanego złącza. Zbyt słaby docisk powoduje szczeliny i nierówną spoinę, a zbyt duży może wycisnąć nadmiar kleju do tego stopnia, że połączenie traci optymalną warstwę roboczą.
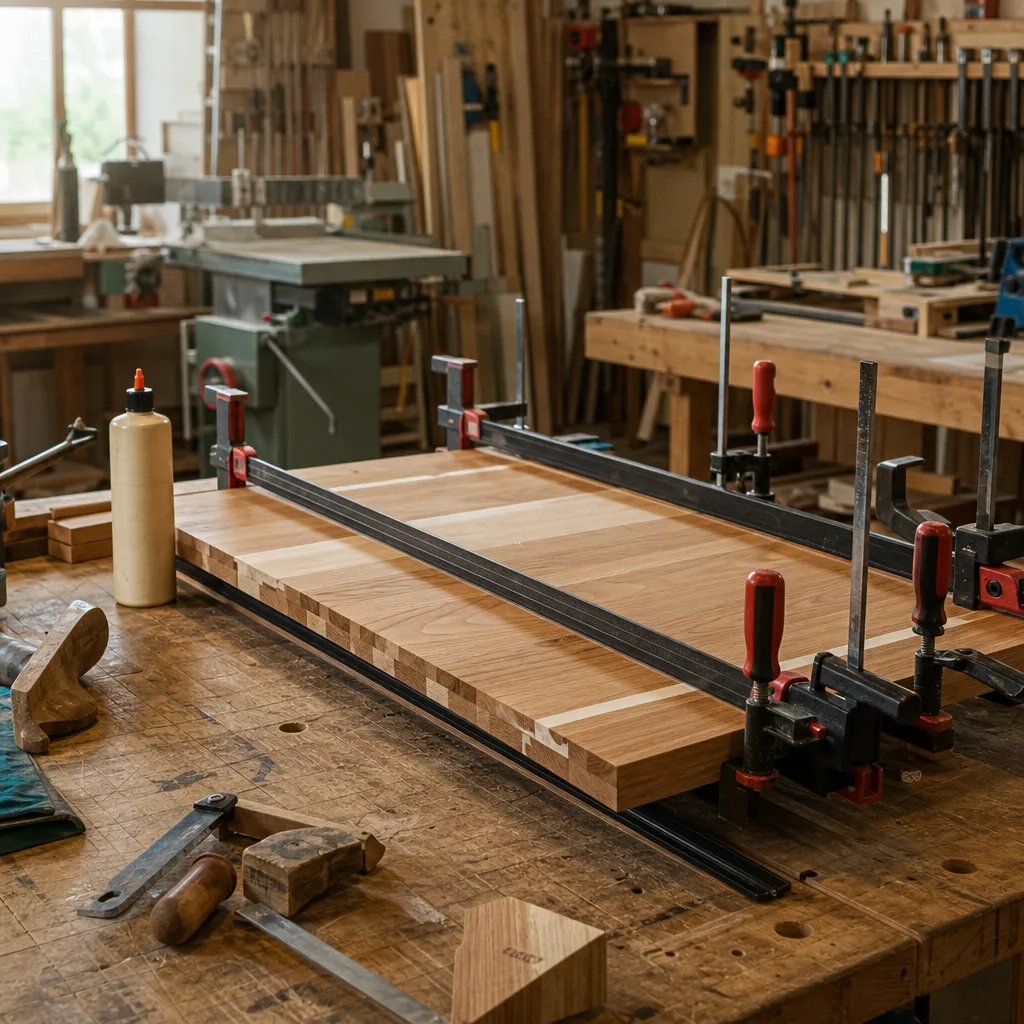
W praktyce ważniejsza od samej siły ścisku jest jego równomierność. Przy klejeniu szerokich płaszczyzn, na przykład blatów z litego drewna, trzeba rozłożyć ściski tak, by nie dopuścić do łódkowania elementu i powstania uskoku między klepkami.
Geometria połączenia wpływa na nośność. Proste sklejenie krawędzi bywa wystarczające przy dobrze przygotowanych lamelach blatu, ale już w ramach, drzwiach czy krzesłach często potrzebne są połączenia konstrukcyjne: czop i gniazdo, kołki, lamelki, domino, wpusty czy pióro i wpust. Klej wzmacnia wtedy całość, ale nie zastępuje sensownej konstrukcji.
Dobór typu kleju do zastosowania
W stolarstwie najczęściej spotyka się kleje PVAc, poliuretanowe i epoksydowe, a w określonych zastosowaniach także kleje kontaktowe i inne specjalistyczne systemy. PVAc, czyli popularne kleje dyspersyjne do drewna, dobrze sprawdzają się w wielu pracach wewnętrznych i są wygodne w użyciu. Dają zwykle jasną spoinę, co bywa korzystne estetycznie, ale nie zawsze są odpowiednie do warunków podwyższonej wilgotności czy szczególnych obciążeń.
Kleje poliuretanowe są cenione tam, gdzie liczy się odporność na trudniejsze warunki i możliwość pracy z mniej chłonnymi podłożami. Wymagają jednak uważnej pracy, ponieważ mogą pienić się podczas reakcji i utrudniać uzyskanie idealnie czystej, niewidocznej linii połączenia.
Kleje epoksydowe stosuje się między innymi tam, gdzie potrzebna jest zdolność wypełniania szczelin, wysoka odporność lub klejenie materiałów o niestandardowych właściwościach. Nie oznacza to jednak, że są uniwersalnym rozwiązaniem do każdej stolarskiej roboty. Ich dobór musi wynikać z zastosowania, a proporcje mieszania i sposób pracy zawsze powinny być zgodne z instrukcją producenta.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Klej PVAc | Wygodny w użyciu, typowy do drewna i wielu prac wewnętrznych | Meble, blaty klejone wewnętrzne, połączenia stolarskie | Sprawdzaj klasę i zalecenia producenta do danych warunków |
| Klej poliuretanowy | Odporny, reaktywny, może tworzyć spieniony nadmiar | Elementy narażone na wilgoć, trudniejsze złącza | Wymaga czystej pracy, bo wyciśnięty nadmiar utrudnia estetyczne wykończenie |
| Klej epoksydowy | Dwuskładnikowy, zdolny do wypełniania szczelin | Naprawy, nietypowe materiały, złącza specjalne | Nie zastępuje poprawnej konstrukcji połączenia |
| Drewno lite | Pracuje wraz ze zmianami wilgotności, ma kierunkową strukturę włókien | Meble, drzwi, schody, blaty | Uwzględnij kierunek słojów i wilgotność materiału przed klejeniem |
| Sklejka | Warstwowa, stabilna wymiarowo dzięki krzyżowemu układowi fornirów | Korpusy, elementy zabudowy, formy, meble | Odporność na wilgoć zależy od klasy i zastosowanego kleju w produkcie |
| MDF | Jednorodny, dobrze obrabialny, gładkie krawędzie po frezowaniu | Fronty, detale frezowane, elementy lakierowane | Krawędzie trzeba dobrze odpylić przed klejeniem i wykończeniem |
| Połączenie na czop i gniazdo | Klasyczne połączenie konstrukcyjne o dużej powierzchni klejenia | Ramy, stoły, drzwi, krzesła | Wymaga dokładności wykonania, bo klej nie skoryguje luzów |
| Lamelki lub domino | Pomagają pozycjonować elementy i zwiększają powierzchnię połączenia | Korpusy, blaty, ramy, montaż meblowy | Ułatwiają montaż, ale nie zwalniają z kontroli geometrii całości |
| Docisk ściskami | Stabilizuje złącze do czasu związania kleju | Prawie każde połączenie stolarskie | Ważniejsza od siły bywa równomierność rozkładu nacisku |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór rozwiązania warto zacząć od pytania: czy połączenie ma być przede wszystkim konstrukcyjne, estetyczne, czy montażowe? W lekkich korpusach meblowych z płyt drewnopochodnych często wystarczają dobrze zaplanowane połączenia na kołki, lamelki albo systemy montażowe wspomagane klejem. W ramach, drzwiach, krzesłach czy schodach zdecydowanie większe znaczenie ma geometria połączenia i odporność na długotrwałe obciążenie.
Do drewna litego o wyraźnej pracy materiału należy dobierać połączenia, które nie będą wymuszały nienaturalnego blokowania ruchów drewna. Dotyczy to zwłaszcza blatów, szerokich frontów i elementów o dużej zmianie wymiarów poprzecznie do włókien. Gęsty dąb, jesion czy buk mogą dawać bardzo mocne połączenia, ale wymagają dokładnego spasowania. Sosna i świerk są łatwiejsze w obróbce, lecz bardziej podatne na uszkodzenia krawędzi i miejscowe wgniecenia.
W materiałach płytowych wybór zależy od budowy materiału. Sklejka dobrze znosi klejenie krawędziowe i połączenia wpuszczane. MDF oferuje dobre rezultaty wizualne przy frontach lakierowanych, ale wymaga starannego odpylania. Płyta wiórowa jest ekonomiczna i powszechna w meblarstwie, jednak jej rdzeń stawia większe ograniczenia tam, gdzie połączenie ma przenosić duże siły lub pracować na odsłoniętej krawędzi.
Narzędzia dobiera się do precyzji i powtarzalności. Strugarka, pilarka stołowa, frezarka górnowrzecionowa czy wiertarka ze szablonem do kołków mają jeden wspólny cel: wykonać elementy tak, by klej miał co łączyć, a nie co wypełniać. Przy połączeniach wymagających bardzo czystej linii styku często lepszy wynik daje świeże struganie lub dokładne frezowanie niż samo szlifowanie.
Najczęstsze błędy
- Zły dobór kleju do warunków pracy – klej odpowiedni do mebla wewnętrznego nie musi sprawdzić się przy podwyższonej wilgotności.
- Klejenie materiału o niewłaściwej wilgotności – po wyschnięciu lub zawilgoceniu element może rozewrzeć spoinę albo ją uwidocznić.
- Zastępowanie dokładności grubą warstwą kleju – klej nie jest szpachlą do każdego połączenia.
- Słabe przygotowanie powierzchni – pył, tłuszcz, żywica lub pozostałości starej powłoki obniżają przyczepność.
- Nierównomierny docisk – powoduje uskoki, zwichrowanie klejonego układu albo lokalne osłabienie spoiny.
- Zbyt późny montaż po rozprowadzeniu kleju – po przekroczeniu czasu otwartego połączenie może nie osiągnąć zakładanej wytrzymałości.
- Nieumiejętne usuwanie wycieków – rozmazany klej często ujawnia się dopiero po bejcowaniu lub olejowaniu.
- Brak próby na odpadzie – szczególnie przy egzotycznych gatunkach drewna, nietypowych płytach i wykończeniu transparentnym.
Bezpieczeństwo i praktyczne wskazówki
Klejenie wydaje się pracą bezpieczniejszą niż cięcie czy frezowanie, ale w praktyce wymaga tej samej dyscypliny warsztatowej. Powierzchnie trzeba obrabiać ostrymi i sprawnymi narzędziami, z zachowaniem osłon, popychaczy i stabilnego podparcia materiału. Podczas przygotowania elementów nie wolno regulować maszyny w ruchu ani pracować tępymi narzędziami, bo to pogarsza jakość złącza i zwiększa ryzyko wypadku.
Przy pracy z klejami ważne są wentylacja i stosowanie się do instrukcji produktu. Dotyczy to szczególnie klejów reaktywnych i dwuskładnikowych. Należy chronić oczy, dbać o czystość stanowiska oraz unikać kontaktu chemii z nieprzystosowanymi pojemnikami i innymi produktami. Nie należy mieszać środków chemicznych bez wyraźnego zalecenia producenta.
Praktyczna zasada warsztatowa brzmi: zawsze wykonaj składanie na sucho. Pozwala ono sprawdzić pasowanie, kolejność montażu, rozkład ścisków i czas potrzebny na złożenie całości. To często ważniejsze niż sam wybór marki kleju. Dobrze jest również zabezpieczyć miejsca styku ścisków z drewnem przekładkami, aby nie odcisnąć szczęk na gotowym elemencie.
Nie można też lekceważyć pyłu drzewnego. Odpylanie stanowiska poprawia nie tylko bezpieczeństwo zdrowotne, ale i jakość klejenia. Drobny pył na krawędziach po szlifowaniu może skutecznie osłabić przyczepność i pogorszyć wygląd spoiny.
Ciekawostki
W dobrze wykonanym połączeniu drewno bywa słabsze od samej spoiny, dlatego przy próbach zniszczenia pęka obszar obok połączenia, a nie jego linia. Nie oznacza to jednak, że każdy klej da taki efekt w każdych warunkach.
Widoczność spoiny często ujawnia się dopiero po wykończeniu powierzchni. Drewno chłonie olej, bejcę lub lakier inaczej tam, gdzie pory są zatkane pozostałością kleju. Dlatego stolarska estetyka zaczyna się jeszcze przed wykończeniem, a nie dopiero przy ostatniej warstwie preparatu.
Połączenia nowoczesne, takie jak domino czy precyzyjne systemy kołkowe, nie są „gorsze” od tradycyjnych tylko dlatego, że są szybsze. W wielu zastosowaniach dają bardzo dobrą powtarzalność i wysoką jakość, o ile są właściwie dobrane do konstrukcji mebla lub elementu.
FAQ
Czy klej PVAc wystarczy do każdego połączenia stolarskiego?
Nie. To bardzo użyteczna grupa klejów, ale dobór zależy od warunków pracy elementu, materiału i wymagań wytrzymałościowych. Zawsze trzeba sprawdzić przeznaczenie konkretnego produktu.
Dlaczego spoina jest widoczna po olejowaniu, choć wcześniej wyglądała dobrze?
Najczęściej powodem są resztki kleju na powierzchni drewna albo zbyt duża szczelina między elementami. Olej podkreśla różnice chłonności i wtedy błąd staje się wyraźny.
Czy można kleić drewno zaraz po szlifowaniu?
Tak, ale powierzchnia musi być dobrze odkurzona, a sposób szlifowania nie może osłabić przyczepności. W wielu przypadkach lepszą bazą pod klejenie jest świeżo obrobiona powierzchnia po struganiu lub frezowaniu niż bardzo drobne szlifowanie.
Czy mocniejszy docisk zawsze oznacza mocniejsze połączenie?
Nie. Zbyt duży docisk może nadmiernie wycisnąć klej lub odkształcić układ elementów. Liczy się równomierny nacisk i poprawne spasowanie części.
Jakie połączenie wybrać, gdy spoina ma być niewidoczna?
To zależy od konstrukcji. W wielu elementach dobrze sprawdzają się połączenia na czop i gniazdo, kołki, lamelki, domino lub dokładne sklejenie krawędziowe. Niewidoczność zależy bardziej od precyzji wykonania i wykończenia niż od samej nazwy połączenia.
Czy drewno egzotyczne klei się tak samo jak krajowe?
Nie zawsze. Niektóre gatunki egzotyczne mają większą zawartość olejków lub inną strukturę porów, co może wpływać na przyczepność. Warto wykonać próbę i postępować zgodnie z zaleceniami dla danego kleju.
Czy można kleić MDF i drewno lite w jednym połączeniu?
Tak, ale trzeba uwzględnić różnice w pracy materiałów i ich chłonności. Takie połączenie powinno być przemyślane konstrukcyjnie, zwłaszcza jeśli drewno lite będzie zmieniać wymiary pod wpływem wilgotności.
Po czym poznać, że połączenie zostało dobrze przygotowane przed klejeniem?
Elementy powinny pasować na sucho, bez wymuszania kształtu ściskami, z równą linią styku i bez wyraźnych szczelin. Jeśli montaż bez kleju już sprawia problemy, po sklejeniu zwykle będzie tylko trudniej.
O autorze