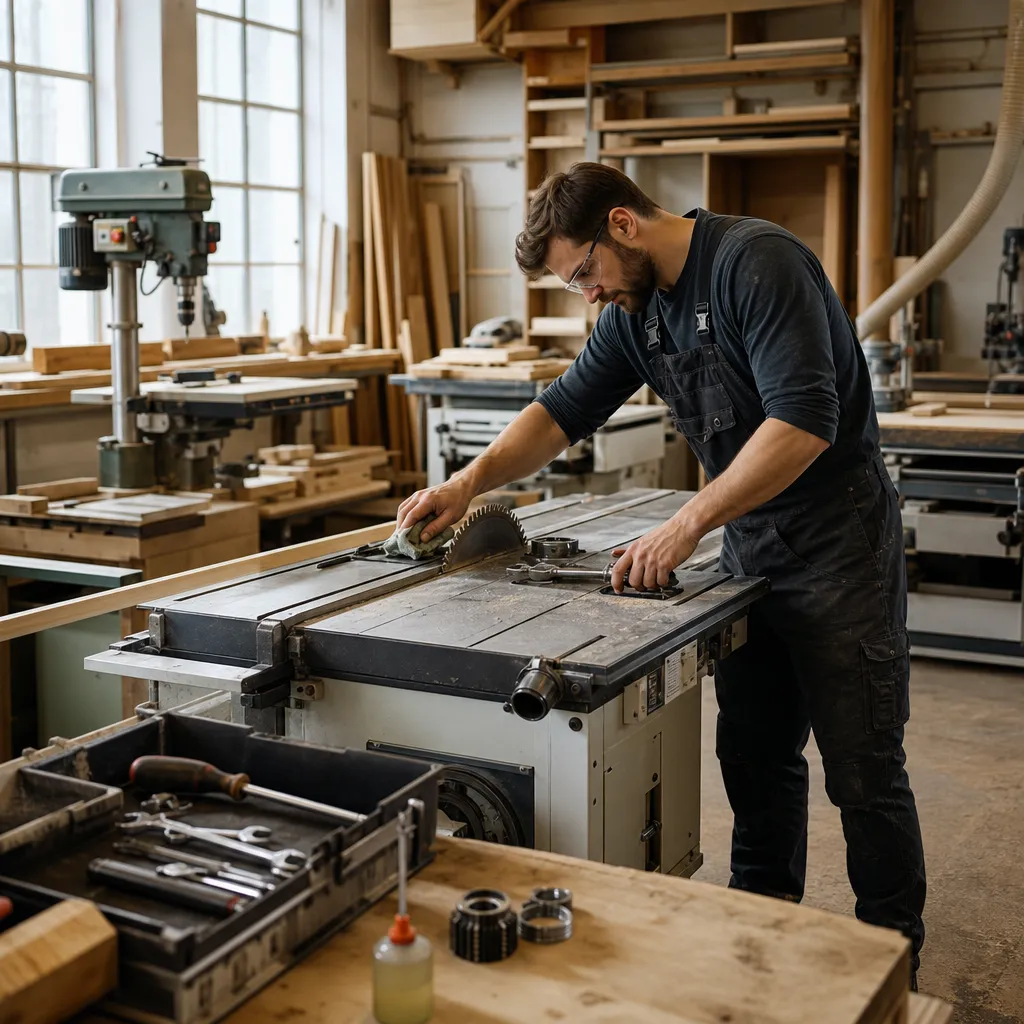
Konserwacja maszyn stolarskich nie polega wyłącznie na smarowaniu i okazjonalnym czyszczeniu. W praktyce jest to system działań, który wpływa jednocześnie na jakość obróbki, trwałość podzespołów, bezpieczeństwo operatora i przewidywalność pracy całej stolarni. Dobrze ułożony harmonogram przeglądów pozwala wcześniej wychwycić zużycie łożysk, rozregulowanie prowadnic, problemy z odpylaniem czy spadek skuteczności hamulców. Dzięki temu maszyna pracuje stabilniej, a ryzyko przestoju w środku zlecenia wyraźnie maleje.
Na czym polega skuteczna konserwacja maszyn stolarskich i jak ułożyć harmonogram przeglądów?
Skuteczna konserwacja maszyn stolarskich opiera się na czterech filarach: regularności, dokumentacji, zgodności z instrukcją producenta oraz obserwacji objawów zużycia. Sam kalendarz nie wystarczy, jeśli nikt nie sprawdza stanu tarcz, pasów, noży, osłon, wyłączników bezpieczeństwa i instalacji odpylającej. Z drugiej strony nawet dobra intuicja operatora nie zastąpi planu, który porządkuje codzienne, tygodniowe i okresowe czynności.
W stolarni spotyka się zwykle kilka grup urządzeń: pilarki stołowe i formatowe, grubościówki, wyrówniarki, frezarki dolno- i górnowrzecionowe, piły taśmowe, szlifierki, prasy, odciągi oraz maszyny CNC. Każda z nich zużywa się inaczej, ale logika przeglądów pozostaje podobna: najpierw czystość i bezpieczeństwo, potem geometria pracy, a następnie napęd i osprzęt tnący.
Dobry harmonogram powinien rozdzielać czynności na:
- kontrolę przed uruchomieniem – krótką, ale obowiązkową,
- obsługę codzienną – czyszczenie, odsysanie pyłu, kontrolę osłon,
- przeglądy tygodniowe lub miesięczne – regulacje, kontrolę luzów, pasów, prowadnic i połączeń,
- przeglądy okresowe – wykonywane zgodnie z intensywnością pracy i zaleceniami producenta,
- przeglądy po awarii lub przeciążeniu – gdy pojawiły się nietypowe dźwięki, drgania, przypalenia materiału albo spadek jakości obróbki.
Jak zbudować praktyczny system konserwacji w stolarni?
Harmonogram przeglądów ma sens tylko wtedy, gdy jest dopasowany do realnej pracy zakładu. Inne potrzeby ma mały warsztat wykonujący jednostkowe meble, a inne stolarnia produkcyjna pracująca zmianowo. Liczy się nie tylko rodzaj maszyn, lecz także ilość pyłu, częstotliwość przezbrojeń, obrabiany materiał i obciążenie napędów.
Najlepiej sprawdza się prosty model: dla każdej maszyny powstaje karta obsługi z listą punktów kontrolnych, datą przeglądu i miejscem na uwagi. To ważne zwłaszcza przy maszynach, które pozornie „działają normalnie”, a w rzeczywistości stopniowo tracą dokładność. W stolarstwie niewielkie odchyłki szybko przekładają się na większy problem: niedokładne kąty, nierówną grubość elementów, wyrwane włókna, przegrzewanie narzędzi albo nadmierny hałas.
Codzienna kontrola przed rozpoczęciem pracy
Najwięcej usterek da się wykryć podczas krótkiego sprawdzenia przed uruchomieniem maszyny. Operator powinien ocenić, czy urządzenie jest czyste, czy na stole i prowadnicach nie zalegają trociny, żywica lub resztki kleju, oraz czy narzędzie skrawające jest prawidłowo zamocowane.
W codziennej kontroli warto uwzględnić:
- stan osłon i ich swobodny ruch,
- działanie wyłącznika awaryjnego,
- stan przewodów, wtyczek i przyłączy,
- skuteczność odciągu pyłu,
- nietypowe luzy na przykładnicach, stolikach i suportach,
- ostrość narzędzia skrawającego.
Tępa tarcza lub stępione noże to nie tylko gorsza jakość cięcia czy strugania. To również wyższa temperatura obróbki, większe obciążenie silnika i większa skłonność materiału do przypaleń oraz wyrwań.
Przeglądy tygodniowe i miesięczne
Na tym etapie sprawdza się elementy, których zużycia nie widać od razu w codziennej pracy. Dotyczy to między innymi pasów napędowych, rolek posuwu, prowadnic liniowych, łożysk, układów smarowania oraz połączeń śrubowych narażonych na drgania.
W pilarkach stołowych i formatowych szczególnie ważna jest kontrola równoległości tarczy względem prowadnicy i stołu. Wyrówniarki i grubościówki wymagają sprawdzania ustawienia stołów, stanu wału nożowego oraz czystości rolek podających. Frezarki dolnowrzecionowe i górnowrzecionowe należy kontrolować pod kątem bicia narzędzia, stanu tulei zaciskowych i płynności regulacji wysokości.
W maszynach CNC dochodzi jeszcze kontrola prowadnic, śrub tocznych, układu chłodzenia wrzeciona, czystości szafy sterowniczej i poprawności bazowania. Nawet niewielkie zanieczyszczenia w strefie czujników mogą prowadzić do błędów pozycjonowania.
Czyszczenie, smarowanie i ochrona przed pyłem
Pył drzewny nie jest zwykłym zabrudzeniem. Drobna frakcja osiada w prowadnicach, wentylatorach silników, szafach elektrycznych i układach hamowania. W połączeniu z żywicą oraz wilgocią tworzy twarde osady, które pogarszają chłodzenie i utrudniają ruch elementów regulacyjnych.
Czyszczenie powinno być wykonywane w sposób kontrolowany. Nie każda maszyna nadaje się do intensywnego przedmuchiwania sprężonym powietrzem, bo pył może zostać wtłoczony głębiej w łożyska, elektronikę albo styki. W wielu przypadkach bezpieczniejsze jest odsysanie pyłu odkurzaczem przemysłowym lub instalacją odpylającą, a dopiero potem przecieranie odpowiednich powierzchni.
Smarowanie trzeba prowadzić zgodnie z dokumentacją maszyny. Nadmiar środka smarnego bywa równie szkodliwy jak jego brak, bo przyciąga pył i zanieczyszczenia. Nie wolno też stosować przypadkowych preparatów tam, gdzie producent przewiduje konkretny środek lub smar o określonym zastosowaniu.
Kontrola geometrii i dokładności obróbki
Maszyna może działać cicho i pozornie poprawnie, a mimo to produkować elementy niedokładne. Dlatego częścią konserwacji jest także kontrola geometrii. W stolarni szczególnie ważne są: prostopadłość, równoległość, płaskość stołów oraz powtarzalność ustawień.
Przykładowo:
- w pilarce formatowej sprawdza się ustawienie wózka, przykładnicy równoległej i kątowej,
- w wyrówniarce płaszczyznę stołu podawczego i odbiorczego,
- w grubościówce równoległość stołu względem wału,
- w pile taśmowej prowadzenie taśmy i stan kół,
- w CNC dokładność bazowania i luzów nawrotnych.
Jeśli gotowe elementy zaczynają „uciekać” wymiarowo, nie należy od razu zakładać błędu operatora albo wad materiału. Często przyczyną jest rozregulowana maszyna.
Dokumentowanie usterek i planowanie serwisu
Najbardziej praktyczny harmonogram to taki, który zostawia ślad. Notatki z przeglądów pozwalają zauważyć powtarzające się problemy: szybkie tępnienie noży, częste rozciąganie pasów, niestabilną pracę jednego wrzeciona, przegrzewanie silnika lub spadek skuteczności odpylania.
Warto zapisywać:
- datę i zakres przeglądu,
- objawy nieprawidłowej pracy,
- wymienione części eksploatacyjne,
- wykonane regulacje,
- osobę odpowiedzialną za kontrolę,
- decyzję: maszyna dopuszczona do pracy, obserwacja, wyłączenie z użytkowania.
W zakładzie produkcyjnym taka dokumentacja ułatwia także planowanie przestojów technicznych i zamawianie części zanim dojdzie do awarii.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Kontrola przed uruchomieniem | Krótka ocena stanu maszyny, osłon, przewodów i narzędzia | Każda maszyna stolarska przed rozpoczęciem zmiany | To najszybszy sposób wykrycia oczywistych zagrożeń i luzów |
| Czyszczenie stołów i prowadnic | Usuwanie pyłu, trocin, żywicy i resztek kleju | Pilarki, frezarki, wyrówniarki, grubościówki | Brud na stole pogarsza poślizg i może zaburzać dokładność podawania materiału |
| Kontrola narzędzi skrawających | Ocena ostrości, pęknięć, bicia i prawidłowego zamocowania | Tarcze, frezy, noże, taśmy tnące | Spadek jakości obróbki często wynika z narzędzia, a nie z silnika |
| Smarowanie | Obsługa punktów smarnych zgodnie z instrukcją producenta | Prowadnice, śruby, łożyskowane układy przesuwu | Nie każdy element wymaga tego samego środka smarnego |
| Kontrola pasów i napędów | Sprawdzenie napięcia, zużycia i współosiowości | Maszyny z napędem pasowym | Piski, drgania i spadek mocy mogą wskazywać na problem z napędem |
| Sprawdzenie geometrii | Kontrola równoległości, prostopadłości i płaskości | Pilarki, wyrówniarki, grubościówki, CNC | Niedokładna geometria daje błędy wymiarowe mimo poprawnej pracy silnika |
| Kontrola odpylania | Ocena drożności przewodów, separatorów i filtracji | Cała stolarnia, szczególnie strefa cięcia i szlifowania | Słaby odciąg pogarsza bezpieczeństwo, czystość i chłodzenie maszyny |
| Przegląd elektryczny i zabezpieczenia | Ocena stanu przycisków, krańcówek, hamulców i instalacji | Maszyny stacjonarne i automatyczne | Prace elektryczne powinny wykonywać osoby z odpowiednimi uprawnieniami |
| Rejestr przeglądów | Dokumentacja czynności, usterek i wymian części | Warsztat rzemieślniczy i stolarnia produkcyjna | Historia maszyny pomaga przewidywać awarie i planować serwis |
Jak dobrać materiał, narzędzie albo rozwiązanie?
W temacie konserwacji najważniejszy jest dobór rozwiązania serwisowego do typu maszyny i warunków pracy. Nie każda stolarnia potrzebuje rozbudowanego systemu CMMS, czyli komputerowego zarządzania utrzymaniem ruchu. W małym warsztacie często wystarczy czytelna karta przy każdej maszynie oraz stała lista kontroli.
Przy doborze harmonogramu warto uwzględnić:
- rodzaj maszyny – pilarka ma inne punkty krytyczne niż szlifierka szerokotaśmowa czy CNC,
- intensywność użytkowania – maszyna pracująca cały dzień wymaga częstszych przeglądów niż rezerwowa,
- obrabiany materiał – drewno żywiczne, MDF, HDF, sklejka czy płyta wiórowa inaczej obciążają układy tnące i odpylanie,
- dostępność części eksploatacyjnych – noże, tarcze, paski i łożyska dobrze mieć w zapasie, jeśli ich zużycie jest przewidywalne,
- kompetencje personelu – operator może wykonać podstawową kontrolę i czyszczenie, ale nie każdą regulację czy naprawę.
Jeśli stolarnia obrabia dużo materiałów drewnopochodnych, zwłaszcza MDF i płytę wiórową, szczególnego znaczenia nabiera odpylanie. Taki pył jest drobny, łatwo osiada w zakamarkach i szybciej obciąża filtry oraz układy chłodzenia niż grubsze trociny z litego drewna.
Najczęstsze błędy
Najpowszechniejszy błąd to reagowanie dopiero wtedy, gdy maszyna zaczyna hałasować albo psuć detal. W praktyce awaria zwykle jest końcem dłuższego procesu: najpierw pojawia się pył w nietypowym miejscu, potem rośnie opór przesuwu, następnie pojawiają się drgania, a dopiero na końcu dochodzi do uszkodzenia.
- Brak systematyczności – przeglądy „jak będzie czas” prawie zawsze oznaczają zaległości.
- Pomijanie instrukcji producenta – zwłaszcza przy smarowaniu, kalibracji i częstotliwości wymian.
- Praca tępym narzędziem – zwiększa obciążenie całej maszyny i pogarsza bezpieczeństwo.
- Niedocenianie odpylania – pył wpływa nie tylko na porządek, ale też na zdrowie, ryzyko pożarowe i trwałość urządzeń.
- Brak zapisu usterek – bez dokumentacji trudno wychwycić powtarzalny problem.
- Regulacje wykonywane „na oko” – w maszynach stolarskich geometria ma bezpośredni wpływ na jakość wyrobu.
- Dopuszczanie luzów i drgań – nawet niewielkie szybko odbijają się na krawędzi cięcia, frezowaniu i struganiu.
Bezpieczeństwo i praktyczne wskazówki
Konserwacja maszyn stolarskich jest częścią bezpieczeństwa pracy, a nie osobnym, technicznym dodatkiem. Maszyna źle wyregulowana, zabrudzona lub z uszkodzoną osłoną staje się nieprzewidywalna. To szczególnie niebezpieczne przy piłach, frezarkach i strugarkach, gdzie narzędzie obraca się z dużą prędkością.
Podstawowe zasady są niezmienne:
- przed regulacją, czyszczeniem i wymianą narzędzia należy wyłączyć maszynę i zabezpieczyć ją przed przypadkowym uruchomieniem zgodnie z instrukcją producenta,
- nie wolno demontować osłon ani blokować zabezpieczeń,
- należy używać ochrony oczu i słuchu, a przy wysokim zapyleniu także odpowiedniej ochrony dróg oddechowych,
- przy obracających się elementach nie należy stosować rozwiązań zwiększających ryzyko pochwycenia,
- drgania, zapach przegrzanego drewna, nietypowy hałas i ślady przypaleń należy traktować jako sygnał ostrzegawczy.
Praktyczna wskazówka dla stolarni: warto połączyć przeglądy maszyn z porządkiem organizacyjnym. Jeśli materiał przepływa logicznie przez strefę cięcia, obróbki, montażu, szlifowania i wykończenia, łatwiej utrzymać maszyny w czystości i zauważyć, gdzie pojawia się nadmierne zapylenie albo przeciążenie.
Ciekawostki
W wielu zakładach pierwszym objawem zbliżającej się awarii nie jest uszkodzenie mechaniczne, ale zmiana jakości powierzchni drewna. Drobne ślady falowania po grubościówce, nierówna krawędź po pile lub większa liczba wyrwań przy frezowaniu często pojawiają się wcześniej niż wyraźny hałas.
Ciekawym zjawiskiem jest też wpływ rodzaju materiału na tempo zabrudzania maszyn. Lite drewno iglaste, zwłaszcza bardziej żywiczne, zostawia osady utrudniające poślizg i chłodzenie narzędzi. Z kolei MDF i HDF generują bardzo drobny pył, który łatwo przenika do obudów i filtrów. W praktyce oznacza to, że ten sam harmonogram kalendarzowy nie zawsze daje taką samą skuteczność przy różnych profilach produkcji.
FAQ
Jak często należy wykonywać przegląd maszyn stolarskich?
To zależy od rodzaju maszyny, intensywności użytkowania i zaleceń producenta. Podstawowa kontrola powinna odbywać się przed każdą zmianą, a pełniejsze przeglądy okresowe w ustalonych odstępach czasu lub po określonej liczbie godzin pracy, jeśli producent tak to przewiduje.
Czy każdą maszynę można czyścić sprężonym powietrzem?
Nie. W wielu przypadkach sprężone powietrze tylko wtłacza pył głębiej w łożyska, elektronikę i szczeliny. Bezpieczniej jest najpierw odsysać pył, a sposób czyszczenia dobrać do konstrukcji urządzenia oraz instrukcji producenta.
Po czym poznać, że narzędzie skrawające wymaga wymiany lub ostrzenia?
Typowe objawy to przypalanie drewna, większy opór przy posuwie, pogorszenie jakości krawędzi, wyrwania włókien, nadmierny hałas i wzrost temperatury narzędzia. Czasem pojawiają się też drobne drgania, których wcześniej nie było.
Czy operator może sam wykonywać wszystkie czynności konserwacyjne?
Nie zawsze. Codzienna kontrola, czyszczenie i część prostych regulacji zwykle należą do obsługi. Natomiast naprawy elektryczne, głębsze regulacje układów bezpieczeństwa czy bardziej złożone czynności serwisowe powinny być wykonywane przez osoby z odpowiednimi kompetencjami.
Dlaczego odpylanie jest częścią konserwacji, a nie tylko utrzymania porządku?
Bo pył drzewny wpływa na działanie prowadnic, silników, układów chłodzenia, filtrów i elementów regulacyjnych. Słabe odpylanie obniża trwałość maszyny, pogarsza jakość obróbki i zwiększa zagrożenie zdrowotne oraz pożarowe.
Czy grubościówka sama wyprostuje skręconą deskę?
Nie. Grubościówka nadaje równą grubość względem wcześniej przygotowanej powierzchni odniesienia. Jeśli materiał jest skręcony lub wygięty, najpierw trzeba przygotować bazę, zwykle na wyrówniarce albo inną właściwą metodą.
Jakie objawy mogą wskazywać na problem z geometrią maszyny?
To między innymi brak powtarzalności wymiarów, odchyłki kąta prostego, falowanie powierzchni po obróbce, klinowanie materiału na pile i trudności z precyzyjnym ustawieniem prowadnic. Takie problemy często wynikają z rozregulowania, a nie z samego narzędzia.
Czy mała stolarnia też potrzebuje harmonogramu przeglądów?
Tak, choć nie musi być rozbudowany. Nawet prosty arkusz z listą codziennych i miesięcznych czynności znacząco poprawia bezpieczeństwo i pomaga uniknąć kosztownych przestojów. W małym warsztacie jedna niesprawna maszyna potrafi zatrzymać całą realizację.
O autorze