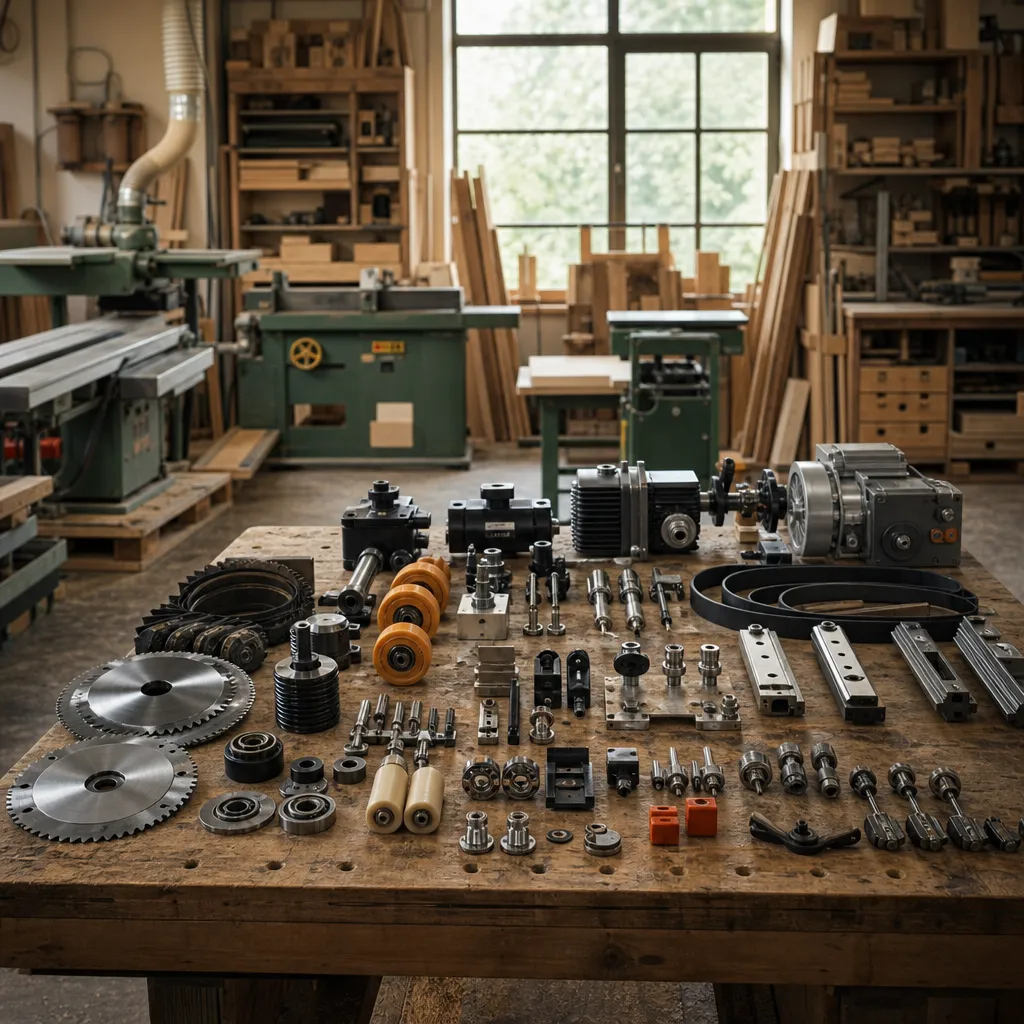
W sprawnie działającej stolarni przestój maszyny bywa droższy niż sama część zamienna. Dlatego magazyn części do maszyn stolarskich nie powinien być przypadkowym zbiorem „na wszelki wypadek”, lecz świadomie zbudowanym zapasem elementów szybko zużywających się, awaryjnych i krytycznych dla ciągłości produkcji. Dotyczy to zarówno dużych zakładów z parkiem maszynowym CNC, jak i mniejszych warsztatów pracujących na pilarce formatowej, grubościówce czy okleiniarce. Dobrze prowadzony magazyn ogranicza przestoje, ułatwia planowanie serwisu i poprawia bezpieczeństwo pracy.
Części do maszyn stolarskich – co naprawdę warto mieć na magazynie?
Najkrótsza odpowiedź brzmi: przede wszystkim te części, które zużywają się regularnie, mają wpływ na bezpieczeństwo oraz mogą unieruchomić maszynę z dnia na dzień. W praktyce nie chodzi o gromadzenie wszystkiego, lecz o rozsądny podział na kilka grup.
Do pierwszej należą materiały eksploatacyjne: paski klinowe i wielorowkowe, łożyska, noże, tarcze, frezy, szczotki silnikowe w maszynach, które je posiadają, taśmy ścierne, pasy transportowe czy rolki dociskowe. Ich żywotność jest ograniczona i zwykle da się przewidzieć moment wymiany.
Druga grupa to elementy krytyczne, których awaria zatrzymuje produkcję: wyłączniki krańcowe, czujniki, styczniki, bezpieczniki właściwego typu, przyciski start-stop, przewody zasilające do konkretnych podzespołów, elektrozawory, króćce i przewody pneumatyczne. W nowoczesnych maszynach stolarskich problemem nie zawsze jest sama usterka, ale czas oczekiwania na dostawę nietypowego czujnika lub modułu.
Trzecią grupą są części wpływające na jakość obróbki. Zużyte rolki, luźne łożyska prowadzące, tępe noże czy wypracowane elementy posuwu nie zawsze zatrzymują maszynę natychmiast, ale pogarszają dokładność cięcia, strugania, frezowania lub oklejania. To z kolei oznacza odrzuty, poprawki i większe zużycie materiału.
Warto pamiętać, że inny zapas utrzyma zakład produkujący meble z płyty laminowanej, a inny stolarnia wykonująca schody, drzwi lub elementy z litego drewna. Profil produkcji decyduje o tym, które części są naprawdę krytyczne.
Jak zbudować praktyczny magazyn części w stolarni?
Skuteczny magazyn części nie zaczyna się od zakupów, lecz od analizy parku maszynowego. Trzeba wiedzieć, które urządzenia pracują codziennie, jakie podzespoły zużywają się najszybciej i jakie awarie występowały wcześniej. Dopiero wtedy można podjąć decyzję, co kupować na zapas, a co zamawiać dopiero przy planowanym serwisie.
Podział części według znaczenia dla produkcji
Najpraktyczniejszy jest podział na trzy poziomy:
- części krytyczne – bez nich maszyna staje i nie ma prostego obejścia,
- części eksploatacyjne – wymieniane okresowo, przewidywalnie,
- części pomocnicze – drobne elementy montażowe i regulacyjne.
Przykładowo dla pilarki formatowej krytyczne mogą być pasek napędu, łożyska wybranych zespołów i wyłącznik bezpieczeństwa. Dla okleiniarki będą to rolki dociskowe, noże agregatów, czujniki i elementy pneumatyki. Dla strugarki czy grubościówki priorytetem będą noże, paski, łożyska i elementy posuwu.
Różnice między częściami eksploatacyjnymi a awaryjnymi
W stolarni często myli się te dwie grupy. Części eksploatacyjne zużywają się naturalnie wskutek pracy: noże, piły, pasy, filtry, taśmy szlifierskie. Można planować ich wymianę na podstawie godzin pracy, jakości powierzchni czy zaleceń producenta.
Części awaryjne nie muszą zużywać się systematycznie, ale gdy zawiodą, unieruchamiają maszynę. Należą do nich czujniki, przekaźniki, krańcówki, sterownicze przyciski, niektóre elementy elektroniczne i pneumatyczne. Tu ważna jest nie tyle częstotliwość uszkodzeń, ile skutek awarii.
Rola dokumentacji i oznaczeń
Nawet dobrze zaopatrzony magazyn nie pomoże, jeśli części są opisane ogólnie jako „łożysko”, „pasek” albo „czujnik od piły”. Każdy element powinien mieć przypisanie do konkretnej maszyny, zespołu i najlepiej numeru katalogowego producenta. Wiele pomyłek bierze się z tego, że dwa podobne wizualnie podzespoły mają inne wymiary, zakres pracy albo sposób montażu.
W praktyce warto prowadzić prostą kartotekę:
- nazwa maszyny i model,
- oznaczenie części,
- miejsce montażu,
- liczba sztuk minimalna,
- data ostatniej wymiany,
- uwagi serwisowe.
Taki system nie musi być rozbudowany. W małym warsztacie wystarczy uporządkowany arkusz i fizyczne etykiety na pojemnikach.
Jakie części najczęściej zużywają się w typowych maszynach stolarskich?
W pilarce stołowej i formatowej często zużywają się paski napędowe, łożyska, wkładki stołu, elementy prowadzenia wózka, osprzęt dociskowy i oczywiście tarcze pilarskie. W wyrówniarce i grubościówce dochodzą noże, rolki posuwu, łożyska wału oraz elementy przeniesienia napędu.
W szlifierkach szerokotaśmowych i krawędziowych istotne są taśmy ścierne, elementy docisku, taśmy transportowe, łożyska rolek i podzespoły odciągu pyłu. W frezarkach, zarówno dolnowrzecionowych, jak i górnowrzecionowych używanych stacjonarnie, krytyczne są tuleje zaciskowe, łożyska, frezy oraz elementy prowadzenia i osłon.
W maszynach CNC lista bywa dłuższa: oprawki narzędziowe, tulejki, narzędzia skrawające, czujniki bazowania, przewody pneumatyczne, filtry układów podciśnienia oraz elementy mocowania materiału. Nie oznacza to jednak, że trzeba magazynować całe moduły elektroniki. Bardziej opłaca się mieć na stanie to, co rzeczywiście ulega zużyciu lub bywa problematyczne w dostawie.
Magazyn części a logika pracy stolarni
Dobrze zorganizowana stolarnia działa w logicznym przepływie: od składowania materiału, przez cięcie i obróbkę, po montaż, szlifowanie i wykończenie. Magazyn części powinien wspierać ten układ. Części do maszyn od cięcia warto przechowywać blisko strefy rozkroju, a materiały eksploatacyjne do szlifierek przy dziale szlifowania. Skraca to czas reakcji i zmniejsza ryzyko, że operator zamontuje nieodpowiedni element „bo był pod ręką”.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Paski napędowe | Elementy przenoszące napęd, podatne na zużycie i starzenie | Pilarki, strugarki, szlifierki, okleiniarki | Warto mieć komplet zgodny z oznaczeniem producenta, nie tylko „podobny wymiar” |
| Łożyska | Części o dużym wpływie na kulturę pracy i dokładność | Wały, rolki, prowadzenia, agregaty robocze | Hałas, luz i nagrzewanie często sygnalizują zbliżającą się wymianę |
| Noże i płytki skrawające | Bezpośrednio wpływają na jakość powierzchni i obciążenie maszyny | Wyrówniarki, grubościówki, frezarki, głowice | Tępe narzędzie pogarsza jakość obróbki i zwiększa ryzyko przegrzewania |
| Tarcze pilarskie | Dobierane do materiału, kierunku cięcia i maszyny | Rozkrój drewna litego, płyt, sklejki, laminatów | Nie jedna tarcza do wszystkiego; warto mieć osobne do cięcia wzdłużnego i poprzecznego |
| Czujniki i krańcówki | Małe podzespoły sterujące, często krytyczne dla pracy maszyny | CNC, okleiniarki, maszyny z automatyką | Awaria bywa drobna, ale bez zapasu postój może trwać długo |
| Elementy pneumatyki | Przewody, złączki, elektrozawory, siłowniki pomocnicze | Okleiniarki, dociski, systemy podawcze | Nieszczelności obniżają skuteczność docisku i stabilność pracy |
| Rolki i elementy posuwu | Zużywają się mechanicznie i tracą przyczepność | Grubościówki, okleiniarki, szlifierki | Zużyte rolki powodują poślizg, nierówny posuw i błędy obróbki |
| Przyciski, styczniki, bezpieczniki | Podstawowe elementy układu sterowania i zasilania | Większość maszyn stolarskich | Trzeba stosować części o właściwych parametrach i zgodne z dokumentacją |
| Filtry i elementy układu odpylania | Wpływają na skuteczność odciągu pyłu i ochronę podzespołów | Szlifierki, CNC, instalacje odpylające | Zaniedbany odpylacz obniża jakość pracy i zwiększa zagrożenie pyłem |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór części zapasowych powinien wynikać z realnych warunków pracy maszyny, a nie z samej ceny zakupu. Ta sama pilarka może pracować sporadycznie przy cięciu litego drewna albo codziennie w intensywnym rozkroju płyt laminowanych. W obu przypadkach zapotrzebowanie na tarcze, paski, łożyska czy wkładki stołu będzie inne.
Przy doborze warto brać pod uwagę:
- typ maszyny i jej obciążenie,
- rodzaj obrabianego materiału – drewno lite, MDF, płyta wiórowa, sklejka, laminaty,
- dostępność części na rynku,
- czas dostawy,
- skutki awarii dla produkcji,
- zalecenia producenta urządzenia.
Nie każdą część opłaca się kupować jako oryginalną, ale nie każdą warto zastępować zamiennikiem. Dotyczy to szczególnie elementów odpowiedzialnych za bezpieczeństwo, dokładność prowadzenia, geometrię pracy oraz kompatybilność z automatyką. W wielu przypadkach rozsądna praktyka polega na stosowaniu oryginałów lub sprawdzonych zamienników od wyspecjalizowanych dostawców, z zachowaniem pełnej zgodności wymiarowej i funkcjonalnej.
Osobna kwestia to narzędzia skrawające. Tarcza do cięcia płyty laminowanej nie będzie optymalna do szybkiego cięcia wzdłużnego litego drewna. Podobnie frez do MDF-u może inaczej zużywać się przy obróbce sklejki czy klejonki. Dlatego magazyn części często powinien obejmować także kilka typów narzędzi do różnych materiałów, a nie jeden „uniwersalny” komplet.
Najczęstsze błędy
Najczęstszy błąd to magazynowanie przypadkowych części bez analizy awaryjności maszyn. W efekcie na półkach leżą elementy rzadko używane, a brakuje prostego czujnika, paska lub rolki, od których zależy cała zmiana produkcyjna.
Drugim błędem jest brak identyfikacji części. Jeśli opakowanie zostanie otwarte, a opis zniknie, po kilku miesiącach trudno stwierdzić, do której maszyny dany element pasuje. To szczególnie problematyczne przy łożyskach, krańcówkach, oprawkach czy złączkach pneumatycznych.
Trzeci błąd to kupowanie wyłącznie pod cenę. Tani zamiennik może sprawdzić się w prostym podzespole pomocniczym, ale w układzie bezpieczeństwa, precyzyjnym prowadzeniu albo zespole roboczym może generować kolejne awarie lub pogarszać jakość obróbki.
Kolejna pomyłka dotyczy narzędzi skrawających. Wiele warsztatów zbyt długo pracuje na tępych tarczach, frezach i nożach, traktując je nie jako części eksploatacyjne, lecz jako wyposażenie „aż do uszkodzenia”. Tymczasem jakość krawędzi, przypalenia, większy opór skrawania i wzrost hałasu zwykle wcześniej sygnalizują potrzebę wymiany lub ostrzenia.
Błędem jest też nieuwzględnianie odpylania. Zapylenie przyspiesza zużycie prowadnic, łożysk, rolek i elementów elektrycznych. W stolarni pył drzewny nie jest tylko problemem porządkowym. Wpływa na zdrowie, jakość pracy i trwałość maszyn.
Bezpieczeństwo i praktyczne wskazówki
Magazyn części powinien wspierać bezpieczną eksploatację maszyn, a nie prowizoryczne naprawy. Jeśli osłona jest uszkodzona, wyłącznik bezpieczeństwa działa niepewnie albo docisk nie trzyma materiału, nie należy „ratować produkcji” obejściem zabezpieczeń. To dotyczy szczególnie pilarek, frezarek, strugarek i szlifierek.
W praktyce warto wdrożyć kilka zasad:
- utrzymywać zapas podstawowych części bezpieczeństwa zgodnych z dokumentacją maszyny,
- wymieniać zużyte narzędzia zanim pogorszą stabilność pracy,
- przechowywać części w suchym, czystym miejscu, z dala od pyłu i wilgoci,
- oznaczać datę zakupu i przeznaczenie elementu,
- prowadzić prosty harmonogram przeglądów,
- przed wymianą tarczy, noża, frezu lub innego podzespołu wyłączyć urządzenie i zabezpieczyć je przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Przy obracających się elementach roboczych szczególne znaczenie mają osłony, popychacze, stabilne mocowanie materiału, ochrona oczu i słuchu oraz sprawny odciąg. Nie każda czynność wymaga rękawic, a przy niektórych maszynach rękawice mogą nawet zwiększać ryzyko pochwycenia. Dlatego środki ochrony należy dobierać do konkretnej operacji.
W strefach, gdzie pracuje się z pneumatyką, elektryką sterowniczą, klejami lub chemią technologiczną, równie ważne są wentylacja, porządek i przestrzeganie instrukcji producenta. Sam zapas części nie zastąpi poprawnej diagnostyki przyczyny awarii.
Ciekawostki
W wielu nowoczesnych stolarniach największym problemem nie są dziś duże uszkodzenia mechaniczne, lecz drobne usterki automatyki: czujniki, przewody sygnałowe, moduły pośrednie czy zabrudzone elementy odczytu położenia. Mały podzespół o niewielkiej wartości może zatrzymać kosztowną linię na wiele godzin.
Interesujące jest też to, że jakość części i narzędzi skrawających ma bezpośredni wpływ nie tylko na trwałość maszyn, ale i na zachowanie drewna oraz materiałów drewnopochodnych podczas obróbki. Tępe narzędzie częściej wyrywa włókna drewna litego, przypala twarde gatunki liściaste i powoduje wyszczerbienia na laminowanych płytach. To pokazuje, że magazyn części jest pośrednio związany także z jakością gotowego mebla, schodów czy drzwi.
W zakładach obrabiających różne materiały problemem bywa także pozorna „uniwersalność” osprzętu. Inaczej zachowuje się lite drewno o zmiennym usłojeniu, inaczej MDF o jednorodnej strukturze, a jeszcze inaczej sklejka z krzyżowym układem warstw forniru. Stąd potrzeba utrzymywania kilku typów narzędzi i części nastawczych do różnych technologii.
FAQ: Czy każda stolarnia musi mieć duży magazyn części?
Nie. Mały warsztat nie potrzebuje rozbudowanego magazynu, ale powinien mieć zapas części krytycznych i eksploatacyjnych do maszyn używanych najczęściej. Liczy się trafność doboru, nie sama liczba pozycji.
FAQ: Jakie części najczęściej warto mieć do pilarki formatowej?
Zwykle są to tarcze dopasowane do różnych materiałów, paski napędowe, elementy dociskowe, wybrane łożyska, wkładki stołu oraz podstawowe elementy sterowania i bezpieczeństwa zgodne z dokumentacją maszyny.
FAQ: Czy opłaca się kupować tańsze zamienniki?
Czasem tak, ale zależy to od funkcji części. W elementach pomocniczych bywa to uzasadnione. W podzespołach wpływających na bezpieczeństwo, dokładność albo współpracę z automatyką trzeba zachować dużą ostrożność i sprawdzać pełną zgodność.
FAQ: Jak przechowywać części do maszyn stolarskich?
Najlepiej w suchym, czystym miejscu, w opisanych pojemnikach lub opakowaniach, z oznaczeniem modelu maszyny i numeru części. Warto chronić je przed pyłem, wilgocią i przypadkowym pomieszaniem kompletów.
FAQ: Czy narzędzia skrawające też należy traktować jako części magazynowe?
Tak. Tarcze, noże, frezy i płytki są typowymi elementami eksploatacyjnymi. Ich dostępność na miejscu ma duży wpływ na ciągłość pracy i jakość obróbki.
FAQ: Po czym poznać, że zapas części w stolarni jest źle dobrany?
Najczęściej po tym, że mimo pełnych półek maszyny i tak stoją z powodu braków drobnych elementów. Sygnałem ostrzegawczym są też częste zakupy awaryjne, chaos w oznaczeniach i powtarzające się pomyłki montażowe.
FAQ: Czy do maszyn CNC trzeba magazynować elektronikę?
Niekoniecznie szeroki zakres. Zwykle bardziej sensowny jest zapas części zużywalnych i problematycznych w dostawie, takich jak oprawki, czujniki, przewody pneumatyczne, elementy mocowania i wybrane podzespoły eksploatacyjne. Zakres zależy od konkretnej maszyny i wsparcia serwisowego.
O autorze