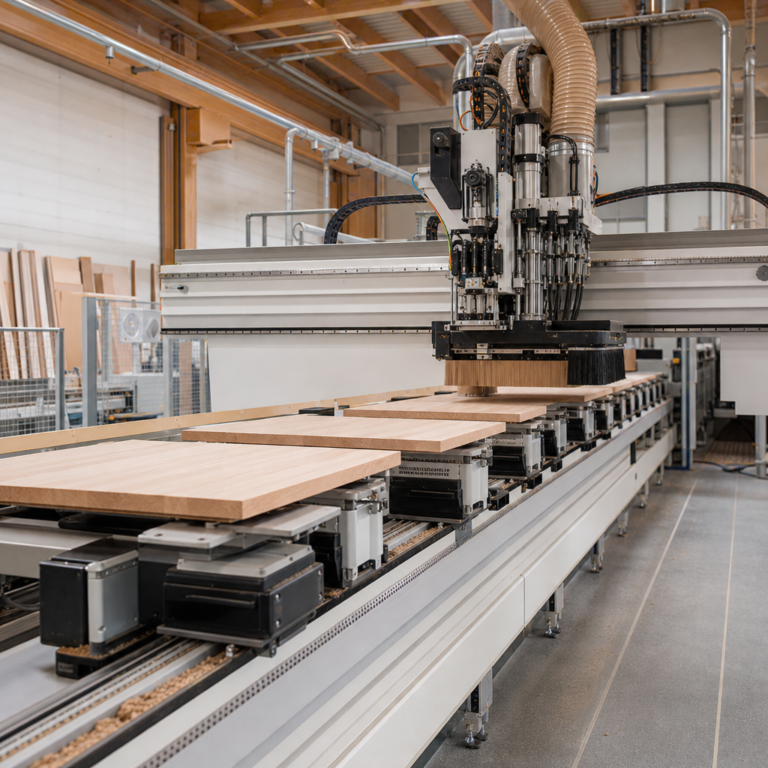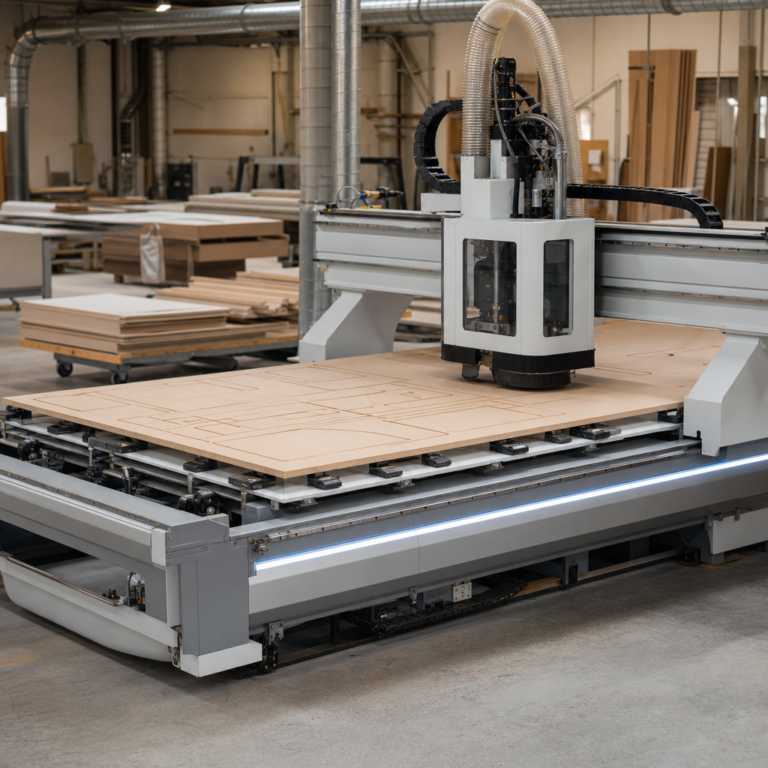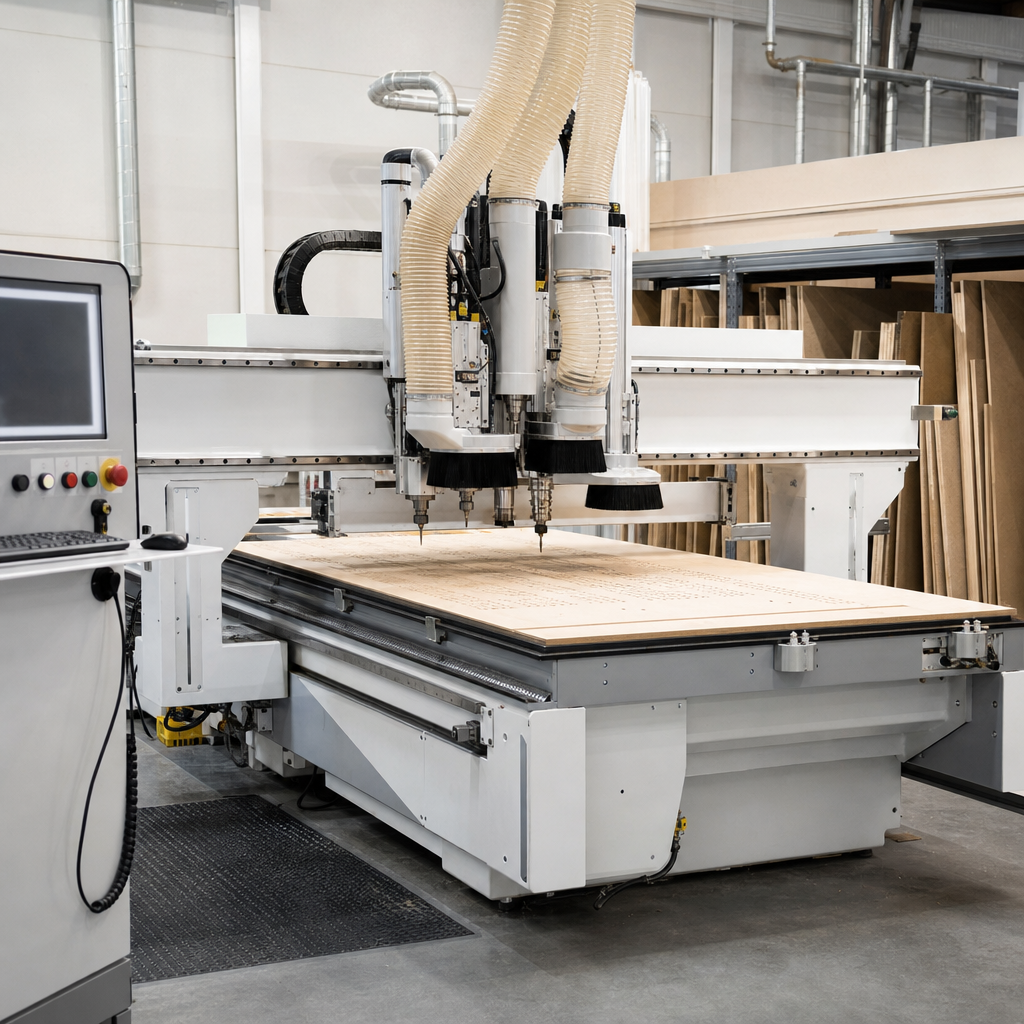
Centrum CNC wiertarskie to wyspecjalizowana obrabiarka przeznaczona do precyzyjnego wykonywania otworów, gniazd, nawiertów pod okucia oraz innych operacji wiercenia i frezowania pomocniczego w elementach drewnopochodnych i litego drewna. W praktyce najczęściej pracuje w produkcji mebli skrzyniowych, frontów, korpusów i elementów wymagających powtarzalnego rozstawu otworów montażowych. Najważniejszą zaletą takiej maszyny jest połączenie wysokiej dokładności, automatyzacji i możliwości szybkiego przezbrajania między różnymi detalami. Nie jest to jednak urządzenie „samowystarczalne” — wymaga poprawnie przygotowanego projektu, technologii, ścieżek narzędzia oraz właściwego mocowania materiału.
Czym jest i do czego służy centrum CNC wiertarskie?
Centrum CNC wiertarskie jest sterowaną numerycznie maszyną stolarską, której głównym zadaniem jest wykonywanie otworów w zadanych położeniach i pod określonym kątem względem powierzchni elementu. W zależności od konstrukcji maszyna może wiercić pionowo, poziomo, z czoła, z boku, a także realizować lekkie frezowanie rowków, kieszeni lub kanałów technologicznych.
Materiałem obrabianym są przede wszystkim płyty meblowe, MDF, HDF, sklejka, płyta wiórowa laminowana, kompakty drewnopochodne, a w części zastosowań również lite drewno. Podstawowy efekt obróbki to dokładne i powtarzalne przygotowanie elementów do montażu: pod kołki, konfirmaty, mimośrody, zawiasy puszkowe, prowadnice, złącza oraz okucia meblowe.
W odróżnieniu od klasycznej wiertarki wielowrzecionowej centrum CNC wiertarskie nie ogranicza się do jednego stałego układu wierceń. Dzięki sterowaniu numerycznemu można dynamicznie zmieniać położenie otworów, programy produkcyjne i sekwencję obróbki bez mechanicznego przestawiania całych zespołów roboczych. To szczególnie ważne w krótkich seriach, produkcji na zamówienie i systemach „partia 1”.
Jak działa?
Zasada działania centrum CNC wiertarskiego opiera się na współpracy projektu cyfrowego, sterowania osiami oraz zespołów wiercących. Proces rozpoczyna się od przygotowania modelu elementu w systemie CAD, następnie technolog w środowisku CAM definiuje operacje, pozycje wierceń, głębokości, średnice narzędzi i kolejność pracy. Na tej podstawie generowany jest kod sterujący lub program maszynowy, który interpretuje układ CNC.
Narzędziem roboczym są wiertła zamocowane w głowicach wiercących albo we wrzecionie, a w niektórych konstrukcjach również frezy pobierane z magazynu narzędzi. Narzędzie wykonuje ruch obrotowy oraz ruch roboczy w osi posuwu, natomiast materiał może pozostawać nieruchomy na stole, być dociskany punktowo, mocowany podciśnieniowo albo podawany przez układ transportowy. W centrach przelotowych to detal przesuwa się przez strefę obróbki, a agregaty wykonują operacje w odpowiednim momencie.
Podstawowy przebieg pracy wygląda następująco: projekt → przygotowanie technologii → generowanie ścieżek narzędzia → mocowanie materiału → bazowanie → obróbka → kontrola detalu. W praktyce jakość końcowa zależy nie tylko od samej maszyny, ale także od poprawnej bazy materiału, dokładności formatu płyty, jakości wierteł, kalibracji osi oraz prawidłowego odpylania.
Budowa i najważniejsze elementy
Choć konstrukcje poszczególnych producentów różnią się układem roboczym, większość centrów CNC wiertarskich ma kilka wspólnych zespołów. Ich zrozumienie jest kluczowe przy zakupie i codziennej eksploatacji.
- Korpus i rama maszyny – odpowiadają za sztywność całego układu. To od nich zależy ograniczenie drgań, zachowanie geometrii i powtarzalność wierceń.
- Osie sterowane CNC – najczęściej realizują ruchy po osiach liniowych, które ustawiają głowice, wrzeciono lub materiał w odpowiedniej pozycji. Dokładność pracy zależy od prowadnic, napędów, luzów i kalibracji.
- Głowice wiertarskie – zawierają zespoły wrzecion pionowych i poziomych, przeznaczonych do różnych kierunków wiercenia. Dzięki nim możliwe jest wykonywanie kilku operacji bez przekładania elementu.
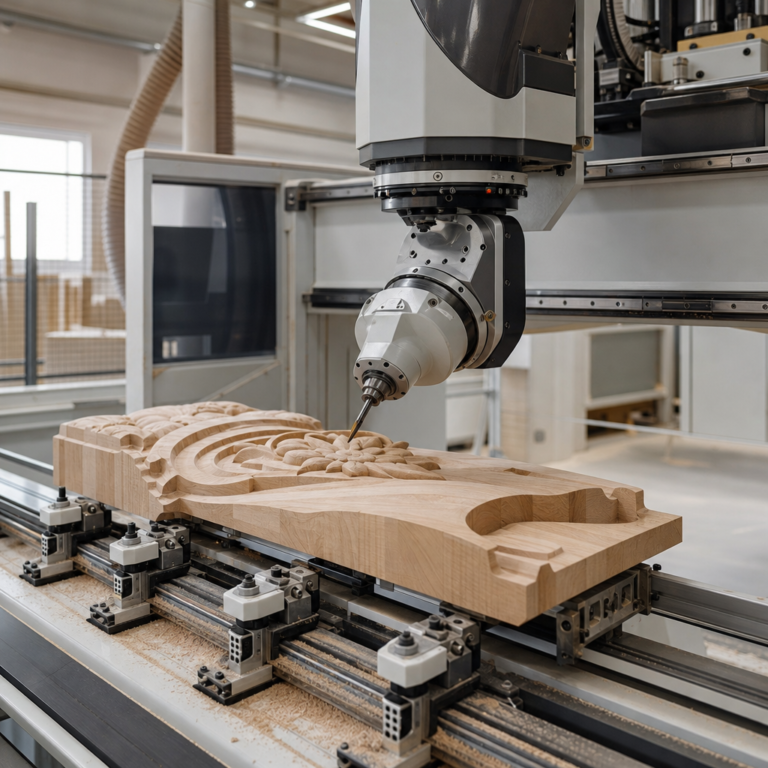
- Wrzeciono frezujące – nie występuje w każdej maszynie, ale znacząco zwiększa możliwości technologiczne. Pozwala wykonywać rowki pod plecy, wybrania lub lekkie operacje frezarskie.
- Magazyn narzędzi – stosowany w bardziej rozbudowanych centrach. Skraca czas przezbrojenia i umożliwia automatyczną wymianę narzędzi zgodnie z programem.
- Stół roboczy – może być liniowy, punktowy, rastrowy albo przelotowy. Często współpracuje z bazami, dociskami lub systemem transportowym.
- Podciśnieniowe mocowanie – wykorzystywane tam, gdzie detal wymaga stabilnego ustalenia bez uszkadzania powierzchni. Skuteczność zależy od szczelności układu, odpowiednich stref ssania i jakości materiału.
- Układ odpylania – usuwa wióry i pył z obszaru obróbki. Ma bezpośredni wpływ na jakość wiercenia, trwałość narzędzi i bezpieczeństwo pracy.
- Sterowanie i oprogramowanie – interfejs operatora, biblioteki narzędzi, system diagnostyki, import danych z programów projektowych i zarządzanie produkcją.
Najważniejsze parametry techniczne w praktyce
Przy ocenie centrum CNC wiertarskiego nie wystarczy spojrzeć na liczbę wrzecion czy moc zainstalowaną. Znaczenie ma cały układ technologiczny. Liczba wrzecion pionowych i poziomych określa, ile operacji można wykonać w jednym zamocowaniu i jak elastyczna będzie produkcja. Zakres ruchu osi decyduje o maksymalnych wymiarach obrabianego detalu, ale równie ważna jest strefa rzeczywiście użyteczna po uwzględnieniu baz, docisków i narzędzi.
Istotne są także prędkości przejazdów i roboczego posuwu. Wysoka dynamika skraca czasy jałowe, lecz sama w sobie nie zapewnia jakości. Jeśli maszyna ma luzy, słabe mocowanie materiału lub zużyte prowadnice, nawet szybkie przejazdy nie przełożą się na dokładne wiercenie. W praktyce trzeba patrzeć na całość: sztywność, napęd, sterowanie i kulturę pracy.
Zastosowanie w produkcji mebli i stolarki
Centra CNC wiertarskie są szczególnie przydatne tam, gdzie występuje duża liczba powtarzalnych otworów oraz częste zmiany asortymentu. W meblarstwie korpusowym maszyna realizuje nawierty pod półki, łączniki, prowadnice, zawiasy i okucia montażowe. W produkcji elementów niestandardowych pozwala szybko przejść od jednego projektu do kolejnego bez długiego ustawiania mechanicznych ograniczników.
W zakładach stolarskich centrum wiertarskie może także obsługiwać elementy z litego drewna, jeśli technologia wymaga kołkowania, nawiercania z boków lub wykonywania seryjnych gniazd pod osprzęt. Trzeba jednak pamiętać, że nie każda maszyna przeznaczona do płyt meblowych równie dobrze radzi sobie z naturalną zmiennością drewna litego, jego naprężeniami i różnicami gęstości.
Dokładność, powtarzalność i źródła błędów
Dokładność wiercenia zależy od kilku współpracujących czynników. Pierwszy to geometria samej maszyny: stan prowadnic, łożysk, napędów i baz odniesienia. Drugi to jakość narzędzia — tępe lub źle dobrane wiertło może powodować wyrwania, przegrzewanie i błędy średnicy. Trzeci to stabilność materiału. Płyta wygięta, źle dociśnięta albo źle sformatowana może dać pozornie „niedokładny” wynik, mimo że oś maszyny ustawia się poprawnie.
W nowoczesnym warsztacie równie ważna jest spójność danych cyfrowych. Błąd w modelu CAD, niewłaściwe przypisanie narzędzia w CAM albo nieaktualna tabela korekcji może skutkować serią wadliwych detali. Dlatego kontrola pierwszej sztuki i rutynowa weryfikacja programu są obowiązkowe nawet przy zautomatyzowanej produkcji.
Narzędzia, ścieżki narzędzia i jakość obróbki
W centrum CNC wiertarskim narzędzia muszą być dobrane do materiału, średnicy otworu, głębokości i kierunku obróbki. Znaczenie ma geometria ostrza, materiał wykonania, kierunek obrotów oraz maksymalne dopuszczalne obroty. Wiertła do płyt laminowanych muszą ograniczać wykruszenia okleiny, a narzędzia do MDF powinny dobrze odprowadzać pył i utrzymywać stabilną jakość przy długich seriach.
Ścieżki narzędzia są mniej złożone niż w rozbudowanych centrach frezarskich, ale nadal mają duże znaczenie. Kolejność operacji, bezpieczne dojazdy, głębokości wejścia i sposób bazowania wpływają na czas cyklu oraz niezawodność obróbki. Źle przygotowany program może powodować kolizje, niepotrzebne przejazdy i spadek wydajności.
Rola odpylania i organizacji stanowiska
Wiercenie płyt meblowych i MDF generuje znaczne ilości drobnego pyłu, który nie tylko pogarsza widoczność i czystość obszaru pracy, ale też wpływa na trwałość prowadnic, czujników i narzędzi. Skuteczny odciąg nie zależy wyłącznie od średnicy króćca. Liczy się rzeczywisty przepływ powietrza, szczelność instalacji, stan filtrów i dopasowanie kapturów odciągowych do strefy roboczej.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe. Dlatego centrum CNC powinno pracować z prawidłowo zaprojektowaną instalacją odpylającą, regularnie czyszczoną i kontrolowaną.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Liczba wrzecion pionowych i poziomych | Ile otworów i w jakich kierunkach maszyna może wykonać bez zmiany ustawienia | Wpływa na elastyczność i skrócenie czasu cyklu | Czy układ odpowiada typowym operacjom w Twojej produkcji |
| Zakres osi | Maksymalna przestrzeń robocza dla narzędzia lub detalu | Decyduje o wymiarach obrabianych elementów | Uwzględnij realną strefę po odjęciu baz, docisków i marginesów bezpieczeństwa |
| Typ stołu roboczego | Sposób podparcia i prowadzenia materiału | Wpływa na szybkość załadunku, stabilność i rodzaj detali | Czy lepszy będzie stół rastrowy, punktowy czy system przelotowy |
| Podciśnieniowe mocowanie | Ustalanie detalu za pomocą ssania | Poprawia dostęp do powierzchni i ogranicza ślady po dociskach | Szczelność układu, wydajność pompy i dopasowanie do małych elementów |
| Wrzeciono frezujące | Dodatkowy zespół do frezowania rowków i kieszeni | Zwiększa zakres zastosowań poza samym wierceniem | Sprawdź, czy rzeczywiście jest potrzebne w Twojej technologii |
| Magazyn narzędzi | Automatyczna wymiana narzędzi między operacjami | Skraca przezbrojenie i ułatwia produkcję zróżnicowaną | Liczba gniazd, łatwość obsługi i zgodność z typowymi narzędziami |
| Dokładność i powtarzalność | Zdolność do wykonywania tych samych operacji w tym samym położeniu | Kluczowa dla montażu okuć i spasowania korpusów | Patrz na kalibrację, luzy, stan prowadnic i stabilność materiału |
| Oprogramowanie CAD/CAM | System przygotowania projektu i programu obróbki | Wpływa na szybkość wdrożenia i liczbę błędów technologicznych | Import danych, biblioteki okuć, postprocesory i wsparcie techniczne |
| Układ odpylania | System usuwania wiórów i pyłu z obszaru roboczego | Wpływa na jakość otworów, żywotność podzespołów i bezpieczeństwo | Rzeczywisty przepływ powietrza, filtracja i czystość przewodów |
Jak dobrać maszynę do zastosowania?
Dobór centrum CNC wiertarskiego powinien wynikać z technologii produkcji, a nie z samej liczby funkcji w katalogu. Mały warsztat wykonujący krótkie serie mebli na wymiar potrzebuje zwykle maszyny łatwej do zaprogramowania, dobrze współpracującej z popularnym oprogramowaniem meblowym i niewymagającej skomplikowanej obsługi. Dla takiego użytkownika ważniejsze od maksymalnej automatyzacji bywa szybkie wdrożenie i prosty serwis.
Stolarnia usługowa lub średni zakład produkcyjny powinny zwracać większą uwagę na wydajność, możliwość pracy wielozmianowej, automatyzację załadunku i rozładunku, integrację z systemem produkcyjnym oraz dostępność części. W zakładzie przemysłowym liczy się nie tylko sama obróbka, ale też przepustowość całej linii.
Przy zakupie warto przeanalizować:
- rodzaj produkcji – jednostkowa, krótka seria, duża seria, produkcja masowa,
- materiał – płyta laminowana, MDF, sklejka, lite drewno,
- wymiary i kształt detali – małe formatki, długie boki, elementy niestandardowe,
- typowe operacje – wiercenie pionowe, poziome, zawiasy, rowki, frezowanie pomocnicze,
- oczekiwaną dokładność i powtarzalność,
- dostępną przestrzeń w warsztacie i logistykę podawania elementów,
- zasilanie i instalację odpylającą,
- dostęp do serwisu, części i wsparcia programistycznego,
- budżet całkowity, obejmujący nie tylko maszynę, ale też narzędzia, szkolenie i wdrożenie.
Jeśli rozważana jest maszyna używana, trzeba dokładnie sprawdzić stan wrzecion, prowadnic, stołu, układu podciśnienia, czujników, instalacji elektrycznej i osłon. Ważna jest także dokumentacja, historia serwisowa i dostępność postprocesora do posiadanego oprogramowania.
Najczęstsze błędy podczas pracy
Najczęstszy błąd to przekonanie, że centrum CNC skoryguje niedokładny detal wejściowy. Jeśli płyta została źle sformatowana lub ma niestabilną bazę, obróbka może być poprawna względem programu, ale nie względem oczekiwanego gotowego wymiaru.
Drugi częsty problem to niewłaściwe mocowanie materiału. Zbyt słaby docisk, zabrudzony stół lub nieszczelny układ podciśnienia powodują przesunięcia, drgania i błędy pozycjonowania. Wiercenie w małych lub wąskich elementach wymaga szczególnej uwagi, bo podciśnienie nie zawsze wystarcza bez dodatkowych rozwiązań technologicznych.
Kolejna grupa błędów dotyczy programu. Zła baza zerowa, pomylona strona obróbki, nieaktualna długość narzędzia albo źle przypisana średnica wiertła mogą skutkować wadliwą serią elementów. Niebezpieczne są też próby przyspieszania procesu przez pomijanie symulacji i kontroli pierwszego detalu.
Do częstych zaniedbań należy również praca stępionymi narzędziami. Objawia się to wyrywaniem laminatu, wzrostem temperatury, gorszą jakością krawędzi otworu oraz większym obciążeniem wrzecion. W produkcji seryjnej brak kontroli zużycia wierteł szybko przekłada się na koszt braków.
Konserwacja i bezpieczeństwo
Konserwacja centrum CNC wiertarskiego powinna obejmować regularne czyszczenie stołu, osłon, stref bazujących i układu odpylania. Gromadzący się pył utrudnia prawidłowe pozycjonowanie materiału, zakłóca działanie czujników i przyspiesza zużycie elementów ruchomych. Należy także kontrolować stan narzędzi, uchwytów, przewodów, prowadnic i podzespołów napędowych zgodnie z instrukcją producenta.
Nie wolno traktować mocy maszyny jako gwarancji bezproblemowej pracy. Nawet solidna konstrukcja wymaga kalibracji, przeglądów i okresowej kontroli geometrii. Szczególnie ważna jest ocena luzów, jakości łożysk, stanu baz i dokładności działania układu pomiarowego.
Pod względem bezpieczeństwa obowiązują podstawowe zasady pracy z obrabiarkami CNC: osłony muszą być sprawne, wyłącznik awaryjny dostępny, a materiał poprawnie zamocowany. Operator powinien używać ochrony oczu, ochrony słuchu i pracować przy skutecznym odpylaniu. Rękawice nie są uniwersalnym środkiem ochronnym przy maszynach obrotowych, ponieważ w pewnych sytuacjach mogą zostać pochwycone przez ruchome elementy.
Przed wymianą narzędzia, czyszczeniem strefy roboczej, usuwaniem zakleszczonego materiału lub regulacją maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno blokować zabezpieczeń ani pracować na uszkodzonej maszynie.
FAQ: Czy centrum CNC wiertarskie służy tylko do wiercenia?
Nie zawsze. Główną funkcją jest wiercenie, ale wiele maszyn ma również wrzeciono frezujące, które pozwala wykonywać rowki, kieszenie i proste operacje frezarskie. Zakres tych możliwości zależy od konkretnej konstrukcji.
FAQ: Czym różni się centrum CNC wiertarskie od wiertarki wielowrzecionowej?
Wiertarka wielowrzecionowa zwykle pracuje według stałych lub ręcznie ustawianych układów wierceń. Centrum CNC wiertarskie zmienia pozycje i sekwencję obróbki na podstawie programu, dzięki czemu lepiej nadaje się do produkcji zróżnicowanej i krótkoseryjnej.
FAQ: Czy taka maszyna wykona dowolny detal bez przygotowania programu?
Nie. Obróbka CNC wymaga przygotowania projektu, technologii, ścieżek narzędzia i danych sterujących. Maszyna nie „domyśla się” geometrii detalu ani parametrów obróbki.
FAQ: Jakie materiały najczęściej obrabia centrum CNC wiertarskie?
Najczęściej są to płyty meblowe, MDF, HDF, sklejka i inne materiały drewnopochodne. Część maszyn może obrabiać również lite drewno, ale trzeba sprawdzić, czy odpowiada temu konstrukcja, mocowanie i technologia narzędzi.
FAQ: Czy podciśnieniowe mocowanie zawsze wystarcza?
Nie. Przy małych, wąskich lub nieszczelnych elementach siła mocowania może być niewystarczająca. W takich przypadkach stosuje się odpowiednie bazy, dociski lub rozwiązania technologiczne przewidziane przez producenta maszyny.
FAQ: Od czego zależy jakość otworów w laminacie?
Od jakości i geometrii wiertła, stabilności materiału, poprawnego mocowania, parametrów obróbki oraz skutecznego odprowadzania wiórów. Duże znaczenie ma także stan powierzchni płyty i brak drgań podczas wiercenia.
FAQ: Czy większa liczba wrzecion zawsze oznacza lepszą maszynę?
Nie. Większa liczba wrzecion może poprawić wydajność, ale tylko wtedy, gdy odpowiada rzeczywistym potrzebom produkcji. Ważne są również sztywność konstrukcji, oprogramowanie, serwis, ergonomia i niezawodność.
FAQ: Jak często trzeba serwisować centrum CNC wiertarskie?
To zależy od intensywności pracy, warunków w warsztacie i zaleceń producenta. Stałej kontroli wymagają czystość, stan narzędzi, układ odpylania i elementy ruchome, natomiast harmonogram przeglądów i smarowania powinien wynikać z dokumentacji konkretnej maszyny.
O autorze