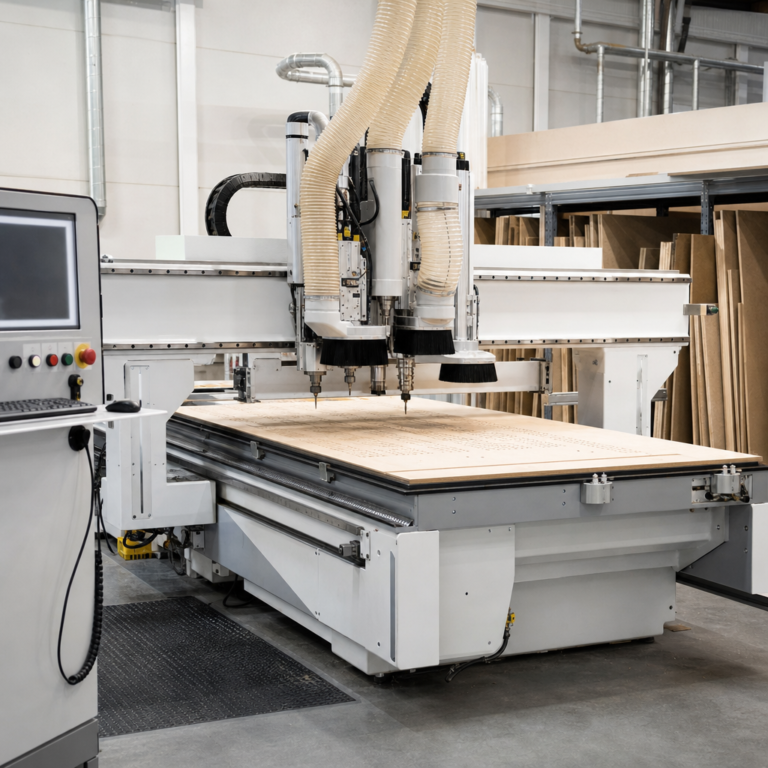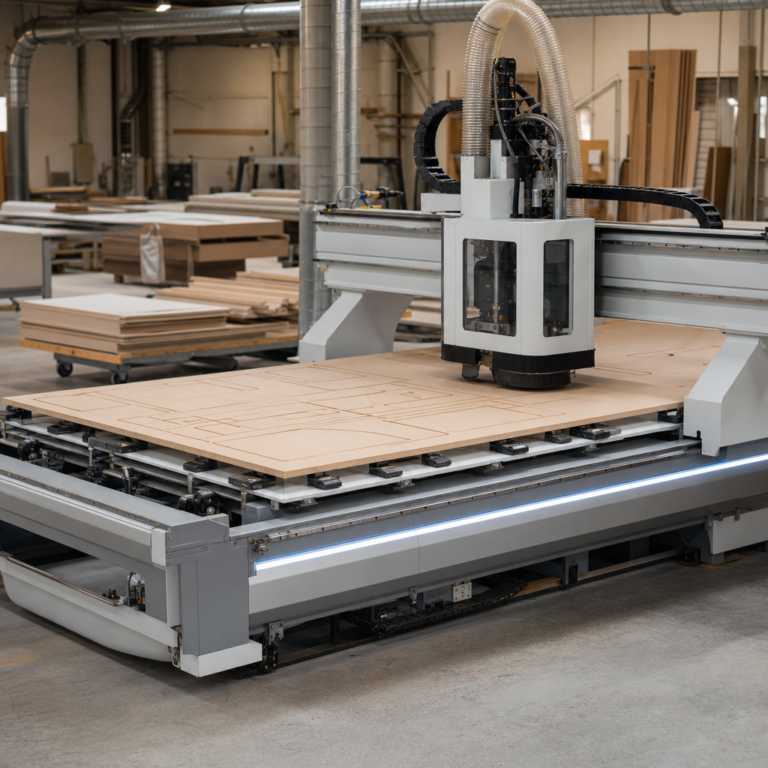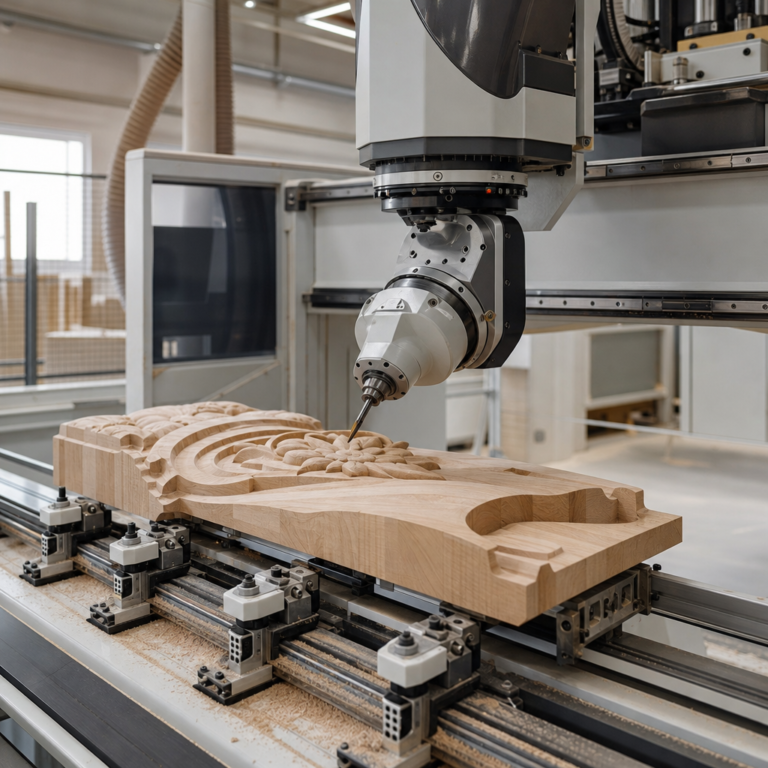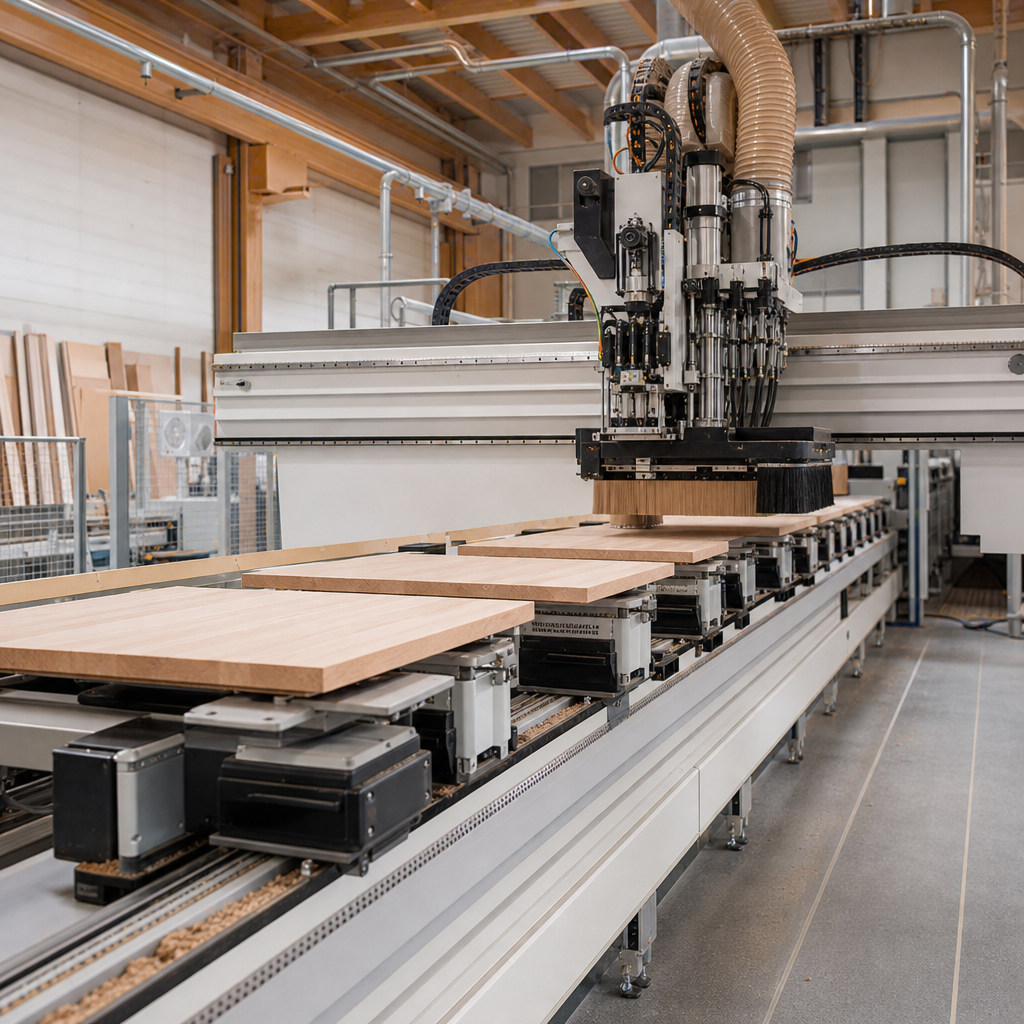
Centrum CNC przelotowe to specjalistyczna obrabiarka do drewna i materiałów drewnopochodnych, przeznaczona do zautomatyzowanej obróbki elementów przechodzących przez strefę roboczą maszyny. W praktyce stosuje się je głównie w produkcji mebli, drzwi, frontów, korpusów i elementów płytowych, gdzie liczy się powtarzalność, wysoka wydajność i możliwość wykonywania wielu operacji w jednym przebiegu. Najważniejszą cechą takiej maszyny jest przelotowy sposób pracy: detal nie leży nieruchomo na stole przez cały cykl, lecz jest transportowany przez maszynę w sposób kontrolowany. To odróżnia centrum przelotowe od typowych centrów CNC z nieruchomym stołem i sprawia, że najlepiej sprawdza się ono w produkcji seryjnej oraz zintegrowanych liniach technologicznych.
Czym jest i do czego służy centrum CNC przelotowe?
Centrum CNC przelotowe to obrabiarka sterowana numerycznie, w której materiał jest podawany i przemieszczany przez strefę roboczą za pomocą transportu mechanicznego, najczęściej rolek, łańcuchów, pasów lub chwytaków. Narzędzia wykonują zaprogramowane operacje na elemencie w czasie jego przejazdu albo podczas krótkich zatrzymań pozycjonujących.
Maszyna obrabia przede wszystkim:
- lite drewno,
- płyty wiórowe i laminowane,
- MDF,
- HDF,
- sklejkę,
- kompozyty drewnopochodne stosowane w meblarstwie.
Typowe zastosowania obejmują:
- wiercenie pionowe i poziome,
- frezowanie krawędzi i powierzchni,
- wykonywanie rowków, gniazd i wybrań,
- obróbkę pod okucia, zawiasy i złącza meblowe,
- formatowanie lub kalibrację wymiarową wybranych elementów,
- obróbkę elementów w takcie produkcyjnym bez ręcznego przeładunku między stanowiskami.
Podstawowy efekt obróbki to uzyskanie gotowego lub półgotowego detalu o określonych wymiarach, otworach i kształtach, zgodnie z programem przygotowanym w systemie CAD/CAM. Tego typu centrum nie jest maszyną „do wszystkiego”, lecz narzędziem do wydajnej, powtarzalnej produkcji konkretnych grup elementów.
Jak działa?
Zasada działania centrum CNC przelotowego opiera się na połączeniu transportu materiału z automatycznie sterowaną pracą agregatów obróbczych. Narzędzie, najczęściej frez lub wiertło, wykonuje ruch obrotowy. Zespół roboczy porusza się dodatkowo w osiach sterowanych numerycznie, a sam materiał wykonuje ruch postępowy przez maszynę.
W praktyce przebieg pracy można opisać w kilku etapach:
- powstaje projekt elementu w systemie CAD lub na podstawie dokumentacji produkcyjnej,
- w systemie CAM przygotowuje się technologię obróbki, czyli dobór narzędzi, kolejność operacji i parametry,
- program generuje ścieżki narzędzia oraz kod sterujący,
- element trafia do strefy podawania i zostaje pozycjonowany oraz mocowany przez układ transportowy lub dociski,
- maszyna wykonuje obróbkę zgodnie z programem,
- gotowy detal opuszcza strefę roboczą i trafia do kolejnego etapu produkcji.
W odróżnieniu od klasycznego centrum z podciśnieniowym stołem roboczym, w wersji przelotowej materiał nie zawsze jest unieruchamiany na dużym stole przez cały czas obróbki. Często stosuje się strefowe dociski, belki, chwytaki lub systemy transportowe zsynchronizowane z ruchem osi. Dzięki temu możliwa jest praca ciągła i krótkie czasy taktu.
Podstawową korzyścią jest wydajność. Ograniczeniem bywa natomiast mniejsza swoboda obróbki bardzo nieregularnych elementów w porównaniu z klasycznym centrum nestingowym lub konsolowym.
Budowa i najważniejsze elementy
Choć konstrukcje różnych producentów znacznie się różnią, centrum CNC przelotowe składa się zwykle z kilku kluczowych układów.
- Korpus i rama – odpowiadają za sztywność całej maszyny. To od nich zależy tłumienie drgań, stabilność pozycjonowania i powtarzalność obróbki.
- Osie sterowane CNC – umożliwiają ruch wrzeciona, agregatów wiertarskich lub zespołów roboczych. Zakres osi zależy od przeznaczenia maszyny.
- Wrzeciono – napędza narzędzia frezarskie. Jego możliwości zależą nie tylko od mocy, ale też od łożyskowania, chłodzenia, zakresu obrotów i sztywności układu.
- Agregaty wiertarskie – służą do wiercenia pionowego i poziomego, często w układach wielowrzecionowych typowych dla meblarstwa.
- Magazyn narzędzi – pozwala na automatyczną zmianę narzędzi i realizację wielu operacji bez ręcznej ingerencji operatora.
- System transportu przelotowego – podaje element przez maszynę. Może wykorzystywać rolki, taśmy, chwytaki, prowadnice boczne i dociski.
- Układ mocowania i bazowania – pozycjonuje detal względem bazy technologicznej. W centrum przelotowym poprawne bazowanie ma kluczowe znaczenie dla powtarzalności wierceń i frezowań.
- System odpylania – odbiera wióry, trociny i pył z miejsc obróbki. W CNC obróbka bez skutecznego odciągu pogarsza jakość pracy i zwiększa ryzyko awarii.
- Szafa sterownicza i sterowanie operatorskie – zarządzają napędami, bezpieczeństwem, diagnostyką i realizacją programu.
Najważniejsze parametry robocze
Przy centrum CNC przelotowym nie należy oceniać maszyny wyłącznie przez pryzmat mocy wrzeciona. O jej realnych możliwościach decydują również sztywność konstrukcji, dynamika osi, dokładność bazowania, jakość transportu i stabilność prowadzenia materiału.
W praktyce istotne są przede wszystkim:
- maksymalne wymiary obrabianego elementu,
- zakres i konfiguracja osi,
- rodzaj oraz liczba agregatów roboczych,
- pojemność magazynu narzędzi,
- prędkość i sposób posuwu materiału,
- dokładność pozycjonowania i powtarzalność,
- wydajność systemu odpylania,
- integracja z oprogramowaniem produkcyjnym.
Sama wysoka prędkość posuwu nie oznacza jeszcze większej produktywności. Jeśli materiał jest źle prowadzony, narzędzie stępione, a ścieżka źle przygotowana, wzrost prędkości może pogorszyć jakość krawędzi, zwiększyć wyrwania i obciążyć wrzeciono.
Zastosowanie w produkcji meblowej i stolarskiej
Centra przelotowe spotyka się najczęściej tam, gdzie produkcja ma charakter powtarzalny lub półseryjny. W zakładach meblowych służą do przygotowania boków, wieńców, półek, frontów i elementów korpusowych. W stolarni produkującej drzwi mogą wykonywać kieszenie, zamki, otwory pod okucia i frezowania technologiczne.
Maszyna tego typu jest szczególnie przydatna wtedy, gdy:
- ten sam detal występuje w dużej liczbie sztuk,
- na elemencie trzeba wykonać kilka różnych operacji,
- ważne jest ograniczenie ręcznego przenoszenia materiału,
- produkcja ma być włączona w linię z podajnikiem i odbiorem detali,
- liczy się powtarzalność wymiarowa między zmianami i seriami.
W jednostkowej, bardzo zmiennej produkcji centrum przelotowe nie zawsze wykorzysta swój potencjał. Czas przygotowania programu i przezbrojenia może być wtedy relatywnie wysoki względem liczby obrabianych elementów.
Znaczenie narzędzi, ścieżek i posuwu
W centrum CNC przelotowym jakość obróbki zależy w dużej mierze od właściwego doboru narzędzi i poprawnego przygotowania ścieżek w CAM. Narzędzie musi być zgodne z materiałem, kierunkiem obrotów, dopuszczalnymi obrotami oraz rodzajem operacji.
Znaczenie mają:
- średnica narzędzia,
- geometria ostrza,
- liczba ostrzy,
- materiał skrawający, na przykład HM lub PCD,
- długość robocza i sposób mocowania,
- parametry posuwu i zagłębienia.
Zbyt mały posuw może prowadzić do przegrzewania narzędzia, przypaleń i pylenia zamiast prawidłowego skrawania. Zbyt duży posuw zwiększa obciążenie wrzeciona, pogarsza jakość powierzchni i może wywołać drgania. Nie ma jednej uniwersalnej wartości właściwej dla wszystkich płyt, frezów i operacji.
Automatyzacja, integracja i przepływ materiału
Dużą zaletą centrum przelotowego jest możliwość pracy w układzie zautomatyzowanym. Maszyna może współpracować z podajnikami, etykietowaniem, skanerami kodów, systemami sortowania i oprogramowaniem produkcyjnym. Dzięki temu maleje ryzyko pomyłki operatora, a przepływ elementów staje się bardziej przewidywalny.
Z punktu widzenia organizacji zakładu ważne są:
- logika podawania detali,
- jednoznaczne bazowanie,
- zgodność programu z rzeczywistą orientacją elementu,
- stabilność transportu cienkich lub długich detali,
- miejsce na odbiór gotowych części.
Nawet bardzo zaawansowane CNC nie poprawi źle zorganizowanego przepływu materiału. Jeżeli element wchodzi do maszyny odwrócony, źle oznaczony albo niestabilny wymiarowo, błąd pojawi się niezależnie od klasy sterowania.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Układ przelotowy | Sposób transportu detalu przez strefę roboczą | Decyduje o wydajności i przydatności do produkcji seryjnej | Stabilność prowadzenia, bazowanie, możliwość obróbki krótkich i długich elementów |
| Osie CNC | Kierunki ruchu zespołów roboczych | Wpływają na zakres możliwych operacji i elastyczność produkcji | Realny zakres pracy, dynamika, kalibracja i sztywność prowadnic |
| Wrzeciono | Zespół napędzający narzędzia frezarskie | Wpływa na jakość frezowania, tempo obróbki i zakres narzędzi | Nie tylko moc, ale też obroty, chłodzenie, łożyskowanie i stan oprawek |
| Agregat wiertarski | Zespół do wiercenia pionowego i poziomego | Skraca czas wykonania typowych operacji meblowych | Konfiguracja wrzecion, zakres średnic, dostępność narzędzi i dokładność pozycjonowania |
| Magazyn narzędzi | Miejsce automatycznej wymiany frezów i wierteł | Pozwala wykonać wiele operacji bez ręcznego przezbrajania | Pojemność, czas zmiany i zgodność z używanymi oprawkami |
| Prędkość posuwu | Tempo przesuwu materiału lub ruchu roboczego | Wpływa na wydajność, jakość krawędzi i obciążenie narzędzia | Zakres regulacji i stabilność utrzymania zadanych wartości |
| System bazowania | Układ ustalający położenie detalu względem programu | Warunkuje powtarzalność wierceń, rowków i frezowań | Dokładność czujników, stan prowadnic, czystość stref bazowych |
| Odpylanie | Usuwanie trocin, wiórów i pyłu ze strefy pracy | Wpływa na zdrowie, bezpieczeństwo i jakość obróbki | Przepływ powietrza, szczelność instalacji, stan filtracji i czystość króćców |
| Oprogramowanie CAD/CAM | Narzędzia do projektowania i generowania ścieżek | Wpływają na szybkość przygotowania produkcji i ograniczenie błędów | Czytelność interfejsu, postprocesory, integracja z produkcją i wsparcie serwisowe |
Jak dobrać maszynę do zastosowania?
Dobór centrum CNC przelotowego powinien wynikać z charakteru produkcji, a nie z samej liczby funkcji w katalogu. Innych rozwiązań potrzebuje mały zakład wykonujący krótkie serie, a innych fabryka mebli pracująca w trybie wielozmianowym.
Przy wyborze warto przeanalizować:
- rodzaj materiału – lite drewno, MDF, płyta laminowana, sklejka,
- typ elementów – korpusy, fronty, listwy, elementy drzwiowe,
- wymiary detali – długość, szerokość, grubość oraz stabilność cienkich elementów,
- wielkość serii – jednostkowa, małoseryjna, seryjna,
- wymaganą dokładność – zwłaszcza dla okuć i połączeń montażowych,
- poziom automatyzacji – ręczne podawanie, półautomatyka, integracja z linią,
- dostępne miejsce – nie tylko na samą maszynę, ale też podawanie i odbiór,
- zasilanie i odpylanie – zgodność z infrastrukturą zakładu,
- serwis i części – czas reakcji, dostępność wrzecion, czujników i podzespołów,
- kompetencje załogi – obsługa CNC wymaga przygotowania technologicznego, nie tylko umiejętności mechanicznych.
Warto też porównać centrum przelotowe z klasycznym centrum CNC. Maszyna przelotowa zwykle lepiej wypada w produkcji powtarzalnej i liniowej, natomiast klasyczne centrum ze stołem próżniowym bywa bardziej elastyczne przy detalach niestandardowych i bardziej złożonym frezowaniu powierzchniowym.
Najczęstsze błędy podczas pracy
Wiele problemów przypisuje się maszynie, choć ich źródłem bywa błędne przygotowanie produkcji lub nieprawidłowa obsługa.
- Nieprawidłowe bazowanie elementu – powoduje przesunięcie otworów, rowków i frezowań.
- Błędna orientacja detalu – częsty problem przy elementach podobnych wymiarowo, ale różnych technologicznie.
- Złe narzędzie do materiału – skutkuje wyrwaniami, przypaleniami i szybkim stępieniem.
- Źle dobrany posuw lub obroty – obniżają jakość powierzchni i zwiększają obciążenie wrzeciona.
- Brak kontroli zużycia narzędzi – prowadzi do pogorszenia jakości jeszcze zanim operator zauważy problem gołym okiem.
- Niedostateczne odpylanie – pył zalega w strefie pracy, zakłóca czujniki i pogarsza chłodzenie narzędzia.
- Błędy w CAM – nieprawidłowa głębokość, kolejność operacji lub kolizja ścieżki z mocowaniem.
- Zbyt duże zaufanie do automatyki – CNC nie eliminuje potrzeby kontroli pierwszego detalu i weryfikacji programu.
Konserwacja i bezpieczeństwo
Centrum CNC przelotowe wymaga regularnej konserwacji zarówno od strony mechanicznej, jak i technologicznej. Utrzymanie maszyny w dobrym stanie bezpośrednio wpływa na dokładność, jakość powierzchni i niezawodność pracy.
Podstawowe czynności obejmują:
- czyszczenie stref obróbki, prowadnic i osłon,
- kontrolę narzędzi, oprawek i stożków mocujących,
- sprawdzanie układu transportu i elementów bazujących,
- kontrolę przewodów, czujników i elementów ruchomych,
- nadzór nad stanem instalacji odpylającej,
- weryfikację luzów, nietypowych drgań i hałasów,
- okresową kalibrację zgodnie z instrukcją producenta.
Nie należy podawać uniwersalnych interwałów smarowania lub wymiany części, ponieważ zależą one od konstrukcji maszyny, trybu pracy i zaleceń producenta.
W zakresie bezpieczeństwa kluczowe są:
- sprawne osłony i blokady dostępu do stref niebezpiecznych,
- działające wyłączniki awaryjne,
- poprawne mocowanie i prowadzenie materiału,
- ochrona oczu i słuchu,
- skuteczne odpylanie,
- zakaz regulacji przy pracującym narzędziu,
- odłączenie i zabezpieczenie maszyny przed przypadkowym uruchomieniem przed wymianą narzędzia, usuwaniem zakleszczonego materiału lub regulacją.
Drobny pył drzewny nie jest tylko problemem porządkowym. To również zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe. Dlatego stan instalacji odpylającej trzeba traktować jako element bezpieczeństwa, a nie tylko dodatku do maszyny.
FAQ: Czy centrum CNC przelotowe nadaje się do litego drewna?
Tak, o ile konstrukcja maszyny, narzędzia i technologia obróbki są dobrane do pracy z litym drewnem. Trzeba jednak uwzględnić zmienność materiału, jego wilgotność, kierunek włókien i większą skłonność do odkształceń niż w przypadku płyt.
FAQ: Czym różni się centrum przelotowe od klasycznego centrum CNC ze stołem?
W centrum przelotowym materiał przechodzi przez strefę roboczą, co sprzyja produkcji seryjnej i integracji z linią. Klasyczne centrum ze stołem roboczym zwykle daje większą swobodę przy obróbce niestandardowych detali, ale bywa wolniejsze w produkcji powtarzalnej.
FAQ: Czy taka maszyna pracuje bez przygotowania programu?
Nie. Obróbka CNC wymaga przygotowania projektu, technologii, ścieżek narzędzia i kodu sterującego. Maszyna wykonuje to, co zostało poprawnie zaprogramowane i ustawione.
FAQ: Czy moc wrzeciona jest najważniejsza przy zakupie?
Nie. Moc ma znaczenie, ale równie ważne są sztywność konstrukcji, jakość prowadnic, dokładność bazowania, stan układu transportu, oprogramowanie i dostępność serwisu. Sama wysoka moc nie gwarantuje dobrej jakości obróbki.
FAQ: Czy centrum przelotowe zastąpi kilka osobnych maszyn?
W wielu procesach tak, ponieważ może łączyć wiercenie, frezowanie i inne operacje w jednym przebiegu. Nie oznacza to jednak, że całkowicie eliminuje potrzebę wszystkich innych obrabiarek w zakładzie. Zależy to od profilu produkcji.
FAQ: Jakie znaczenie ma odpylanie w centrum CNC?
Bardzo duże. Dobre odpylanie poprawia jakość obróbki, ogranicza zaleganie wiórów, chroni zdrowie operatorów i zmniejsza ryzyko awarii czujników oraz układów mechanicznych. Nie należy oceniać instalacji tylko po średnicy króćca; liczy się cały przepływ i filtracja.
FAQ: Czy maszyna używana to dobry wybór?
Może być, ale wymaga dokładnej oceny. Trzeba sprawdzić stan wrzeciona, prowadnic, układu transportu, instalacji elektrycznej, zabezpieczeń, dokumentacji i dostępności części. Używana maszyna nie jest automatycznie gorsza ani lepsza od nowej.
O autorze