Dobór frezu do drewna nie polega na wyborze „ostrego końca do frezarki”, lecz na dopasowaniu geometrii ostrza, średnicy narzędzia i materiału skrawającego do konkretnej pracy, maszyny oraz obrabianego materiału. W praktyce stolarskiej ten wybór wpływa jednocześnie na jakość powierzchni, szybkość pracy, trwałość narzędzia i bezpieczeństwo operatora. Innego frezu wymaga profilowanie krawędzi z litego dębu, innego wycinanie wpustu w sklejce, a jeszcze innego obróbka MDF-u na frezarce CNC. Dlatego warto patrzeć na frez nie jak na pojedyncze akcesorium, ale jak na element całego procesu obróbki.
Jak dobierać kształt, średnicę i materiał ostrza frezu do drewna?
Najkrótsza odpowiedź brzmi: kształt frezu dobiera się do rodzaju operacji, średnicę do skali pracy i możliwości maszyny, a materiał ostrza do twardości i ścieralności obrabianego materiału. To trzy podstawowe kryteria, które w stolarstwie powinny być rozpatrywane razem.
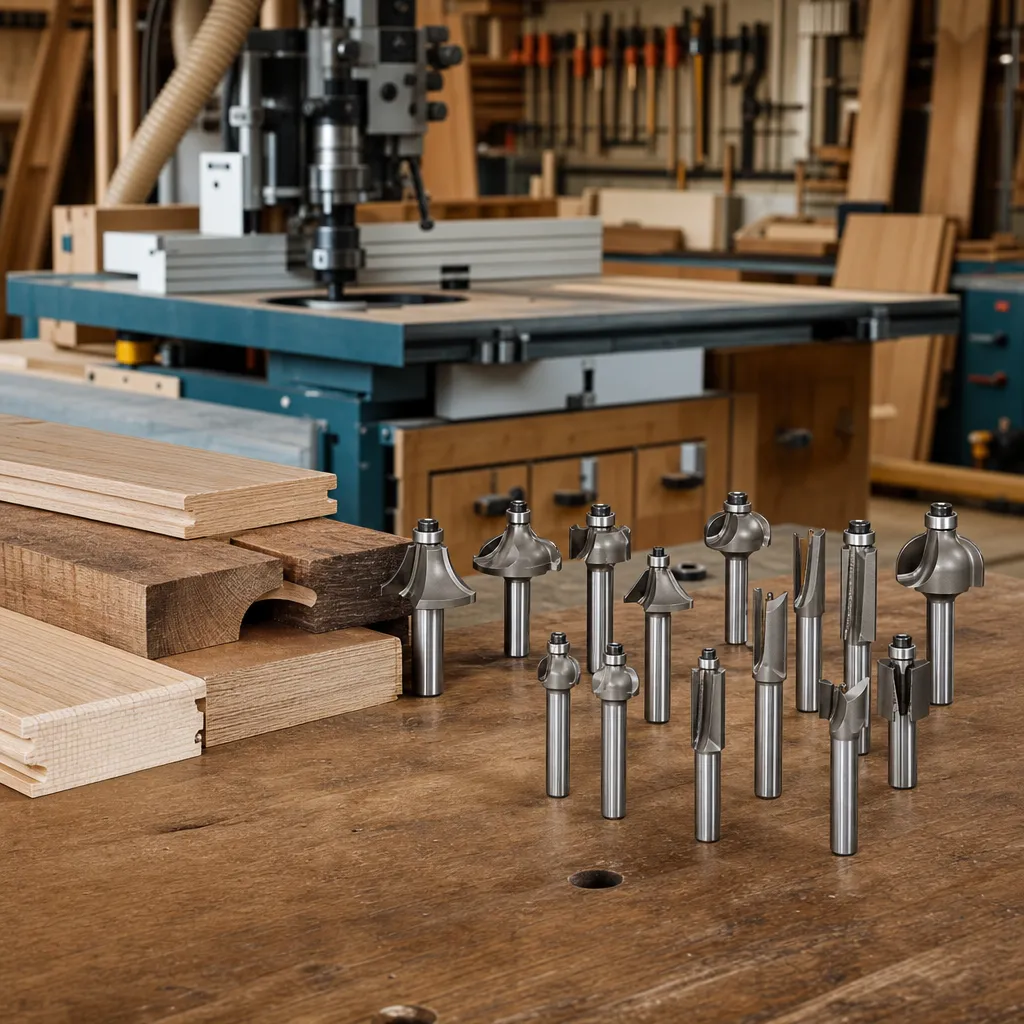
Kształt frezu decyduje o tym, jaki profil lub rowek powstanie w materiale. Frez prosty wykonuje wpust, wyrównuje krawędź lub wybiera materiał na określoną głębokość. Frez zaokrąglający tworzy promień na krawędzi, frez fazujący robi skos, a frez do połączeń pióro-wpust lub wręgowy służy do wykonywania określonych złączy stolarskich. W produkcji mebli i zabudów spotyka się też frezy spiralne, które lepiej odprowadzają wiór i dają czystszą krawędź niż proste odpowiedniki.
Średnica frezu wpływa na stabilność obróbki, promień naroża, szerokość skrawania i obciążenie wrzeciona. Mały frez pozwala wykonywać drobne detale i ciaśniejsze promienie, ale jest bardziej wrażliwy na przeciążenie i wymaga rozsądnego zagłębiania. Duży frez daje większą powierzchnię kontaktu, bywa stabilniejszy przy profilowaniu, ale stawia też większy opór i zwykle wymaga ostrożniejszego doboru prędkości obrotowej zgodnie z zaleceniami producenta narzędzia i maszyny.
Materiał ostrza decyduje o trwałości i odporności na zużycie. Frezy ze stali szybkotnącej HSS są spotykane przy mniej wymagających pracach, szczególnie w miękkim drewnie. Frezy z ostrzami z węglika spiekanego, oznaczane często jako HM lub HW, są standardem w nowoczesnej stolarni, zwłaszcza przy twardym drewnie, sklejce, MDF i płytach laminowanych. W materiałach drewnopochodnych, które zawierają kleje i dodatki mineralne, odporność węglika ma bardzo duże znaczenie.
Budowa i zastosowanie frezów w praktyce stolarskiej
Frezy do drewna pracują na frezarkach górnowrzecionowych, frezarkach dolnowrzecionowych i obrabiarkach CNC. Choć zasada skrawania jest podobna, znaczenie ma sposób prowadzenia narzędzia, mocowanie materiału i skala obróbki. W warsztacie ręcznym ważna jest kontrola nad maszyną i precyzyjne prowadzenie po szablonie lub prowadnicy. W produkcji seryjnej liczą się powtarzalność, trwałość ostrza i stabilność parametrów.
Rodzaje frezów według kształtu roboczego
Podstawowy podział wynika z przeznaczenia frezu. Frezy proste służą do rowków, wpustów, gniazd i wybierania materiału. Frezy spiralne poprawiają jakość cięcia i odprowadzanie wióra; mogą ciąć „w górę”, „w dół” albo kompresyjnie, co ma znaczenie zwłaszcza przy sklejce i laminowanych płytach. Frezy profilowe nadają kształt krawędziom, a frezów specjalistycznych używa się do połączeń, wręgów, frontów ramowo-płycinowych czy osadzania okuć.
W praktyce stolarskiej warto rozróżniać frez wykańczający od frezu produkcyjnego. Narzędzie do okazjonalnego sfazowania półki może być dość uniwersalne. Narzędzie do codziennego frezowania setek metrów MDF-u musi być dobrane ściśle do materiału i technologii pracy.
Średnica frezu a jakość obróbki i obciążenie maszyny
Większa średnica nie zawsze oznacza lepszy efekt. Przy frezowaniu drobnych elementów zbyt duży frez może utrudnić kontrolę nad narzędziem i zwiększyć ryzyko wyrwania włókien na krawędzi. Z kolei przy profilowaniu szerokiej listwy z litego drewna zbyt mały frez wymaga większej liczby przejść i może pozostawić nierówny profil.
Średnicę trzeba odnieść do kilku czynników:
- rodzaju operacji,
- głębokości skrawania,
- mocy frezarki,
- stabilności mocowania materiału,
- zalecanej prędkości obrotowej dla danego narzędzia.
Im większy frez, tym bardziej istotne staje się przestrzeganie zakresu obrotów podanego przez producenta. Nie należy zakładać, że ta sama prędkość będzie odpowiednia dla każdego frezu i każdej frezarki.
Materiał ostrza: HSS, węglik spiekany i rozwiązania specjalne
HSS, czyli stal szybkotnąca, dobrze radzi sobie w drewnie litym o umiarkowanej twardości, szczególnie przy pracach ręcznych i mniejszych obciążeniach. Jest jednak mniej odporna na ścieranie niż węglik spiekany. Przy dłuższej pracy w twardszych gatunkach liściastych, takich jak dąb, buk czy jesion, frez HSS szybciej się stępi.
Węglik spiekany jest twardszy i dłużej zachowuje ostrość, dlatego bywa podstawowym wyborem do stolarni pracującej z drewnem litym, sklejką, MDF-em, HDF-em i płytą wiórową laminowaną. Materiały drewnopochodne są szczególnie wymagające, bo zawierają spoiwa, które przyspieszają zużycie narzędzia.
W zastosowaniach przemysłowych spotyka się także frezy z wymiennymi płytkami skrawającymi. Ich zaletą jest powtarzalność i wygodniejsza obsługa serwisowa. To rozwiązanie ma sens tam, gdzie wykonuje się dużą liczbę powtarzalnych operacji.
Znaczenie gatunku drewna i rodzaju materiału
Nie każdy frez będzie pracował tak samo w każdym materiale. Drewno iglaste, na przykład sosna czy świerk, jest zwykle łatwiejsze w obróbce niż twarde drewno liściaste, ale jego usłojenie i obecność sęków mogą powodować wyrywanie włókien. Drewno liściaste krajowe, takie jak dąb czy buk, wymaga ostrzejszego narzędzia i spokojniejszego prowadzenia. Gatunki egzotyczne potrafią być gęste, oleiste lub abrazyjne, więc narzędzie zużywa się szybciej.
Sklejka dzięki krzyżowemu układowi warstw jest stabilna wymiarowo, ale przy nieodpowiednim frezie może strzępić się na licu lub spodzie. MDF obrabia się równomiernie i dobrze nadaje do profilowania, jednak generuje bardzo drobny pył i przyspiesza zużycie ostrzy. Płyta wiórowa, szczególnie laminowana, stawia większe wymagania co do jakości ostrza i prowadzenia, jeśli zależy nam na czystej krawędzi.
Posuw, kierunek pracy i liczba przejść
Nawet dobrze dobrany frez nie zapewni dobrego efektu, jeśli narzędzie będzie prowadzone niewłaściwie. Przy pracy frezarką ręczną kluczowe są: odpowiedni posuw, stabilne podparcie i frezowanie w kierunku zapewniającym kontrolę nad maszyną. Zbyt wolny posuw może przypalać drewno, a zbyt szybki pogarsza jakość powierzchni i przeciąża ostrze.
W praktyce stolarskiej lepiej wykonać kilka płytszych przejść niż jedno zbyt agresywne. Dotyczy to szczególnie dużych profili, twardego drewna oraz operacji na końcach włókien. Ostateczna liczba przejść zależy od frezu, materiału, głębokości skrawania i zaleceń producenta.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Frez prosty | Prosta krawędź skrawająca, uniwersyjny kształt | Wpusty, gniazda, wybieranie materiału | Do głębszych rowków często lepiej pracować na kilka przejść |
| Frez spiralny | Lepiej odprowadza wiór i zwykle daje czystszą krawędź | CNC, sklejka, MDF, precyzyjne frezowanie | Wersja upcut, downcut lub kompresyjna daje różny efekt na powierzchni |
| Frez zaokrąglający | Nadaje promień na krawędzi | Blaty, półki, listwy, fronty | Promień powinien odpowiadać grubości i funkcji elementu |
| Frez fazujący | Tworzy skos pod określonym kątem | Łamanie krawędzi, dekoracyjne profile | Zbyt duża faza osłabia cienkie elementy |
| HSS | Stal szybkotnąca, dobra ostrość początkowa | Lżejsze prace, miększe drewno | W materiałach płytowych zużywa się szybciej niż węglik |
| Węglik spiekany | Wysoka odporność na ścieranie | Twarde drewno, sklejka, MDF, laminaty | To częsty wybór do regularnej pracy warsztatowej |
| Mała średnica frezu | Precyzja i możliwość wykonywania drobnych detali | Małe rowki, ciasne promienie, detale | Łatwiej ją przeciążyć przy zbyt dużym zagłębianiu |
| Duża średnica frezu | Większa powierzchnia pracy i większy opór skrawania | Profilowanie, szerokie krawędzie, większe detale | Wymaga szczególnej uwagi przy doborze obrotów |
| Łożysko prowadzące | Pozwala prowadzić frez po szablonie lub krawędzi | Kopiowanie, wyrównywanie, profilowanie obrzeży | Łożysko musi obracać się swobodnie i być czyste |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór warto zacząć od odpowiedzi na cztery pytania: co frezuję, jaki efekt chcę uzyskać, jaką maszyną pracuję i jak często będę wykonywał tę operację.
Jeśli obrabiasz lite drewno iglaste, zwykle dobrze sprawdzą się frezy uniwersalne, ale trzeba uważać na sęki i zmianę kierunku włókien. Przy drewnie liściastym lepiej postawić na ostrze o wyższej trwałości, szczególnie gdy obrabiasz dąb, buk, jesion lub grab. Przy drewnie egzotycznym warto uwzględnić większą gęstość, twardość albo oleistość materiału — to często oznacza wolniejszy posuw i lepszy gatunkowo frez.
W przypadku MDF-u i HDF-u priorytetem jest trwałość ostrza i dobre odpylanie. Te materiały nie mają włókien jak drewno, obrabiają się równo, ale intensywnie tępią narzędzia i wytwarzają drobny pył. Sklejka wymaga dbałości o jakość krawędzi na obu stronach, dlatego korzystne bywają frezy spiralne dobrane do oczekiwanego efektu na licu i spodzie. Płyta wiórowa laminowana stawia wymagania pod kątem czystości cięcia i odporności ostrza na ścieranie.
Jeśli używasz frezarki górnowrzecionowej, wybieraj narzędzia odpowiednie do jej uchwytu i mocy. Przy większych profilach i regularnej pracy sens ma frezarka stołowa lub frezarka dolnowrzecionowa, ale tylko wtedy, gdy operator ma doświadczenie i właściwe wyposażenie prowadzące. W CNC szczególne znaczenie ma nie tylko sam frez, lecz także poprawna ścieżka narzędzia, mocowanie materiału i zgodność parametrów z wytycznymi producenta narzędzia.
Najczęstsze błędy
Jednym z najczęstszych błędów jest kupowanie frezu wyłącznie „na kształt”, bez uwzględnienia materiału ostrza i przeznaczenia. Tani frez może poradzić sobie z miękką sosną, ale szybko zawieść przy MDF-ie lub dębie.
Drugi błąd to zbyt głębokie frezowanie na raz. Prowadzi to do przeciążenia maszyny, pogorszenia jakości powierzchni, przypaleń i szybszego zużycia ostrza. Dotyczy to zwłaszcza dużych profili oraz pracy przy końcu włókien.
Kolejny problem to ignorowanie geometrii materiału. Drewno pracuje zgodnie z układem włókien, a zmiana ich kierunku może powodować wyrwania. W sklejce i płytach liczy się z kolei jakość warstw wierzchnich oraz stan okleiny lub laminatu.
Często spotyka się także pracę stępionym frezem. Objawami są przypalenia, nadmierny hałas, wzrost oporu, gorsza jakość krawędzi i większa ilość pyłu zamiast wióra. Tępe narzędzie jest nie tylko mniej skuteczne, ale też mniej bezpieczne.
Bezpieczeństwo i praktyczne wskazówki
Frezowanie należy do operacji, które wymagają szczególnej koncentracji. Narzędzie obraca się z dużą prędkością, dlatego materiał musi być stabilnie zamocowany, a operator powinien stać w pozycji zapewniającej pełną kontrolę nad prowadzeniem maszyny.
W praktyce warto pamiętać o kilku zasadach:
- zawsze sprawdzaj stan frezu przed montażem,
- dobieraj obroty zgodnie z zaleceniami producenta frezu i maszyny,
- nie wykonuj regulacji przy pracującym urządzeniu,
- stosuj ochronę oczu i słuchu,
- zapewnij skuteczne odpylanie, szczególnie przy MDF-ie i HDF-ie,
- nie używaj uszkodzonych tulei zaciskowych ani frezów z wyszczerbionym ostrzem,
- przed wymianą frezu wyłącz urządzenie i zabezpiecz je przed przypadkowym uruchomieniem.
Przy małych elementach należy zachować szczególną ostrożność. Często lepszym rozwiązaniem jest użycie szablonu, sanek, prowadnicy albo pozostawienie naddatku technologicznego i obróbka pośrednia. Nie każdą operację bezpiecznie wykonuje się „z ręki”.
Ciekawostki
Choć frezowanie kojarzy się głównie z nowoczesną stolarką meblową, sama zasada kształtowania drewna obrotowym narzędziem ma długą historię. Współczesna różnica polega na precyzji geometrii, materiałach ostrzy i jakości łożyskowania narzędzi.
Interesujące jest też to, że we współczesnej stolarni materiały drewnopochodne zużywają narzędzia często szybciej niż lite drewno. Powodem nie jest sama twardość, lecz obecność klejów, wypełniaczy i zagęszczona struktura płyty. Dlatego frez, który długo pracuje w sośnie, może znacznie szybciej stracić ostrość przy seryjnej obróbce MDF-u.
W obróbce CNC popularność zyskały frezy kompresyjne, które łączą zalety geometrii „upcut” i „downcut”. Ich zadaniem jest ograniczanie wyszczerbień jednocześnie na górnej i dolnej powierzchni płyty, co ma duże znaczenie przy elementach meblowych wycinanych z płyt oklejanych lub sklejki.
FAQ
Jaki frez wybrać do litego drewna, a jaki do MDF?
Do litego drewna wybór zależy od gatunku i rodzaju pracy, ale często dobrze sprawdzają się frezy z węglika spiekanego. Do MDF-u również zwykle wybiera się węglik, ponieważ materiał jest bardzo ścierny i szybko tępi słabsze ostrza.
Czy frez HSS nadaje się do twardego drewna?
Może się nadawać do wybranych prac, ale przy regularnej obróbce twardych gatunków liściastych zwykle szybciej się zużyje niż frez z ostrzem z węglika spiekanego. W praktyce warsztatowej HM/HW częściej okazuje się trwalszym rozwiązaniem.
Dlaczego frez przypala drewno?
Najczęściej przyczyną jest stępione ostrze, zbyt wolny posuw, zbyt duże zagłębianie albo nieprawidłowo dobrane obroty. Znaczenie ma też gatunek drewna i kierunek włókien.
Czy jeden frez prosty wystarczy do wszystkich rowków?
Nie zawsze. Oprócz szerokości rowka liczy się jego głębokość, materiał, sposób odprowadzania wióra i sztywność narzędzia. Do precyzyjnych lub głębszych prac często lepiej sprawdzają się frezy spiralne lub kilka przejść różnymi narzędziami.
Jak poznać, że frez jest tępy?
Typowe objawy to gorsza jakość krawędzi, przypalenia, większy opór podczas pracy, nadmierny hałas i większa ilość drobnego pyłu zamiast czytelnego wióra. Tępy frez należy wymienić lub oddać do serwisu, jeśli konstrukcja narzędzia na to pozwala.
Czy większy frez daje lepszą jakość powierzchni?
Nie automatycznie. Większa średnica może poprawić stabilność przy niektórych profilach, ale zwiększa też obciążenie maszyny i wymaga prawidłowego doboru obrotów. O jakości decyduje cały układ: frez, materiał, maszyna i technika prowadzenia.
Jakie znaczenie ma wilgotność drewna przy frezowaniu?
Duże. Zbyt wilgotne drewno może gorzej się obrabiać, dawać mniej czystą powierzchnię i później zmieniać wymiary. W praktyce właściwa wilgotność zależy od przeznaczenia elementu, sposobu suszenia i warunków, w jakich drewno będzie użytkowane.
O autorze