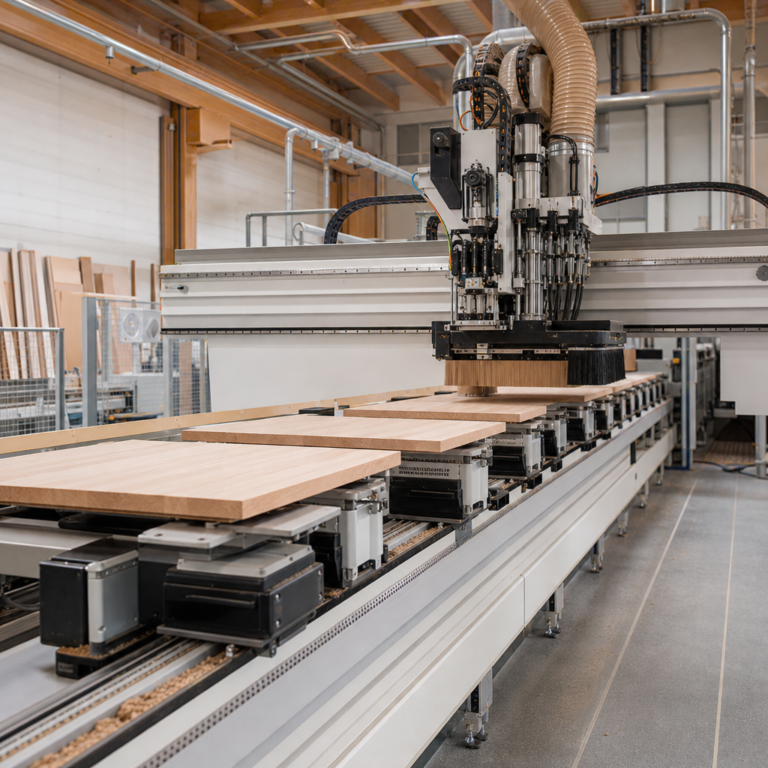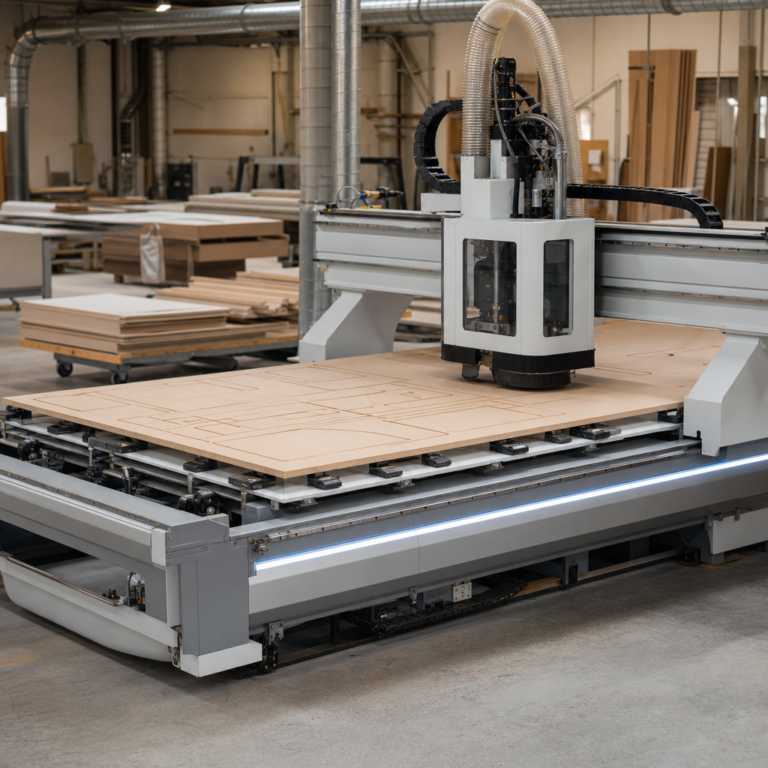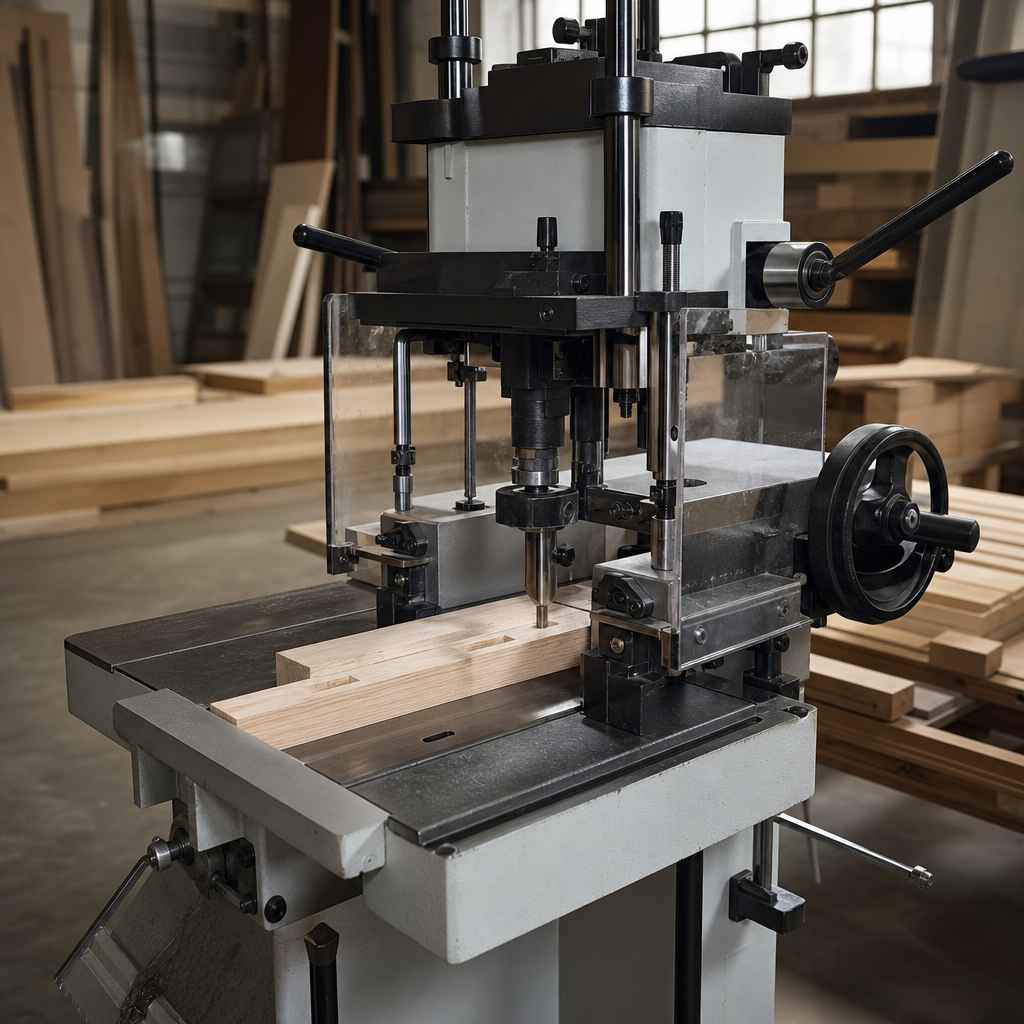
Frezarka do czopów to wyspecjalizowana maszyna stolarska przeznaczona do wykonywania czopów na końcach elementów drewnianych. Jej zadaniem jest szybkie, powtarzalne i dokładne kształtowanie fragmentu złącza, który następnie współpracuje z odpowiednio wykonanym gniazdem. W praktyce stosuje się ją przede wszystkim przy produkcji okien, drzwi, ram, krzeseł, stołów oraz innych konstrukcji szkieletowych z litego drewna i materiałów drewnopochodnych o odpowiedniej strukturze. Dobrze ustawiona frezarka do czopów znacząco skraca czas obróbki w porównaniu z ręcznym wykonywaniem czopów i poprawia zgodność wymiarową seryjnie wykonywanych elementów.
Czym jest i do czego służy frezarka do czopów?
Frezarka do czopów to obrabiarka z grupy frezarek stolarskich, zaprojektowana do obróbki poprzecznych końców elementów. Jej podstawową funkcją jest wykonywanie czopów, czyli odpowiednio ukształtowanych występów na końcu drewna, które tworzą klasyczne połączenia stolarskie typu czop i gniazdo. W zależności od konfiguracji narzędzi może też formować uskoki, wręby, profile czołowe oraz elementy pod złącza ramowe.
Maszyna obrabia głównie:
- lite drewno miękkie i twarde,
- klejonkę,
- kantówki konstrukcyjne,
- niektóre materiały drewnopochodne, jeśli technologia złącza to dopuszcza.
Frezarka do czopów nie służy do przypadkowego frezowania dowolnych kształtów jak ręczna frezarka górnowrzecionowa. To maszyna zadaniowa, nastawiona na obróbkę końcówek elementów z dużą powtarzalnością, przy zachowaniu kąta prostego, długości czopa, jego grubości oraz zgodności z dalszym etapem montażu.
Jak działa?
Zasada działania frezarki do czopów opiera się na skrawaniu materiału obracającym się narzędziem frezarskim przy kontrolowanym przesuwie obrabianego elementu. Narzędzie wykonuje ruch obrotowy, natomiast materiał jest mocowany i przesuwany względem frezu najczęściej za pomocą stołu posuwowego, wózka, sanek albo zespołu podawczego.
Podstawowy przebieg obróbki wygląda następująco:
- element drewniany zostaje oparty o bazę i prowadnice,
- materiał jest dociskany mechanicznie lub pneumatycznie,
- wózek lub stół przesuwa detal przez strefę skrawania,
- frezy usuwają materiał z obu płaszczyzn lub z wybranych powierzchni końca elementu,
- w efekcie powstaje czop o zadanej długości, grubości i geometrii barków.
Efekt obróbki to precyzyjnie ukształtowane zakończenie elementu, przygotowane do łączenia z drugim detalem. W zależności od konstrukcji maszyny można wykonywać czopy proste, stopniowane, profilowane, skośne albo dostosowane do stolarki otworowej.
W praktyce bardzo ważna jest relacja między prędkością obrotową frezu, geometrią narzędzia, kierunkiem włókien drewna oraz posuwem elementu. Zbyt szybki posuw może powodować wyrwania i przeciążenie narzędzia, natomiast zbyt wolny zwiększa ryzyko przypaleń, przegrzewania ostrzy i pogorszenia jakości powierzchni.
Budowa i najważniejsze elementy
Konstrukcja frezarki do czopów zależy od klasy maszyny, ale kluczowe zespoły pozostają podobne. Sztywność całego układu ma bezpośredni wpływ na dokładność wymiarową i jakość powierzchni po frezowaniu.
- Korpus i rama – odpowiadają za stabilność, tłumienie drgań i utrzymanie geometrii podczas pracy.
- Wrzeciono lub zespół wrzecion – przenoszą napęd na frezy. Mogą pracować poziomo, pionowo lub w układach kombinowanych.
- Frez lub głowica frezarska – narzędzie skrawające dobierane do rodzaju czopa i materiału. Znaczenie mają średnica, geometria, liczba ostrzy, materiał ostrza oraz dopuszczalne obroty.
- Stół roboczy, wózek lub stół przesuwny – prowadzą detal przez strefę obróbki i umożliwiają zachowanie prostopadłości oraz powtarzalności.
- Prowadnice i ograniczniki – wyznaczają pozycję elementu i długość obróbki. To one w dużej mierze decydują o seryjnej dokładności.
- Dociski – mechaniczne, mimośrodowe lub pneumatyczne. Ograniczają drgania, przesunięcie detalu i ryzyko błędu.
- Osłony i króćce odciągowe – chronią operatora i odprowadzają wióry oraz pył drzewny.
- Układ regulacji – pozwala ustawić położenie wrzeciona, wysokość, głębokość obróbki, pozycję przykładnic i ograniczników.
W bardziej rozbudowanych maszynach spotyka się także automatyczny posuw, agregaty profilujące, wrzeciona uchylne, nastawy cyfrowe oraz układy szybkiego przezbrajania. W zakładach produkcyjnych ma to duże znaczenie dla skrócenia czasu ustawiania między seriami.
Najważniejsze parametry robocze
Przy ocenie frezarki do czopów nie należy patrzeć wyłącznie na moc silnika. O rzeczywistych możliwościach decydują również sztywność konstrukcji, wielkość stołu, precyzja prowadzenia, jakość wrzeciona oraz dopasowanie narzędzi.
W praktyce istotne są przede wszystkim:
- zakres wymiarów obrabianych elementów – określa, jak szerokie, grube i długie detale można zamocować,
- średnica i typ narzędzi – wpływają na możliwą geometrię czopa,
- prędkość obrotowa wrzeciona – musi być zgodna z narzędziem, materiałem i rodzajem operacji,
- sposób posuwu – ręczny, półautomatyczny lub automatyczny,
- dokładność nastaw – kluczowa przy produkcji złączy pasowanych,
- wydajność odpylania – ważna dla bezpieczeństwa, czystości i trwałości maszyny.
Nie istnieją uniwersalne obroty ani jeden poprawny posuw dla każdej pracy. Mniejsze frezy i lżejsza obróbka dopuszczają inne ustawienia niż duże głowice pracujące w twardym drewnie. Parametry zawsze należy dobierać zgodnie z dokumentacją maszyny i narzędzia.
Zastosowanie w stolarni i produkcji
Frezarka do czopów znajduje zastosowanie wszędzie tam, gdzie powtarzalnie wykonuje się połączenia ramowe i konstrukcyjne. W małym warsztacie może obsługiwać krótkie serie mebli lub stolarki tradycyjnej, a w większym zakładzie stanowić fragment linii do produkcji okien, drzwi lub krzeseł.
Typowe zastosowania obejmują:
- czopowanie elementów ram drzwiowych,
- wykonywanie połączeń w ramach okiennych,
- produkcję krzeseł, stołów i łóżek,
- obróbkę elementów schodów i balustrad,
- wykonywanie złączy w konstrukcjach z litego drewna.
W wielu technologiach frezarka do czopów współpracuje z innymi obrabiarkami, na przykład z wyrówniarką, grubościówką, pilarką oraz maszyną do wykonywania gniazd. Sama nie zastępuje pełnego procesu przygotowania materiału. Aby czop pasował, detal musi być wcześniej odpowiednio wyprostowany, zwymiarowany i docięty.
Dokładność, powtarzalność i jakość czopa
Na jakość gotowego złącza wpływa nie tylko sama maszyna, ale cały układ technologiczny. Nawet precyzyjna frezarka nie zapewni dobrego efektu, jeśli materiał ma zmienną grubość, jest skręcony albo został niedokładnie docięty na długość.
Najczęstsze źródła odchyłek to:
- luzy na prowadnicach lub wózku,
- zużyte łożyska wrzeciona,
- nieprawidłowe bazowanie elementu,
- stępione albo źle dobrane frezy,
- zbyt agresywny posuw,
- niewystarczający docisk materiału.
W praktyce stolarskiej bardzo ważne jest utrzymanie jednego układu bazowego. Jeśli element jest przygotowany pod złącze czopowe, ta sama powierzchnia odniesienia powinna być konsekwentnie używana przy kolejnych operacjach. Ogranicza to kumulację błędów i poprawia spasowanie po montażu.
Narzędzia frezarskie i ich dobór
W frezarce do czopów stosuje się głównie frezy i głowice przeznaczone do obróbki końcówek elementów. Dobór narzędzia ma wpływ na jakość powierzchni, dokładność wymiaru, siły skrawania i bezpieczeństwo pracy.
Przy doborze narzędzi należy uwzględnić:
- średnicę i wysokość roboczą narzędzia,
- geometrię ostrzy dostosowaną do drewna miękkiego lub twardego,
- liczbę ostrzy i charakter obróbki,
- maksymalne dopuszczalne obroty,
- kierunek obrotów i sposób mocowania,
- zgodność z wrzecionem i osłoną maszyny.
Źle dobrany frez może powodować wyrwania włókien, nadmierny hałas, drgania oraz przegrzewanie. Narzędzie powinno być ostre, wyważone i przeznaczone dokładnie do danego typu operacji. Nie należy stosować narzędzi poza zakresem obrotów określonym przez producenta.
Odpylanie i warunki pracy
Przy czopowaniu powstaje zarówno grubszy wiór, jak i drobny pył drzewny. Skuteczny odciąg jest konieczny nie tylko dla porządku, ale też dla zdrowia operatora i niezawodności maszyny. Zalegające odpady utrudniają bazowanie elementu, pogarszają widoczność oraz mogą wpływać na jakość obróbki.
Warto zwrócić uwagę na:
- liczbę i rozmieszczenie króćców odciągowych,
- rzeczywisty przepływ powietrza w instalacji,
- szczelność osłon i kanałów,
- regularne czyszczenie strefy roboczej,
- filtrację drobnego pyłu.
Drobny pył drzewny jest zagrożeniem zdrowotnym, a w określonych warunkach także pożarowym i wybuchowym. Dlatego skuteczność odciągu nie może być oceniana wyłącznie po średnicy króćca.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Typ wrzeciona | Układ napędzający narzędzie frezarskie | Wpływa na zakres możliwych operacji i kompatybilność z narzędziami | Sztywność, stan łożysk, dokładność bicia, łatwość mocowania narzędzi |
| Zakres wymiarów elementu | Maksymalna szerokość, grubość i długość detalu | Decyduje, czy maszyna obsłuży planowany profil produkcji | Rzeczywista użyteczność, nie tylko dane katalogowe |
| Stół lub wózek posuwowy | Element prowadzący materiał przez strefę skrawania | Wpływa na prostopadłość, gładkość ruchu i powtarzalność | Luz, płynność przesuwu, sztywność, możliwość regulacji |
| Dociski materiału | Układ stabilizujący detal podczas obróbki | Zmniejsza drgania i ryzyko przesunięcia obrabianego elementu | Siła docisku, ergonomia obsługi, stan powierzchni stykowych |
| Regulacja głębokości i położenia frezowania | Możliwość ustawienia wymiarów czopa | Pozwala uzyskać wymagane spasowanie z gniazdem | Czytelność skali, dokładność nastaw, możliwość blokady ustawień |
| Prędkość obrotowa wrzeciona | Liczba obrotów narzędzia w jednostce czasu | Wpływa na jakość cięcia, obciążenie frezu i temperaturę obróbki | Zgodność z frezem, materiałem i zaleceniami producenta |
| Moc i charakterystyka napędu | Zdolność maszyny do utrzymania obrotów pod obciążeniem | Wpływa na płynność pracy, ale nie jest jedynym wyznacznikiem jakości | Moment obrotowy, przełożenie, kultura pracy, stan silnika |
| Odpylanie | System odbioru wiórów i pyłu | Wpływa na bezpieczeństwo, czystość i powtarzalność bazowania | Szczelność osłon, przepływ powietrza, stan instalacji i filtrów |
| Stan prowadnic i ograniczników | Dokładność elementów ustalających pozycję obrabianego detalu | Ma bezpośredni wpływ na długość czopa i powtarzalność serii | Zużycie, luzy, możliwość kalibracji i trwałość blokad |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do czopów trzeba zacząć od analizy produkcji, a nie od samej wielkości maszyny. Innych cech potrzebuje hobbysta wykonujący pojedyncze ramy, innych mały warsztat usługowy, a jeszcze innych zakład produkujący setki elementów dziennie.
Warto odpowiedzieć sobie na kilka pytań:
- jakie elementy będą najczęściej obrabiane,
- czy produkcja dotyczy drewna litego, klejonki czy różnych przekrojów,
- jakie są wymagania co do powtarzalności i tempa pracy,
- czy potrzebne są szybkie przezbrojenia między seriami,
- ile miejsca ma warsztat i jakie ma zasilanie,
- czy jest dostęp do sprawnego odciągu, serwisu i części.
Dla małego warsztatu ważna będzie prostota ustawiania, dobra dostępność osłon i możliwość wykonywania krótkich serii bez długiego przezbrajania. W produkcji seryjnej większe znaczenie mają automatyczne dociski, szybkie nastawy, stabilność parametrów i ograniczenie czasu przestojów.
Przy zakupie maszyny używanej należy sprawdzić:
- luzy na wózku i prowadnicach,
- stan wrzeciona i łożysk,
- geometrię stołu oraz przykładnic,
- instalację elektryczną i wyłączniki bezpieczeństwa,
- kompletność osłon,
- dostępność dokumentacji i części zamiennych.
Stara ciężka maszyna może być bardzo solidna, ale tylko wtedy, gdy jej stan techniczny i bezpieczeństwo odpowiadają realiom współczesnej eksploatacji. Sama masa nie gwarantuje dokładności.
Najczęstsze błędy podczas pracy
Najwięcej problemów przy czopowaniu wynika z pośpiechu, słabego bazowania materiału i błędnego doboru narzędzi. Skutkiem są niepasujące złącza, wyrwania włókien, przypalenia albo uszkodzenie detalu.
- Obróbka materiału nieprzygotowanego wymiarowo – jeśli przekrój elementu jest niestały, czop nie będzie powtarzalny.
- Zbyt słaby docisk – materiał może się przesunąć lub zawibrować.
- Za szybki posuw – powoduje wyrwania, hałas i przeciążenie wrzeciona.
- Za wolny posuw – może prowadzić do przypaleń i przegrzewania ostrzy.
- Praca stępionym frezem – pogarsza jakość powierzchni i zwiększa siły skrawania.
- Pomijanie próbnych nastaw – szczególnie kosztowne przy drogim drewnie i krótkich seriach.
- Niedokładne bazowanie dwóch współpracujących elementów – nawet prawidłowy czop nie spasuje się wtedy z gniazdem.
W frezarkach występuje także ryzyko odrzutu materiału. Rośnie ono przy niestabilnym prowadzeniu, niewłaściwym kierunku podania, stępionym narzędziu i zbyt agresywnej obróbce. Dlatego materiał musi być pewnie zamocowany, a operator nie powinien prowadzić detalu rękami blisko strefy skrawania, jeśli konstrukcja maszyny przewiduje użycie wózka, docisków i ograniczników.
Konserwacja i bezpieczeństwo
Frezarka do czopów wymaga regularnego czyszczenia i kontroli stanu technicznego. Zalegające trociny, żywica i pył utrudniają ustawienia, przyspieszają zużycie elementów ruchomych i pogarszają działanie odciągu.
Podstawowe czynności eksploatacyjne obejmują:
- czyszczenie stołu, prowadnic i strefy skrawania,
- kontrolę stanu frezów oraz ich prawidłowego mocowania,
- sprawdzanie luzów na wrzecionie i wózku,
- kontrolę osłon i wyłączników awaryjnych,
- przegląd pasów, łożysk i elementów napędowych zgodnie z instrukcją producenta,
- utrzymanie drożności instalacji odpylającej.
Podczas pracy należy stosować ochronę oczu i słuchu oraz zapewnić skuteczne odpylanie. Nie wolno regulować maszyny w ruchu, dotykać obracającego się narzędzia ani pracować z uszkodzonymi osłonami. Przed wymianą frezu, czyszczeniem strefy roboczej lub usuwaniem zakleszczonego materiału maszynę trzeba odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych. W niektórych sytuacjach mogą zostać pochwycone przez narzędzie lub element wirujący, dlatego zasady ich stosowania należy oceniać w kontekście konkretnej operacji i instrukcji stanowiskowej.
Czy frezarka do czopów wykonuje całe złącze czopowe?
Nie zawsze. Standardowo wykonuje czop, czyli część wystającą złącza. Odpowiadające mu gniazdo wykonuje się inną operacją, na przykład na dłutarce, wiertarce z odpowiednim oprzyrządowaniem lub centrum obróbczym.
Jakie drewno można obrabiać na frezarce do czopów?
Przede wszystkim lite drewno miękkie i twarde oraz klejonkę. Możliwość obróbki materiałów drewnopochodnych zależy od rodzaju narzędzia, konstrukcji złącza i zaleceń technologicznych.
Od czego zależy jakość powierzchni po czopowaniu?
Od ostrości i geometrii frezu, prędkości obrotowej, posuwu, stabilności mocowania, kierunku włókien drewna oraz sztywności całej maszyny. Duże znaczenie ma też wilgotność i jednorodność materiału.
Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. Moc jest ważna, ale o jakości pracy decydują również sztywność korpusu, dokładność wrzeciona, stan prowadnic, jakość docisków i ergonomia ustawień. Słabo wykonana maszyna o dużej mocy nie musi pracować dokładnie.
Jak ograniczyć wyrwania włókien na końcu elementu?
Pomaga użycie ostrego i właściwie dobranego frezu, prawidłowy posuw, pewne zamocowanie materiału oraz zachowanie poprawnego kierunku obróbki. W niektórych przypadkach znaczenie ma też wykonanie obróbki w więcej niż jednym przejściu.
Czy frezarka do czopów nadaje się do produkcji jednostkowej?
Tak, ale jej największą przewagą jest powtarzalność w produkcji mało- i średnioseryjnej. Przy pojedynczych detalach czas ustawiania może być relatywnie duży, jeśli geometria czopa jest złożona.
Na co zwrócić uwagę przy zakupie używanej frezarki do czopów?
Przede wszystkim na stan wrzeciona, prowadnic, stołu lub wózka, docisków, osłon, instalacji elektrycznej oraz kompletność dokumentacji. Warto też sprawdzić, czy do maszyny są dostępne części i czy da się ją bezpiecznie serwisować.
Czy frezarka do czopów wymaga wydajnego odciągu trocin?
Tak. Odpylanie wpływa na bezpieczeństwo, zdrowie operatora, komfort pracy i powtarzalność bazowania elementu. Nieskuteczny odciąg zwiększa ilość pyłu w powietrzu oraz ryzyko zalegania odpadów w strefie roboczej.
O autorze