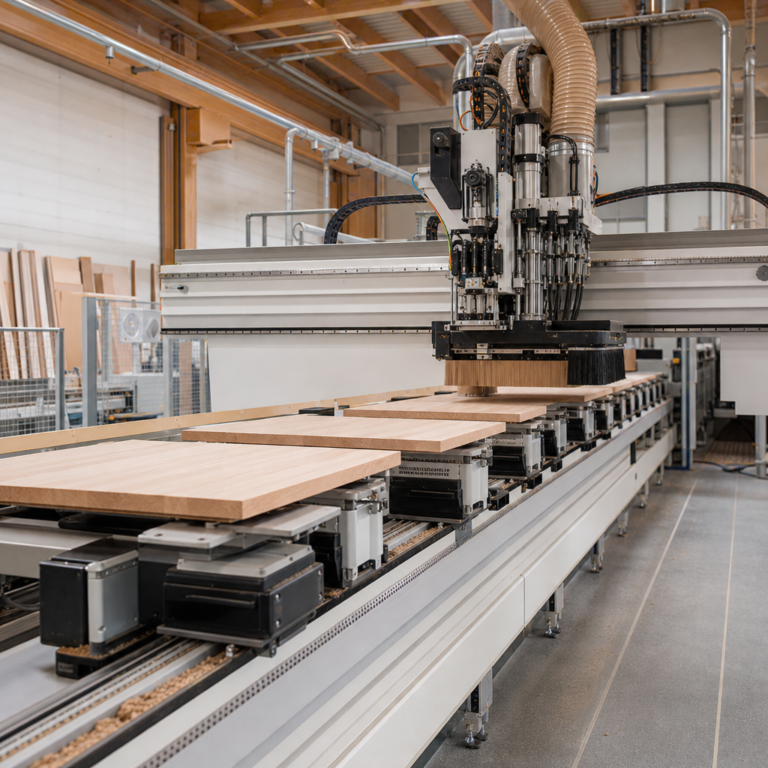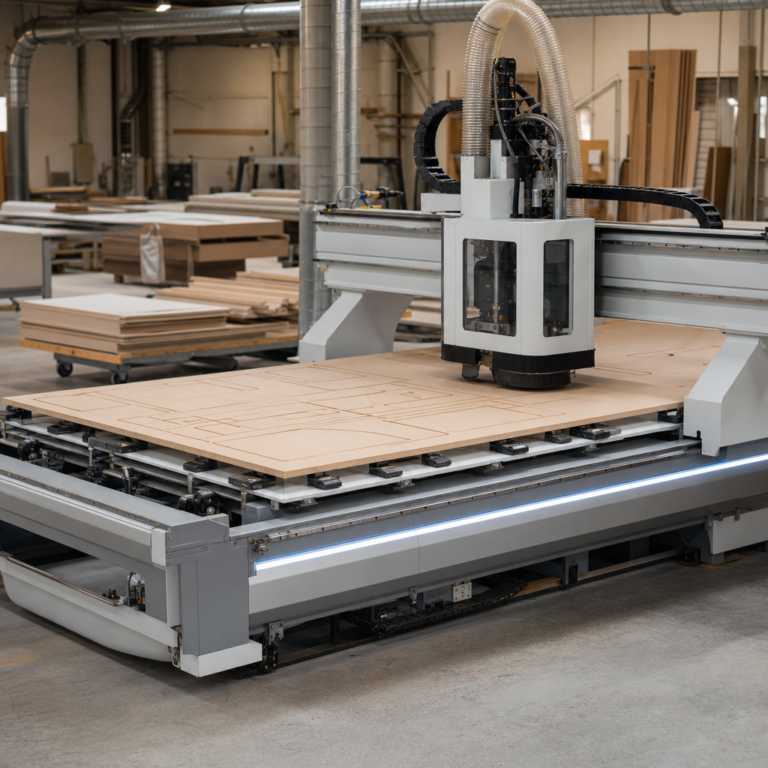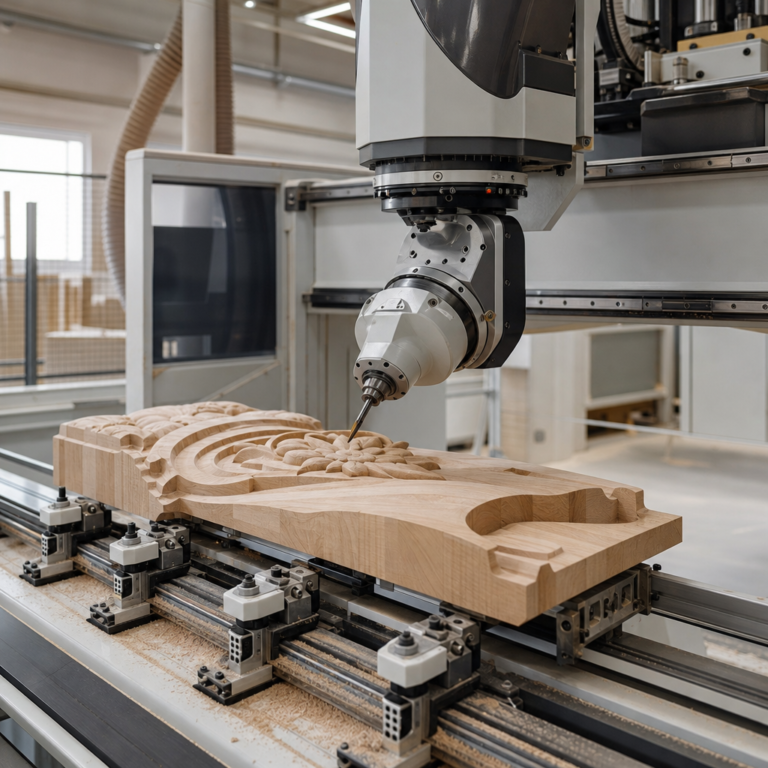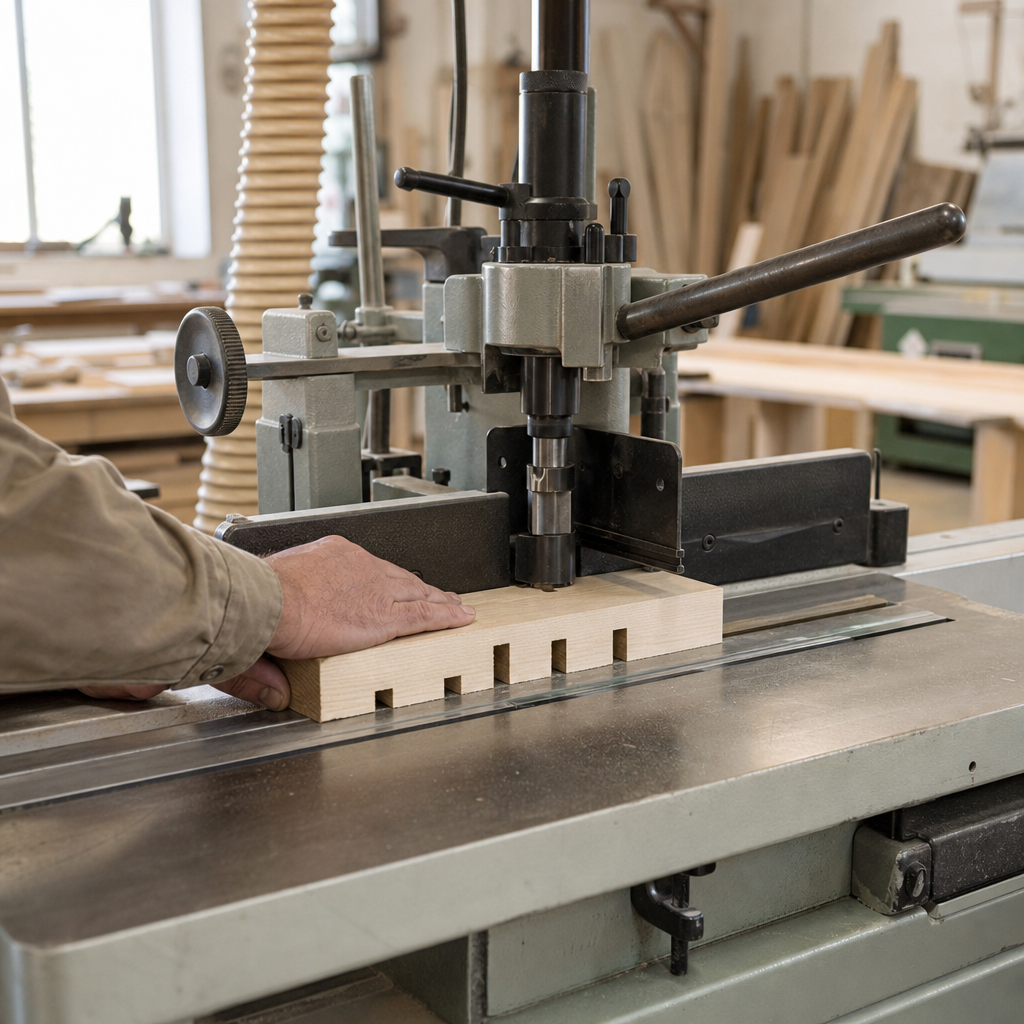
Frezarka do rowków to grupa urządzeń przeznaczonych do wykonywania wąskich, kontrolowanych wybrań w drewnie, materiałach drewnopochodnych i niekiedy tworzywach stosowanych w stolarstwie meblowym. W praktyce pod tą nazwą najczęściej rozumie się frezarkę ręczną lub stacjonarną przystosowaną do frezowania wpustów, rowków prostych, kanałów pod plecy meblowe, połączeń pióro-wpust albo gniazd pod łączniki. Kluczowe znaczenie ma tu nie sama moc silnika, lecz sztywność prowadzenia, poprawny dobór frezu, głębokości obróbki i sposobu mocowania materiału. Dobrze ustawiona frezarka do rowków pozwala uzyskać powtarzalny przekrój rowka, czyste krawędzie i właściwą geometrię połączenia.
Czym jest i do czego służy frezarka do rowków?
Frezarka do rowków to obrabiarka, w której narzędziem skrawającym jest obracający się frez, a efektem obróbki jest wykonanie rowka, wpustu, kanału lub gniazda o określonej szerokości i głębokości. W zależności od wykonania może to być frezarka górnowrzecionowa ręczna, frezarka pracująca w stole, wyspecjalizowana frezarka do połączeń albo urządzenie z prowadnicą liniową do prac seryjnych.
Maszyna obrabia przede wszystkim:
- drewno lite,
- sklejkę,
- MDF,
- płyty wiórowe i laminowane,
- niektóre materiały kompozytowe stosowane w meblarstwie.
Jej podstawowe zastosowania to:
- wykonywanie rowków pod dna szuflad i plecy korpusów,
- frezowanie wpustów pod połączenia stolarskie,
- przygotowanie kanałów pod listwy, uszczelki lub okucia,
- wykonywanie gniazd pod łączniki, pióra lub lamelki,
- obróbka dekoracyjna i technologiczna krawędzi oraz powierzchni.
Nie jest to jednak każda frezarka stolarska. O tym, że urządzenie nadaje się do rowków, decyduje możliwość precyzyjnego prowadzenia narzędzia względem materiału i utrzymania stałej głębokości obróbki.
Jak działa?
Zasada działania frezarki do rowków jest prosta: frez obraca się z dużą prędkością, a jego krawędzie skrawające usuwają materiał na szerokość i głębokość wynikającą z geometrii narzędzia oraz ustawienia maszyny. Ruch główny wykonuje narzędzie, czyli frez zamocowany we wrzecionie. Ruch posuwowy może wykonywać operator, przesuwając maszynę po materiale, albo sam materiał, prowadzony względem frezu w maszynie stacjonarnej.
W praktyce obróbka przebiega w kilku etapach:
- dobór frezu do rodzaju rowka i materiału,
- ustawienie głębokości frezowania,
- ustawienie prowadnicy, szablonu albo ograniczników,
- zamocowanie lub stabilne podparcie obrabianego elementu,
- wykonanie przejścia roboczego z odpowiednim posuwem.
Podstawowym efektem obróbki jest uzyskanie rowka o określonym przekroju i przebiegu. Może to być rowek prosty wzdłuż włókien, poprzeczny, ślepy, przelotowy albo wykonany według szablonu. W drewnie litym duże znaczenie ma kierunek włókien, ponieważ wpływa on na ryzyko wyrwań i jakość krawędzi. W materiałach płytowych istotna jest z kolei jakość okładziny oraz podatność na wykruszenia.
Przy frezowaniu występuje również ryzyko odrzutu, czyli gwałtownego przesunięcia materiału lub maszyny w wyniku niewłaściwego kierunku posuwu, zbyt agresywnego zagłębienia, tępego frezu albo niestabilnego prowadzenia. Dlatego rowki wykonuje się zawsze przy pełnej kontroli prowadzenia i z zachowaniem zgodności z kierunkiem pracy narzędzia.
Budowa i najważniejsze elementy
Konstrukcja frezarki do rowków zależy od jej typu, ale najważniejsze zespoły pozostają podobne.
- Wrzeciono – element napędzający frez. Musi pracować osiowo, bez nadmiernych luzów i drgań.
- Uchwyt lub tuleja zaciskowa – mocuje frez o określonej średnicy trzpienia. Niedopasowanie narzędzia do tulei jest niedopuszczalne.
- Frez – najczęściej prosty, rowkujący, spiralny lub specjalny frez do wpustów. Jego geometria wpływa na jakość skrawania i odprowadzanie wiórów.
- Podstawa i stopa maszyny – odpowiadają za stabilne podparcie podczas prowadzenia po powierzchni materiału.
- Prowadnica równoległa, szablon lub listwa prowadząca – utrzymują tor pracy i odległość rowka od krawędzi.
- Regulacja głębokości – pozwala ustawić maksymalne zagłębienie frezu oraz wykonywać obróbkę w kilku przejściach.
- Ograniczniki i skale – zwiększają powtarzalność przy produkcji seryjnej.
- Osłony i króciec odciągowy – ograniczają rozrzut wiórów i poprawiają warunki pracy.
W wersjach stołowych lub półstacjonarnych dochodzą jeszcze:
- stół roboczy,
- prowadnice czołowe i boczne,
- dociski,
- czasem posuw mechaniczny lub dodatkowe przystawki.
Parametry robocze, które mają realne znaczenie
Przy ocenie frezarki do rowków nie wystarczy sprawdzić samej mocy. W praktyce liczą się przede wszystkim: stabilność obrotów pod obciążeniem, precyzja regulacji głębokości, jakość prowadzenia oraz dopuszczalna średnica frezu. Duży wpływ na wynik ma również zakres skoku roboczego i możliwość powtarzalnego ustawienia początku oraz końca rowka.
Prędkość obrotowa nie powinna być traktowana jako wartość uniwersalna. Dobiera się ją do średnicy frezu, materiału, geometrii ostrzy, głębokości skrawania i zaleceń producenta narzędzia. Zbyt wysokie obroty mogą powodować przegrzewanie i przypalenia, a zbyt niskie pogorszenie jakości powierzchni i większe obciążenie narzędzia.
Frezy do rowków i ich dobór
Najczęściej stosuje się frezy proste, frezy spiralne oraz frezy tarczowe lub specjalne systemowe, jeśli dana technologia tego wymaga. Wybór narzędzia zależy od rodzaju rowka.
- Frez prosty – uniwersalny do wielu podstawowych wpustów i kanałów.
- Frez spiralny – lepiej odprowadza wiór, często zapewnia czystsze krawędzie, szczególnie w materiałach płytowych.
- Frez z ostrzami HM – korzystny przy płytach drewnopochodnych i materiałach ściernych.
- Frez specjalny – do konkretnego połączenia lub systemu montażowego.
Znaczenie ma nie tylko średnica, lecz także długość części roboczej, liczba ostrzy, kierunek skrawania, maksymalne dopuszczalne obroty i jakość wyważenia. Nie wolno stosować frezu poza zakresem obrotów podanym przez producenta.
Zastosowania w warsztacie stolarskim i meblowym
Frezarka do rowków jest szczególnie przydatna tam, gdzie liczy się powtarzalność połączeń i estetyka niewidocznych wybrań. W warsztacie meblowym wykonuje się nią rowki pod dna szuflad, kanały pod tylne ścianki, miejsca pod wpuszczenie listew oraz nacięcia montażowe. W stolarstwie litym służy do wykonywania wpustów wzmacniających i elementów połączeń konstrukcyjnych.
Urządzenie sprawdza się zarówno przy jednostkowych realizacjach, jak i przy małych seriach. W produkcji większej skali ważna staje się możliwość stosowania ograniczników, szablonów i docisków, bo to one skracają czas ustawiania i redukują błędy operatora.
Posuw, głębokość obróbki i jakość rowka
Jakość rowka zależy od równowagi między obrotami, posuwem i głębokością skrawania. Zbyt szybki posuw zwiększa obciążenie frezu, może powodować drgania, postrzępienie krawędzi i odchyłki wymiarowe. Zbyt wolny posuw sprzyja przypaleniom, szczególnie w drewnie twardym i przy tępych narzędziach.
Wiele rowków warto wykonywać w kilku płytszych przejściach, zamiast na pełną głębokość za jednym razem. Zmniejsza to ryzyko wyrwań, poprawia kontrolę nad maszyną i ogranicza obciążenie wrzeciona. Wąski, głęboki rowek szczególnie wymaga dobrej ewakuacji wióra, bo jego zaleganie pogarsza jakość obróbki i podnosi temperaturę narzędzia.
Odpylanie i organizacja pracy
Przy frezowaniu rowków powstaje dużo drobnego pyłu oraz krótkich wiórów. Dlatego skuteczne odpylanie nie jest dodatkiem, lecz elementem technologii. Króciec odciągowy powinien współpracować ze sprawną instalacją odpylającą, a przepływ powietrza musi być dostosowany do charakteru pracy i konstrukcji osłon.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe. Słabe odpylanie pogarsza również widoczność linii obróbki, zwiększa nagrzewanie frezu i utrudnia utrzymanie dokładności.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Zakres regulacji głębokości | Maksymalne zagłębienie frezu w materiał | Decyduje, jakie rowki da się wykonać bez dodatkowych operacji | Ważna jest nie tylko wartość, ale też dokładność i powtarzalność nastawy |
| Prędkość obrotowa wrzeciona | Liczba obrotów frezu na minutę | Wpływa na jakość krawędzi, temperaturę skrawania i obciążenie narzędzia | Powinna być dobierana do średnicy frezu i materiału, nie według jednej stałej wartości |
| Średnica i typ frezu | Wymiary oraz geometria narzędzia skrawającego | Określa szerokość rowka, sposób odprowadzania wióra i jakość powierzchni | Sprawdź zgodność z tuleją zaciskową i maksymalnymi dopuszczalnymi obrotami |
| Sztywność podstawy i prowadnic | Odporność układu na ugięcia i luzy | Bezpośrednio wpływa na prostoliniowość i powtarzalność rowków | Nawet mocna maszyna z luzami będzie pracować niedokładnie |
| Prowadnica równoległa lub system szyn | Układ ustalający tor przejścia frezu | Pozwala utrzymać stałą odległość rowka od krawędzi | Liczy się łatwość regulacji, pewność blokady i brak luzów bocznych |
| Mocowanie materiału | Sposób unieruchomienia obrabianego elementu | Zwiększa bezpieczeństwo i ogranicza błędy wymiarowe | Stosuj ściski, dociski i stabilne podparcie, zwłaszcza przy wąskich elementach |
| Odpylanie | Usuwanie pyłu i wiórów ze strefy skrawania | Poprawia widoczność, ogranicza pylenie i zmniejsza ryzyko przypaleń | Oceń całość układu: osłony, szczelność, przepływ powietrza i filtrację |
| Stabilność obrotów pod obciążeniem | Zdolność utrzymania pracy wrzeciona podczas skrawania | Wpływa na równomierną jakość rowka i mniejsze ryzyko szarpania | Sama moc nie wystarcza; ważne są też elektronika sterująca i charakterystyka napędu |
| Powtarzalność ograniczników | Dokładność ustawienia początku i końca rowka | Istotna przy produkcji seryjnej oraz wielu identycznych elementach | Sprawdź czy skale są czytelne, a blokady nie przestawiają się podczas pracy |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do rowków powinien wynikać z rodzaju produkcji, a nie z samej kategorii urządzenia. Hobbysta potrzebuje zwykle maszyny uniwersalnej, lekkiej i łatwej w ustawianiu. Mały warsztat skorzysta bardziej na rozwiązaniu dającym dobrą powtarzalność oraz współpracę z prowadnicami i szablonami. W stolarni usługowej ważna będzie trwałość układu wrzeciona, precyzja regulacji i komfort pracy w dłuższych seriach.
Przy wyborze warto przeanalizować:
- jakie materiały będą obrabiane najczęściej,
- jakie szerokości i głębokości rowków są potrzebne,
- czy prace są jednostkowe, czy seryjne,
- czy operator będzie korzystał z szablonów i ograniczników,
- jak wygląda dostępna przestrzeń robocza,
- czy warsztat ma wydajne odpylanie,
- jak łatwo kupić tuleje, frezy i części serwisowe.
W przypadku maszyn używanych należy szczególnie sprawdzić luzy na prowadzeniu, bicie wrzeciona, stan łożysk, sprawność blokad, instalację elektryczną i kompletność osłon. Używana maszyna może być dobrym zakupem, ale tylko wtedy, gdy jej stan techniczny pozwala na bezpieczną i dokładną pracę.
Najczęstsze błędy podczas pracy
Najwięcej problemów z frezarką do rowków wynika nie z awarii, lecz z błędnej technologii obróbki.
- Zbyt duża głębokość na jedno przejście – prowadzi do przeciążenia frezu, wyrwań i pogorszenia kontroli.
- Niewłaściwy kierunek posuwu – zwiększa ryzyko odrzutu i „uciekania” maszyny po materiale.
- Słabe mocowanie elementu – powoduje przesunięcia i błędy wymiarowe.
- Tępy lub źle dobrany frez – skutkuje przypaleniami, poszarpanymi krawędziami i wzrostem sił skrawania.
- Praca bez skutecznego odpylania – pogarsza widoczność, zwiększa pylenie i utrudnia wyrzut wióra z rowka.
- Brak próby na materiale testowym – często kończy się błędną szerokością lub położeniem rowka w gotowym detalu.
- Regulacja maszyny przy obracającym się narzędziu – jest niedopuszczalna i skrajnie niebezpieczna.
Częstym błędem jest też przekonanie, że większy frez i większa moc zawsze oznaczają szybszą pracę. W rzeczywistości dokładność i jakość znacznie częściej zależą od spokojnego posuwu, dobrego podparcia i właściwej sekwencji przejść.
Konserwacja i bezpieczeństwo
Bezpieczna eksploatacja frezarki do rowków zaczyna się od codziennej kontroli stanu technicznego. Należy regularnie czyścić podstawę, mechanizmy regulacyjne, okolice wrzeciona i króćce odciągowe. Zalegający pył może pogarszać dokładność ustawień, zwiększać temperaturę zespołów ruchomych i przyspieszać zużycie.
W ramach bieżącej obsługi warto kontrolować:
- stan frezów i jakość ostrzy,
- czystość oraz stan tulei zaciskowych,
- luzy na prowadnicach i mechanizmach zagłębiania,
- sprawność blokad i ograniczników,
- stan przewodów, wyłączników i osłon,
- drożność układu odpylania.
Przed wymianą frezu, usuwaniem zakleszczonego materiału, czyszczeniem strefy roboczej lub regulacją maszynę należy odłączyć od zasilania i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie należy dotykać obracającego się narzędzia ani próbować zatrzymywać go ręką.
Podczas pracy konieczne są:
- ochrona oczu,
- ochrona słuchu,
- skuteczne odpylanie,
- stabilne mocowanie obrabianego elementu,
- używanie docisków, prowadnic i popychaczy tam, gdzie są potrzebne.
Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez narzędzie. Zasady doboru środków ochrony należy dostosować do typu maszyny i instrukcji producenta.
FAQ: Czy frezarka do rowków nadaje się do drewna litego i płyt meblowych?
Tak, pod warunkiem prawidłowego doboru frezu i parametrów pracy. Drewno lite wymaga uwzględnienia kierunku włókien, a płyty meblowe często lepiej obrabiać frezami o geometrii ograniczającej wykruszenia okładziny.
FAQ: Czy jeden frez wystarczy do wszystkich rowków?
Nie. Szerokość, głębokość, jakość krawędzi i rodzaj materiału wymagają różnych narzędzi. Frez uniwersalny sprawdzi się w części operacji, ale nie zastąpi frezów dobranych do konkretnych zadań.
FAQ: Od czego zależy czystość krawędzi rowka?
Od ostrości frezu, jego geometrii, stabilności prowadzenia, kierunku posuwu, rodzaju materiału oraz głębokości skrawania na jedno przejście. Duże znaczenie ma także skuteczne usuwanie wiórów ze strefy obróbki.
FAQ: Czy rowek lepiej wykonywać na pełną głębokość za jednym przejściem?
Zwykle nie. Bezpieczniej i dokładniej wykonać kilka płytszych przejść, szczególnie w twardym drewnie, przy głębokich rowkach lub gdy pracuje się frezem o małej średnicy.
FAQ: Jak ograniczyć ryzyko odrzutu podczas frezowania?
Należy stosować właściwy kierunek posuwu, ostry frez, stabilne prowadzenie i pewne mocowanie materiału. Trzeba też unikać zbyt agresywnego zbioru oraz pracy z luzami na prowadnicach lub podstawie.
FAQ: Czy moc silnika jest najważniejszym parametrem frezarki do rowków?
Nie. Moc ma znaczenie, ale o praktycznych możliwościach decydują również sztywność konstrukcji, jakość wrzeciona, precyzja regulacji, prowadzenie, stan narzędzia i skuteczność odpylania.
FAQ: Kiedy warto wybrać maszynę stacjonarną zamiast ręcznej?
Gdy wykonuje się wiele powtarzalnych detali, pracuje na małych elementach wymagających docisków albo potrzebna jest większa stabilność prowadzenia. Maszyna ręczna daje natomiast większą elastyczność przy dużych i nietypowych detalach.
FAQ: Jak rozpoznać, że frez wymaga wymiany lub ostrzenia?
Objawami są przypalenia, zwiększony opór skrawania, większy hałas, postrzępione krawędzie, nadmierne nagrzewanie materiału oraz pogorszenie jakości powierzchni mimo prawidłowych ustawień maszyny.
O autorze