Ustawienie pilarki stołowej ma bezpośredni wpływ na jakość cięcia, bezpieczeństwo pracy i trwałość samej maszyny. Jednym z kluczowych elementów regulacji jest sprawdzenie, czy prowadnica równoległa rzeczywiście biegnie równolegle do tarczy pilarskiej. Nawet niewielkie odchylenie może powodować przypalanie materiału, klinowanie się elementu, postrzępione krawędzie i nieprzewidywalne zachowanie obrabianej deski lub płyty. W praktyce poprawna kontrola nie wymaga skomplikowanego laboratorium pomiarowego, ale wymaga metodycznego działania i zrozumienia, co właściwie mierzymy.
Jak sprawdzić równoległość prowadnicy w pilarsce stołowej?
Najprostsza i najważniejsza odpowiedź brzmi: odległość między prowadnicą a tym samym punktem tarczy musi być taka sama z przodu i z tyłu stołu. Nie porównuje się więc przypadkowych zębów, lecz ten sam punkt odniesienia na tarczy albo na korpusie tarczy. To istotne, ponieważ bicie tarczy, nierównomierne rozwiedzenie zębów albo zabrudzenie ostrza mogą zafałszować wynik.
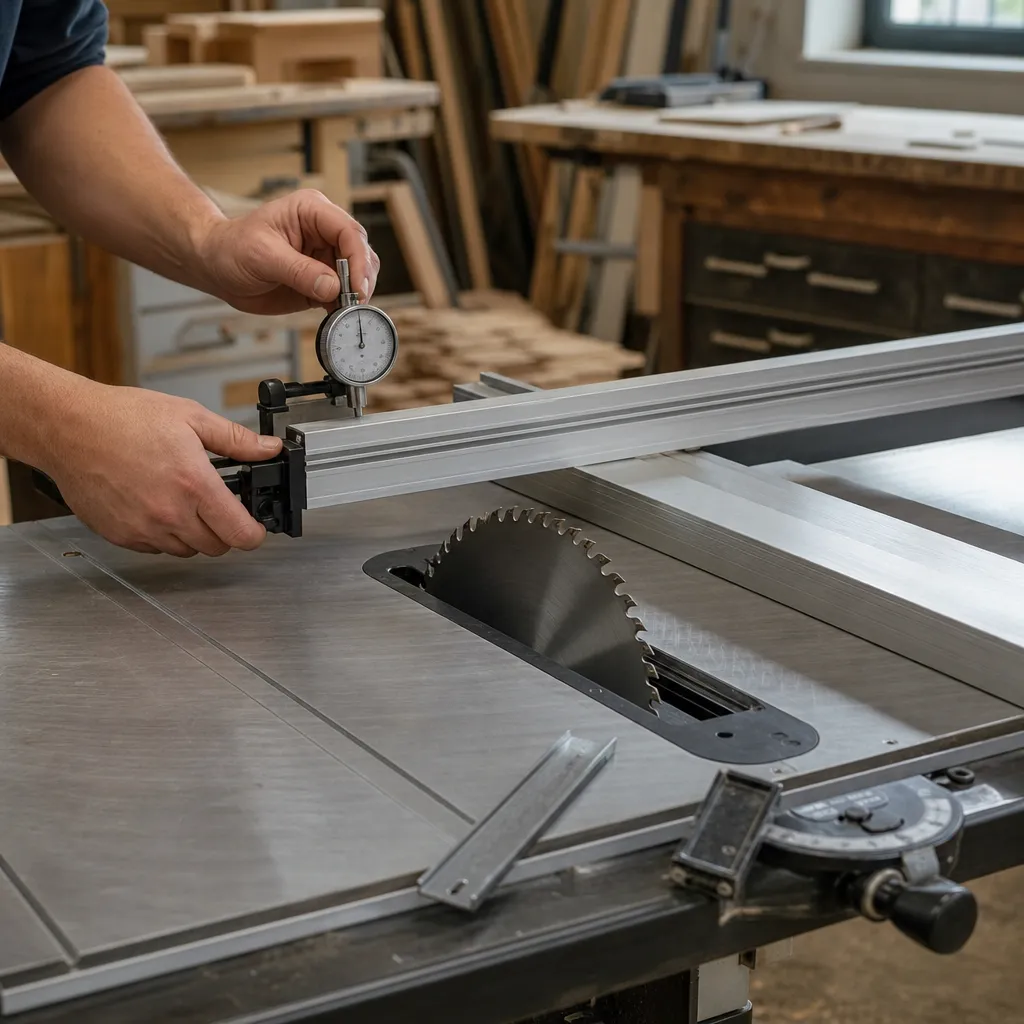
W praktyce kontrolę wykonuje się na kilka sposobów: liniałem, przymiarem stalowym, czujnikiem zegarowym albo specjalnym wskaźnikiem do ustawiania pilarki. Najważniejsze jest zachowanie powtarzalnej metody. Jeżeli pomiar z przodu tarczy wynosi inaczej niż z tyłu, prowadnica nie jest ustawiona poprawnie.
W wielu warsztatach przyjmuje się, że prowadnica powinna być ustawiona idealnie równolegle albo z bardzo niewielkim otwarciem z tyłu, czyli minimalnie większym odstępem za tarczą niż przed nią. Taki zabieg bywa stosowany, aby ograniczyć ryzyko zakleszczenia materiału między tarczą a prowadnicą. Trzeba jednak pamiętać, że dopuszczalna odchyłka zależy od konstrukcji konkretnej maszyny, stanu tarczy, rodzaju ciętego materiału i zaleceń producenta.
Co dokładnie wpływa na wynik pomiaru i ustawienie pilarki?
Równoległość prowadnicy to tylko jeden z elementów geometrii pilarki stołowej. Żeby ocena miała sens, trzeba rozumieć zależności między tarczą, rowkami stołu, wózkiem poprzecznym i samą prowadnicą. W dobrze ustawionej maszynie te elementy tworzą spójny układ odniesienia.
Prowadnica równoległa a tarcza pilarska
Prowadnica równoległa służy głównie do cięcia wzdłużnego, czyli wzdłuż włókien drewna lub na długość materiału płytowego. Jej zadaniem jest stabilne prowadzenie elementu w stałej odległości od tarczy. Jeżeli prowadnica zbiega się ku tarczy od strony tylnej, materiał po przejściu przez zęby może zostać dociśnięty do obracającego się ostrza. To jedna z typowych przyczyn przypalania drewna i groźnego odrzutu.
Jeżeli z kolei prowadnica zbyt mocno „ucieka” od tarczy, wymiar cięcia może być niestabilny, a długi element będzie miał tendencję do odchodzenia od prowadnicy. Efekt to pogorszenie powtarzalności i większe ryzyko błędu operatora.
Dlaczego nie mierzy się do zębów byle jak?
Ząb tarczy wystaje poza korpus i ma własną geometrię. Dodatkowo tarcza może mieć niewielkie bicie osiowe lub promieniowe, mieszczące się jeszcze w normalnej pracy maszyny. Jeśli raz zmierzymy do jednego zęba z przodu, a z tyłu do innego, wynik może być błędny mimo dobrze ustawionej prowadnicy.
Dlatego praktyczną metodą jest zaznaczenie jednego konkretnego zęba markerem i ustawienie go najpierw z przodu, a potem z tyłu stołu. Jeszcze dokładniejszy wynik daje pomiar do gładkiego korpusu tarczy, jeśli konstrukcja narzędzia i dostęp na to pozwalają.
Znaczenie rowków stołu i całej geometrii maszyny
W wielu pilarkach punktem bazowym bywa nie sama tarcza, lecz rowek prowadzący w stole. Ma to sens wtedy, gdy rowek jest fabrycznie równoległy do osi cięcia, a cała maszyna została wcześniej prawidłowo ustawiona. W warsztacie jednak najpierw warto potwierdzić relację tarcza–rowek, a dopiero później prowadnica–rowek lub prowadnica–tarcza.
Jeżeli tarcza nie jest równoległa do rowka, poprawne ustawienie samej prowadnicy nie rozwiąże problemu. Pilarka nadal będzie cięła źle, szczególnie przy korzystaniu z sanek poprzecznych lub prowadnic kątowych.
Wpływ materiału na objawy złego ustawienia
Objawy nieprawidłowej równoległości inaczej wyglądają przy różnych materiałach. W drewnie litym pojawia się częściej przypalanie, zamykanie rzazu przez naprężenia i odrzut. W płytach drewnopochodnych, takich jak sklejka, MDF czy płyta wiórowa laminowana, częściej zauważa się wyrywanie krawędzi, cięższy posuw i pogorszenie prostoliniowości cięcia.
Trzeba też pamiętać, że drewno nie jest materiałem jednorodnym. Usłojenie, wilgotność, naprężenia wewnętrzne oraz kierunek cięcia względem włókien wpływają na zachowanie elementu po przecięciu. Nawet bardzo dobrze ustawiona pilarka nie wyeliminuje całkowicie reakcji materiału, ale ograniczy ich negatywne skutki.
Jak wykonać praktyczny pomiar krok po kroku?
- Odłącz maszynę od zasilania i zabezpiecz przed przypadkowym uruchomieniem.
- Oczyść stół, prowadnicę i tarczę z żywicy, pyłu i nalotu. Brud potrafi zmienić wynik pomiaru.
- Ustaw tarczę na typową wysokość roboczą, najlepiej taką, przy jakiej najczęściej pracujesz.
- Zaznacz jeden ząb tarczy markerem lub taśmą.
- Ustaw prowadnicę w rozsądnej odległości od tarczy, na przykład takiej, by swobodnie przyłożyć narzędzie pomiarowe.
- Zmierz odległość z przodu tarczy do prowadnicy, odnosząc się do zaznaczonego zęba lub korpusu tarczy.
- Obróć tarczę ręcznie, tak aby ten sam ząb znalazł się z tyłu stołu.
- Zmierz odległość z tyłu w tej samej wysokości i tą samą metodą.
- Porównaj wyniki. Jeśli są różne, skoryguj ustawienie prowadnicy zgodnie z instrukcją maszyny.
- Powtórz pomiar kilka razy, aby upewnić się, że wynik jest powtarzalny.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Pomiar do tego samego zęba | Eliminuje błąd wynikający z bicia tarczy | Kontrola relacji prowadnica–tarcza | Ząb warto zaznaczyć markerem |
| Pomiar do korpusu tarczy | Często dokładniejszy niż do krawędzi zęba | Precyzyjna regulacja w warsztacie | Nie każda tarcza daje wygodny dostęp do korpusu |
| Liniał lub przymiar stalowy | Prosta metoda warsztatowa | Szybka kontrola codzienna | Wymaga uważnego odczytu i dobrego oświetlenia |
| Czujnik zegarowy | Metoda dokładna i powtarzalna | Ustawianie geometrii maszyny | Wymaga statywu lub uchwytu oraz wprawy |
| Minimalne otwarcie prowadnicy z tyłu | Zmniejsza ryzyko zakleszczenia materiału | Cięcie wzdłużne drewna litego | Nie należy przesadzać, bo spadnie dokładność wymiaru |
| Brud na prowadnicy lub stole | Fałszuje pomiar i utrudnia posuw | Każda kontrola i każda praca | Czyszczenie to element regulacji, nie tylko porządków |
| Luz w mechanizmie prowadnicy | Powoduje zmianę ustawienia po zablokowaniu | Diagnoza problemów z powtarzalnością | Reguluj po pełnym zaciśnięciu prowadnicy |
| Relacja tarcza–rowek stołu | Podstawa całej geometrii pilarki | Ustawianie sanek i prowadnic kątowych | Najpierw sprawdź tarczę względem rowka, potem prowadnicę |
| Objawy złej równoległości | Przypalanie, ciężki posuw, ślady na krawędzi, odrzut | Ocena pracy maszyny podczas cięcia | Objawy warto zestawić z pomiarem, nie oceniać tylko „na oko” |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór sposobu sprawdzenia zależy od tego, jak dokładnie pracujesz i jakie materiały obrabiasz. Do prostych prac warsztatowych, takich jak rozcinanie desek konstrukcyjnych czy wstępne formatowanie, wystarczy staranna kontrola przymiarem lub szczeliną odniesienia. Przy meblarstwie, obróbce sklejki, MDF czy elementów pod okleinowanie lepiej sprawdza się dokładniejszy pomiar czujnikiem.
Jeśli pilarka pracuje głównie z drewnem litym, warto zwracać szczególną uwagę na zachowanie materiału po przecięciu. Drewno iglaste, zwłaszcza o wyraźnym usłojeniu i naprężeniach, może po rozcięciu zamykać rzaz. Drewno liściaste o większej gęstości potrafi z kolei mocniej reagować przypalaniem, gdy prowadnica jest źle ustawiona lub tarcza tępa. Znaczenie ma też wilgotność drewna: materiał zbyt wilgotny albo niestabilny wymiarowo może dawać objawy podobne do błędnej regulacji maszyny.
Przy płytach drewnopochodnych sytuacja wygląda nieco inaczej. MDF jest jednorodny, więc łatwiej zauważyć wpływ samego ustawienia maszyny. Sklejka, dzięki krzyżowemu układowi warstw forniru, jest stabilna, ale może odpryskiwać przy źle dobranej tarczy. Płyta wiórowa laminowana wymaga dobrej geometrii maszyny i odpowiedniej tarczy, bo wszelkie drgania i odchylenia szybko odbijają się na jakości krawędzi.
- Do kontroli codziennej – przymiar stalowy, szczelinomierz, uważna obserwacja cięcia.
- Do dokładnej regulacji warsztatowej – czujnik zegarowy lub dedykowany przyrząd pomiarowy.
- Do pracy z litym drewnem – preferowana bardzo dobra kontrola bezpieczeństwa i ewentualnie minimalne otwarcie prowadnicy z tyłu.
- Do formatowania płyt meblowych – nacisk na równoległość i powtarzalność wymiaru.
Najczęstsze błędy
Najczęstszy błąd to pomiar „na szybko”, bez oczyszczenia tarczy i stołu. Warstwa żywicy, pyłu lub drobny opiłek przy prowadnicy potrafią całkowicie zmienić wynik. Drugi typowy problem to mierzenie do różnych zębów tarczy, co prowadzi do pozornej nierównoległości.
Wielu użytkowników reguluje prowadnicę przy niedostatecznie zablokowanym mechanizmie. Po dociśnięciu dźwigni prowadnica ustawia się wtedy inaczej niż podczas pomiaru. Dlatego każdą kontrolę trzeba wykonywać w stanie roboczym, czyli po pełnym zamknięciu zacisku.
Błędem jest też przypisywanie wszystkich problemów samej prowadnicy. Czasem winna jest tępa tarcza, nieodpowiednia geometria uzębienia, niewłaściwy dobór tarczy do materiału albo luzy w łożyskowaniu i mechanice maszyny. W drewnie litym problem może wynikać również z naprężeń wewnętrznych w materiale, a nie tylko z ustawienia pilarki.
Kolejny błąd to przesadna korekta. Jeżeli ktoś usiłuje „na wszelki wypadek” mocno odsunąć tył prowadnicy od tarczy, pogarsza precyzję cięcia. Materiał zaczyna odchodzić od prowadnicy, a operator często kompensuje to ręką, co jest złym nawykiem i może być niebezpieczne.
Bezpieczeństwo i praktyczne wskazówki
Sprawdzenie równoległości prowadnicy to nie tylko kwestia dokładności, ale przede wszystkim bezpieczeństwa. Zbieżność materiału między prowadnicą a tylną częścią tarczy zwiększa ryzyko odrzutu, czyli gwałtownego wyrzucenia elementu w stronę operatora. To jedno z najpoważniejszych zagrożeń przy pracy pilarką stołową.
- Zawsze odłączaj maszynę od zasilania przed regulacją.
- Nie demontuj osłon i nie blokuj zabezpieczeń, jeśli nie wymaga tego procedura serwisowa opisana przez producenta.
- Używaj popychaczy przy wąskich elementach i trzymaj dłonie poza strefą cięcia.
- Stój lekko z boku linii cięcia, a nie dokładnie za materiałem.
- Dbaj o odpylanie, bo pył drzewny pogarsza widoczność, osadza się na mechanizmach i jest zagrożeniem zdrowotnym.
- Nie pracuj tępą tarczą, bo zwiększa opór, nagrzewanie i skłonność materiału do szarpania.
- Kontroluj prostoliniowość przykładania materiału do prowadnicy na całej długości cięcia.
W praktyce warsztatowej warto prowadzić prosty nawyk: po wymianie tarczy, po przestawieniu maszyny i po intensywnej serii cięć kontrolować geometrię pilarki. Nawet jeśli odchylenie jest niewielkie, wcześnie wykryty problem jest łatwiejszy do usunięcia niż seria źle wykonanych elementów.
Ciekawostki
W wielu nowoczesnych pilarkach prowadnice projektuje się tak, aby po zablokowaniu samoczynnie ustawiały się równolegle dzięki układowi przedniego i tylnego punktu podparcia. To jednak nie oznacza, że są bezobsługowe. Zużycie ślizgów, zabrudzenia i przypadkowe uderzenia nadal mogą zmienić ich geometrię.
Ciekawym zjawiskiem jest to, że dobrze ustawiona prowadnica nie zawsze daje taki sam efekt przy każdym kawałku drewna. Deska z dużymi naprężeniami może po przecięciu sama zamykać rzaz, mimo że maszyna jest ustawiona poprawnie. Dlatego doświadczeni stolarze oceniają nie tylko maszynę, ale też reakcję materiału.
W stolarni przemysłowej kontrola geometrii maszyn bywa traktowana jako element jakości produkcji, podobnie jak kontrola wilgotności drewna czy kalibracja narzędzi pomiarowych. To pokazuje, że precyzja cięcia zaczyna się nie przy samym popychaniu materiału, lecz dużo wcześniej — od ustawienia sprzętu.
FAQ: Czy prowadnica powinna być idealnie równoległa do tarczy?
W wielu zastosowaniach tak, zwłaszcza gdy zależy na powtarzalnym wymiarze. W części warsztatów dopuszcza się bardzo niewielkie otwarcie z tyłu, aby ograniczyć ryzyko zakleszczenia materiału. Zakres tej korekty zależy od maszyny i praktyki pracy.
FAQ: Jakie są objawy źle ustawionej prowadnicy?
Najczęściej są to przypalanie drewna, ciężki posuw, ślady na boku materiału, postrzępione krawędzie, niestabilny wymiar oraz zwiększone ryzyko odrzutu. Objawy trzeba jednak odróżnić od problemów wynikających z tępej tarczy lub wad materiału.
FAQ: Czy można sprawdzić równoległość bez czujnika zegarowego?
Tak. Do podstawowej kontroli wystarczy przymiar stalowy, liniał lub inny prosty przyrząd pomiarowy. Czujnik zegarowy daje większą powtarzalność i wygodę przy dokładnej regulacji, ale nie jest jedyną możliwą metodą.
FAQ: Czy problem może leżeć w tarczy, a nie w prowadnicy?
Tak. Tępa, zabrudzona, uszkodzona albo źle dobrana tarcza może powodować podobne objawy jak zła równoległość prowadnicy. Dlatego diagnostykę warto zaczynać od sprawdzenia całego układu: tarczy, mocowania, prowadnicy i geometrii stołu.
FAQ: Czy rodzaj drewna ma znaczenie przy ocenie ustawienia?
Tak, szczególnie przy drewnie litym. Gęstość, usłojenie, wilgotność i naprężenia wewnętrzne wpływają na zachowanie elementu podczas cięcia. Inaczej zachowa się suche drewno iglaste, a inaczej twarde drewno liściaste lub sklejka.
FAQ: Czy prowadnicę trzeba sprawdzać często?
W warunkach warsztatowych warto robić to regularnie, zwłaszcza po transporcie maszyny, wymianie tarczy, uderzeniu w prowadnicę albo gdy nagle pogorszy się jakość cięcia. Krótka kontrola oszczędza materiał i poprawia bezpieczeństwo.
FAQ: Czy do cięcia płyt meblowych ustawienie ma takie samo znaczenie jak przy drewnie litym?
Tak, ale objawy bywają inne. W płytach ważniejsza bywa czystość krawędzi i powtarzalność wymiaru, natomiast w drewnie litym częściej ujawnia się wpływ naprężeń i ryzyko zakleszczenia rzazu.
O autorze