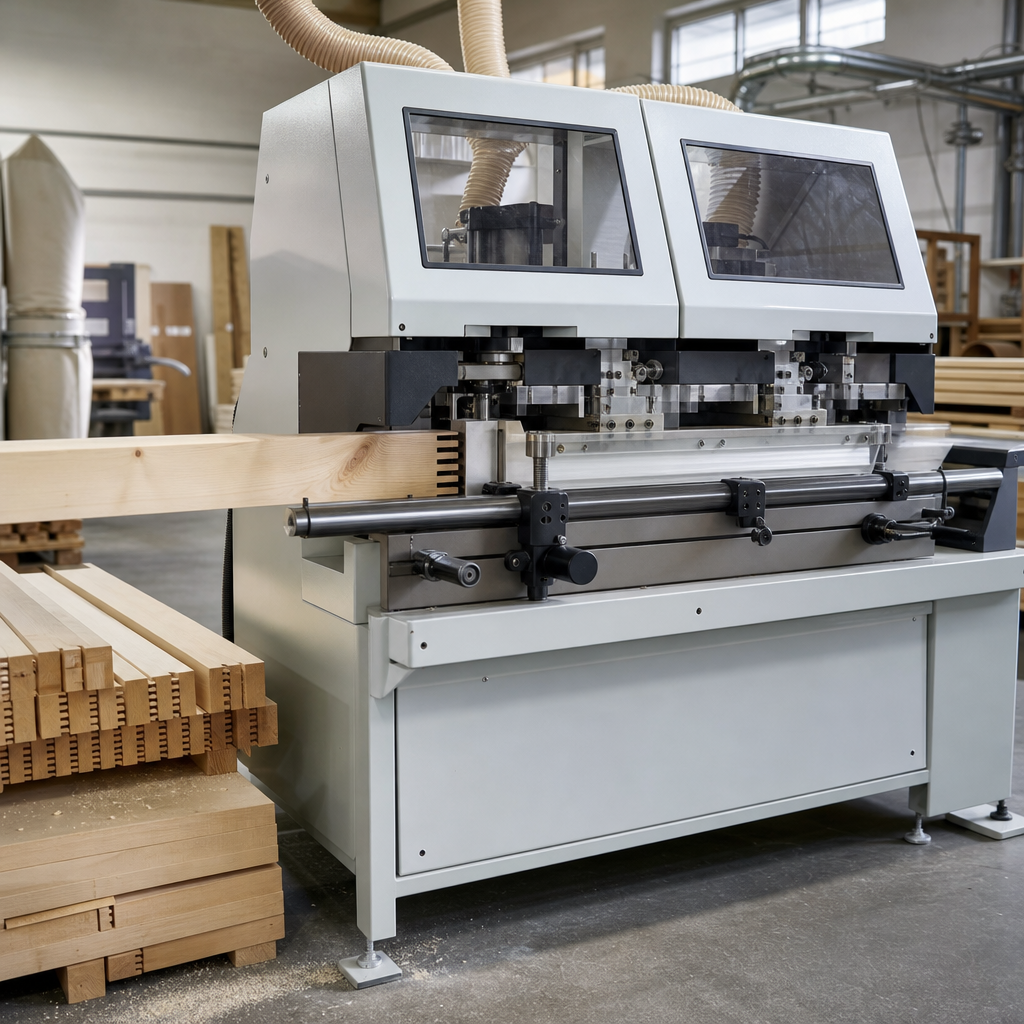
Frezarka do połączeń palcowych to wyspecjalizowana maszyna stolarska przeznaczona do wykonywania precyzyjnych złączy o dużej powierzchni klejenia. W praktyce stosuje się ją zarówno do łączenia krótkich odcinków drewna w dłuższe elementy, jak i do przygotowania powtarzalnych profili zębatych na końcach detali. Jakość takiego połączenia zależy nie tylko od samej maszyny, ale również od geometrii frezu, stabilności prowadzenia materiału, dokładności ustawienia oraz warunków klejenia. To urządzenie spotyka się głównie w zakładach produkujących klejonkę, kantówki, elementy meblowe, stolarkę otworową i półfabrykaty z drewna litego.
Czym jest i do czego służy frezarka do połączeń palcowych?
Frezarka do połączeń palcowych to obrabiarka służąca do wykonywania na końcach elementów drewnianych charakterystycznego układu zębów, nazywanych palcami. Po naniesieniu kleju i spasowaniu dwóch tak ukształtowanych końców powstaje połączenie o dużej powierzchni styku, które może przenosić znaczące obciążenia i pozwala efektywnie wykorzystać krótsze odcinki drewna.
Maszyna obrabia przede wszystkim drewno lite, ale w zależności od technologii i narzędzia może być stosowana także do niektórych materiałów drewnopochodnych o odpowiedniej strukturze. W praktyce najczęściej pracuje na suchym, wstępnie przygotowanym materiale o ustabilizowanych wymiarach i prostych płaszczyznach bazowych.
Podstawowy efekt obróbki to uzyskanie powtarzalnego, dokładnego profilu zębatego na czole elementu. Taki profil umożliwia łączenie odcinków drewna wzdłuż włókien, zwykle w celu wydłużenia materiału, ograniczenia strat surowca lub poprawy stabilności gotowego wyrobu po selekcji wadliwych fragmentów.
Frezarka do połączeń palcowych jest przeznaczona do prac takich jak:
- łączenie lameli i listew w dłuższe odcinki,
- produkcja klejonki litej i elementów warstwowych,
- wytwarzanie kantówek okiennych i drzwiowych,
- zagospodarowanie krótkich odcinków po wycięciu wad drewna,
- przygotowanie półfabrykatów do dalszego strugania, profilowania lub obróbki CNC.
Jak działa?
Zasada działania frezarki do połączeń palcowych opiera się na ruchu obrotowym narzędzia skrawającego oraz kontrolowanym ruchu materiału. Narzędzie, czyli frez lub głowica frezująca, obraca się z dużą prędkością i formuje na końcu elementu profil złożony z naprzemiennych wypustów i wrębów. Materiał jest dosuwany do strefy obróbki ręcznie, mechanicznie lub automatycznie, zależnie od klasy maszyny.
W najprostszym ujęciu narzędzie wykonuje ruch obrotowy, a obrabiany element ruch posuwowy. Posuw może być realizowany przez operatora przy użyciu sanek, stołu przesuwnego, docisków albo przez układ rolek i chwytaków w maszynach przemysłowych. Kluczowe jest to, aby materiał był stabilnie prowadzony względem wrzeciona i ustawiony prostopadle lub zgodnie z wymaganym kątem technologii.
Po sfrezowaniu obu końców nakłada się klej, a następnie elementy są składane i dociskane, najczęściej w osobnej prasie. Sama frezarka nie kończy procesu technologicznego. Jest jednym z etapów linii, w której istotne są także selekcja materiału, wyrównanie baz, nanoszenie kleju, prasowanie i sezonowanie gotowego połączenia.
W zależności od konstrukcji maszyny obróbka może odbywać się:
- na jednym końcu elementu w jednym cyklu,
- na przemian na obu końcach po przezbrojeniu lub odwróceniu detalu,
- w układzie przelotowym, gdzie kolejne odcinki są podawane seryjnie,
- w zautomatyzowanej linii połączonej z prasą do łączenia na długość.
Budowa i najważniejsze elementy
Konstrukcja frezarki do połączeń palcowych może być stosunkowo prosta w małym warsztacie albo bardzo rozbudowana w produkcji przemysłowej. Niezależnie od skali, o jakości pracy decyduje sztywność całego układu, dokładność ustawienia oraz powtarzalność posuwu.
Do najważniejszych elementów należą:
- Korpus i rama – odpowiadają za sztywność i tłumienie drgań. Im stabilniejsza konstrukcja, tym łatwiej utrzymać dokładną geometrię palców.
- Wrzeciono – element napędzający frez. Jego stan techniczny, bicie oraz łożyskowanie mają bezpośredni wpływ na jakość powierzchni i dokładność złącza.
- Frez lub głowica frezująca – narzędzie nadające profil połączenia. Geometria ostrzy, średnica, liczba noży i materiał ostrza muszą odpowiadać rodzajowi drewna i wymaganej jakości krawędzi.
- Stół roboczy lub sanie posuwowe – służą do podparcia i prowadzenia materiału. W maszynach bardziej zaawansowanych spotyka się układy automatycznego podawania.
- Prowadnice i ograniczniki – zapewniają prawidłowe bazowanie elementu, szczególnie ważne przy zachowaniu powtarzalnej długości i prostopadłości czoła.
- Dociski – stabilizują materiał podczas frezowania i ograniczają drgania, przesunięcia oraz ryzyko wyrwania włókien.
- Osłony i króćce odciągowe – chronią operatora i umożliwiają skuteczne usuwanie wiórów oraz pyłu.
W praktyce przemysłowej frezarka do połączeń palcowych często współpracuje z dodatkowymi modułami: obcinaniem wad, układem orientacji elementów, aplikacją kleju oraz prasą liniową lub czołową. Wtedy nie jest już pojedynczą obrabiarką, lecz częścią ciągu technologicznego.
Geometria połączenia i znaczenie narzędzia
Najważniejszym elementem procesu jest geometria palców. To ona decyduje o powierzchni klejenia, sposobie przenoszenia sił i dokładności spasowania. Zbyt agresywna geometria może powodować wyrywanie włókien, a zbyt tępe lub zużyte ostrza pogarszają jakość powierzchni i utrudniają skuteczne sklejenie.
Dobór frezu zależy od:
- gatunku drewna,
- twardości i gęstości materiału,
- kierunku włókien,
- wymaganej wytrzymałości połączenia,
- technologii klejenia,
- dopuszczalnych obrotów narzędzia i wrzeciona.
Nie należy przyjmować jednej uniwersalnej prędkości obrotowej. Jej dobór zależy od średnicy frezu, konstrukcji głowicy, rodzaju ostrza, materiału oraz zaleceń producenta narzędzia i maszyny.
Dokładność bazowania i przygotowanie materiału
Nawet dobra frezarka nie skompensuje źle przygotowanego surowca. Materiał przeznaczony do połączeń palcowych powinien mieć ustalone bazy, prostą krawędź odniesienia i czoło przygotowane zgodnie z technologią. Krzywy, skręcony lub niestabilny wymiarowo element będzie trudny do poprawnego dociśnięcia i może dać złącze z luzem albo niedokładnym przyleganiem.
W praktyce oznacza to konieczność wcześniejszego wyrównania i przycięcia elementów. Szczególnie ważna jest powtarzalność grubości i szerokości, bo wpływa na późniejsze ustawienie docisków i liniowość gotowego półfabrykatu.
Posuw, wydajność i jakość powierzchni
Posuw ma bezpośredni wpływ na jakość obróbki, obciążenie wrzeciona, nagrzewanie narzędzia i ryzyko przypalenia drewna. Zbyt mały posuw może prowadzić do przegrzewania ostrzy i ciemnienia powierzchni, a zbyt duży do wyrywania włókien, drgań i niedostatecznej dokładności profilu.
W maszynach ręcznych i półautomatycznych duże znaczenie ma powtarzalność ruchu operatora. W maszynach zmechanizowanych ważna jest stabilna praca rolek posuwowych, ich docisk oraz synchronizacja z układem frezującym.
Zastosowanie w warsztacie i produkcji
W małym warsztacie frezarka do połączeń palcowych bywa wykorzystywana do okazjonalnego wydłużania elementów, wykonywania klejonki lub racjonalnego wykorzystania odpadu produkcyjnego. W stolarni usługowej liczy się przede wszystkim powtarzalność oraz możliwość obróbki różnych przekrojów bez długiego przezbrajania.
W zakładzie produkcyjnym maszyna tego typu pracuje zwykle jako część procesu ciągłego. Jej zadaniem jest zapewnienie wysokiej wydajności, stałej geometrii złącza i współpracy z aplikacją kleju oraz prasą. W takim środowisku liczą się nie tylko parametry wrzeciona, ale też ergonomia podawania, szybkość regulacji, dostęp do serwisu i jakość odpylania.
Odciąg trocin i pyłu przy frezowaniu czołowym
Frezowanie połączeń palcowych generuje znaczną ilość wiórów i drobnego pyłu, szczególnie przy pracy na suchym drewnie i wysokiej wydajności. Skuteczny odciąg nie służy wyłącznie utrzymaniu porządku. Ma wpływ na bezpieczeństwo, trwałość maszyny, widoczność strefy obróbki i jakość samego frezowania.
Przy ocenie układu odpylania nie wystarczy sprawdzić średnicy króćca. Liczy się cały układ: przepływ powietrza, szczelność instalacji, drożność przewodów, stan filtrów oraz sposób ukształtowania osłony wokół narzędzia. Drobny pył drzewny jest zagrożeniem zdrowotnym, a w określonych warunkach także pożarowym i wybuchowym.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Sztywność konstrukcji | Odporność maszyny na drgania i ugięcia | Wpływa na dokładność profilu i powtarzalność połączeń | Sprawdź masę, jakość ramy, stan połączeń i stabilność stołu |
| Stan wrzeciona | Jakość łożyskowania i dokładność obrotu narzędzia | Decyduje o gładkości cięcia i ogranicza bicie frezu | Słuchaj pracy łożysk, sprawdź luzy, temperaturę i ślady drgań |
| Geometria frezu | Kształt ostrzy tworzących palce | Wpływa na powierzchnię klejenia i wytrzymałość złącza | Dobieraj do materiału, kleju i kierunku pracy włókien |
| Zakres wymiarów materiału | Minimalny i maksymalny przekrój obrabianych elementów | Określa, jakie listwy, lamele lub kantówki można obrabiać | Porównaj z realnym przekrojem produkowanych detali, nie tylko z planami |
| System posuwu | Sposób podawania materiału do narzędzia | Wpływa na wydajność, bezpieczeństwo i powtarzalność obróbki | Oceń dociski, płynność ruchu, regulację i dostępność części eksploatacyjnych |
| Możliwość regulacji baz | Zakres ustawień prowadnic, ograniczników i docisków | Ułatwia ustawienie różnych przekrojów i utrzymanie osiowości połączenia | Sprawdź czy regulacje są czytelne, sztywne i łatwe do powtórzenia |
| Osłony i bezpieczeństwo | Zestaw zabezpieczeń ograniczających kontakt z narzędziem | Zmniejsza ryzyko urazu i kontaktu z odpryskami | Sprawdź wyłącznik awaryjny, kompletność osłon i stan blokad |
| Skuteczność odpylania | Zdolność usuwania wiórów i pyłu ze strefy frezowania | Poprawia warunki pracy i ogranicza odkładanie się odpadu przy narzędziu | Oceń nie tylko króciec, ale też osłonę, drożność układu i filtrację |
| Możliwość współpracy z prasą | Dopasowanie maszyny do dalszego etapu klejenia i docisku | Decyduje o płynności procesu i ograniczeniu przestojów | Sprawdź organizację przepływu materiału i logistykę całej linii |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do połączeń palcowych należy zacząć od pytania, czy ma ona obsługiwać produkcję okazjonalną, krótkie serie czy ciąg przemysłowy. To ważniejsze niż sama moc silnika. W praktyce liczy się cały układ: rodzaj materiału, przekroje elementów, oczekiwana dzienna wydajność, sposób klejenia oraz dostępna przestrzeń w warsztacie.
Dla hobbysty lub małego warsztatu istotne będą:
- prosta regulacja,
- bezpieczne prowadzenie krótkich elementów,
- łatwość ustawienia narzędzia,
- rozsądne wymagania co do odpylania i zasilania.
Dla stolarni usługowej ważniejsze są:
- powtarzalność ustawień,
- krótki czas przezbrojenia,
- stabilny system docisków,
- dostępność frezów i części eksploatacyjnych.
W zakładzie produkcyjnym należy ocenić:
- wydajność posuwu,
- możliwość pracy w linii technologicznej,
- integrację z aplikacją kleju i prasą,
- serwis, dokumentację i poziom zabezpieczeń.
Przy zakupie maszyny używanej szczególnie ważne są luzy wrzeciona, stan łożysk, dokładność prowadnic, prostoliniowość stołów, stan instalacji elektrycznej i kompletność osłon. Stara, ciężka maszyna może być bardzo dobra, ale tylko wtedy, gdy zachowała geometrię i można ją bezpiecznie eksploatować oraz serwisować.
Najczęstsze błędy podczas pracy
Najczęstszym błędem jest frezowanie materiału źle przygotowanego wymiarowo lub o niestabilnych bazach. Powoduje to przesunięcia osi połączenia, szczeliny, problemy z dociskiem i obniżenie wytrzymałości złącza.
Do typowych błędów należą także:
- stosowanie tępego albo uszkodzonego frezu,
- dobór obrotów niezgodny z narzędziem i zaleceniami producenta,
- zbyt szybki lub zbyt wolny posuw,
- niewystarczający docisk materiału,
- brak kontroli prostopadłości czoła przed frezowaniem,
- zaniedbane odpylanie powodujące zaleganie wiórów,
- regulacja maszyny bez odłączenia zasilania i zabezpieczenia przed przypadkowym uruchomieniem.
Przy frezarkach istnieje również ryzyko odrzutu materiału. Zjawisko to może wystąpić, gdy detal zostanie niestabilnie podany, pochwycony przez narzędzie albo gwałtownie przesunięty wskutek drgań. Ryzyko zwiększają luzy prowadzenia, tępe ostrza, zbyt agresywny posuw, niewłaściwe dociski oraz praca na krótkich elementach bez odpowiednich przyrządów prowadzących.
Konserwacja i bezpieczeństwo
Regularna konserwacja frezarki do połączeń palcowych ma bezpośredni wpływ na jakość produkcji i bezpieczeństwo operatora. Podstawą jest codzienne usuwanie pyłu, wiórów i resztek kleju z okolic stołu, prowadnic, docisków oraz osłon. Nagromadzone zanieczyszczenia utrudniają bazowanie materiału i przyspieszają zużycie elementów ruchomych.
Należy systematycznie kontrolować:
- stan frezu lub głowicy,
- mocowanie narzędzia na wrzecionie,
- luzy łożysk i hałas pracy,
- działanie docisków i prowadnic,
- drożność króćców odciągowych i instalacji odpylającej,
- stan przewodów elektrycznych, wyłączników i osłon.
Terminy smarowania, wymiany pasków, łożysk czy innych elementów należy zawsze odnosić do instrukcji konkretnej maszyny. Nie ma jednego uniwersalnego interwału odpowiedniego dla wszystkich konstrukcji.
W zakresie bezpieczeństwa obowiązują zasady typowe dla frezarek do drewna:
- nie pracować bez osłon i sprawnego wyłącznika awaryjnego,
- nie blokować zabezpieczeń,
- nie regulować maszyny podczas ruchu wrzeciona,
- nie dotykać obracającego się narzędzia,
- stosować ochronę oczu i słuchu,
- zapewnić skuteczne odpylanie,
- stabilnie mocować i prowadzić materiał.
Przed wymianą frezu, usuwaniem zakleszczonego odpadu lub regulacją docisków maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Przy maszynach obrotowych rękawice nie są uniwersalnym środkiem ochrony, ponieważ w pewnych sytuacjach mogą zostać pochwycone przez ruchome elementy.
FAQ: Czy frezarka do połączeń palcowych służy do wykonywania gotowego połączenia?
Nie. Maszyna wykonuje profil zębaty na końcach elementów. Samo sklejenie i dociśnięcie odbywa się zwykle w kolejnym etapie technologii, często w osobnej prasie.
FAQ: Jakie drewno można obrabiać na takiej frezarce?
Najczęściej obrabia się drewno lite przygotowane wymiarowo i wilgotnościowo. Konkretna przydatność zależy od gatunku drewna, jego twardości, stanu włókien oraz od geometrii zastosowanego frezu.
FAQ: Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. Moc jest ważna, ale o możliwościach urządzenia decydują też sztywność konstrukcji, stan wrzeciona, jakość prowadzenia materiału, narzędzie, posuw i ogólna dokładność wykonania.
FAQ: Dlaczego połączenia palcowe czasem mają szczeliny?
Najczęstsze przyczyny to źle ustawione bazy, nierówne czoło materiału, zużyte lub źle dobrane narzędzie, luzy wrzeciona, niewystarczający docisk albo niestabilny wymiarowo surowiec.
FAQ: Czy jedna prędkość obrotowa nadaje się do wszystkich frezów?
Nie. Obroty dobiera się do średnicy frezu, konstrukcji narzędzia, materiału obrabianego i rodzaju operacji. Zawsze trzeba uwzględnić maksymalne dopuszczalne obroty narzędzia i zalecenia producenta.
FAQ: Czy frezarka do połączeń palcowych nadaje się do bardzo krótkich elementów?
To zależy od konstrukcji maszyny i sposobu podawania. Krótkie detale zwiększają wymagania dotyczące docisków i prowadzenia, dlatego muszą mieścić się w zakresie przewidzianym przez producenta oraz być obrabiane przy użyciu odpowiednich przyrządów.
FAQ: Jak duże znaczenie ma odpylanie przy tej obróbce?
Bardzo duże. Odpylanie poprawia widoczność, ogranicza zaleganie wiórów przy narzędziu, zmniejsza narażenie operatora na pył i wpływa na kulturę pracy maszyny. Nie jest to dodatek, lecz ważny element eksploatacji.
FAQ: Czy używana frezarka do połączeń palcowych to dobry wybór?
Może być dobrym wyborem, jeśli ma sprawne wrzeciono, sztywną konstrukcję, kompletne osłony, dokumentację oraz możliwość serwisowania. Przed zakupem trzeba ocenić luzy, stan łożysk, prowadnic, instalacji elektrycznej i dokładność ustawień.
O autorze