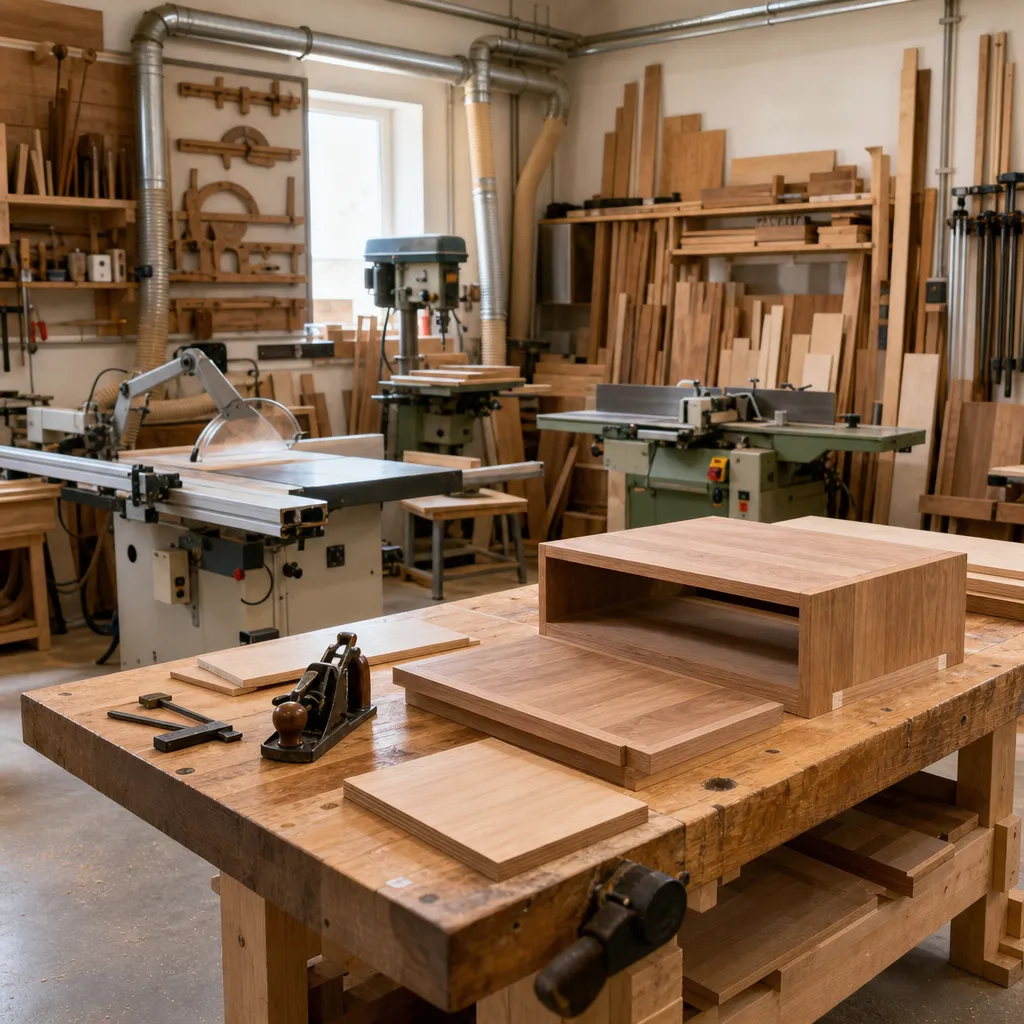
Produkcja mebli w nowoczesnej stolarni opiera się nie na jednej „cudownej” maszynie, lecz na dobrze dobranym ciągu technologicznym. W praktyce oznacza to zestaw urządzeń do rozkroju, obróbki krawędzi, wiercenia, frezowania, montażu i wykończenia, uzupełniony o sprawne odpylanie oraz logiczną organizację stanowisk. Inne potrzeby ma zakład produkujący kuchnie z płyty laminowanej, a inne stolarnia wykonująca fronty frezowane z MDF lub meble z litego drewna. Mimo tych różnic można wskazać podstawowe wyposażenie, bez którego trudno mówić o wydajnej i powtarzalnej produkcji mebli.
Jakie maszyny stanowią podstawowe wyposażenie stolarni meblowej?
Podstawowe wyposażenie stolarni meblowej zależy przede wszystkim od materiału i rodzaju wyrobów, ale w większości zakładów kluczowe są: pilarka formatowa lub system do rozkroju płyt, okleiniarka, wiertarka wielowrzecionowa, frezarka, szlifierki oraz wydajne odpylanie. Jeśli stolarnia pracuje także z litym drewnem, dochodzą do tego wyrówniarka i grubościówka, a często również piła taśmowa.
W meblarstwie korpusowym, opartym głównie na płycie wiórowej laminowanej, MDF, HDF i sklejce, najważniejsza jest powtarzalność wymiarów, jakość krawędzi oraz sprawny montaż okuć. Dlatego centrum ciężkości nie leży wyłącznie w cięciu, lecz również w precyzyjnym wierceniu i obróbce krawędzi. Z kolei przy meblach z litego drewna większą rolę odgrywa przygotowanie materiału: prostowanie, nadawanie grubości, klejenie i szlifowanie.
Warto też podkreślić, że sama obecność maszyn nie gwarantuje jakości. O końcowym efekcie decydują także dobór narzędzi skrawających, stan ostrza, ustawienie prowadnic, prawidłowy posuw oraz kontrola wilgotności drewna i jakości materiałów płytowych.
Jak wygląda ciąg technologiczny w stolarni meblowej?
Maszyny w stolarni najlepiej rozpatrywać jako elementy procesu, a nie osobne urządzenia. Dobrze zorganizowana produkcja mebli przebiega zwykle w logicznej kolejności: magazyn materiału, rozkrój, obróbka krawędzi, wiercenie i frezowanie, montaż, szlifowanie, wykończenie powierzchni, magazynowanie gotowych elementów. Taki układ ogranicza niepotrzebne przenoszenie ciężkich płyt i zmniejsza ryzyko pomyłek.
Maszyny do rozkroju płyt i elementów
Podstawą wielu stolarni meblowych jest pilarka formatowa. Służy do precyzyjnego cięcia płyt meblowych, sklejki, MDF i często także litego drewna. Jej największą zaletą jest możliwość dokładnego prowadzenia dużych formatów materiału na stole przesuwnym. W porównaniu z ręczną pilarką tarczową zapewnia lepszą powtarzalność i wygodę przy seryjnej pracy.
W większych zakładach stosuje się również piły panelowe lub centra rozkroju, ale nie są one konieczne w każdej stolarni. Dla małej i średniej produkcji pilarka formatowa bywa rozwiązaniem wystarczającym, pod warunkiem użycia odpowiednio dobranej tarczy. Inna tarcza sprawdzi się do laminatu, inna do MDF, a jeszcze inna do drewna litego. Liczba zębów, geometria uzębienia i średnica muszą odpowiadać zarówno materiałowi, jak i konkretnej maszynie.
Jeżeli stolarnia wykonuje elementy krzywoliniowe, przydatna staje się piła taśmowa, która pozwala wycinać łuki i rozcinać grubsze elementy. Nie zastępuje ona jednak pilarki formatowej w typowym rozkroju płyt meblowych.
Okleiniarka i obróbka krawędzi
W meblach z płyt drewnopochodnych jakość krawędzi ma znaczenie nie tylko estetyczne, ale też użytkowe. Odkryta płyta wiórowa lub MDF jest bardziej podatna na uszkodzenia i chłonie wilgoć szybciej niż powierzchnia zabezpieczona. Dlatego jednym z najważniejszych urządzeń w stolarni meblowej jest okleiniarka.
Okleiniarka służy do nanoszenia obrzeża, najczęściej z tworzywa albo forniru, na krawędzie elementów. W zależności od konstrukcji może wykonywać także przycinanie nadmiaru obrzeża, frezowanie promienia, cyklinowanie i polerowanie. W małych warsztatach spotyka się prostsze modele, a w większych linie zapewniające wysoką wydajność i dużą powtarzalność.
To urządzenie szczególnie wyraźnie pokazuje różnicę między materiałami. Płyta wiórowa jest popularna w korpusach mebli, ale ma słabszą strukturę krawędzi niż MDF. MDF daje się lepiej frezować i obrabiać profilowo, dlatego częściej stosuje się go na fronty lakierowane. Oba materiały wymagają jednak innych ustawień i narzędzi niż sklejka czy lite drewno.
Wiertarki wielowrzecionowe i przygotowanie pod okucia
Produkcja mebli to nie tylko cięcie i okleinowanie, ale przede wszystkim precyzyjne przygotowanie otworów pod zawiasy, prowadnice, złącza mimośrodowe, kołki i półki. Tu kluczową rolę odgrywa wiertarka wielowrzecionowa. Umożliwia szybkie wykonywanie serii otworów w powtarzalnym rozstawie, co jest bardzo ważne w produkcji korpusów.
Wiercenie „z ręki”, nawet z użyciem dobrych elektronarzędzi, bywa wystarczające przy jednostkowych realizacjach, lecz w seryjnej produkcji zwiększa ryzyko odchyłek. Błąd o kilka milimetrów potrafi utrudnić montaż frontu albo spowodować nierówną pracę szuflady. Dlatego maszyny do wiercenia są jednym z filarów dokładności całego zakładu.
Frezarki i CNC w produkcji mebli
Frezarka dolnowrzecionowa lub górnowrzecionowa znajduje zastosowanie przy obróbce profili, wręgów, rowków i kształtowaniu elementów. W meblarstwie wykorzystuje się ją m.in. do wykonywania wpustów pod plecy z HDF, obróbki listew, zaokrąglania krawędzi czy pracy z szablonami.
Coraz większe znaczenie ma też CNC, czyli sterowana numerycznie obrabiarka. Nie jest to jednak maszyna „robiąca wszystko sama”. Wymaga projektu CAD, przygotowania programu CAM, dobrania narzędzi, ustalenia ścieżek obróbki, parametrów posuwu i sposobu mocowania materiału. Dopiero wtedy zapewnia dużą powtarzalność i możliwość wykonywania skomplikowanych kształtów, gniazd pod okucia czy dekoracyjnych frontów.
Dla małej stolarni CNC nie zawsze jest pierwszym zakupem. Często ważniejsze jest najpierw opanowanie dokładnego rozkroju, wiercenia i okleinowania. Dopiero przy większej liczbie zleceń, bardziej złożonych projektach lub potrzebie skrócenia czasu produkcji CNC staje się naturalnym krokiem rozwojowym.
Maszyny do obróbki litego drewna
Jeśli stolarnia produkuje nie tylko meble z płyt, ale także stoły, fronty ramowo-płycinowe, blaty czy elementy konstrukcyjne z litego drewna, potrzebuje maszyn do przygotowania materiału. Podstawą są wyrówniarka i grubościówka.
Wyrówniarka służy do uzyskania jednej płaskiej powierzchni i prostej krawędzi. Grubościówka natomiast nadaje elementowi określoną grubość względem wcześniej przygotowanej bazy. To ważne rozróżnienie: grubościówka nie „naprawia” automatycznie skręconej czy wygiętej deski. Jeśli materiał nie został poprawnie przygotowany na wyrówniarce, po przejściu przez grubościówkę może nadal zachować wady kształtu.
Przy drewnie litym ogromne znaczenie ma także wilgotność. Elementy meblowe do wnętrz powinny być dostosowane do warunków użytkowania. Zbyt wilgotne drewno może po obróbce pękać, paczyć się i pracować już w gotowym meblu. Właściwa ocena wilgotności zależy od przeznaczenia wyrobu, gatunku drewna, sposobu suszenia i warunków eksploatacji.
Szlifowanie, montaż i wykończenie powierzchni
Nawet najlepiej obrobiony element wymaga końcowego przygotowania powierzchni. W stolarni meblowej stosuje się zwykle szlifierki mimośrodowe, czasem oscylacyjne, a przy określonych zadaniach również taśmowe lub krawędziowe. Dobór gradacji papieru ściernego zależy od materiału i etapu pracy. Innej gradacji używa się do usuwania śladów po frezowaniu, a innej do szlifowania międzywarstwowego przed lakierowaniem.
W części montażowej ważne są także prasy, ściski i stoły montażowe. To nie są maszyny skrawające, ale mają ogromne znaczenie dla geometrii gotowego mebla. Krzywo złożony korpus potrafi zniweczyć precyzję wcześniejszej obróbki.
Jeżeli zakład wykonuje fronty lakierowane, blaty olejowane lub meble z litego drewna, potrzebna jest także wydzielona strefa wykończenia powierzchni. Obejmuje ona odpowiednią wentylację, czystość, kontrolę pyłu i warunki zgodne z wymaganiami stosowanej chemii stolarskiej.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Pilarka formatowa | Maszyna do dokładnego rozkroju płyt i elementów drewnianych | Korpusy mebli, fronty, półki, elementy konstrukcyjne | Jakość cięcia zależy od tarczy, ustawienia prowadnic i podparcia materiału |
| Okleiniarka | Nakłada obrzeże i obrabia krawędź po cięciu | Płyta wiórowa laminowana, MDF, sklejka | Źle przygotowana krawędź obniża trwałość i wygląd mebla |
| Wiertarka wielowrzecionowa | Wykonuje serię otworów w powtarzalnym układzie | Montaż zawiasów, prowadnic, kołków, półek | Powtarzalność wiercenia skraca montaż i ogranicza poprawki |
| Frezarka | Obróbka profili, rowków, wręgów i krawędzi | Fronty, listwy, rowki pod plecy, dekoracyjne detale | Parametry pracy trzeba dobrać do średnicy frezu i materiału |
| CNC | Obrabiarka sterowana numerycznie do złożonych i powtarzalnych operacji | Fronty frezowane, gniazda pod okucia, niestandardowe kształty | Wymaga poprawnego projektu, ścieżek narzędzia i mocowania materiału |
| Wyrówniarka | Nadaje płaskość jednej powierzchni i prostuje krawędź | Przygotowanie litego drewna do dalszej obróbki | To pierwszy etap bazowania materiału, nie warto go pomijać |
| Grubościówka | Nadaje równoległość i docelową grubość względem bazy | Blaty, ramy, nogi, elementy z litego drewna | Nie zastępuje wyrówniarki przy krzywym lub skręconym materiale |
| Szlifierki | Przygotowują powierzchnię do montażu i wykończenia | Fronty, blaty, elementy lite i płytowe | Zbyt agresywne szlifowanie może zepsuć geometrię lub przeszlifować okleinę |
| Instalacja odpylania | Usuwa trociny i pył z maszyn oraz powietrza roboczego | Cała stolarnia, szczególnie rozkrój i szlifowanie | Pył drzewny wpływa na zdrowie i może stwarzać zagrożenie pożarowe |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór wyposażenia powinien wynikać z realnego profilu produkcji. Jeśli stolarnia wykonuje głównie kuchnie i szafy z płyty laminowanej, priorytetem będą: dokładny rozkrój płyt, sprawna okleiniarka oraz wiercenie pod okucia. W takim zakładzie wyrówniarka czy grubościówka mogą być dodatkiem, a nie podstawą.
Jeżeli jednak dominują meble z litego drewna, fronty ramowe, blaty czy stoły, najważniejsze stają się maszyny do przygotowania drewna oraz kontrola jego wilgotności. W tym obszarze trzeba pamiętać, że właściwości materiału zależą od gatunku, sposobu suszenia, kierunku cięcia i jakości tarcicy. Dąb, jesion czy buk obrabia się inaczej niż sosnę lub świerk, a drewno o niejednorodnym usłojeniu może reagować inaczej nawet w obrębie jednego gatunku.
Przy materiałach płytowych warto rozróżniać ich funkcje. Płyta wiórowa jest ekonomiczna i powszechna w korpusach. MDF lepiej nadaje się do frezowania i lakierowania. HDF często stosuje się na plecy i dna szuflad. Sklejka, zbudowana z krzyżowo ułożonych warstw forniru, bywa sztywniejsza i bardziej odporna mechanicznie niż zwykła płyta wiórowa, ale jej właściwości zależą od klasy, liczby warstw i rodzaju kleju.
W praktyce wybór rozwiązania powinien uwzględniać:
- rodzaj mebli i przewidywaną skalę produkcji,
- materiał dominujący w zakładzie,
- wymaganą powtarzalność i dokładność,
- dostępne miejsce oraz układ stolarni,
- serwis, dostępność części i narzędzi skrawających,
- bezpieczeństwo pracy i możliwości odpylania.
Najczęstsze błędy
Jednym z najczęstszych błędów jest kupowanie maszyn „na zapas”, bez analizy rzeczywistej produkcji. Rozbudowane CNC nie pomoże, jeśli podstawowy rozkrój płyt i wiercenie pod okucia są źródłem codziennych pomyłek.
Drugi problem to lekceważenie jakości narzędzi skrawających i ich stanu. Tępa tarcza czy zużyty frez pogarszają krawędź, zwiększają opór skrawania, obciążają maszynę i podnoszą ryzyko przypaleń oraz wyszczerbień.
Często spotyka się też błędne założenie, że jedna maszyna zastąpi kilka etapów procesu. Przykładem jest próba prostowania skręconych desek samą grubościówką albo oczekiwanie, że ręczna pilarka tarczowa zapewni taką samą powtarzalność jak pilarka formatowa.
W stolarni meblowej szkodzi również zły przepływ materiału. Jeśli płyty są wielokrotnie przenoszone między stanowiskami, wzrasta ryzyko uszkodzeń, pomyłek i strat czasu. Nie mniej istotne są błędy w przechowywaniu materiału: niewłaściwie podparte płyty, drewno składowane bez stabilizacji wilgotności czy brak segregacji gotowych elementów.
Bezpieczeństwo i praktyczne wskazówki
Bezpieczeństwo w stolarni meblowej nie jest dodatkiem do produkcji, lecz jej warunkiem. Piły, frezarki i głowice strugarskie pracują z dużą energią, dlatego osłony, sprawne wyłączniki, popychacze i prawidłowe ustawienie operatora są absolutnie podstawowe. Nie wolno demontować zabezpieczeń ani regulować maszyny podczas pracy.
Bardzo ważne jest również odpylanie. Pył drzewny, zwłaszcza drobny pył ze szlifowania MDF i drewna, wpływa negatywnie na drogi oddechowe i w określonych warunkach może zwiększać zagrożenie pożarowe. Instalacja odciągowa powinna być dobrana do skali zakładu i rodzaju maszyn, a nie tworzona przypadkowo.
Praktyczne znaczenie ma także porządek na stanowiskach. Odcinki płyt pod nogami, przewody w strefie przejścia czy odkładanie narzędzi na maszynę to prosta droga do wypadków i uszkodzeń materiału. Przed wymianą tarczy, frezu lub noża urządzenie powinno być wyłączone i zabezpieczone przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Przy chemii stolarskiej, takiej jak lakiery, kleje, rozpuszczalniki czy oleje, konieczne są wentylacja, odpowiednie środki ochrony indywidualnej i przestrzeganie zaleceń producenta. Nie każdy produkt nadaje się do każdego podłoża, a mieszanie nieznanych preparatów może być niebezpieczne.
Ciekawostki
Współczesna stolarnia meblowa coraz częściej przypomina połączenie warsztatu rzemieślniczego i zakładu inżynieryjnego. O jakości mebla decyduje dziś nie tylko ręka stolarza, ale też projekt cyfrowy, optymalizacja rozkroju i precyzja przygotowania okuć.
Ciekawym zjawiskiem jest też powrót do materiałów mieszanych. W jednej realizacji można spotkać korpus z płyty laminowanej, front z frezowanego MDF, blat z litego drewna i plecy z HDF. To pokazuje, że „meble drewniane” bardzo często są w rzeczywistości połączeniem kilku różnych materiałów o odmiennych właściwościach.
Warto również pamiętać, że wysoka jakość nie zawsze oznacza maksymalną automatyzację. W wielu pracach jednostkowych, renowacyjnych albo przy nietypowych zabudowach wciąż liczą się doświadczenie operatora, umiejętność oceny materiału i dobre przygotowanie procesu.
FAQ
Czy mała stolarnia meblowa musi mieć CNC?
Nie. CNC jest bardzo przydatne przy produkcji powtarzalnej, skomplikowanych kształtach i większej liczbie zleceń, ale wiele małych stolarni skutecznie pracuje na pilarkach, okleiniarkach, wiertarkach i frezarkach konwencjonalnych. Wszystko zależy od profilu produkcji.
Jaka maszyna jest najważniejsza przy meblach z płyty laminowanej?
Najczęściej kluczowe są pilarka formatowa lub inny precyzyjny system rozkroju oraz okleiniarka. Bez dokładnego cięcia i dobrej obróbki krawędzi trudno uzyskać estetyczny i trwały mebel korpusowy.
Czym różni się wyrówniarka od grubościówki?
Wyrówniarka przygotowuje płaską powierzchnię i prostą krawędź, czyli tworzy bazę. Grubościówka nadaje docelową grubość względem tej bazy. Nie należy traktować grubościówki jako maszyny prostującej każdą krzywą deskę.
Czy MDF i płyta wiórowa to to samo?
Nie. MDF ma bardziej jednorodną strukturę i zwykle lepiej nadaje się do frezowania oraz lakierowania. Płyta wiórowa jest bardzo popularna w korpusach mebli, ale jej krawędzie są zwykle mniej odporne na uszkodzenia niż w MDF.
Po co w stolarni meblowej tak rozbudowane odpylanie?
Bo pył drzewny i pył z materiałów drewnopochodnych pogarszają warunki pracy, wpływają na zdrowie, utrudniają wykończenie powierzchni i mogą zwiększać ryzyko pożaru. Odpylanie poprawia też trwałość maszyn i czystość produkcji.
Czy jedna tarcza do pilarki wystarczy do wszystkich materiałów?
Nie. Inna geometria i liczba zębów sprawdza się przy płycie laminowanej, inna przy MDF, sklejce czy drewnie litym. Dobór tarczy trzeba dopasować do materiału i wymagań jakościowych.
Jakie znaczenie ma wilgotność drewna w produkcji mebli?
Bardzo duże. Wpływa na stabilność wymiarową, klejenie, ryzyko pękania i paczenia oraz zachowanie gotowego elementu we wnętrzu. Odpowiednia wilgotność zależy od przeznaczenia mebla, gatunku drewna i warunków użytkowania.
O autorze