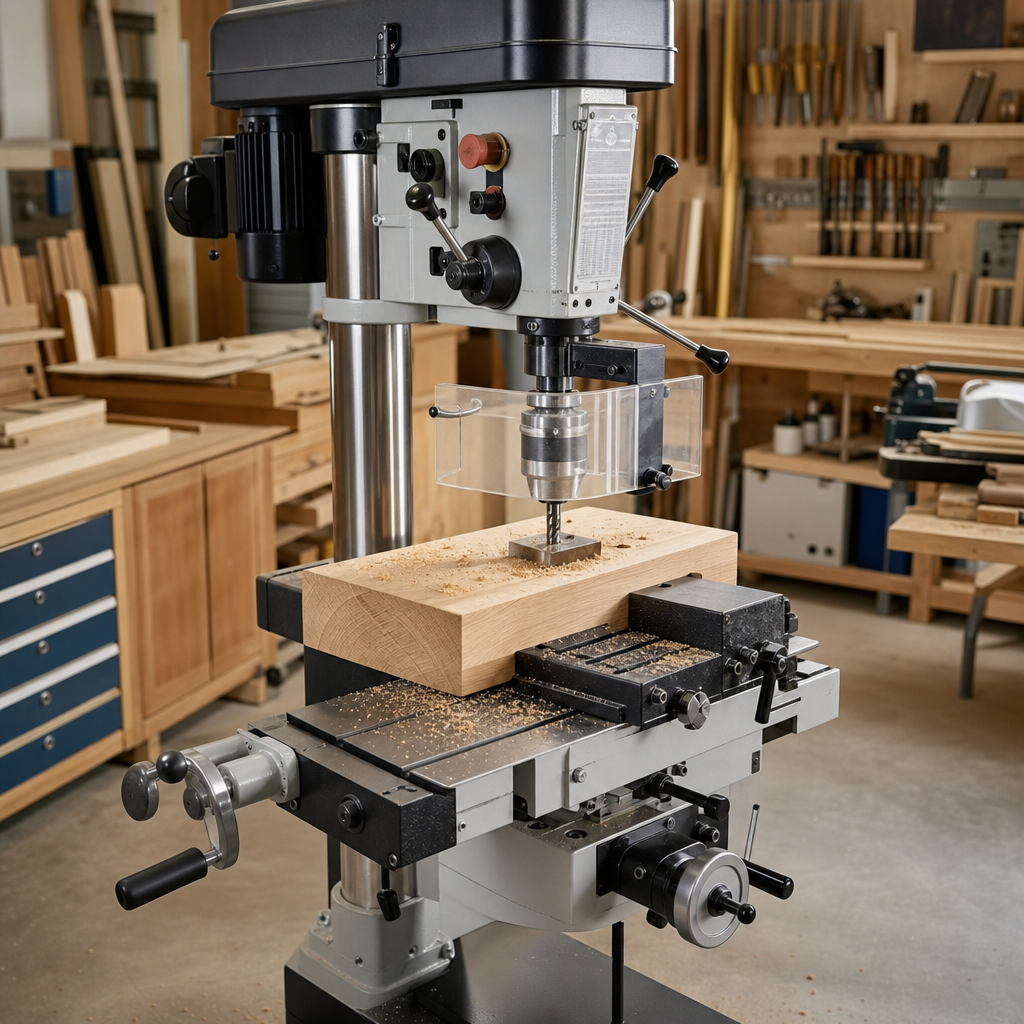
Wiertarko-frezarka do drewna to maszyna łącząca dwie podstawowe operacje warsztatowe: wykonywanie otworów oraz frezowanie prostych i kształtowych gniazd, rowków albo zagłębień w drewnie i materiałach drewnopochodnych. W praktyce spotyka się zarówno konstrukcje przeznaczone głównie do wiercenia z możliwością lekkiego frezowania, jak i bardziej rozbudowane obrabiarki warsztatowe, które pozwalają na precyzyjne prowadzenie narzędzia lub materiału w kilku osiach. To nie jest zamiennik pełnowymiarowego centrum CNC ani klasycznej frezarki dolnowrzecionowej, ale w wielu warsztatach stanowi bardzo użyteczne urządzenie do obróbki seryjnej i jednostkowej. Jej wartość wynika przede wszystkim z powtarzalności, oszczędności miejsca i możliwości wykonywania kilku typów operacji na jednym stanowisku.
Czym jest i do czego służy wiertarko-frezarka do drewna?
Wiertarko-frezarka do drewna to obrabiarka przeznaczona do obróbki litego drewna, sklejki, MDF, płyty wiórowej oraz innych materiałów drewnopochodnych poprzez wiercenie i frezowanie. W zależności od wykonania może służyć do wykonywania otworów przelotowych i nieprzelotowych, gniazd pod okucia, rowków, wręgów, gniazd czopowych, kieszeni montażowych czy podfrezowań pod zawiasy.
Najczęściej znajduje zastosowanie w:
- produkcji mebli skrzyniowych i szkieletowych,
- stolarce drzwiowej i okiennej,
- wykonywaniu połączeń kołkowych i gniazdowych,
- obróbce elementów pod okucia meblowe,
- pracach warsztatowych wymagających powtarzalnego pozycjonowania.
W odróżnieniu od zwykłej wiertarki stołowej maszyna tego typu oferuje zwykle lepsze prowadzenie materiału, dokładniejsze ustawienie głębokości i większą kontrolę nad ruchem roboczym. Z kolei w porównaniu z typową frezarką górnowrzecionową pozwala stabilniej prowadzić detal lub wrzeciono przy pracach powtarzalnych i szablonowych.
Jak działa?
Zasada działania zależy od konkretnej konstrukcji, ale rdzeń procesu jest wspólny. Maszyna obrabia drewno i materiały drewnopochodne za pomocą narzędzia obrotowego: wiertła, frezu trzpieniowego, wiertła puszkowego albo specjalnego frezu do wykonywania gniazd.
Narzędzie wykonuje ruch obrotowy wokół własnej osi. To podstawowy ruch skrawania, który umożliwia usuwanie materiału. W wielu maszynach narzędzie wykonuje także ruch posuwowy pionowy, czyli zagłębia się w materiał. W zależności od budowy obrabiarki materiał może pozostawać nieruchomy i być mocowany na stole, a przesuwa się wrzeciono, albo odwrotnie: wrzeciono jest ustawione w stałej pozycji, a detal przesuwa się po stole w osiach wzdłużnej i poprzecznej.
Podstawowy efekt obróbki to:
- wykonanie otworu o określonej średnicy i głębokości,
- wykonanie gniazda, rowka lub podłużnego otworu,
- lokalne wybranie materiału pod połączenie lub osprzęt,
- uzyskanie powtarzalnych pozycji obróbczych według ograniczników i nastaw.
Do wiercenia stosuje się zwykle osiowe zagłębianie narzędzia w materiał. Do frezowania konieczne jest połączenie ruchu obrotowego narzędzia z ruchem względnym pomiędzy narzędziem a materiałem w bok, tak aby frez usuwał materiał na zadanej długości i szerokości. Dlatego dokładność prowadzenia stołu, sanek i ograniczników ma tu duże znaczenie praktyczne.
Budowa i najważniejsze elementy
Choć rozwiązania konstrukcyjne różnią się zależnie od klasy maszyny, większość wiertarko-frezarek do drewna ma podobne zespoły funkcjonalne.
- Korpus i podstawa – odpowiadają za sztywność całej maszyny. Im mniejsze ugięcia i drgania, tym łatwiej utrzymać wymiar i jakość powierzchni.
- Silnik i napęd wrzeciona – zapewniają obrót narzędzia. Sama moc nie decyduje o możliwościach; istotne są również moment obrotowy, kultura pracy i dopasowanie przełożenia do zakresu narzędzi.
- Wrzeciono lub uchwyt narzędziowy – element, w którym mocuje się wiertło lub frez. Musi pracować osiowo, bez nadmiernych bić i luzów.
- Stół roboczy – powierzchnia podparcia materiału. W bardziej rozbudowanych maszynach bywa wyposażony w sanki, przesuw poprzeczny, wzdłużny oraz skalowane nastawy.
- Prowadnice i ograniczniki – umożliwiają wykonywanie powtarzalnych otworów i frezowań w tej samej pozycji.
- Dociski i mocowania materiału – stabilizują obrabiany element, ograniczają drgania i poprawiają bezpieczeństwo.
- Ogranicznik głębokości – pozwala kontrolować głębokość wiercenia lub frezowania.
- Osłony i króćce odciągowe – ograniczają kontakt operatora z narzędziem oraz umożliwiają usuwanie wiórów i pyłu.
W praktyce o jakości pracy decyduje nie tylko obecność tych elementów, ale ich wykonanie. Luzy na prowadnicach, słaby docisk materiału albo niedokładne wrzeciono szybko przekładają się na owalne otwory, nierówne gniazda i przypalenia.
Najważniejsze parametry robocze
Przy ocenie wiertarko-frezarki warto patrzeć szerzej niż tylko na moc silnika. Dla codziennej eksploatacji duże znaczenie mają:
- zakres obrotów wrzeciona – musi być dopasowany do średnicy narzędzia, geometrii ostrza, rodzaju materiału i typu operacji,
- skok roboczy wrzeciona lub zakres przesuwu stołu – decyduje o maksymalnej głębokości i długości obróbki,
- sztywność układu – wpływa na dokładność i jakość powierzchni,
- rodzaj mocowania narzędzi – determinuje kompatybilność z osprzętem,
- wymiary stołu i możliwości bazowania detalu – ważne przy dłuższych elementach,
- skuteczność odpylania – szczególnie przy frezowaniu MDF oraz suchego drewna,
- łatwość regulacji ograniczników – kluczowa przy produkcji krótkoseryjnej i powtarzalnej.
Nie należy zakładać, że jedna prędkość obrotowa będzie odpowiednia do wszystkich frezów i wierteł. Małe frezy trzpieniowe pracują w innych warunkach niż wiertła puszkowe czy frezy do podłużnych gniazd. Zawsze trzeba uwzględniać maksymalne dopuszczalne obroty narzędzia podane przez producenta.
Zastosowanie w praktyce stolarskiej
Wiertarko-frezarka jest szczególnie użyteczna tam, gdzie nie opłaca się wdrażać pełnej obróbki CNC, ale potrzebna jest większa powtarzalność niż przy pracy z narzędziem ręcznym. W praktyce warsztatowej maszyna taka dobrze sprawdza się przy:
- wierceniu serii otworów pod kołki i złącza meblowe,
- wykonywaniu gniazd pod zamki, zaczepy i okucia,
- frezowaniu podłużnych fasolek montażowych,
- obróbce pod zawiasy puszkowe przy zastosowaniu odpowiednich narzędzi i bazowania,
- wybieraniu gniazd pod połączenia tradycyjne,
- dorabianiu nietypowych elementów stolarki.
Dla małego warsztatu to często kompromis między prostą wiertarką a bardziej zaawansowaną frezarką specjalistyczną. Dla zakładu produkcyjnego może być to stanowisko pomocnicze do prac niestandardowych, prototypowych lub naprawczych.
Narzędzia: wiertła i frezy
W tej grupie maszyn poprawny dobór narzędzia ma kluczowe znaczenie. Do wiercenia stosuje się m.in. wiertła kręte do drewna, wiertła cylindryczne, wiertła puszkowe oraz narzędzia specjalne do okuć. Do frezowania używa się frezów trzpieniowych prostych, spiralnych lub profilowanych, o geometrii dostosowanej do materiału i kierunku odprowadzania wióra.
Należy zwracać uwagę na:
- średnicę narzędzia – wpływa na szerokość obróbki i wymagane obroty,
- materiał ostrza – HSS, HM lub inne rozwiązania zależnie od zastosowania,
- geometrię skrawania – istotną dla jakości krawędzi i sił skrawania,
- kierunek obrotów – musi być zgodny z konstrukcją narzędzia i maszyny,
- maksymalne dopuszczalne obroty – nie wolno ich przekraczać,
- stan ostrza – tępe narzędzie zwiększa ryzyko przypaleń, drgań i przeciążenia wrzeciona.
Frez o złej geometrii albo zużyte wiertło mogą sprawiać wrażenie, że problem leży po stronie maszyny, gdy faktyczna przyczyna to narzędzie i jego ustawienie.
Dokładność, bazowanie i powtarzalność
Przy wierceniu i frezowaniu w drewnie bardzo ważne jest poprawne bazowanie detalu. Nawet dobra maszyna nie zapewni dokładności, jeśli element jest krzywy, niestabilny lub opiera się o przypadkowe punkty. Powtarzalność zależy od kilku czynników jednocześnie:
- prostoliniowości i sztywności prowadnic,
- braku luzów na przesuwach i wrzecionie,
- dokładnie ustawionych ograniczników,
- stabilnego docisku materiału,
- jednorodności samych elementów drewnianych,
- stanu narzędzia oraz poprawnego posuwu.
W drewnie litym trzeba pamiętać, że materiał pracuje i nie zawsze zachowuje jednakowy opór skrawania. Sęki, zmienny przebieg włókien czy lokalna wilgotność mogą wpływać na jakość otworu i powierzchni frezowanej. Dlatego precyzję należy rozpatrywać jako wynik całego układu: maszyna, narzędzie, materiał i operator.
Odpylanie i warunki pracy
Podczas wiercenia powstają głównie wióry, natomiast przy frezowaniu, zwłaszcza MDF i płyt wiórowych, ilość drobnego pyłu rośnie bardzo wyraźnie. Skuteczne odpylanie nie służy wyłącznie utrzymaniu porządku. Ma bezpośredni wpływ na zdrowie operatora, widoczność pola pracy, trwałość mechanizmów i bezpieczeństwo pożarowe.
Wydajny odciąg powinien być dobrany do konstrukcji osłon, średnicy króćca, długości przewodów i rzeczywistego przepływu powietrza. Sama duża średnica przyłącza nie przesądza jeszcze o skuteczności układu. Drobny pył drzewny może stanowić zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe, dlatego szczelność instalacji i filtracja mają znaczenie praktyczne.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Zakres obrotów wrzeciona | Dostępne prędkości obrotowe narzędzia | Wpływa na jakość skrawania, nagrzewanie i trwałość narzędzia | Czy obroty można dopasować do średnicy frezu lub wiertła i zaleceń producenta |
| Sztywność konstrukcji | Odporność korpusu i stołu na ugięcia oraz drgania | Decyduje o powtarzalności wymiarów i jakości powierzchni | Masa maszyny, jakość połączeń, luzy na prowadnicach |
| Mocowanie narzędzia | Sposób osadzania wierteł i frezów we wrzecionie | Wpływa na bicie, bezpieczeństwo i dostępność osprzętu | Stan uchwytu, współosiowość, zgodność z typowymi narzędziami |
| Skok roboczy | Zakres ruchu pionowego wrzeciona lub przesuwu układu roboczego | Określa możliwą głębokość wiercenia i frezowania | Czy wystarcza do typowych gniazd i otworów wykonywanych w warsztacie |
| Wymiary stołu | Powierzchnia podparcia detalu | Ułatwia stabilne bazowanie dużych lub długich elementów | Płaskość stołu, możliwość montażu ograniczników i docisków |
| Prowadnice i ograniczniki | Elementy pozycjonujące detal lub ruch roboczy | Warunkują powtarzalność serii i szybkość ustawiania | Czytelne skale, możliwość kasowania luzów, stabilna blokada |
| Docisk materiału | Sposób unieruchomienia obrabianego elementu | Ogranicza wyrwanie włókien, drgania i błędy pozycjonowania | Zakres regulacji, szybkość pracy, pewność trzymania |
| Odpylanie | Odprowadzanie wiórów i pyłu z pola obróbki | Poprawia widoczność, higienę pracy i trwałość mechanizmów | Skuteczność osłon, przepływ powietrza, stan instalacji i filtracji |
| Stan wrzeciona i łożysk | Jakość pracy układu obrotowego | Wpływa na hałas, bicie narzędzia i żywotność maszyny | Nietypowe dźwięki, nagrzewanie, wyczuwalne luzy |
Jak dobrać maszynę do zastosowania?
Dobór wiertarko-frezarki powinien wynikać z rodzaju produkcji, a nie z samej listy funkcji. Innej maszyny potrzebuje hobbysta wykonujący pojedyncze elementy, innej mały warsztat meblowy, a jeszcze innej stolarnia usługowa pracująca na wielu seriach.
Dla hobbysty lub małego warsztatu ważne będą kompaktowe wymiary, prostota nastaw i możliwość wykonywania typowych otworów oraz prostych gniazd bez zajmowania dużej przestrzeni. W tym segmencie trzeba jednak szczególnie uważać na sztywność konstrukcji i jakość prowadzenia.
Dla warsztatu usługowego kluczowe stają się powtarzalność, łatwość bazowania, solidny stół, sprawny docisk oraz szybka zmiana ustawień. Jeśli maszyna ma wykonywać często te same operacje, warto zwrócić uwagę na ograniczniki i ergonomię pracy.
Dla zakładu produkcyjnego istotna będzie wydajność stanowiska, trwałość wrzeciona, odporność na pracę wielozmianową oraz możliwość integracji z organizacją produkcji. W takim środowisku wiertarko-frezarka często pełni rolę uzupełniającą wobec innych obrabiarek, a nie maszyny głównej.
Przy zakupie trzeba przeanalizować:
- jakie materiały będą obrabiane najczęściej,
- jakie średnice i typy narzędzi będą stosowane,
- jak duże są obrabiane elementy,
- czy dominują wiercenia, czy raczej frezowanie gniazd,
- jakiej powtarzalności oczekuje użytkownik,
- czy w warsztacie jest odpowiednie zasilanie i wydajny odciąg,
- jaka jest dostępność serwisu i części zamiennych.
Przy maszynach używanych należy sprawdzić luzy wrzeciona, stan łożysk, prostoliniowość prowadnic, zużycie mechanizmów blokujących, instalację elektryczną, działanie wyłączników oraz kompletność osłon. Sama masywna budowa nie gwarantuje jeszcze, że obrabiarka będzie dokładna i bezpieczna.
Najczęstsze błędy podczas pracy
Najwięcej problemów nie wynika z samej konstrukcji maszyny, lecz z błędów ustawienia i niewłaściwego prowadzenia procesu.
- Praca tępym narzędziem – prowadzi do przypaleń, zwiększonego oporu skrawania, drgań i pogorszenia dokładności.
- Zbyt agresywny posuw – może powodować wyrwanie włókien, przeciążenie wrzeciona i odchyłki wymiarowe.
- Zbyt mały posuw – sprzyja przypalaniu drewna i nadmiernemu nagrzewaniu frezu.
- Słabe mocowanie detalu – skutkuje przesunięciem materiału, nierównym gniazdem lub uszkodzeniem obrabianego elementu.
- Brak właściwego bazowania – nawet przy dobrym docisku detal może być ustawiony względem niewłaściwej krawędzi odniesienia.
- Nieodpowiednie obroty – zbyt wysokie lub zbyt niskie w stosunku do narzędzia i materiału pogarszają efekt obróbki.
- Usuwanie wiórów ręką podczas ruchu narzędzia – to poważny błąd bezpieczeństwa.
- Regulacja ograniczników przy włączonej maszynie – zwiększa ryzyko kontaktu z narzędziem i błędów nastawy.
Warto też pamiętać, że frezowanie podłużnego gniazda w jednym głębokim przejściu zwykle daje gorszy efekt niż obróbka etapami. Mniejsze naddatki poprawiają kontrolę procesu i zmniejszają obciążenie układu.
Konserwacja i bezpieczeństwo
Regularna konserwacja wiertarko-frezarki wpływa zarówno na dokładność, jak i bezpieczeństwo pracy. Podstawą jest utrzymywanie w czystości stołu, prowadnic, mechanizmów ustawczych i strefy wokół wrzeciona. Nagromadzony pył może zaburzać ustawienia, przyspieszać zużycie elementów ruchomych i utrudniać skuteczne chłodzenie narzędzia przez strumień powietrza.
W praktyce należy systematycznie kontrolować:
- stan narzędzi i ich mocowania,
- luzy na wrzecionie oraz prowadnicach,
- działanie docisków, ograniczników i blokad,
- stan pasów napędowych i łożysk, jeśli występują,
- osłony oraz wyłączniki awaryjne,
- instalację odciągową, przewody i skuteczność filtracji.
Smarowanie i wymianę części należy wykonywać zgodnie z instrukcją producenta konkretnej maszyny. Nie warto opierać się na przypadkowych interwałach, bo różne konstrukcje mają odmienne wymagania eksploatacyjne.
Podstawowe zasady bezpieczeństwa są jednoznaczne:
- przed wymianą narzędzia, regulacją lub usuwaniem zakleszczonego materiału trzeba odłączyć maszynę i zabezpieczyć ją przed przypadkowym uruchomieniem,
- materiał powinien być właściwie zamocowany lub stabilnie oparty według zaleceń technologicznych,
- należy używać ochrony oczu i słuchu,
- osłony muszą być sprawne i stosowane zgodnie z przeznaczeniem,
- nie wolno pracować uszkodzoną maszyną ani blokować wyłączników zabezpieczających,
- ręce powinny pozostawać poza strefą obracającego się narzędzia.
Rękawice nie są uniwersalnym środkiem ochrony przy maszynach obrotowych. W niektórych sytuacjach mogą zostać pochwycone przez narzędzie, dlatego ich użycie trzeba oceniać zgodnie z charakterem pracy i instrukcją stanowiskową.
FAQ
Czy wiertarko-frezarka do drewna zastępuje frezarkę górnowrzecionową?
Nie w pełnym zakresie. Wiertarko-frezarka lepiej sprawdza się przy powtarzalnym bazowaniu i obróbce stanowiskowej, ale frezarka górnowrzecionowa daje większą swobodę pracy ręcznej, szczególnie przy krawędziach, szablonach i elementach o nietypowym kształcie.
Czy taką maszyną można wykonywać otwory pod zawiasy puszkowe?
Tak, jeśli maszyna umożliwia stabilne ustawienie głębokości, właściwe bazowanie i zastosowanie odpowiedniego narzędzia. Ważna jest powtarzalność położenia oraz czyste odprowadzanie wiórów.
Jaki materiał obrabia wiertarko-frezarka do drewna?
Najczęściej lite drewno, sklejkę, MDF, płytę wiórową i inne materiały drewnopochodne. Zakres zależy od konstrukcji maszyny, rodzaju narzędzia i skuteczności odpylania.
Co jest ważniejsze: moc silnika czy sztywność maszyny?
Oba elementy są istotne, ale w praktyce sama wysoka moc nie zapewni dobrej jakości obróbki. Sztywność konstrukcji, stan wrzeciona, prowadnice i poprawnie dobrane narzędzie mają równie duże znaczenie.
Dlaczego otwory wychodzą przypalone lub postrzępione?
Najczęstsze przyczyny to tępe narzędzie, nieprawidłowe obroty, zbyt mały albo zbyt duży posuw, słaby docisk materiału oraz niewłaściwa geometria narzędzia względem rodzaju drewna lub płyty.
Czy wiertarko-frezarka nadaje się do produkcji seryjnej mebli?
Tak, ale głównie w określonych operacjach pomocniczych lub krótkich seriach. W dużej produkcji część zadań przejmują wyspecjalizowane wiertarki wielowrzecionowe i obrabiarki CNC, które oferują wyższą wydajność w ściśle powtarzalnych procesach.
Na co zwrócić uwagę przy zakupie maszyny używanej?
Na luzy wrzeciona, hałas łożysk, stan prowadnic, dokładność stołu, działanie blokad, komplet osłon, instalację elektryczną oraz dostępność części i dokumentacji. Trzeba też ocenić, czy maszyna była regularnie serwisowana.
Czy odpylanie przy wierceniu i frezowaniu jest konieczne?
Tak. Odpylanie poprawia bezpieczeństwo, jakość pracy i trwałość maszyny. Jest szczególnie ważne przy frezowaniu materiałów drewnopochodnych, które generują dużą ilość drobnego pyłu.
O autorze