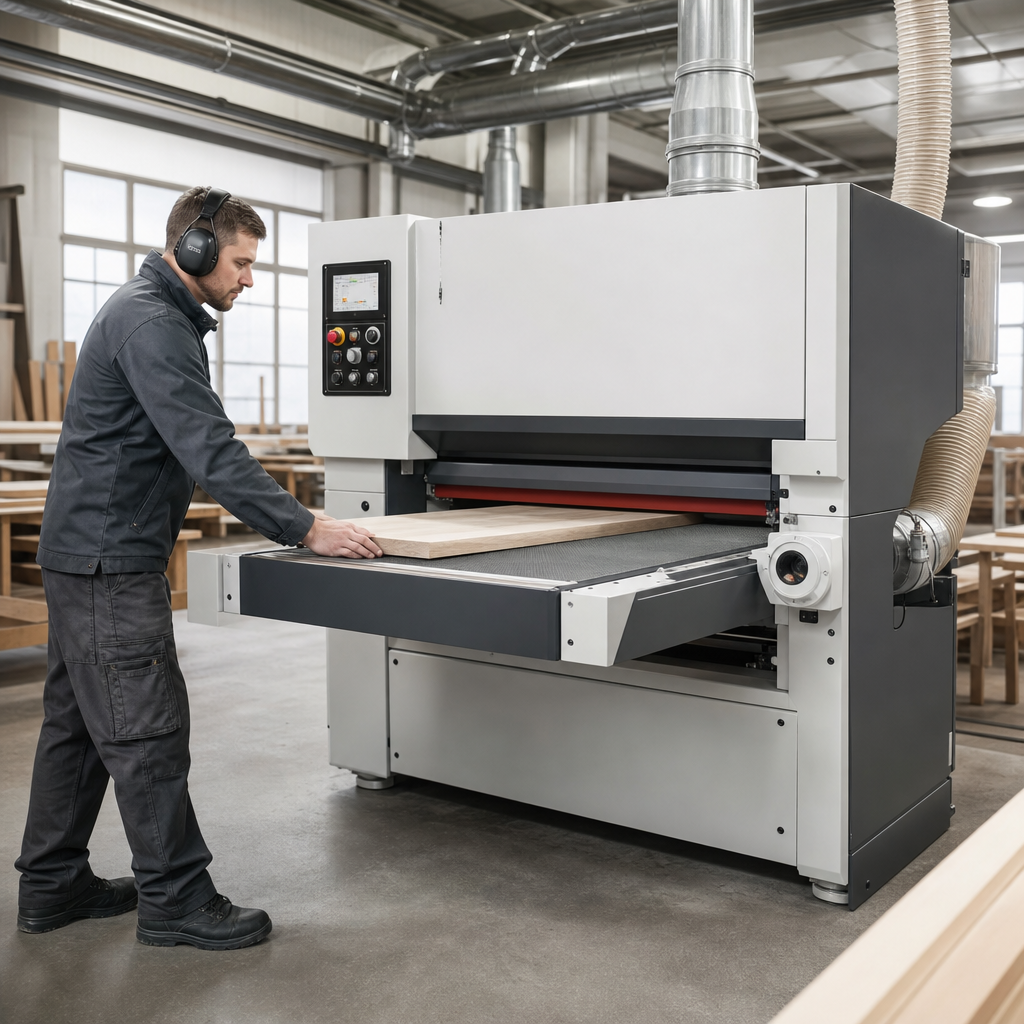
Szlifierka szerokotaśmowa to jedna z kluczowych maszyn wykańczających w nowoczesnej stolarni i produkcji mebli. Służy do szybkiego, powtarzalnego szlifowania płyt, elementów z litego drewna, forniru, sklejki, MDF oraz powierzchni lakierowanych, jeśli konstrukcja maszyny i zastosowany osprzęt są do tego przeznaczone. Jej największą zaletą jest kontrolowany posuw materiału oraz duża szerokość robocza, dzięki czemu można obrabiać duże formaty i serię identycznych elementów z wysoką powtarzalnością. To nie jest maszyna do „ratowania” źle przygotowanego detalu, lecz do precyzyjnego kalibrowania, wyrównywania i przygotowania powierzchni pod dalsze etapy obróbki lub wykończenia.
Czym jest i do czego służy szlifierka szerokotaśmowa?
Szlifierka szerokotaśmowa jest obrabiarką ścierną przeznaczoną do obróbki płaskich elementów drewnianych i drewnopochodnych. W przeciwieństwie do ręcznych szlifierek taśmowych lub mimośrodowych pracuje automatycznie: materiał przesuwa się przez maszynę na transporterze, a nad nim obraca się szeroka taśma ścierna zamontowana na walcach lub pracująca w zespole z innymi agregatami.
Maszyna obrabia między innymi:
- lite drewno,
- płyty klejone,
- sklejkę,
- MDF,
- płyty wiórowe,
- elementy fornirowane,
- wybrane powierzchnie lakierowane i szpachlowane, jeśli technologia tego wymaga.
Podstawowy efekt obróbki to:
- wyrównanie grubości,
- usunięcie śladów po wcześniejszej obróbce,
- nadanie odpowiedniej gładkości,
- przygotowanie powierzchni pod lakier, olej, bejcę lub klejenie.
Szlifierka szerokotaśmowa jest przeznaczona głównie do prac seryjnych i półseryjnych, ale coraz częściej trafia także do mniejszych zakładów, które potrzebują wysokiej jakości wykończenia i stabilnej powtarzalności wymiarowej.
Jak działa?
Zasada działania jest stosunkowo prosta, choć sama maszyna bywa konstrukcyjnie złożona. Narzędziem roboczym jest szeroka taśma ścierna, która porusza się ruchem obrotowym po układzie walców. Obrabiany materiał leży na stole lub przenośniku taśmowym i wykonuje ruch posuwowy przez strefę szlifowania.
W praktyce oznacza to, że:
- narzędzie wykonuje ruch ciągły po zamkniętym obwodzie,
- materiał przesuwa się liniowo pod agregatem szlifującym,
- docisk oraz wysokość robocza decydują o intensywności zbioru,
- gradacja taśmy wpływa na jakość powierzchni i ilość usuwanego materiału.
W zależności od budowy maszyna może wykonywać:
- szlif kalibrujący, czyli bardziej agresywne zbieranie materiału,
- szlif pośredni po struganiu, frezowaniu lub klejeniu,
- szlif wykańczający przed lakierowaniem,
- międzyszlif warstw lakierniczych.
Ważne jest rozróżnienie między kalibracją a wykańczaniem. Agregat walcowy o twardym kontakcie lepiej nadaje się do zbierania i wyrównywania grubości, natomiast agregaty z belką dociskową, stopą segmentową albo miękkim kontaktem pracują delikatniej i poprawiają jakość powierzchni bez nadmiernego ryzyka przeszlifowania.
Budowa i najważniejsze elementy
Szlifierka szerokotaśmowa występuje w wielu konfiguracjach, od prostych maszyn jednoagregatowych po rozbudowane układy wieloagregatowe do przemysłowej produkcji. Niezależnie od klasy urządzenia można wskazać kilka podstawowych zespołów.
- Korpus i rama – odpowiadają za sztywność konstrukcji. To od nich w dużym stopniu zależy stabilność pracy i powtarzalność obróbki.
- Agregat szlifujący – może być walcowy, kombinowany, segmentowy lub wyposażony w stopę dociskową. Rodzaj agregatu wpływa na charakter obróbki.
- Taśma ścierna – materiał roboczy dobierany według gradacji, rodzaju ziarna i przeznaczenia.
- Transporter posuwowy – przesuwa materiał przez maszynę ze stałą lub regulowaną prędkością.
- Stół roboczy – stanowi bazę dla elementu; jego równość ma bezpośredni wpływ na dokładność.
- Układ ustawiania wysokości – pozwala regulować grubość przejścia i nacisk obróbki.
- Dociski i elementy prowadzące – stabilizują materiał podczas przejścia przez maszynę.
- Instalacja odciągowa – usuwa pył i drobiny ścieru z przestrzeni roboczej.
- Panel sterowania – służy do regulacji parametrów pracy, takich jak wysokość, posuw czy uruchamianie poszczególnych agregatów.
W bardziej zaawansowanych modelach spotyka się także systemy automatycznego centrowania taśmy, elektroniczne programy grubości, kompensację zużycia pasa oraz segmentowe belki sterowane z dużą dokładnością przy obróbce fornirów i elementów profilowanych w niewielkim zakresie.
Najważniejsze parametry robocze
Przy ocenie szlifierki szerokotaśmowej nie należy patrzeć wyłącznie na moc silnika. Duże znaczenie mają także szerokość robocza, liczba agregatów, sztywność konstrukcji, jakość posuwu oraz skuteczność odpylania.
Najczęściej analizuje się:
- szerokość roboczą – określa maksymalną szerokość elementu, jaki można obrabiać w jednym przejściu,
- wysokość roboczą – decyduje o maksymalnej grubości materiału,
- prędkość posuwu – wpływa na wydajność oraz jakość wykończenia,
- liczbę agregatów – im więcej etapów obróbki w jednym przejściu, tym większa elastyczność technologiczna,
- typ agregatu – kalibrujący, wykańczający, segmentowy, kombinowany,
- rodzaj taśmy ściernej – ziarno, podłoże i spoiwo muszą odpowiadać materiałowi.
W praktyce szerokość robocza powinna być dopasowana do realnych formatów produkcji, a nie wybierana wyłącznie „na zapas”. Zbyt duża maszyna to nie tylko większy koszt zakupu, ale również wyższe zapotrzebowanie na miejsce, energię i wydajny odciąg pyłu.
Gradacja materiału ściernego i jakość powierzchni
Dobór gradacji ma kluczowe znaczenie dla efektu końcowego. Grubsze gradacje stosuje się do kalibracji i szybkiego usuwania naddatku, a drobniejsze do wyrównania rys po poprzednim przejściu i przygotowania powierzchni do wykończenia.
W praktyce warsztatowej trzeba pamiętać, że:
- zbyt gruba gradacja pozostawia głębokie rysy,
- zbyt drobna gradacja przy dużym zbiorze szybko się zapycha i przegrzewa,
- najdrobniejsza gradacja nie zawsze daje najlepszy efekt, jeśli wcześniejsze etapy nie usunęły śladów po grubszych ziarnach,
- rodzaj ziarna ściernego powinien odpowiadać materiałowi i wymaganej jakości obróbki.
Na jakość powierzchni wpływa nie tylko gradacja, ale również prędkość posuwu, stan taśmy, nacisk agregatu, wilgotność drewna oraz jednorodność materiału. Ta sama taśma może dać inny efekt na sośnie, dębie, MDF i płycie fornirowanej.
Zastosowanie w stolarni i produkcji mebli
Szlifierka szerokotaśmowa znajduje zastosowanie wszędzie tam, gdzie liczy się płaskość, powtarzalność i wydajność. W zakładach stolarskich bywa używana zarówno do obróbki elementów z litego drewna, jak i do kalibracji płyt klejonych przed dalszym formatowaniem lub lakierowaniem.
Typowe zastosowania to:
- kalibracja blatów i płyt klejonych,
- wyrównywanie elementów po klejeniu na szerokość,
- szlifowanie frontów meblowych,
- przygotowanie powierzchni pod lakier lub olej,
- obróbka forniru na płaskich formatkach,
- międzyszlif elementów lakierowanych przy odpowiedniej konfiguracji maszyny.
W małej stolarni maszyna ta pozwala ograniczyć czas ręcznego szlifowania. W produkcji seryjnej staje się natomiast jednym z podstawowych ogniw procesu technologicznego, bo utrzymuje stabilny standard powierzchni niezależnie od operatora.
Wpływ posuwu na wydajność i jakość
Posuw materiału ma bezpośredni wpływ na czas obróbki, obciążenie taśmy i wygląd powierzchni. Szybszy posuw zwiększa wydajność, ale może pogorszyć jakość wykończenia, jeśli gradacja i nacisk nie są dobrze dobrane. Wolniejszy posuw poprawia równomierność szlifu, ale podnosi ryzyko przegrzewania i przedwczesnego zużycia materiału ściernego, zwłaszcza przy nieprawidłowym docisku.
Nie istnieje jedna prawidłowa prędkość posuwu dla każdej pracy. Dobór zależy od:
- gatunku drewna,
- wilgotności materiału,
- ilości zbieranego naddatku,
- gradacji taśmy,
- rodzaju agregatu,
- wymaganej jakości powierzchni.
Jeśli pojawiają się przypalenia, zbyt wyraźne rysy, falowanie albo nierówny szlif, przyczyną może być właśnie niewłaściwa relacja między posuwem, naciskiem i stanem taśmy ściernej.
Odpylanie i pył drzewny
Szlifowanie generuje bardzo dużą ilość drobnego pyłu, znacznie bardziej uciążliwego niż klasyczne trociny po struganiu czy cięciu. Dlatego skuteczna instalacja odciągowa nie jest dodatkiem, lecz warunkiem prawidłowej pracy szlifierki szerokotaśmowej.
Należy zwrócić uwagę na:
- liczbę i średnicę króćców odciągowych,
- wydajność instalacji odpylającej,
- szczelność połączeń,
- stan filtracji,
- regularne czyszczenie wnętrza maszyny i kanałów odciągowych.
Skuteczności odciągu nie ocenia się wyłącznie po średnicy króćca. Liczy się rzeczywisty przepływ powietrza, opory instalacji, jakość filtrów i sposób odbioru pyłu z kilku punktów jednocześnie. Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach także pożarowe i wybuchowe.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Szerokość robocza | Maksymalna szerokość obrabianego elementu | Decyduje, czy obrobisz fronty, blaty lub duże formatki w jednym przejściu | Dobierz do realnych formatów produkcji, nie tylko do sporadycznych zleceń |
| Wysokość robocza | Zakres grubości materiału możliwego do obróbki | Wpływa na możliwość pracy z cienkimi formatkami i grubszymi blatami | Sprawdź minimalną i maksymalną grubość zgodnie z dokumentacją producenta |
| Liczba agregatów | Ilość etapów obróbki w jednej maszynie | Pozwala łączyć kalibrację i wykańczanie w jednym przejściu | Więcej agregatów zwiększa możliwości, ale też koszt i wymagania serwisowe |
| Typ agregatu | Rodzaj kontaktu szlifującego, np. walec, stopa, segment | Wpływa na agresywność zbioru i jakość wykończenia | Do kalibracji i do wykończenia potrzebne są często różne rozwiązania |
| Prędkość posuwu | Tempo przesuwania materiału przez maszynę | Wpływa na wydajność, rysę szlifierską i nagrzewanie materiału | Ważna jest możliwość regulacji, a nie tylko maksymalna wartość |
| Gradacja taśmy | Wielkość ziarna materiału ściernego | Decyduje o ilości zbioru i jakości powierzchni | Dobieraj stopniowo, tak aby kolejne przejścia usuwały rysy po poprzednich |
| Moc i napęd | Możliwości układu napędowego maszyny | Wpływa na stabilność pracy przy większym obciążeniu | Nie oceniaj maszyny tylko po mocy; liczy się też sztywność i jakość agregatów |
| Stan transportera | Jakość i zużycie pasa posuwowego | Ma wpływ na stabilne prowadzenie cienkich i delikatnych elementów | Sprawdź przyczepność, zużycie, równość i ślady poślizgu |
| Odpylanie | Sposób odbioru pyłu i drobin ściernych | Wpływa na bezpieczeństwo, trwałość taśm i czystość obróbki | Oceń cały układ, nie tylko króćce; ważna jest wydajność i filtracja |
Jak dobrać maszynę do zastosowania?
Dobór szlifierki szerokotaśmowej powinien wynikać z technologii produkcji, a nie z samej chęci posiadania większej lub bardziej rozbudowanej maszyny. Innych rozwiązań potrzebuje hobbysta lub mały warsztat wykonujący blaty i schody, a innych zakład produkujący codziennie serie frontów lakierowanych.
Przy wyborze warto przeanalizować:
- rodzaj materiału – lite drewno, MDF, fornir, lakier,
- wymiary elementów – szerokość, długość i grubość detali,
- wielkość produkcji – jednostkowa, małoseryjna, przemysłowa,
- wymaganą jakość powierzchni – kalibracja czy wykończenie pod lakier,
- dostępną przestrzeń – wraz z miejscem na podawanie i odbiór elementów,
- zasilanie i odpylanie – bez nich nawet dobra maszyna nie wykorzysta swoich możliwości,
- serwis i części – szczególnie istotne przy używanych urządzeniach.
Do prostych prac kalibrujących często wystarcza maszyna jedno- lub dwuagregatowa. Jeśli jednak w jednym przejściu ma następować zarówno zbiór naddatku, jak i przygotowanie powierzchni pod wykończenie, lepiej sprawdzają się konstrukcje z kilkoma agregatami o różnym charakterze pracy.
Przy zakupie maszyny używanej trzeba sprawdzić stan walców, transportera, łożysk, elementów regulacyjnych, instalacji elektrycznej, układu centrowania taśmy oraz kompletność osłon i zabezpieczeń. Sama masywna konstrukcja nie jest gwarancją dobrego stanu technicznego.
Najczęstsze błędy podczas pracy
Wiele problemów przypisywanych maszynie wynika w rzeczywistości z błędów technologicznych lub eksploatacyjnych. Szlifierka szerokotaśmowa jest dokładna, ale wymaga prawidłowego przygotowania procesu.
- Zbyt duży zbiór w jednym przejściu – prowadzi do przeciążenia agregatu, przegrzewania i pogorszenia jakości powierzchni.
- Źle dobrana gradacja – powoduje albo głębokie rysy, albo szybkie zapychanie taśmy.
- Pomijanie kolejności gradacji – drobna taśma nie usunie skutecznie głębokich śladów po grubej.
- Niewłaściwy posuw – zbyt szybki obniża jakość szlifu, zbyt wolny może powodować przypalenia i falowanie.
- Szlifowanie elementów niestabilnych wymiarowo – drewno o złej wilgotności może po obróbce zmienić kształt.
- Zaniedbane odpylanie – pył pogarsza jakość szlifowania, zwiększa nagrzewanie i przyspiesza zużycie taśm.
- Praca zużytą taśmą ścierną – obniża wydajność i często daje gorszy efekt niż poprawnie dobrana nowa taśma o nieco grubszej gradacji.
Częstym błędem jest też oczekiwanie, że szlifierka szerokotaśmowa wyrówna wszystko niezależnie od jakości półfabrykatu. Jeżeli element ma duże różnice grubości, ślady kleju, wykrzywienie albo lokalne twarde i miękkie strefy, efekt końcowy może wymagać dodatkowych korekt technologicznych.
Konserwacja i bezpieczeństwo
Regularna konserwacja ma bezpośredni wpływ na jakość obróbki, żywotność taśm i bezpieczeństwo pracy. Podstawą jest utrzymywanie maszyny w czystości oraz kontrola stanu podzespołów zgodnie z instrukcją producenta.
Do podstawowych czynności należą:
- czyszczenie wnętrza maszyny i stref odpylania,
- kontrola stanu taśm ściernych,
- sprawdzanie centrowania taśmy,
- kontrola transportera posuwowego,
- oględziny łożysk, pasów i elementów napędowych,
- kontrola stołu oraz układu regulacji wysokości,
- sprawdzanie działania osłon i wyłączników awaryjnych.
Przed wymianą taśmy, regulacją, czyszczeniem strefy roboczej lub usuwaniem zakleszczonego materiału maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno wykonywać regulacji podczas ruchu agregatów.
Z punktu widzenia BHP szczególnie ważne są:
- sprawna instalacja odpylająca,
- ochrona oczu i słuchu,
- niedopuszczanie do pracy uszkodzonej maszyny,
- stosowanie elementów podawczych zgodnie z przeznaczeniem maszyny,
- unikanie luźnej odzieży w pobliżu części ruchomych.
Rękawice nie są uniwersalnym środkiem ochrony przy maszynach z ruchomymi elementami. W zależności od sytuacji mogą zwiększać ryzyko pochwycenia, dlatego należy kierować się instrukcją urządzenia i oceną ryzyka dla konkretnej czynności.
FAQ: Czy szlifierka szerokotaśmowa zastępuje ręczne szlifowanie?
Nie całkowicie. Bardzo skutecznie obrabia płaskie powierzchnie i elementy seryjne, ale detale o złożonych kształtach, naroża, profile i miejsca trudno dostępne nadal często wymagają pracy ręcznej lub użycia innych typów szlifierek.
FAQ: Czy można nią kalibrować lite drewno?
Tak, to jedno z podstawowych zastosowań. Trzeba jednak dobrać odpowiedni agregat, gradację i wielkość zbioru. Różne gatunki drewna reagują inaczej na nacisk i posuw, dlatego ustawienia należy dostosować do materiału.
FAQ: Czy najdrobniejsza gradacja zawsze daje najlepszą powierzchnię?
Nie. Jeśli wcześniejsze przejścia nie usunęły śladów po grubszych ziarnach, bardzo drobna gradacja tylko je „wypoleruje” i utrudni późniejsze wykończenie. Dobra powierzchnia wynika z prawidłowej sekwencji gradacji, a nie z użycia maksymalnie drobnej taśmy.
FAQ: Co jest ważniejsze, moc silnika czy liczba agregatów?
Oba aspekty są istotne, ale nie można oceniać maszyny tylko po mocy. O przydatności decydują również sztywność konstrukcji, rodzaj agregatów, jakość posuwu, stabilność ustawień i skuteczność odpylania.
FAQ: Dlaczego na materiale pojawiają się przypalenia?
Najczęstsze przyczyny to zużyta lub zapchana taśma, zbyt wolny posuw, za duży docisk, niewłaściwa gradacja albo słabe odpylanie. Problem może też wynikać z żywicznego drewna lub niestabilnej wilgotności materiału.
FAQ: Czy szlifierka szerokotaśmowa nadaje się do forniru?
Tak, ale wymaga odpowiedniej konfiguracji maszyny, stabilnego transportu i delikatnego agregatu wykańczającego. Zbyt agresywny szlif może łatwo przeszlifować cienką warstwę forniru.
FAQ: Na co szczególnie uważać przy zakupie używanej maszyny?
Przede wszystkim na stan walców, łożysk, transportera, układu regulacji wysokości, osłon, instalacji elektrycznej i sprawność odciągu. Warto też sprawdzić dostępność części, dokumentacji oraz możliwość serwisowania konkretnego modelu.
O autorze