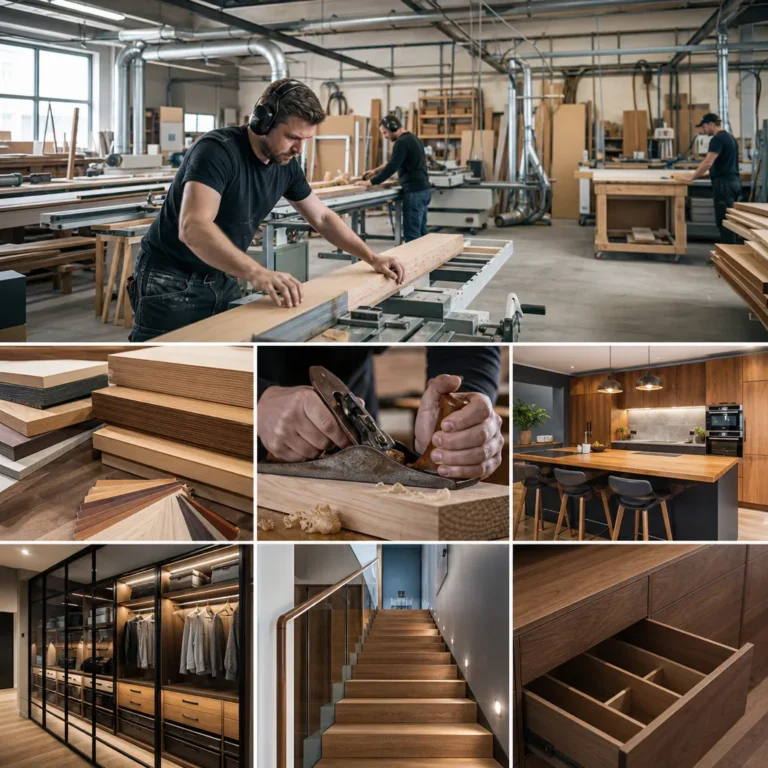
Profesjonalna stolarnia to nie tylko pomieszczenie z piłą i stołem roboczym, ale dobrze zorganizowany zakład, w którym materiał przechodzi przez kolejne etapy obróbki w logicznej kolejności. O jakości gotowego wyrobu decydują tu jednocześnie: dobór drewna lub płyt, stan maszyn, dokładność wykonania, kontrola wilgotności oraz warunki wykończenia powierzchni. W praktyce stolarnia łączy tradycyjne rzemiosło z techniką maszynową, a coraz częściej także z projektowaniem komputerowym. Dobrze działający zakład stolarski minimalizuje błędy, skraca czas realizacji i poprawia bezpieczeństwo pracy.
Jak działa profesjonalny zakład stolarski?
Profesjonalny zakład stolarski działa według zasady uporządkowanego przepływu materiału. Oznacza to, że drewno lite, sklejka, MDF, płyta wiórowa laminowana czy inne materiały drewnopochodne nie przemieszczają się przypadkowo między stanowiskami, lecz przechodzą przez kolejne strefy: składowanie, rozkrój, obróbkę wstępną, obróbkę dokładną, montaż, szlifowanie, wykończenie i magazyn gotowych elementów.
W praktyce stolarnia może wykonywać meble na wymiar, drzwi, schody, blaty, zabudowy wnękowe, elementy wykończenia wnętrz albo części konstrukcyjne z drewna. Inaczej będzie wyglądał zakład nastawiony na meble z płyt laminowanych, a inaczej stolarnia pracująca głównie na litej tarcicy liściastej lub iglastej. Wspólny pozostaje jednak cel: uzyskanie powtarzalnej jakości przy możliwie małej liczbie poprawek.
Ważną rolę odgrywa też dokumentacja. Profesjonalna stolarnia opiera się na rysunkach, pomiarach, listach materiałowych i planie obróbki. Bez tego trudno zachować dokładność, szczególnie przy złożonych zleceniach obejmujących wiele elementów, okuć i rodzajów wykończenia.
Układ stolarni i przebieg pracy od materiału do gotowego wyrobu
Organizacja zakładu zależy od skali produkcji i rodzaju usług, ale pewne strefy pojawiają się niemal zawsze. Ich właściwe rozmieszczenie wpływa nie tylko na wydajność, lecz także na bezpieczeństwo i jakość powierzchni.
Strefa składowania materiału
Punktem wyjścia jest magazyn surowca. W przypadku drewna litego kluczowe znaczenie ma wilgotność, czyli zawartość wody w drewnie. Zbyt wilgotny materiał może po obróbce paczyć się, pękać, zmieniać wymiary i sprawiać problemy przy klejeniu oraz lakierowaniu. Inne wymagania stawia się elementom przeznaczonym do wnętrz, a inne tym, które mają pracować na zewnątrz.
Drewno może być suszone naturalnie albo komorowo. Suszenie naturalne jest wolniejsze i zależne od warunków otoczenia. Suszenie komorowe daje większą kontrolę nad procesem, ale zbyt szybkie wysychanie może prowadzić do naprężeń, pęknięć i paczenia. Sama informacja o czasie suszenia nie mówi jeszcze, czy materiał jest gotowy do precyzyjnej obróbki.
W magazynie przechowuje się także materiały płytowe. Warto rozróżniać ich właściwości:
- MDF ma jednorodną strukturę i dobrze nadaje się do frezowania oraz lakierowania, ale jest ciężki i wrażliwy na długotrwałe zawilgocenie.
- Płyta wiórowa jest powszechna w meblarstwie korpusowym, ekonomiczna i stabilna wymiarowo, lecz ma słabszą krawędź niż MDF czy sklejka.
- Sklejka składa się z warstw forniru ułożonych krzyżowo, dzięki czemu dobrze łączy sztywność z relatywnie dobrą stabilnością. Odporność na wilgoć zależy jednak od klasy i zastosowanego kleju.
Rozkrój i cięcie materiału
Po przygotowaniu materiał trafia do strefy cięcia. W zależności od rodzaju produkcji stosuje się pilarki stołowe, pilarki formatowe, ukośnice, pilarki zagłębiarki, ręczne pilarki tarczowe, wyrzynarki lub piły taśmowe. Każde z tych narzędzi ma inne przeznaczenie.
Pilarka formatowa służy przede wszystkim do dokładnego rozkroju płyt. Pilarka stołowa dobrze sprawdza się przy elementach z litego drewna i wielu pracach warsztatowych. Ukośnica jest wygodna przy cięciu poprzecznym i ukosowym listew czy ramek. Piła taśmowa pozwala ciąć łuki oraz rozcinać materiał w sposób trudny do uzyskania na pile tarczowej.
Profesjonalna stolarnia nie traktuje jednej tarczy jako uniwersalnej. Dobór zależy od materiału, kierunku cięcia, liczby zębów, geometrii uzębienia i typu maszyny. Inna tarcza sprawdzi się do cięcia wzdłuż włókien drewna litego, a inna do czystego cięcia laminowanej płyty meblowej.
Obróbka wstępna i dokładna
Przy pracy z drewnem litym ważne miejsce zajmuje struganie. Najpierw używa się zwykle wyrówniarki, która przygotowuje płaską bazę i prostą krawędź. Dopiero potem materiał może trafić na grubościówkę, gdzie uzyskuje zadaną grubość względem wcześniej przygotowanej powierzchni. Grubościówka nie prostuje automatycznie skręconej lub wygiętej deski.
Kolejny etap to frezowanie, wiercenie, wykonywanie rowków, wręgów, wpustów i gniazd. W zależności od skali oraz technologii wykorzystuje się frezarki górnowrzecionowe, dolnowrzecionowe albo obrabiarki CNC. CNC nie działa samodzielnie bez przygotowania projektu. Wymaga modelu CAD, opracowania obróbki w CAM, wygenerowania ścieżek narzędzia i prawidłowego zamocowania materiału.
To właśnie na tym etapie powstają połączenia stolarskie i miejsca pod okucia. Dokładność rzędu pojedynczych milimetrów, a czasem mniejsza, ma ogromne znaczenie dla spasowania mebla, drzwi czy schodów.
Montaż, klejenie i składanie elementów
Montaż w stolarni to nie tylko skręcanie elementów. To etap kontroli geometrii, prostopadłości, zgodności wymiarów i jakości połączeń. W zależności od konstrukcji stosuje się kołki, lamelki, systemy domino, czopy i gniazda, połączenia śrubowe, wręgi, pióro i wpust czy połączenia na wpusty frezowane.
Dobór połączenia zależy od funkcji elementu. Czop i gniazdo daje dużą powierzchnię klejenia i sprawdza się w ramach oraz konstrukcjach drzwiowych. Kołki i lamelki przyspieszają montaż płyt i litych elementów. Połączenia śrubowe są praktyczne tam, gdzie potrzebny jest demontaż.
W klejeniu nie ma jednego rozwiązania do wszystkiego. Kleje PVAc są powszechne w meblarstwie wewnętrznym, kleje poliuretanowe stosuje się tam, gdzie potrzebna jest inna odporność i charakter wiązania, a kleje epoksydowe mają zastosowania specjalistyczne. O trwałości połączenia decydują także: wilgotność materiału, temperatura, jakość przygotowania powierzchni i docisk zgodny z instrukcją producenta.
Szlifowanie i wykończenie powierzchni
Dobrze działająca stolarnia przewiduje osobną strefę szlifowania i osobną strefę wykończenia. Ma to znaczenie praktyczne: pył utrudnia uzyskanie czystej powłoki lakierniczej, a zabrudzenia powierzchni mogą uwidocznić się dopiero po nałożeniu lakieru lub oleju.
Szlifowanie prowadzi się etapami. Nie ma jednej właściwej gradacji dla wszystkich prac, bo zależy ona od gatunku drewna, rodzaju narzędzia, wcześniejszego stanu powierzchni i planowanego wykończenia. Szlifierka mimośrodowa dobrze sprawdza się na płaszczyznach, oscylacyjna przy pracach wykańczających, a taśmowa szybko zbiera materiał, lecz wymaga większej kontroli.
Wykończenie może obejmować olejowanie, lakierowanie, woskowanie, bejcowanie lub systemy kryjące. Bejca barwi drewno, ale nie zawsze stanowi pełne zabezpieczenie. Lakier tworzy powłokę ochronną, natomiast olej wnika w strukturę drewna i zwykle ułatwia miejscową renowację, ale wymaga okresowej pielęgnacji.
Magazyn gotowych elementów i logistyka wewnętrzna
Ostatni etap to składowanie gotowych części albo zmontowanych wyrobów przed transportem i montażem u klienta. Nawet dobrze wykonany element można uszkodzić przez niewłaściwe przekładanie, brak przekładek ochronnych, kontakt z wilgocią albo zbyt wczesne pakowanie powierzchni po wykończeniu.
Profesjonalna stolarnia dba o oznaczenie części, kolejność kompletowania i zabezpieczenie elementów wrażliwych, takich jak lakierowane fronty, blaty, stopnie schodowe czy lite formatki o dopasowanych wymiarach.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Magazyn drewna | Strefa przechowywania tarcicy i elementów litych z kontrolą warunków | Aktywne sezonowanie i przygotowanie materiału do produkcji | Wilgotność należy oceniać w kontekście późniejszego zastosowania elementu |
| Magazyn płyt | Składowanie MDF, sklejki, płyt wiórowych i laminowanych | Produkcja korpusów, frontów, zabudów i elementów pomocniczych | Płyty powinny leżeć stabilnie, aby ograniczyć odkształcenia i uszkodzenia krawędzi |
| Pilarka formatowa | Maszyna do precyzyjnego rozkroju płyt i większych formatów | Meble z płyt, formatowanie elementów oklejanych i fornirowanych | Jakość cięcia zależy także od odpowiedniej tarczy i podparcia materiału |
| Wyrówniarka | Przygotowuje płaską powierzchnię bazową i prostą krawędź | Obróbka litego drewna przed dalszym struganiem | To etap bazowy przed grubościówką, nie odwrotnie |
| Grubościówka | Nadaje jednakową grubość względem przygotowanej bazy | Formatki, listwy, elementy mebli i schodów | Nie zastępuje prostowania skręconego materiału |
| Frezarka lub CNC | Wykonuje profile, rowki, gniazda, kieszenie i otwory technologiczne | Fronty, korpusy, połączenia, elementy dekoracyjne | Parametry obróbki zależą od frezu, materiału i zaleceń producenta |
| Stanowisko montażowe | Miejsce składania, klejenia i kontroli geometrii | Meble, ramy, drzwi, schody, zabudowy | Równe blaty montażowe i ściski są ważne dla dokładności |
| Szlifowanie | Etap przygotowania powierzchni przed wykończeniem | Drewno lite, MDF lakierowany, fornir | Zbyt agresywne szlifowanie może uszkodzić fornir lub zaokrąglić krawędzie |
| Odpylanie | System odciągu trocin i pyłu z maszyn oraz stanowisk | Cały zakład stolarski | Drobny pył wpływa na zdrowie i może zwiększać ryzyko pożarowe |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór w stolarni zawsze powinien wynikać z przeznaczenia wyrobu. Do mebli kuchennych często wybiera się płyty laminowane na korpusy ze względu na stabilność i powtarzalność, a MDF na fronty frezowane i lakierowane. Do blatów, stopni schodowych czy elementów narażonych na zużycie częściej stosuje się drewno lite albo sklejkę o odpowiedniej jakości.
W przypadku drewna trzeba uwzględniać gatunek, gęstość, usłojenie, stabilność wymiarową i podatność na obróbkę. Drewno liściaste, takie jak dąb, jesion czy buk, bywa wybierane do elementów bardziej obciążonych mechanicznie, ale każdy gatunek ma też ograniczenia. Drewno iglaste, na przykład sosna lub świerk, jest łatwiejsze w obróbce i lżejsze, lecz zwykle bardziej miękkie.
Nie wystarczy nazwa gatunku. Właściwości materiału zależą także od miejsca wzrostu, kierunku cięcia, jakości tarcicy i sposobu suszenia. Podobnie przy płytach: sklejka nie zawsze jest zamiennikiem MDF, a MDF nie zastępuje płyty wiórowej w każdym zastosowaniu.
Narzędzia dobiera się do operacji. Ukośnica nie zastąpi pilarki stołowej przy każdym cięciu, a ręczna frezarka nie zawsze będzie rozsądną alternatywą dla CNC w produkcji powtarzalnej. W profesjonalnej stolarni ważna jest nie tylko wszechstronność wyposażenia, ale też zgodność narzędzia z materiałem i ilością pracy.
Najczęstsze błędy
- Obróbka drewna o niewłaściwej wilgotności – prowadzi do późniejszego paczenia, pękania i problemów z montażem.
- Zły przepływ materiału w zakładzie – powoduje chaos, zwiększa ryzyko uszkodzeń i wydłuża czas realizacji.
- Używanie nieodpowiedniej tarczy lub frezu – skutkuje wyrwaniami, przypaleniami i gorszą jakością krawędzi.
- Mylenie funkcji wyrówniarki i grubościówki – utrudnia uzyskanie prostych i powtarzalnych elementów.
- Niedokładne przygotowanie do klejenia – nawet dobry klej nie skompensuje źle spasowanych powierzchni.
- Brak wydzielonej strefy wykończenia – pył osiadający na powierzchni pogarsza efekt lakierowania.
- Niewłaściwe przechowywanie płyt i gotowych elementów – może powodować odkształcenia, uszkodzenia obrzeży i zadrapania.
Bezpieczeństwo i praktyczne wskazówki
Stolarnia należy do miejsc, w których bezpieczeństwo nie jest dodatkiem, ale podstawą organizacji pracy. Maszyny pracują z dużą prędkością, a drewno i materiały płytowe mogą zakleszczać narzędzia, odrzucać element lub generować duże ilości pyłu.
- Używaj osłon maszyn i nie blokuj zabezpieczeń.
- Przy cięciu na pilarkach stosuj popychacze i prowadnice dopasowane do rodzaju operacji.
- Przed zmianą tarczy, frezu lub noży wyłącz urządzenie i zabezpiecz je przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
- Kontroluj stan przewodów, łożysk, tarcz, frezów i noży. Tępe narzędzie obniża jakość pracy i zwiększa ryzyko wypadku.
- Stosuj ochronę oczu i słuchu, a przy intensywnym zapyleniu także odpowiednią ochronę dróg oddechowych.
- Nie każda praca przy maszynie wirującej powinna być wykonywana w rękawicach. W niektórych sytuacjach mogą one zwiększyć ryzyko pochwycenia.
- Zadbaj o skuteczne odpylanie. Pył drzewny nie tylko szkodzi zdrowiu, ale w odpowiednich warunkach może również zwiększać zagrożenie pożarowe lub wybuchowe.
- Przy lakierach, rozpuszczalnikach, klejach i olejach konieczna jest wentylacja oraz stosowanie zasad producenta dotyczących aplikacji i magazynowania.
Ciekawostki
W nowoczesnych stolarni tradycyjne rzemiosło i automatyzacja nie wykluczają się, lecz uzupełniają. Obróbka CNC przyspiesza produkcję powtarzalnych elementów, ale finalne dopasowanie, selekcja usłojenia czy decyzje estetyczne nadal często należą do stolarza.
Drewno „pracuje” nawet po obróbce. Zmiany wilgotności otoczenia wpływają na jego skurcz i pęcznienie, dlatego konstrukcja mebla, blatu czy drzwi musi uwzględniać ruch materiału. To jeden z powodów, dla których dobry projekt stolarski jest równie ważny jak sama jakość wykonania.
W profesjonalnych zakładach część błędów eliminuje się jeszcze przed produkcją dzięki próbkom, testowym frezowaniom i kontrolnym złożeniom na sucho. To oszczędza czas i materiał bardziej skutecznie niż późniejsze poprawki.
FAQ
Czym różni się stolarnia usługowa od produkcyjnej?
Stolarnia usługowa częściej realizuje jednostkowe zamówienia, takie jak meble na wymiar, schody czy drzwi. Zakład produkcyjny zwykle nastawia się na większą powtarzalność, standaryzację procesów i seryjne wykonanie elementów.
Dlaczego wilgotność drewna jest tak ważna w stolarni?
Wpływa na stabilność wymiarową, jakość klejenia, lakierowania i późniejsze zachowanie gotowego wyrobu. Zbyt wilgotne drewno może się wypaczać, pękać albo zmieniać wymiary już po montażu.
Czy MDF i płyta wiórowa to to samo?
Nie. MDF ma drobniejszą, bardziej jednorodną strukturę i lepiej nadaje się do frezowania oraz lakierowania. Płyta wiórowa jest zwykle tańsza i powszechna w korpusach meblowych, ale ma inną strukturę i inne właściwości krawędzi.
Po co w stolarni osobna strefa szlifowania i wykończenia?
Oddzielenie tych stref ogranicza osiadanie pyłu na elementach przygotowanych do lakierowania lub olejowania. Dzięki temu łatwiej uzyskać czystą, równą powierzchnię bez widocznych zanieczyszczeń.
Czy maszyna CNC zastępuje stolarza?
Nie. CNC wykonuje obróbkę według przygotowanego projektu i parametrów, ale nadal potrzebne są pomiary, projektowanie, dobór narzędzi, mocowanie materiału, kontrola jakości i często ręczne prace wykończeniowe.
Jakie usługi wykonuje typowa profesjonalna stolarnia?
Najczęściej są to meble na wymiar, zabudowy, kuchnie, szafy, blaty, schody, drzwi, elementy wykończenia wnętrz oraz wybrane prace renowacyjne. Zakres zależy od wyposażenia zakładu i specjalizacji zespołu.
Od czego zależy czas realizacji zamówienia stolarskiego?
Od stopnia skomplikowania projektu, dostępności materiałów, rodzaju okuć, liczby operacji obróbczych, sposobu wykończenia oraz obłożenia produkcji. Dłużej trwają zwykle realizacje wymagające wielu przymiarek, frezowań i etapów lakierniczych.
Czy każda stolarnia pracuje głównie na drewnie litym?
Nie. Współczesne stolarnie bardzo często łączą drewno lite z materiałami drewnopochodnymi, takimi jak sklejka, MDF, HDF czy płyta wiórowa laminowana. Wybór wynika z funkcji wyrobu, estetyki, budżetu i technologii wykonania.
O autorze