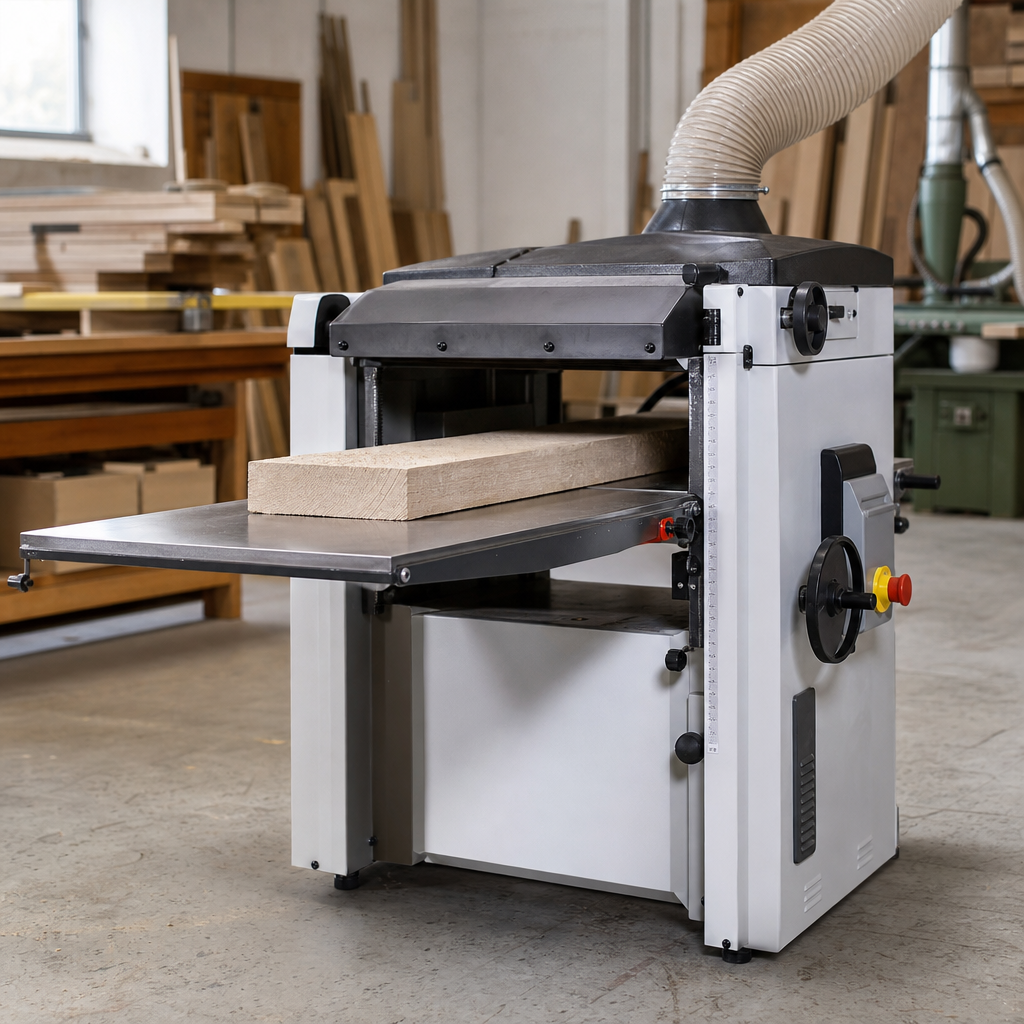
Wyrówniarko-grubościówka to maszyna kombinowana łącząca w jednej konstrukcji funkcję wyrówniarki i grubościówki. W praktyce służy do dwóch różnych etapów przygotowania litego drewna: najpierw do wykonania powierzchni bazowej oraz wyprostowania krawędzi, a następnie do nadania elementowi powtarzalnej grubości względem wcześniej przygotowanej bazy. To bardzo popularne rozwiązanie w małych i średnich warsztatach, ponieważ oszczędza miejsce i wykorzystuje wspólny agregat skrawający. Trzeba jednak pamiętać, że tryb wyrównywania i tryb grubościowania nie są tym samym procesem i nie należy ich traktować zamiennie.
Czym jest i do czego służy wyrówniarko-grubościówka?
Wyrówniarko-grubościówka jest strugarką do drewna litego, która umożliwia obróbkę tarcicy, desek, kantówek i elementów klejonki na dwóch etapach technologicznych. W trybie wyrówniarki maszyna przygotowuje płaską powierzchnię odniesienia oraz prostuje krawędź. W trybie grubościówki obrabia przeciwległą powierzchnię równolegle do wcześniej wykonanej bazy, uzyskując zadaną grubość materiału.
Najważniejsza zasada jest prosta: wyrówniarka tworzy bazę, a grubościówka powiela ją na określoną grubość. Sama grubościówka nie zastępuje wyrówniarki przy materiale skręconym, łukowatym lub zwichrowanym. Jeśli deska nie ma stabilnej powierzchni bazowej, rolki posuwowe mogą ją dociśnąć do stołu, a po wyjściu z maszyny element wróci częściowo do poprzedniego kształtu.
Maszyna tego typu jest przeznaczona przede wszystkim do:
- przygotowania drewna przed klejeniem, frezowaniem i cięciem,
- prostowania jednej płaszczyzny i jednej krawędzi,
- uzyskiwania jednakowej grubości wielu elementów,
- obróbki materiału pod meble, schody, drzwi, ramy i elementy stolarki litej.
Jak działa?
Materiałem obrabianym jest głównie drewno lite, a w niektórych przypadkach również materiały drewnopochodne dopuszczone przez producenta maszyny i narzędzi. Narzędziem skrawającym jest wał nożowy albo głowica skrawająca obracająca się z dużą prędkością. To narzędzie wykonuje ruch obrotowy, a drewno wykonuje ruch posuwowy względem wału.
W trybie wyrówniarki operator prowadzi materiał ręcznie po stole wejściowym i wyjściowym, dociskając go do blatu oraz prowadnicy. Efektem obróbki jest usunięcie wypukłości, przygotowanie płaskiej powierzchni bazowej i wyprostowanie krawędzi pod kątem prostym lub pod innym ustawionym kątem prowadnicy.
W trybie grubościówki materiał przechodzi pod wałem skrawającym automatycznie dzięki rolkom posuwowym. Stół grubościówki ustala odległość od narzędzia, czyli końcową grubość elementu. Podstawowy efekt obróbki to uzyskanie drugiej powierzchni równoległej do bazy oraz powtarzalnego wymiaru grubości.
Różnica między obiema operacjami ma znaczenie technologiczne:
- wyrównywanie usuwa krzywizny i tworzy odniesienie,
- grubościowanie wymiaruje materiał względem tej powierzchni odniesienia.
Budowa i najważniejsze elementy
Choć szczegóły zależą od konstrukcji producenta, wyrówniarko-grubościówka składa się z kilku kluczowych zespołów. To od ich jakości, sztywności i regulacji zależy dokładność oraz komfort pracy.
- Stoły wyrówniarki – stół wejściowy i wyjściowy odpowiadają za prowadzenie materiału podczas strugania bazowej powierzchni. Ich współpłaszczyznowość ma bezpośredni wpływ na prostoliniowość obrabianego elementu.
- Wał nożowy lub głowica skrawająca – element wykonujący właściwe skrawanie. Może być wyposażony w noże proste lub segmentowe płytki skrawające, zależnie od konstrukcji.
- Prowadnica wyrówniarki – służy do prostowania krawędzi i utrzymania kąta między krawędzią a powierzchnią bazową.
- Stół grubościówki – regulowany w pionie, ustala końcową grubość materiału podczas przejścia pod wałem.
- Rolki posuwowe – pobierają i przesuwają materiał przez sekcję grubościowania. Ich stan, docisk i czystość mają duży wpływ na regularność posuwu.
- Mechanizm podnoszenia stołu – najczęściej korbowy lub z napędem, umożliwia precyzyjną zmianę grubości zbioru.
- Osłona wału – zabezpiecza niepracującą część narzędzia w trybie wyrówniarki i ogranicza ryzyko kontaktu z nożami.
- Króciec odciągowy – odprowadza wióry i pył do instalacji odpylającej; w maszynach kombinowanych często wymaga przełączenia zależnie od trybu pracy.
Tryb wyrównywania a tryb grubościowania
Najczęstsze nieporozumienie dotyczy założenia, że jedna funkcja zastępuje drugą. W trybie wyrówniarki operator decyduje, gdzie i jak materiał jest podawany na noże. W ten sposób może „ściąć” wypukłości i stopniowo wyprowadzić płaszczyznę. W trybie grubościówki materiał jest prowadzony przez mechanizm posuwu, a maszyna nie „wie”, która strona ma być prostowana — zakłada jedynie, że dolna powierzchnia jest już właściwą bazą.
W praktyce poprawna kolejność wygląda następująco:
- wyrównanie pierwszej płaszczyzny,
- wyrównanie jednej krawędzi względem tej płaszczyzny,
- grubościowanie drugiej płaszczyzny do wymiaru,
- w razie potrzeby dalsza obróbka szerokości i długości na innych maszynach.
Najważniejsze parametry robocze
Przy wyborze i użytkowaniu tej maszyny nie wystarczy patrzeć tylko na moc silnika. Równie ważne są szerokość robocza, długość stołów, jakość wału, stabilność prowadnicy i sposób posuwu. Te cechy decydują o tym, czy maszyna będzie wygodna do obróbki krótkich listew, długich desek czy cięższych kantówek.
Istotne są zwłaszcza:
- szerokość robocza – określa maksymalną szerokość obrabianego elementu,
- długość stołów wyrówniarki – wpływa na łatwość prostowania dłuższych elementów,
- maksymalna wysokość grubościowania – informuje, jak gruby materiał przejdzie przez maszynę,
- głębokość zbioru – określa, ile materiału można zdjąć w jednym przejściu,
- prędkość posuwu – wpływa na wydajność i jakość powierzchni,
- rodzaj wału – ma znaczenie dla kultury pracy, jakości skrawania i kosztów eksploatacji.
Rodzaj wału i narzędzi skrawających
Wyrówniarko-grubościówki mogą pracować z klasycznym wałem nożowym wyposażonym w noże proste albo z głowicą segmentową. Noże proste są powszechne i zapewniają dobrą jakość skrawania, ale wymagają precyzyjnego ustawienia i równomiernego ostrzenia. Głowice segmentowe z płytkami wymiennymi zwykle lepiej radzą sobie z drewnem trudnym, zmniejszają hałas i mogą ograniczać wyrywanie włókien, ale ich opłacalność zależy od skali produkcji i kosztów narzędzi.
W każdym przypadku znaczenie ma:
- geometria ostrza,
- stan naostrzenia,
- prawidłowy kierunek montażu,
- zgodność z dopuszczalnymi obrotami i instrukcją producenta.
Tępy lub źle ustawiony zestaw noży pogarsza jakość powierzchni, zwiększa obciążenie silnika i może powodować przypalenia, wyrwania włókien oraz niestabilny posuw.
Zastosowanie w małym warsztacie i stolarni
Największą zaletą wyrówniarko-grubościówki jest oszczędność miejsca. Zamiast dwóch osobnych maszyn użytkownik otrzymuje wspólny agregat skrawający oraz kompaktową zabudowę. To szczególnie istotne w garażowych pracowniach, małych zakładach usługowych i warsztatach wykonujących krótkie serie.
Jednocześnie maszyna kombinowana ma pewne ograniczenia. Podczas przechodzenia z wyrówniarki na grubościówkę trzeba ją przezbroić, co zajmuje czas. W zależności od modelu może to oznaczać podnoszenie stołów, zmianę ustawienia osłon oraz przełączenie odciągu. Przy intensywnej produkcji seryjnej osobna wyrówniarka i osobna grubościówka często zapewniają większą wydajność, bo eliminują przestoje między operacjami.
Wpływ posuwu i jakości materiału na efekt obróbki
Jakość powierzchni po struganiu zależy nie tylko od maszyny, lecz także od gatunku drewna, wilgotności, układu włókien i prawidłowego posuwu. Zbyt agresywny zbiór może powodować wyrwania, szczególnie na drewnie o zmiennym przebiegu słojów. Z kolei zbyt mały zbiór przy nierównym materiale bywa nieefektywny i wydłuża pracę.
W praktyce warto:
- zmniejszać głębokość skrawania przy drewnie trudnym,
- kontrolować kierunek włókien,
- nie wymuszać posuwu ręcznego ponad możliwości maszyny,
- unikać podawania elementów z luźnymi sękami, zanieczyszczeniami i metalowymi wtrąceniami.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Szerokość robocza | Maksymalna szerokość elementu, który można obrabiać | Decyduje, czy obrobisz szerokie deski bez wcześniejszego rozcinania | Dobierz do typowego materiału, nie tylko do sporadycznych przypadków |
| Długość stołów wyrówniarki | Długość podparcia materiału podczas wyrównywania | Ułatwia prostowanie długich i wygiętych elementów | Krótkie stoły są mniej wygodne przy długiej tarcicy |
| Rodzaj wału | System skrawający: noże proste lub głowica segmentowa | Wpływa na jakość skrawania, hałas i koszty eksploatacji | Sprawdź dostępność noży, płytek i serwisu narzędzi |
| Głębokość zbioru | Ilość materiału usuwana w jednym przejściu | Wpływa na wydajność i obciążenie maszyny | Duży zbiór nie zawsze oznacza lepszą pracę; ważny jest stan drewna i narzędzia |
| Maksymalna wysokość grubościowania | Największa grubość materiału przechodzącego przez maszynę | Określa, czy obrobisz grube kantówki i masywne elementy | Uwzględnij zapas dla materiału po wstępnej obróbce |
| Prędkość posuwu | Szybkość przechodzenia materiału przez grubościówkę | Wpływa na wydajność i gładkość powierzchni | Sprawdź, czy maszyna oferuje stały lub regulowany posuw |
| Sztywność prowadnicy | Stabilność elementu prowadzącego przy wyrównywaniu krawędzi | Decyduje o prostoliniowości i powtarzalności kąta | Lekkie, podatne prowadnice pogarszają dokładność |
| Moc i napęd | Zdolność maszyny do utrzymania obciążenia przy skrawaniu | Wpływa na kulturę pracy, ale nie jest jedynym wyznacznikiem jakości | Liczy się też masa maszyny, przełożenie, wał i jakość stołów |
| Odpylanie | System odprowadzania wiórów i pyłu z komory roboczej | Wpływa na bezpieczeństwo, czystość i jakość pracy maszyny | Oceń całą instalację, nie tylko średnicę króćca |
Jak dobrać maszynę do zastosowania?
Dobór wyrówniarko-grubościówki powinien wynikać z rodzaju pracy, a nie z samej listy parametrów katalogowych. Hobbysta obrabiający krótkie elementy i niewielkie ilości drewna będzie miał inne wymagania niż zakład wykonujący codziennie partie schodów lub frontów z litego drewna.
Dla użytkownika amatorskiego i małego warsztatu najważniejsze są zwykle:
- kompaktowe wymiary,
- proste przezbrajanie między trybami,
- stabilne stoły i prowadnica,
- dostępność noży, części i serwisu,
- zgodność z dostępnym zasilaniem i odciągiem.
W stolarni usługowej większe znaczenie mają:
- długość stołów przy pracy z długim drewnem,
- wydajność grubościowania,
- trwałość mechanizmu posuwu,
- łatwość ustawień i utrzymanie kalibracji,
- czas potrzebny na przezbrojenie.
Jeżeli obrabiasz duże ilości materiału, warto rozważyć, czy maszyna kombinowana nadal jest optymalna. Jej zaletą jest oszczędność miejsca i wspólny agregat, ale przy produkcji seryjnej dwie osobne maszyny często dają wyższą przepustowość i mniejsze przestoje. Maszyna kombinowana nie jest więc automatycznie lepsza ani gorsza — po prostu odpowiada innym warunkom pracy.
Przy zakupie używanego egzemplarza trzeba sprawdzić:
- współpłaszczyznowość stołów,
- luzy mechanizmów regulacyjnych,
- stan wału, łożysk i rolek posuwowych,
- działanie osłon i wyłączników,
- stan instalacji elektrycznej oraz dokumentację.
Najczęstsze błędy podczas pracy
Najwięcej problemów wynika nie z awarii, lecz z niewłaściwej kolejności operacji albo błędnego prowadzenia materiału. Typowym błędem jest próba prostowania skręconej deski wyłącznie na grubościówce. Taki element może po obróbce mieć pozornie równą grubość, ale nadal nie będzie prosty.
Do najczęstszych błędów należą:
- grubościowanie materiału bez wcześniejszego wykonania powierzchni bazowej,
- zbyt duży zbiór przy twardym lub niestabilnym drewnie,
- podawanie drewna z gwoździami, piaskiem, żywicą lub luźnymi sękami,
- niewłaściwy docisk materiału na stole wyrówniarki,
- przenoszenie nacisku na część jeszcze niewyrównaną zamiast na stół wyjściowy,
- praca tępymi nożami lub źle ustawioną głowicą,
- pomijanie kontroli kąta prowadnicy,
- brak odpowiedniego podparcia długich elementów.
Przy wyrównywaniu długiej deski kluczowe jest to, aby po przejściu pierwszego fragmentu na stół wyjściowy stopniowo przenosić tam główny docisk. W przeciwnym razie operator kopiuje istniejącą krzywiznę zamiast ją usuwać.
Konserwacja i bezpieczeństwo
Wyrówniarko-grubościówka wymaga regularnej konserwacji, ponieważ pracuje w środowisku pełnym wiórów, pyłu i żywic. Zaniedbanie czyszczenia pogarsza jakość posuwu, zwiększa obciążenie napędu i może prowadzić do niestabilnej pracy materiału.
Podstawowe czynności eksploatacyjne obejmują:
- czyszczenie stołów, komory skrawania i króćców odciągowych,
- kontrolę stanu noży lub płytek skrawających,
- sprawdzanie rolek posuwowych i mechanizmu podnoszenia stołu,
- kontrolę prowadnicy, blokad i elementów regulacyjnych,
- obserwację łożysk, pasów i nietypowych drgań,
- utrzymanie sprawnej instalacji odpylającej.
Stoły powinny być czyste i zabezpieczone przed korozją odpowiednimi środkami dopuszczonymi do tego zastosowania. Zanieczyszczony blat zwiększa opór przesuwu i utrudnia równomierne prowadzenie materiału.
W zakresie bezpieczeństwa kluczowe są:
- sprawna osłona wału w trybie wyrówniarki,
- działający wyłącznik awaryjny,
- stosowanie popychaczy i docisków przy mniejszych elementach,
- ochrona oczu i słuchu,
- skuteczne odpylanie,
- zakaz regulacji i czyszczenia przy pracującym wale.
Przed wymianą noży, usuwaniem zakleszczonego materiału, czyszczeniem strefy roboczej i każdą regulacją maszynę należy odłączyć od zasilania i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie należy pracować z uszkodzoną osłoną, zablokowanym wyłącznikiem ani narzędziem o niepewnym stanie technicznym. Rękawice nie są uniwersalnym środkiem ochrony przy obracających się elementach, ponieważ mogą zostać pochwycone.
Nie wolno też lekceważyć pyłu drzewnego. Drobny pył jest zagrożeniem zdrowotnym, a w określonych warunkach także pożarowym i wybuchowym. Skuteczność odciągu zależy od całej instalacji: przepływu powietrza, szczelności, filtracji i drożności przewodów, a nie tylko od samej średnicy króćca.
FAQ: Czy wyrówniarko-grubościówka zastępuje dwie osobne maszyny?
Funkcjonalnie tak, bo łączy wyrówniarkę i grubościówkę. Organizacyjnie nie zawsze, ponieważ wymaga przezbrajania między operacjami. W małym warsztacie to duża zaleta, a w produkcji seryjnej może być ograniczeniem.
FAQ: Czy można prostować krzywą deskę tylko na grubościówce?
Nie należy tego zakładać. Grubościówka obrabia materiał względem wcześniej przygotowanej powierzchni bazowej. Jeśli deska jest skręcona lub mocno wygięta, najpierw trzeba ją wyrównać.
FAQ: Co daje dłuższy stół wyrówniarki?
Dłuższe stoły ułatwiają prostowanie długich elementów oraz stabilne podparcie materiału przed i za wałem nożowym. To ważne zwłaszcza przy pracy z deskami i kantówkami o większej długości.
FAQ: Kiedy warto wybrać głowicę segmentową zamiast noży prostych?
Zależy to od rodzaju produkcji, budżetu i oczekiwanej kultury pracy. Głowica segmentowa bywa korzystna przy częstej obróbce trudnego drewna oraz tam, gdzie liczy się wygoda serwisowania i ograniczenie wyrywania włókien.
FAQ: Dlaczego po grubościowaniu powierzchnia ma ślady lub fale?
Przyczyną mogą być tępe noże, zabrudzone lub zużyte rolki posuwowe, nieprawidłowy zbiór, zbyt szybki posuw, luzy mechaniczne albo problemy z podparciem materiału. Trzeba ocenić cały układ, a nie tylko samo narzędzie.
FAQ: Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. O możliwościach urządzenia decydują również sztywność konstrukcji, masa, jakość wału, długość stołów, stan prowadnic, posuw i ogólna precyzja wykonania. Moc jest ważna, ale nie jest jedynym kryterium.
FAQ: Jakie drewno można obrabiać na wyrówniarko-grubościówce?
Przede wszystkim drewno lite: miękkie i twarde, o ile jego stan, wymiary i wilgotność mieszczą się w zakresie przewidzianym przez producenta. Materiał powinien być czysty, bez metalu, kamieni i innych zanieczyszczeń.
FAQ: Co jest ważniejsze przy zakupie używanej maszyny — masa czy stan techniczny?
Stan techniczny. Duża masa zwykle sprzyja stabilności, ale nie rekompensuje zużytych łożysk, krzywych stołów, luzów regulacyjnych, niesprawnych zabezpieczeń czy problemów z elektryką. Ciężka stara maszyna nie jest automatycznie lepsza od nowszej.
O autorze