Rozkrój płyt meblowych to jeden z tych etapów produkcji, który wprost decyduje o kosztach, czasie pracy i ilości odpadów w stolarni. W praktyce nie chodzi wyłącznie o samo przecięcie płyty laminowanej, MDF czy sklejki, ale o takie zaplanowanie układu elementów, aby wykorzystać możliwie największą część arkusza bez pogarszania jakości wykonania. Odpady materiałowe powstają nie tylko przez zły projekt, lecz także przez błędy pomiarowe, niewłaściwą kolejność cięcia, nieuwzględnienie kierunku dekoru i niedopasowanie technologii do rodzaju materiału. Dobrze zorganizowany rozkrój oznacza więc jednocześnie oszczędność materiału, mniejszą liczbę poprawek i bardziej przewidywalną pracę całej stolarni.
Jak ograniczyć odpady materiałowe podczas rozkroju płyt meblowych?
Najskuteczniejsza odpowiedź jest prosta: odpady ogranicza się przede wszystkim na etapie planowania, a nie przy samej pile. Nawet bardzo dokładna pilarka formatowa czy centrum CNC nie zrekompensują źle przygotowanej listy elementów, błędnych wymiarów lub przypadkowego układu cięć.
W praktyce liczy się połączenie kilku działań: grupowanie elementów według materiału i dekoru, stosowanie planów rozkroju, kontrola naddatków technologicznych, odzysk użytecznych resztek oraz dobór formatu płyty do konkretnego zlecenia. Ważne jest też rozróżnienie materiałów płytowych, bo inaczej planuje się rozkrój płyty wiórowej laminowanej, inaczej MDF lakierowanego, a jeszcze inaczej sklejki z widocznym układem warstw i określonym kierunkiem usłojenia forniru.
Ograniczanie odpadu nie polega na „upychan iu” elementów za wszelką cenę. Trzeba uwzględnić szerokość rzazu, czyli materiał zabierany przez tarczę, strefy uszkodzeń przy krawędziach, jakość obrzeży, kierunek dekoru, a czasem także późniejszy sposób okleinowania, frezowania lub wiercenia. Dobrze wykonany rozkrój to kompromis między ekonomią, estetyką i technologiczną wykonalnością.
Na czym polega rozkrój płyt i od czego zależy jego efektywność?
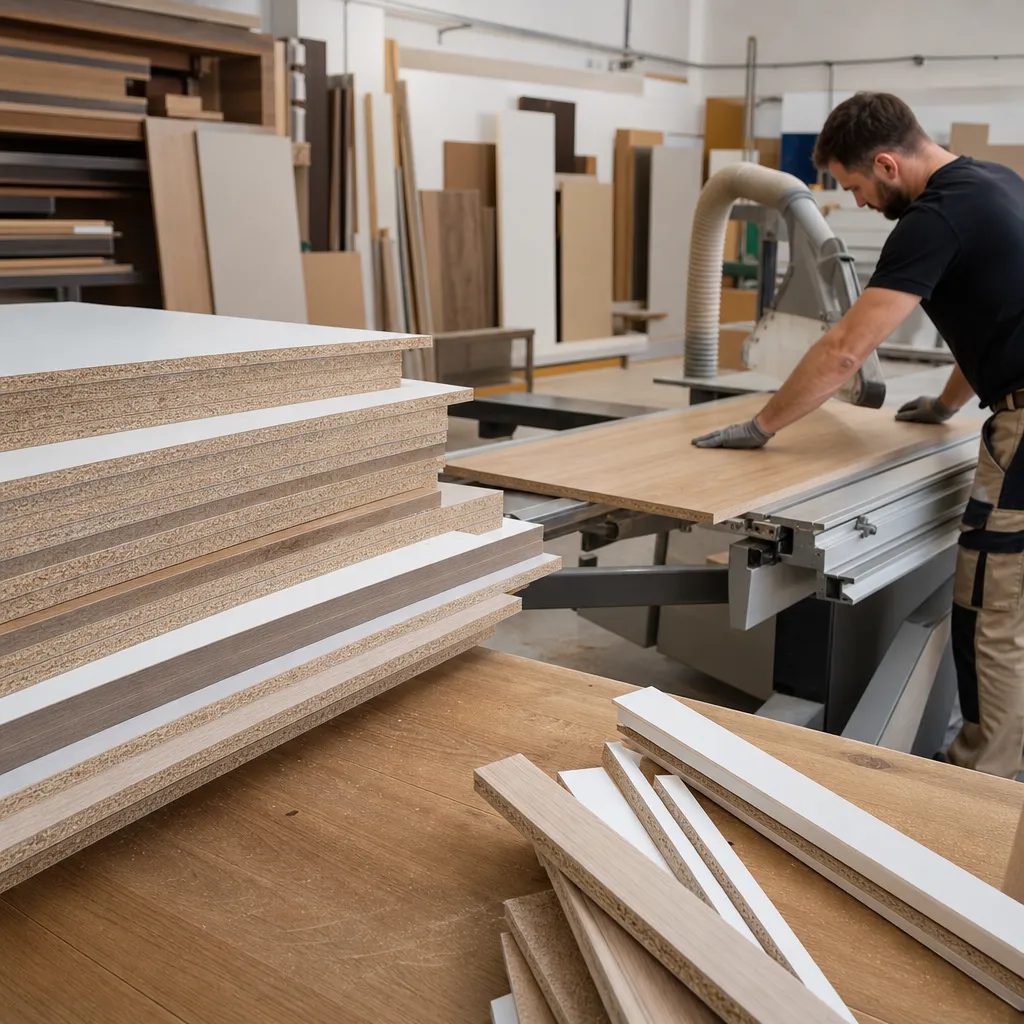
Rozkrój płyt meblowych to zaplanowane dzielenie arkuszy materiału na mniejsze formatki przeznaczone na korpusy, fronty, półki, wieńce, boki, cokoły czy elementy zabudowy. Najczęściej dotyczy płyt wiórowych laminowanych, MDF, HDF, sklejki i płyt stolarskich. Każdy z tych materiałów ma inną strukturę, inną odporność krawędzi na wykruszenia i inne wymagania obróbcze.
Płyta wiórowa laminowana jest podstawowym materiałem korpusowym w meblarstwie. Jest stosunkowo ekonomiczna, dostępna w wielu dekorach, ale wymaga starannego cięcia, aby ograniczyć wyszczerbienia laminatu. MDF ma bardziej jednorodną strukturę, dobrze nadaje się do frezowania i lakierowania, lecz jest cięższy i generuje drobny pył podczas obróbki. Sklejka, zbudowana z krzyżowo ułożonych warstw forniru, daje wysoką wytrzymałość i dobrą stabilność, ale wymaga uwagi przy planowaniu widocznych krawędzi i kierunku warstw.
Efektywność rozkroju zależy od czterech głównych czynników: jakości projektu, właściwego doboru formatu płyty, technologii cięcia oraz organizacji pracy. Im wcześniej stolarz lub technolog przewidzi ograniczenia materiału i maszyny, tym mniej przypadkowych strat pojawi się później.
Planowanie rozkroju zaczyna się od projektu
Najwięcej materiału traci się tam, gdzie projekt nie jest podporządkowany realnym formatom płyt. Jeśli zabudowa jest projektowana bez myślenia o modułach materiałowych, łatwo doprowadzić do sytuacji, w której z każdej płyty zostają długie, wąskie pasy mało przydatnych resztek.
Dobry projekt uwzględnia rzeczywiste grubości materiału, sposób montażu i podział mebla na elementy powtarzalne. Powtarzalność ma duże znaczenie, bo łatwiej zoptymalizować kilka identycznych boków czy półek niż wiele elementów o minimalnie różnych wymiarach. W produkcji jednostkowej także warto szukać logiki modułowej, na przykład ujednolicać głębokości półek, wysokości cokołów lub szerokości blend.
Na tym etapie trzeba też zdecydować, które elementy muszą zachować kierunek dekoru. W płytach drewnopodobnych „usłojenie” jest dekoracyjne, a nie naturalne jak w litym drewnie, ale wizualnie ma ogromne znaczenie. Jeśli fronty lub widoczne boki mają mieć zgodny rysunek, możliwości optymalizacji arkusza będą mniejsze. To nie błąd, tylko świadoma decyzja estetyczna.
Dobór formatu płyty i materiału ma wpływ na straty
Nie każda płyta w standardowym formacie będzie ekonomiczna dla każdego zlecenia. W małych realizacjach z wieloma niewielkimi elementami czasem korzystniejsze okazują się mniejsze arkusze lub gotowe formatki, mimo wyższej ceny jednostkowej materiału. Z kolei przy seryjnej produkcji korpusów większy format płyty może znacząco zmniejszyć liczbę odpadów i przyspieszyć pracę.
Ważne jest również dopasowanie materiału do funkcji elementu. Zbyt częstym błędem jest wykonywanie wszystkiego z jednej płyty „dla wygody”. Tymczasem plecy mebli często wykonuje się z HDF, elementy frezowane z MDF, a konstrukcje narażone na większe obciążenia lub wymagające sztywniejszej krawędzi mogą korzystać ze sklejki albo płyty stolarskiej. Właściwy dobór materiału ogranicza nie tylko odpad, ale też ilość poprawek i reklamacji.
W stolarni praktyczne znaczenie ma także selekcja arkuszy pod kątem uszkodzeń transportowych, wad laminatu czy odchyłek krawędzi. Jeżeli taki materiał trafi do rozkroju bez weryfikacji, teoretycznie poprawny plan może przestać działać.
Technologia cięcia decyduje o jakości i powtarzalności
W rozkroju płyt meblowych najczęściej wykorzystuje się pilarki formatowe, pilarki panelowe oraz centra CNC. Każda z tych technologii ma swoje zastosowanie i ograniczenia. Pilarka formatowa daje dużą elastyczność i wysoką jakość cięcia przy dobrze ustawionej podcinarce. Pilarka panelowa sprawdza się w seryjnym rozkroju pakietów lub dużych ilości powtarzalnych formatek. CNC pozwala łączyć rozkrój z dalszą obróbką, ale wymaga dobrze przygotowanych danych CAD/CAM i świadomego planowania ścieżek.
Ograniczenie odpadu zależy tu nie tylko od samej maszyny, ale też od ustawienia procesu. Należy uwzględnić szerokość rzazu tarczy, ewentualny naddatek na doczyszczenie, kolejność rozcinania pasa materiału i stabilność prowadzenia. Źle dobrana tarcza może powodować strzępienie krawędzi, a wtedy element trzeba przycinać ponownie albo odrzucić.
Dla płyt laminowanych znaczenie ma geometria uzębienia i stan ostrza. Nie istnieje jedna tarcza idealna do wszystkich materiałów. Inna będzie optymalna do laminowanej płyty wiórowej, inna do surowego MDF, a jeszcze inna do sklejki. Parametry należy dobierać zgodnie z materiałem, średnicą tarczy, wymaganiami maszyny i zaleceniami producenta narzędzia.
Resztki nie zawsze są odpadem
W dobrze prowadzonej stolarni trzeba odróżnić odpad od resztki użytkowej. Odpadem jest materiał, którego nie da się sensownie wykorzystać. Resztka użytkowa to fragment płyty, z którego można wykonać półkę, blendę, listwę, próbkę koloru, element montażowy albo detal do przyszłego zlecenia.
Żeby taki system działał, resztki muszą być oznaczane. Warto zapisywać materiał, dekor, grubość, orientacyjny wymiar i stan krawędzi. Nieopisane kawałki szybko zamieniają się w bałagan i finalnie trafiają do kontenera, mimo że formalnie były „oszczędnością”.
Przechowywanie resztek powinno być logiczne: osobno płyty laminowane, osobno MDF, osobno sklejka; dodatkowo według grubości i dekoru. Nadmierne magazynowanie także jest błędem. Jeśli resztka ma zbyt mały wymiar, uszkodzoną powierzchnię albo dekor, który od lat nie wraca do produkcji, często lepiej świadomie ją wycofać niż utrzymywać pozorny porządek.
Organizacja stolarni wpływa na zużycie materiału bardziej, niż się wydaje
Straty materiałowe nie wynikają wyłącznie z geometrii cięcia. Część odpadów powstaje przez złą logistykę: odkładanie formatek bez opisu, mylenie elementów lewych z prawymi, uszkodzenia narożników podczas transportu wewnętrznego czy mieszanie elementów z różnych zleceń.
Dlatego strefa składowania płyt, strefa cięcia, obróbki, okleinowania i montażu powinny tworzyć możliwie logiczny przepływ materiału. Im mniej zbędnego przenoszenia i przekładania, tym mniejsze ryzyko uszkodzeń. W produkcji meblowej równie ważna jest identyfikacja elementów: etykieta, numeracja lub czytelny opis kredą techniczną.
Na odpady pośrednio wpływa też odpylanie. Pył i drobne wióry zalegające na stołach podawczych mogą pogarszać prowadzenie płyty i obniżać dokładność rozkroju. To szczególnie istotne przy dużych formatach, gdzie nawet niewielkie przekoszenie może oznaczać utratę całego elementu.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Plan rozkroju | Układ elementów na arkuszu z uwzględnieniem rzazu, dekoru i naddatków | Produkcja jednostkowa i seryjna | Największe oszczędności daje przygotowanie planu przed wejściem materiału na maszynę |
| Płyta wiórowa laminowana | Materiał korpusowy, podatny na wyszczerbienia krawędzi przy złym cięciu | Korpusy, półki, wieńce, boki | Wymaga właściwej tarczy i często podcinaka dla czystej krawędzi |
| MDF | Jednorodny, cięższy, dobrze się frezuje i lakieruje | Fronty, elementy frezowane, detale lakierowane | Generuje drobny pył, więc wymaga skutecznego odpylania |
| Sklejka | Warstwowa budowa z fornirów, dobra stabilność i wytrzymałość | Elementy konstrukcyjne, meble, zabudowy specjalne | Warto zaplanować widoczność krawędzi i kierunek zewnętrznych warstw |
| Szerokość rzazu | Materiał usuwany przez tarczę podczas cięcia | Każdy plan rozkroju | Pomijanie rzazu prowadzi do błędnych wymiarów i strat całych pasów materiału |
| Kierunek dekoru | Wizualny układ rysunku na płytach drewnopodobnych | Fronty, boki widoczne, elementy reprezentacyjne | Zachowanie spójnego kierunku zmniejsza swobodę optymalizacji, ale poprawia wygląd mebla |
| Resztki użytkowe | Pozostałości po rozkroju o wymiarach pozwalających na dalsze użycie | Półki, blendy, próbki, drobne detale | Trzeba je opisywać i segregować, inaczej stają się odpadem magazynowym |
| Numeracja formatek | System oznaczania elementów według zlecenia i funkcji | Produkcja mebli na wymiar | Ogranicza pomyłki montażowe i przypadkowe docięcia |
| Kontrola jakości arkusza | Sprawdzenie krawędzi, powierzchni i zgodności dekoru przed cięciem | Każda dostawa materiału | Uszkodzona płyta może zniszczyć nawet dobrze przygotowany plan rozkroju |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór rozwiązania powinien wynikać z rodzaju mebla, skali produkcji i oczekiwanej jakości powierzchni. Jeśli wykonuje się typowe korpusy meblowe, podstawą zwykle będzie płyta wiórowa laminowana z odpowiednio dobraną obrzeżyną. Gdy projekt wymaga frezowanych frontów lub lakierowania, praktyczniejszy okaże się MDF. Jeśli potrzebna jest większa sztywność, odporność mechaniczna lub dekoracyjna warstwowa krawędź, warto rozważyć sklejkę.
Przy jednostkowej produkcji na wymiar dużą przewagę daje dokładny plan rozkroju przygotowany ręcznie lub w programie optymalizacyjnym. W większej stolarni opłaca się łączyć kilka zleceń z tego samego materiału i dekoru, aby lepiej wykorzystać całe arkusze. Trzeba jednak zachować porządek w oznaczeniach, bo oszczędność materiału nie może prowadzić do chaosu produkcyjnego.
Narzędzie dobiera się do materiału i oczekiwanej jakości. Dla płyt laminowanych kluczowa jest tarcza przeznaczona do czystego cięcia oraz prawidłowa regulacja maszyny. Dla sklejki znaczenie ma ograniczenie wyrwań na warstwach zewnętrznych. Dla MDF ważna jest czystość krawędzi i skuteczne odciąganie pyłu. Jeżeli zakład dysponuje CNC, warto wykorzystywać je tam, gdzie rozkrój łączy się z wierceniem, frezowaniem lub produkcją niestandardowych kształtów.
- Do korpusów: najczęściej płyta wiórowa laminowana, pod warunkiem precyzyjnego cięcia i dobrego okleinowania.
- Do frontów frezowanych: MDF, ponieważ ma jednorodną strukturę i dobrze przyjmuje obróbkę profilową.
- Do elementów konstrukcyjnych lub specjalnych: sklejka albo płyta stolarska, gdy liczy się sztywność i wytrzymałość.
- Do szybkiej produkcji powtarzalnej: pilarka panelowa lub zautomatyzowany rozkrój z odpowiednim systemem etykietowania.
- Do złożonych kształtów: CNC, ale tylko przy dobrze przygotowanym projekcie i ścieżkach narzędzia.
Najczęstsze błędy
Jednym z najczęstszych błędów jest rozkrój „z marszu”, bez przygotowanego planu. Taka metoda bywa pozornie szybka, ale zwykle kończy się większą liczbą resztek, pomyłek i docięć. Drugim typowym problemem jest nieuwzględnienie kierunku dekoru, co prowadzi do wizualnie niespójnych frontów lub do konieczności wykonania elementów od nowa.
Bardzo kosztowne są także błędy wymiarowe wynikające z pominięcia rzazu tarczy, grubości obrzeża albo naddatków technologicznych. W praktyce kilka milimetrów może zdecydować, czy detal nadaje się do montażu. Kolejny błąd to przekonanie, że każda resztka ma wartość. Nadmiar przypadkowo przechowywanych kawałków zajmuje miejsce, utrudnia logistykę i zaciera obraz realnego zużycia materiału.
Często spotyka się również niewłaściwy dobór tarczy i zbyt późną wymianę stępionych narzędzi. Wyszczerbiona krawędź oznacza nie tylko gorszą estetykę, ale też dodatkowe straty przy poprawkach. Błędem organizacyjnym jest także brak oznaczania formatek po rozkroju. Nawet idealnie przygotowany arkusz nie daje oszczędności, jeśli elementy pomylą się na etapie wiercenia, okleinowania lub montażu.
Bezpieczeństwo i praktyczne wskazówki
Rozkrój płyt to praca z dużymi, ciężkimi formatami oraz szybko obracającymi się narzędziami. Operator powinien korzystać z osłon maszyny, sprawnych prowadnic, popychaczy i stołów wspomagających podawanie materiału. Duże arkusze wymagają stabilnego podparcia, bo ich przechylenie może pogorszyć dokładność cięcia i zwiększyć ryzyko zakleszczenia.
Niezbędna jest ochrona oczu i słuchu, a także skuteczne odpylanie. Pył z MDF i innych materiałów drewnopochodnych nie jest drobiazgiem porządkowym, tylko realnym zagrożeniem dla zdrowia i jakości pracy. Maszyn nie należy regulować w ruchu, a przed zmianą tarczy urządzenie trzeba wyłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Praktycznie warto wdrożyć kilka prostych zasad:
- zawsze weryfikować listę elementów przed pierwszym cięciem,
- opisywać formatki od razu po rozkroju,
- oddzielać elementy gotowe od tych wymagających dalszej obróbki,
- regularnie czyścić stoły i prowadnice z pyłu oraz drobin laminatu,
- kontrolować stan tarcz i ustawienie maszyny, zanim pojawią się serie wadliwych cięć.
Ciekawostki
W nowoczesnych stolar niach duża część oszczędności materiału nie wynika już z samej wprawy operatora, lecz z analizy danych produkcyjnych. Programy do optymalizacji potrafią łączyć wiele zleceń, uwzględniać magazyn resztek i dobierać wersje rozkroju zależnie od priorytetu: minimalny odpad, krótszy czas pracy albo mniejsza liczba cięć.
Interesujące jest też to, że pozornie bardziej „odpadowe” ustawienie elementów bywa korzystniejsze dla całej produkcji. Jeśli daje większą powtarzalność, lepszy kierunek dekoru i mniejsze ryzyko pomyłki, to finalnie może obniżyć koszt bardziej niż maksymalne zagęszczenie elementów na płycie.
W meblarstwie coraz większe znaczenie ma również gospodarka resztkami. Nawet niewielkie zakłady wykorzystują je do produkcji wzorników, elementów montażowych, przymiarów warsztatowych czy detali pomocniczych do klejenia i wiercenia.
FAQ: Czy program do optymalizacji rozkroju zawsze zmniejsza odpady?
Nie zawsze automatycznie. Program jest narzędziem, które pomaga układać elementy, ale musi otrzymać poprawne dane: wymiary, kierunek dekoru, szerokość rzazu, priorytety produkcyjne i informacje o dostępnych formatach płyt. Błędne założenia dadzą błędny wynik.
FAQ: Czy każdą resztkę płyty warto zachować?
Nie. Warto przechowywać tylko te resztki, które mają realną wartość użytkową: odpowiedni wymiar, dobry stan powierzchni i dekor przydatny w przyszłych pracach. Resztki przypadkowe generują bałagan i koszty magazynowania.
FAQ: Co bardziej ogranicza odpady – pilarka formatowa czy CNC?
To zależy od rodzaju produkcji. Pilarka formatowa świetnie sprawdza się w klasycznym rozkroju prostokątnych elementów. CNC daje przewagę przy niestandardowych kształtach i gdy po cięciu od razu wykonuje się frezowanie lub wiercenie. O oszczędności decyduje cały proces, nie sama nazwa maszyny.
FAQ: Czy kierunek dekoru naprawdę ma znaczenie?
Tak, zwłaszcza w widocznych elementach mebli, takich jak fronty, boki zewnętrzne czy wysokie zabudowy. Niespójny układ dekoru może obniżyć wizualną jakość mebla bardziej niż drobna oszczędność materiału ją poprawi.
FAQ: Czy z jednej płyty warto robić wszystkie elementy mebla?
Niekoniecznie. Korpus, plecy, fronty i elementy frezowane często mają różne wymagania techniczne. Rozdzielenie materiałów może zmniejszyć straty, poprawić funkcjonalność i ułatwić obróbkę.
FAQ: Jakie znaczenie ma stan tarczy podczas rozkroju?
Bardzo duże. Tępa lub źle dobrana tarcza zwiększa ryzyko wyszczerbień, przegrzewania materiału i błędów wymiarowych. W efekcie rośnie liczba poprawek i odrzutów.
FAQ: Czy ręczny rozkrój ma jeszcze sens w nowoczesnej stolarni?
Tak, ale powinien być świadomie stosowany. Przy pojedynczych elementach, korektach lub nietypowych sytuacjach może być praktyczny. Jednak przy większej liczbie formatek brak planu rozkroju zwykle oznacza większe straty materiałowe i mniejszą powtarzalność.
O autorze